
Accueil > Blogs > Le guide complet de la technologie des laminoirs à tubes et de la fabrication moderne
Le guide complet de la technologie des laminoirs à tubes et de la fabrication moderne
2026-07-11
Dans le monde de la transformation des métaux, le laminoir à tubes se dresse comme une pierre angulaire de la production industrielle. Des composants de châssis automobile aux sections creuses structurelles et aux lignes fluides de précision, la qualité du produit final est directement liée à la performance du laminoir. En tant que spécialiste B2B avec des décennies d'expérience dans les machines de laminoir à tubes soudés, je vais vous guider à travers les complexités techniques, les paysages d'application et les solutions aux points de douleur de production persistants—tout en respectant les normes les plus élevées d'E-E-A-T. Cet article se concentre sur des insights basés sur des données, et non sur des aperçus génériques, pour vous aider à effectuer des investissements en capital éclairés.
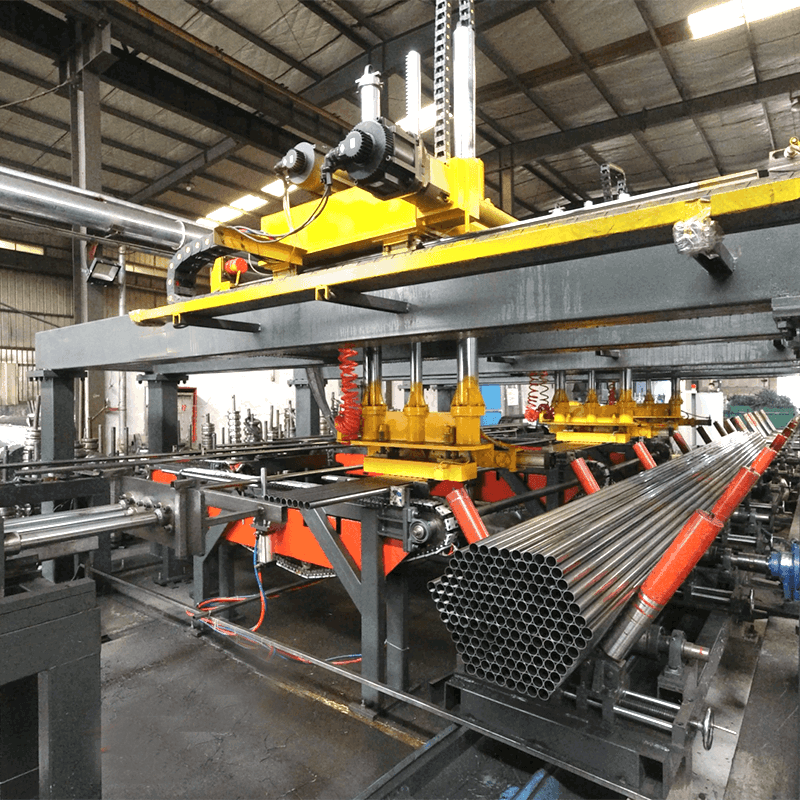
Qu'est-ce qu'un laminoir à tubes ? Technologie de base et composants clés
Un laminoir à tubes est un système de formation continue qui transforme des bandes plates (acier laminé à chaud ou à froid, acier inoxydable, aluminium, etc.) en tubes et tuyaux soudés. Les laminoirs modernes intègrent plusieurs stations critiques, chacune conçue pour la précision et le débit. Comprendre ces composants est essentiel pour diagnostiquer les goulets d'étranglement et optimiser la production.
1. Préparation de la bande : Déroulage, Accumulation et Fraisage des bords
Avant la formation, la bobine doit être traitée avec une variation de tension minimale. Des accumulateurs à grande vitesse garantissent un fonctionnement continu lors des changements de bobine, tandis que les unités de fraisage des bords (ou cisailles à disque) découpent la bande à la largeur exacte, préparant des bords propres pour le soudage haute fréquence. Une préparation des bords incohérente est une cause majeure de défauts de soudure—les données des audits de terrain montrent qu'un fraisage approprié des bords peut réduire les taux de rebut jusqu'à 2,5 %.
2. Section de formation : Conception des rouleaux et Flux de matériau
Le cœur du laminoir à tubes est constitué des supports de formation. Ici, la bande se plie progressivement en une forme cylindrique. Les laminoirs avancés utilisent une combinaison de passes de déformation, de passes de finition et d'une section de compression. La conception des rouleaux doit tenir compte du retour élastique et de la qualité du matériau. Par exemple, la formation d'aciers à haute résistance (HSS) nécessite des matériaux de rouleaux spécifiques (comme l'acier à outils D2 avec revêtement en Cr) pour éviter le collage et maintenir la finition de surface. Des termes LSI comme "rouleau de déformation", "rouleau de cluster" et "tête turque" font partie des discussions d'ingénierie quotidiennes.
3. Technologies de soudage : HFI, Laser et TIG
La plupart des laminoirs à tubes ERW (soudage par résistance électrique) utilisent le soudage par induction haute fréquence (HFI) ou le soudage par contact. Le choix dépend du diamètre du tube, de l'épaisseur de la paroi et de la vitesse de production. Pour les tubes en acier inoxydable à paroi mince, le soudage TIG peut être préféré. La stabilité du soudage est surveillée par un contrôle de courant en temps réel et un ajustement du cordon. Les systèmes modernes intègrent des NDT en ligne (courant de Foucault ou ultrason) pour détecter les imperfections immédiatement après le soudage.
4. Dimensionnement et Redressage
Après le soudage et le fraisage (élimination du cordon), le tube passe par un laminoir de dimensionnement—une série de passes rondes qui impartissent les dimensions finales et améliorent la circularité. Une machine de redressage (généralement de conception à 2 ou 6 rouleaux) élimine les contraintes de flexion résiduelles. L'ensemble de la ligne est synchronisé via un système d'entraînement DC ou AC avec des contrôleurs logiques programmables (PLC) garantissant une constance de vitesse jusqu'à ±0,1 %.
Applications clés des laminages de tubes dans divers secteurs
La polyvalence du laminage de tubes moderne permet la production de tuyaux qui remplissent des fonctions critiques dans divers secteurs. Voici des applications à forte demande, chacune ayant des exigences métallurgiques et dimensionnelles distinctes.
Automobile & Mobilité
Composants structurels : Les poutres d'impact latéral, les barres de toit et les cadres de siège nécessitent des tubes en acier à haute résistance (jusqu'à 800 MPa de traction) avec une ovalité constante.
Systèmes d'échappement : Les tubes en acier inoxydable (ferritique ou austénitique) doivent résister à la corrosion à haute température ; le laminoir doit garantir une épaisseur de paroi précise pour les processus d'hydroformage.
Construction & Infrastructure
Sections creuses circulaires (CHS) et tubes carrés/rectangulaires (RHS) pour échafaudages, structures porteuses et bâtiments préfabriqués. Ici, la technologie de formage direct de SANSO minimise le flambage des bords lors de la production de tubes carrés.
Tuyaux de fondation : Tuyaux à grande diamètre soudés en spirale pour des travaux de fondation, souvent produits sur des laminoirs spécialisés mais reposant sur des principes de formage similaires.
Énergie & Transport de fluides
Canalisations de pétrole & gaz : Les grades API 5L (X42 à X70) exigent une résistance et une intégrité de soudure strictes. Les laminoirs doivent incorporer des stations de recuit pour affiner la zone affectée par la chaleur de la soudure.
Cylindres hydrauliques : Tubes de précision avec des surfaces intérieures rectifiées à partir de coques roulées et soudées avec précision.
Innovations techniques améliorant l'efficacité des laminages de tubes
La dernière décennie a vu des améliorations radicales dans la conception des laminoirs, motivées par les exigences de l'industrie 4.0 et de durabilité. Les ingénieurs de SANSO ont intégré plusieurs de ces avancées pour réduire les temps de changement et la consommation d'énergie.
Systèmes de cassettes à changement rapide
Les laminoirs traditionnels nécessitent des heures pour changer les rouleaux pour différentes tailles. Les conceptions modernes utilisent des supports de type cassette (ou "supports de cartouche") qui peuvent être pré-assemblés hors ligne. Un changement de taille qui prenait autrefois 90 minutes peut maintenant être effectué en moins de 15. Cela est particulièrement précieux pour les ateliers réalisant de petites séries de divers profils. Mots-clés LSI : "changement de rouleau rapide", "formage tête de tourelle", "laminoir de tubes flexible".
Contrôle automatisé de l'écart des rouleaux
Les systèmes de rétroaction en boucle fermée utilisant des micromètres laser après le laminoir de mise en forme ajustent automatiquement les écarts des rouleaux dans les derniers supports. Cela compense l'expansion thermique et les variations d'épaisseur de bande, garantissant que le diamètre extérieur du tube reste dans une tolérance de ±0,05 mm. Les données d'une installation récente ont montré une réduction de 32 % des déchets de matériau en raison de tubes hors tolérance.
Recuit par induction pour matériaux à haute résistance
Lors du laminage d'aciers à haute teneur en carbone ou d'aciers alliés, le cordon de soudure peut devenir martensitique et fragile. Les systèmes de recuit par induction en ligne (ou normalisation) adoucissent la zone de soudure, améliorant la ductilité pour les opérations de formage à froid ultérieures (évasement, flans). C'est une valeur ajoutée cruciale pour les laminoirs de tubes servant le marché des pièces de sécurité automobile.
Défis courants dans les opérations de laminage de tubes et comment les résoudre
Même le laminage de tubes le plus avancé peut faire face à des interruptions de production. Basé sur des rapports de service sur le terrain et des analyses des causes profondes, voici les trois principaux problèmes et leurs solutions techniques.
Défi 1 : Rayures de surface et marques de rouleau
Cause : Contamination sur les surfaces de rouleau, guides mal alignés ou lubrification inadéquate.
Solution : Mettre en œuvre un programme de maintenance rigoureux des rouleaux (micro-finition et revêtement en Cr). Utiliser des systèmes d'émulsion avec la concentration correcte (généralement 3-5 % d'huile) et filtration. Installer des guides d'entrée avec des inserts durcis pour éviter l'abrasion des bandes. SANSO mills disposent d'un collecteur de lubrification modulaire qui assure une couverture uniforme.
Défi 2 : Suivi de la soudure et alignement des bords de la bande
Cause : La cambrure de la bande entrante ou la largeur inégale de la bande provoque un désalignement des bords au point de soudure, entraînant des défauts de soudure tels que "relevé" ou "abaissé".
Solution : Mettre à niveau la section d'entrée avec un système de contrôle de position des bords de la bande (EPC). Utiliser des capteurs laser pour guider la bande et maintenir une position de bord constante par rapport au rouleau de soudure. De plus, s'assurer que les rouleaux de formage sont correctement calibrés—souvent, une analyse par éléments finis (FEA) de la conception des rouleaux aide à prédire le comportement des bords.
Défi 3 : Épaisseur de paroi variable après calibrage
Cause : Tension de bande incohérente entre le poste de soudure et le laminoir de calibrage, ou rouleaux de calibrage usés.
Solution : Installer un système de rouleau de bride avec des cellules de charge pour maintenir une tension constante. Mesurer régulièrement les diamètres des rouleaux et les re-profiler à l'aide de tours à rouleaux CNC. Un jumeau numérique du laminoir peut simuler l'effet de l'usure des rouleaux et recommander des intervalles de re-affûtage.
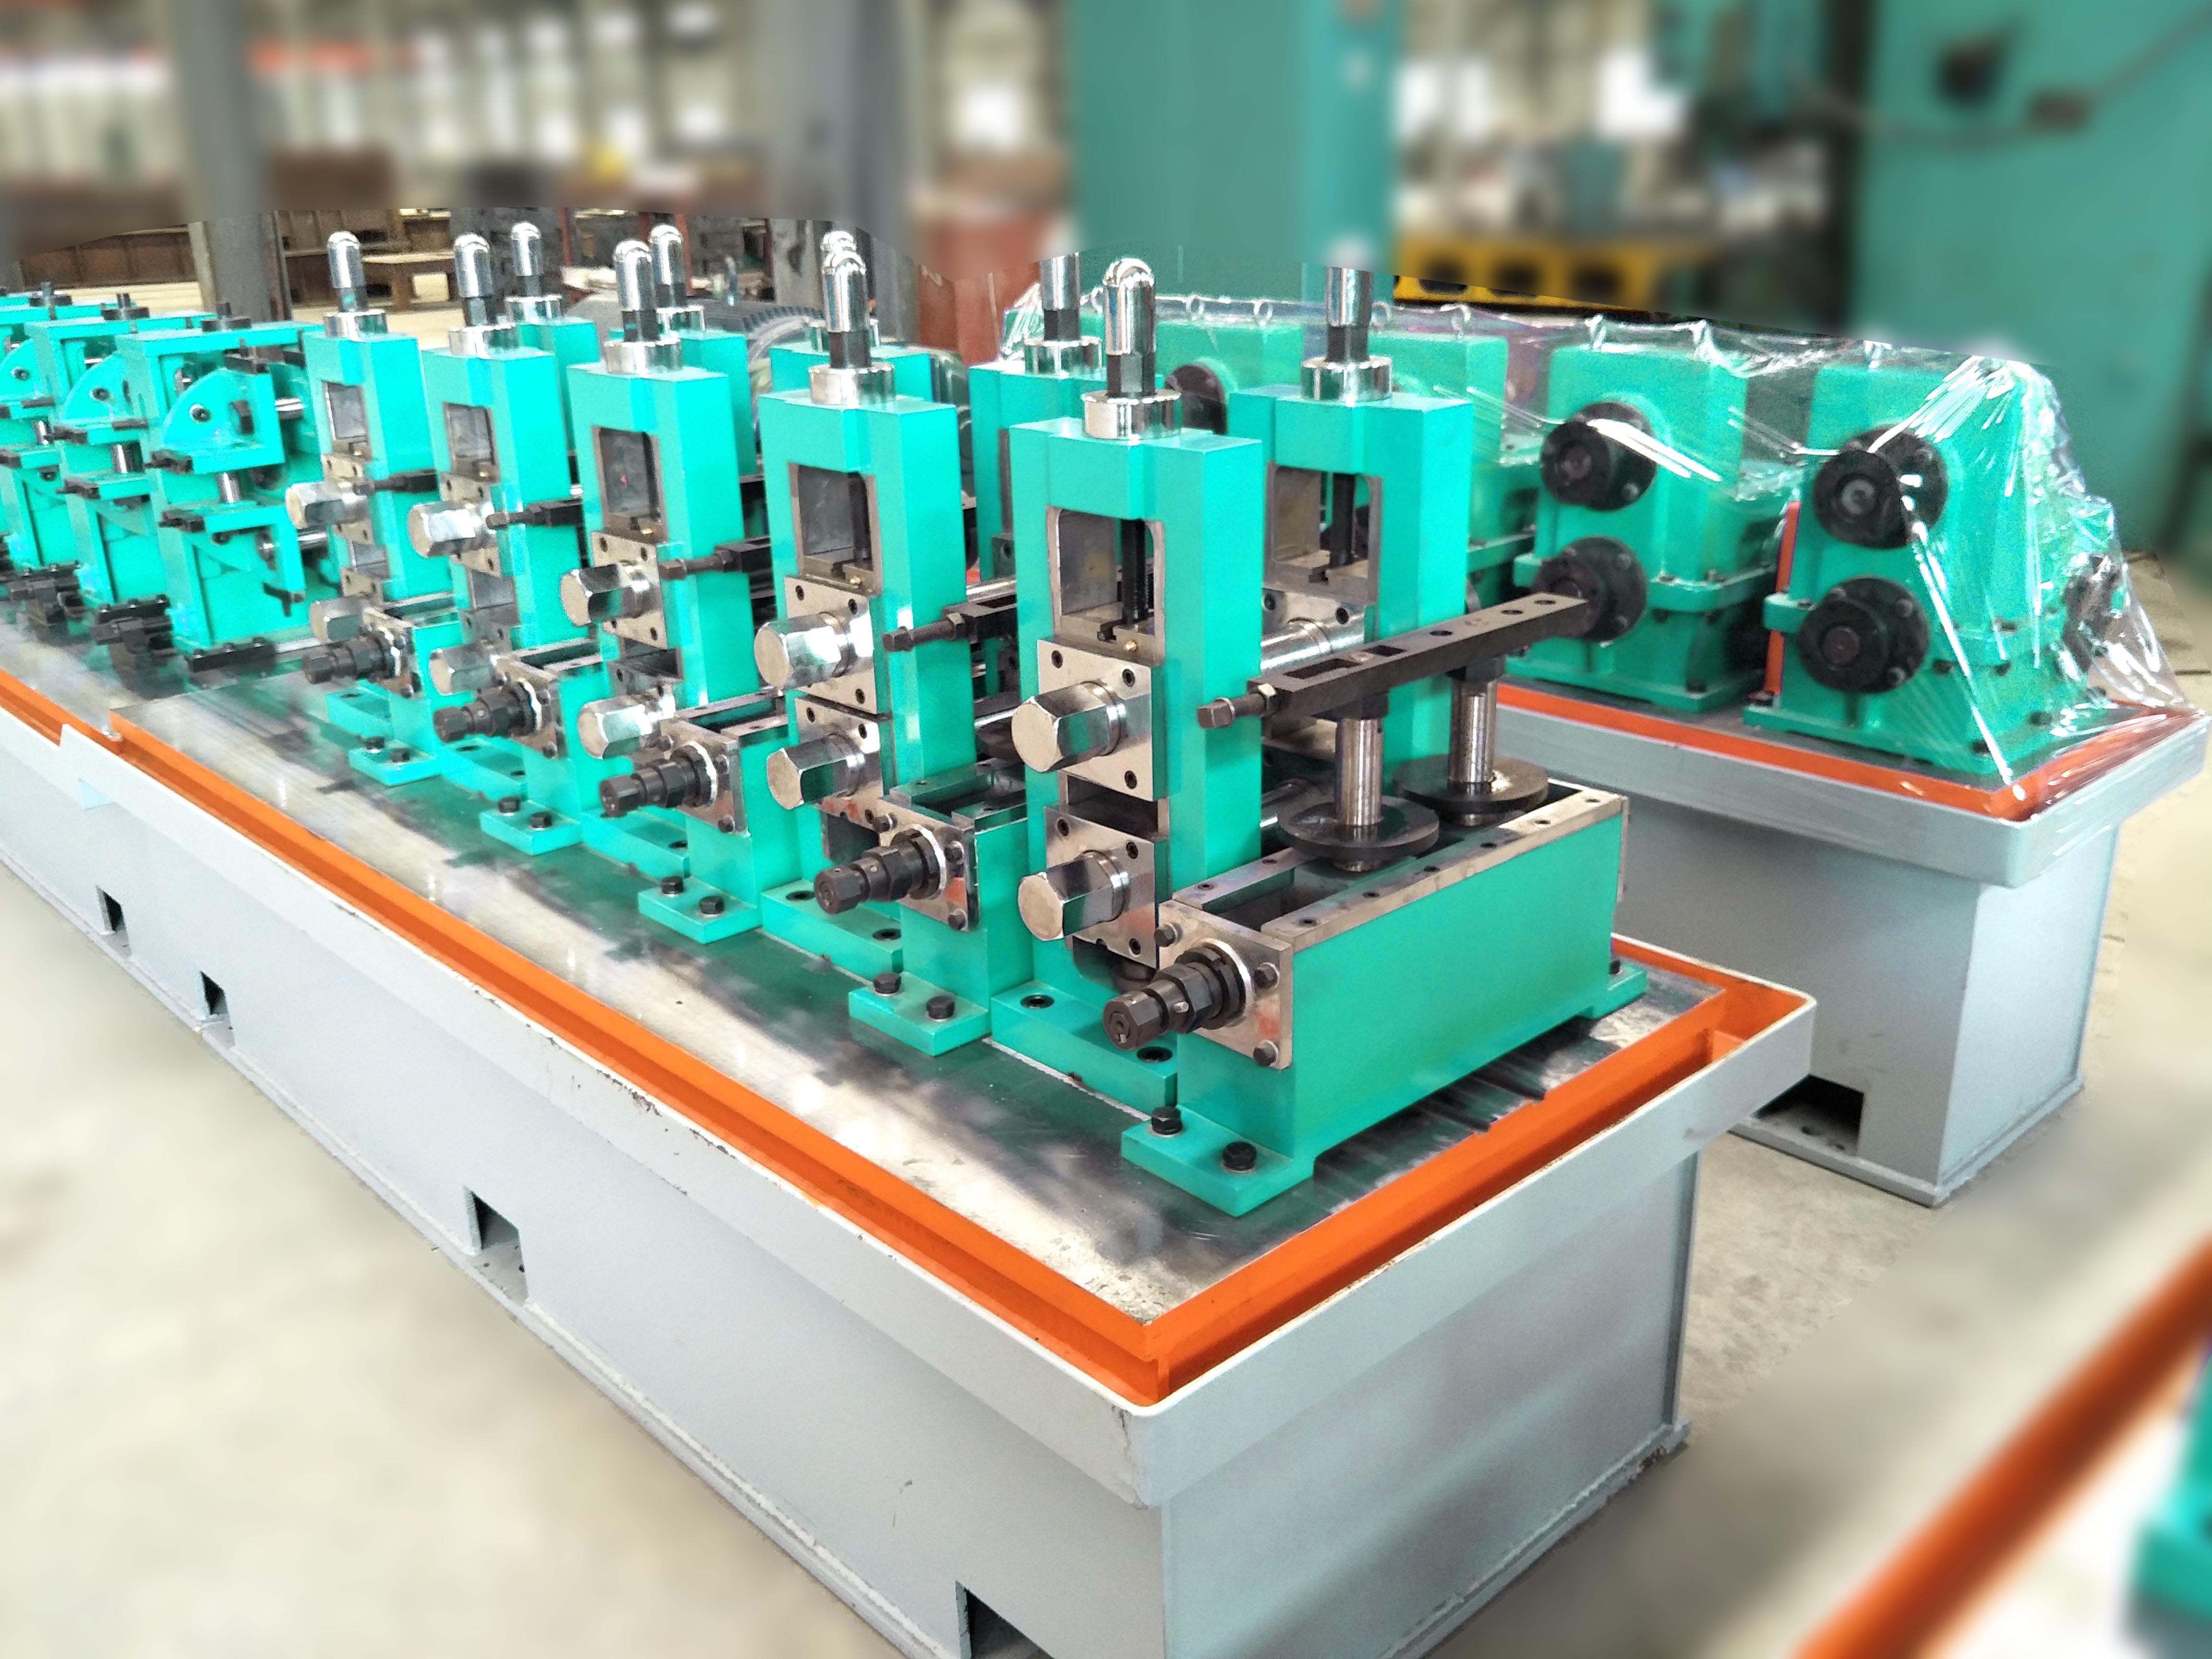
Pourquoi SANSO est en tête de l'ingénierie des laminoirs à tubes
Avec plus de trois décennies d'expérience, SANSO a développé une réputation pour ses laminoirs à tubes robustes et à grande vitesse qui minimisent les temps d'arrêt. Notre laminoir à tubes carrés direct-forming—accessible via le lien laminoir à tubes—exemplifie l'innovation : il élimine le besoin d'une section de rupture pour les petits carrés, réduisant l'inventaire des rouleaux de 40 %. Chaque laminoir est soutenu par une simulation de processus complète et un support après-vente mondial, en accord avec les principes de l'E-E-A-T (Expérience, Expertise, Autorité, Fiabilité). Nos clients rapportent des améliorations de l'OEE (Efficacité Globale des Équipements) de 15 à 20 % dans les six mois suivant la mise en service.
Questions Fréquemment Posées sur les Laminoirs à Tubes
Q1 : Quelle est la différence entre un laminoir à tubes et un laminoir à tuyaux ?
A1 : Dans le jargon industriel, "tube" fait généralement référence à des diamètres plus petits (généralement jusqu'à 5 pouces) avec des tolérances plus strictes, tandis que "tuyau" est utilisé pour des diamètres plus grands utilisés dans le transport de fluides. La technologie du laminoir est similaire (formage + soudage), mais les laminoirs à tuyaux intègrent souvent des expanseurs ou des presses de calibrage lourdes. Les deux relèvent de la technologie des laminoirs à tubes.
Q2 : Quels matériaux peuvent être traités sur un laminoir à tubes ?
A2 : Les laminoirs modernes traitent l'acier au carbone (ASTM A513, A500), les aciers inoxydables (304, 316, duplex), l'aluminium (6061, 6063), le cuivre et le titane. La clé est de sélectionner des matériaux de rouleau et une lubrification appropriés. Par exemple, le formage de l'inox nécessite des rouleaux avec une finition miroir pour éviter le grippage, tandis que l'aluminium nécessite des lubrifiants spéciaux pour éviter les taches.
Q3 : Comment décider entre un laminoir à tubes avec soudage HF et soudage laser ?
A3 : Le soudage HF est rentable pour les matériaux ferreux et les murs plus épais (0,5–12 mm) à grande vitesse. Le soudage laser offre une zone affectée par la chaleur étroite et est idéal pour les tubes en acier inoxydable à paroi fine (<3 mm="">
Q4 : Quel entretien est critique pour les rouleaux de laminoir à tubes ?
A4 : Les rouleaux doivent être inspectés tous les 200–400 heures de fonctionnement pour détecter les signes d'usure. Le re-affûtage pour restaurer le profil de passage est essentiel : ignorer cela entraîne la formation de fins et une mauvaise circularité. De plus, vérifiez les jeux de roulements et les systèmes de lubrification. SANSO fournit un calendrier de maintenance prédictive basé sur le tonnage produit, aidant les clients à planifier les temps d'arrêt efficacement.
Q5 : Un laminoir à tubes peut-il produire des tubes carrés et rectangulaires sans changer toute la ligne ?
A5 : Absolument. En ajoutant une tête turque (un ensemble de quatre rouleaux réglables) après le laminoir de dimensionnement, un tube rond peut être formé en un profil carré ou rectangulaire. Des laminoirs dédiés comme le laminoir à tubes carrés à formation directe de SANSO forment la forme carrée directement à partir de la bande, offrant un meilleur remplissage des coins et moins de déchets.
Q6 : Quel est le retour sur investissement typique pour la mise à niveau d'un ancien laminoir à tubes ?
A6 : La mise à niveau avec un contrôle automatique des écarts et des supports à changement rapide se rembourse généralement en 12–18 mois grâce à la réduction des déchets de configuration et à une disponibilité accrue. Pour une nouvelle ligne complète, la période de retour sur investissement est généralement de 3 à 5 ans, selon l'utilisation. Nous recommandons toujours une analyse coût-bénéfice détaillée basée sur votre mix de produits spécifique.
Q7 : Comment la tolérance de largeur de bande affecte-t-elle la qualité finale du tube ?
A7 : La variation de largeur de bande influence directement le diamètre final et la distribution de l'épaisseur des parois. Une variation de largeur de seulement ±0,2 mm peut provoquer des changements de hauteur de fin de ±0,15 mm. C'est pourquoi le fente précise et le fraisage des bords sont des processus critiques en amont dans toute opération de laminoir à tubes.
En conclusion, sélectionner et exploiter un laminoir à tubes exige une compréhension approfondie de la métallurgie, de la mécanique et du contrôle des processus. En tirant parti de l'ingénierie avancée et en s'associant à un fabricant expérimenté comme SANSO, vous pouvez transformer votre production de tubes en une opération à haute efficacité et faible gaspillage. Pour des consultations de projet spécifiques, explorez notre gamme de produits ou contactez directement notre équipe d'ingénierie.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
