
管轧机技术与现代制造的完整指南
2026-07-11
在金属成型的世界中,管轧机是工业生产的基石。从汽车底盘部件到结构空心截面和精密流体管线,最终产品的质量直接与轧机的性能相关。作为一家拥有数十年焊接管道生产设备经验的B2B专家,我将引导您了解技术细节、应用领域以及解决持续生产痛点的方案——同时遵循最高的E-E-A-T标准。本文专注于数据驱动的见解,而非通用概述,以帮助您做出明智的资本投资。
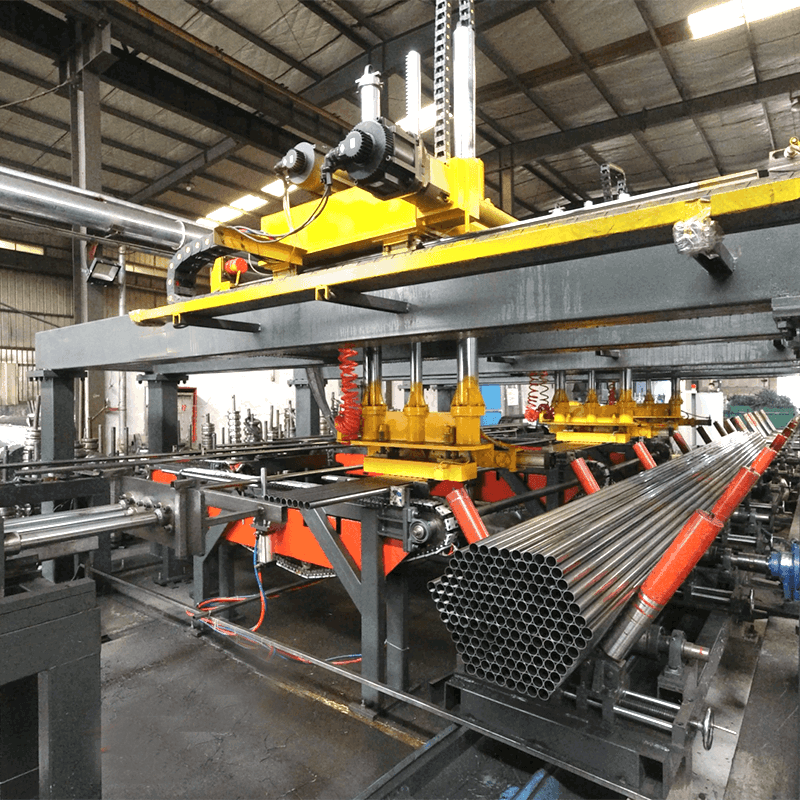
什么是管轧机?核心技术和关键组件
管轧机是一种连续成型系统,将平条(热轧或冷轧钢、不锈钢、铝等)转变为焊接管和管道。现代轧机集成了多个关键工位,每个工位都经过精确设计以提高产量。了解这些组件对于诊断瓶颈和优化产出至关重要。
1. 带材准备:解卷、积累和边缘铣削
在成型之前,卷材必须以最小的张力变化进行处理。高速积累器确保在卷材更换期间的连续操作,而边缘铣削单元(或圆盘剪)将带材修整到精确宽度,为高频焊接准备干净的边缘。不一致的边缘准备是焊接缺陷的主要原因——现场审计的数据表明,适当的边缘铣削可以将废料率降低多达2.5%。
2. 成型部分:轧辊设计和材料流动
管轧机的核心是成型架。在这里,带材逐渐弯曲成圆柱形。先进的轧机使用破碎通道、鳍片通道和挤压部分的组合。轧辊设计必须考虑回弹和材料等级。例如,成型高强度钢(HSS)需要特定的轧辊材料(如带有铬涂层的D2工具钢)以防止粘结并保持表面光洁度。LSI术语如“破碎轧辊”、“集群轧辊”和“土耳其头”是日常工程讨论的一部分。
3. 焊接技术:HFI、激光和TIG
大多数ERW(电阻焊)管道轧机利用高频感应(HFI)或接触焊接。选择取决于管道直径、壁厚和生产速度。对于薄壁不锈钢管,可能更倾向于使用TIG焊接。焊接稳定性通过实时电流控制和焊缝修整进行监控。现代系统集成了在线NDT(涡流或超声波)以在焊接后立即检测缺陷。
4. 尺寸调整和校直
在焊接和去焊缝(焊缝去除)后,管道通过尺寸轧机——一系列圆形通道,赋予最终尺寸并改善圆度。校直机(通常为2辊或6辊设计)消除残余弯曲应力。整个生产线通过直流或交流驱动系统与可编程逻辑控制器(PLC)同步,确保速度一致性达到±0.1%。
管轧机在各行业的关键应用
现代管轧机的多功能性使其能够生产在各个行业中发挥关键作用的管道。以下是高需求的应用,每种应用都有独特的冶金和尺寸要求。
汽车与移动性
结构组件:侧面碰撞梁、车顶轨和座椅框架需要高强度钢管(抗拉强度高达800 MPa),并且椭圆度一致。
排气系统:不锈钢管(铁素体或奥氏体)必须耐高温腐蚀;轧机必须确保用于水压成型工艺的壁厚精确。
建筑与基础设施
圆形空心截面(CHS)和方形/矩形管(RHS)用于脚手架、结构框架和预制建筑。在这里,SANSO的直接成型技术在方管生产过程中最小化边缘屈曲。
打桩管:用于基础工程的大直径螺旋焊接管,通常在专用轧机上生产,但依赖于类似的成型原理。
能源与流体运输
油气管道:API 5L等级(X42至X70)要求严格的韧性和焊接完整性。轧机必须配备退火站以精炼焊接热影响区。
液压缸:内表面经过磨光的精密管道从准确轧制和焊接的壳体开始。
推动管轧机效率的技术创新
过去十年,随着工业4.0和可持续性需求的推动,轧机设计发生了根本性的改进。SANSO的工程师们整合了这些进步,以减少换模时间和能源消耗。
快速更换盒系统
传统轧机需要数小时更换不同尺寸的辊。现代设计采用可以离线预装的盒式支架(或“墨盒支架”)。一次需要90分钟的尺寸更改现在可以在不到15分钟内完成。这对于生产各种小批量型材的作业车间尤其有价值。LSI关键词:“快速换辊”,“炮塔头成型”,“灵活管轧机”。
自动辊缝控制
在成型轧机后使用激光微米计的闭环反馈系统自动调整最终支架中的辊缝。这补偿了热膨胀和带材厚度变化,确保管道的外径保持在±0.05毫米以内。最近一次安装的数据表明,由于超出公差的管道,材料浪费减少了32%。
高强度材料的感应退火
在轧制高碳或合金钢时,焊缝可能变得马氏体化且脆弱。在线感应退火(或正火)系统软化焊接区域,提高随后的冷成型(扩口、折边)的延展性。这对服务于汽车安全部件市场的管轧机来说是一个至关重要的增值。
管轧机操作中的常见挑战及解决方案
即使是最先进的管轧机也可能面临生产中断。根据现场服务报告和根本原因分析,以下是三大主要问题及其工程解决方案。
挑战 1:表面划痕和轧制痕迹
原因:轧制表面的污染、导轨未对齐或润滑不足。
解决方案:实施严格的轧制维护计划(微精加工和铬涂层)。使用正确浓度的乳液系统(通常为3-5%的油)和过滤。安装带有硬化插入件的入口导轨,以防止带材磨损。 SANSO 轧机具有模块化润滑歧管,确保均匀覆盖。
挑战 2:焊缝跟踪和带材边缘对齐
原因:来料带材的弯曲或不均匀的带宽导致焊接点的边缘未对齐,从而导致“翘起”或“翘下”和焊接缺陷。
解决方案:升级入口部分,配备带材边缘位置控制(EPC)系统。使用激光传感器引导带材,并保持相对于焊接辊的恒定边缘位置。此外,确保成型辊经过正确校准——通常,有限元分析(FEA)可以帮助预测边缘行为。
挑战 3:成型后壁厚变化
原因:焊接架和成型轧机之间的带材张力不一致,或成型辊磨损。
解决方案:安装带有负载传感器的马鞍辊系统,以保持恒定张力。定期测量辊直径,并使用CNC轧辊车床重新修整。轧机的数字双胞胎可以模拟辊磨损的影响,并推荐重新磨削的间隔。
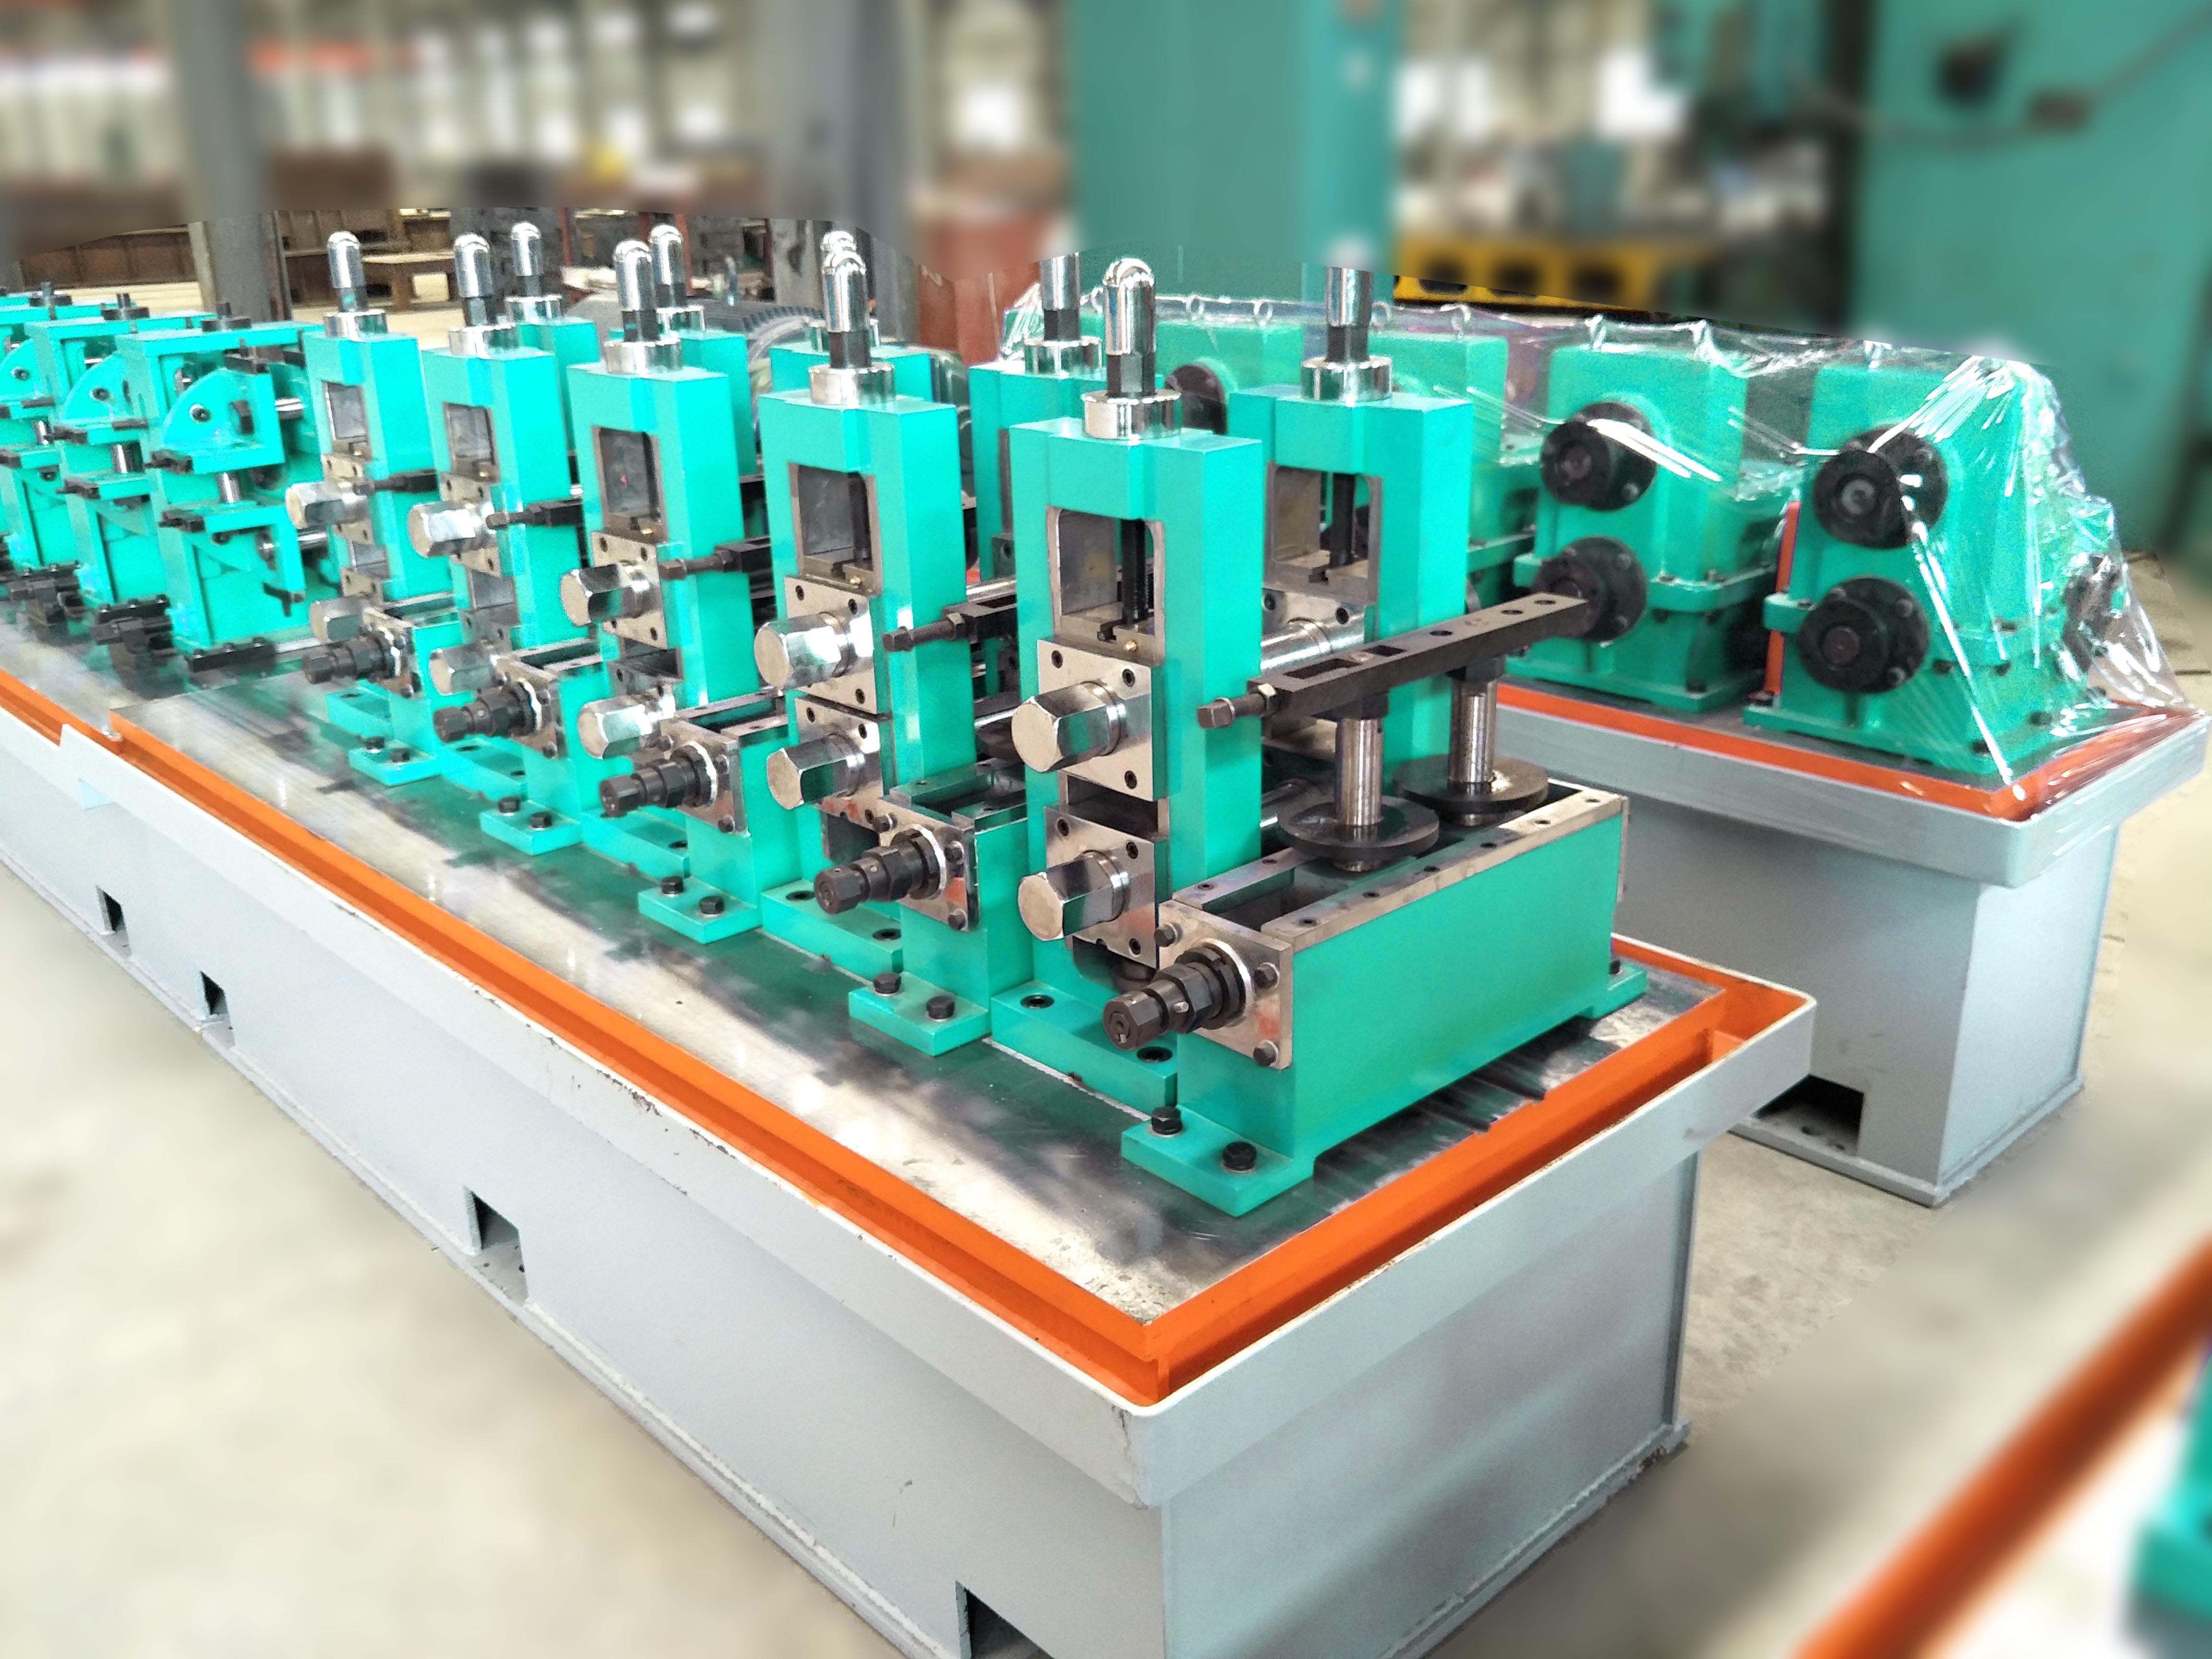
为什么 SANSO 在管材轧机工程中领先
凭借超过三十年的经验, SANSO 已建立起强大、高速管材轧机的声誉,最大限度地减少停机时间。我们的直接成型 方管轧机——可通过链接 管材轧机 访问——体现了创新:它消除了小方管的断裂部分的需求,减少了40%的轧辊库存。每台轧机都得到了全面的工艺仿真和全球售后支持,符合E-E-A-T(经验、专业、权威、可信赖)的原则。我们的客户报告在投产六个月内,整体设备有效性(OEE)提高了15-20%。
关于管材轧机的常见问题
Q1:管材轧机和管道轧机有什么区别?
A1:在行业术语中,“管材”通常指较小的直径(通常不超过5英寸),具有更严格的公差,而“管道”用于流体运输中较大的直径。轧机技术相似(成型 + 焊接),但管道轧机通常包含扩张器或重型成型压机。两者都属于管材轧机技术的范畴。
Q2:管材轧机可以加工哪些材料?
A2:现代轧机处理碳钢(ASTM A513, A500)、不锈钢(304, 316, 双相)、铝(6061, 6063)、铜和钛。关键是选择合适的轧辊材料和润滑剂。例如,成型不锈钢需要镜面光洁度的轧辊以避免粘结,而铝则需要特殊的润滑剂以防止污渍。
Q3: 我如何在带有HF焊接和激光焊接的管轧机之间做出选择?
A3: HF焊接在高速度下对于铁质材料和较厚的壁(0.5–12 mm)具有成本效益。激光焊接提供了狭窄的热影响区,非常适合薄壁不锈钢(<3 mm="">
Q4: 管轧机辊的哪些维护是关键的?
A4: 辊必须每200–400个工作小时检查一次磨损情况。重新磨削以恢复通道轮廓是必不可少的——忽视这一点会导致翅片形成和圆度差。此外,检查轴承间隙和润滑系统。SANSO提供基于生产吨位的预测性维护计划,帮助客户有效规划停机时间。
Q5: 管轧机能否在不更换整个生产线的情况下生产方形和矩形管?
A5: 绝对可以。通过在定径机后添加一个土耳其头(四个可调辊的组合),可以将圆管形成方形或矩形轮廓。像直接成型方管机这样的专用轧机可以直接从带材形成方形,提供优越的角落填充和更少的废料。
Q6: 升级旧管轧机的典型投资回报率是多少?
A6: 通过自动间隙控制和快速更换支架进行升级,通常在12–18个月内通过减少设置废料和提高正常运行时间来收回投资。对于全新的生产线,回报期通常为3–5年,具体取决于利用率。我们始终建议根据您的特定产品组合进行详细的成本效益分析。
Q7: 带材宽度公差如何影响最终管的质量?
A7: 带材宽度的变化直接影响最终的直径和壁厚分布。宽度变化仅为±0.2 mm可能导致翅片高度变化±0.15 mm。这就是为什么精确的切割和边缘铣削在任何管轧机操作中都是关键的上游工序。
总之,选择和操作管轧机需要对冶金、机械和过程控制有深入的理解。通过利用先进的工程技术并与像SANSO这样的经验丰富的制造商合作,您可以将管材生产转变为高效率、低废料的操作。有关具体项目咨询,请浏览我们的产品线或直接联系工程团队。
文章标签:





