
现代金属加工生产线剪切焊接系统终极指南
2026-07-11
在高速度连续工艺中,如管铣、成型和冲压,能够在不停机的情况下连接卷材的端部至关重要。这个能力的核心在于剪切焊机——一种同时剪切即将用完的卷材的尾端和新卷材的前端,然后将它们焊接在一起形成连续条带的机器。凭借超过二十年的带材加工机械经验,我将带您了解世界级剪切焊机与普通焊机之间的工程复杂性、选择标准和实际解决方案。本文基于数百个安装的数据,并符合最高的E‑E‑A‑T标准。
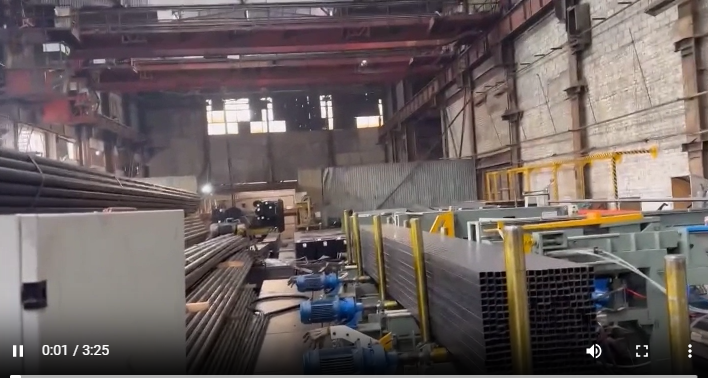
什么是剪切焊机?核心功能和系统架构
一台剪切焊机是一个自动化站点,通常位于加工线的入口部分,紧接在解卷机之后,并在入口积累器之前。它的双重设计将精密剪切和焊接头(通常是电阻或激光)集成到一个紧凑的单元中。当检测到卷材的末端时,线速度会暂时降低,积累器充满以维持下游流动,剪切焊机夹紧两个条带,修整它们以创建匹配的边缘,然后进行焊接——所有这些都在30到90秒内完成。连接的条带随后通过,积累器排空,生产继续不间断进行。行业中常用的LSI术语如“卷材端连接器”、“条带缝合机”和“入口焊机”通常可以互换使用。
现代剪切焊机的关键组件
双侧夹具:重型液压或气动夹具,以高达50吨的力量固定尾部和前端条带,防止在剪切和焊接过程中移动。
旋转或断头剪:精密刀片,能够将条带末端切割成方形或略微重叠的角度。刀片间隙可根据材料厚度进行调整(通常为条带厚度的5‑10%)。
焊接头:最常见的是电阻缝焊(使用铜电极)或镶嵌缝焊。对于特殊应用,使用激光或TIG焊头。例如,SANSO固态HF焊机提供对高强度钢的卓越控制。
刨削或去毛刺单元:可选工具,去除焊接凸起以创建光滑表面,这对下游的成型或喷涂线至关重要。
带配方管理的PLC:存储数百种材料等级和厚度的焊接参数(电流、力量、速度),确保可重复的质量。
剪切焊机的类型:将技术与应用相匹配
选择合适的剪切焊机取决于材料、厚度范围、生产速度和所需的焊接完整性。以下是主要技术的技术细分。
拼接缝焊接(电阻焊)
在拼接缝焊接中,两个带材的端部重叠(通常重叠1-2倍的厚度),然后通过两个铜轮电极。高电流(高达100 kA)产生电阻焊接,重叠部分被压平(压扁)至略高于母材的厚度。这种方法非常适合厚度在0.4毫米到6毫米之间的碳钢和不锈钢。它产生强大、密封的接头,适用于管道轧制机和ERW生产线。循环时间很快——通常在45秒以内。
激光剪切焊接
对于超薄箔(厚度可达0.1毫米)或对热敏感的材料(如涂层钢或铝),激光剪切焊接机提供狭窄的热影响区和最小的变形。剪切边缘对接在一起,并使用光纤或CO₂激光焊接。尽管成本更高,激光焊接机消除了电极维护的需要,并且几乎不产生闪光接头。它们在电池箔生产线和精密冲压中越来越多地使用。
闪光对焊
闪光对焊机夹紧两个带材的端部,在低电压下将它们靠近以产生闪光,然后在高压下锻造它们。这种方法在厚带材(>3毫米)在重型板材轧制厂和管道厂中很常见。它产生的焊接强度等于基材,但需要仔细去除突起,并且可能需要更长时间(最长可达2分钟)。
定义剪切焊接机性能的技术参数
在评估剪切焊接机时,工程师必须超越宣传册。关键性能指标包括:
焊接循环时间:从带材停止到带材释放。10秒的差异可能会显著影响所需的蓄能器容量。顶级机器在标准材料上实现30-40秒。
焊接的抗拉强度:对于大多数应用,应该至少是基材的90%,对于关键成型工艺则应为100%。破坏性测试(剥离测试)是常规验证的一部分。
焊缝高度控制:在平整后,焊缝高度应在±0.03毫米以内,以避免在后续轧制中留下痕迹或引起振动。
重复性:现代伺服电动夹具和闭环力控制确保焊接参数的精确再现,无论热漂移或磨损。
材料数据库容量:先进的机器存储数千个配方,并自动调整宽度和厚度的变化。
剪切焊接机在连续生产线中的关键应用
剪切焊接机在卷材更换会中断生产的地方是不可或缺的。主要应用包括:
管道和管材轧制厂:在ERW管道生产线中,焊接故障可能导致损坏成型辊的块料。可靠的剪切焊接机确保带材在整个轧制过程中不撕裂。SANSO提供的剪切焊接机在运行多年中焊接相关停机时间低于0.5%。
成型生产线:汽车结构件需要连续供料;任何停机都会导致带材上出现温度痕迹。剪切焊接机实现真正的无尽成型。
酸洗和镀锌生产线:化学浴持续运行;带材必须牢固连接,以避免断裂导致整个生产线停工数小时。
分切和定长生产线:即使在这里,剪切焊接机也可以用于连接卷材,以实现不间断加工,尽管有时会使用更简单的缝合机。
克服剪切焊机的常见操作挑战
即使是最好的 剪切焊机 如果没有正确配置或维护,也可能会遇到问题。根据来自150多条生产线的现场数据,以下是主要问题和工程解决方案。
挑战 1:成型过程中焊接断裂
原因:熔合不完全、过大的热影响区或带材不对齐。
解决方案:实施实时焊接监控。来自 SANSO 的现代焊机配备传感器,可以在焊接过程中测量电流、电压和位移。如果参数超出预设范围,机器会报警并可以自动调整。此外,确保剪切刀片锋利——钝刀片会导致毛刺,干扰对齐。
挑战 2:电极磨损和粘连
原因:在混合接缝焊接中,铜电极会随着时间的推移而降解,导致电流密度不一致和焊接跳过。
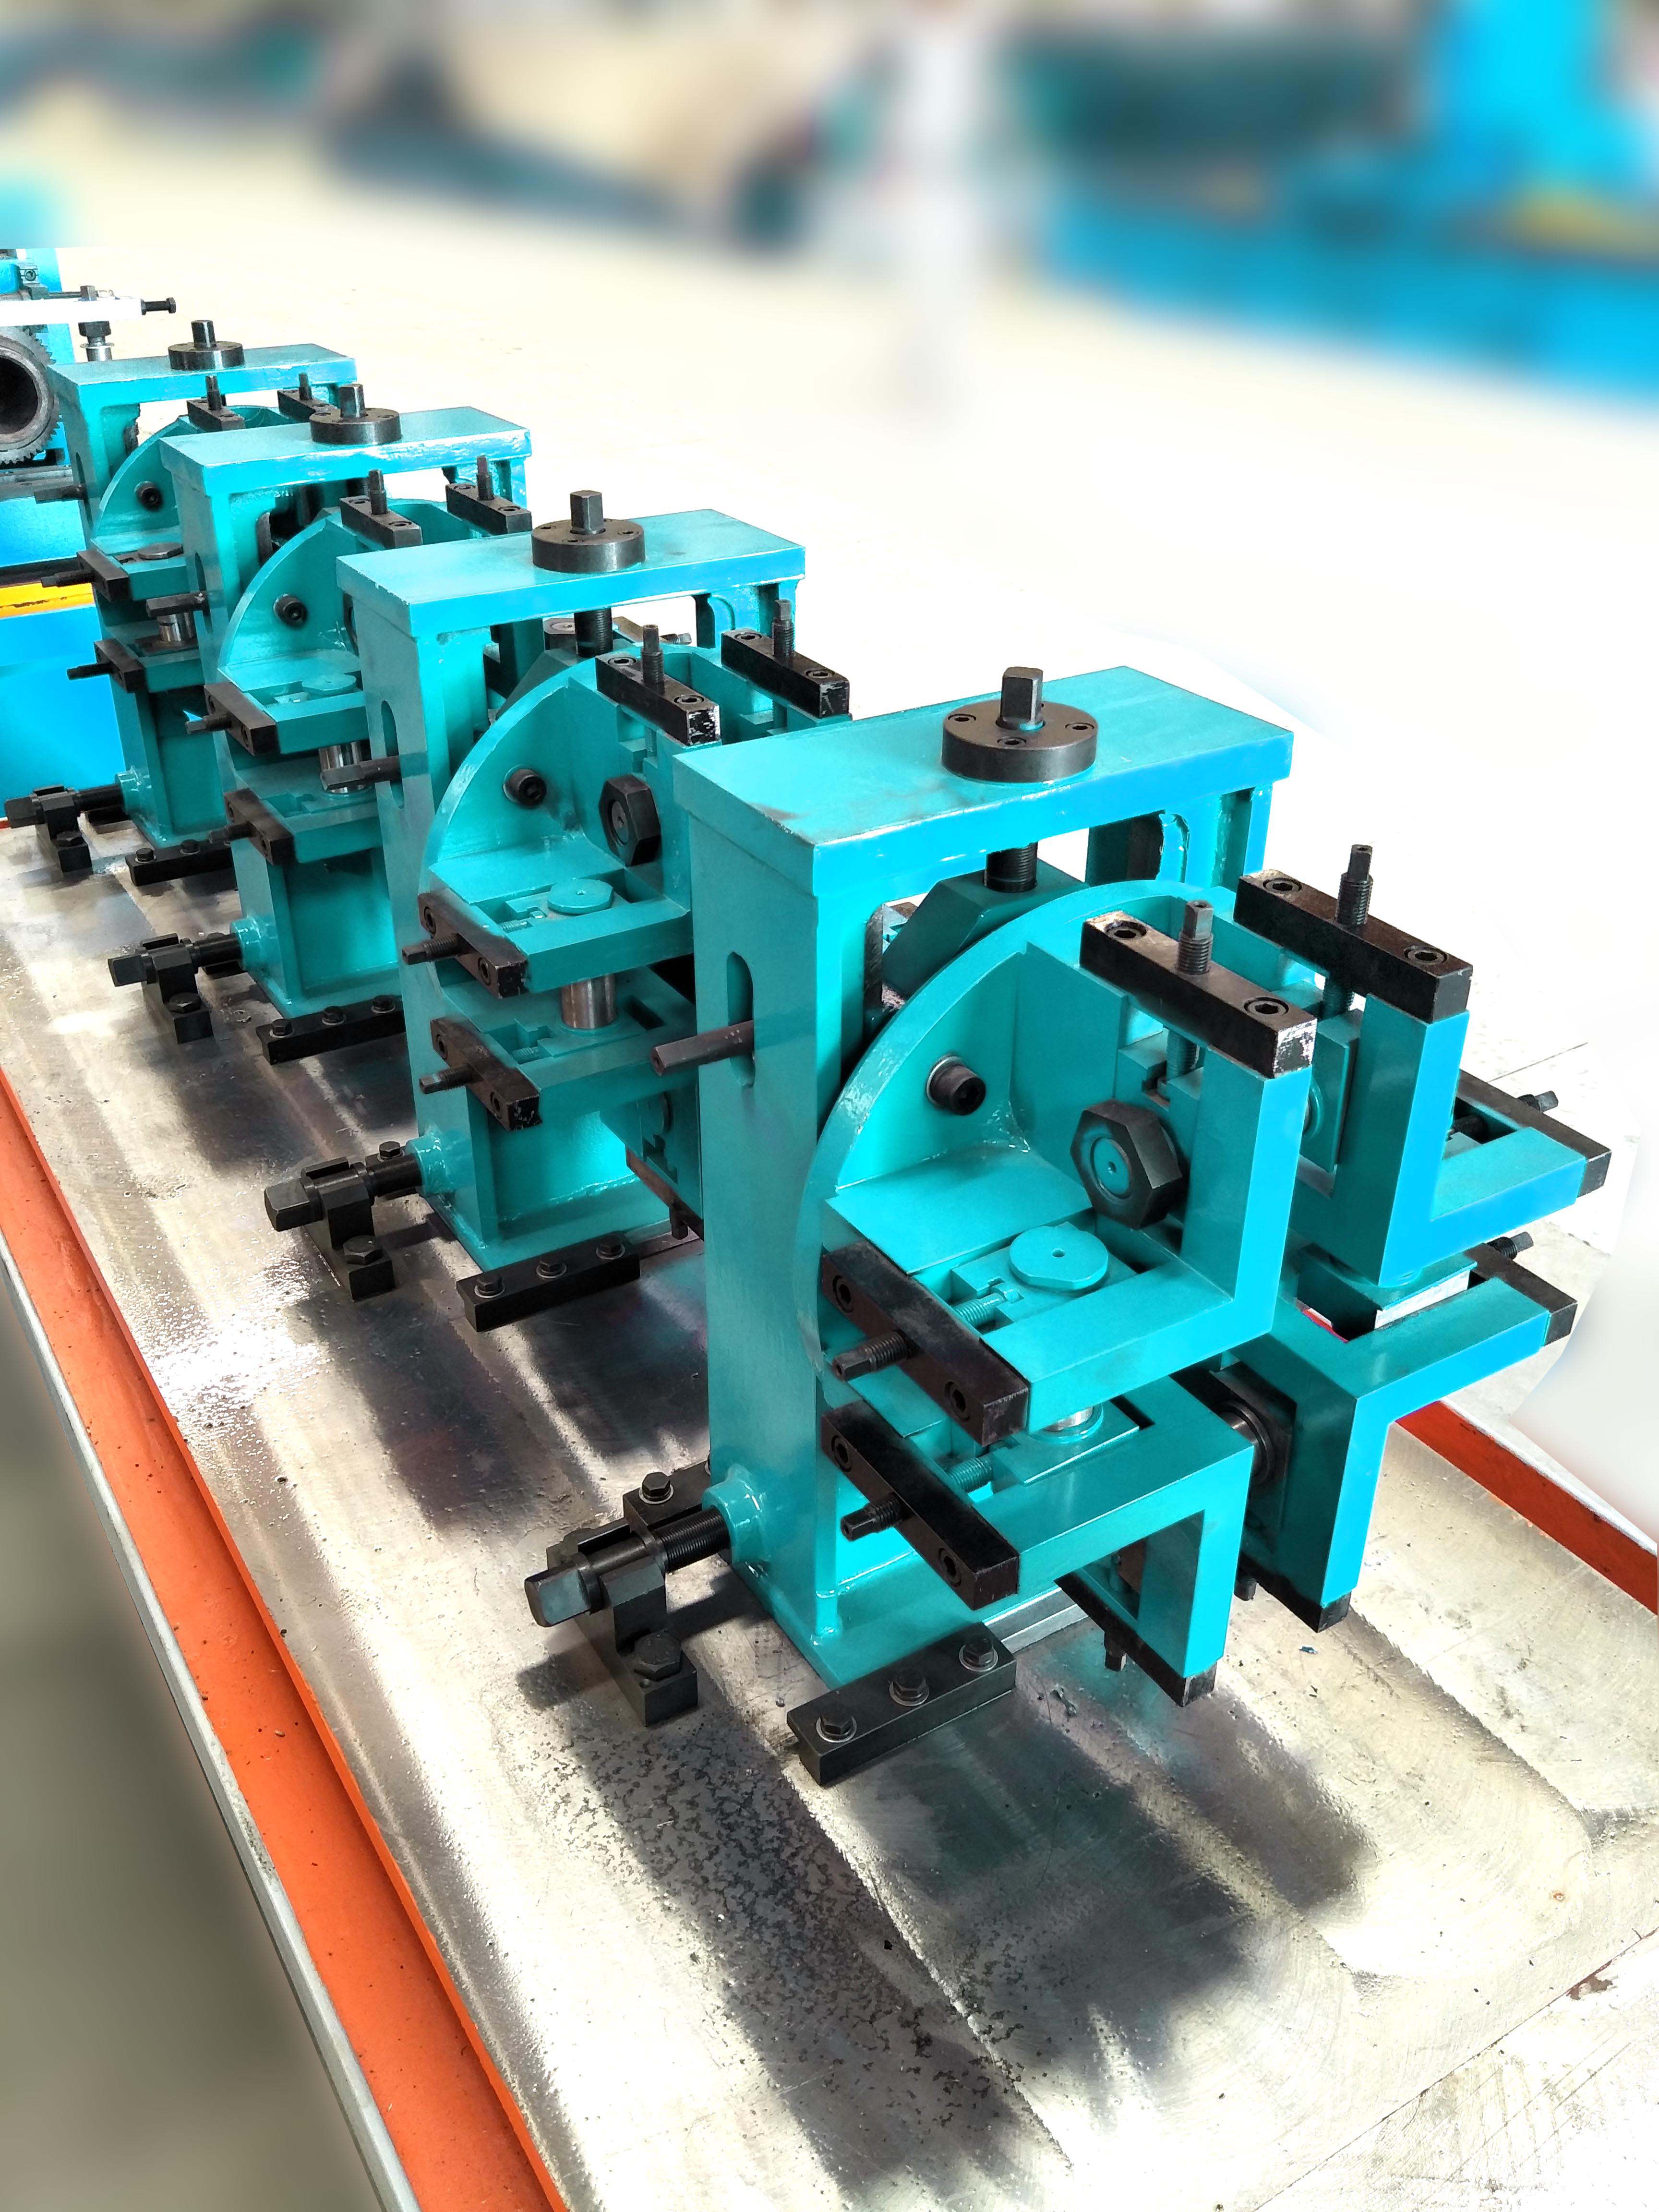
解决方案:使用电极修整单元,每隔几个循环自动清洁和修整轮子。对于高产量生产线,考虑使用带有单独修整站的剪切焊机。此外,水冷电极的使用寿命更长。
挑战 3:处理涂层或高强度材料
原因:镀锌涂层在焊接过程中会蒸发,导致孔隙;高强度钢(HSS)具有更高的碳当量,容易开裂。
解决方案:对于涂层材料,需要激光焊接或带有预热和后热的专用电阻焊接方案。对于HSS,焊接后的控制冷却(回火)可以降低硬度。现代剪切焊机包括可编程的力曲线,以管理锻造阶段。
挑战 4:卷材尺寸之间的长换型时间
原因:夹具、剪切间隙和焊接头的手动调整。
解决方案:投资一台全自动剪切焊机,配备伺服定位的夹具和工具。一旦输入新卷材数据(通过条形码或MES),机器在两分钟内重新配置。这对于准时生产操作来说是一个游戏规则改变者。
为什么 SANSO 的固态高频焊机代表了下一代
在 SANSO,我们将数十年的管道制造专业知识融入到我们的 剪切焊机 设计中。我们的固态高频焊机为混合接缝和对接焊接提供无与伦比的精度。它采用基于IGBT的逆变器技术,即使在波动的线路电压下也能提供稳定的焊接电流,与旧的晶闸管控制单元相比,废料减少高达15%。该系统还包括一个自适应过程控制器,可以从每次焊接中学习,持续优化参数。结合我们的快速更换工具,SANSO剪切焊机可以处理宽度从100毫米到2000毫米、厚度从0.3毫米到12.7毫米的带材,而无需手动干预。这种可靠性使全球一流的汽车供应商和管道生产商信任我们的设备。
关于剪切焊机的常见问题
Q1:剪切焊机和缝焊机有什么区别?
A1:缝焊机(或点焊机)创建一系列离散的点焊,以暂时将带材固定在一起。它速度更快但强度较弱——通常用于低张力的生产线。剪切焊机 产生连续的接缝焊接,能够承受整个生产线的张力和随后的成型操作。对于管道制造和重加工生产线,剪切焊机是必不可少的。
Q2: 剪切焊接机能否连接不同材料,例如碳钢与不锈钢?
A2: 是的,但这需要仔细选择参数。由于熔点和电阻的不同,异种金属的电阻焊接具有挑战性。激光焊接通常更适合这种接头。一些先进的剪切焊接机提供双工艺能力,但在尝试生产之前,进行冶金评估是必不可少的。
Q3: 剪切焊接机需要什么维护?
A3: 每日:检查电极状态(对于电阻焊接机),清洁剪切刀片,并验证冷却水流量。每周:检查液压软管并拧紧夹具。每月:对力和电流传感器进行校准,并修整或更换电极。维护良好的剪切焊接机可以运行超过15年。
Q4: 带材宽度如何影响焊接过程?
A4: 较宽的带材需要更大的夹紧力和更多的焊接电流。剪切机的长度也必须足够长,以便干净地切割全宽。大多数剪切焊接机都有最大宽度限制——超过这个限制会导致切割不良或焊接不完整。宽度变化会自动触发夹具位置和焊接起止点的调整。
Q5: 升级到自动剪切焊接机的典型投资回报率是多少?
A5: 对于运行三班的管道厂,卷材更换的停机时间每小时可能造成数千的损失。自动剪切焊接机将换模时间从3-4分钟(手动)减少到不到1分钟,增加了2-3%的正常运行时间。结合更好的焊接质量减少的废料,通常在12-18个月内就能实现回报。
Q6: 剪切焊接机可以改装到现有生产线吗?
A6: 当然可以。改装涉及将剪切焊接机集成到入口部分,通常替换旧的端焊机或缝合机。这需要仔细的布局规划,以适应机器的占地面积和现有的蓄能器。SANSO 提供在安装期间停机时间最少的交钥匙改装解决方案。
Q7: 我如何确定我的生产线所需的剪切焊接机容量?
A7: 您需要考虑最大带材宽度、厚度范围、材料的抗拉强度和生产线速度。此外,评估所需的焊接强度(对于关键应用,通常为母材的100%)。一个保守的规则是:选择额定容量比您当前最大容量高20%的剪切焊接机,以便为未来的产品扩展留出余地。
总之,剪切焊接机 不仅仅是一个配件——它是连续生产的守门人。通过投资于自动参数调整、实时监控和强大的机械设计等先进功能,加工商几乎可以消除入口端的停机。无论您是运营管道厂、成型线还是连续退火线,来自像 SANSO 这样的经验丰富的合作伙伴的高性能剪切焊接机都将带来可衡量的产量和质量提升。有关您特定需求的详细评估,请联系我们的工程团队或在线浏览我们的产品系列。
文章标签:





