
Startseite > Blogs > Der ultimative Leitfaden für Schweißnahtsysteme für moderne Metallverarbeitungslinien
Der ultimative Leitfaden für Schweißnahtsysteme für moderne Metallverarbeitungslinien
2026-07-11
In hochgeschwindigkeitskontinuierlichen Prozessen wie dem Rohrfräsen, der Profilierung und dem Stanzen ist die Fähigkeit, Coil-Enden zu verbinden, ohne die Linie anzuhalten, von größter Bedeutung. Im Mittelpunkt dieser Fähigkeit steht der Schweißschneider—eine Maschine, die das nachfolgende Ende einer ablaufenden Spule und das führende Ende einer neuen Spule gleichzeitig schneidet und sie dann zusammenschweißt, um einen kontinuierlichen Streifen zu bilden. Mit über zwei Jahrzehnten Erfahrung in der Streifenverarbeitungstechnik werde ich Sie durch die technischen Feinheiten, Auswahlkriterien und realen Lösungen führen, die erstklassige Schweißschneider von gewöhnlichen unterscheiden. Dieser Artikel basiert auf Daten aus Hunderten von Installationen und entspricht den höchsten E‑E‑A‑T-Standards.
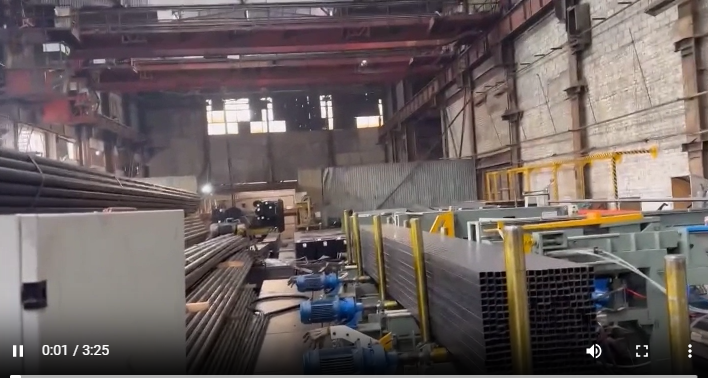
Was ist ein Schweißschneider? Kernfunktion und Systemarchitektur
Ein Schweißschneider ist eine automatisierte Station, die typischerweise im Eingangsbereich einer Produktionslinie, direkt nach den Entwicklern und vor dem Eingangsakkumulator, positioniert ist. Sein doppelt nutzbares Design integriert einen Präzisionsschneider und einen Schweißkopf (normalerweise Widerstands- oder Laserschweißen) in einer kompakten Einheit. Wenn das Ende einer Spule erkannt wird, wird die Liniengeschwindigkeit vorübergehend reduziert, der Akkumulator füllt sich, um den nachgelagerten Fluss aufrechtzuerhalten, und der Schweißschneider klemmt beide Streifen, schneidet sie, um passende Kanten zu erzeugen, und führt dann einen Schweißvorgang durch—alles innerhalb von 30 bis 90 Sekunden. Der verbundene Streifen passiert dann, der Akkumulator entleert sich und die Produktion läuft ununterbrochen weiter. LSI-Begriffe wie "Coil-Endenverbinder", "Streifen-Nähmaschine" und "Eingangsschweißer" werden in der Branche oft synonym verwendet.
Wichtige Komponenten eines modernen Schweißschneiders
Doppelseitige Klemmen: Robuste hydraulische oder pneumatische Klemmen, die sowohl die nachfolgenden als auch die führenden Streifen mit Kräften von bis zu 50 Tonnen sichern und Bewegungen während des Schneidens und Schweißens verhindern.
Rotations- oder Guillotinen-Schneider: Präzisionsklingen, die die Streifenenden rechtwinklig oder mit einem leichten Überlappungswinkel schneiden. Der Klingenabstand ist je nach Materialdicke einstellbar (typischerweise 5‑10% der Streifendicke).
Schweißkopf: Am häufigsten wird das Widerstandsnähschweißen (mit Kupferelektroden) oder das Maschennahtschweißen verwendet. Für spezielle Anwendungen werden Laser- oder TIG-Köpfe eingesetzt. Der SANSO Festkörper-HF-Schweißer bietet beispielsweise außergewöhnliche Kontrolle für hochfeste Stähle.
Plan- oder Abtragseinheit: Optionales Werkzeug, das die Schweißnaht entfernt, um eine glatte Oberfläche zu schaffen, die für nachgelagerte Rollform- oder Lackierlinien entscheidend ist.
PLC mit Rezeptverwaltung: Speichert Schweißparameter (Strom, Kraft, Geschwindigkeit) für Hunderte von Materialqualitäten und -dicken und gewährleistet wiederholbare Qualität.
Typen von Schweißschneidern: Technologie an Anwendung anpassen
Die Auswahl des richtigen Schweißschneiders hängt von dem Material, dem Dickenbereich, der Produktionsgeschwindigkeit und der erforderlichen Schweißintegrität ab. Im Folgenden finden Sie eine technische Aufschlüsselung der dominierenden Technologien.
Mash Seam Welding (Widerstand)
Beim Mash Seam Welding werden die beiden Streifenenden überlappt (typischerweise um 1‑2 Mal die Dicke) und dann zwischen zwei Kupfer-Radelektroden hindurchgeführt. Ein hoher Strom (bis zu 100 kA) erzeugt einen Widerstandsschweiß, und die Überlappung wird abgeflacht (gequetscht) auf eine Dicke, die leicht über dem Grundmetall liegt. Dieses Verfahren ist ideal für Kohlenstoff- und Edelstahl von 0,4 mm bis 6 mm. Es erzeugt eine starke, dichte Verbindung, die für Rohrelemente und ERW-Linien geeignet ist. Die Zykluszeiten sind schnell – oft unter 45 Sekunden.
Laser-Schweißverbindung
Für ultradünne Folien (bis zu 0,1 mm) oder wärmeempfindliche Materialien (wie beschichtete Stähle oder Aluminium) bieten Laser-Schweißgeräte eine enge Wärmeeinflusszone und minimale Verformung. Die geschnittenen Kanten werden aneinandergestoßen und mit einem Faser- oder CO₂-Laser geschweißt. Obwohl sie teurer sind, beseitigen Laser-Schweißgeräte die Notwendigkeit der Elektrodenwartung und erzeugen praktisch blitzfreie Verbindungen. Sie werden zunehmend in Batteriefolienlinien und bei der Präzisionsstanzung eingesetzt.
Flash Butt Welding
Flash Butt Schweißgeräte klemmen die beiden Streifenenden, bringen sie unter niedrigem Strom zusammen, um ein Blitzen zu erzeugen, und schmieden sie dann unter hohem Druck. Dieses Verfahren ist üblich für dickere Streifen (>3 mm) in schweren Plattenmühlen und Rohrmühlen. Es erzeugt eine Schweißnaht mit einer Festigkeit, die der des Grundmetalls entspricht, erfordert jedoch eine sorgfältige Entfernung des Überstands und kann länger dauern (bis zu 2 Minuten).
Technische Parameter, die die Leistung von Schweißgeräten definieren
Bei der Bewertung eines Schweißgeräts müssen Ingenieure über die Broschüre hinausblicken. Wichtige Leistungsindikatoren sind:
Schweißzykluszeit: Vom Streifenstopp bis zur Streifenfreigabe. Ein Unterschied von 10 Sekunden kann die erforderliche Akku-Kapazität erheblich beeinflussen. Spitzenmaschinen erreichen 30‑40 Sekunden für Standardmaterialien.
Zugfestigkeit der Schweißnaht: Sollte für die meisten Anwendungen mindestens 90% des Grundmetalls betragen und 100% für kritische Formungsprozesse. Zerstörende Prüfungen (Abziehprüfungen) sind Teil der Routinevalidierung.
Kontrolle der Schweißnaht-Höhe: Nach dem Planen sollte die Naht-Höhe innerhalb von ±0,03 mm liegen, um Markierungen an den Walzen oder Vibrationen in nachgeschalteten Ständen zu vermeiden.
Wiederholgenauigkeit: Moderne servoelektrische Klemmen und geschlossene Regelung der Kraft sorgen dafür, dass die Schweißparameter genau reproduziert werden, unabhängig von thermischem Drift oder Verschleiß.
Materialdatenbank-Kapazität: Fortschrittliche Maschinen speichern Tausende von Rezepten, mit automatischer Anpassung an Breiten- und Dickenvariationen.
Kritische Anwendungen von Schweißgeräten in kontinuierlichen Linien
Das Schweißgerät ist unverzichtbar, wo Coil-Wechsel ansonsten die Produktion stoppen würden. Wichtige Anwendungen sind:
Rohr- und Rohrmühlen: In einer ERW-Rohrlinie kann ein Schweißfehler eine Verstopfung verursachen, die die Formwalzen beschädigt. Ein zuverlässiges Schweißgerät sorgt dafür, dass der Streifen die gesamte Mühle ohne Risse durchläuft. SANSO hat Schweißgeräte geliefert, die jahrelang mit weniger als 0,5% schweißbedingten Stillständen arbeiten.
Rollformlinien: Automobilstrukturteile erfordern eine kontinuierliche Zuführung; jeder Stopp führt zu Temperaturmarkierungen auf dem Streifen. Schweißgeräte ermöglichen echtes endloses Rollformen.
Beiz- und Verzinkungslinien: Chemische Bäder arbeiten kontinuierlich; der Streifen muss sicher verbunden werden, um Brüche zu vermeiden, die die gesamte Linie für Stunden stilllegen würden.
Schneid- und Längenschneidlinien: Auch hier kann ein Schweißgerät verwendet werden, um Coils für eine unterbrechungsfreie Verarbeitung zu verbinden, obwohl manchmal ein einfacherer Steppschneider verwendet wird.
Überwindung häufiger betrieblicher Herausforderungen mit Scherenschweißgeräten
Selbst der beste Scherenschweißer kann auf Probleme stoßen, wenn er nicht ordentlich konfiguriert oder gewartet wird. Basierend auf Felddaten von über 150 Linien, hier sind die häufigsten Probleme und technische Lösungen.
Herausforderung 1: Schweißbruch während der Formgebung
Ursache: Unvollständige Fusion, übermäßige wärmebeeinflusste Zone oder
Fehlausrichtung der Streifen.
Lösung: Implementierung einer Echtzeit-
Schweißüberwachung. Moderne Schweißer von SANSO enthalten Sensoren,
die Strom, Spannung und Verschiebung während des Schweißens messen. Wenn die Parameter
außerhalb des voreingestellten Fensters abweichen, schlägt die Maschine Alarm und kann automatisch
anpassen. Stellen Sie außerdem sicher, dass die Scherblätter scharf sind – stumpfe Blätter verursachen Grate,
die die Ausrichtung beeinträchtigen.
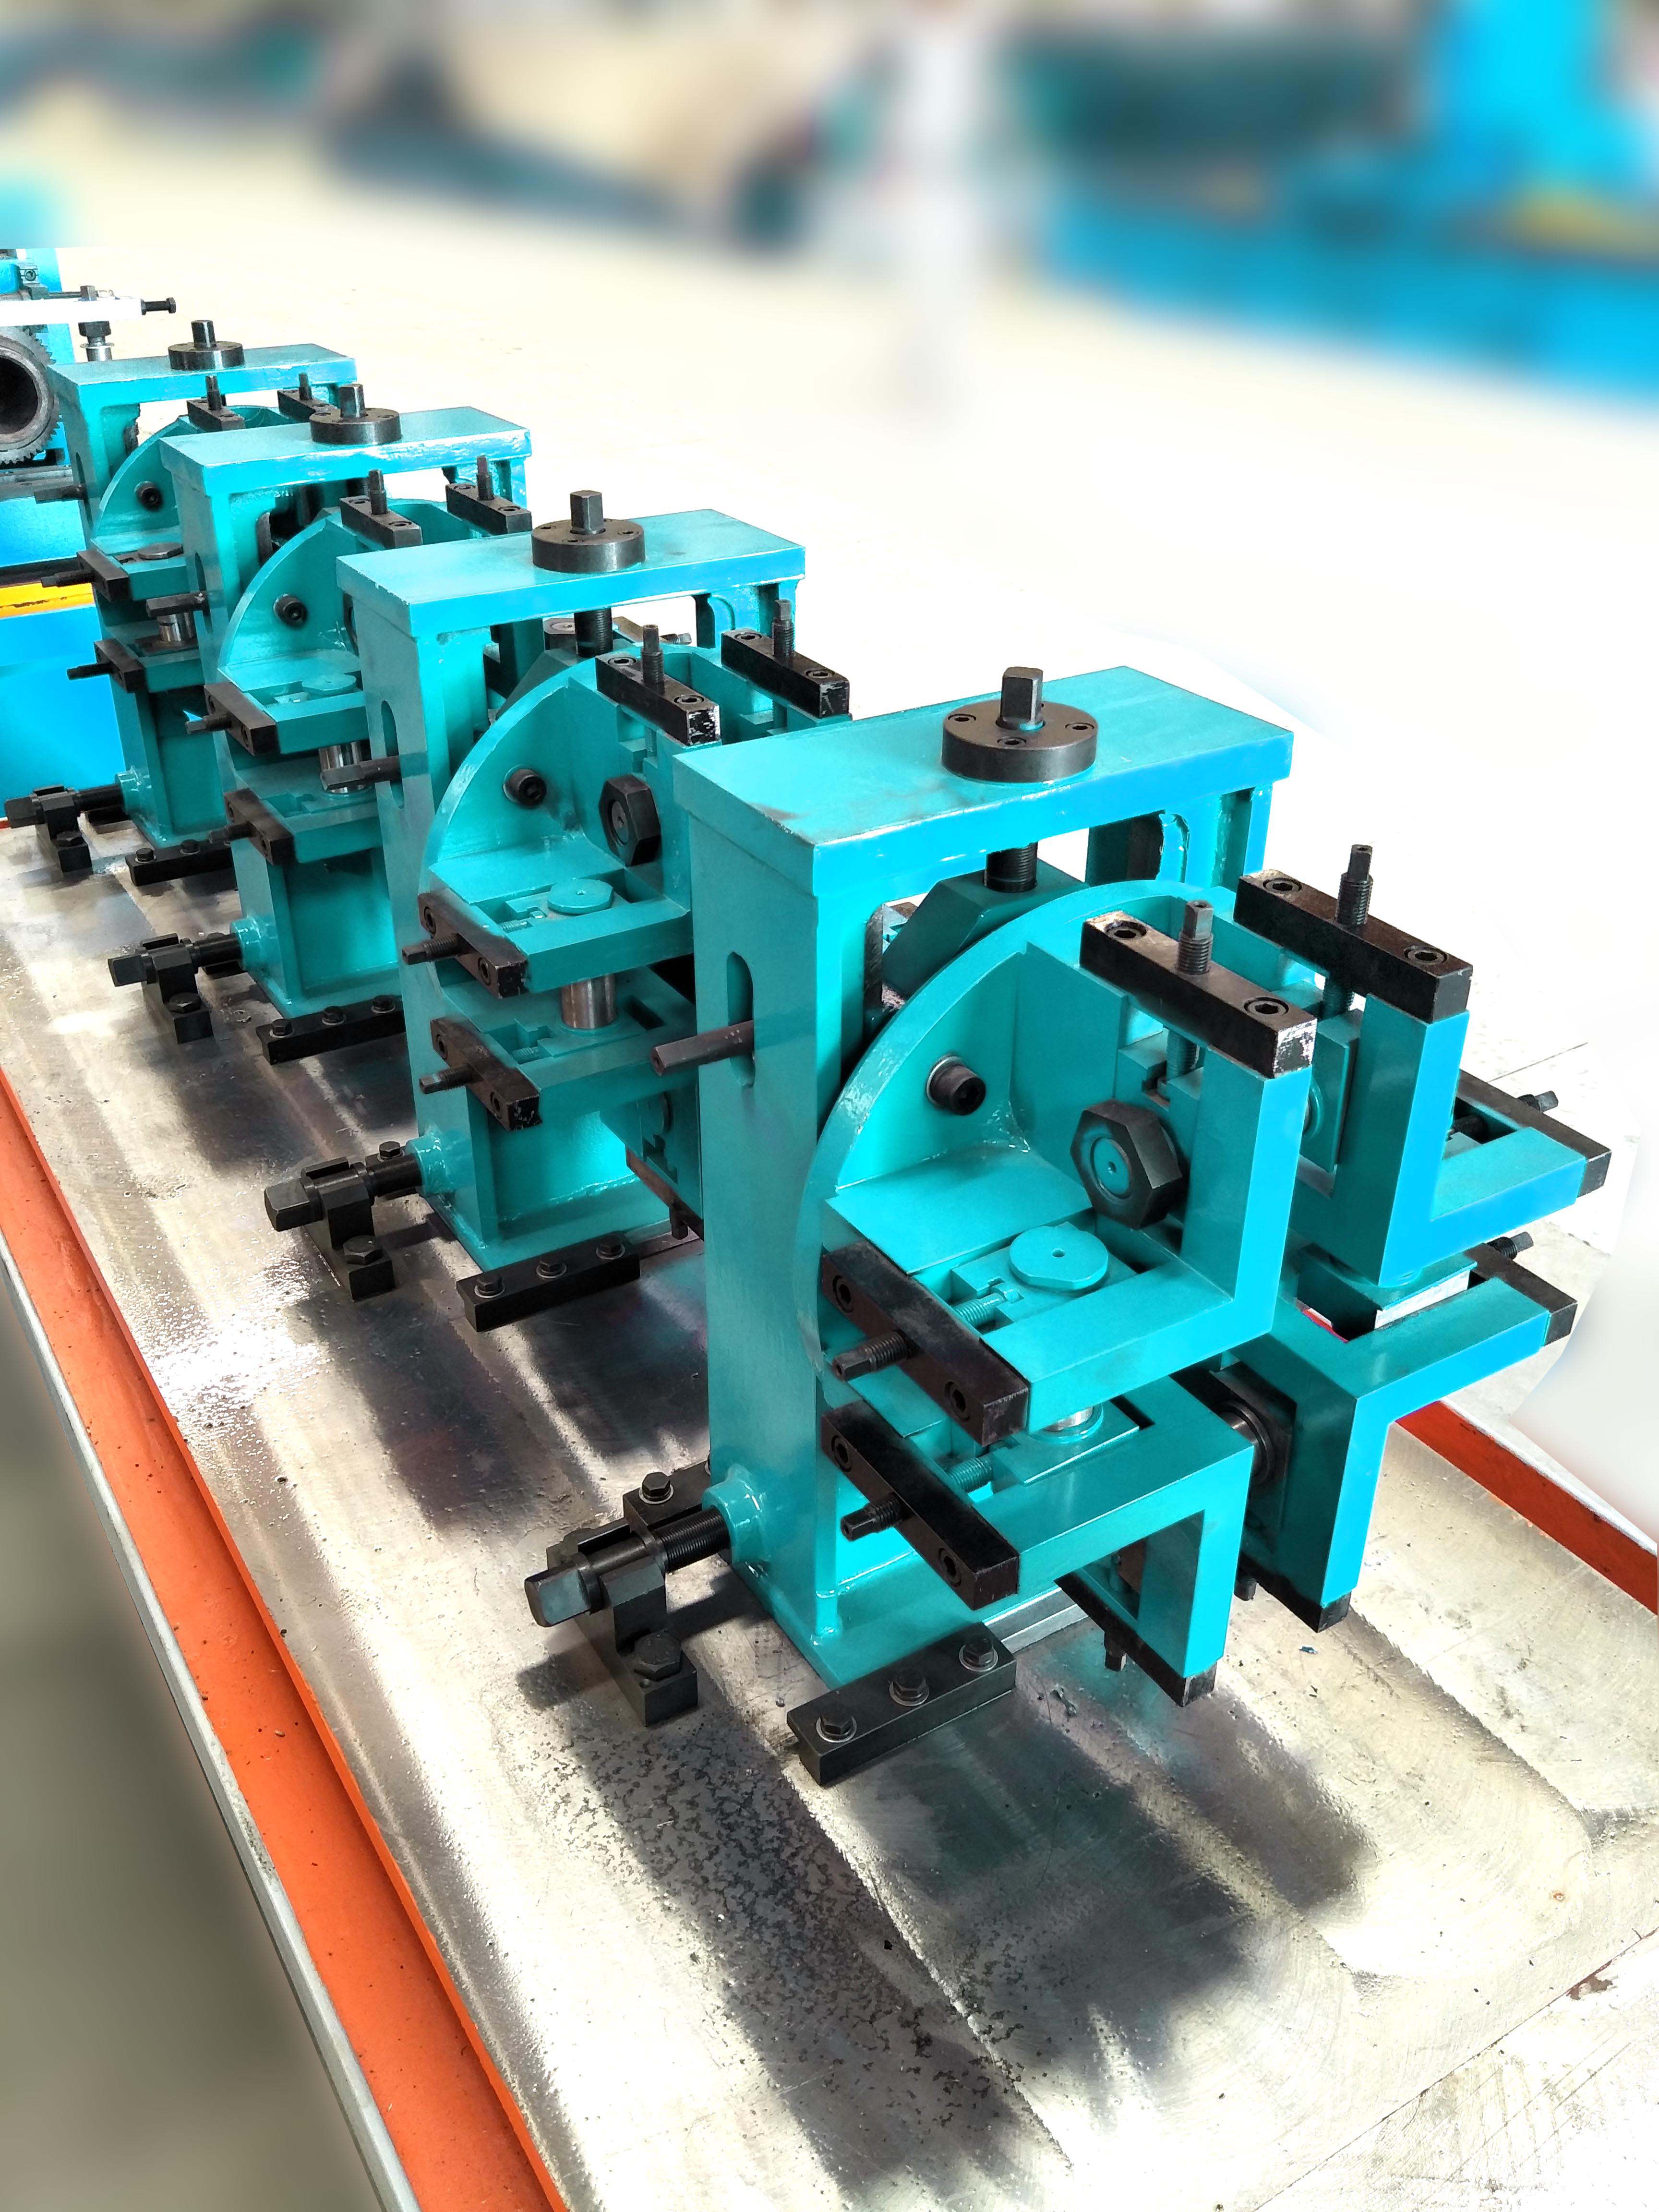
Herausforderung 2: Elektrodenverschleiß und -kleben
Ursache: Beim Schweißen von Maschenstößen verschlechtern sich Kupferelektroden im Laufe der
Zeit, was zu inkonsistenter Stromdichte und Schweißaussetzern führt.
Lösung: Verwenden Sie Elektrodenbearbeitungseinheiten, die
die Räder automatisch alle paar Zyklen reinigen und profilieren. Für Hochvolumenlinien
erwägen Sie einen Scherenschweißer mit einer separaten Bearbeitungsstation. Außerdem
halten wassergekühlte Elektroden länger.
Herausforderung 3: Umgang mit beschichteten oder hochfesten Materialien
Ursache: Verzinkte Beschichtungen verdampfen während des Schweißens und erzeugen
Porosität; hochfeste Stähle (HSS) haben höhere Kohlenstoffäquivalente, was sie
anfällig für Risse macht.
Lösung: Für beschichtete Materialien ist Laser-
schweißen oder ein spezieller Widerstandsprozess mit Vor- und Nachheizung erforderlich.
Für HSS kann kontrolliertes Abkühlen nach dem Schweißen (Anlassen) die
Härte reduzieren. Moderne Scherenschweißer beinhalten programmierbare Kraftprofile, um die
Schmiedepause zu steuern.
Herausforderung 4: Lange Umstellzeiten zwischen Spulengrößen
Ursache: Manuelle Anpassung von Klemmen, Schergaps und Schweißköpfen.
Lösung: Investieren Sie in einen vollautomatischen Scherenschweißer
mit servopositionierten Klemmen und Werkzeugen. Sobald die neuen Spulendaten eingegeben
werden (über Barcode oder MES), konfiguriert sich die Maschine in weniger als zwei Minuten
neu. Dies ist ein Wendepunkt für Just-in-Time-Betriebe.
Warum SANSO’s Solid-State HF-Schweißer die nächste Generation repräsentiert
Bei SANSO haben wir Jahrzehnte an Fachwissen im Rohrmühlenbereich in unsere Scherenschweißer-Designs integriert. Unser Solid-State-Hochfrequenzschweißer bietet unübertroffene Präzision für Maschenstoß- und Stumpfschweißen. Er verfügt über IGBT-basierte Invertertechnologie, die einen stabilen Schweißstrom selbst bei schwankender Leitungs Spannung liefert, wodurch die Ausschussrate um bis zu 15 % im Vergleich zu älteren thyristor-gesteuerten Einheiten reduziert wird. Das System umfasst auch einen adaptiven Prozessregler, der aus jedem Schweißvorgang lernt und die Parameter kontinuierlich optimiert. Kombiniert mit unserem Schnellwechsel- Werkzeug kann ein SANSO-Scherenschweißer Streifenbreiten von 100 mm bis 2000 mm und Dicken von 0,3 mm bis 12,7 mm ohne manuelle Eingriffe verarbeiten. Diese Zuverlässigkeit ist der Grund, warum globale Tier-1-Automobilzulieferer und Rohrhersteller auf unsere Ausrüstung vertrauen.
Häufig gestellte Fragen zu Scherenschweißgeräten
F1: Was ist der Unterschied zwischen einem Scherenschweißer und einem Heftgerät?
A1: Ein Heftgerät (oder Punktschweißer) erzeugt eine Reihe von diskreten Punktschweißungen, um Streifen vorübergehend zusammenzuhalten. Es ist schneller, aber schwächer – wird oft in Linien mit niedriger Spannung verwendet. Ein Scherenschweißer produziert eine kontinuierliche Nahtschweißung, die der vollen Linienzugspannung und den anschließenden Formvorgängen standhalten kann. Für Rohrmühlen und schwere Bearbeitungslinien ist ein Scherenschweißer obligatorisch.
Q2: Kann ein Scherenschweißer unterschiedliche Materialien verbinden, z.B. Kohlenstoffstahl mit Edelstahl?
A2: Ja, aber es erfordert eine sorgfältige Auswahl der Parameter. Das Widerstandsschweißen von unterschiedlichen Metallen ist aufgrund unterschiedlicher Schmelzpunkte und Widerstände herausfordernd. Laserschweißen wird oft für solche Verbindungen bevorzugt. Einige fortschrittliche Scherenschweißer bieten eine Dual-Prozess-Fähigkeit, aber eine metallurgische Bewertung ist unerlässlich, bevor man mit der Produktion beginnt.
Q3: Welche Wartung benötigt ein Scherenschweißer?
A3: Täglich: Überprüfen Sie den Zustand der Elektroden (für Widerstandsschweißer), reinigen Sie die Scherblätter und überprüfen Sie den Kühlwasserfluss. Wöchentlich: Inspektion der Hydraulikschläuche und Festziehen der Klemmen. Monatlich: Kalibrierung der Kraft- und Stromsensoren durchführen und Elektroden abtragen oder ersetzen. Ein gut gewarteter Scherenschweißer kann über 15 Jahre betrieben werden.
Q4: Wie beeinflusst die Streifenbreite den Schweißprozess?
A4: Breitere Streifen erfordern größere Klemmkräfte und mehr Schweißstrom. Die Schere muss auch lang genug sein, um die volle Breite sauber zu schneiden. Die meisten Scherenschweißer haben eine maximale Breitenbewertung – das Überschreiten führt zu schlechten Schnitten oder unvollständigen Schweißnähten. Breitenänderungen lösen automatisch Anpassungen in der Klemmposition und den Schweißstart-/Stopp-Punkten aus.
Q5: Was ist der typische ROI für das Upgrade auf einen automatischen Scherenschweißer?
A5: Für ein Rohrwerk, das drei Schichten fährt, können Ausfallzeiten für Coil-Wechsel tausende pro Stunde kosten. Ein automatischer Scherenschweißer reduziert die Umrüstzeit von 3-4 Minuten (manuell) auf unter 1 Minute, was die Betriebszeit um 2-3% erhöht. In Kombination mit reduziertem Ausschuss durch bessere Schweißqualität wird die Amortisation normalerweise in 12-18 Monaten erreicht.
Q6: Kann ein Scherenschweißer in eine bestehende Linie nachgerüstet werden?
A6: Absolut. Das Nachrüsten beinhaltet die Integration des Scherenschweißers in den Eingangsbereich, oft durch den Austausch eines alten Endschweißers oder Nähers. Es erfordert eine sorgfältige Layoutplanung, um den Maschinenfußabdruck und den vorhandenen Akkumulator zu berücksichtigen. SANSO bietet schlüsselfertige Nachrüstlösungen mit minimalen Ausfallzeiten während der Installation.
Q7: Wie bestimme ich die richtige Kapazität des Scherenschweißers für meine Linie?
A7: Sie müssen die maximale Streifenbreite, den Dickenbereich, die Zugfestigkeit des Materials und die Liniengeschwindigkeit berücksichtigen. Außerdem sollten Sie die erforderliche Schweißfestigkeit (in der Regel 100% des Grundmetalls für kritische Anwendungen) bewerten. Eine konservative Regel: Wählen Sie einen Scherenschweißer, der für 20% höhere Kapazität als Ihr aktuelles Maximum ausgelegt ist, um zukünftige Produktvergrößerungen zu ermöglichen.
Zusammenfassend lässt sich sagen, dass der Scherenschweißer nicht nur ein Zubehör ist – er ist der Torwächter der kontinuierlichen Produktion. Durch Investitionen in fortschrittliche Funktionen wie automatische Parameteranpassung, Echtzeitüberwachung und robustes mechanisches Design können Verarbeiter nahezu alle Stopps am Eingangsende eliminieren. Egal, ob Sie ein Rohrwerk, eine Profilierlinie oder eine kontinuierliche Glühlinie betreiben, ein Hochleistungs-Scherenschweißer von einem erfahrenen Partner wie SANSO wird messbare Gewinne in Durchsatz und Qualität liefern. Für eine detaillierte Bewertung Ihrer spezifischen Anforderungen kontaktieren Sie unser Ingenieurteam oder erkunden Sie unser Produktsortiment online.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
