
Startseite > Blogs > TCT-Klingen in Rohrmühlenbetrieb: Präzision, Verschleißfestigkeit und Lebenszyklusoptimierung
TCT-Klingen in Rohrmühlenbetrieb: Präzision, Verschleißfestigkeit und Lebenszyklusoptimierung
2026-07-11
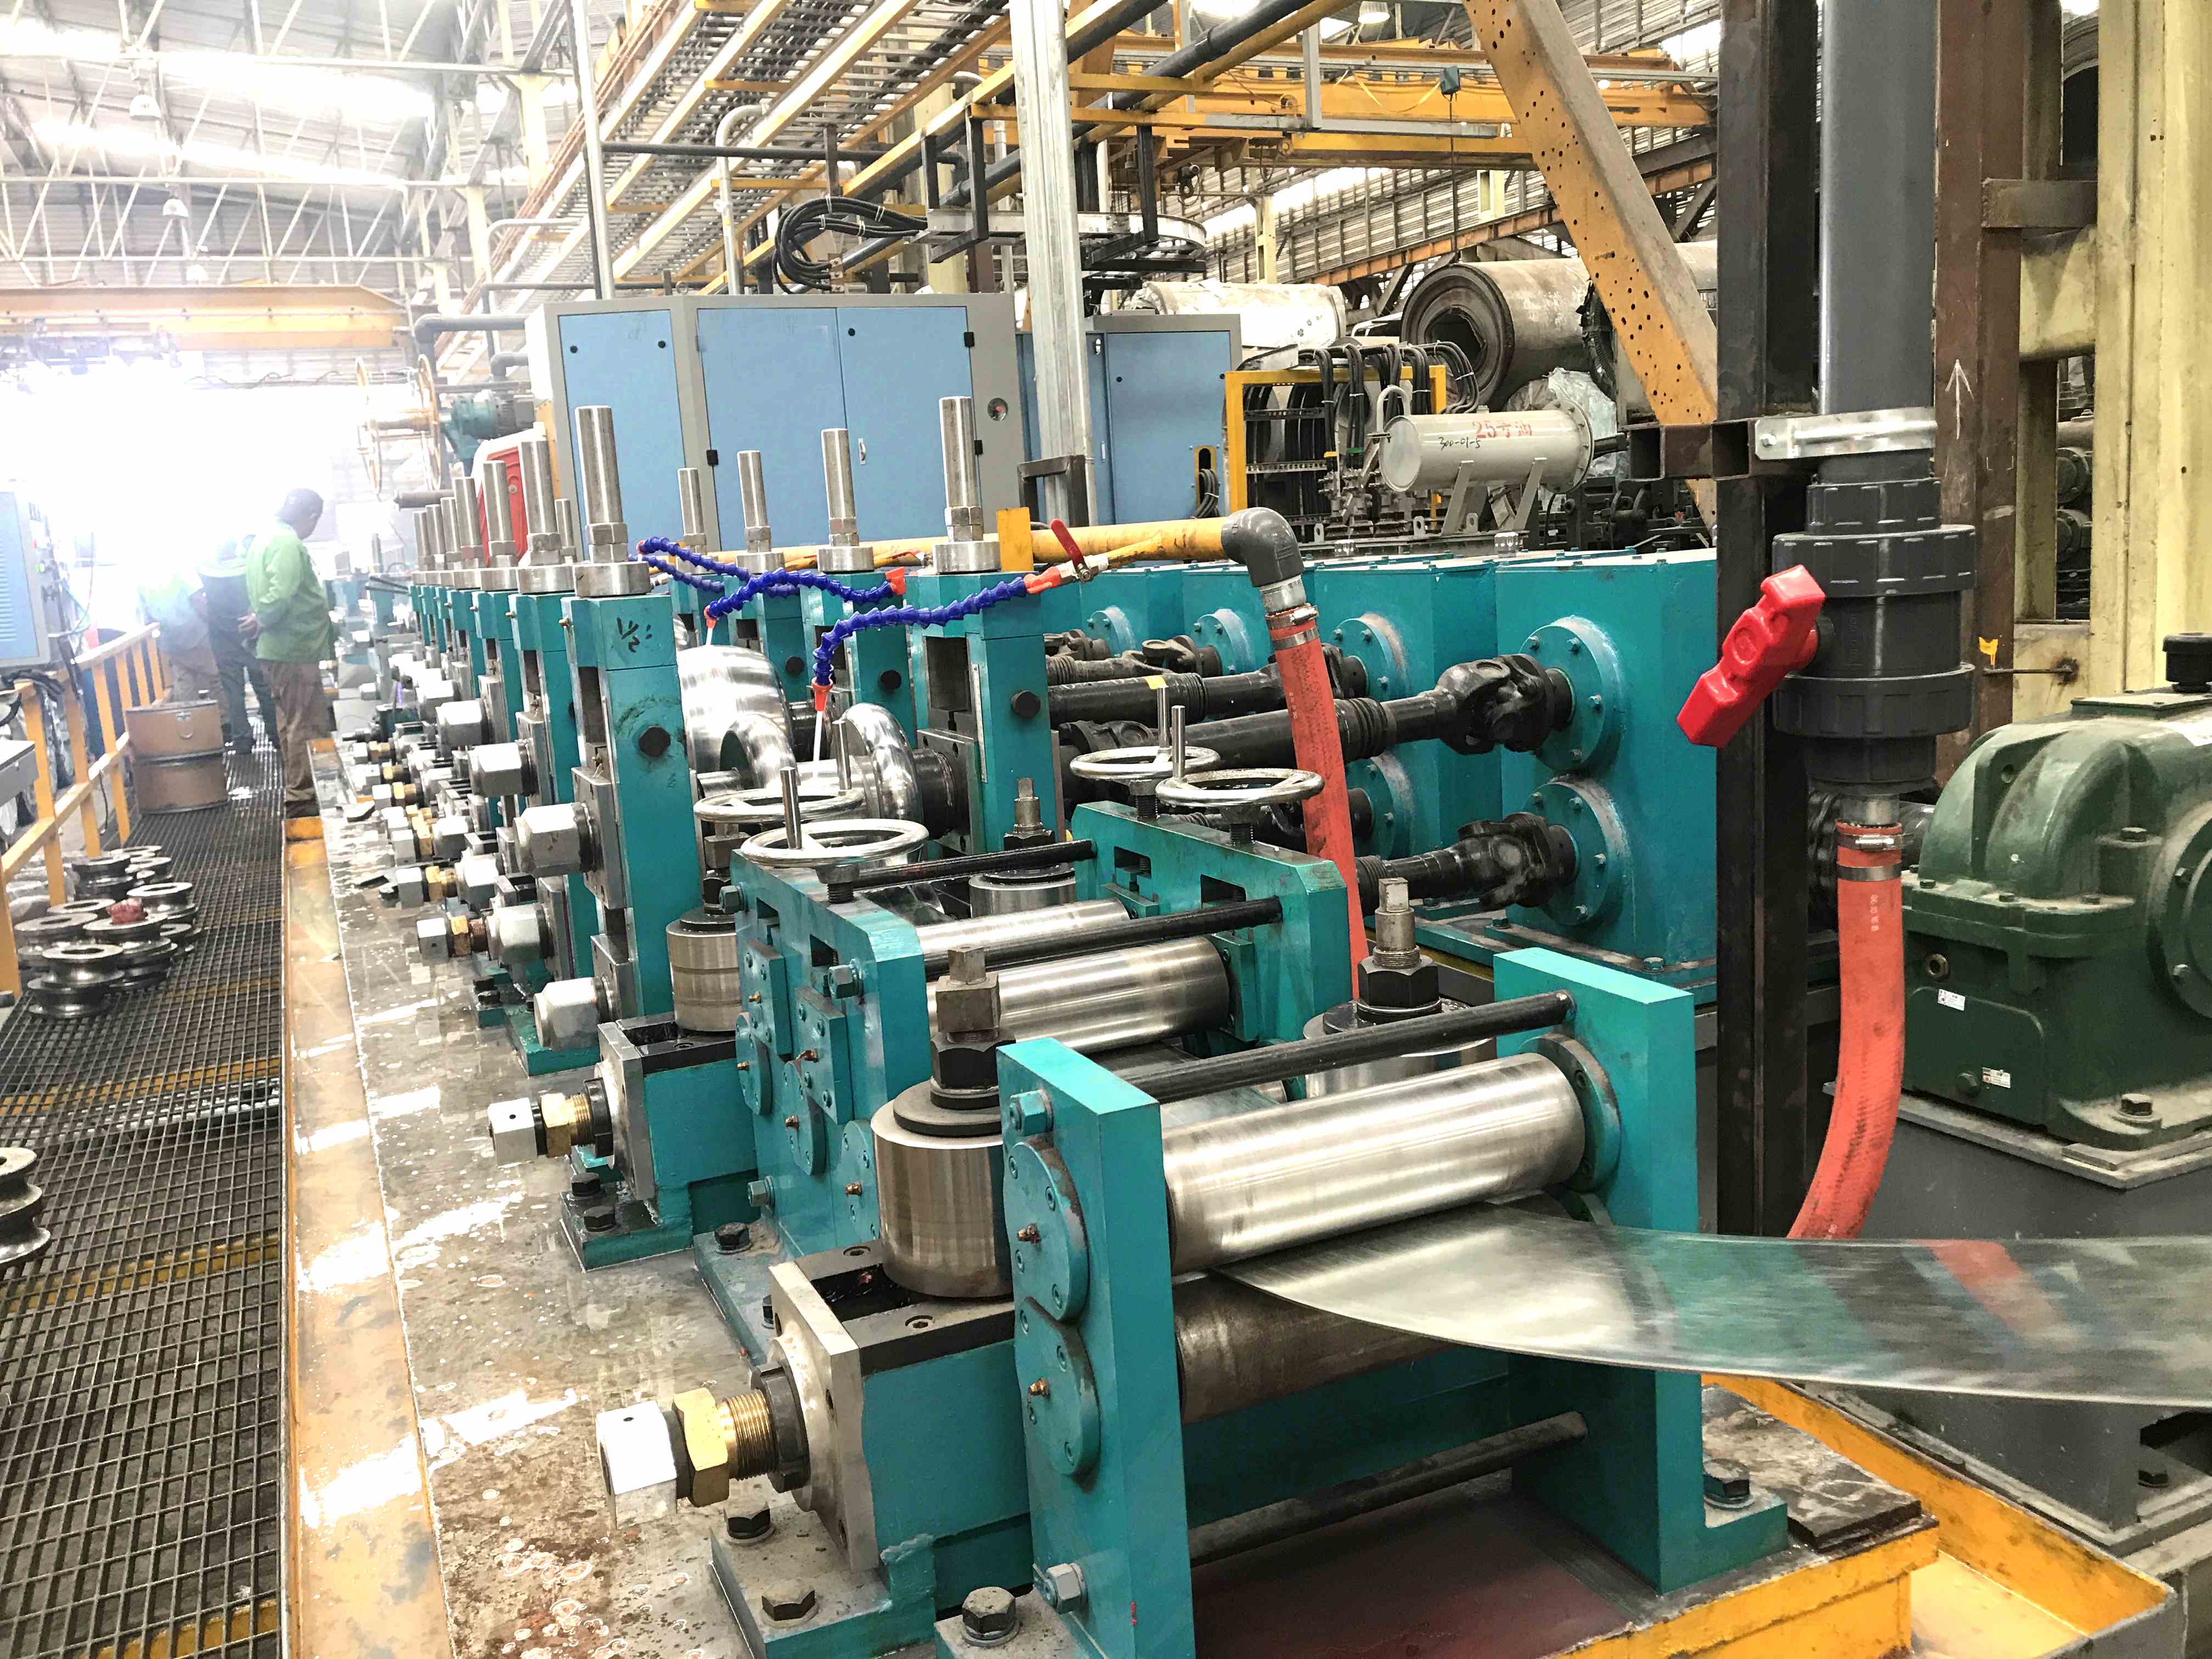
In der Hochvolumenproduktion von ERW- und nahtlosen Rohren ist die Qualität des Schnitts ebenso entscheidend wie die Qualität der Schweißnaht. Im Herzen jeder effizienten Schnittstation – von Fliegenden Sägen bis zu stationären Abtrennungen – liegt ein einzelnes, entscheidendes Bauteil: die TCT-Sägeblatt. Für Betreiber von Rohrenmühlen, Rohrwerken und Profilieranlagen ist die Auswahl des richtigen Hartmetall-bestückten (TCT) Kreissägeblatts nicht nur eine Beschaffungsentscheidung; es ist eine strategische Variable, die die Produktions- verfügbarkeit, die Kantenmetallurgie und die Kosten pro Schnitt bestimmt. Dieser Artikel bietet einen technischen Tiefgang in die Geometrie von TCT-Sägeblättern, Materialwissenschaft und anwendungsspezifische Auswahlkriterien und zieht bewährte Praktiken von führenden Mühlenbauern wie SANSO heran, um umsetzbare Einblicke für Wartungs- und Produktionstechniker zu bieten.
1. Die metallurgische Grundlage: Warum Hartmetall modernes Rohrschneiden definiert
Der Übergang von Schnellarbeitsstahl (HSS) zu Hartmetall-bestückten (TCT) Blättern stellt einen grundlegenden Sprung in der Bearbeitungstechnik dar. Das Verständnis der Material- eigenschaften ist der erste Schritt zur Optimierung Ihres Schneidprozesses.
1.1. Die Kobalt-bindende Matrix und Kornstruktur
Ein TCT-Sägeblatt bezieht seine Leistung aus der spezifischen Sorte von zementiertem Hartmetall, die für seine Spitzen verwendet wird. Typischerweise werden Sorten mit einem Kobaltgehalt zwischen 6 % und 12 % für Anwendungen in Rohrenmühlen spezifiziert. Das Kobalt wirkt als Bindemittel und hält die Hartmetallpartikel zusammen. Ein niedrigerer Kobaltgehalt führt zu einer härteren, verschleißfesteren Spitze, die ideal für saubere, nicht- eisenhaltige oder dünnwandige Rohre ist. Umgekehrt bietet ein höherer Kobaltgehalt die notwendige Zähigkeit, um den Mikro-Schlagkräften standzuhalten, die beim Schneiden dickerer Wände oder größerer struktureller Rohre entstehen. Die Korngröße des Hartmetalls – fein, mittel oder grob – verfeinert dieses Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit weiter.
1.2. Die Rolle des Sägeblattkörpers (Vorspannung)
Die Leistung eines TCT-Sägeblatts hängt nicht nur von seinen Zähnen ab. Der legierte Stahlkörper, typischerweise 75Cr1 oder ähnlich, muss präzise vorgespannt werden. Dieser Prozess umfasst die Schaffung spezifischer Restspannungen im Sägeblattkörper, um den enormen Zentrifugalkräften und der Wärme entgegenzuwirken, die beim Hochgeschwindigkeitsschneiden entstehen. Ein richtig vorgespanntes Körper sorgt dafür, dass das Blatt stabil bleibt und nicht wackelt, was einen rechten Schnitt garantiert und den Kerfverlust – das Material, das zu Spänen wird – minimiert. Die Mühlenkonstruktionen von SANSO zeichnen sich oft durch starre Wellen und geführte Sägegestelle aus, um die Stabilität eines Hochspannungs-TCT-Sägeblatts zu ergänzen.
2. Schneidgeometrie: Anpassung des Zahn-Designs an das Materialprofil
Die Auswahl des richtigen TCT-Sägeblatts erfordert die Anpassung seiner Zahn- geometrie an das Material des Rohres, die Wandstärke und die gewünschte Oberflächenbeschaffenheit. Hier ist eine Übersicht über kritische Parameter:
Zahnabstand (Zähne pro Zoll - TPI): Dies ist das primäre Auswahlkriterium. Für dünnwandige Rohre (z. B. < 3 mm) ist ein feinerer Abstand (mehr Zähne pro Zoll) entscheidend, um sicherzustellen, dass mehrere Zähne gleichzeitig eingreifen, wodurch ein „Schnappen“ der Zähne und eine Verformung des Rohres verhindert werden. Für schwerwandige Rohre oder strukturelle Abschnitte sorgt ein gröberer Abstand (weniger Zähne pro Zoll) für größere Taschen, um die schwereren Späne effizient abzuleiten.
Hook Angle (Positiv vs. Neutral): TCT-Blätter mit einem positiven Hakenwinkel (10° bis 20°) bieten einen aggressiven, schnellen Schnitt und sind geeignet für weiche, duktilen Materialien wie niedriglegierten Stahl oder Aluminium. Für härtere Materialien oder Anwendungen, die eine gratfreie Oberfläche erfordern, bietet ein neutraler oder sogar leicht negativer Hakenwinkel eine bessere Kontrolle und verlängert die Lebensdauer des Blattes.
Freigabewinkel (Radial und Tangential): Diese Winkel an der Spitze selbst sind so konzipiert, dass sie die Reibung reduzieren. Unzureichende Freigabe führt dazu, dass das Blatt reibt, anstatt zu schneiden, was zu Wärmeentwicklung, Verfestigung des Rohrmaterials und vorzeitigem Versagen der Spitze führt.
Schnittbreite: Die Breite des Schnitts, der vom Blatt gemacht wird, wird durch die Dicke der Hartmetallspitze und deren „Set“ bestimmt. Eine schmalere Schnittbreite reduziert den Materialabfall – ein bedeutender Faktor in der Hochvolumenproduktion – erfordert jedoch ein Blatt mit außergewöhnlicher Stabilität, um Abweichungen zu verhindern.
3. Anwendungsspezifische Strategien in der Rohrmühle
Die Anforderungen an ein TCT-Blatt variieren dramatisch je nachdem, wo es in der Produktionslinie eingesetzt wird. Ein pauschaler Ansatz zur Blattwahl führt oft zu suboptimaler Leistung.
3.1. Fliegende Trennsägen: Die Herausforderung der Synchronisation
In einer kontinuierlichen Rohrmühle muss die fliegende Trennsäge mit der Liniengeschwindigkeit des Rohrs übereinstimmen, einen Schnitt durchführen und in Millisekunden zurückkehren. Hier muss das TCT-Blatt in folgenden Punkten glänzen:
Schocklastbeständigkeit: Das Blatt greift mit einem sich bewegenden Rohr ein und erzeugt einen sofortigen Aufprall. Eine Hartmetallqualität mit höherer Zähigkeit ist obligatorisch.
Wärmeableitung: Reibung bei hohen Geschwindigkeiten ist intensiv. Blätter mit speziellen Beschichtungen (wie TiAlN oder CrN) können Wärme reduzieren und verhindern, dass Material an den Spitzen schweißt (aufgebaute Kante).
Präzision: Der Schnitt muss perfekt rechtwinklig sein, um sicherzustellen, dass nachgelagerte Operationen wie Planen und Fasen ausreichend Materialspielraum haben.
3.2. Stationäre Trenn- und Bündelsägen
Für das Zuschneiden von fertigen Rohren auf Länge oder das Vorbereiten von Bündeln stehen stationäre Sägen vor anderen Herausforderungen. Diese Anwendungen beinhalten oft das Schneiden von Stapeln von Rohren, was dazu führen kann, dass Späne sich in den Scharten stauen. Hier konzentriert sich das Blattdesign auf:
Späneabfuhr: Größere Schartendesigns sind entscheidend. Ein Blatt, das „späne“, wird überhitzen und schnell versagen.
Geräuschdämpfung: Das Schneiden mehrerer Rohre erzeugt erhebliche Vibrationen und Geräusche. Fortschrittliche TCT-Blätter integrieren lasergefertigte Schlitze oder Kupfer Plugs im Körper, um Vibrationen zu dämpfen, was den Komfort des Bedieners und die Lebensdauer des Blattes verbessert.
4. Die Wirtschaftlichkeit des Schneidens: Kosten-pro-Schnitt-Analyse
Der Fokuswechsel vom anfänglichen Kaufpreis zu den Gesamtkosten des Eigentums ist ein Merkmal reifer Wartungsoperationen. Die Kosten pro Schnitt sind die entscheidende Kennzahl zur Bewertung der Leistung eines TCT-Blattes. Sie wird berechnet, indem folgende Faktoren berücksichtigt werden:
Blattkosten: Die anfänglichen Beschaffungskosten.
Anzahl der Schnitte pro Schärfen: Dies ist eine Funktion der Blattqualität, Materialgüte und Betriebsbedingungen.
Anzahl der Schärfzyklen: Ein hochwertiger TCT-Blattkörper kann mehrfach neu besetzt oder geschärft werden. Der Blattkörper ist ein Vermögenswert, kein Verbrauchsmaterial.
Stillstandskosten: Die Arbeits- und Produktionsverluste, die während des Blattwechsels entstehen. Dies übersteigt oft die Kosten des Blattes selbst.
Abfall-/Revorkkosten: Grate, schiefe Schnitte oder deformierte Rohrenden, die durch eine stumpfe oder falsche Klinge entstehen.
Eine etwas teurere tct-Klinge, die 30 % mehr Schnitte pro Schärfen liefert und die durch Grate verursachten Ausschüsse um 5 % reduziert, kann zu dramatisch niedrigeren Kosten pro Schnitt führen. Diese ganzheitliche Sichtweise wird von Walzwerksintegratoren gefördert, die sich auf Effizienz konzentrieren.
5. Wartung, Fehlermodi und Fehlersuche
Selbst die robusteste tct-Klinge erfordert ein diszipliniertes Wartungsregime. Die Analyse, wie eine Klinge versagt, liefert direkte Rückmeldungen zum Schnittprozess.
Häufige Fehlermodi und Ursachen:
Abgebrochene oder gebrochene Spitzen:
Wahrscheinliche Ursache: Übermäßige Vorschubgeschwindigkeit, lockere Spindellager, falscher Hook-Winkel, der zu Ruckeln führt, oder das Treffen einer Naht oder eines nicht ausgerichteten Rohres.
Lösung: Vorschubdruck überprüfen, Spindelspiel prüfen (sollte < 0,02 mm sein) und die Auswahl der Klingen-Geometrie überprüfen.
Abgerundete Schneidkanten (vorzeitiger Verschleiß):
Wahrscheinliche Ursache: Schneidgeschwindigkeit (SFPM) zu niedrig, unzureichende Kühlung oder zu weiche Hartmetallqualität für das Material.
Lösung: RPM erhöhen, um die optimalen Oberflächenfüße pro Minute für Hartmetall zu erreichen (typischerweise viel höher als HSS). Sicherstellen, dass die Konzentration und der Fluss des Schneidöls korrekt sind.
Verbrannter oder blauer Klingenrumpf:
Wahrscheinliche Ursache: Extreme Reibung aufgrund einer stumpfen Klinge, unzureichende Spanabfuhr oder kein Kühlmittel.
Lösung: Klinge sofort schärfen oder ersetzen; ein verbrannter Rumpf hat seine Spannung verloren und ist unbrauchbar.
Rauhe Schnittoberfläche / Grate:
Wahrscheinliche Ursache: Abgenutzte Zähne, übermäßiges Spiel oder falsche TPI-Auswahl für die Wandstärke.
Lösung: Schärfe der Klinge überprüfen, Arbor und Spannvorrichtung auf Sauberkeit prüfen und TPI-Anforderungen neu berechnen.
Die Implementierung eines Klingenverfolgungssystems – das Protokollieren der Anzahl der Schnitte pro Klinge, des geschnittenen Materials und der Nachschärfgeschichte – ist der effektivste Weg, um von reaktiven Klingenwechseln zu vorausschauender Wartung überzugehen. Moderne Rohrmühlenlinien, wie sie von SANSO entwickelt wurden, beinhalten oft Funktionen, die eine konsistente Klingenleistung unterstützen, wie präzise Spindeln und programmierbare Vorschubgeschwindigkeiten, die die Investition in Werkzeuge schützen.
6. Auswahl Ihres Partners: Qualität und Spezifikation
Der Erwerb einer tct-Klinge ist eine Spezifikationsübung, kein Katalogauftrag. Sie sollten erwarten, dass die Lieferanten detaillierte Daten zu folgenden Punkten bereitstellen:
Hartmetallqualität (ISO-Code und spezifische Qualität des Herstellers).
Material der Klingenrümpfe und Spannungsstandard.
Maximale Betriebs-RPM und Vorschlaggeschwindigkeitsempfehlungen für spezifische Materialien.
Toleranzen für Bohrung, Dicke und Spiel.
Die Überprüfung dieser Spezifikationen im Kontext Ihrer spezifischen Mill—ob es sich um eine Standard-ERW-Linie oder eine spezialisierte direkte Formung Quadratrohrmill handelt—ist entscheidend. Für umfassende Unterstützung und um eine Reihe von Präzisionswerkzeugen zu erkunden, die für die moderne Rohrproduktion entwickelt wurden, überprüfen Sie die spezifischen TCT-Klinge und Ausstattungsoptionen, die im Produktkatalog auf SANSOs Produktseite verfügbar sind. Die Anpassung des Werkzeugs an die Fähigkeiten der Maschine ist der letzte Schritt, um Exzellenz im Schneidprozess zu erreichen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Hauptvorteil der Verwendung einer TCT-Klinge gegenüber einer soliden HSS-Klinge in einer Rohrmill?
A1: Der Hauptvorteil ist die Verschleißfestigkeit. Hartmetallspitzen sind deutlich härter als HSS, was es ihnen ermöglicht, eine scharfe Schneide über viel längere Zeiträume zu erhalten. Dies führt zu erheblich mehr Schnitten zwischen den Schärfvorgängen, reduzierter Maschinenstillstandszeit für Klingenwechsel und einer konsistenteren, gratfreien Schnittqualität über die Lebensdauer der Klinge, insbesondere beim Schneiden von abrasiven Materialien wie Stahlrohren.
Q2: Wie bestimme ich die richtige Anzahl der Zähne (TPI) für meine Rohrschneidanwendung?
A2: Die allgemeine Regel ist, sicherzustellen, dass zu jeder Zeit mindestens drei Zähne mit der Rohrwand in Kontakt sind. Für dünnwandige Rohre benötigen Sie eine höhere TPI (feinere Teilung), um zu verhindern, dass die Zähne greifen und das Rohr verformen. Für dickwandige Rohre ist eine niedrigere TPI (grobere Teilung) erforderlich, um größere Taschen zu schaffen, die die schwereren Späne effektiv abführen können. Verwenden Sie die Formel: TPI ≈ 12 / (Wandstärke in Zoll) als Ausgangspunkt und konsultieren Sie dann Ihren Klingenlieferanten für spezifische Materialanpassungen.
Q3: Meine TCT-Klingen brechen vorzeitig an den Spitzen. Was könnte falsch sein?
A3: Vorzeitiges Abbrechen ist oft ein Symptom für mechanische Stöße oder Vibrationen. Überprüfen Sie Folgendes: 1) Spindelspiel und Lagerzustand—übermäßiges Spiel wirkt sich auf die Klinge aus. 2) Vorschubgeschwindigkeit—ist sie zu aggressiv? 3) Materialklemmen—ist das Rohr sicher und vibriert nicht während des Schnitts? 4) Klingen-Geometrie—eine Klinge mit einem zu positiven Hakenwinkel kann das Material „reißen“. 5) Materialprobleme—schneiden Sie in der Nähe einer Schweißnaht oder eines harten Punktes?
Q4: Ist es notwendig, Schneidflüssigkeit mit TCT-Klingen zu verwenden?
A4: Sehr empfohlen und oft unerlässlich für optimale Leistung und Klingenlebensdauer. Schneidflüssigkeit erfüllt mehrere kritische Funktionen: Sie schmiert die Schneide, um Reibung und Wärme zu reduzieren, sie spült Späne aus der Schnittzone, um ein Nachschneiden und Verstopfen zu verhindern, und sie sorgt für Kühlung. Während einige minimale Trockenbearbeitung mit speziellen Beschichtungen und Materialien möglich ist, wird die Verwendung eines hochwertigen wasserlöslichen Kühlmittels die Lebensdauer der Klinge erheblich erhöhen und die Schnittqualität verbessern.
Q5: Wie oft kann eine TCT-Klinge nachgeschärft werden?
A5: Dies hängt von der Qualität des Klingen Körpers und der Menge des während jedes Schärfvorgangs entfernten Materials ab. Eine hochwertige TCT-Klinge von einem renommierten Hersteller kann typischerweise 6 bis 12 Mal oder sogar mehr nachgeschärft werden. Jeder Schärfvorgang entfernt eine kleine Menge Hartmetall von der Spitze. Die Klinge sollte ausgemustert werden, sobald die Hartmetallspitze zu nah am Stahlkörper abgetragen ist oder wenn der Klingen Körper selbst beschädigt wird oder seine ordnungsgemäße Spannung verliert.
Q6: Was bedeutet "Klingen-Spannung" und warum ist es wichtig?
A6: Die Klingen-Spannung ist ein Fertigungsprozess, bei dem kontrollierte Spannungen in den Stahlkörper der Klinge eingeführt werden, normalerweise durch Hämmern oder Walzen bestimmter Zonen. Dies erzeugt eine Vorspannung, die den Zentrifugalkräften und der Wärme entgegenwirkt, die entstehen, wenn die Klinge mit hoher Geschwindigkeit rotiert. Eine ordnungsgemäße Spannung sorgt dafür, dass die Klinge während des Schneidens flach und stabil bleibt, Wackeln verhindert, Vibrationen reduziert und gerade, genauere Schnitte ermöglicht. Eine ungespannte oder schlecht gespannte Klinge wird schnell abweichen und versagen.
Q7: Kann dieselbe TCT-Klinge sowohl zum Schneiden von Rohren als auch von strukturellen Formen wie quadratischen Rohren verwendet werden?
A7: Während eine Universal-Klinge manchmal beides bewältigen kann, ist es selten optimal. Das Schneiden eines einzelnen runden Rohres bietet einen konsistenten, unterbrochenen Schnitt. Das Schneiden eines quadratischen oder rechteckigen Rohres weist einen variierenden Querschnitt auf – die Klinge greift zwei Wände, dann vier, dann wieder zwei. Dies erzeugt erhebliche Stöße und Vibrationen. Idealerweise würden Sie eine Klinge mit einer härteren Hartmetall-Qualität und einer spezifischen Zahngeometrie verwenden, die dafür ausgelegt ist, diese variablen Stoßbelastungen für optimale Leistung und Lebensdauer der Klinge bei strukturellen Formen zu bewältigen, wie sie in einem direkten Formungsquadrat-Rohrwerk verarbeitet werden.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
