
管式轧机操作中的TCT刀片:精度、耐磨性和生命周期优化
2026-07-11
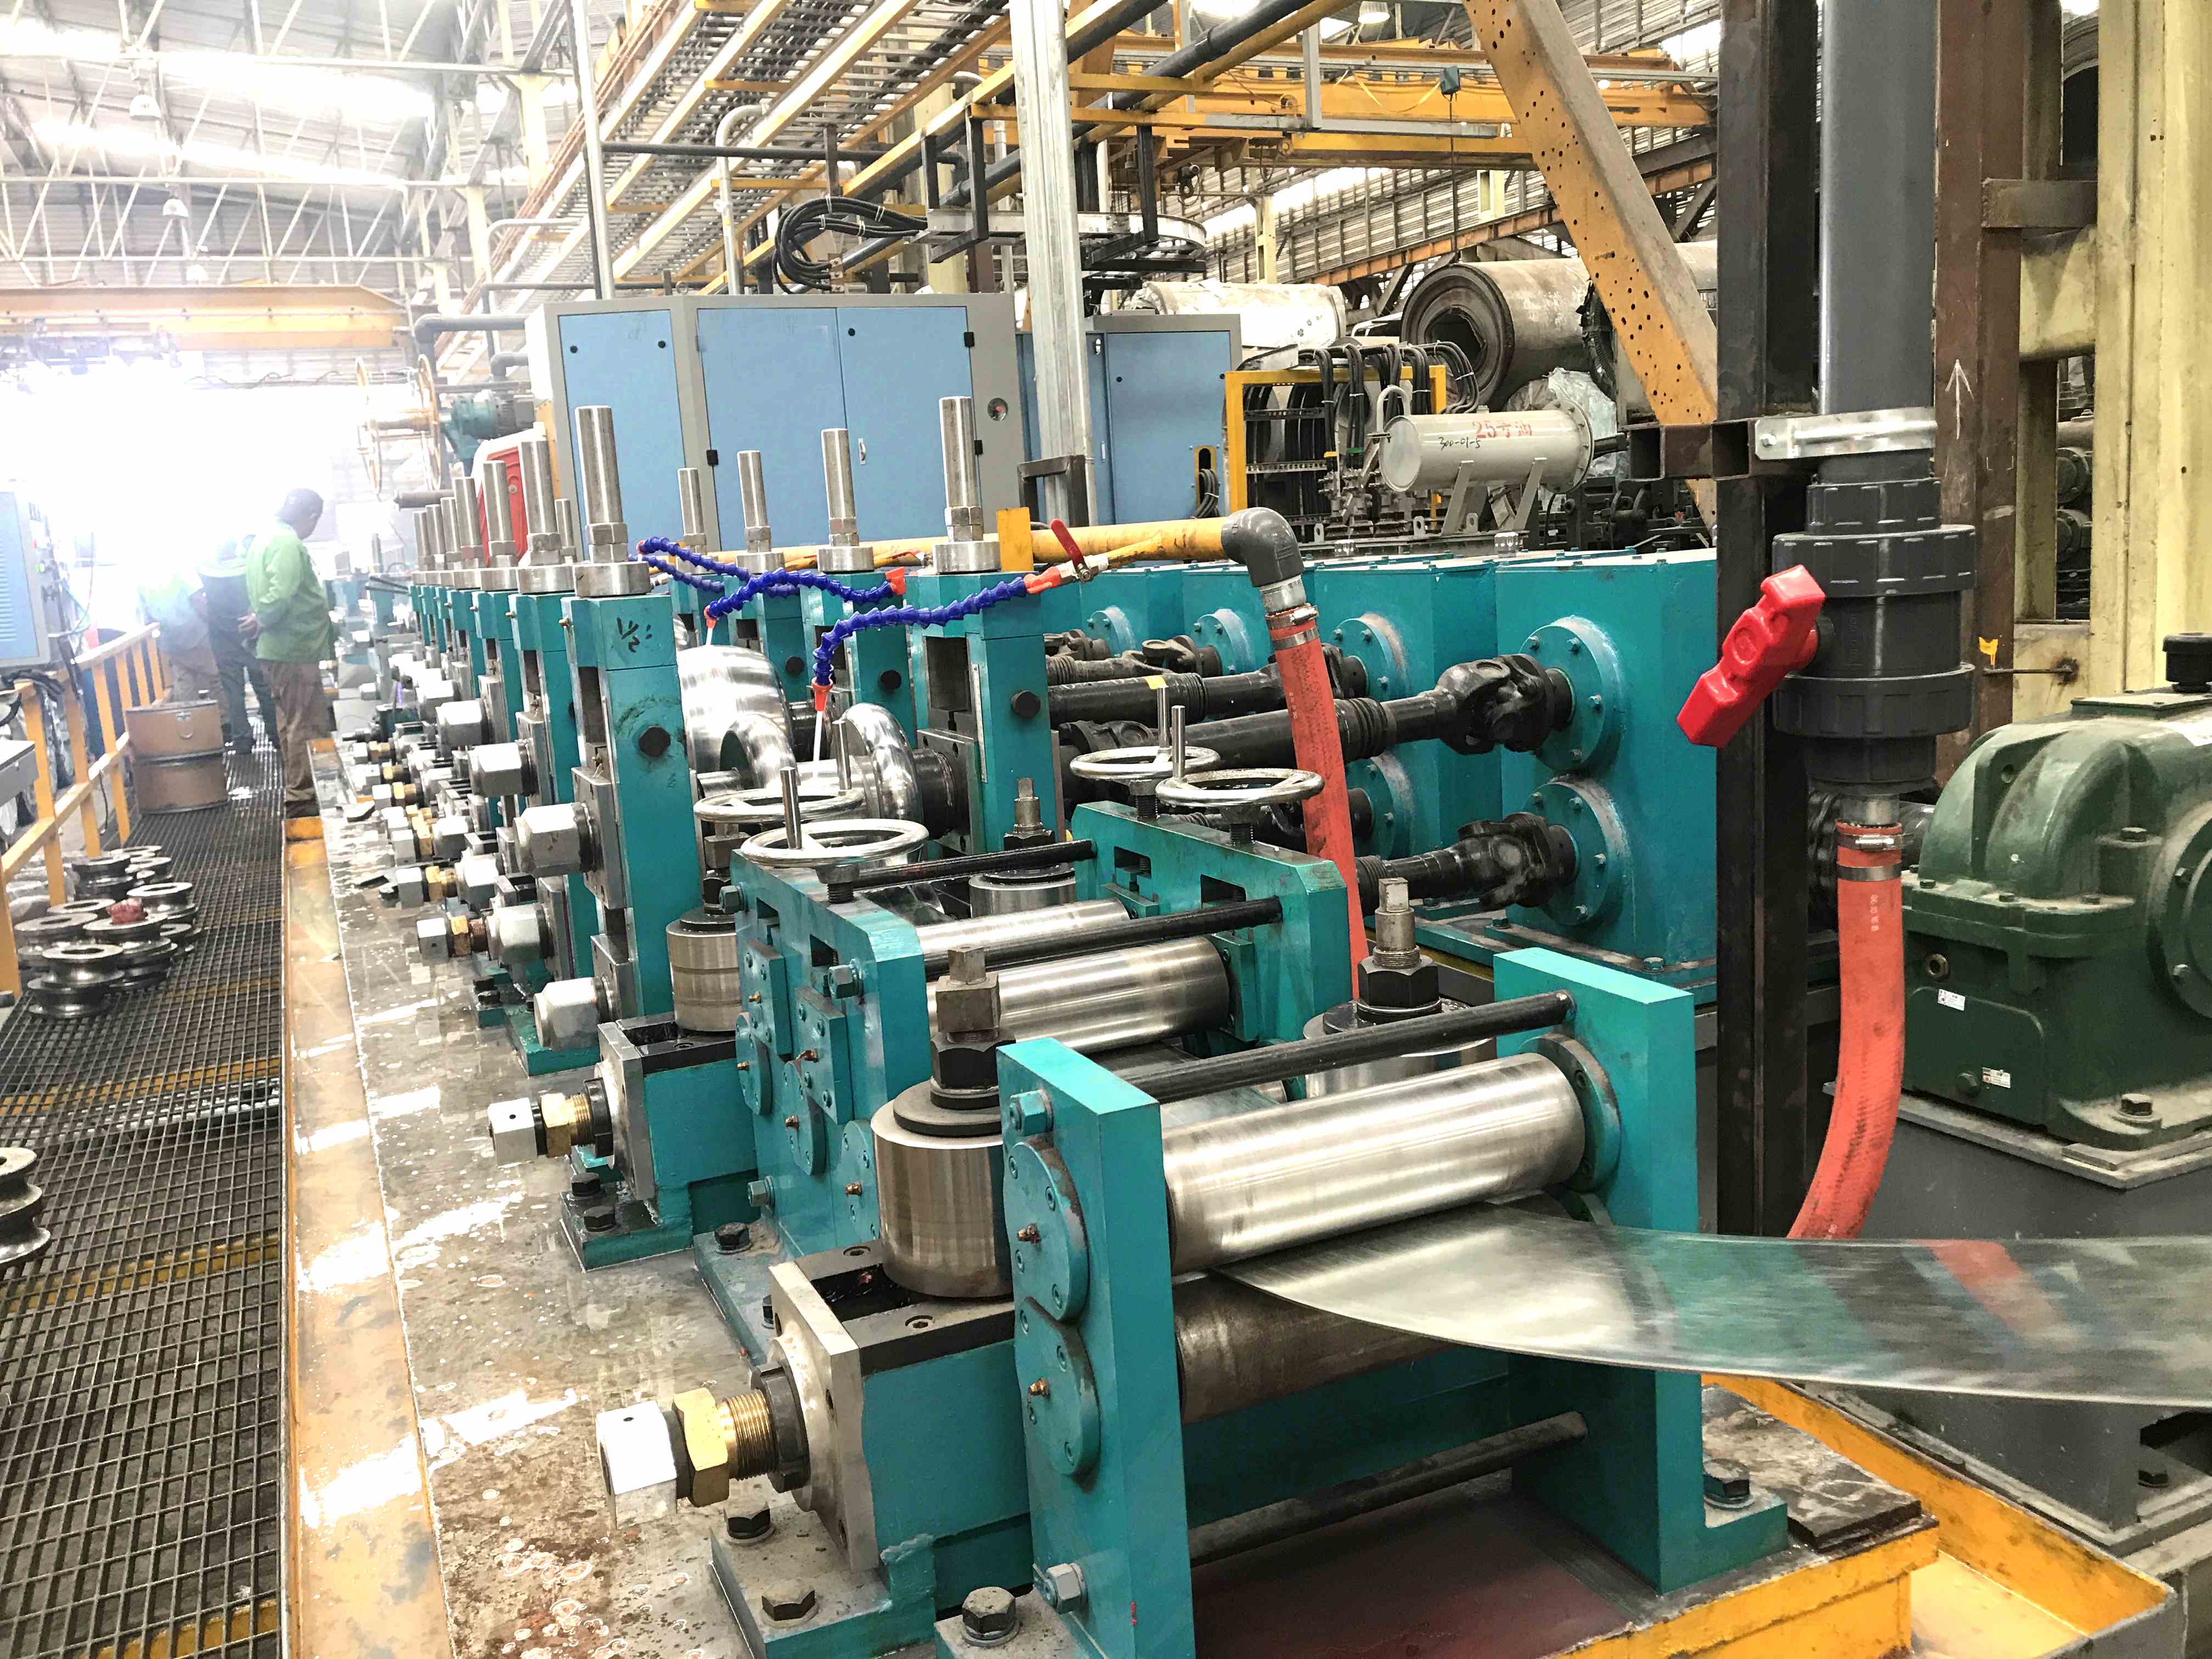
在ERW和无缝管的高产量生产中,切割的质量与焊接的质量同样关键。在每个高效切割站的核心——从飞锯到固定切割机——都有一个决定性的组件:TCT刀片。对于管道厂、管道工厂和成型线的操作员来说,选择正确的钨 carbide-tipped (TCT) 圆锯刀片不仅仅是一个采购决策;它是一个战略变量,决定了生产的正常运行时间、边缘金属学和每次切割的成本。本文提供了对TCT刀片几何形状、材料科学和特定应用选择标准的技术深入分析,借鉴了像SANSO这样的领先铣床制造商的最佳实践,为维护和生产工程师提供可操作的见解。
1. 冶金基础:为什么碳化物定义了现代管道切割
从高速钢(HSS)到钨 carbide-tipped (TCT) 刀片的转变代表了机械科学的根本飞跃。理解材料特性是优化切割过程的第一步。
1.1. 钴结合基体和晶粒结构
TCT刀片的性能源于用于其刀尖的特定等级的硬质合金。通常,针对管道厂应用指定的钴含量在6%到12%之间的等级。钴作为结合剂,将钨 carbide颗粒结合在一起。较低的钴含量产生更硬、更耐磨的刀尖,理想用于干净的、非铁或薄壁管。相反,较高的钴含量提供了必要的韧性,以承受切割较厚壁或较大直径结构管时产生的微冲击力。硬质合金的晶粒大小——细、中或粗——进一步微调了耐磨性和韧性之间的平衡。
1.2. 刀片主体的作用(张紧)
TCT刀片的性能不仅依赖于其齿。合金钢主体,通常为75Cr1或类似材料,必须经过精确张紧。这个过程涉及在刀片主体内产生特定的残余应力,以抵消在高速切割过程中产生的巨大离心力和热量。适当张紧的主体确保刀片保持稳定,不会晃动,保证切割方正并最小化切割损失——转化为碎屑的材料。SANSO的铣床设计通常具有刚性轴和导向锯框,以补充高张紧TCT刀片的稳定性。
2. 切割几何形状:将齿形设计与材料特性匹配
选择合适的TCT刀片需要将其齿几何形状与管材的材料、壁厚和所需的表面光洁度匹配。以下是关键参数的细分:
齿距(每英寸齿数 - TPI):这是主要的选择标准。对于薄壁管(例如,< 3mm),较细的齿距(每英寸更多齿)是必需的,以确保多个齿同时接触,防止齿“抓取”和管材变形。对于重壁管或结构型材,较粗的齿距(每英寸较少齿)提供更大的齿槽,以有效排出产生的较重碎屑。
钩角(正钩角与中性钩角):具有正钩角(10°到20°)的TCT刀片提供了激进、快速的切割,适用于低碳钢或铝等软质、延展性材料。然而,对于更硬的材料或需要无毛刺表面的应用,中性或略微负钩角提供了更好的控制,并延长了刀片的使用寿命。
间隙角(径向和切向):刀尖上的这些角度经过设计以减少摩擦。间隙不足会导致刀片摩擦而不是切割,从而导致热量积聚、管材材料的加工硬化和刀尖的过早失效。
切缝宽度:刀片所切割的宽度由硬质合金刀尖的厚度和其“设定”决定。较窄的切缝减少了材料浪费——这是高产量生产中的一个重要因素——但需要具有卓越稳定性的刀片以防止偏斜。
3. 管道厂的应用特定策略
对TCT刀片的需求因其在生产线上的使用位置而大相径庭。对刀片选择的笼统方法往往导致性能不佳。
3.1. 飞行切割锯:同步的挑战
在连续管道厂中,飞行切割锯必须与管道的线速度匹配,进行切割,并在毫秒内返回。在这里,TCT刀片必须在以下方面表现出色:
抗冲击负荷:刀片与移动的管道接触,产生瞬时冲击。必须使用具有更高韧性的硬质合金等级。
散热:高速摩擦非常强烈。具有特殊涂层(如TiAlN或CrN)的刀片可以减少热量并防止材料焊接到刀尖上(积边)。
精度:切割必须完全方正,以确保后续操作(如面加工和倒角)有足够的材料余量。
3.2. 固定切割和捆扎锯
对于将成品管切割到长度或准备捆扎,固定锯面临不同的挑战。这些应用通常涉及切割管道堆叠,这可能导致切屑在刀槽中堆积。在这里,刀片设计侧重于:
切屑排出:较大的刀槽设计至关重要。一个“切屑”的刀片会迅速过热并失效。
噪音减震:切割多个管道会产生显著的振动和噪音。先进的TCT刀片在刀体中结合激光切割槽或铜塞,以减震,改善操作员的舒适度和刀片的使用寿命。
4. 切割经济学:每切割成本分析
将焦点从初始购买价格转向总拥有成本是成熟维护操作的标志。每切割成本是评估TCT刀片性能的决定性指标。它的计算考虑了:
刀片成本:初始采购成本。
每次磨锐的切割次数:这是刀片质量、材料等级和操作条件的函数。
磨锐周期次数:高质量的TCT刀片主体可以多次重新更换刀尖或磨锐。刀片主体是资产,而不是消耗品。
停机成本:在更换刀片期间产生的劳动和生产损失。这通常远远超过刀片本身的成本。
废料/返工成本:由钝刀片或不正确刀片产生的毛刺、切割不方或变形的管端。
一种稍微贵一点的tct 刀片,每次磨刀可多切割 30%,并将因毛刺导致的废品率降低 5%,可以显著降低每次切割的成本。这种整体视角受到专注于效率的轧钢整合商的鼓励。
5. 维护、故障模式和故障排除
即使是最坚固的tct 刀片也需要严格的维护制度。分析刀片如何失效可以直接反馈切割过程。
常见故障模式和根本原因:
缺口或断裂的刀尖:
可能原因:进给速度过快、主轴轴承松动、钩角不正确导致刀片抓取,或撞击接缝或对不齐的管道。
解决方案:验证进给压力,检查主轴跳动(应小于 0.02mm),并审查刀片几何选择。
圆滑的切割边缘(过早磨损):
可能原因:切割速度(SFPM)过低、冷却不足,或硬质合金等级对材料过软。
解决方案:提高转速以达到硬质合金的最佳每分钟表面英尺(通常远高于 HSS)。确保切割液浓度和流量正确。
烧焦或发蓝的刀片主体:
可能原因:由于刀片钝化、切屑清理不足或没有冷却液导致的极端摩擦。
解决方案:立即磨锐或更换刀片;烧焦的刀片主体已失去张力,无法使用。
粗糙的切割表面/毛刺:
可能原因:刀齿磨损、过度跳动或墙厚选择不正确的 TPI。
解决方案:检查刀片的锋利度,检查主轴和夹具的清洁度,并重新计算 TPI 要求。
实施刀片跟踪系统——记录每个刀片的切割次数、切割材料和再磨历史——是从反应式刀片更换转向预测性维护的最有效方法。现代管道轧钢线,例如由SANSO设计的,通常包括支持一致刀片性能的功能,如精密主轴和可编程进给速率,以保护工具投资。
6. 选择您的合作伙伴:质量和规格
采购tct 刀片是一个规格练习,而不是目录订单。您应该期望供应商提供详细数据,包括:
硬质合金等级(ISO 代码和制造商的具体等级)。
刀片主体材料和张紧标准。
特定材料的最大操作转速和进给速率建议。
孔径、厚度和跳动的公差。
在您特定的轧机背景下审查这些规格——无论是标准的ERW生产线还是专用的直接成型方管轧机——都是至关重要的。为了获得全面的支持并探索一系列为现代管材生产设计的精密工具,请查看tct刀片和通过SANSO的产品页面提供的设备选项。将工具与机器的能力匹配是实现切割过程卓越的最后一步。
常见问题 (FAQ)
Q1: 在管材轧机中使用TCT刀片相比于实心HSS刀片的主要优势是什么?
A1: 主要优势是耐磨性。碳化钨刀尖比HSS硬得多,能够在更长的时间内保持锋利的切割边缘。这意味着在磨刀之间可以进行更多的切割,减少刀片更换的机器停机时间,并且在刀片的使用寿命内,尤其是在切割钢管等磨蚀性材料时,切割质量更加一致且无毛刺。
Q2: 我该如何确定我的管材切割应用的正确齿数 (TPI)?
A2: 一般规则是确保至少有三颗齿始终与管壁接触。对于薄壁管,您需要更高的TPI(更细的齿距)以防止齿抓住并变形管材。对于厚壁管,则需要较低的TPI(较粗的齿距)以创建更大的齿槽,有效清除较重的切屑。使用公式:TPI ≈ 12 / (壁厚以英寸为单位)作为起点,然后咨询您的刀片供应商以获得特定材料的调整建议。
Q3: 我的TCT刀片在刀尖处过早崩缺。可能有什么问题?
A3: 过早崩缺通常是机械冲击或振动的症状。检查以下内容:1) 主轴跳动和轴承状况——过大的间隙会影响刀片。2) 进给速度——是否过于激进?3) 材料夹紧——切割过程中管材是否稳固且没有振动?4) 刀片几何形状——刀片的钩角过于正会导致“抓取”材料。5) 材料问题——您是在焊缝附近或硬点切割吗?
Q4: 使用TCT刀片时是否有必要使用切削液?
A4: 强烈推荐,并且通常对于最佳性能和刀片寿命是必不可少的。切削液具有几个关键功能:它润滑切割边缘以减少摩擦和热量,它冲洗切割区域的切屑以防止再切割和堵塞,并提供冷却。虽然某些特定涂层和材料可以进行少量干切,但使用高质量的水溶性冷却剂将显著延长刀片寿命并改善切割质量。
Q5: TCT刀片可以磨锐多少次?
A5: 这取决于刀片主体的质量以及每次磨锐时去除的材料量。来自信誉良好的制造商的高质量TCT刀片通常可以磨锐6到12次,甚至更多。每个磨锐周期会从刀尖去除少量的碳化物。一旦碳化物刀尖磨损得过于接近钢主体,或者刀片主体本身受损或失去适当的张力,刀片就应该退役。
Q6: “刀片张紧”是什么意思,为什么重要?
A6: 刀片张紧是一种制造过程,通过锤击或滚压特定区域,将控制的应力引入刀片的钢体。这会产生一个预加载,抵消刀片高速旋转时产生的离心力和热量。适当的张紧确保刀片在切割过程中保持平坦和稳定,防止晃动,减少振动,并允许更直、更准确的切割。未张紧或张紧不良的刀片会迅速偏移并失效。
Q7: 同一款 TCT 刀片可以用于切割管道和方管等结构形状吗?
A7: 虽然通用刀片有时可以同时处理两者,但通常并不是最佳选择。切割单一的圆管提供了一致的、间断的切割。切割方形或矩形管时,截面变化——刀片先接触两个壁,然后是四个,再回到两个。这会产生显著的冲击和振动。理想情况下,您应该使用具有更高硬度的碳化物等级和特定齿形几何设计的刀片,以应对这些可变的冲击负荷,从而在结构形状上实现最佳性能和刀片寿命,例如在直接成型方管轧机上加工的那些。
文章标签:





