
Accueil > Blogs > Lames TCT dans les opérations de laminage de tubes : Précision, résistance à l'usure et optimisation du cycle de vie
Lames TCT dans les opérations de laminage de tubes : Précision, résistance à l'usure et optimisation du cycle de vie
2026-07-11
Dans la production de tubes ERW et sans soudure à fort volume, la qualité de la coupe est aussi critique que la qualité de la soudure. Au cœur de chaque station de coupe efficace — des scies volantes aux coupes stationnaires — se trouve un seul composant décisif : la lame TCT. Pour les opérateurs de laminages de tubes, d'usines de tuyaux et de lignes de formage à rouleaux, le choix de la bonne lame de scie circulaire à dents en carbure de tungstène (TCT) n'est pas simplement une décision d'approvisionnement ; c'est une variable stratégique qui dicte le temps de production, la métallurgie des bords et le coût par coupe. Cet article fournit une plongée technique dans la géométrie des lames TCT, la science des matériaux et les critères de sélection spécifiques à l'application, s'appuyant sur les meilleures pratiques des principaux fabricants de laminoirs comme SANSO pour offrir des informations exploitables aux ingénieurs de maintenance et de production.
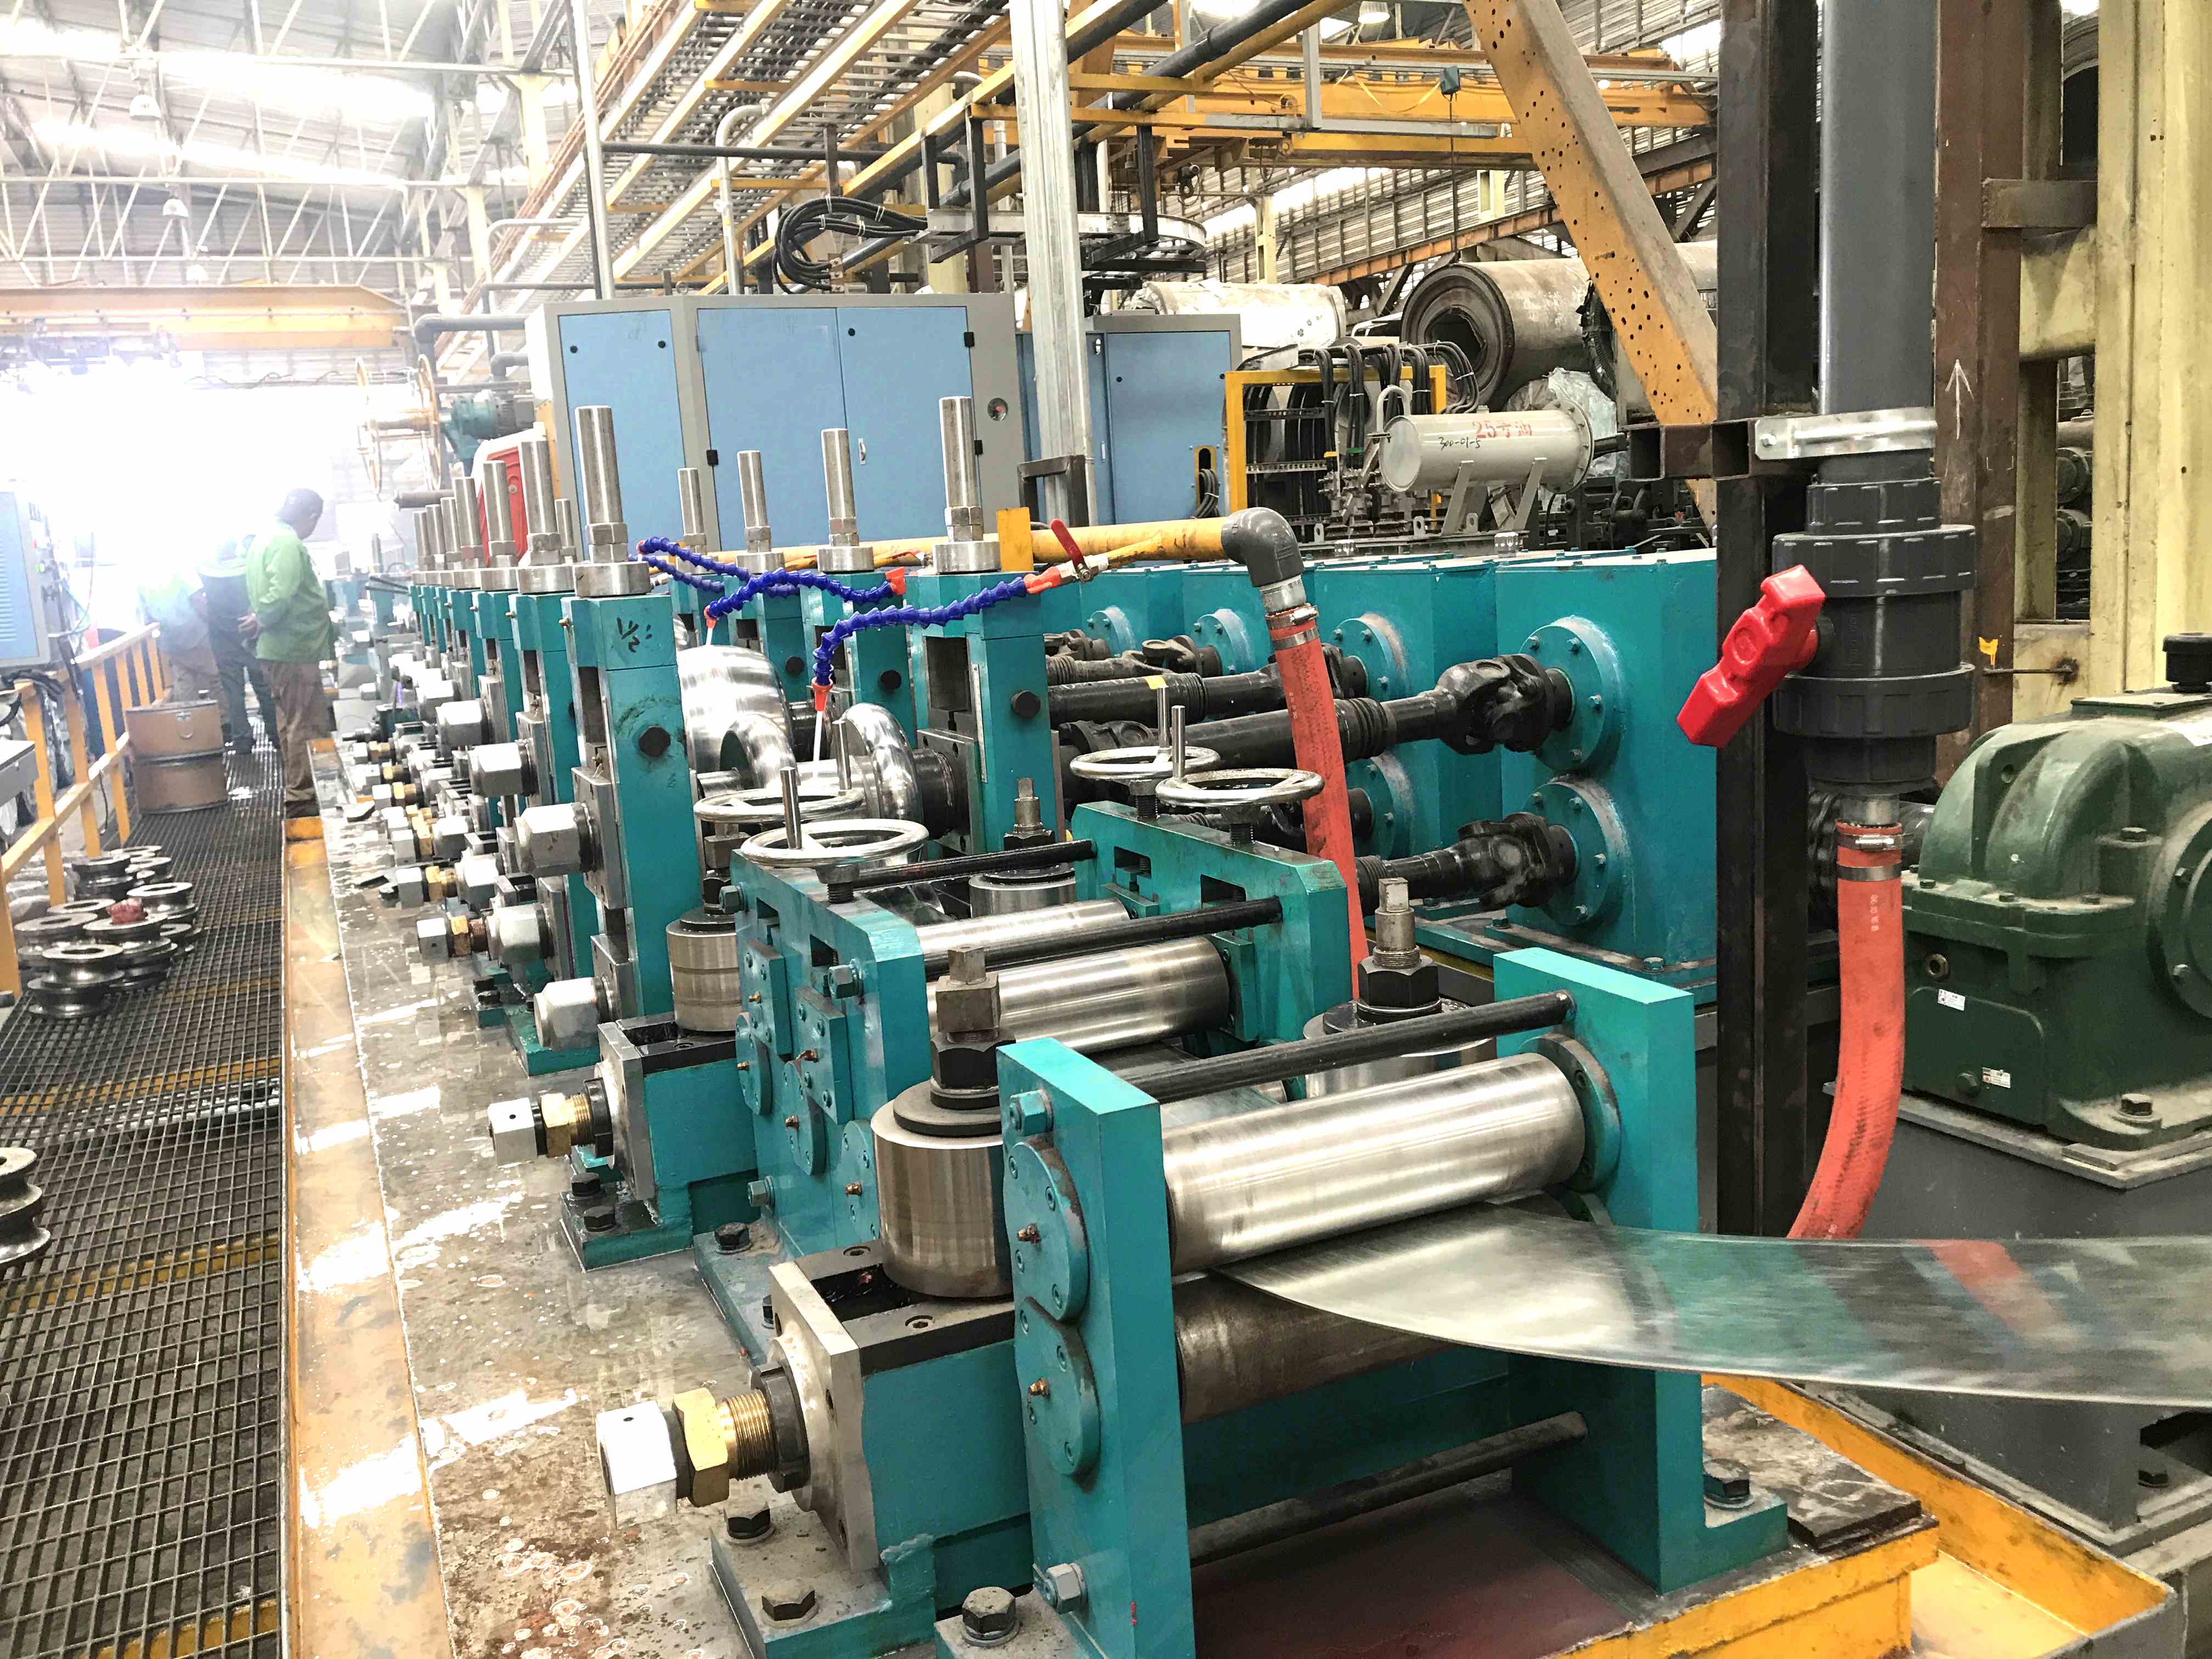
1. La Fondation Métallurgique : Pourquoi le Carbure Définit la Découpe Moderne des Tubes
Le passage de l'acier à haute vitesse (HSS) aux lames à dents en carbure de tungstène (TCT) représente un saut fondamental dans la science de l'usinage. Comprendre les propriétés des matériaux est la première étape pour optimiser votre processus de coupe.
1.1. La Matrice de Liaison au Cobalt et la Structure Granulaire
Une lame TCT tire sa performance du grade spécifique de carbure cémenté utilisé pour ses pointes. En général, des grades avec une teneur en cobalt comprise entre 6 % et 12 % sont spécifiés pour les applications de laminoirs de tubes. Le cobalt agit comme un liant, maintenant ensemble les particules de carbure de tungstène. Une teneur en cobalt plus faible produit une pointe plus dure et plus résistante à l'usure, idéale pour les tubes propres, non ferreux ou à parois fines. À l'inverse, une teneur en cobalt plus élevée fournit la ténacité nécessaire pour résister aux forces de micro-impact générées lors de la découpe de parois plus épaisses ou de tuyaux structurels de plus grand diamètre. La taille des grains du carbure — fine, moyenne ou grossière — affine encore cet équilibre entre résistance à l'usure et ténacité.
1.2. Le Rôle du Corps de la Lame (Tension)
La performance d'une lame TCT ne dépend pas uniquement de ses dents. Le corps en acier allié, généralement 75Cr1 ou similaire, doit être tensionné avec précision. Ce processus implique la création de contraintes résiduelles spécifiques à l'intérieur du corps de la lame pour contrer les immenses forces centrifuges et la chaleur générées lors de la découpe à grande vitesse. Un corps correctement tensionné garantit que la lame reste stable et ne vacille pas, assurant une coupe d'équerre et minimisant la perte de kerf — le matériau transformé en copeaux. Les conceptions de laminoirs de SANSO présentent souvent des arbres rigides et des cadres de scie guidés pour compléter la stabilité d'une lame TCT à haute tension.
2. Géométrie de Coupe : Adapter le Design des Dents au Profil du Matériau
Le choix de la bonne lame TCT nécessite d'adapter sa géométrie de dent à celle du matériau du tube, à l'épaisseur de la paroi et à la finition de surface souhaitée. Voici un aperçu des paramètres critiques :
Pas de Dent (Dents par Pouce - TPI) : C'est le critère de sélection principal. Pour les tubes à paroi fine (par exemple, < 3 mm), un pas plus fin (plus de dents par pouce) est essentiel pour garantir que plusieurs dents soient engagées simultanément, empêchant ainsi le "vol" de dents et la déformation du tube. Pour les tuyaux à paroi épaisse ou les sections structurelles, un pas plus grossier (moins de dents par pouce) fournit des gorges plus grandes pour évacuer efficacement les copeaux plus lourds produits.
Angle de Crochet (Positif vs. Neutre) : Les lames TCT avec un angle de crochet positif (10° à 20°) offrent une coupe agressive et rapide et sont adaptées aux matériaux doux et ductiles comme l'acier à faible teneur en carbone ou l'aluminium. Cependant, pour les matériaux plus durs ou les applications nécessitant une finition sans bavure, un angle de crochet neutre ou même légèrement négatif offre un meilleur contrôle et prolonge la durée de vie de la lame.
Angles de Dégagement (Radial et Tangentiel) : Ces angles à l'extrémité même sont conçus pour réduire le frottement. Un dégagement insuffisant fait que la lame frotte plutôt que de couper, entraînant une accumulation de chaleur, un durcissement du matériau du tube et une défaillance prématurée de l'extrémité.
Largeur de Coupe : La largeur de la coupe effectuée par la lame est déterminée par l'épaisseur de l'extrémité en carbure et son "réglage." Une coupe plus étroite réduit le gaspillage de matériau — un facteur significatif dans la production à volume élevé — mais nécessite une lame avec une stabilité exceptionnelle pour éviter la déviation.
3. Stratégies Spécifiques à l'Application dans le Tube Mill
Les exigences imposées à une lame tct varient considérablement selon l'endroit où elle est utilisée dans la ligne de production. Une approche globale de la sélection des lames conduit souvent à des performances sous-optimales.
3.1. Scies de Découpe Volantes : Le Défi de la Synchronisation
Dans un tube mill continu, la scie de découpe volante doit correspondre à la vitesse de la ligne du tube, effectuer une coupe et revenir en millisecondes. Ici, la lame tct doit exceller dans :
Résistance aux Chocs : La lame entre en contact avec un tube en mouvement, créant un impact instantané. Un grade de carbure avec une résistance supérieure est obligatoire.
Dissipation de Chaleur : Le frottement à grande vitesse est intense. Les lames avec des revêtements spéciaux (comme TiAlN ou CrN) peuvent réduire la chaleur et empêcher le matériau de se souder aux extrémités (bavure accumulée).
Précision : La coupe doit être parfaitement carrée pour garantir que les opérations en aval, telles que le dressage et le chanfreinage, disposent d'une marge de matériau suffisante.
3.2. Scies de Découpe Stationnaires et de Paquet
Pour couper des tubes finis à la longueur ou préparer des paquets, les scies stationnaires font face à des défis différents. Ces applications impliquent souvent la coupe de piles de tubes, ce qui peut provoquer l'accumulation de copeaux dans les gorges. Ici, la conception de la lame se concentre sur :
Évacuation des Copeaux : Des conceptions de gorge plus larges sont critiques. Une lame qui "cope" surchauffera et échouera rapidement.
Amortissement du Bruit : Couper plusieurs tubes crée des vibrations et du bruit significatifs. Les lames TCT avancées intègrent des fentes découpées au laser ou des bouchons en cuivre dans le corps pour amortir les vibrations, améliorant le confort de l'opérateur et la durée de vie de la lame.
4. L'Économie de la Découpe : Analyse du Coût par Découpe
Déplacer l'accent du prix d'achat initial au coût total de possession est une caractéristique des opérations de maintenance matures. Le coût par découpe est la métrique définitive pour évaluer la performance de lame tct. Il est calculé en tenant compte :
Coût de la Lame : Le coût d'acquisition initial.
Nombre de Découpes par Affûtage : Cela dépend de la qualité de la lame, du grade de matériau et des conditions d'exploitation.
Nombre de Cycles d'Affûtage : Un corps de lame TCT de haute qualité peut être réaffûté ou retipé plusieurs fois. Le corps de la lame est un actif, pas un consommable.
Coût d'Arrêt : La perte de main-d'œuvre et de production encourue lors des changements de lame. Cela dépasse souvent le coût de la lame elle-même.
Coûts de rebut/réusinage : Ébarbures, coupes déformées ou extrémités de tube déformées générées par une lame émoussée ou incorrecte.
Une lame tct légèrement plus chère qui offre 30 % de coupes en plus par affûtage et réduit les rejets liés aux ébarbures de 5 % peut entraîner un coût par coupe considérablement plus bas. Cette vision holistique est encouragée par les intégrateurs de moulins axés sur l'efficacité.
5. Entretien, modes de défaillance et dépannage
Même la lame tct la plus robuste nécessite un régime d'entretien discipliné. Analyser comment une lame échoue fournit un retour d'information direct sur le processus de coupe.
Modes de défaillance courants et causes profondes :
Pointes ébréchées ou cassées :
Cause probable : Taux d'alimentation excessif, roulements de broche desserrés, angle de crochet incorrect provoquant des accrochages, ou impact sur une couture ou un tube mal aligné.
Solution : Vérifier la pression d'alimentation, contrôler le jeu de la broche (devrait être < 0,02 mm) et revoir la sélection de la géométrie de la lame.
Bords de coupe arrondis (usure prématurée) :
Cause probable : Vitesse de coupe (SFPM) trop basse, refroidissement inadéquat, ou qualité de carbure trop douce pour le matériau.
Solution : Augmenter les RPM pour atteindre des pieds de surface par minute optimaux pour le carbure (généralement beaucoup plus élevés que HSS). Assurez-vous que la concentration et le débit du fluide de coupe sont corrects.
Corps de lame brûlé ou bleui :
Cause probable : Friction extrême due à une lame émoussée, évacuation des copeaux insuffisante, ou absence de liquide de refroidissement.
Solution : Affûter ou remplacer immédiatement la lame ; un corps brûlé a perdu sa tension et est inutilisable.
Surface de coupe rugueuse / Ébarbures :
Cause probable : Dents usées, jeu excessif, ou sélection incorrecte de TPI pour l'épaisseur de paroi.
Solution : Vérifier l'affûtage de la lame, inspecter l'arbre et le serrage pour la propreté, et recalculer les exigences de TPI.
La mise en œuvre d'un système de suivi des lames — enregistrant le nombre de coupes par lame, le matériau coupé et l'historique de réaffûtage — est le moyen le plus efficace de passer de changements de lames réactifs à un entretien prédictif. Les lignes de moulins à tubes modernes , telles que celles conçues par SANSO, incluent souvent des fonctionnalités qui soutiennent des performances de lame cohérentes, telles que des broches de précision et des taux d'alimentation programmables qui protègent l'investissement dans les outils.
6. Sélectionner votre partenaire : qualité et spécification
Acquérir une lame tct est un exercice de spécification, pas une commande de catalogue. Vous devez vous attendre à ce que les fournisseurs fournissent des données détaillées sur :
Qualité de carbure (code ISO et qualité spécifique du fabricant).
Matériau du corps de la lame et norme de tension.
Recommandations de RPM maximales et de taux d'alimentation pour des matériaux spécifiques.
Tolérances pour le alésage, l'épaisseur et le jeu.
Examiner ces spécifications dans le contexte de votre usine spécifique—que ce soit une ligne ERW standard ou un laminoir de tubes carrés à formation directe—est crucial. Pour un soutien complet et pour explorer une gamme d'outils de précision conçus pour la production moderne de tubes, consultez les options spécifiques lame TCT et équipements disponibles dans le catalogue de produits sur la page produit de SANSO. Associer l'outil aux capacités de la machine est la dernière étape pour atteindre l'excellence du processus de coupe.
Questions Fréquemment Posées (FAQ)
Q1 : Quel est l'avantage principal d'utiliser une lame TCT plutôt qu'une lame HSS solide dans un laminoir de tubes ?
A1 : L'avantage principal est la résistance à l'usure. Les pointes en carbure de tungstène sont significativement plus dures que l'HSS, leur permettant de maintenir un tranchant aiguisé pendant des périodes beaucoup plus longues. Cela se traduit par un nombre de coupes substantiellement plus élevé entre les affûtages, une réduction du temps d'arrêt de la machine pour les changements de lame, et une qualité de coupe plus cohérente et sans bavures tout au long de la vie de la lame, surtout lors de la coupe de matériaux abrasifs comme les tubes en acier.
Q2 : Comment déterminer le bon nombre de dents (TPI) pour mon application de coupe de tubes ?
A2 : La règle générale est de s'assurer qu'au moins trois dents sont en contact avec la paroi du tube à tout moment. Pour les tubes à paroi fine, vous avez besoin d'un TPI plus élevé (pas plus fin) pour éviter que les dents ne saisissent et ne déforment le tube. Pour les tubes à paroi épaisse, un TPI plus bas (pas plus grossier) est nécessaire pour créer des gorges plus grandes qui peuvent efficacement éliminer les copeaux plus lourds. Utilisez la formule : TPI ≈ 12 / (Épaisseur de paroi en pouces) comme point de départ, puis consultez votre fournisseur de lames pour des ajustements spécifiques au matériau.
Q3 : Mes lames TCT s'ébrèchent prématurément sur les pointes. Que pourrait-il y avoir de mal ?
A3 : L'ébrèchement prématuré est souvent un symptôme d'impact mécanique ou de vibration. Vérifiez les éléments suivants : 1) Jeu de broche et état des roulements—un jeu excessif affectera la lame. 2) Vitesse d'alimentation—est-elle trop agressive ? 3) Serrage du matériau—le tube est-il sécurisé et ne vibre-t-il pas pendant la coupe ? 4) Géométrie de la lame—une lame avec un angle de crochet trop positif peut « attraper » le matériau. 5) Problèmes de matériau—coupez-vous près d'une soudure ou d'un point dur ?
Q4 : Est-il nécessaire d'utiliser un fluide de coupe avec des lames TCT ?
A4 : Fortement recommandé, et souvent essentiel pour des performances optimales et la durée de vie de la lame. Le fluide de coupe remplit plusieurs fonctions critiques : il lubrifie le tranchant pour réduire la friction et la chaleur, il élimine les copeaux de la zone de coupe pour éviter le re-coupage et le colmatage, et il fournit un refroidissement. Bien qu'une coupe à sec minimale soit possible avec des revêtements et matériaux spécifiques, l'utilisation d'un liquide de refroidissement solubles dans l'eau de haute qualité augmentera considérablement la durée de vie de la lame et améliorera la qualité de coupe.
Q5 : Combien de fois une lame TCT peut-elle être réaffûtée ?
A5 : Cela dépend de la qualité du corps de la lame et de la quantité de matériau retiré lors de chaque affûtage. Une lame TCT de haute qualité d'un fabricant réputé peut généralement être réaffûtée 6 à 12 fois, voire plus. Chaque cycle d'affûtage retire une petite quantité de carbure de la pointe. La lame doit être retirée une fois que la pointe en carbure est usée trop près du corps en acier ou si le corps de la lame lui-même devient endommagé ou perd sa tension appropriée.
Q6 : Que signifie "tensionnement de la lame" et pourquoi est-ce important ?
A6 : Le tensionnement de la lame est un processus de fabrication où des contraintes contrôlées sont introduites dans le corps en acier de la lame, généralement par martelage ou roulage de zones spécifiques. Cela crée une pré-charge qui contrecarre les forces centrifuges et la chaleur générées lorsque la lame tourne à grande vitesse. Un tensionnement approprié garantit que la lame reste plate et stable pendant la coupe, empêchant le balancement, réduisant les vibrations et permettant des coupes plus droites et plus précises. Une lame non tendue ou mal tendue se déformera rapidement et échouera.
Q7 : La même lame TCT peut-elle être utilisée pour couper à la fois des tuyaux et des formes structurelles comme des tubes carrés ?
A7 : Bien qu'une lame à usage général puisse parfois gérer les deux, ce n'est que rarement optimal. Couper un tube rond unique fournit une coupe interrompue et cohérente. Couper un tube carré ou rectangulaire présente une section transversale variable : la lame engage deux murs, puis quatre, puis deux à nouveau. Cela crée des impacts et des vibrations significatifs. Idéalement, vous utiliseriez une lame avec un grade de carbure plus résistant et une géométrie de dent spécifique conçue pour gérer ces charges d'impact variables pour des performances optimales et une durée de vie de la lame sur des formes structurelles, telles que celles traitées sur un laminoir à tube carré à formage direct.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
