
In der modernen Produktion von Rohren und Röhren bestimmt die Schneidstation sowohl den Durchsatz als auch die Qualität des Endprodukts. Während Hochgeschwindigkeitsstahl (HSS) Klingen der Industrie seit Jahrzehnten dienen, hat die steigende Nachfrage nach höheren Schnittgeschwindigkeiten, längerer Werkzeuglebensdauer und der Fähigkeit, abrasive oder harte Materialien zu verarbeiten, zur weit verbreiteten Verwendung von mit Hartmetall bestückten (TCT) Sägen geführt. Dieser Artikel bietet einen umfassenden technischen Überblick über die tct saw blade in Bezug auf die Schnittoperationen von Rohrmühlen. Basierend auf metallurgischen Prinzipien, Schneiddynamik und Felddaten aus Hunderten von Installationen untersuchen wir die Faktoren, die die Leistung der Klingen beeinflussen, und bieten praktische Lösungen für häufige betriebliche Herausforderungen. Dabei verweisen wir auf das Fachwissen von SANSO, einem führenden Hersteller von Maschinen für Rohrmühlen und integrierten Schneidsystemen.
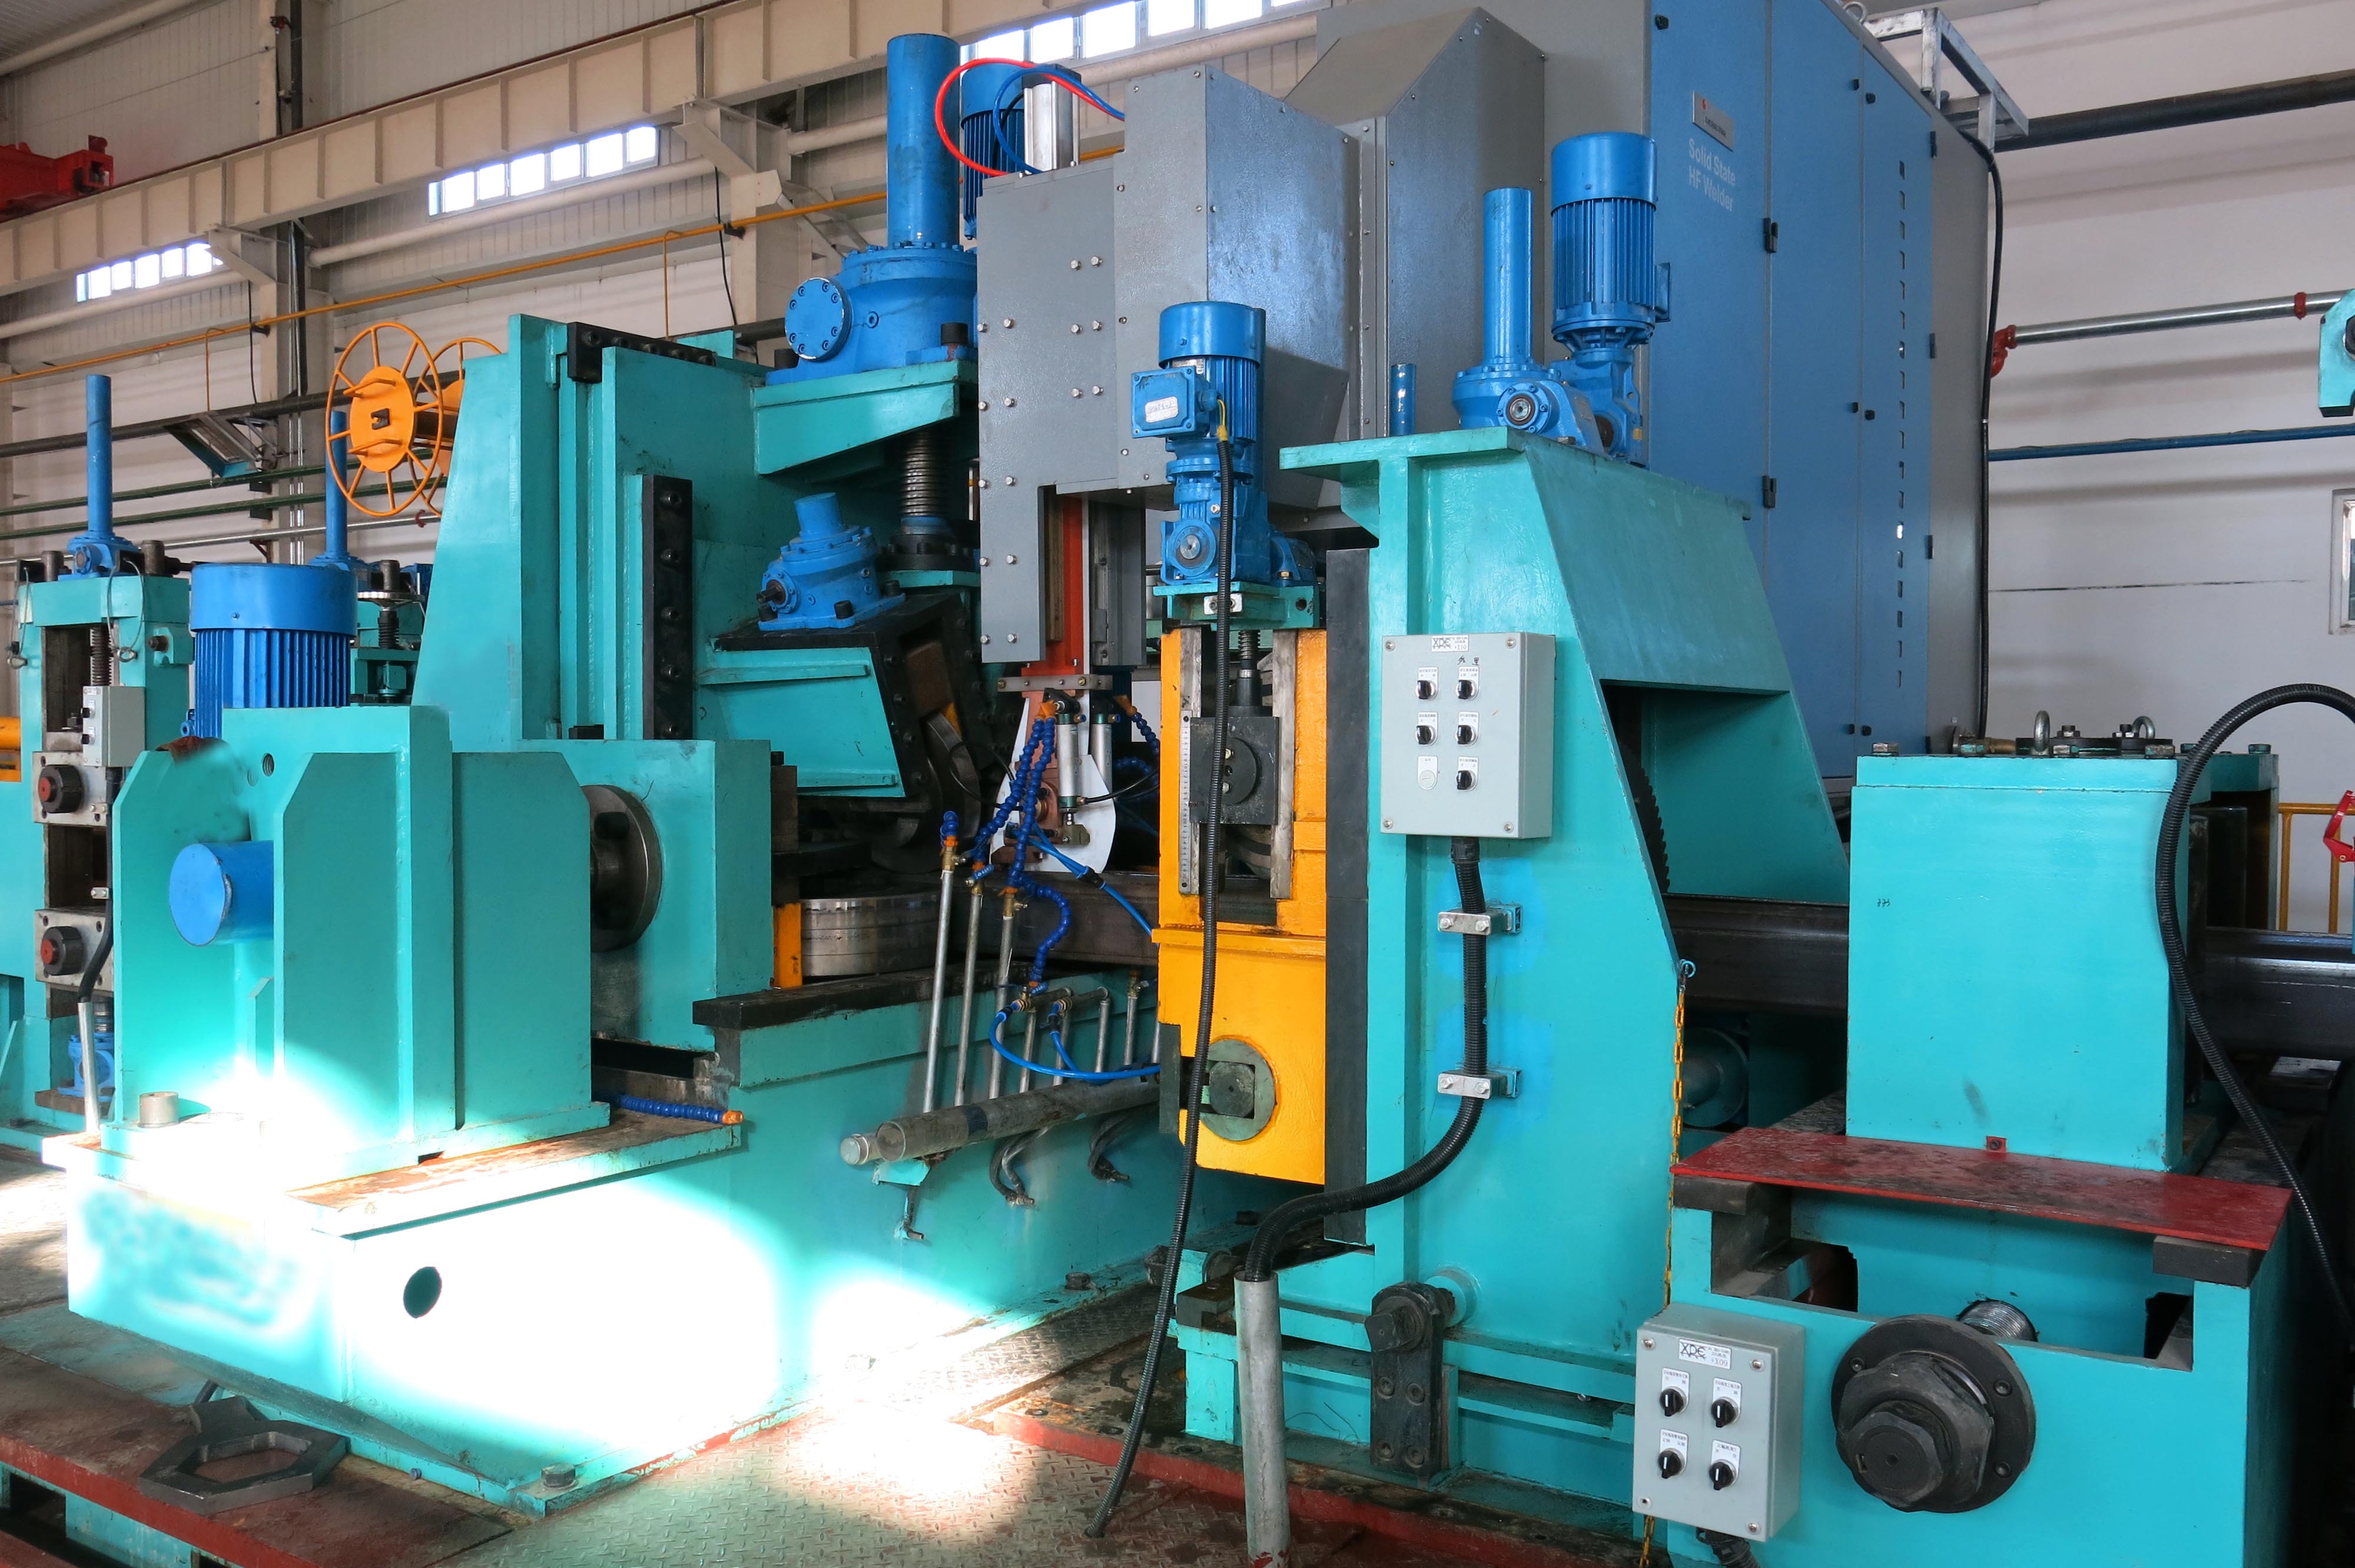
Metallurgie von TCT-Sägeblättern: Hartmetall und Substrat
Die Leistung eines jeden tct saw blade hängt von drei Materialkomponenten ab: der Hartmetallspitze, dem Stahlkörper und dem verlöteten Gelenk, das sie verbindet. Jede muss sorgfältig für die spezifische Schneidanwendung ausgewählt werden.
Hartmetallgradklassifikation
Hartmetall ist ein Verbundwerkstoff aus Hartmetallpartikeln, die in einem Kobalt-Binder eingebettet sind. Das Verhältnis von Hartmetall zu Kobalt sowie die Korngröße bestimmen die Härte und Zähigkeit der Spitze:
Korngröße: Feinkornhartmetalle (0,5–1,0 µm) bieten eine höhere Verschleißfestigkeit und werden für abrasive Materialien wie Edelstahl oder Aluminiumlegierungen verwendet. Grobkornhartmetalle (2–5 µm) bieten eine höhere Zähigkeit und widerstehen Abplatzungen bei unterbrochenen Schnitten, wie z.B. beim Treffen auf Schweißnähte.
Kobaltgehalt: Ein niedrigerer Kobaltgehalt (6–8%) ergibt eine höhere Härte, aber eine geringere Zähigkeit; geeignet für sauber schneidende Materialien wie Kohlenstoffstahl. Ein höherer Kobaltgehalt (10–12%) erhöht die Zähigkeit auf Kosten der Verschleißfestigkeit; bevorzugt für Materialien mit Skalen, Einschlüssen oder variabler Härte.
ISO-Grade: Übliche Grade für das Rohrschneiden sind K10–K20 (für Gusseisen, Aluminium und Nichteisenmetalle) und P30–P40 (für Stahl mit moderaten Zähigkeitsanforderungen). Viele Rohrmühlen spezifizieren einen P30-Grad mit mittlerer Korngröße für das Schneiden von allgemeinem Kohlenstoffstahl, während Anwendungen mit Edelstahl oft ein feinkörniges K20 oder K30 verwenden.
Die Hartmetallspitze ist typischerweise 2–3 mm dick und wird in eine Tasche eingelötet, die in den Klingenkörper gefräst ist. Eine korrekte Spitzengeometrie stellt sicher, dass die Schneidkräfte effizient in den Stahlkörper übertragen werden, ohne das Lötgelenk zu überlasten.
Stahlkörper und Wärmebehandlung
Der Klingenkörper besteht normalerweise aus Federstahl (z.B. 75Cr1 oder gleichwertig), gehärtet und auf 40–45 HRC angelassen. Dies bietet ausreichend Festigkeit, um Zentrifugalkräften bei hohen Drehzahlen zu widerstehen, während genügend Elastizität erhalten bleibt, um Stoßlasten zu absorbieren. Der Körper enthält auch Ausdehnungsnuten oder lasergefertigte Merkmale, um Geräusche zu reduzieren und Wärme abzuleiten. Für TCT-Blätter mit großem Durchmesser, die in Rohrmühlen verwendet werden, muss der Körper vorgespannt werden, um die Ebenheit während der Hochgeschwindigkeitsrotation sicherzustellen.
Zahngeometrie und Schneiddynamik
Die Schneidleistung eines tct saw blade wird stark von der Zahngeometrie beeinflusst. Für das Rohrschneiden sind die folgenden Winkel und Merkmale entscheidend:
Rake, Clearance und Hook-Winkel
Radialer Rake-Winkel: Typischerweise positiv (5° bis 15°) für TCT Klingen, die Stahl schneiden. Ein höherer positiver Rake reduziert die Schneidkräfte und den Energieverbrauch, kann jedoch die Zahnschneide schwächen. Für harte oder abrasive Materialien wird ein kleinerer Rake (5°–8°) verwendet; für weichere Materialien sind bis zu 15° üblich.
Freiraumwinkel: Üblicherweise 8°–12° an der Zahnflanke. Ein ausreichender Freiraum verhindert Reibung, die Wärme erzeugt und den Verschleiß beschleunigt. Zu viel Freiraum kann die Zahnunterstützung verringern.
Hook-Winkel: Im Kontext einer Kreissäge ist der Hook-Winkel die Neigung der Zahngesichtfläche relativ zu einer radialen Linie. Ein positiver Hook (10°–15°) zieht das Werkstück in die Klinge und ist Standard für die meisten Rohrschneidungen. Negative Hook-Klingen werden für dünnwandige oder weiche Materialien verwendet, bei denen Selbstzufuhr zu Verformungen führen könnte.
Zahnabstand und Gullet-Design
Der Zahnabstand (Zähne pro Zoll, TPI) muss so gewählt werden, dass immer mindestens zwei Zähne im Schnitt sind, aber nicht so viele, dass es zu einer Späneansammlung kommt. Für Rohrmühlen, bei denen der Schnitt intermittierend ist (die Klinge schneidet zweimal pro Umdrehung durch die Rohrwand), sind variable Zahnabstände üblich, um Vibrationen zu reduzieren. Typische Empfehlungen:
Wandstärke < 2 mm: 8–12 TPI, oft mit einem variablen Zahnabstand von 8/10 oder 10/12.
Wandstärke 2–6 mm: 4–8 TPI, variabel.
Wandstärke > 6 mm: 2–4 TPI, manchmal mit konstantem Zahnabstand für maximale Spänefreiheit.
Die Gullet-Tiefe muss ausreichend sein, um die Späne zu halten, bis sie ausgeworfen werden. Eine tiefere Gullet verringert das Risiko des Späneverschweißens, insbesondere bei klebrigen Materialien wie Edelstahl oder Aluminium.
TCT vs. HSS: Leistungsvergleich in Rohrmühlen
Während HSS-Klingen wirtschaftlich für Niedrigvolumen- oder Allzweckschneidungen bleiben, TCT-Sägeblätter bieten deutliche Vorteile in Hochproduktionsumgebungen:
Verschleißfestigkeit: Hartmetall ist bei Betriebstemperatur 3–5 mal härter als HSS, was zu einer signifikant längeren Werkzeuglebensdauer zwischen den Schärfvorgängen führt.
Schnittgeschwindigkeit: TCT-Klingen können bei 80–150 m/min in Stahl arbeiten, im Vergleich zu 30–70 m/min für HSS. Höhere Geschwindigkeiten führen direkt zu schnelleren Zykluszeiten.
Wärmebeständigkeit: Hartmetall behält seine Härte bis zu 800–1000 °C, während HSS über 600 °C erweicht. Dies ermöglicht es TCT-Klingen, mit weniger Kühlmittel oder unter trockenen Bedingungen für bestimmte Materialien zu schneiden.
Oberflächenfinish: Die schärfere Kantenhaltbarkeit von Hartmetall erzeugt sauberere Schnitte mit minimalen Graten, was den Bedarf an sekundärem Entgraten verringert.
Allerdings sind TCT-Klingen spröder und erfordern starre Maschinen, stabile Spannvorrichtungen und sorgfältigen Umgang, um Absplitterungen zu vermeiden. SANSO Rohrmühlen sind mit robusten Spindeln und präzisen Klingenführungen ausgestattet, um die Möglichkeiten von TCT-Klingen voll auszuschöpfen.
Anwendungsparameter für TCT-Sägeblätter beim Rohrschneiden
Die Optimierung des Schneidprozesses mit einem TCT-Sägeblatt erfordert eine sorgfältige Auswahl von Geschwindigkeit, Vorschub und Kühlmittel.
Schnittgeschwindigkeit (Vc)
Für Hartmetallklingen sind die empfohlenen Oberflächen Geschwindigkeiten höher als für HSS. Richtlinien für gängige Rohrmaterialien:
Kohlenstoffstahl (bis zu 600 N/mm²): 100–150 m/min
Edelstahl (austenitisch): 60–100 m/min
Aluminiumlegierungen: 500–1500 m/min (obwohl PCD für Hochvolumen-Aluminium bevorzugt werden kann)
Der Betrieb mit der richtigen Geschwindigkeit stellt sicher, dass der Hartmetall einen stabilen Schneidrand beibehält. Eine zu niedrige Geschwindigkeit erhöht die Schneidkräfte und fördert den aufgebauten Rand; eine zu hohe Geschwindigkeit kann zu thermischen Rissen im Hartmetall führen.
Vorschubgeschwindigkeit (Zahnlast)
Der Vorschub pro Zahn (fz) für TCT-Blätter liegt typischerweise zwischen 0,03 und 0,15 mm/Zahn. Ein leichter Vorschub (0,03–0,06 mm) wird für harte oder abrasive Materialien verwendet, um den Randstress zu minimieren; ein schwererer Vorschub (0,08–0,15 mm) verbessert die Produktivität bei weichen Materialien und hilft, Späne zu brechen. Der genaue Wert hängt von der Zahnsteigung und der Maschinensteifigkeit ab. Unzureichender Vorschub führt zu Reibung und schnellem Flankenverschleiß; übermäßiger Vorschub kann die Hartmetallspitzen absplittern.
Kühlmittelanforderungen
Obwohl Hartmetall kurzfristig trocken betrieben werden kann, wird für das Schneiden in Rohren dringend ein Flutkühlmittel empfohlen, um die Lebensdauer der Klinge zu verlängern und die Schnittqualität zu verbessern. Ein wasserlösliches Kühlmittel mit 5–8% Konzentration (für Stahl) oder 8–12% (für Edelstahl) bietet Schmierung und Kühlung. Das Kühlmittel muss genau auf die Schneidzone gerichtet werden, um Späne auszuspülen und ein Nachschneiden zu verhindern. Bei Hochgeschwindigkeitsoperationen sind Durchspindelkühlmittel oder Hochdruckdüsen von Vorteil.
Häufige Ausfallmodi und Fehlersuche
Trotz ihrer Vorteile können TCT-Blätter spezifische Ausfallmuster aufweisen. Diese frühzeitig zu erkennen, hilft, ungeplante Ausfallzeiten zu vermeiden.
Absplitterung oder Bruch der Hartmetallspitzen
Dies wird oft durch eine übermäßige Vorschubgeschwindigkeit, instabile Rohrklemmen oder das Treffen auf eine Schweißnaht mit inkonsistenter Härte verursacht. Wenn die Absplitterung auf einen Bereich der Klinge lokalisiert ist, überprüfen Sie die Unwucht oder eine verbogene Klinge. Lösungen: Vorschubgeschwindigkeit reduzieren, wenn die Schweißnaht passiert (unter Verwendung der adaptiven Steuerung), sicherstellen, dass die Klinge richtig vorgespannt ist, und überprüfen, ob die Hartmetallgüte zum Material passt (verwenden Sie eine härtere Güte wie P40, wenn die Absplitterung anhält).
Flankenverschleiß und Rundung des Schneidrandes
Übermäßiger Flankenverschleiß (Verschleißfläche > 0,3 mm) weist darauf hin, dass die Schneidgeschwindigkeit zu niedrig, der Vorschub zu leicht oder die Hartmetallgüte nicht ausreichend verschleißfest für das Material ist. Eine Erhöhung der Schneidgeschwindigkeit und des Vorschubs innerhalb der empfohlenen Bereiche reduziert oft den Verschleiß. Wenn der Verschleiß anhält, wechseln Sie zu einem feinkörnigen Hartmetall oder einer Güte mit höherem Kobaltgehalt für bessere Abriebfestigkeit.
Vibration und Rattermarken
Vibrationen können durch eine falsche Zahnsteigung, abgenutzte Spindellager oder unzureichende Dämpfung in der Maschinenstruktur verursacht werden. Der Einsatz von variablen Zahnblattsteigungen bricht resonante Frequenzen auf. Überprüfen Sie auch, ob die Klingenflansche sauber sind und ob die Klinge korrekt gespannt ist. SANSO Rohrmühlen integrieren vibrationsdämpfende Materialien und präzisionsgeschliffene Flansche, um Rattern zu minimieren.
Gratbildung
Übermäßiger Grat an den Schnittenden signalisiert oft eine stumpfe Klinge oder einen falschen Freiwinkel. Wenn die Klinge scharf ist, überprüfen Sie, ob der Hakenwinkel für das Material geeignet ist (positiver für weiche Materialien, weniger positiv für harte). Bei Edelstahl hilft ein leicht höherer Freiwinkel (12°), den Grat zu reduzieren.
Vorzeitiger Lötversagen
Wenn Hartmetallspitzen locker werden oder sich lösen, kann der Lötprozess schuld sein. Das Löten muss mit einer hochsilberhaltigen Fülllegierung (z. B. 50% Silber) erfolgen, um den Belastungen beim Schneiden standzuhalten. Schlechte Benetzung oder Überhitzung während des Lötens kann die Verbindung schwächen. Renommierte Anbieter verwenden automatisches Induktionslöten, um Konsistenz zu gewährleisten. SANSO arbeitet nur mit Klingenherstellern, die strengen Lötqualitätsstandards entsprechen.
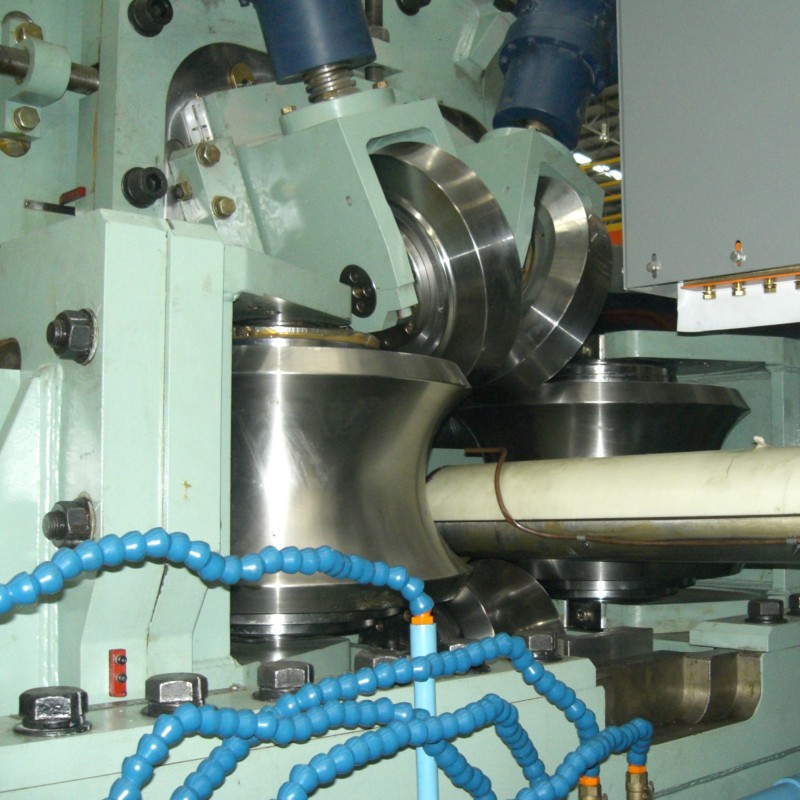
Auswahlleitfaden für TCT-Sägeblätter in Rohrmühlen
Die Wahl des optimalen tct saw blade für eine spezifische Anwendung erfordert mehrere Überlegungen:
Rohmaterial: Für Kohlenstoffstahl ist die P30-Qualität mit mittlerer Korngröße typisch. Für Edelstahl verbessert feinkörniges K20 oder K30 mit erhöhtem Schnitwinkel das Schneiden. Für Aluminium verhindern polierte Zähne und spezielle Geometrien das Späneverschweißen.
Wandstärke und Durchmesser: Dünne Wände erfordern feinere Steigungen und oft eine Dreifachschneidbearbeitung, um ein Reißen zu verhindern. Dicke Wände erfordern gröbere Steigungen und robuste Spitzengeometrien.
Produktionsvolumen: Hochvolumenlinien rechtfertigen Premium- Hartmetallqualitäten und engere Toleranzen, da die Kosten pro Schnitt niedriger sind.
Maschinentyp: Fliegende Schnittstellen erzeugen höhere dynamische Lasten als stationäre Sägen; die Klingen müssen dicker und steifer sein. Konsultieren Sie den Maschinenbauer für spezifische Empfehlungen.
SANSO bietet eine umfassende Palette von TCT-Sägeblättern, die für ihre Rohrmühlenlinien optimiert sind, und stellt sicher, dass jedes Blatt auf die Leistung, Geschwindigkeit und Steifigkeit der Maschine abgestimmt ist.
Häufig gestellte Fragen (FAQs) zu TCT-Sägeblättern
Q1: Was bedeutet TCT und warum wird es in Sägeblättern verwendet?
A1: TCT steht für Hartmetallbestückt. Es bezieht sich auf
Blätter, bei denen die Schneidezähne aus Hartmetall bestehen, einem sehr harten und
verschleißfesten Material, das auf einen Stahlkörper aufgelötet ist. TCT-Blätter werden verwendet, wenn
eine längere Werkzeuglebensdauer, höhere Schnittgeschwindigkeiten oder die Fähigkeit, abrasive
Materialien zu schneiden, im Vergleich zu HSS-Blättern erforderlich sind.
Q2: Kann ich ein TCT-Sägeblatt auf meiner bestehenden HSS-Sägewelle verwenden?
A2: Ja, vorausgesetzt, der Wellen-Durchmesser passt und die Maschine
hat ausreichende Leistung und Steifigkeit. TCT-Blätter benötigen eine stabile, vibrationsfreie
Umgebung. Wenn Ihre Maschine für HSS ausgelegt wurde, überprüfen Sie, ob die Spindeldrehzahl
die höheren Geschwindigkeiten erreichen kann, die für TCT erforderlich sind (oft 2–3 Mal höher), und ob das
Vorschubsystem die entsprechende Zahnlast liefern kann.
Q3: Wie erkenne ich, wann ich ein TCT-Blatt nachschärfen muss?
A3:
Anzeichen sind erhöhte Gratbildung, eine rauere Schnittfläche, höherer Energieverbrauch
oder sichtbare Abnutzungsflächen an der Freifläche (>0,3 mm). Einige
Betriebe verfolgen die Anzahl der Schnitte pro Blatt und planen das Nachschärfen in festen
Intervallen (z. B. alle 15.000–20.000 Schnitte für Kohlenstoffstahl).
Q4: Wie lange hält ein TCT-Blatt in einer Rohrmühle?
A4: Die Lebensdauer hängt stark vom Material und den Betriebsbedingungen ab. In einer gut optimierten Kohlenstoff-stahl Rohrmühle kann ein TCT-Blatt
40.000–80.000 Schnitte zwischen den Schärfungen halten und kann 10–15 Mal
nachgeschärft werden, bevor die Hartmetallspitzen zu dünn oder der Durchmesser des Blattes unter das Minimum fällt.
Die richtige Kühlung und Vorschübe verlängern dies erheblich.
Q5: Warum hinterlässt mein TCT-Blatt manchmal Grate an der Innenseite des
Rohrs?
A5: Interne Grate werden oft durch die Austrittsseite des Schnitts
verursacht, wo das Blatt die Rohrwand verlässt. Dies kann minimiert werden, indem ein Blatt mit
einem negativen Vorschneidwinkel (oder ein Kombinationsblatt) verwendet wird und sichergestellt wird, dass das Rohr
ausreichend gestützt ist. Einige Rohrmühlen verwenden eine sekundäre Entgratungsstation nach dem
Schneiden.
Q6: Welche Kühlmittelkonzentration ist am besten für TCT-Blätter, die Edelstahl schneiden?
A6: Für Edelstahl wird eine Kühlmittelkonzentration von
8–12% empfohlen, vorzugsweise mit Hochdruck (EP)-Zusätzen, um eine Gratbildung zu verhindern. Das Kühlmittel sollte regelmäßig auf Konzentration und
pH-Wert überwacht werden, um das Wachstum von Bakterien zu verhindern und die Schmierfähigkeit aufrechtzuerhalten.
Q7: Können TCT-Sägeblätter zum Schneiden von NE-Materialien wie Kupfer oder Aluminium verwendet werden?
A7: Ja, aber die Geometrie des Blattes muss angepasst werden. Für Aluminium helfen ein größerer Freiwinkel (15°–20°) und polierte Zahnflächen, um das Anhaften von Spänen zu verhindern. Für Kupfer ist eine scharfe Kante mit minimalem Spiel erforderlich. Spezielle TCT-Sägeblätter sind für diese Materialien erhältlich, oft mit höherem Kobaltgehalt für Zähigkeit.
Zusammenfassend bietet das tct saw blade erhebliche Vorteile bei der Trennung von Rohrmühlen, wenn es richtig ausgewählt und angewendet wird. Durch das Verständnis der Metallurgie, Geometrie und Prozessparameter sowie durch die Nutzung des Fachwissens von Maschinenbauern wie SANSO können Rohrhersteller eine konsistente Schnittqualität erreichen, die Lebensdauer der Klingen maximieren und die Gesamtherstellungskosten senken.





