
Startseite > Blogs > Präzisionskühlmittel-Filtration in ERW-Rohrwerken: Partikelcharakterisierung, Systemarchitektur und Prozessstabilität
Präzisionskühlmittel-Filtration in ERW-Rohrwerken: Partikelcharakterisierung, Systemarchitektur und Prozessstabilität
2026-07-11
In der Produktion von elektrischen Widerstandsschweiß (ERW) Rohren bestimmt die Konsistenz des Kühlmediums direkt die Schweißintegrität, die Oberflächenbeschaffenheit und die Lebensdauer der Werkzeuge. Industrielle Kühlmittel Filtration ist kein peripheres Hilfsmittel – sie fungiert als Prozesskontrollvariable mit messbarem Einfluss auf den Ertrag beim ersten Durchlauf. Verunreinigungen, die während der Bandformung, der Kantenvorbereitung und des Schweißens entstehen, reichen von submikronischen Eisenoxiden bis hin zu größeren Bearbeitungsspänen. Ohne präzise Entfernung verursachen diese Partikel Oberflächenfehler, beschleunigen den Werkzeugverschleiß und schaffen Inkonsistenzen im Schweißbereich, die der zerstörungsfreien Prüfung entgehen und sich nur in Feldfehlern manifestieren.
Diese Analyse bietet einen technischen Rahmen für die Spezifikation und Integration einer Kühlmittel Filtration Architektur, die für hochgeschwindigkeits Rohrmühlen geeignet ist. Wir untersuchen Partikelgrößenverteilungsprofile, Auswahlkriterien für Filtrationsmedien, das Design hydraulischer Schaltungen und die wirtschaftliche Begründung für die automatisierte Entfernung von Verunreinigungen. Anhand von Felddaten aus Installationen in Kohlenstahl- und Edelstahlproduktionslinien veranschaulichen wir, wie richtig konstruierte Kühlmittel Filtration messbare Einsparungen bei Werkzeugkosten und ungeplanten Ausfallzeiten liefert. SANSO wendet diese Ingenieurprinzipien in schlüsselfertigen Filtersystemen an, die auf die Rohr- und Rohrherstellungsumgebungen zugeschnitten sind.
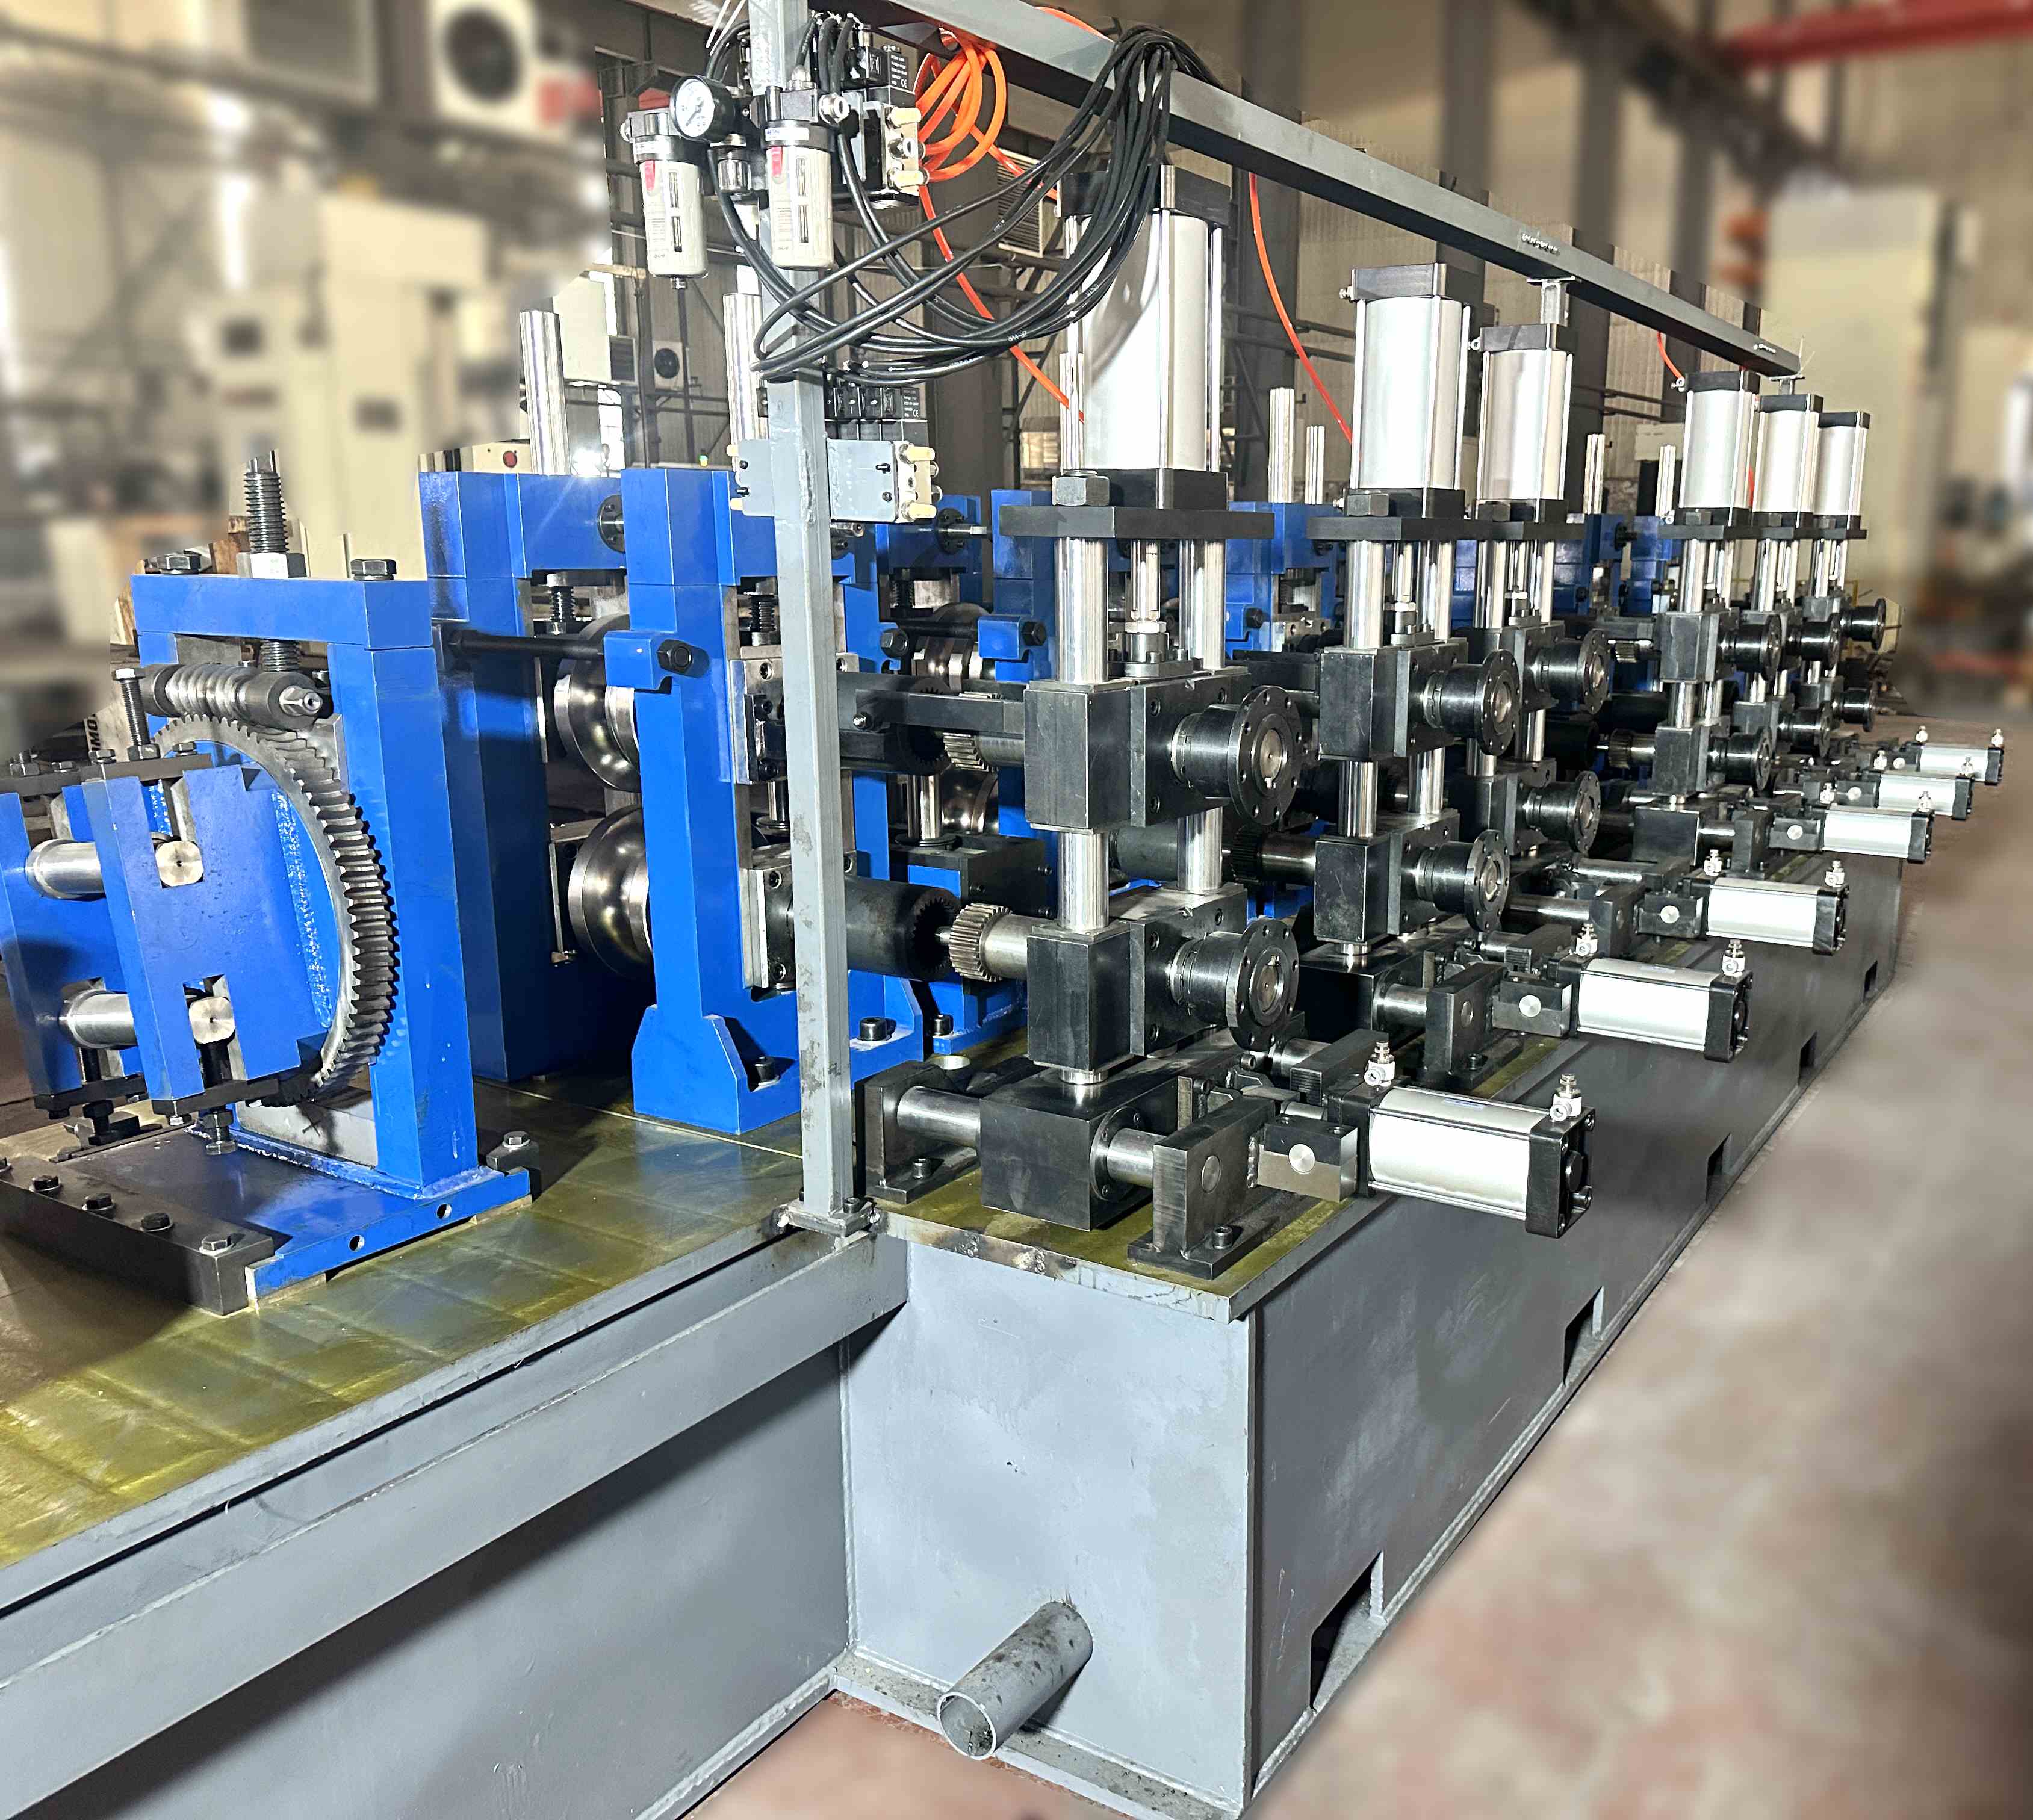
1. Charakterisierung der Verunreinigungsbelastung in Kühlkreisläufen von Rohrmühlen
Effektive Kühlmittel Filtration beginnt mit dem Verständnis der Natur, der Größenverteilung und der Konzentration von Partikeln im zirkulierenden Fluid. In einer typischen Rohrmühle stammen die Verunreinigungen aus drei Hauptzonen:
Formungsbereich: Während das Band durch die Formwalzen läuft, erzeugen Kantenabsplitterungen und Walzenoberflächen ferromagnetische Partikel im Bereich von 10 bis 500 Mikron. Hochfeste Stähle erzeugen feinere, abrasivere Partikel aufgrund der erhöhten Verfestigung.
Schweißzone: An der Schnittstelle zwischen Induktionsspule und Kontaktplatte erzeugt die lokale Erwärmung metallische Oxide und verdampftes Material, das sich in submikronische Partikel (0,5–5 Mikron) kondensiert. Diese feinen Partikel sind elektrisch leitfähig und stellen ein Risiko für Lichtbogenbildung dar.
Größen- und Abtragungsprozess: Nach dem Schweißen entfernt der Abtragungsprozess die äußere und innere Schweißnaht und produziert größere Späne (100–1.000 Mikron), die schnell absinken, aber Abrieb verursachen, wenn sie nicht sofort entfernt werden.
Die Analyse der Partikelanzahl aus 20 Rohrmühleninstallationen zeigt eine durchschnittliche Verunreinigungsbelastung von 120–180 mg/L an der Rücklaufleitung zur Filtrationseinheit. Ohne angemessene Kühlmittel Filtration erreicht die Partikelsammlung im Reservoir innerhalb von 72 Stunden Betriebszeit 500–800 mg/L. Bei dieser Konzentration verschlechtert sich die Schmierfähigkeit des Kühlmittels, und der abrasive Effekt auf Wolframkarbidrollen erhöht sich um den Faktor 3–4 basierend auf Pin-on-Disk-Verschleißtests, die unter identischen Lastbedingungen durchgeführt wurden.
2. Filtrationsmechanismen und Medienauswahl
Keine einzelne Kühlmittel Filtration Technologie adressiert das gesamte Partikelgrößenspektrum, das im Kühlmittel von Rohrmühlen vorhanden ist. Die industrielle Praxis verwendet gestufte Filtration, wobei jede Stufe für einen spezifischen Partikelgrößenbereich und Kontaminantentyp optimiert ist.
2.1 Primäre Trennung: Magnetische und Zentrifugalkraft
Eisenhaltige Partikel machen 70–85% der gesamten Kontaminantenmasse in der Stahlrohrproduktion aus. Ein am Kühlmittelrücklauf positionierter Magnetseparator entfernt eisenhaltiges Material bis zu 15–20 Mikron mit einer Effizienz von 90–95%. Für Anlagen, die Edelstahl oder Nichteisenlegierungen verarbeiten, bietet eine Hydrozyklonbank eine zentrifugale Trennung, die Partikel über 40 Mikron ohne verbrauchbare Medien entfernt. Die Integration einer dieser Technologien als erste Stufe in einem Kühlmittel Filtrations system reduziert die Feststoffbelastung auf nachgeschaltete Medienfilter um 50–70%, was direkt die Lebensdauer der Medien verlängert und die Arbeitskosten senkt.
2.2 Feinfiltation: Auswahlkriterien für Medien
Nach der primären Trennung entfernt die Feinfiltration verbleibende Partikel, um das für die Stabilität der Schweißzone erforderliche Sauberkeitsniveau zu erreichen. Medienoptionen umfassen:
Papiersiebfilter: Indizierende Rollmedien mit Nennwerten von 20–40 Mikron. Ideal für Hochdurchflussanwendungen mit konstanter Feststoffbelastung. Beta-Verhältnisse (β25) über 200 sind mit der richtigen Medienauswahl erreichbar.
Tiefenpatronenfilter: Gefaltete oder gewickelte Patronen mit einer absoluten Bewertung von 10–25 Mikron. Bieten höhere Filtrationsgenauigkeit, erfordern jedoch häufigere Wechsel, es sei denn, sie werden durch vorgelagerte Trennung geschützt.
Selbstreinigende Siebfilter: Wedge-Draht-Elemente aus Edelstahl mit einer Retention von 50–100 Mikron. Werden hauptsächlich als Vorfilter verwendet, um Präzisionsstufen vor großen Ablagerungen zu schützen.
Für ERW-Mühlen, die Rohre für Automobil- oder Druckanwendungen produzieren, erreicht eine zweistufige Kühlmittel Filtration-Konfiguration—Magnetseparator gefolgt von 25-Mikron-Papiersieb—konsequent ISO 4406 Sauberkeitscodes von 17/15/12, der Schwellenwert, der von großen Automobil-OEMs für strukturelle Rohrlieferanten empfohlen wird.
3. Hydraulisches Design und Systemdimensionierungsparameter
Eine ordnungsgemäß dimensionierte Kühlmittel Filtration erfordert ein Gleichgewicht zwischen Durchflusskapazität, Rückhaltezeit im Reservoir und Pumpenförderhöhe. Unterdimensionierte Systeme erleben einen schnellen Anstieg des Differenzdrucks, was vorzeitige Medienwechsel oder Umgehungsbedingungen erzwingt, die die Filtration beeinträchtigen. Überdimensionierte Systeme führen zu übermäßigen Investitionskosten und können zu Kühlmittelaufenthaltszeiten führen, die das Bakterienwachstum fördern.
Wichtige Entwurfsparameter umfassen:
Entwurfsdurchflussrate: Typischerweise 1,5 bis 2,5 mal die durchschnittliche Kühlmittelanforderung der Mühle, um Spitzenlasten während des Abtragens oder des Hochgeschwindigkeitsbetriebs zu berücksichtigen. Für eine 150 mm Durchmesser Rohrmühle, die mit 60 m/min arbeitet, ist ein Entwurfsdurchfluss von 600–800 L/min Standard.
Reservoirkapazität: Minimale Rückhaltezeit von 3 Minuten bei Entwurfsdurchfluss, um Luftfreisetzung und anfängliches Absetzen zu ermöglichen. Größere Reservoirs (5–8 Minuten) verbessern die thermische Stabilität und bieten Pufferkapazität während der Filterwechsel.
Filtergehäuse-Dimensionierung: Mehrere parallele Gehäuse ermöglichen den Online-Wechsel von Medien, ohne die Produktion zu unterbrechen. Diese Konfiguration ist Standard für kontinuierlich betriebene Mühlen.
SANSO Ingenieurteams führen standortspezifische hydraulische Analysen durch, wobei Rohrlängen, Höhenänderungen und die Druckabfallmerkmale der ausgewählten Filtrationsstufen berücksichtigt werden, um sicherzustellen, dass die Pumpenauswahl im optimalen Effizienzbereich bleibt.
4. Adressierung von Herausforderungen der Industrie: Ausfallzeiten, Medienverschwendung und Qualitätsvariabilität
Facility-Manager und Produktionsingenieure identifizieren konsequent drei wiederkehrende Herausforderungen im Zusammenhang mit der Kühlmittelverwaltung in Rohrmühlen. Jede dieser Herausforderungen kann systematisch durch ein verbessertes Kühlmittel-Filtrationssystem angegangen werden.
Ungeplante Ausfallzeiten für die Reinigung des Sumpfes: In Mühlen, die einfache Siebe oder Batch-Filtration verwenden, sammeln sich Feststoffe im Reservoir, was alle 200–400 Betriebsstunden eine manuelle Reinigung erfordert. Jedes Reinigungsereignis verbraucht 4–6 Stunden Arbeitszeit und stoppt die Produktion. Automatisierte Kühlmittel-Filtrationssysteme mit kontinuierlicher Schlammabfuhr – wie magnetische Förderer oder indizierte Papierbetten – beseitigen die manuelle Sumpfreinigung als wiederkehrende Aufgabe und reduzieren die jährlichen Ausfallzeiten um 40–80 Stunden pro Linie.
Inkonsistente Bedingungen im Schweißbereich: Wenn die Filtrationseffizienz mit der Medien-Sättigung variiert, zeigt das Kühlmittel, das zur Schweißstation geliefert wird, variable elektrische Leitfähigkeit und Kühlkapazität. Dies führt zu inkonsistentem Wärmeinput, was sich in Variationen der Schweißspritzergeometrie und erhöhten Ausschussraten äußert. Geschlossene Kühlmittel-Filtrationssysteme mit Differenzdrucküberwachung und automatisierter Medienindizierung halten die Flüssigkeitsreinheit konstant, unabhängig von den Variationen der Belastung durch Verunreinigungen im Vorlauf.
Vorzeitiger Rollverschleiß und Werkzeugwechsel: Hartmetallformrollen sind anfällig für abrasiven Verschleiß durch Partikel, die im Kühlmittelfilm eingebettet sind. Daten aus einer 100-mm-Rohrmühle zeigen, dass der Wechsel von einer 100-Mikron-Sackfiltration zu einem 25-Mikron-Papierbettsystem die Lebensdauer der Rollen von 1.200 auf 2.100 Betriebsstunden verlängerte – eine Steigerung um 75 % – mit entsprechenden Einsparungen bei Nachschleifkosten und Umrüstzeiten.
5. Integration mit Mühlenautomatisierung und Zustandsüberwachung
Moderne Rohrmühlen betrachten zunehmend die Kühlmittel-Filtration als integriertes Teilsystem innerhalb der Steuerungsarchitektur der Produktionslinie. Wichtige Integrationspunkte sind:
Durchflussüberwachung mit Mühlenverriegelungen: Wenn der Kühlmittelstrom unter den minimalen Schwellenwert fällt, der für eine angemessene Kühlung erforderlich ist, verlangsamt oder stoppt die Mühle automatisch, um Schäden an Induktionsspulen oder Formwerkzeugen zu verhindern.
Temperaturkontrolle: Präzisionskühlkreisläufe halten das Kühlmittel innerhalb von ±1,5 °C des Sollwerts, was für konsistente Schweißeigenschaften in hochfesten, niedriglegierten (HSLA) Stählen, bei denen die martensitische Bildung temperaturempfindlich ist, entscheidend ist.
Prädiktive Wartung: Differenzdrucktrends über die Filterstufen werden in SCADA-Systemen protokolliert, sodass Wartungsteams Medienwechsel während geplanter Spulenwechsel und nicht als Notfallinterventionen planen können.
SANSO-Filtrationspakete sind mit offenen Kommunikationsprotokollen (Modbus TCP, Profinet) konzipiert, um mit bestehenden Mühlen-PLCs zu interagieren und Echtzeitstatus sowie historische Daten für kontinuierliche Verbesserungsinitiativen bereitzustellen.
6. Wirtschaftliche Rechtfertigung: Quantifizierung des ROI fortschrittlicher Filtration
Die finanzielle Argumentation für die Aufrüstung der Kühlmittel-Filtration in einem Rohrmühlenbetrieb basiert auf drei quantifizierbaren Kostenstellen.
Werkzeug- und Rollwartung: Ein typisches Hartmetallrollenset für eine 150-mm-Rohrmühle hat Kosten für den Austausch von 35.000–50.000 $. Eine Verlängerung der Rolllebensdauer um 50 % durch verbesserte Filtration führt zu jährlichen Einsparungen von 15.000–25.000 $ pro Rollensatz. Bei mehreren Sätzen im Einsatz übersteigen die jährlichen Gesamteinsparungen oft 60.000 $.
Kühlmittelverbrauch und Abfallentsorgung: Zentrale Kühlmittelvolumina von 2.000–5.000 Litern müssen alle 3–6 Monate ersetzt werden, wenn die Kontamination den Emulsionsabbau beschleunigt. Fortschrittliche Kühlmittelfiltration verlängert die Lebensdauer des Kühlmittels auf 12–18 Monate und reduziert die Einkaufs- und Entsorgungskosten um 8.000–15.000 USD jährlich pro Linie.
Schrottreduzierung und Ertragsverbesserung: Für ein Werk, das jährlich 40.000 Tonnen produziert, stellt eine Reduzierung der Schrottquote um 0,4 %—aufgrund verbesserter Schweißqualität und Oberflächenfinish—160 Tonnen Fertigprodukt dar. Bei 1.100 USD pro Tonne ergibt dies einen jährlichen Wert von 176.000 USD.
Kombiniert ergeben diese Vorteile typischerweise eine Amortisationszeit von 8–12 Monaten für ein umfassendes Kühlmittelfiltrations-Upgrade, mit fortlaufenden jährlichen Kostensenkungen danach.
7. Spezifikations- und Beschaffungsrichtlinien
Bei der Spezifizierung eines neuen Kühlmittelfiltrations-Systems oder der Nachrüstung bestehender Anlagen sollten die Ingenieurteams die folgenden technischen Dokumentationen von den Lieferanten anfordern:
ISO 4406 Reinheitszertifikat bei Entwurfsdurchfluss, verifiziert durch Partikelzählanalyse sowohl am Filtereinlass als auch am Filterauslass.
Beta-Verhältnis (βx) für ausgewählte Medien, unterstützt durch Mehrfachfiltertests gemäß ISO 16889.
Maximal zulässiger Differenzdruck und entsprechende Energieverbrauchskurven für die ausgewählten Pumpen.
Baumaterialien für benetzte Komponenten (316 Edelstahl ist Standard für die Verträglichkeit mit synthetischen Kühlmitteln).
Mittlere Zeit zwischen Ausfällen (MTBF) Daten für automatisierte Komponenten wie Indexierantriebe und motorisierte Ventile.
Lieferanten mit direkter Erfahrung in der Rohrmühlenindustrie, wie SANSO, bieten detaillierte Installationszeichnungen, hydraulische Berechnungen und Inbetriebnahmeunterstützung, um eine nahtlose Integration in die bestehende Produktionsinfrastruktur zu gewährleisten.
Häufig gestellte Fragen (FAQ)
Q1: Welche Partikelgröße sollte ein Kühlmittelfiltrationssystem für eine Rohrmühle anstreben, um eine optimale Schweißqualität zu gewährleisten?
A1: Bei ERW-Prozessen sind Partikel größer als 25 Mikrometer die Hauptursache für Lichtbogenbildung und Oberflächenfehler im Schweißbereich. Ein gut gestaltetes System sollte einen nachhaltigen ISO 4406-Code von 17/15/12 oder besser erreichen, was weniger als 1.280 Partikel pro Milliliter größer als 14 Mikrometer und weniger als 320 Partikel größer als 21 Mikrometer bedeutet. Dies erfordert typischerweise eine Filtrationsstufe mit einer Nennbewertung von 25 Mikrometern oder feiner.
Q2: Wie oft sollten Filtermedien in einer Hochleistungsrohrmühle gewechselt werden?
A2: Die Wechselhäufigkeit der Medien hängt von der Kontaminationslast ab, nicht von festen Zeitintervallen. Systeme, die mit Differenzdruckmessgeräten ausgestattet sind, signalisieren, wenn das Medium seine Schmutzaufnahmefähigkeit erreicht hat. Für Papierbett-Systeme, die Kohlenstoffstahl mit 15 Tonnen pro Schicht verarbeiten, liegen die typischen Intervalle zwischen 60 und 120 Betriebsstunden. Mühlen mit magnetischer Vorfiltration sehen oft Intervalle von über 200 Stunden.
Q3: Kann ein Kühlmittelfiltrationssystem die Notwendigkeit einer manuellen Schmutzwasserreinigung eliminieren?
A3: Systeme, die eine kontinuierliche Schlammabfuhr integrieren—wie indexierte Papierbetten mit Schabern, magnetischen Förderern oder automatischen Zentrifugalseparatoren—entfernen Feststoffe, bevor sie sich im Reservoir absetzen. Mit solchen Konfigurationen wird die manuelle Schmutzwasserreinigung zu einer halbjährlichen oder jährlichen Aufgabe anstelle einer monatlichen Unterbrechung, was die Arbeitskosten und Ausfallzeiten erheblich reduziert.
Q4: Welchen Einfluss hat die Filtration auf die Lebensdauer von Schweißelektroden und Kupferformen?
A4: Kupferformschuhe und Induktionsspulen-Kontaktflächen sind sehr empfindlich gegenüber Partikelabrieb und -einarbeitung. Daten von Rohrmühlen, die mit präziser Kühlmittelfiltration ausgestattet sind, zeigen, dass die Lebensdauer der Kupferformen um 40–60% verlängert wird und die Intervalle für das Abtragen der Elektroden proportional zunehmen. Die Reduzierung der Konzentration leitfähiger Partikel minimiert auch unerwünschtes Lichtbogen, das zu Pitting auf Kupferoberflächen führt.
Q5: Wie integriere ich ein neues Filtrationssystem mit einem bestehenden Kühlmitteltank und Rohrleitungen?
A5: Die Integration erfolgt typischerweise nach einer Bypass- oder Vollflusskonfiguration. Bei Nachrüstinstallationen bewerten SANSO-Ingenieure die vorhandene Tankkapazität, Pumpengröße und Rohrleitungsanordnung, um optimale Integrationspunkte zu bestimmen. Modulare Filtrationssysteme sind verfügbar, die zwischen der Rücklaufleitung und dem sauberen Kühlmittelheader installiert werden, um Produktionsunterbrechungen zu minimieren. Die vollständige Integration umfasst die elektrische Verbindung mit dem Steuerungssystem der Mühle für automatisierten Betrieb und Alarmmanagement.
Für detaillierte technische Unterstützung, Design von Filtrationssystemen oder um einen standortspezifischen Vorschlag für Ihre Rohrmühlenbetriebe anzufordern, wenden Sie sich an das technische Team von SANSO. Unsere Lösungen sind für Zuverlässigkeit, Präzision und messbare Produktionsverbesserungen ausgelegt.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
