
ERW管材厂中的精密冷却液过滤:颗粒特性、系统架构和工艺稳定性
2026-07-11
在电阻焊(ERW)管道生产中,冷却介质的一致性直接决定了焊接完整性、表面光洁度和工具寿命。工业冷却液过滤并不是一种外围公用设施——它作为一个过程控制变量,对一次合格率产生可测量的影响。在带材成型、边缘准备和焊接过程中产生的污染物范围从亚微米的铁氧化物到较大的加工屑。没有精确去除,这些颗粒会导致表面缺陷,加速轧辊磨损,并造成焊接区不一致,这些问题在无损检测中可能被忽视,最终在现场出现故障。
本分析提供了一个技术框架,用于指定和集成适合高速管道轧机的冷却液过滤架构。我们考察颗粒大小分布特征、过滤介质选择标准、液压回路设计以及自动化去除污染物的经济理由。借助于来自碳钢和不锈钢生产线的现场数据,我们展示了合理设计的冷却液过滤如何在工具成本和计划外停机时间上实现可测量的减少。SANSO将这些工程原则应用于为管道和管道制造环境量身定制的交钥匙过滤系统。
1. 管道轧机冷却液回路中污染物负载的特征
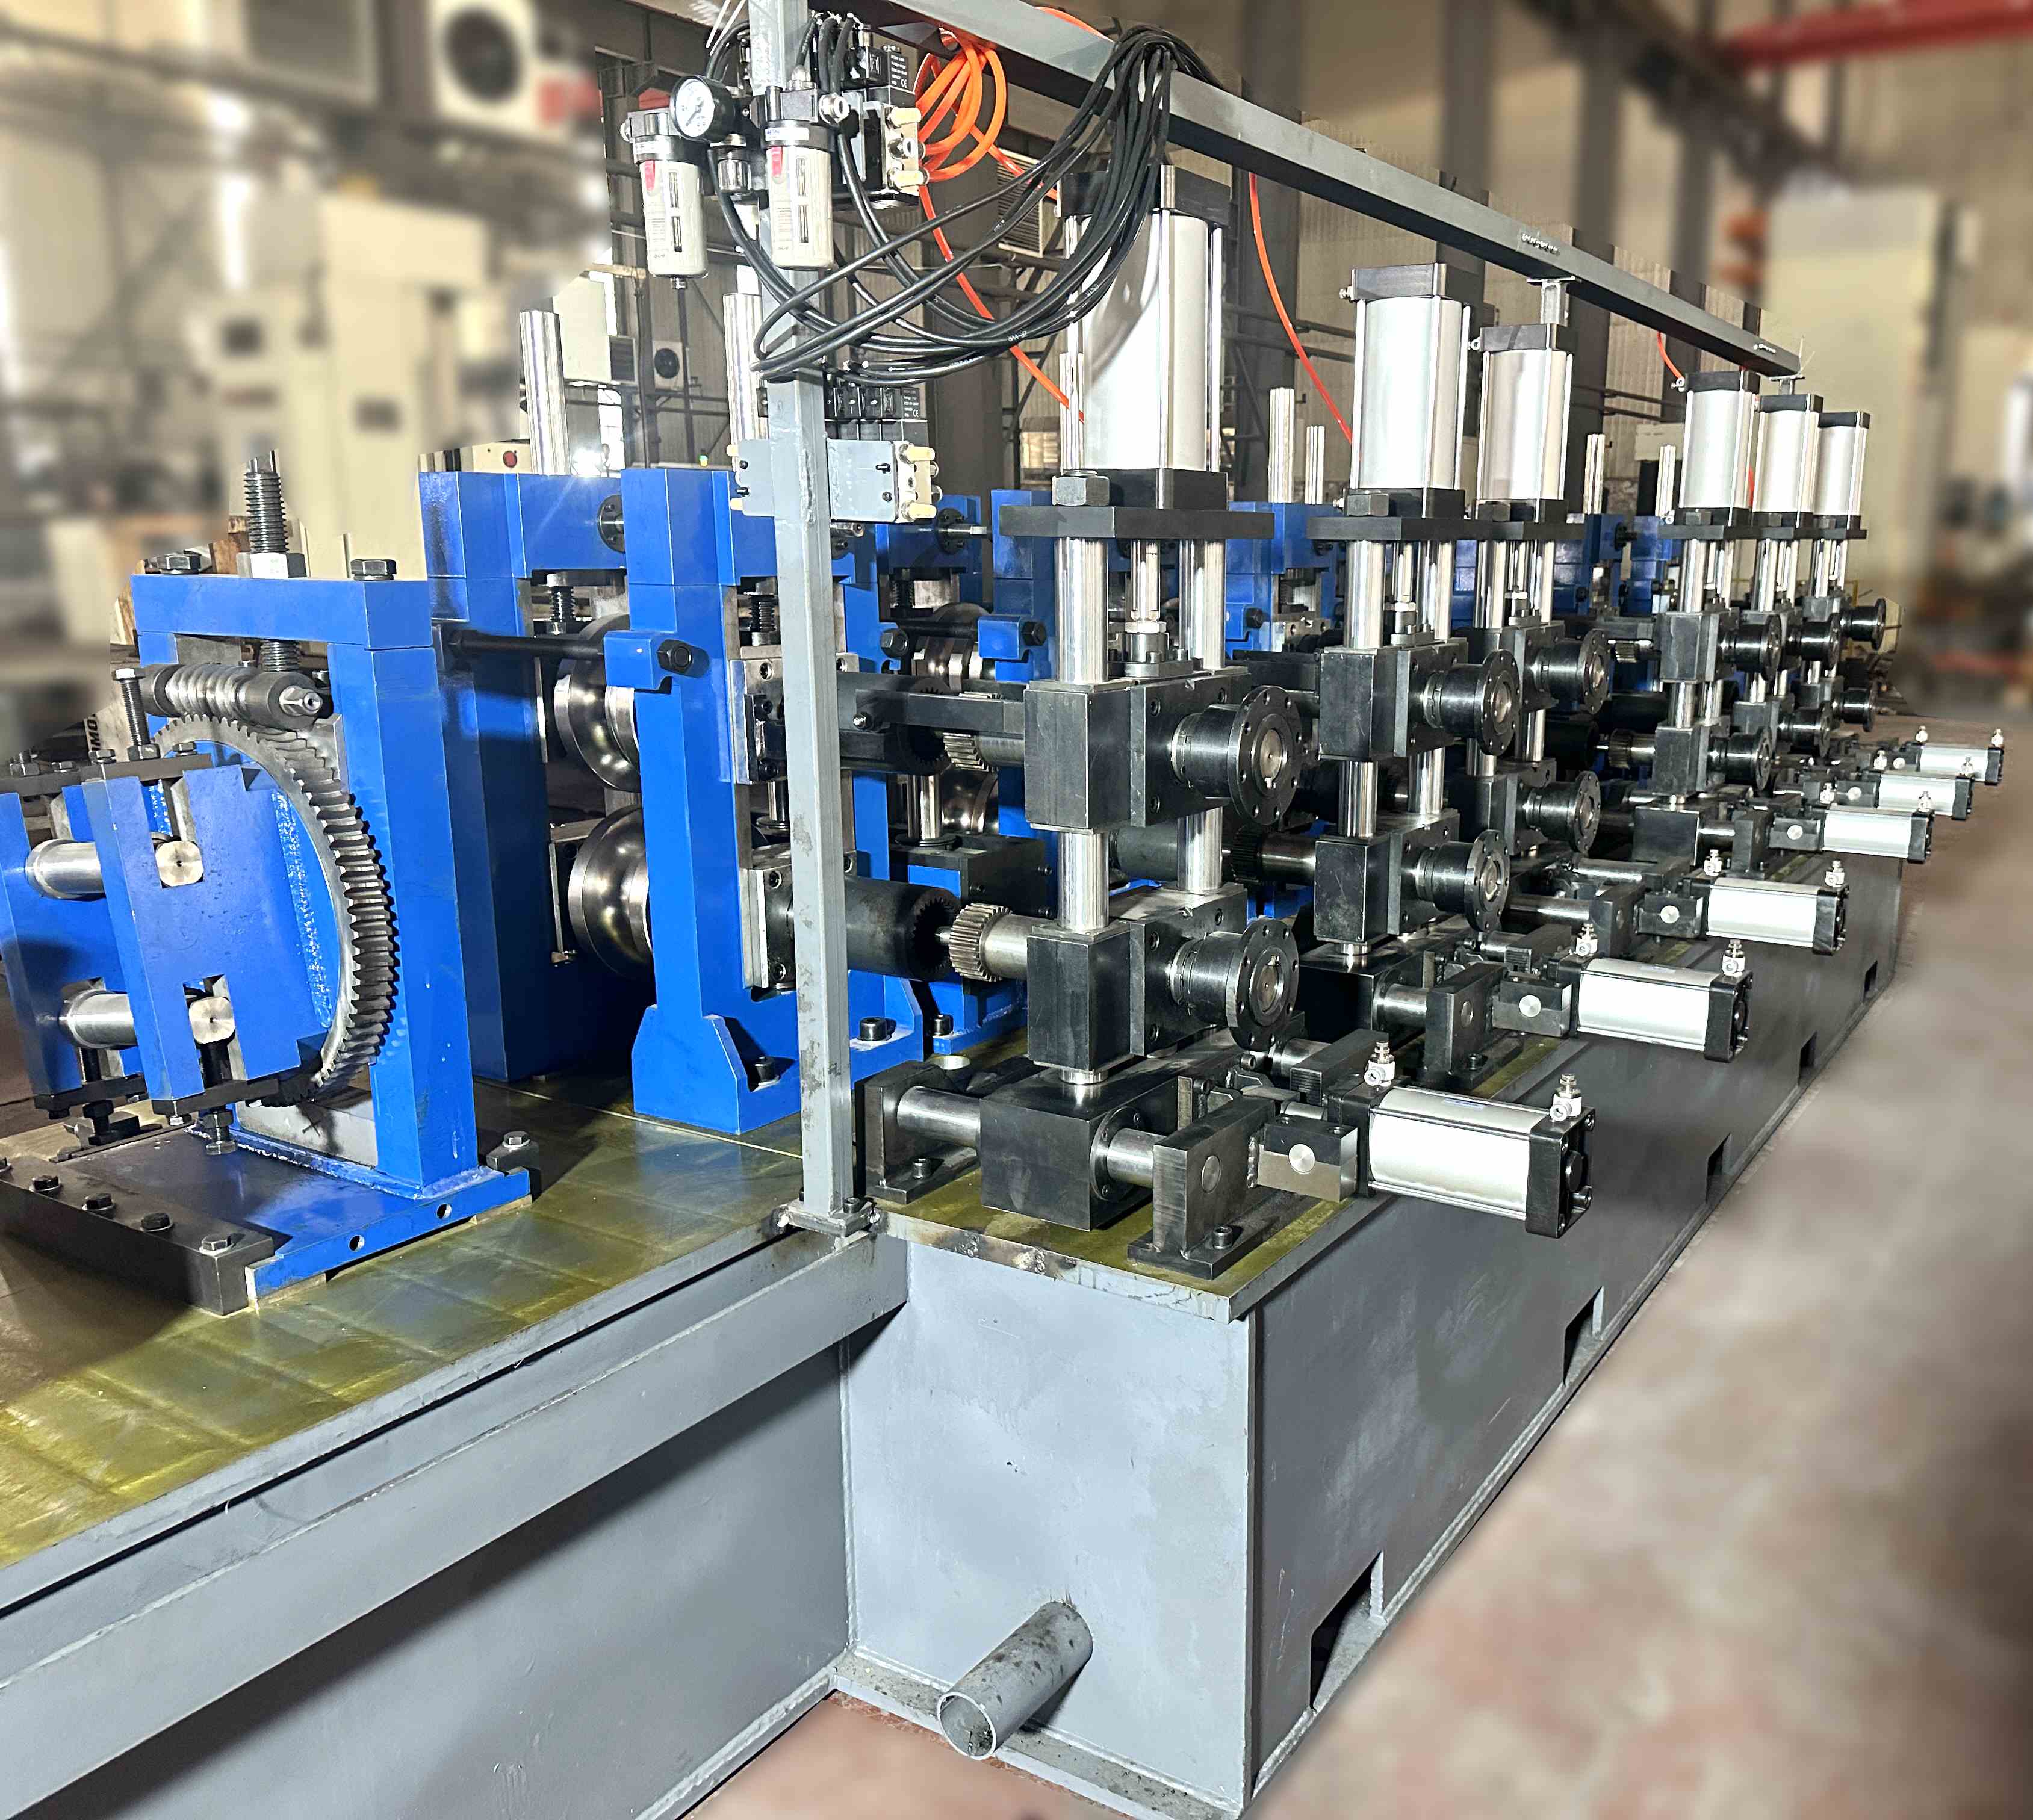
有效的冷却液过滤始于理解循环流体中颗粒物的性质、大小分布和浓度。在典型的管道轧机中,污染物来自三个主要区域:
成型段:当带材通过成型辊时,边缘毛刺和轧辊氧化物产生的铁颗粒范围从10到500微米。高强度钢由于增加的加工硬化,产生更细、更具磨蚀性的颗粒。
焊接区:在感应线圈或接触鞋接口处,局部加热产生金属氧化物和蒸发材料,这些材料凝结成亚微米颗粒(0.5–5微米)。这些细颗粒具有电导性,存在电弧风险。
定尺和去毛刺:焊接后,去毛刺操作去除外部和内部焊缝,产生较大的屑料(100–1,000微米),这些屑料迅速沉降,但如果不立即去除,会造成磨损。
对20个管道轧机安装的颗粒计数分析显示,返回过滤单元的平均污染物负载为120–180 mg/L。如果没有足够的冷却液过滤,储液池中的颗粒积累在72小时内达到500–800 mg/L。在这个浓度下,冷却液的润滑性下降,基于在相同负载条件下进行的针盘磨损测试,碳化钨轧辊的磨蚀效果增加了3-4倍。
2. 过滤机制和介质选择
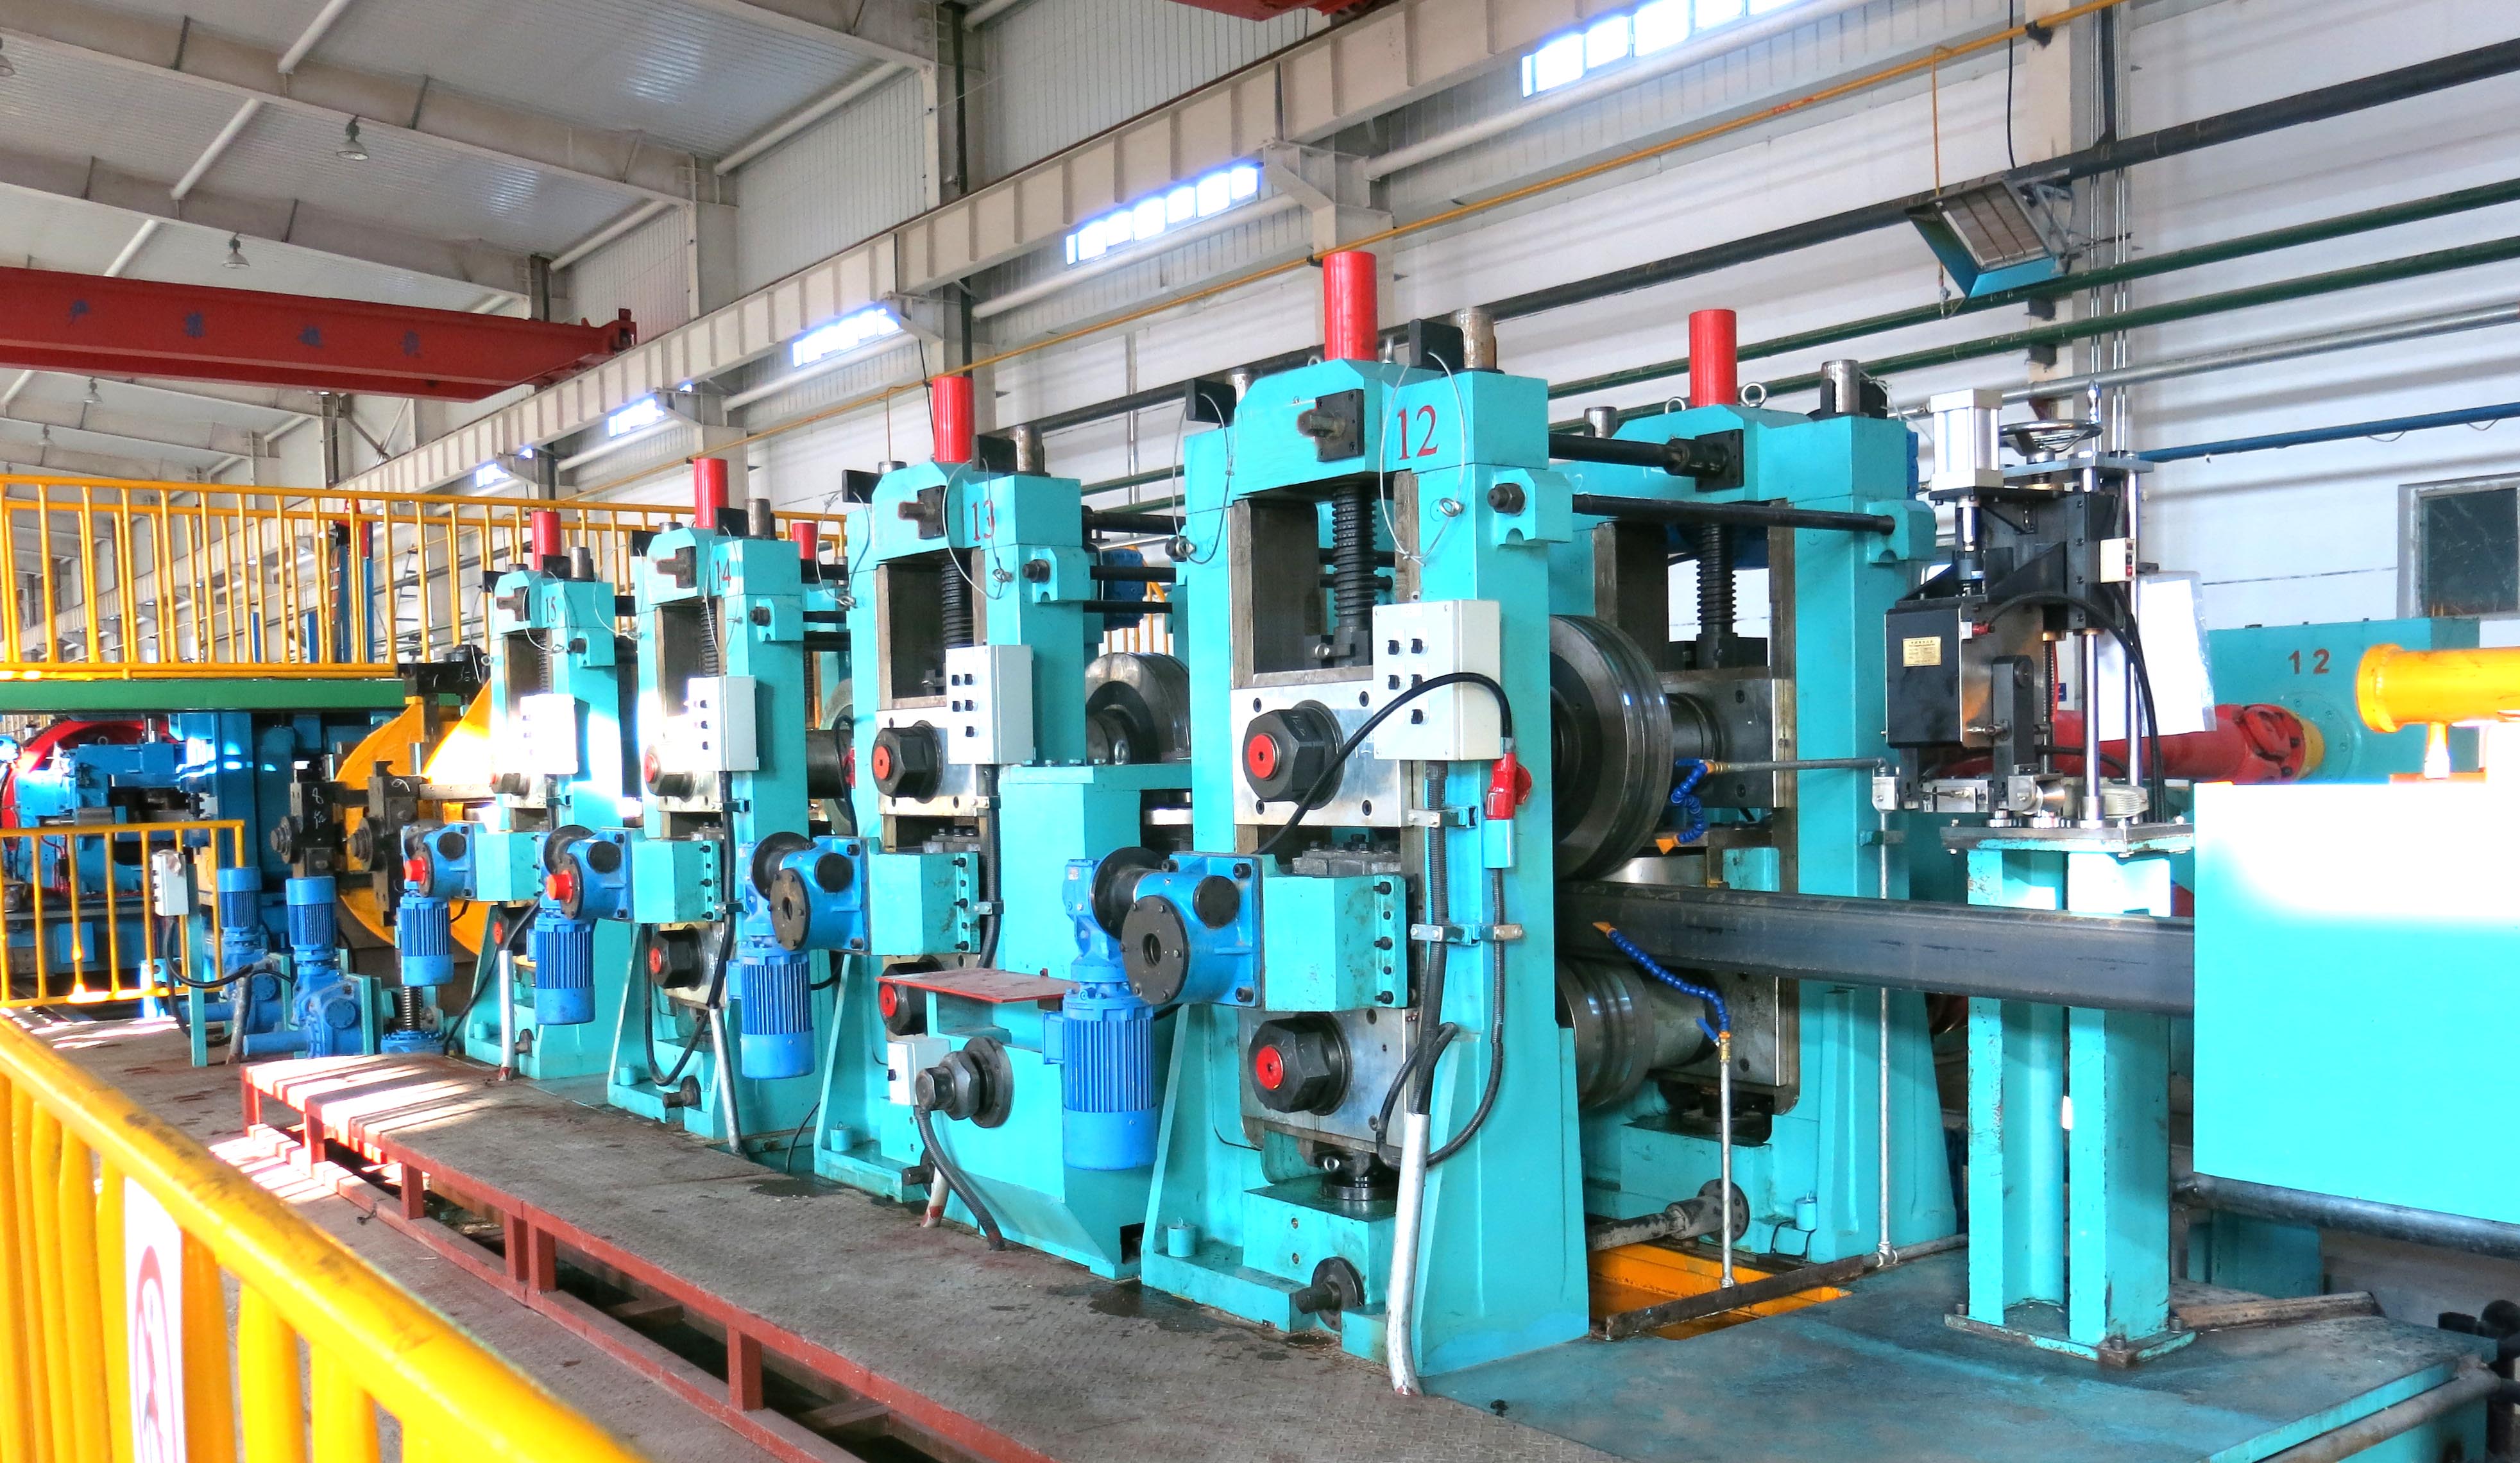
没有单一的冷却液过滤技术能够解决管磨冷却液中存在的全部颗粒尺寸范围。工业实践采用分级过滤,每个阶段针对特定的颗粒尺寸范围和污染物类型进行优化。
2.1 主要分离:磁性和离心作用
铁质颗粒占钢管生产中总污染物质量的70–85%。设置在冷却液回流处的磁性分离器以90–95%的效率去除15–20微米的铁质材料。对于处理不锈钢或有色合金的设施,水力旋流器组提供离心分离,去除40微米以上的颗粒且不需要消耗介质。将任一技术整合为冷却液过滤系统的第一阶段可将下游介质过滤器的固体负荷减少50–70%,直接延长介质寿命并降低人工成本。
2.2 精细过滤:介质选择标准
在主要分离之后,精细过滤去除残留颗粒,以达到焊接区域稳定所需的清洁度水平。介质选项包括:
纸床过滤器:索引卷介质,标称额定值为20–40微米。适用于固体负荷一致的高流量应用。通过适当的介质选择,可以实现超过200的贝塔比率 (β25)。
深层 cartridge 过滤器:绝对额定为10–25微米的褶皱或缠绕 cartridge。提供更高的过滤精度,但除非受到上游分离的保护,否则需要更频繁的更换。
自清洁筛网过滤器:不锈钢楔形丝元素,保留50–100微米。主要用作预过滤器,以保护精密阶段免受大颗粒的影响。
对于ERW mills生产汽车或压力应用的管材,二级冷却液过滤配置——磁性分离器后接25微米纸床——始终能够达到ISO 4406清洁度代码17/15/12,这是主要汽车OEM对结构管供应商推荐的阈值。
3. 液压设计和系统尺寸参数
适当尺寸的冷却液过滤需要平衡流量能力、储液池保留时间和泵头压力。尺寸不足的系统会经历快速的压差上升,迫使提前更换介质或绕过条件,从而影响过滤效果。尺寸过大的系统则会引入过高的资本成本,并可能导致冷却液停留时间过长,从而促进细菌生长。
关键设计参数包括:
设计流量:通常为平均磨机冷却液需求的1.5到2.5倍,以适应在剥皮或高速操作期间的峰值负荷。对于以60 m/min运行的150 mm直径管磨,设计流量标准为600–800 L/min。
储液池容量:在设计流量下,最低保留时间为3分钟,以允许空气释放和初步沉降。较大的储液池(5–8分钟)改善热稳定性,并在更换过滤器时提供冲击容量。
过滤器外壳尺寸:多个并行外壳允许在线更换介质而不影响生产。这种配置是连续运行磨机的标准。
SANSO工程团队进行现场特定的液压分析,考虑管道长度、高度变化和所选过滤阶段的压降特性,以确保泵的选择保持在最佳效率范围内。
4. 解决行业痛点:停机、媒体浪费和质量变异
设施经理和生产工程师持续识别出与管道磨床中的冷却液管理相关的三个反复出现的挑战。每一个挑战都可以通过升级冷却液过滤架构系统地解决。
意外停机以进行油池清洁:在使用简单筛网或批量过滤的磨床中,固体物质会在储液槽中积累,需每200-400个工作小时手动清洁一次。每次清洁事件消耗4-6小时的劳动力并暂停生产。具有连续污泥排放的自动化冷却液过滤系统——如磁性输送机或索引纸床——消除了手动油池清洁作为重复任务,减少了每条生产线每年的停机时间40-80小时。
焊接区域条件不一致:当过滤效率随介质饱和度变化时,送到焊接站的冷却液显示出可变的电导率和冷却能力。这导致热输入不一致,表现为焊接闪光几何形状的变化和废品率的增加。具有差压监测和自动介质索引的闭环冷却液过滤系统,无论上游污染物负荷变化如何,均能保持流体清洁度恒定。
过早的辊磨损和工具更换:碳化钨成型辊易受到嵌入冷却液膜中的颗粒的磨损。来自100毫米管道磨床的数据表明,从100微米袋过滤升级到25微米纸床系统将辊的使用寿命从1200小时延长到2100小时——增加了75%——并相应节省了再磨成本和更换停机时间。
5. 与磨床自动化和状态监测的集成
现代管道磨床越来越将冷却液过滤视为生产线控制架构中的一个集成子系统。关键集成点包括:
与磨床联锁的流量监测:如果冷却液流量低于足够冷却所需的最低阈值,磨床会自动减速或停止,以防止对感应线圈或成型工具造成损坏。
温度控制:精确的冷却回路将冷却液维持在设定点±1.5°C内,这对高强度低合金(HSLA)钢材中马氏体形成温度敏感的焊接性能至关重要。
预测性维护:过滤阶段的差压趋势被记录到SCADA系统中,使维护团队能够在计划的线圈更换期间安排介质更换,而不是作为紧急干预。
SANSO过滤包设计采用开放通信协议(Modbus TCP,Profinet)与现有磨床PLC接口,提供实时状态和历史数据,以支持持续改进计划。
6. 经济论证:量化先进过滤的投资回报率
在管道磨床操作中升级冷却液过滤的财务案例建立在三个可量化的成本中心上。
工具和辊维护:150毫米管道磨床的典型碳化钨辊套的更换成本为35,000-50,000美元。通过改进过滤将辊的使用寿命延长50%可为每套辊每年节省15,000-25,000美元。随着多套辊的轮换,总年节省通常超过60,000美元。
冷却液消耗和废物处理:中央冷却液体积为2,000–5,000升时,当污染加速乳液分解时,需要每3–6个月更换。先进的冷却液过滤可以将冷却液的使用寿命延长至12–18个月,从而每条生产线每年减少8,000–15,000美元的采购和处理成本。
废料减少和产量提高:对于年产40,000吨的工厂,废料率降低0.4%——归因于焊接质量和表面光洁度的改善——相当于160吨成品。按每吨1,100美元计算,这带来了176,000美元的年度价值。
综合来看,这些好处通常使全面的冷却液过滤升级的回报期为8–12个月,此后将持续减少年度成本。
7. 规格和采购指南
在指定新的冷却液过滤系统或改造现有设备时,工程团队应向供应商请求以下技术文档:
设计流量下的ISO 4406洁净度认证,通过过滤器进出口的颗粒计数分析进行验证。
所选介质的贝塔比率(βx),由ISO 16889的多次过滤测试支持。
所选泵的最大允许压差和相应的能耗曲线。
接触液体的组件的材料(316不锈钢是合成冷却液兼容性的标准)。
自动化组件(如索引驱动器和电动阀)的平均故障间隔时间(MTBF)数据。
具有直接管材厂经验的供应商,如SANSO,提供详细的安装图纸、液压计算和调试支持,以确保与现有生产基础设施的无缝集成。
常见问题解答(FAQ)
Q1:管材厂的冷却液过滤系统应针对什么颗粒大小以获得最佳焊接质量?
A1:对于ERW工艺,超过25微米的颗粒是焊接区域电弧和表面缺陷的主要原因。一个设计良好的系统应达到持续的ISO 4406代码为17/15/12或更好,意味着每毫升中大于14微米的颗粒少于1,280个,大于21微米的颗粒少于320个。这通常需要一个名义额定值为25微米或更细的过滤阶段。
Q2:在高产量管材厂中,过滤介质应多久更换一次?
A2:介质更换频率取决于污染物负荷,而不是固定的时间间隔。配备压差变送器的系统在介质达到其污垢保持能力时发出信号。对于每班处理15吨碳钢的纸床系统,典型的间隔为60到120个工作小时。配备磁性预过滤的工厂通常会看到超过200小时的间隔。
Q3:冷却液过滤系统能否消除手动清理油池的需要?
A3:采用连续污泥去除的系统——例如带有刮刀的索引纸床、磁性输送机或自动离心分离器——在固体沉降到储液槽之前去除固体。通过这样的配置,手动清理油池变成了半年或一年一次的任务,而不是每月的干扰,从而显著降低了人工成本和停机时间。
Q4: 过滤对焊接电极和铜鞋寿命有什么影响?
A4: 铜成型鞋和感应线圈接触面对颗粒磨损和嵌入非常敏感。配备精密冷却液过滤的管道厂的数据表明,铜鞋的寿命延长了40-60%,电极修整间隔也相应增加。导电颗粒浓度的降低还最小化了杂散电弧,这会导致铜表面出现凹坑。
Q5: 如何将新的过滤系统与现有的冷却液罐和管道集成?
A5: 集成通常遵循旁路或全流配置。对于改造安装,SANSO 工程师评估现有罐容量、泵的尺寸和管道布局,以确定最佳集成点。可提供模块化过滤滑架,安装在回流管道和清洁冷却液集管之间,最小化生产干扰。完全集成包括与工厂控制系统的电气互连,以实现自动操作和报警管理。
有关详细的工程支持、过滤系统设计或请求针对您的管道厂操作的现场特定提案,请咨询SANSO的技术团队。我们的解决方案旨在提供可靠性、精确性和可衡量的生产改进。
文章标签:





