
高性能冷却液过滤系统设计:在ERW管材轧机操作中实现亚微米级清晰度
2026-07-11
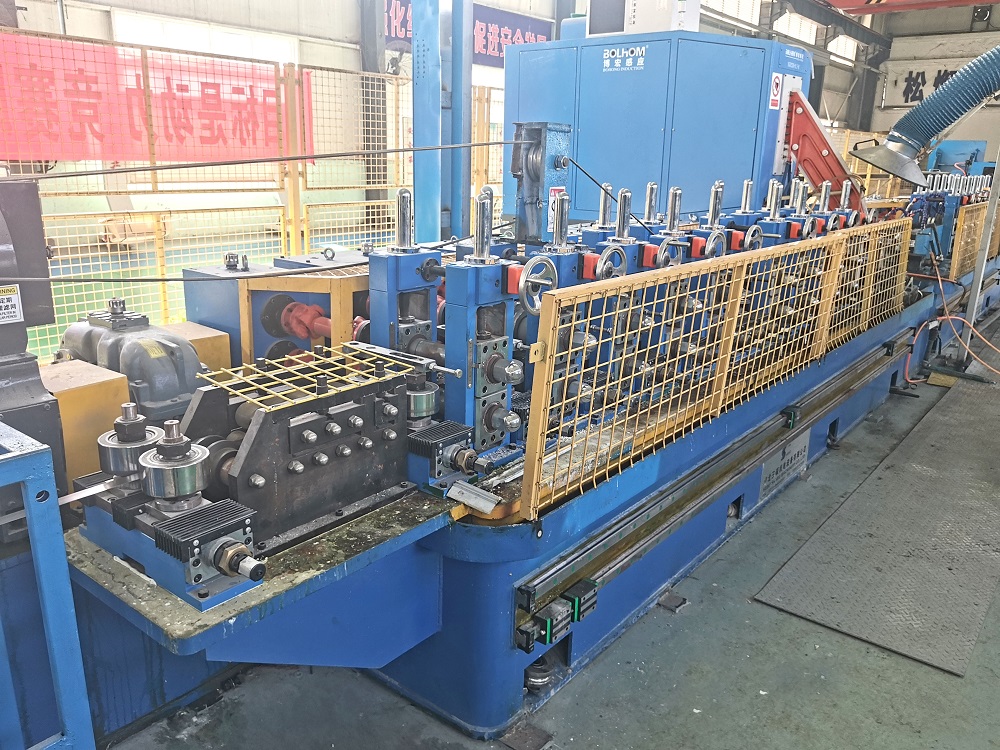
在高频感应焊接(ERW)和连续管铣削中,冷却润滑剂的质量直接决定了生产的一致性。一个经过合理设计的冷却液过滤系统不仅仅是一个辅助组件——它作为一个关键的过程控制元素。铁质细屑、磨削屑和氧化颗粒等污染物在闭环系统中迅速积累。如果没有持续的过滤,这些颗粒会影响焊接完整性,加速辊子的磨损,并增加废品率。
加工碳钢、不锈钢和高强度合金的制造操作需要一个冷却液过滤系统,能够处理可变的污染物负载,同时保持流量超过200 L/min。此分析概述了现代过滤架构背后的工程原理、过滤精度的经济影响,以及系统选择如何影响总拥有成本(TCO)。我们还将探讨SANSO如何将这些原理整合到管道和管材生产商的交钥匙解决方案中。
1. 过滤的必要性:污染物来源和失效模式
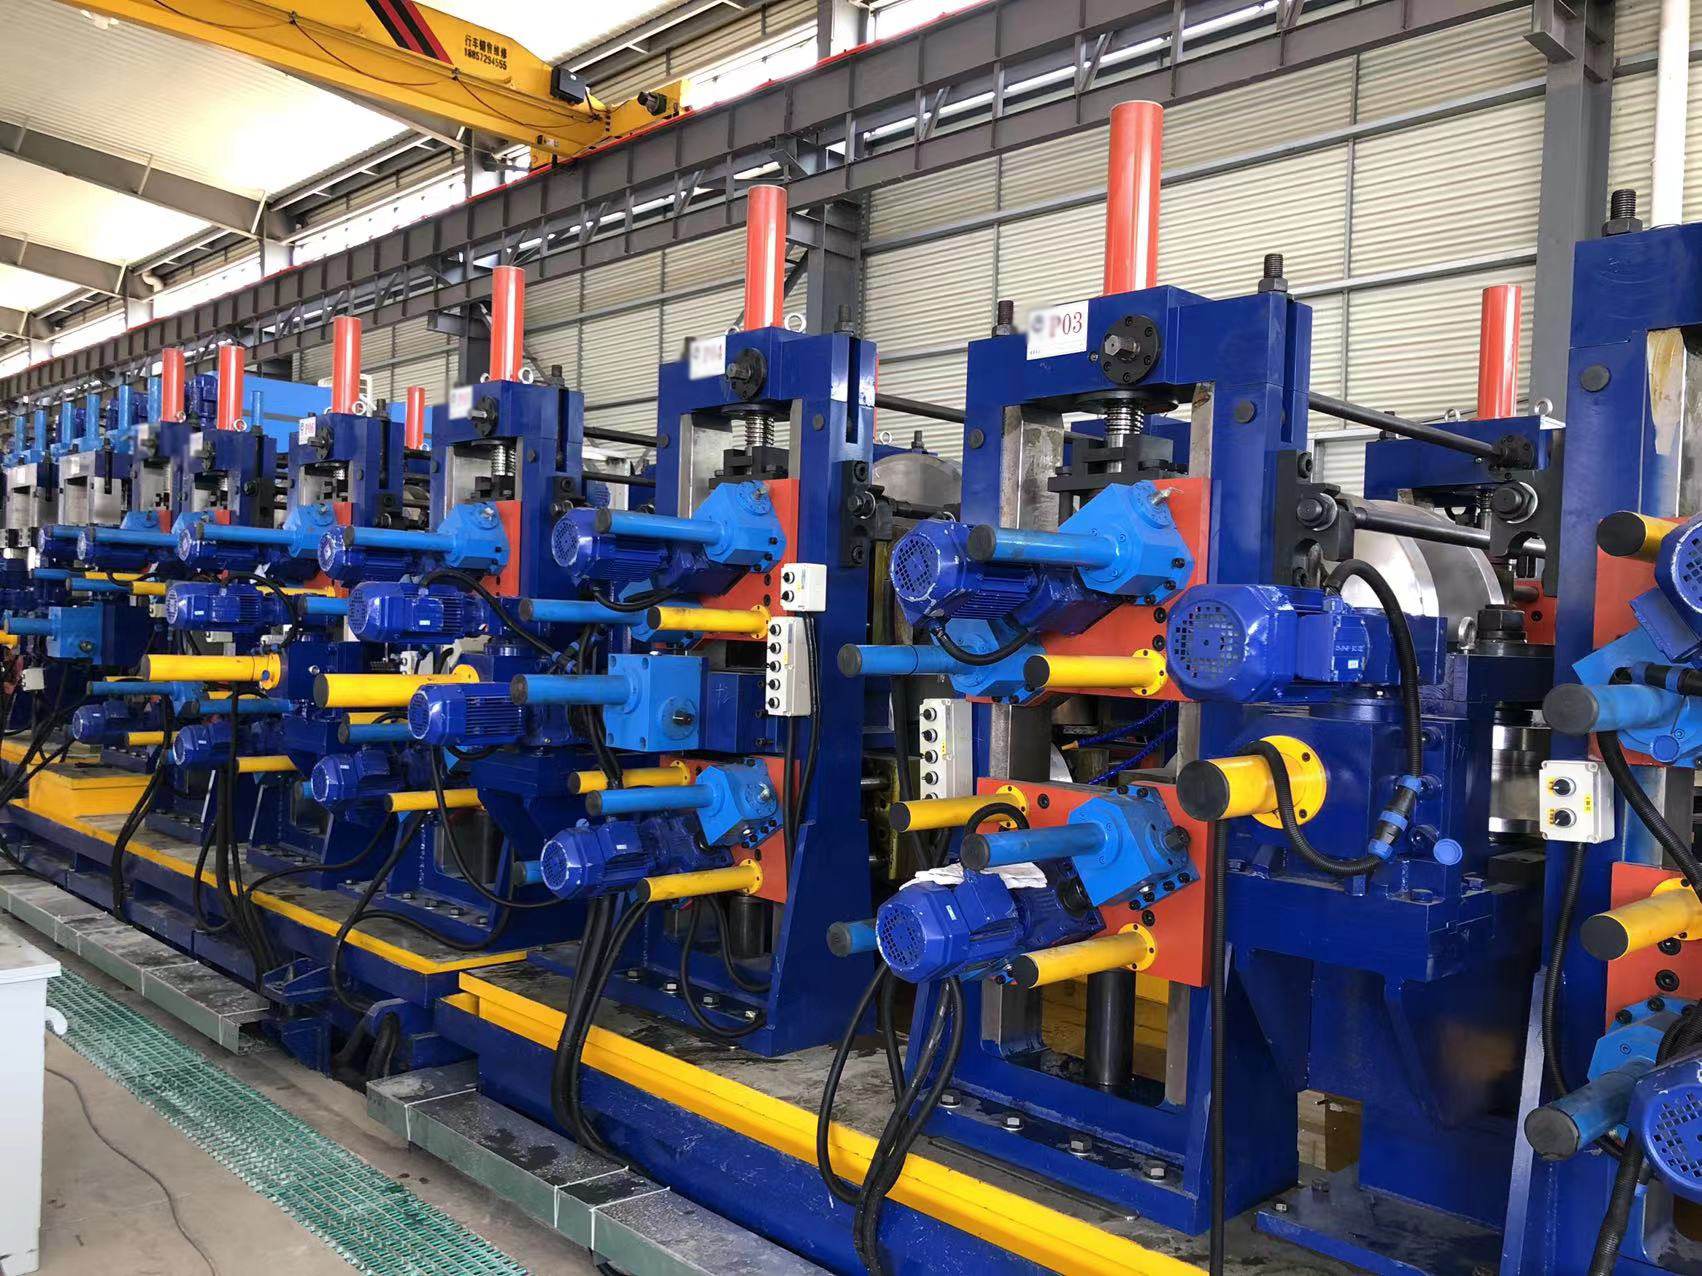
工业冷却液在管道铣削机中循环通过几个高磨损区域:成型段、焊接区(铜鞋或感应线圈与带材接触的地方)和定径架。每个区域引入不同的颗粒物。来自带材边缘和辊接触产生的铁质颗粒范围从5到200微米。如果悬浮在液体中,这些磨料会在导辊和碳化钨成型工具上产生磨削效应,在文献案例中工具寿命减少高达40%。
对于ERW工艺,焊接区附近冷却液中导电颗粒的存在可能导致电弧、热输入不一致和内部闪光缺陷。一个冷却液过滤系统如果无法达到NAS 7或更好的清洁度等级(根据ISO 4406),则会引入质量控制部门无法仅通过下游测试补偿的变异性。在过滤不足的系统中观察到的常见失效模式包括:
成品管道外径/内径表面粗糙度增加,需要二次精加工。
由于微磨损和颗粒嵌入,碳化钨辊的提前失效。
喷嘴堵塞和冷却液分布不均,导致局部过热。
静止区域的细菌生长,降低冷却液化学性质并产生异味。
2. 过滤技术:机械、磁性和离心方法
没有单一技术能够有效处理所有类型的污染物。用于管道铣削应用的强大冷却液过滤系统通常集成多个阶段。选择取决于流量、颗粒大小分布和所加工的特定金属材料。
2.1 磁性分离器和铁质捕集系统
铁质颗粒构成钢管生产中大部分的杂物。设置在主要过滤器上游的永久磁性分离器去除85-95%的铁质污染物,颗粒大小可达20微米。这减少了下游介质过滤器的负担,并延长了其服务间隔。对于每班处理超过15吨的高产铣削机,配备自动清洗的重型磁鼓分离器是标准配置。
2.2 媒体过滤(纸床和滤芯)
一次性媒体过滤器——无论是卷式纸床还是深度滤芯——提供焊接区域清洁所需的细致过滤。一个设计良好的 冷却液过滤系统 使用25微米名义纸,达到200或更高的贝塔比率(β25),这意味着只有0.5%的大于25微米的颗粒通过。由于其连续索引机制和较低的维护劳动要求,纸床系统在高固体负载应用中更受欢迎。
2.3 水力旋流器和离心分离器
对于大量重污泥的操作(例如在去毛刺过程后),水力旋流器预过滤器在没有消耗性介质的情况下去除密集颗粒,颗粒大小可达40–50微米。当作为 冷却液过滤系统 的第一阶段集成时,水力旋流器可减少30–50%的介质消耗,同时保护精密下游过滤器免于过早堵塞。
3. 系统尺寸和液压考虑
对 冷却液过滤系统 的尺寸要求准确确定流量和污染物质量负载。尺寸不足会导致差压快速上升、频繁更换介质和非计划的生产停机。尺寸过大则增加不必要的资本成本,并可能导致冷却液停留时间过长,从而促进生物生长。关键参数包括:
峰值流量需求:根据泵输出、喷嘴数量和管道尺寸计算。典型的管道轧制系统需要400–1,200 L/min。
污染物生成率:根据材料去除率和轧机速度得出。例如,100 mm外径的管道在50 m/min的速度下每班产生8–12 kg的细颗粒。
储液池容量:应在最大流量下提供3–5分钟的滞留时间,以便沉淀和曝气。
来自 SANSO 的先进系统结合了变频驱动泵和自动差压监测。这些功能使得可以根据实际污染水平实时调整过滤速率,而不是固定间隔,从而优化能源消耗和介质寿命。
4. 行业痛点:停机、介质浪费和质量一致性
管道和管材制造的运营经理一致报告与冷却液管理相关的三大主要挑战:
清洁的非计划停机:在没有自动污泥去除的系统中,手动清洁储罐和过滤器外壳每2–4周需要4–8小时的停机。对于运行三班的连续轧机,这代表每年损失2–3%的总生产能力。
过滤性能不一致:许多设施依赖于根据日历天而非实际差压更换的一次性袋式过滤器。这导致了在袋子饱和时的过滤不足和在过早更换时的介质浪费。
冷却液降解和处置成本:当颗粒负载超过0.5%体积时,冷却液的乳化稳定性会崩溃。频繁更换冷却液增加了处置成本和环境合规负担。
通过采用集中式 冷却液过滤系统,配备自动反冲洗、连续污泥排放和实时颗粒监测,可以直接解决这些痛点。已经从独立机器过滤器过渡到集中系统的设施报告冷却液相关的停机时间减少了60–70%,工具寿命延长了50%。
5. 与管道磨自动化的集成
现代管道磨越来越多地采用工业4.0原则,其中冷却液过滤系统与主要生产PLC进行通信。关键集成点包括:
流量联锁,防止在冷却液流量低于最低阈值时启动磨机。
温度控制回路,保持冷却液在设定点±2°C内,这对高强度钢材的一致焊接性能至关重要。
基于过滤器差压趋势的预测性维护警报,允许在计划的卷材更换期间安排介质更换,而不是作为紧急干预。
SANSO工程师设计的过滤包与现有磨机控制架构无缝集成,提供独立的HMI接口和通过SCADA系统的完整远程监控能力。
6. 经济分析:高效过滤的投资回报率
量化高性能冷却液过滤系统的投资回报需要评估三个成本中心:
工具和辊子成本:在典型的100毫米管道磨中,硬质合金辊子组的成本为每组25,000–40,000美元。通过改进过滤将辊子寿命从12个月延长至18个月,每组辊子的年节省为8,000–13,000美元,且有多个组在轮换使用。
冷却液消耗和处置:一个需要每3个月更换一次的1,200升冷却液系统,由于污染每年大约花费8,000美元用于冷却液的购买和处置费用。通过亚微米过滤将冷却液的使用寿命延长至12–18个月,年成本降低60–70%。
废料减少:对于年产30,000吨的磨机,废料率降低0.5%(归因于焊接缺陷和表面缺陷减少)意味着节省150吨成品。按每吨1,200美元计算,这代表了180,000美元的额外收入或成本避免。
当将这些因素结合在一起时,全面的冷却液过滤系统的回报期通常在高产量管道磨中介于8到14个月之间。
7. 采购规格指南
在指定新的冷却液过滤系统或升级现有设备时,工程和采购团队应向供应商请求以下技术文档:
在设计流量下可实现的ISO 4406洁净度等级,通过颗粒计数分析验证。
所选介质的贝塔比率(βx),以及多次通过测试结果(ISO 16889)。
使用寿命结束时的最大允许压降及相应的能耗曲线。
湿润部件的材料(316不锈钢因其耐腐蚀性和与合成冷却液的兼容性而被优先考虑)。
移动部件(如定位机制和电动阀)的平均故障间隔时间(MTBF)数据。
具有管道磨环境直接经验的供应商,如SANSO,还将根据磨机速度、材料宽度和生产调度模式提供特定于现场的建议。
常见问题 (FAQ)
问1:ERW管道轧机冷却液过滤系统的最佳过滤微米等级是多少?
答1:对于焊接质量至关重要的ERW应用,行业标准是名义过滤等级为25微米(绝对等级为40–50微米)。如果轧机加工高强度或不锈钢,并要求优越的表面光洁度,建议在主单元下游使用绝对等级为10微米的二次抛光过滤器。关键是要达到持续的ISO 4406清洁度代码18/16/13或更好。
问2:在高产量管道轧机中,过滤介质应该多长时间更换一次?
答2:介质更换间隔取决于污染物负荷,而不是日历时间。一个设计合理的冷却液过滤系统包括差压表或发射器,当介质达到其污垢保持能力时会发出信号。对于加工碳钢的轧机,纸床系统的典型间隔范围为40到120个工作小时。对于具有自动清洗功能的磁鼓分离器,介质的使用寿命会显著延长。
问3:冷却液过滤系统能否减少清洗油池的频率?
答3:是的。配备连续污泥排放的系统——例如拖出输送机、自动磁分离器或离心浓缩器——可以在固体沉淀到油池之前,从冷却液循环中去除固体。通过这些功能,油池清洗间隔从每月延长到每年一次或两次,显著降低了人工成本和停机时间。
问4:过滤对焊接电极和铜鞋的使用寿命有什么影响?
答4:铜成型鞋和电极对颗粒污染极为敏感。铁质颗粒嵌入铜表面,形成局部热点并加速磨损。使用先进冷却液过滤系统的管道轧机的数据表明,铜鞋的使用寿命增加了30–50%,电极的修整频率减少,直接改善了生产线的正常运行时间。
问5:我该如何将新的冷却液过滤系统与现有的中央冷却液箱集成?
答5:集成通常涉及旁路或全流量管道,具体取决于系统设计。对于改造项目,SANSO工程师进行现场评估,以确定最佳的泵尺寸、管道布局和电气集成。可提供模块化系统,安装在现有回流管线和清洁冷却液集管之间,最大限度地减少对生产的干扰。
如需详细的工程支持或请求针对您的管道轧机操作的现场特定提案,请咨询SANSO的过滤专家。我们的设计优先考虑正常运行时间、过滤精度和总拥有成本。
文章标签:





