
Accueil > Blogs > Conception de système de filtration de liquide de refroidissement haute performance : atteindre une clarté sub-micronique dans les opérations de laminage de tubes ERW
Conception de système de filtration de liquide de refroidissement haute performance : atteindre une clarté sub-micronique dans les opérations de laminage de tubes ERW
2026-07-11
Dans le soudage par induction à haute fréquence (ERW) et le fraisage continu de tubes, la qualité du lubrifiant de refroidissement détermine directement la cohérence de la production. Un système de filtration de liquide de refroidissement correctement conçu n'est pas simplement un composant auxiliaire — il fonctionne comme un élément critique de contrôle du processus. Les contaminants tels que les fines ferreuses, les copeaux de meulage et les particules d'oxydation s'accumulent rapidement dans les systèmes en boucle fermée. Sans filtration continue, ces particules compromettent l'intégrité des soudures, accélèrent l'usure des rouleaux et augmentent les taux de rebut.
Les opérations de fabrication qui traitent l'acier au carbone, l'acier inoxydable et les alliages à haute résistance nécessitent un système de filtration de liquide de refroidissement capable de gérer des charges de contaminants variables tout en maintenant des débits supérieurs à 200 L/min. Cette analyse décrit les principes d'ingénierie derrière les architectures de filtration modernes, l'impact économique de la précision de filtration, et comment le choix du système influence le coût total de possession (TCO). Nous examinerons également comment SANSO intègre ces principes dans des solutions clés en main pour les producteurs de tubes et de tuyaux.
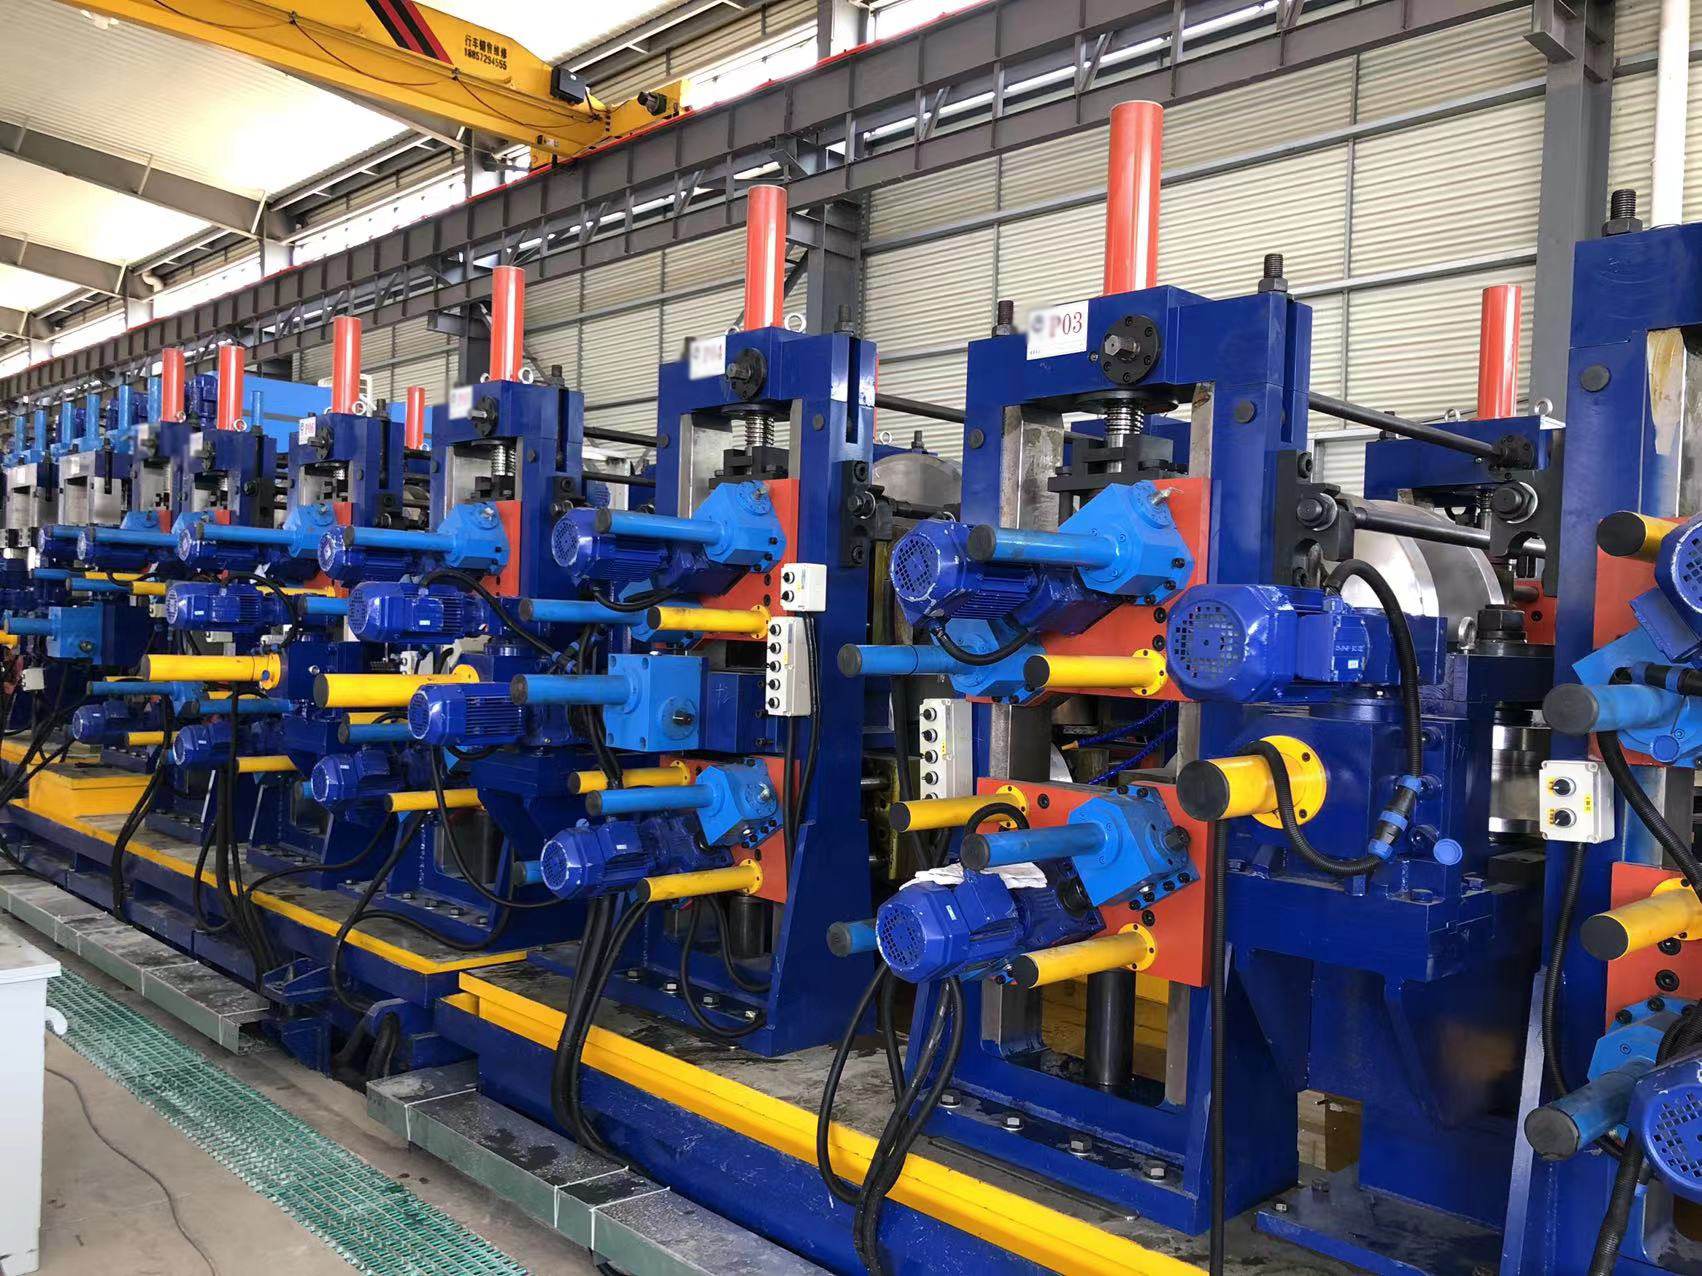
1. L'Impératif de Filtration : Sources de Contaminants et Modes de Défaillance
Le liquide de refroidissement industriel dans les laminoirs à tubes circule à travers plusieurs zones à forte usure : la section de formation, la zone de soudage (où les semelles en cuivre ou les bobines d'induction contactent la bande), et les stands de calibrage. Chaque zone introduit des matières particulaires distinctes. Les particules ferreuses générées par les bords de bande et le contact avec les rouleaux varient de 5 à 200 microns. Si elles restent en suspension, ces abrasifs créent un effet de lapidation sur les rouleaux de guidage et les outils de formation en carbure de tungstène, réduisant la durée de vie des outils jusqu'à 40 % dans des études de cas documentées.
Pour les processus ERW, la présence de particules conductrices dans le liquide de refroidissement près de la zone de soudage peut provoquer des arcs, une entrée de chaleur incohérente et des défauts de flash internes. Un système de filtration de liquide de refroidissement qui ne peut pas atteindre une classification de propreté de NAS 7 ou mieux (selon ISO 4406) introduit une variabilité que les départements de contrôle qualité ne peuvent pas compenser par des tests en aval seuls. Les modes de défaillance courants observés dans les systèmes sous-filtrés incluent :
Rugosité de surface accrue sur l'OD/ID du tube fini, nécessitant un finissage secondaire.
Défaillance prématurée des rouleaux en carbure en raison de micro-abrasion et d'enfouissement de particules.
Gicleurs obstrués et distribution inégale du liquide de refroidissement, entraînant une surchauffe localisée.
Prolifération bactérienne dans les zones stagnantes, dégradant la chimie du liquide de refroidissement et provoquant des odeurs.
2. Technologies de Filtration : Approches Mécaniques, Magnétiques et Centrifuges
Aucune technologie unique ne traite efficacement tous les types de contaminants. Un système de filtration de liquide de refroidissement robuste pour les applications de laminoir à tubes intègre généralement plusieurs étapes. Le choix dépend du débit, de la distribution de taille des particules et de la métallurgie spécifique traitée.
2.1 Séparateurs Magnétiques et Systèmes de Piège Ferreux
Les particules ferreuses constituent la majorité des débris dans la production de tubes en acier. Des séparateurs magnétiques permanents positionnés en amont du filtre principal éliminent 85 à 95 % des contaminants ferreux jusqu'à 20 microns. Cela réduit la charge sur les filtres média en aval et prolonge leurs intervalles de service. Pour les laminoirs à haute production traitant plus de 15 tonnes par quart, un séparateur à tambour magnétique robuste avec nettoyage automatique est standard.
2.2 Filtration des Médias (Lit de Papier et Cartouche)
Les filtres à médias jetables—soit des lits de papier de type rouleau ou des cartouches de profondeur—fournissent la filtration fine nécessaire à la propreté de la zone de soudure. Un système de filtre à liquide de refroidissement bien conçu utilisant du papier de 25 microns nominal atteint un ratio Beta (β25) de 200 ou plus, ce qui signifie que seulement 0,5 % des particules supérieures à 25 microns passent. Les systèmes à lit de papier sont préférés pour les applications à forte charge de solides en raison de leur mécanisme d'indexation continu et de leurs exigences de maintenance réduites.
2.3 Hydrocyclones et Séparateurs Centrifuges
Pour les opérations avec de grands volumes de boue lourde (comme après le processus de déchiquetage), un pré-filtre hydrocyclone élimine les particules denses jusqu'à 40-50 microns sans médias consommables. Lorsqu'ils sont intégrés comme première étape dans un système de filtre à liquide de refroidissement, les hydrocyclones réduisent la consommation de médias de 30 à 50 % tout en protégeant les filtres de précision en aval d'un encrassement prématuré.
3. Dimensionnement du Système et Considérations Hydrauliques
Le dimensionnement d'un système de filtre à liquide de refroidissement nécessite une détermination précise à la fois du débit et de la charge de masse de contaminants. Un sous-dimensionnement entraîne une montée rapide de la pression différentielle, des changements fréquents de médias et des arrêts de production non planifiés. Un surdimensionnement ajoute des coûts d'investissement inutiles et peut entraîner un temps de séjour du liquide de refroidissement qui favorise la croissance biologique. Les paramètres critiques incluent :
Demande de débit de pointe : Calculée à partir de la sortie de la pompe, du nombre de buses et de la taille de la ligne. Les systèmes typiques de laminoirs à tubes nécessitent 400-1 200 L/min.
Taux de génération de contaminants : Dérivé des taux d'enlèvement de matériau et de la vitesse du laminoir. Par exemple, une ligne de tube de 100 mm de diamètre extérieur à 50 m/min génère 8-12 kg de particules fines par poste.
Capacité du réservoir : Doit fournir 3-5 minutes de temps de rétention au débit maximum pour permettre le décantation et l'aération.
Les systèmes avancés de SANSO intègrent des pompes à entraînement à fréquence variable et une surveillance automatisée de la pression différentielle. Ces caractéristiques permettent un ajustement en temps réel des taux de filtration en fonction des niveaux de contamination réels, plutôt que des intervalles fixes, optimisant à la fois la consommation d'énergie et la durée de vie des médias.
4. Points de Douleur de l'Industrie : Temps d'Arrêt, Déchets de Médias et Cohérence de la Qualité
Les responsables des opérations dans la fabrication de tubes et de tuyaux rapportent systématiquement trois défis principaux liés à la gestion des liquides de refroidissement :
Temps d'arrêt imprévu pour nettoyage : Dans les systèmes sans élimination automatisée des boues, le nettoyage manuel des réservoirs et des logements de filtres nécessite 4-8 heures de temps d'arrêt tous les 2-4 semaines. Pour un laminoir continu fonctionnant trois équipes, cela représente 2-3 % de la capacité de production totale perdue annuellement.
Performance de filtration incohérente : De nombreuses installations dépendent de filtres à sacs jetables qui sont changés en fonction des jours du calendrier plutôt que de la pression différentielle réelle. Cela entraîne des périodes de sous-filtration (lorsque les sacs sont saturés) et des médias gaspillés (lorsqu'ils sont changés prématurément).
Dégradation du liquide de refroidissement et coûts d'élimination : Lorsque la charge particulaire dépasse 0,5 % en volume, la stabilité d'émulsification du liquide de refroidissement se dégrade. Le remplacement fréquent du liquide de refroidissement augmente les coûts d'élimination et les charges de conformité environnementale.
Ces points de douleur sont directement abordés par l'adoption d'un système de filtre à liquide de refroidissement centralisé avec lavage à contre-courant automatisé, décharge continue des boues et surveillance des particules en temps réel. Les installations qui ont transitionné des filtres de machine autonomes vers des systèmes centralisés rapportent une réduction de 60-70 % des temps d'arrêt liés au liquide de refroidissement et une extension de 50 % de la durée de vie des outils.
5. Intégration avec l'automatisation des laminoirs
Les laminoirs modernes adoptent de plus en plus les principes de l'Industrie 4.0, où le système de filtration de liquide de refroidissement communique avec le PLC de production principal. Les points d'intégration clés incluent :
Interlocks de flux qui empêchent le démarrage du laminoir si le flux de liquide de refroidissement tombe en dessous du seuil minimum.
Boucles de contrôle de température qui maintiennent le liquide de refroidissement dans ±2°C du point de consigne, critique pour des propriétés de soudure cohérentes dans les aciers à haute résistance.
Alerte de maintenance prédictive basée sur les tendances de pression différentielle du filtre, permettant de planifier les changements de média lors des changements de bobines prévus plutôt que comme interventions d'urgence.
SANSO conçoit des packages de filtration qui s'intègrent parfaitement aux architectures de contrôle de laminoir existantes, fournissant à la fois des interfaces HMI autonomes et des capacités de surveillance à distance complètes via des systèmes SCADA.
6. Analyse économique : ROI de la filtration haute efficacité
Quantifier le retour sur investissement pour un système de filtration de liquide de refroidissement haute performance nécessite d'évaluer trois centres de coût :
Coûts d'outillage et de rouleaux : Dans un laminoir typique de 100 mm, les ensembles de rouleaux en carbure coûtent entre 25 000 et 40 000 dollars par ensemble. Prolonger la durée de vie des rouleaux de 12 mois à 18 mois grâce à une filtration améliorée génère des économies annuelles de 8 000 à 13 000 dollars par ensemble de rouleaux, avec plusieurs ensembles en rotation.
Consommation et élimination du liquide de refroidissement : Un système de liquide de refroidissement de 1 200 L qui nécessite un remplacement tous les 3 mois en raison de la contamination coûte environ 8 000 dollars par an en frais d'achat et d'élimination du liquide de refroidissement. Avec une filtration sub-micronique prolongeant la durée de vie du liquide de refroidissement à 12-18 mois, les coûts annuels chutent de 60 à 70 %.
Réduction des déchets : Pour un laminoir produisant 30 000 tonnes par an, une réduction de 0,5 % du taux de déchets (attributable à moins de défauts de soudure et d'imperfections de surface) se traduit par 150 tonnes de produit fini économisé. À 1 200 dollars par tonne, cela représente 180 000 dollars de revenus supplémentaires ou d'évitement de coûts.
Lorsque ces facteurs sont combinés, la période de retour sur investissement pour un système de filtration de liquide de refroidissement complet se situe généralement entre 8 et 14 mois pour les laminoirs à fort volume.
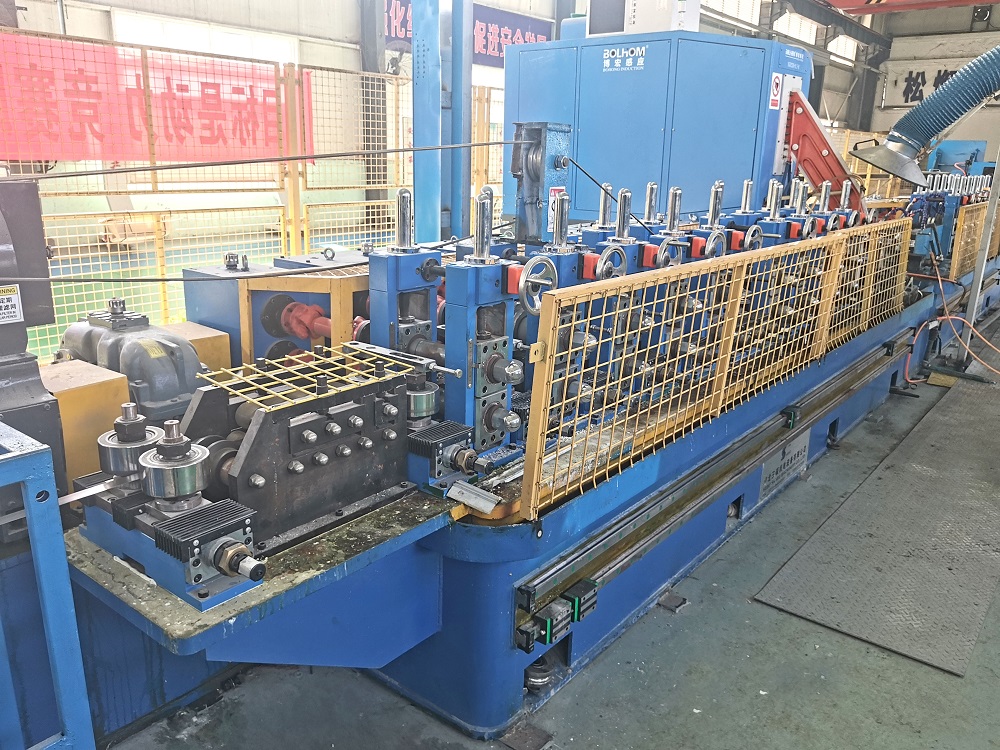
7. Directives de spécification pour l'approvisionnement
Lors de la spécification d'un nouveau système de filtration de liquide de refroidissement ou de la mise à niveau d'équipements existants, les équipes d'ingénierie et d'approvisionnement devraient demander la documentation technique suivante aux fournisseurs :
Niveau de propreté ISO 4406 atteignable au débit de conception, vérifié par analyse de comptage de particules.
Ratio bêta (βx) pour le média sélectionné, ainsi que les résultats des tests multi-passages (ISO 16889).
Chute de pression maximale autorisée en fin de vie, et courbes de consommation d'énergie correspondantes.
Matériaux de construction pour les pièces en contact avec le liquide (l'acier inoxydable 316 est préféré pour sa résistance à la corrosion et sa compatibilité avec les liquides de refroidissement synthétiques).
Données sur le temps moyen entre pannes (MTBF) pour les composants mobiles tels que les mécanismes d'indexation et les vannes motorisées.
Les fournisseurs ayant une expérience directe dans les environnements de laminoir, tels que SANSO, fourniront également des recommandations spécifiques au site basées sur la vitesse du laminoir, la largeur du matériau et les schémas de planification de production.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la cote de filtration micron optimale pour un tuyau ERW système de filtre à liquide de refroidissement ?
A1 : Pour les applications ERW où la qualité de soudure est primordiale, une cote de filtration nominale de 25 microns (cote absolue de 40 à 50 microns) est la norme de l'industrie. Si le laminoir traite des aciers à haute résistance ou inoxydables nécessitant une finition de surface supérieure, un filtre de polissage secondaire avec une cote absolue de 10 microns est recommandé en aval de l'unité principale. L'essentiel est d'atteindre un code de propreté ISO 4406 soutenu de 18/16/13 ou mieux.
Q2 : À quelle fréquence les médias filtrants doivent-ils être changés dans un laminoir à tubes à haute production ?
A2 : Les intervalles de changement de média dépendent de la charge de contaminants, pas du temps calendaire. Un système de filtre à liquide de refroidissement correctement conçu comprend des manomètres ou des transmetteurs de pression différentielle qui signalent lorsque le média atteint sa capacité de rétention de saleté. Pour les systèmes à lit de papier dans les laminoirs traitant de l'acier au carbone, les intervalles typiques varient de 40 à 120 heures de fonctionnement. Pour les séparateurs à tambour magnétique avec nettoyage automatique, la durée de vie du média s'étend considérablement.
Q3 : Un système de filtre à liquide de refroidissement peut-il réduire la fréquence de nettoyage des bacs ?
A3 : Oui. Les systèmes équipés de décharge continue de boues—comme les convoyeurs de traînée, les séparateurs magnétiques automatiques ou les concentrateurs centrifuges—retirent les solides du circuit de liquide de refroidissement avant qu'ils ne se déposent dans le réservoir. Avec de telles caractéristiques, les intervalles de nettoyage des bacs passent de mensuels à une ou deux fois par an, réduisant considérablement les coûts de main-d'œuvre et les temps d'arrêt.
Q4 : Quel est l'impact de la filtration sur la durée de vie des électrodes de soudage et des chaussures en cuivre ?
A4 : Les chaussures de formage en cuivre et les électrodes sont très sensibles à la contamination particulaire. Les particules ferreuses s'incorporent à la surface du cuivre, créant des points chauds localisés et accélérant l'usure. Les données des laminoirs à tubes utilisant des systèmes de filtre à liquide de refroidissement avancés montrent que la durée de vie des chaussures en cuivre augmente de 30 à 50 %, et les habillages d'électrodes deviennent moins fréquents, améliorant directement le temps de disponibilité de la ligne.
Q5 : Comment intégrer un nouveau système de filtre à liquide de refroidissement avec mon réservoir central de liquide de refroidissement existant ?
A5 : L'intégration implique généralement un contournement ou une plomberie en plein débit, selon la conception du système. Pour les projets de modernisation, les ingénieurs SANSO effectuent des évaluations sur site pour déterminer la taille optimale de la pompe, la disposition des tuyaux et l'intégration électrique. Des systèmes modulaires sont disponibles pour s'installer entre la ligne de retour existante et le collecteur de liquide de refroidissement propre, minimisant les perturbations de la production.
Pour un soutien technique détaillé ou pour demander une proposition spécifique au site pour vos opérations de laminoir à tubes, consultez les spécialistes de la filtration chez SANSO. Nos conceptions privilégient le temps de disponibilité, la précision de filtration et le coût total de possession.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
