
Startseite > Blogs > Hochleistungs-Kühlmittel-Filtersystem-Design: Erreichen von Submikron-Klarheit in ERW-Rohrmühlenbetrieben
Hochleistungs-Kühlmittel-Filtersystem-Design: Erreichen von Submikron-Klarheit in ERW-Rohrmühlenbetrieben
2026-07-11
Beim Hochfrequenz-Induktionsschweißen (ERW) und der kontinuierlichen Rohrbearbeitung bestimmt die Qualität des Kühlmittels direkt die Produktionskonsistenz. Ein ordnungsgemäß konstruiertes Kühlmittelfiltersystem ist nicht nur ein Hilfskomponente – es fungiert als kritisches Element der Prozesskontrolle. Verunreinigungen wie eisenhaltige Feinstäube, Schleifspäne und Oxidationspartikel sammeln sich in geschlossenen Systemen schnell an. Ohne kontinuierliche Filtration beeinträchtigen diese Partikel die Schweißnahtintegrität, beschleunigen den Rollverschleiß und erhöhen die Ausschussraten.
Fertigungsbetriebe, die Kohlenstoffstahl, Edelstahl und hochfeste Legierungen verarbeiten, benötigen ein Kühlmittelfiltersystem, das in der Lage ist, variable Verunreinigungsbelastungen zu bewältigen und gleichzeitig Durchflussraten von über 200 L/min aufrechtzuerhalten. Diese Analyse skizziert die Ingenieurprinzipien hinter modernen Filtrationsarchitekturen, die wirtschaftlichen Auswirkungen der Filtrationsgenauigkeit und wie die Systemauswahl die Gesamtkosten des Eigentums (TCO) beeinflusst. Wir werden auch untersuchen, wie SANSO diese Prinzipien in schlüsselfertige Lösungen für Rohr- und Rohrhersteller integriert.
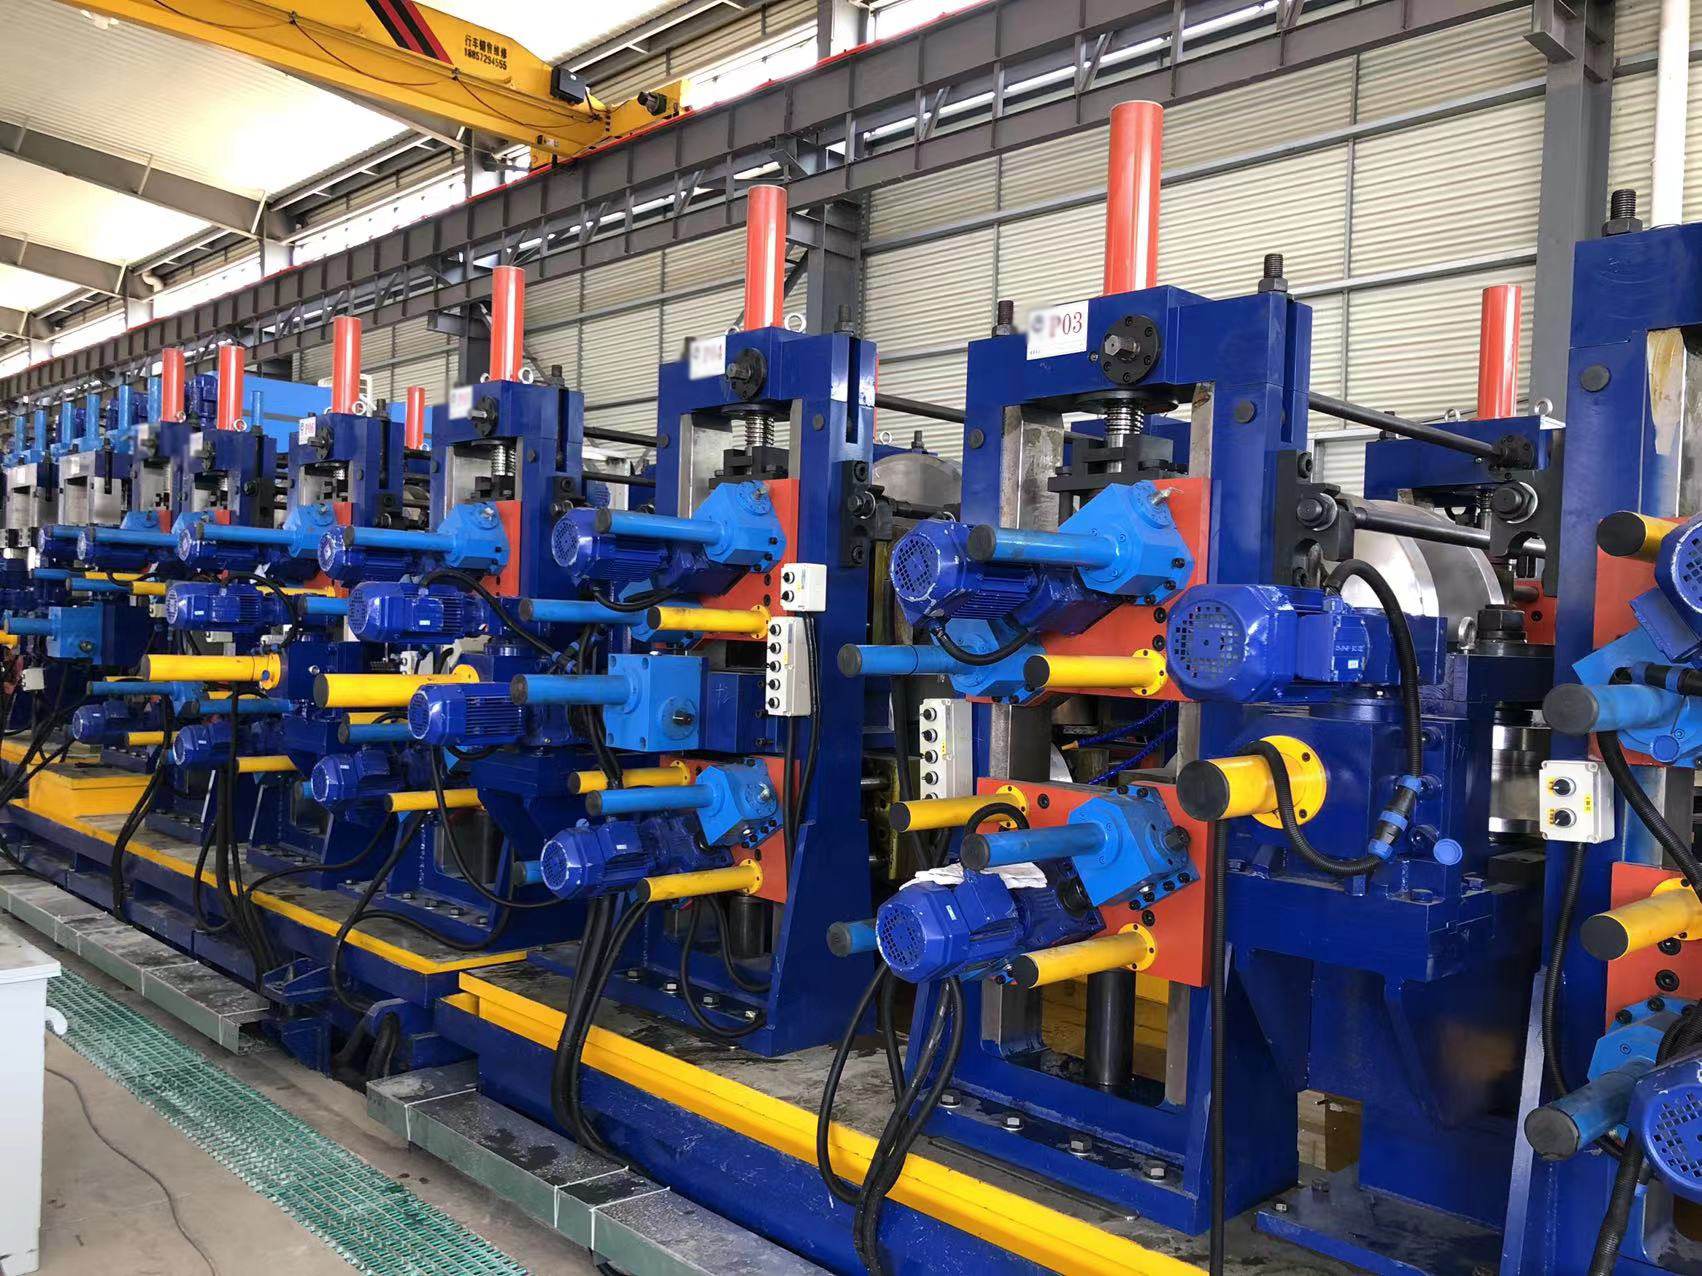
1. Das Filtrationsgebot: Verunreinigungsquellen und Fehlermodi
Industrielles Kühlmittel in Rohrmühlen zirkuliert durch mehrere stark beanspruchte Zonen: den Formungsbereich, den Schweißbereich (wo Kupferschuhe oder Induktionsspulen mit dem Band in Kontakt kommen) und die Größenstände. Jede Zone führt unterschiedliche Partikel ein. Eisenhaltige Partikel, die von Bandkanten und Rollenkontakt erzeugt werden, liegen im Bereich von 5 bis 200 Mikron. Wenn sie in Suspension bleiben, erzeugen diese Abrasivstoffe einen Schleifeffekt auf Führungsrollen und Wolframkarbid-Formwerkzeugen, was die Werkzeuglebensdauer in dokumentierten Fallstudien um bis zu 40 % reduziert.
Für ERW-Prozesse kann das Vorhandensein von leitenden Partikeln im Kühlmittel in der Nähe des Schweißbereichs zu Lichtbogenbildung, inkonsistentem Wärmeinput und internen Flash-Defekten führen. Ein Kühlmittelfiltersystem, das keine Sauberkeitsbewertung von NAS 7 oder besser (nach ISO 4406) erreichen kann, führt zu Variabilität, die die Qualitätskontrollabteilungen nicht allein durch nachgelagerte Tests ausgleichen können. Häufige Fehlermodi, die in unterfilterten Systemen beobachtet werden, sind:
Erhöhte Oberflächenrauhigkeit am fertigen Rohr OD/ID, was eine sekundäre Nachbearbeitung erforderlich macht.
Vorzeitiger Ausfall von Hartmetallrollen aufgrund von Mikro-Abrasion und Partikeleinbettung.
Verstopfte Düsen und ungleichmäßige Kühlmitteldistribution, die zu lokaler Überhitzung führen.
Bakterienwachstum in stagnierenden Bereichen, das die Kühlmittelchemie verschlechtert und Geruch verursacht.
2. Filtrationstechnologien: Mechanische, magnetische und zentrifugale Ansätze
Keine einzelne Technologie spricht alle Verunreinigungsarten effektiv an. Ein robustes Kühlmittelfiltersystem für Rohrmühlenanwendungen integriert typischerweise mehrere Stufen. Die Auswahl hängt von der Durchflussrate, der Partikelgrößenverteilung und der spezifischen Metallurgie ab, die verarbeitet wird.
2.1 Magnetische Separatoren und eisenhaltige Fangsysteme
Eisenhaltige Partikel machen den Großteil des Schmutzes in der Stahlrohrproduktion aus. Permanente magnetische Separatoren, die stromaufwärts des Hauptfilters positioniert sind, entfernen 85–95 % der eisenhaltigen Verunreinigungen bis zu 20 Mikron. Dies reduziert die Belastung der nachgeschalteten Medienfilter und verlängert deren Wartungsintervalle. Für Hochproduktionsmühlen, die über 15 Tonnen pro Schicht verarbeiten, ist ein schwerer magnetischer Trommelseparator mit automatischer Reinigung Standard.
2.2 Medienfiltration (Papierbett und Kartusche)
Einwegmedienfilter – entweder Rolltyp-Papierbett oder Tiefenkartuschen – bieten die feine Filtration, die für die Sauberkeit der Schweißzone erforderlich ist. Ein gut gestaltetes Kühlmittelfiltersystem, das Papier mit einer Nennweite von 25 Mikron verwendet, erreicht ein Beta-Verhältnis (β25) von 200 oder höher, was bedeutet, dass nur 0,5 % der Partikel über 25 Mikron hindurchgelangen. Papierbettsysteme werden für Anwendungen mit hoher Feststoffbeladung bevorzugt, da sie über einen kontinuierlichen Indexierungsmechanismus und geringere Wartungsanforderungen verfügen.
2.3 Hydrozyklone und Zentrifugalseparatoren
Für Betriebe mit hohen Volumen an schwerem Schlamm (wie nach dem Abtragenprozess) entfernt ein Hydrozyklon-Vorfilter dichte Partikel bis zu 40–50 Mikron ohne Verbrauchsmaterialien. Wenn sie als erste Stufe in ein Kühlmittelfiltersystem integriert sind, reduzieren Hydrozyklone den Medienverbrauch um 30–50 %, während sie präzise nachgeschaltete Filter vor vorzeitigem Verstopfen schützen.
3. Systemdimensionierung und hydraulische Überlegungen
Die Dimensionierung eines Kühlmittelfiltersystems erfordert eine genaue Bestimmung sowohl der Durchflussrate als auch der Kontaminantenbeladung. Eine Unterdimensionierung führt zu einem schnellen Anstieg des Differenzdrucks, häufigen Medienwechseln und ungeplanten Produktionsstopps. Eine Überdimensionierung verursacht unnötige Investitionskosten und kann zu einer Verweildauer des Kühlmittels führen, die biologisches Wachstum fördert. Kritische Parameter sind:
Spitzenflussbedarf: Berechnet aus der Pumpenleistung, der Anzahl der Düsen und der Rohrgröße. Typische Rohrmühlenanlagen benötigen 400–1.200 L/min.
Kontaminantenerzeugungsrate: Abgeleitet aus den Materialabtragsraten und der Mühlengeschwindigkeit. Zum Beispiel erzeugt eine Rohrleitung mit 100 mm Außendurchmesser bei 50 m/min 8–12 kg feine Partikel pro Schicht.
Reservoirkapazität: Sollte 3–5 Minuten Verweildauer bei maximalem Durchfluss bieten, um Ablagerungen und Belüftung zu ermöglichen.
Fortschrittliche Systeme von SANSO integrieren frequenzgesteuerte Pumpen und automatisierte Differenzdrucküberwachung. Diese Funktionen ermöglichen eine Echtzeitanpassung der Filtrationsraten basierend auf den tatsächlichen Kontaminationsniveaus, anstatt auf festen Intervallen, und optimieren sowohl den Energieverbrauch als auch die Lebensdauer der Medien.
4. Branchenprobleme: Ausfallzeiten, Medienverschwendung und Qualitätskonsistenz
Operationsmanager in der Rohr- und Rohrherstellung berichten konsequent von drei Hauptproblemen im Zusammenhang mit dem Kühlmittelmanagement:
Ungeplante Ausfallzeiten für die Reinigung: In Systemen ohne automatisierte Schlammabfuhr erfordert die manuelle Reinigung von Tanks und Filtergehäusen alle 2–4 Wochen 4–8 Stunden Ausfallzeit. Für eine kontinuierliche Mühle, die drei Schichten läuft, entspricht dies 2–3 % der jährlich verlorenen Gesamtkapazität.
Inkonsistente Filtrationsleistung: Viele Anlagen verlassen sich auf Einwegbeutelfilter, die basierend auf Kalendertagen und nicht auf dem tatsächlichen Differenzdruck gewechselt werden. Dies führt zu Zeiten der Unterfiltration (wenn die Beutel gesättigt sind) und verschwendeten Medien (wenn sie vorzeitig gewechselt werden).
Kühlmittelabbau und Entsorgungskosten: Wenn die Partikelbelastung 0,5 % des Volumens überschreitet, bricht die Emulsionsstabilität des Kühlmittels zusammen. Häufiger Kühlmittelwechsel erhöht die Entsorgungskosten und die Umweltvorschriften.
Diese Probleme werden direkt durch die Einführung eines zentralisierten Kühlmittelfiltersystems mit automatisierter Rückspülung, kontinuierlicher Schlammabfuhr und Echtzeit-Partikelüberwachung angegangen. Einrichtungen, die von eigenständigen Maschinenfiltern auf zentrale Systeme umgestiegen sind, berichten von einer Reduzierung der kühlmittelbedingten Ausfallzeiten um 60–70 % und einer Verlängerung der Werkzeuglebensdauer um 50 %.
5. Integration mit der Automatisierung von Rohrmühlen
Moderne Rohrmühlen übernehmen zunehmend die Prinzipien von Industrie 4.0, bei denen das Kühlmittelfiltersystem mit der Hauptproduktions-PLC kommuniziert. Wichtige Integrationspunkte sind:
Flussverriegelungen, die den Start der Mühle verhindern, wenn der Kühlmittelfluss unter den Mindestwert fällt.
Temperaturregelkreise, die das Kühlmittel innerhalb von ±2°C des Sollwerts halten, was für konsistente Schweißeigenschaften in hochfesten Stählen entscheidend ist.
Prädiktive Wartungswarnungen basierend auf Trends des Differenzdrucks des Filters, die es ermöglichen, Medienwechsel während geplanter Wickelwechsel zu planen, anstatt als Notfallinterventionen.
SANSO entwickelt Filtrationspakete, die nahtlos mit bestehenden Mühlensteuerungsarchitekturen integriert werden, und bietet sowohl eigenständige HMI-Schnittstellen als auch vollständige Fernüberwachungsfähigkeiten durch SCADA-Systeme.
6. Wirtschaftliche Analyse: ROI der Hochleistungsfiltration
Die Quantifizierung des Return on Investment für ein Hochleistungs-Kühlmittelfiltersystem erfordert die Bewertung von drei Kostenstellen:
Werkzeug- und Walzkosten: In einer typischen 100 mm Rohrmühle kosten Hartmetallwalzensätze zwischen 25.000 und 40.000 USD pro Satz. Die Verlängerung der Walzlebensdauer von 12 Monaten auf 18 Monate durch verbesserte Filtration führt zu jährlichen Einsparungen von 8.000 bis 13.000 USD pro Walzensatz, mit mehreren Sätzen im Umlauf.
Kühlmittelverbrauch und -entsorgung: Ein 1.200 L Kühlmittelsystem, das aufgrund von Kontamination alle 3 Monate gewechselt werden muss, kostet jährlich etwa 8.000 USD für den Kauf und die Entsorgung von Kühlmittel. Mit Submikronfiltration, die die Kühlmittel-Lebensdauer auf 12–18 Monate verlängert, sinken die jährlichen Kosten um 60–70 %.
Schrottreduktion: Für eine Mühle, die jährlich 30.000 Tonnen produziert, führt eine Reduktion der Schrottquote um 0,5 % (aufgrund weniger Schweißfehler und Oberflächenunregelmäßigkeiten) zu 150 Tonnen fertigem Produkt, das eingespart wird. Bei 1.200 USD pro Tonne entspricht dies 180.000 USD an zusätzlichem Umsatz oder Kostenvermeidung.
Wenn man diese Faktoren kombiniert, liegt die Amortisationszeit für ein umfassendes Kühlmittelfiltersystem typischerweise zwischen 8 und 14 Monaten für Hochvolumen-Rohrmühlen.
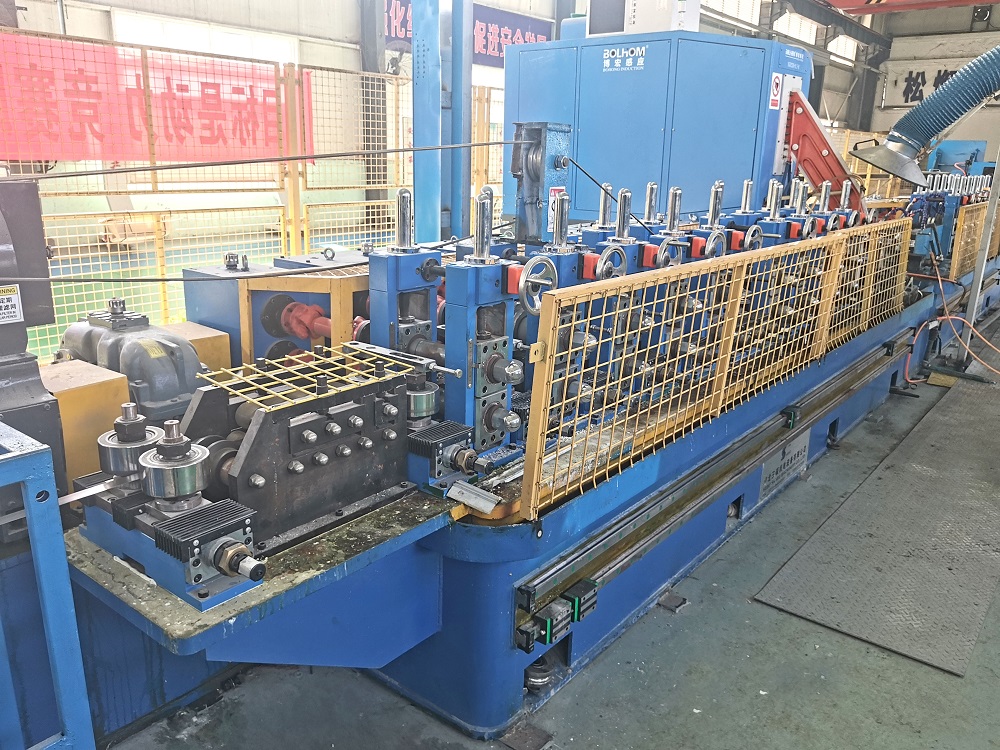
7. Spezifikationsrichtlinien für die Beschaffung
Bei der Spezifikation eines neuen Kühlmittelfiltersystems oder der Aufrüstung bestehender Geräte sollten Ingenieur- und Beschaffungsteams die folgenden technischen Dokumente von den Lieferanten anfordern:
ISO 4406 Reinheitsgrad, der bei der Entwurfsdurchflussrate erreicht werden kann, verifiziert durch Partikelzählanalyse.
Beta-Verhältnis (βx) für das ausgewählte Medium, zusammen mit Mehrfachdurchlauf-Testresultaten (ISO 16889).
Maximal zulässiger Druckabfall am Ende der Lebensdauer und entsprechende Energieverbrauchskurven.
Materialien für die Konstruktion der benetzten Teile (Edelstahl 316 wird aufgrund seiner Korrosionsbeständigkeit und Kompatibilität mit synthetischen Kühlmitteln bevorzugt).
Mittlere Zeit zwischen Ausfällen (MTBF) für bewegliche Komponenten wie Indexierungsmechanismen und motorisierte Ventile.
Lieferanten mit direkter Erfahrung in Rohrmühlenumgebungen, wie SANSO, werden auch standortspezifische Empfehlungen basierend auf Mühlengeschwindigkeit, Materialbreite und Produktionsplanungsmustern bereitstellen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die optimale Filtrationsmikronbewertung für ein ERW-Rohrmühlen Kühlschmierstofffiltersystem?
A1: Für ERW-Anwendungen, bei denen die Schweißqualität von größter Bedeutung ist, ist eine nominale Filtrationsbewertung von 25 Mikron (absolute Bewertung von 40–50 Mikron) der Branchenstandard. Wenn die Mühle hochfeste oder rostfreie Stähle verarbeitet, die eine überlegene Oberflächenbeschaffenheit erfordern, wird ein sekundärer Polierfilter mit einer absoluten Bewertung von 10 Mikron empfohlen, der nach der primären Einheit installiert wird. Der Schlüssel ist, einen nachhaltigen ISO 4406 Reinheitscode von 18/16/13 oder besser zu erreichen.
Q2: Wie oft sollten Filtermedien in einer Hochleistungsrohrmühle gewechselt werden?
A2: Die Wechselintervalle für Medien hängen von der Belastung durch Verunreinigungen ab, nicht von der Kalenderzeit. Ein ordnungsgemäß gestaltetes Kühlschmierstofffiltersystem umfasst Differenzdruckmessgeräte oder -sender, die signalisieren, wenn das Medium seine Schmutzaufnahmekapazität erreicht. Bei Papierbett-Systemen in Mühlen, die Kohlenstoffstahl verarbeiten, liegen die typischen Intervalle zwischen 40 und 120 Betriebsstunden. Bei magnetischen Trommelseparatoren mit automatischer Reinigung verlängert sich die Lebensdauer des Mediums erheblich.
Q3: Kann ein Kühlschmierstofffiltersystem die Häufigkeit der Schmutzwasserreinigung reduzieren?
A3: Ja. Systeme, die mit kontinuierlicher Schlammabfuhr ausgestattet sind – wie z.B. Abziehförderer, automatische magnetische Separatoren oder Zentrifugalkonzentratoren – entfernen Feststoffe aus dem Kühlschmierstoffkreislauf, bevor sie sich im Tank absetzen. Mit solchen Funktionen verlängern sich die Intervalle für die Schmutzwasserreinigung von monatlich auf einmal oder zweimal im Jahr, was die Arbeitskosten und Ausfallzeiten erheblich reduziert.
Q4: Wie wirkt sich die Filtration auf die Lebensdauer von Schweißelektroden und Kupferformen aus?
A4: Kupferformwerkzeuge und Elektroden sind sehr empfindlich gegenüber Partikelverunreinigungen. Eisenhaltige Partikel setzen sich in der Kupferoberfläche fest, wodurch lokale Hotspots entstehen und der Verschleiß beschleunigt wird. Daten von Rohrmühlen, die fortschrittliche Kühlschmierstofffiltersysteme verwenden, zeigen, dass die Lebensdauer der Kupferformen um 30–50% steigt und die Bearbeitung von Elektroden seltener wird, was die Betriebszeit der Linie direkt verbessert.
Q5: Wie integriere ich ein neues Kühlschmierstofffiltersystem mit meinem bestehenden zentralen Kühlschmierstofftank?
A5: Die Integration umfasst typischerweise Bypass- oder Vollstromleitungen, abhängig vom Systemdesign. Bei Nachrüstprojekten führen SANSO Ingenieure vor Ort Bewertungen durch, um die optimale Pumpengröße, Rohrleitungsanordnung und elektrische Integration zu bestimmen. Modulare Systeme sind erhältlich, die zwischen der bestehenden Rücklaufleitung und dem sauberen Kühlschmierstoffanschluss installiert werden, um Störungen der Produktion zu minimieren.
Für detaillierte technische Unterstützung oder um einen standortspezifischen Vorschlag für Ihre Rohrmühlenbetriebe anzufordern, konsultieren Sie die Filtrationsspezialisten bei SANSO. Unsere Designs priorisieren Betriebszeit, Filtrationsgenauigkeit und Gesamtkosten des Eigentums.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
