
Accueil > Blogs > Filtration de liquide de refroidissement de précision dans les laminoirs de tubes ERW : Caractérisation des particules, Architecture du système et Stabilité du processus
Filtration de liquide de refroidissement de précision dans les laminoirs de tubes ERW : Caractérisation des particules, Architecture du système et Stabilité du processus
2026-07-11
Dans la production de tubes par soudage à résistance électrique (ERW), la cohérence du milieu de refroidissement détermine directement l'intégrité des soudures, la finition de surface et la durée de vie des outils. La filtration de liquide de refroidissement industrielle n'est pas un utilitaire périphérique : elle fonctionne comme une variable de contrôle de processus ayant un impact mesurable sur le rendement au premier passage. Les contaminants générés lors de la formation de bandes, de la préparation des bords et du soudage vont des oxydes ferreux sub-micrométriques aux copeaux de plus grande taille. Sans élimination précise, ces particules provoquent des défauts de surface, accélèrent l'usure des rouleaux et créent des incohérences dans la zone de soudure qui échappent aux tests non destructifs pour se manifester sous forme de pannes sur le terrain.
Cette analyse fournit un cadre technique pour spécifier et intégrer une architecture de filtration de liquide de refroidissement adaptée aux laminoirs à tubes à grande vitesse. Nous examinons les profils de distribution de taille des particules, les critères de sélection des médias de filtration, la conception des circuits hydrauliques et la justification économique pour l'élimination automatisée des contaminants. En nous appuyant sur des données de terrain provenant d'installations sur des lignes de production d'acier au carbone et d'acier inoxydable, nous illustrons comment une filtration de liquide de refroidissement correctement conçue permet de réduire de manière mesurable les coûts d'outillage et les temps d'arrêt imprévus. SANSO applique ces principes d'ingénierie dans des systèmes de filtration clé en main adaptés aux environnements de fabrication de tubes et de tuyaux.
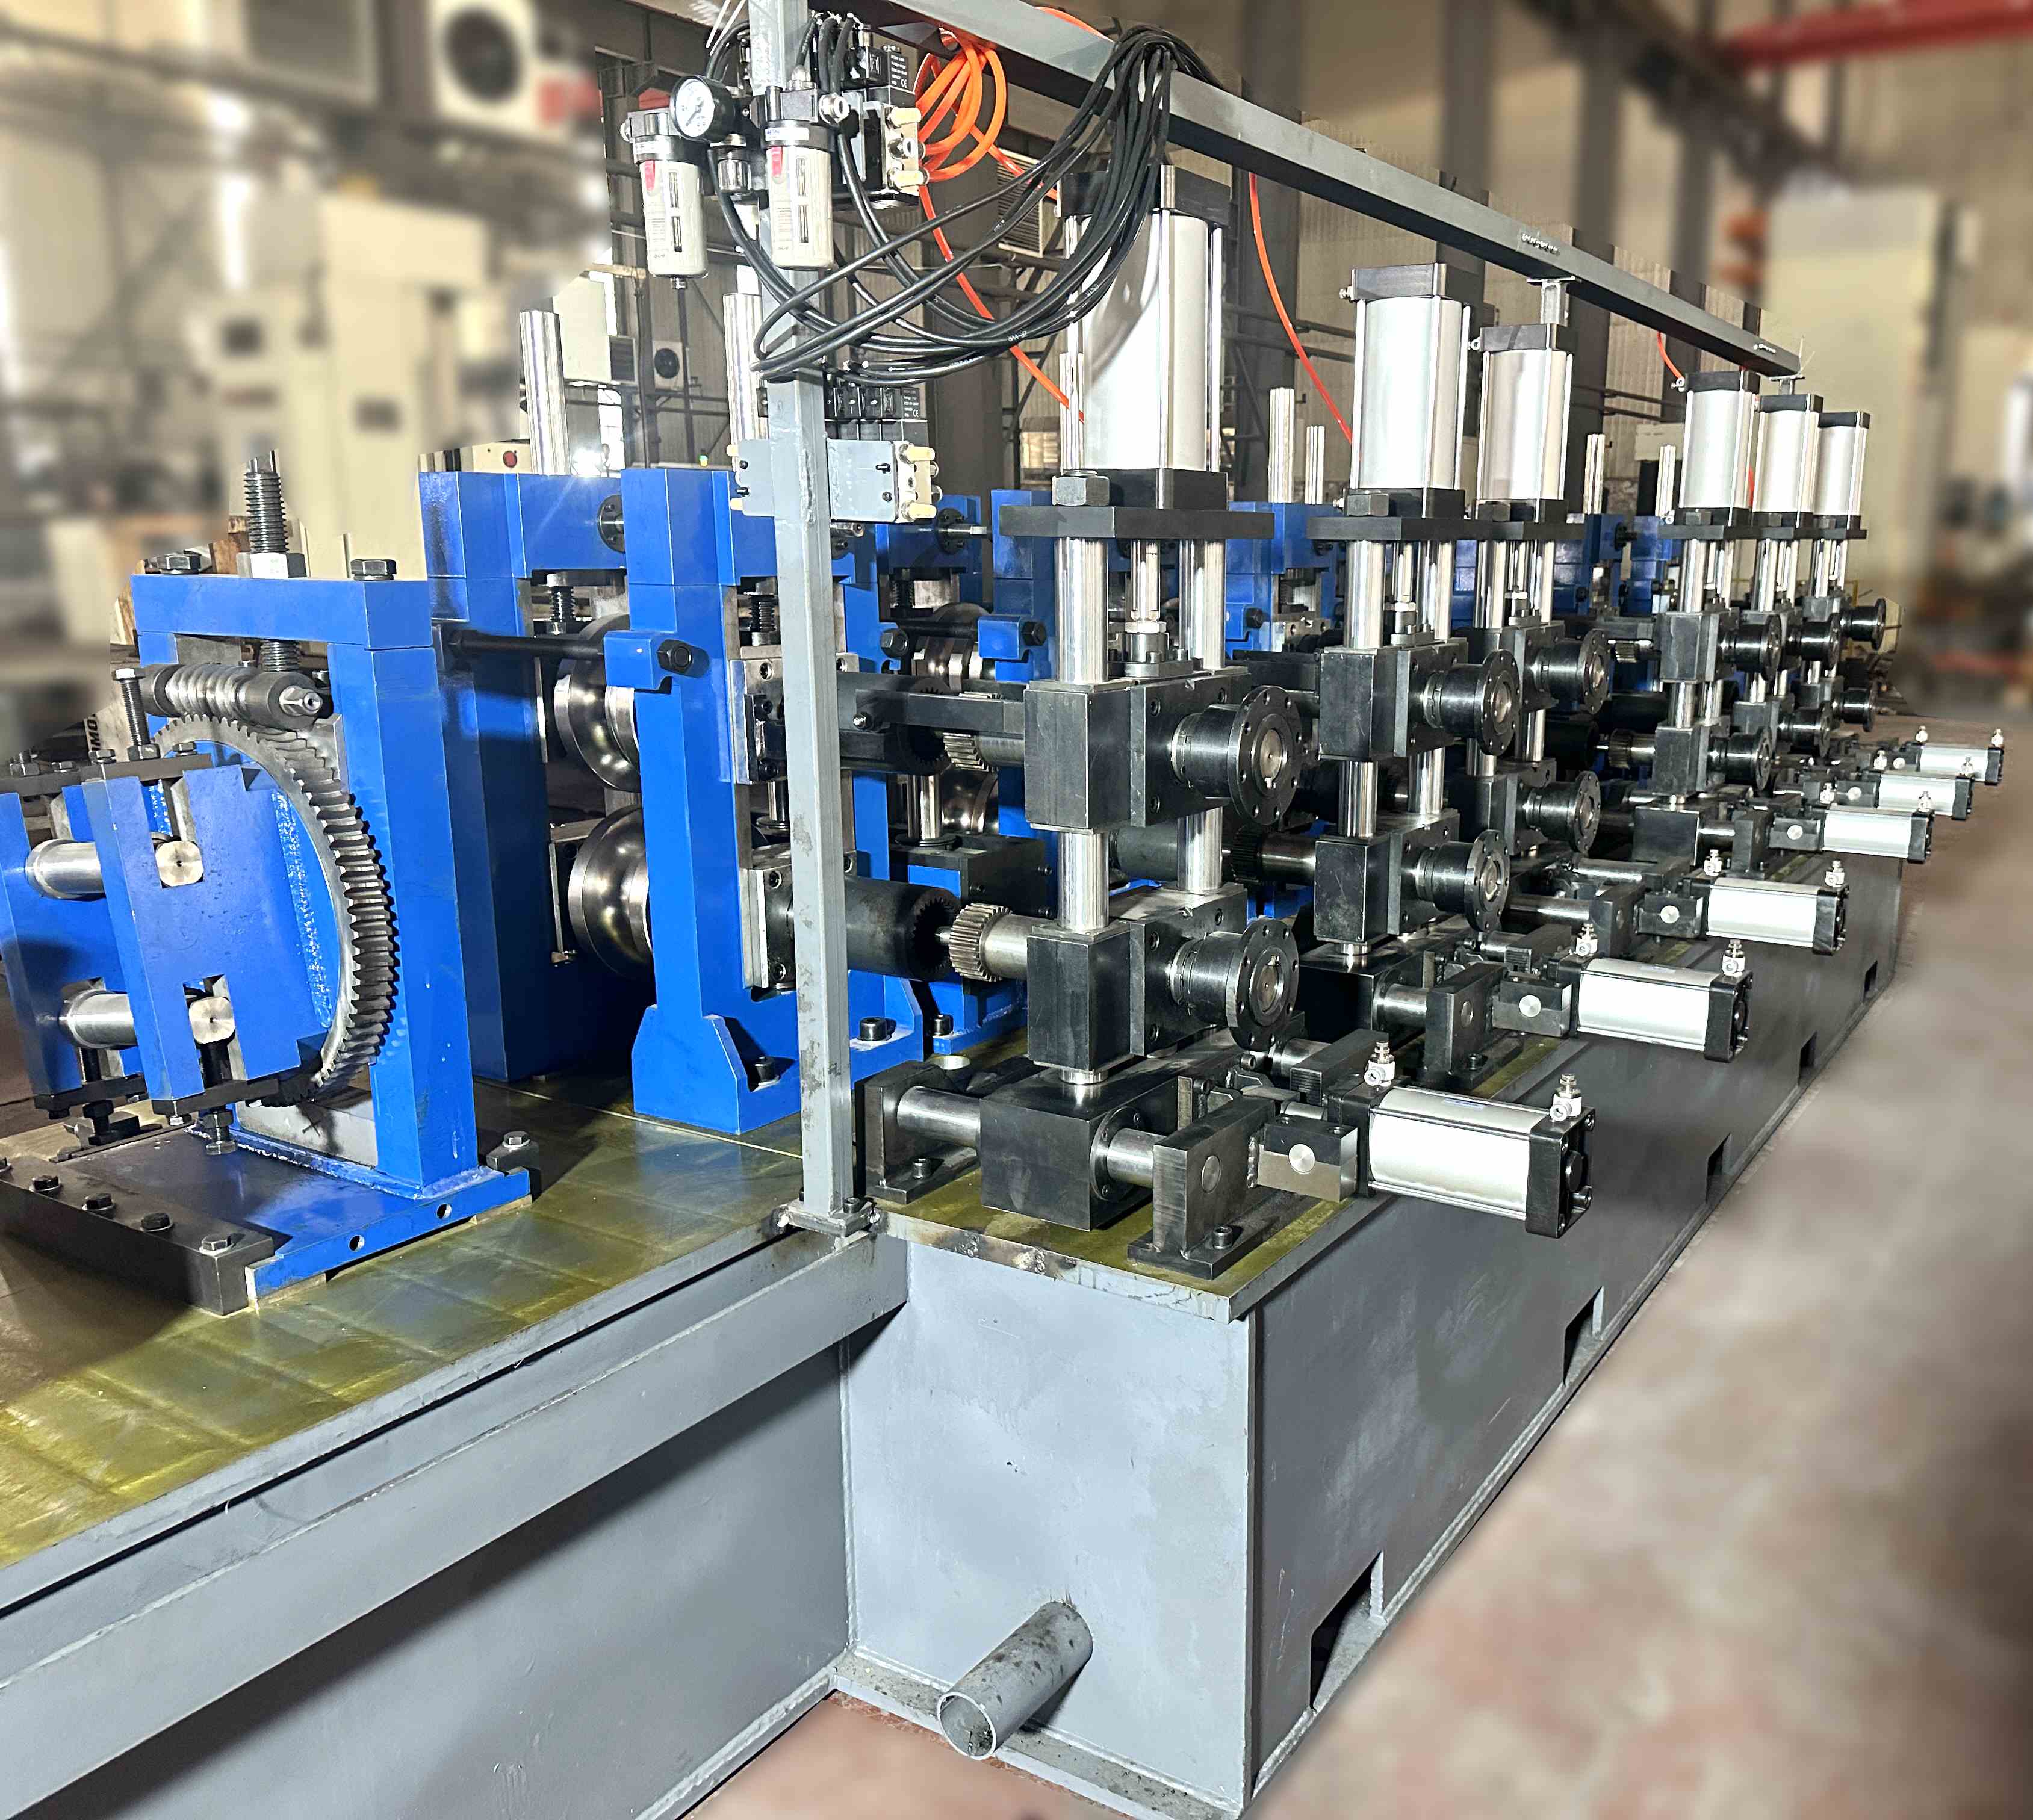
1. Caractérisation de la charge de contaminants dans les circuits de liquide de refroidissement des laminoirs à tubes
Une filtration de liquide de refroidissement efficace commence par comprendre la nature, la distribution de taille et la concentration des particules en suspension dans le fluide circulant. Dans un laminoir à tubes typique, les contaminants proviennent de trois zones principales :
Section de formation : Lorsque la bande passe à travers les rouleaux de formation, les bavures et l'échelle des rouleaux génèrent des particules ferreuses allant de 10 à 500 microns. Les aciers à haute résistance produisent des particules plus fines et plus abrasives en raison d'un durcissement par déformation accru.
Zone de soudage : À l'interface de la bobine d'induction ou de la semelle de contact, le chauffage localisé génère des oxydes métalliques et des matériaux vaporisés qui se condensent en particules sub-micrométriques (0,5 à 5 microns). Ces fines particules sont conductrices d'électricité et présentent des risques d'arc.
Dimensionnement et ébarbage : Après le soudage, l'opération d'ébarbage élimine le cordon de soudure externe et interne, produisant des copeaux plus gros (100 à 1 000 microns) qui se déposent rapidement mais provoquent de l'abrasion s'ils ne sont pas immédiatement éliminés.
L'analyse du nombre de particules provenant de 20 installations de laminoirs à tubes révèle une charge de contaminants moyenne de 120 à 180 mg/L à la ligne de retour vers l'unité de filtration. Sans une filtration de liquide de refroidissement adéquate, l'accumulation de particules dans le réservoir atteint 500 à 800 mg/L dans les 72 heures suivant le démarrage. À cette concentration, la lubrification du liquide de refroidissement se dégrade, et l'effet abrasif sur les rouleaux en carbure de tungstène augmente d'un facteur de 3 à 4 selon les tests d'usure par pin sur disque réalisés dans des conditions de charge identiques.
2. Mécanismes de filtration et sélection des médias
Aucune technologie de filtration de liquide de refroidissement unique ne traite l'ensemble du spectre de taille des particules présent dans le liquide de refroidissement des laminoirs à tubes. La pratique industrielle utilise une filtration en plusieurs étapes, chaque étape étant optimisée pour une plage de taille de particules et un type de contaminant spécifiques.
2.1 Séparation primaire : action magnétique et centrifuge
Les particules ferreuses constituent 70–85 % de la masse totale des contaminants dans la production de tubes en acier. Un séparateur magnétique positionné au retour du liquide de refroidissement élimine le matériau ferreux jusqu'à 15–20 microns avec une efficacité de 90–95 %. Pour les installations traitant de l'acier inoxydable ou des alliages non ferreux, une batterie de hydrocyclones fournit une séparation centrifuge, éliminant les particules supérieures à 40 microns sans média consommable. L'intégration de l'une ou l'autre technologie comme première étape dans un système de filtration de liquide de refroidissement réduit la charge de solides sur les filtres à média en aval de 50–70 %, prolongeant directement la durée de vie du média et réduisant les coûts de main-d'œuvre.
2.2 Filtration fine : critères de sélection des médias
Après la séparation primaire, la filtration fine élimine les particules résiduelles pour atteindre le niveau de propreté requis pour la stabilité de la zone de soudure. Les options de médias incluent :
Filtres à lit de papier : Médias à rouleaux indexés avec des classifications nominales de 20–40 microns. Idéal pour des applications à fort débit avec une charge de solides constante. Des rapports bêta (β25) dépassant 200 sont réalisables avec une sélection de média appropriée.
Filtres à cartouche en profondeur : Cartouches plissées ou enroulées classées 10–25 microns absolus. Fournissent une précision de filtration plus élevée mais nécessitent des remplacements plus fréquents à moins d'être protégées par une séparation en amont.
Filtres à écran autonettoyants : Éléments en fil d'acier inoxydable avec une rétention de 50–100 microns. Utilisés principalement comme pré-filtres pour protéger les étapes de précision des gros débris.
Pour les laminoirs ERW produisant des tubes pour des applications automobiles ou sous pression, une configuration de filtration de liquide de refroidissement en deux étapes—séparateur magnétique suivi d'un lit de papier de 25 microns—atteint systématiquement des codes de propreté ISO 4406 de 17/15/12, le seuil recommandé par les principaux OEM automobiles pour les fournisseurs de tubes structurels.
3. Conception hydraulique et paramètres de dimensionnement du système
Un filtration de liquide de refroidissement correctement dimensionnée nécessite un équilibre entre la capacité d'écoulement, le temps de rétention du réservoir et la pression de tête de la pompe. Les systèmes sous-dimensionnés connaissent une augmentation rapide de la pression différentielle, forçant des changements prématurés de média ou des conditions de contournement qui compromettent la filtration. Les systèmes surdimensionnés introduisent un coût d'investissement excessif et peuvent entraîner des temps de séjour du liquide de refroidissement qui favorisent la croissance bactérienne.
Les principaux paramètres de conception incluent :
Débit de conception : Typiquement 1,5 à 2,5 fois la demande moyenne de liquide de refroidissement du laminoir pour accommoder les charges de pointe pendant le dérochage ou l'opération à grande vitesse. Pour un laminoir à tubes de 150 mm de diamètre fonctionnant à 60 m/min, un débit de conception de 600–800 L/min est standard.
Capacité du réservoir : Temps de rétention minimum de 3 minutes au débit de conception pour permettre la libération d'air et le premier dépôt. Des réservoirs plus grands (5–8 minutes) améliorent la stabilité thermique et fournissent une capacité de réserve pendant les changements de filtre.
Dimensionnement du boîtier de filtre : Plusieurs boîtiers parallèles permettent le remplacement en ligne du média sans interrompre la production. Cette configuration est standard pour les laminoirs en fonctionnement continu.
SANSO les équipes d'ingénierie effectuent une analyse hydraulique spécifique au site, tenant compte de la longueur des tuyaux, des variations d'altitude et des caractéristiques de chute de pression des étapes de filtration sélectionnées pour garantir que le choix de la pompe reste dans la plage d'efficacité optimale.
4. Aborder les points de douleur de l'industrie : Temps d'arrêt, déchets de médias et variabilité de la qualité
Les gestionnaires d'installations et les ingénieurs de production identifient systématiquement trois défis récurrents liés à la gestion des fluides de refroidissement dans les laminoirs. Chacun de ces défis peut être abordé systématiquement grâce à une architecture de filtration des fluides de refroidissement améliorée.
Temps d'arrêt imprévu pour le nettoyage des réservoirs : Dans les usines utilisant des filtres simples ou une filtration par lots, les solides s'accumulent dans le réservoir, nécessitant un nettoyage manuel tous les 200 à 400 heures de fonctionnement. Chaque événement de nettoyage consomme 4 à 6 heures de travail et interrompt la production. Les systèmes de filtration des fluides de refroidissement automatisés avec évacuation continue des boues—comme les convoyeurs magnétiques ou les lits de papier indexés—éliminent le nettoyage manuel des réservoirs comme tâche récurrente, réduisant le temps d'arrêt annuel de 40 à 80 heures par ligne.
Conditions de zone de soudure incohérentes : Lorsque l'efficacité de filtration varie avec la saturation des médias, le fluide de refroidissement livré à la station de soudage présente une conductivité électrique et une capacité de refroidissement variables. Cela entraîne une entrée de chaleur incohérente, se manifestant par des variations dans la géométrie des éclats de soudure et une augmentation des taux de rejet. La filtration des fluides de refroidissement en boucle fermée avec surveillance de la pression différentielle et indexation automatisée des médias maintient une propreté constante du fluide, quelles que soient les variations de charge de contaminants en amont.
Usure prématurée des rouleaux et remplacement des outils : Les rouleaux de formage en carbure de tungstène sont sensibles à l'usure abrasive due aux particules intégrées dans le film de fluide de refroidissement. Les données d'un laminoir de 100 mm montrent que la mise à niveau d'une filtration par sac de 100 microns à un système de lit de papier de 25 microns a prolongé la durée de vie des rouleaux de 1 200 à 2 100 heures de fonctionnement—une augmentation de 75%—avec des économies correspondantes sur les coûts de re-affûtage et le temps d'arrêt pour changement.
5. Intégration avec l'automatisation des laminoirs et la surveillance des conditions
Les laminoirs modernes considèrent de plus en plus la filtration des fluides de refroidissement comme un sous-système intégré dans l'architecture de contrôle de la ligne de production. Les points clés d'intégration incluent :
Surveillance du flux avec interverrouillages de laminoir : Si le flux de fluide de refroidissement tombe en dessous du seuil minimum requis pour un refroidissement adéquat, le laminoir ralentit ou s'arrête automatiquement pour éviter d'endommager les bobines d'induction ou les outils de formage.
Contrôle de la température : Les circuits de refroidissement de précision maintiennent le fluide de refroidissement dans une plage de ±1,5°C par rapport au point de consigne, ce qui est critique pour des propriétés de soudure cohérentes dans les aciers à haute résistance et faible alliage (HSLA) où la formation martensitique est sensible à la température.
Maintenance prédictive : Les tendances de pression différentielle à travers les étapes de filtration sont enregistrées dans les systèmes SCADA, permettant aux équipes de maintenance de planifier les changements de médias lors des changements de bobines prévus plutôt qu'en tant qu'interventions d'urgence.
SANSO les packages de filtration sont conçus avec des protocoles de communication ouverts (Modbus TCP, Profinet) pour s'interfacer avec les PLC existants des laminoirs, fournissant des données en temps réel et historiques pour les initiatives d'amélioration continue.
6. Justification économique : Quantification du ROI de la filtration avancée
Le cas financier pour la mise à niveau de la filtration des fluides de refroidissement dans une opération de laminoir repose sur trois centres de coûts quantifiables.
Maintenance des outils et des rouleaux : Un ensemble typique de rouleaux en carbure pour un laminoir de 150 mm a un coût de remplacement de 35 000 à 50 000 $. Prolonger la durée de vie des rouleaux de 50 % grâce à une filtration améliorée génère des économies annuelles de 15 000 à 25 000 $ par ensemble de rouleaux. Avec plusieurs ensembles en rotation, les économies annuelles totales dépassent souvent 60 000 $.
Consommation de liquide de refroidissement et élimination des déchets : Les volumes centraux de liquide de refroidissement de 2 000 à 5 000 litres nécessitent un remplacement tous les 3 à 6 mois lorsque la contamination accélère la dégradation de l'émulsion. Une filtration avancée du liquide de refroidissement prolonge la durée de vie du liquide de refroidissement à 12-18 mois, réduisant les coûts d'achat et d'élimination de 8 000 à 15 000 dollars par an et par ligne.
Réduction des déchets et amélioration du rendement : Pour un laminoir produisant 40 000 tonnes par an, une réduction de 0,4 % du taux de déchets — attribuable à une amélioration de la qualité des soudures et de la finition de surface — représente 160 tonnes de produit fini. À 1 100 dollars la tonne, cela génère une valeur annuelle de 176 000 dollars.
Combinés, ces avantages entraînent généralement une période de retour sur investissement de 8 à 12 mois pour une mise à niveau complète de filtration du liquide de refroidissement, avec des réductions de coûts annuels continues par la suite.
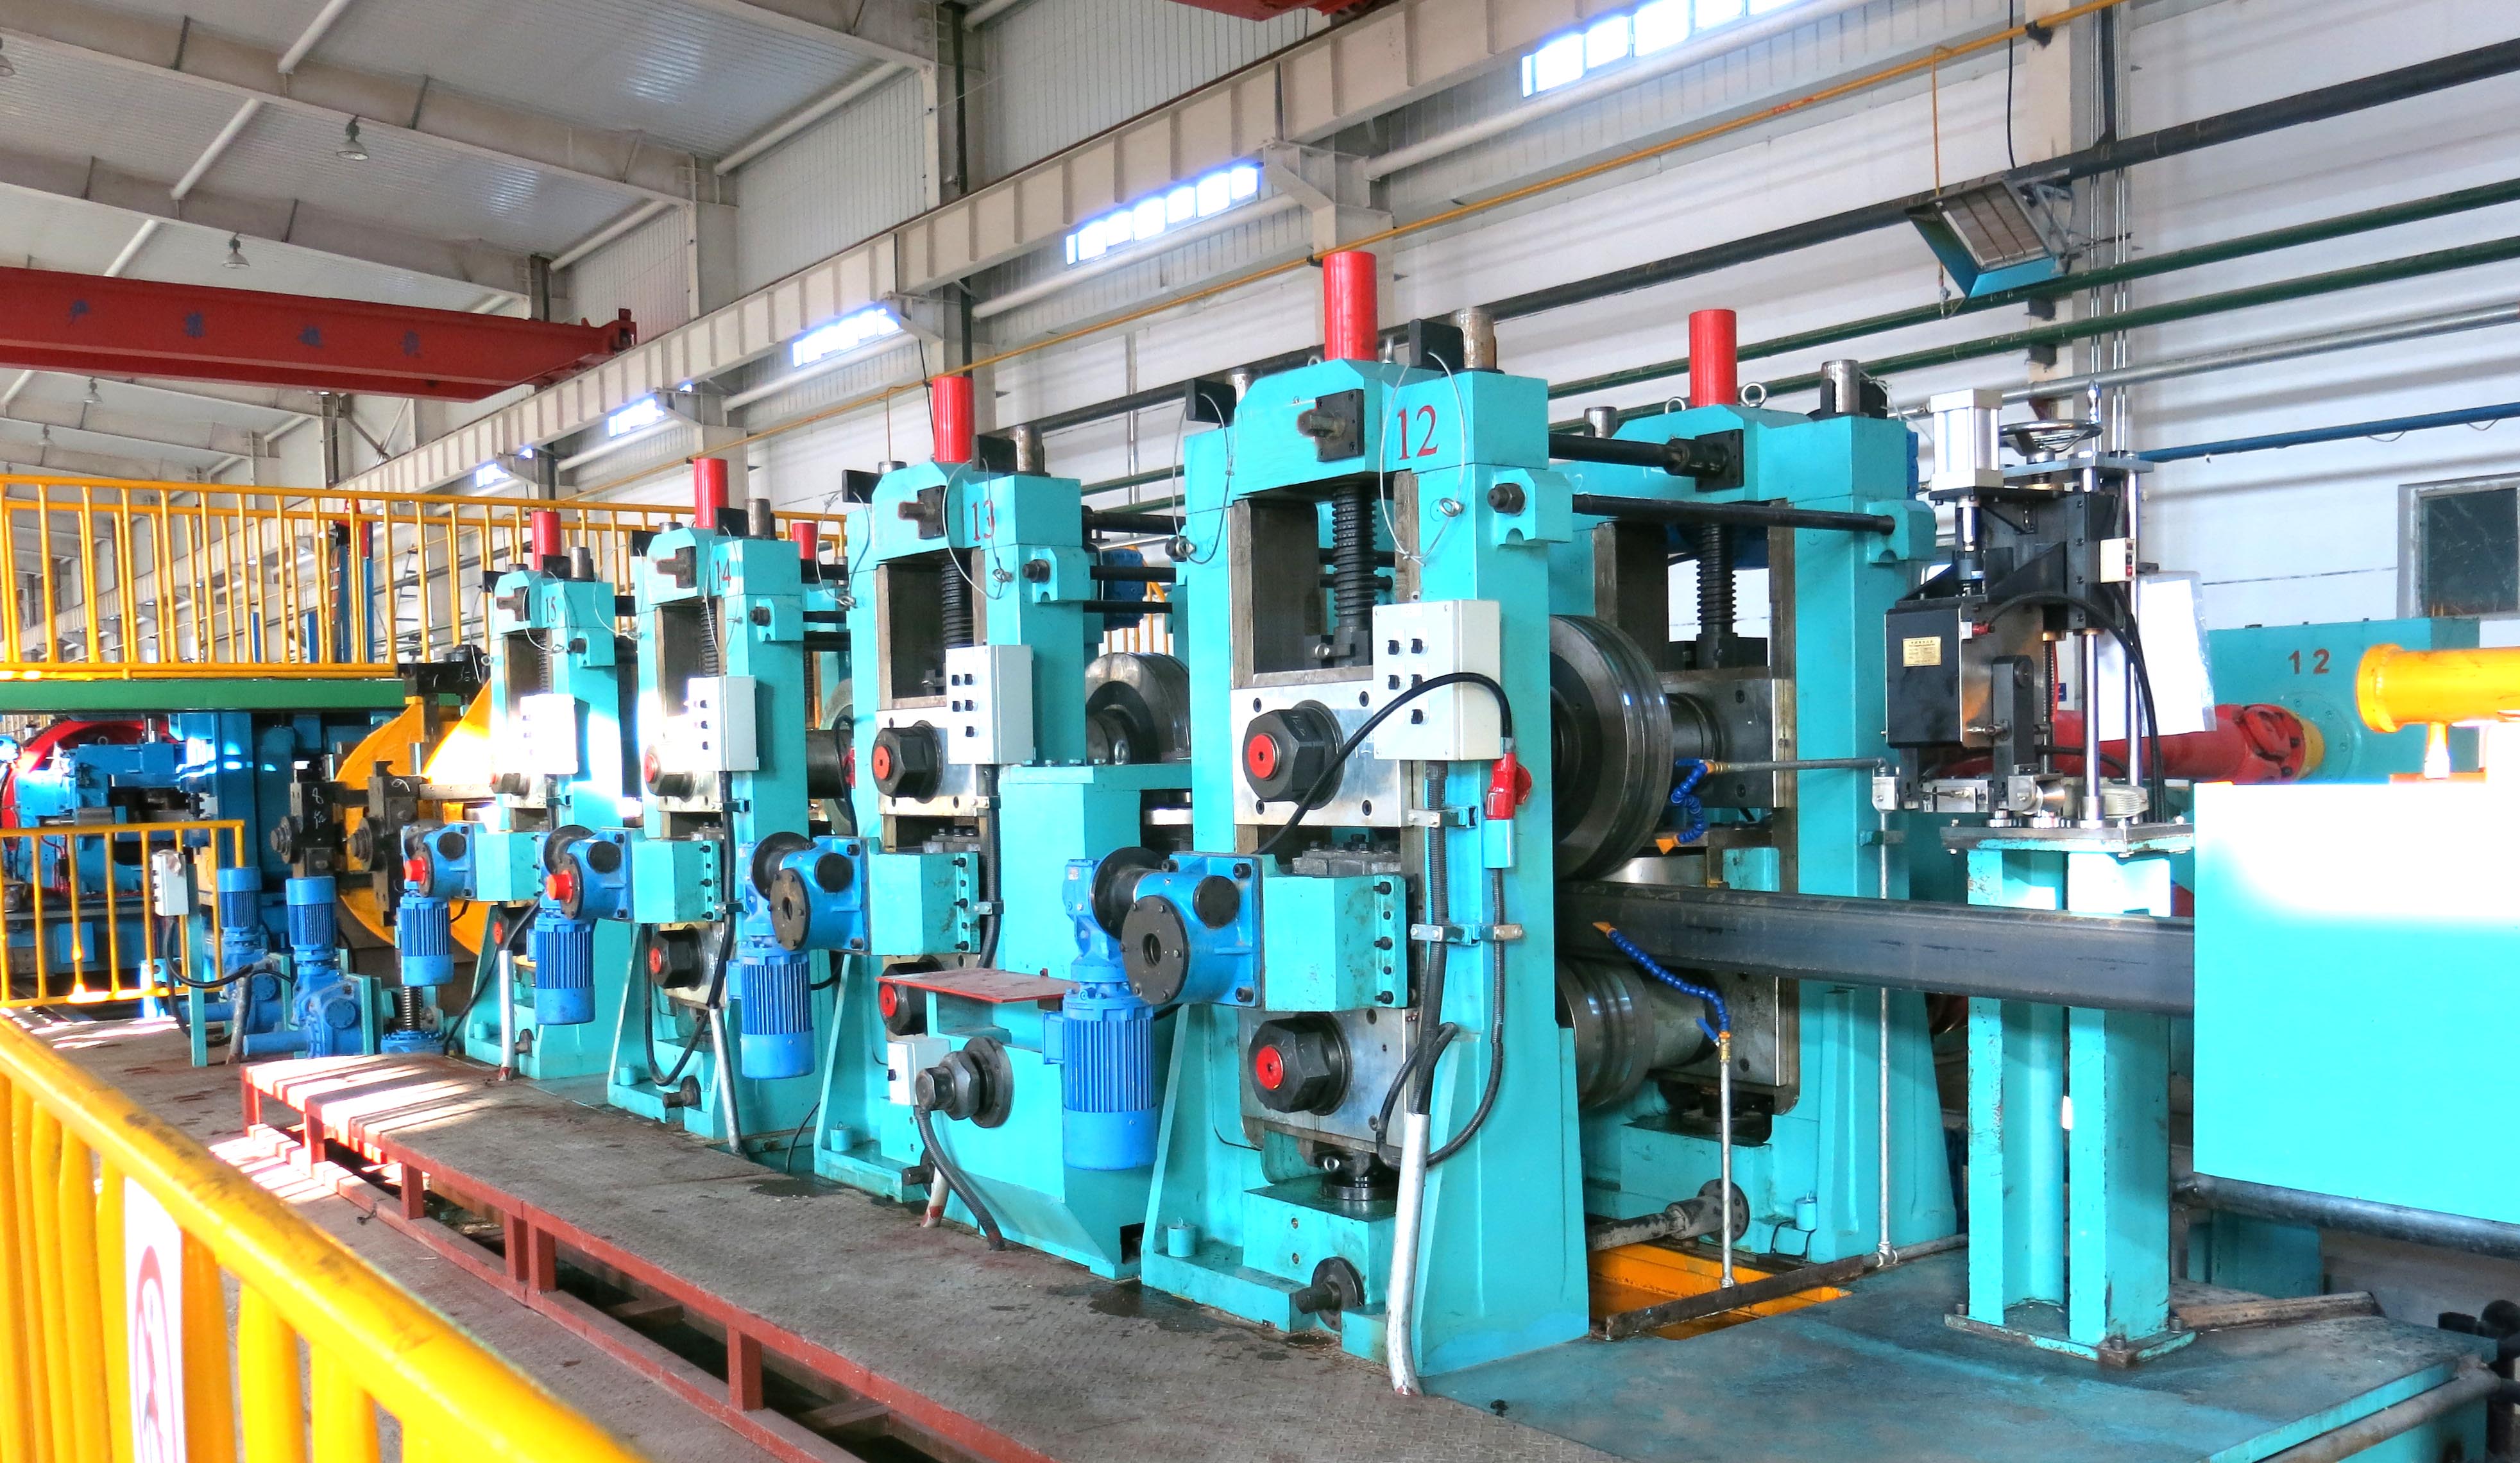
7. Spécifications et directives d'approvisionnement
Lors de la spécification d'un nouveau système de filtration du liquide de refroidissement ou de la modernisation d'équipements existants, les équipes d'ingénierie doivent demander la documentation technique suivante aux fournisseurs :
Certification de propreté ISO 4406 au débit de conception, vérifiée par analyse de comptage de particules à l'entrée et à la sortie du filtre.
Ratio bêta (βx) pour les médias sélectionnés, soutenu par des tests de filtre multi-pass selon ISO 16889.
Pression différentielle maximale autorisée et courbes de consommation d'énergie correspondantes pour les pompes sélectionnées.
Matériaux de construction pour les composants mouillés (l'acier inoxydable 316 est standard pour la compatibilité avec les liquides de refroidissement synthétiques).
Données sur le temps moyen entre pannes (MTBF) pour les composants automatisés tels que les entraînements indexés et les vannes motorisées.
Les fournisseurs ayant une expérience directe des laminoirs, tels que SANSO, fournissent des dessins d'installation détaillés, des calculs hydrauliques et un support à la mise en service pour garantir une intégration sans faille avec l'infrastructure de production existante.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle taille de particules un système de filtration de liquide de refroidissement pour laminoir doit-il cibler pour une qualité de soudure optimale ?
A1 : Pour les processus ERW, les particules de plus de 25 microns sont la principale cause de l'arc dans la zone de soudure et des défauts de surface. Un système bien conçu devrait atteindre un code ISO 4406 soutenu de 17/15/12 ou mieux, ce qui signifie moins de 1 280 particules par millilitre de plus de 14 microns, et moins de 320 particules de plus de 21 microns. Cela nécessite généralement une étape de filtration avec une cote nominale de 25 microns ou plus fine.
Q2 : À quelle fréquence les médias filtrants doivent-ils être changés dans un laminoir à fort volume ?
A2 : La fréquence de changement des médias dépend de la charge de contaminants, et non d'intervalles de temps fixes. Les systèmes équipés de transmetteurs de pression différentielle signalent lorsque les médias atteignent leur capacité de rétention de saleté. Pour les systèmes à lit de papier traitant de l'acier au carbone à 15 tonnes par poste, les intervalles typiques varient de 60 à 120 heures de fonctionnement. Les laminoirs avec pré-filtration magnétique voient souvent des intervalles dépassant 200 heures.
Q3 : Un système de filtration de liquide de refroidissement peut-il éliminer le besoin de nettoyage manuel des bassins ?
A3 : Les systèmes intégrant un retrait continu des boues — tels que les lits de papier indexés avec racleurs, les convoyeurs magnétiques ou les séparateurs centrifuges automatiques — éliminent les solides avant qu'ils ne se déposent dans le réservoir. Avec de telles configurations, le nettoyage manuel des bassins devient une tâche semestrielle ou annuelle plutôt qu'une interruption mensuelle, réduisant considérablement les coûts de main-d'œuvre et les temps d'arrêt.
Q4 : Quel impact la filtration a-t-elle sur la durée de vie des électrodes de soudage et des semelles en cuivre ?
A4 : Les semelles en cuivre et les surfaces de contact des bobines à induction sont très sensibles à l'abrasion et à l'enfouissement des particules. Les données provenant de laminoirs équipés de systèmes de filtration de liquide de refroidissement de précision montrent que la durée de vie des semelles en cuivre s'allonge de 40 à 60 %, et les intervalles de redressage des électrodes augmentent proportionnellement. La réduction de la concentration de particules conductrices minimise également les arcs parasites, qui provoquent des piqûres sur les surfaces en cuivre.
Q5 : Comment intégrer un nouveau système de filtration avec un réservoir de liquide de refroidissement et des tuyauteries existants ?
A5 : L'intégration suit généralement une configuration de dérivation ou de flux complet. Pour les installations de modernisation, SANSO les ingénieurs évaluent la capacité du réservoir existant, le dimensionnement de la pompe et la disposition des tuyauteries pour déterminer les points d'intégration optimaux. Des skids de filtration modulaires sont disponibles et s'installent entre la ligne de retour et le collecteur de liquide de refroidissement propre, minimisant ainsi les perturbations de production. L'intégration complète inclut l'interconnexion électrique avec le système de contrôle du laminoir pour un fonctionnement automatisé et une gestion des alarmes.
Pour un soutien technique détaillé, la conception de systèmes de filtration ou pour demander une proposition spécifique à votre site pour vos opérations de laminoir à tubes, consultez l'équipe technique de SANSO. Nos solutions sont conçues pour la fiabilité, la précision et une amélioration mesurable de la production.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
