
Startseite > Blogs > HSS Kreissägeblätter für Metallbearbeitung: Materialwissenschaft und industrielle Leistung
HSS Kreissägeblätter für Metallbearbeitung: Materialwissenschaft und industrielle Leistung
2026-07-11
In Umgebungen mit hohem Metallbearbeitungsvolumen—wie Rohr- und Rohrmühlen, Herstellung von Automobilteilen und Stahlbau—bestimmt die Auswahl der Schneidwerkzeuge direkt den Durchsatz, die Kantenqualität und die Betriebskosten. Unter den am häufigsten verwendeten Werkzeugen bieten HSS- Kreissägeblätter für Metallbearbeitung eine Kombination aus Zähigkeit, Rot-Härte und Wieder-Schärfbarkeit, die Hartmetall- oder Bi-Metallblätter nicht immer erreichen können. Dieser Artikel bietet eine detaillierte ingenieurtechnische Perspektive darauf, wie Hochgeschwindigkeitsstahl (HSS) Kreissägeblätter unter industriellen Bedingungen funktionieren, einschließlich metallurgischer Klassen, Zahngeometrien, Kühlstrategien und Integration mit automatisierten Sägesystemen—einschließlich derjenigen, die in modernen Rohrmühlen von SANSO zu finden sind.
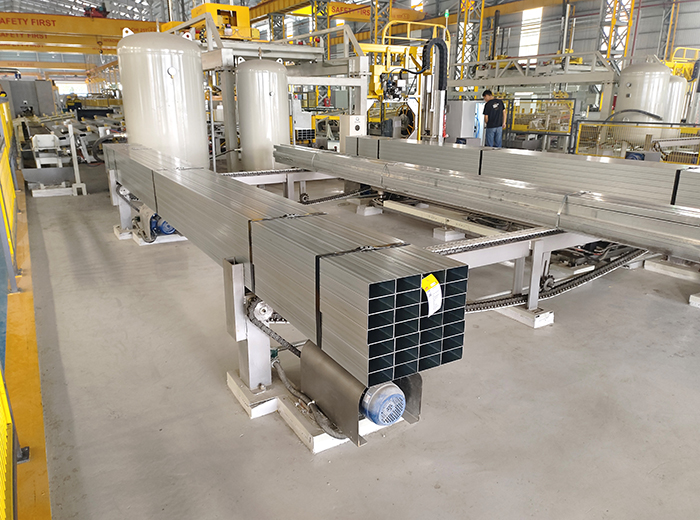
1. Metallurgische Grundlagen: HSS-Qualitäten für Kreissägeblätter
Die Leistung von HSS- Kreissägeblättern für Metallbearbeitung beginnt mit der richtigen Materialqualität. Im Gegensatz zu Standardwerkzeugstählen enthält HSS Wolfram (W), Molybdän (Mo), Vanadium (V) und Kobalt (Co), um die Härte bei erhöhten Temperaturen (Rot-Härte bis 600°C) aufrechtzuerhalten. Für anspruchsvolle eisenhaltige Anwendungen ist M2 (6-5-2) die Basisqualität, die ein gutes Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit bietet. Für hochfeste Legierungen oder Edelstahl bieten die Qualitäten M35 (5% Kobalt) oder M42 (8% Kobalt) überlegene Warmhärte und Kantenhaltbarkeit.
Wichtige Eigenschaftsziele für industrielle HSS-Sägeblätter:
Härte nach Wärmebehandlung: 64–67 HRC (M2), 66–69 HRC (M42).
Transversale Bruchfestigkeit: >3500 N/mm² zur Vermeidung von Zahnausbrüchen.
Korn Größe: ASTM 10–12 (feine Mikrostruktur) für konsistente Verschleißmuster.
Hersteller wie SANSO integrieren hochpräzise Sägestationen in ihre Rohrmühlenlinien und geben an, dass HSS- Kreissägeblätter für Metallbearbeitung diese Härteanforderungen erfüllen müssen, um die Schnittwinkligkeit innerhalb von ±0,5 mm bei Rohrdurchmessern von bis zu 150 mm aufrechtzuerhalten.
2. Zahngeometrie und deren Einfluss auf die Schnittqualität
2.1 Zahnsteigung und Form
Für ein bestimmtes Material und eine bestimmte Wandstärke bestimmt die Zahnsteigung (Abstand zwischen Schneidkanten) die Spanlast und Vibration. Beim Rohrschneiden stört ein variabler Steigungsdesign (z.B. 8/10/12 mm die harmonische Resonanz, reduziert Lärm und erhöht die Lebensdauer des Blattes. Die Zahnform—dreieckig (Standard), trapezförmig (für dünne Wände) oder alternierende obere Fase (ATB)—muss zur Anwendung passen. Für Baustahlrohre mit einer Wandstärke von >5 mm verhindert ein positiver Freiwinkel (10°–15°) in Kombination mit einer verstärkten Rückenkante Zahnbrüche während Hochvorschubbetriebs.
2.2 Beschichtungen und Oberflächenbehandlungen
Während HSS-Blätter oft unbeschichtet in kostengünstigen Anwendungen verwendet werden, verbessern fortschrittliche Beschichtungen die Leistung von HSS- Kreissägeblättern für Metallbearbeitung erheblich. TiN (Titannitrid) senkt den Reibungskoeffizienten von 0,6 auf 0,4 und verringert die Schneidwärme. TiAlN (Titan-Aluminium-Nitrid) hält intermittierenden Schneidtemperaturen von bis zu 800°C stand, ideal für Edelstahlrohrbündel. Für abrasive Materialien wie hochsiliziumhaltiges Aluminium verhindern CrN-Beschichtungen den Aufbau von Schneide (BUE).
3. Industrielle Anwendungen: Von Rohrmühlen bis zur Strukturverarbeitung
Die Vielseitigkeit von HSS Kreissägeblättern für Metallschnitte erstreckt sich über mehrere Branchen. Nachfolgend sind typische Szenarien mit spezifischen technischen Anforderungen aufgeführt:
ERW-Rohrmühlen (Stahl): Fliegende Säge-Anwendungen erfordern Blätter, die im laufenden Betrieb bei Geschwindigkeiten von 40–80 m/min schneiden können. Durchmesser der Blätter 350–450 mm, Dicke 2,5–3,5 mm, mit 180–220 Zähnen. Kühlmittel: Flutemulsion (5–8% Konzentration).
Edelstahlrohrschneiden (304/316): Niedrigere Schnittgeschwindigkeiten (15–25 m/min), aber höheres Drehmoment. M42-Qualitätsblätter mit TiAlN-Beschichtung und grobem Zahnabstand (12–14 mm) reduzieren die Werkstoffverfestigung. Spanbrecher auf der Zahnfläche sind obligatorisch.
NE-Metalle (Kupfer, Messing, Aluminium): Die Zahngeometrie mit dreifachem Span (TCG) verhindert das Greifen. Unbeschichtete M2-Blätter mit polierten Spaltflächen vermeiden Aluminiumhaftung.
Baustahl (I-Träger, Winkel): Großdurchmesserblätter (600–1000 mm) mit Wolfram-bestückten HSS-Segmenten für unterbrochene Schnitte. Nassschnitt mit Hochdrucknebel.
Führende Mühlenintegratoren wie SANSO bieten maßgeschneiderte Sägewellen und Antriebssysteme an, die eine konstante Schnittgeschwindigkeit (CSS) aufrechterhalten, während der Durchmesser des Blattes durch wiederholtes Schärfen schrumpft – ein entscheidendes Merkmal zur Maximierung der Lebensdauer von HSS Kreissägeblättern für Metallschnitte.
4. Branchenprobleme und Ingenieurlösungen
4.1 Vorzeitiges Abplatzen der Zähne
Symptom: Abgebrochene Zähne nach weniger als 500 Schnitten an mildem Stahlrohr. Ursachen: Übermäßige Vorschubgeschwindigkeit, falscher Zahnabstand (zu fein für die Wandstärke) oder fehlende Spanbürsten. Lösung: Berechnung der Vorschub pro Zahn (FPT) Formel: FPT = Tischvorschub (mm/min) / (U/min × Anzahl der Zähne). Ziel-FPT für HSS: 0,03–0,08 mm/Zahn für Stahl. Installieren Sie eine Drahtbürstenschleifscheibe, um Späne aus den Spaltflächen vor dem Wiedereintritt zu entfernen.
4.2 Brandflecken auf der Schnittfläche
Symptom: Blaue oder braune Verfärbung entlang der Schnittkante. Ursachen: Überhitzung aufgrund unzureichenden Kühlmittelstroms oder abgenutztes Blatt (Stumpfheit). Lösung: Überprüfen Sie die Ausrichtung der Kühlmitteldüse – sowohl Flut- als auch Durch-Spindel-Kühlmittel müssen die Schneidzone erreichen. Reduzieren Sie die U/min um 15–20% und erhöhen Sie den Vorschub leicht (Verringerung der Spanverdünnung). Ersetzen Sie das Blatt, wenn der Rücklaufwinkel 2° überschreitet.
4.3 Blattlauf und Vibration
Symptom: Welligkeit der Schnittfläche, übermäßiger Lärm. Ursachen: Kontamination der Flanschfläche, verbogenes Blatt, oder abgenutzte Spindellager. Lösung: Überprüfen Sie den Flanschlauf mit einem Messschieber (<0,02 mm). Für Blätter mit mehr als 0,05 mm seitlichem Lauf, zur Nachspannung senden. Verwenden Sie Antivibrationsschlitze (lasergeschnittene Schlitze im Blattkörper), die bei hochwertigen HSS Kreissägeblättern für Metallschnitte erhältlich sind.
5. Prozessoptimierung: Geschwindigkeiten, Vorschübe und Kühlmittel
Um eine konsistente Werkzeuglebensdauer zu erreichen, müssen die Bediener die Schnittparameter auf den Durchmesser der Klinge und die Materialgruppe abstimmen. Ein konservativer Ausgangspunkt für Kohlenstoffstahl (450–650 N/mm² Zugfestigkeit) mit einer 400 mm Durchmesser M2-Klinge: Schnitttempo 60–80 m/min, Vorschubgeschwindigkeit 80–120 mm/min, Zahnlast 0,05 mm. Für Edelstahl reduzieren Sie die Geschwindigkeit auf 25–35 m/min, erhöhen jedoch den Vorschub pro Zahn auf 0,07 mm, um Reibung zu vermeiden. Verwenden Sie ein chloriertes Hochdruck-(EP)-Kühlmittel für austenitische Grades.
Fortschrittliche SANSO Rohrmühlenlinien verfügen über automatische Geschwindigkeits-/Vorschubregelung, die den Motorstrom liest und die Parameter in Echtzeit anpasst, um eine Überlastung der HSS Kreissägeblätter für Metallbearbeitung beim Schneiden von harten Stellen oder Schweißnähten zu verhindern.
6. Nachschärfökonomie: Maximierung der Klingenlebensdauer
Im Gegensatz zu Hartmetall-bestückten Klingen können HSS-Kreissägen 8–12 Mal nachgeschärft werden, bevor der Klingenrumpf die Mindestdicke erreicht. Jedes Nachschärfen entfernt 0,1–0,2 mm von der Zahnfläche und der Oberseite. Falsches Schleifen verbrennt jedoch die Zahnkante, was die Werkzeuglebensdauer verringert. Verwenden Sie ein CBN (kubisches Bornitrid) Rad mit Flutkühlmittel und halten Sie einen Freiwinkel von 5°–8°. Überprüfen Sie nach jedem dritten Nachschärfen den Klingenrumpf auf Risse (Färbetest). Eine gut gewartete Klinge kostet 40–60% weniger pro Schnitt im Vergleich zu einer Ersatzklinge.
Häufig gestellte Fragen (FAQ) – HSS Kreissägeblätter für Metallbearbeitung
Q1: Wann sollte ich HSS-Kreissägeblätter anstelle von
Hartmetall-bestückten Klingen wählen?
A1: Wählen Sie HSS-Kreissägeblätter für
Metallbearbeitung, wenn Sie eisenhaltige Materialien mit einer
Zugfestigkeit unter 1000 N/mm² schneiden, insbesondere in
Hochvolumen-Anwendungen, bei denen das Nachschärfen wirtschaftlich ist.
HSS bewältigt unterbrochene Schnitte besser als Hartmetall (weniger
Absplitterungen) und kostet 50–70% weniger pro Klinge. Hartmetall
wird für gehärtete Stähle (>45 HRC) oder nicht-eisenhaltige Legierungen
mit hoher Abrasivität (z.B. Gusseisen mit Graphit) bevorzugt.
Q2: Wie erkenne ich, ob meine HSS-Klinge stumpf ist?
A2: Anzeichen sind erhöhtes
Schneidgeräusch, Grat Höhe >0,3 mm an Rohrenden, steigender
Motorstrom (10–15% über dem Normalwert) und ein stumpfes graues
Erscheinungsbild an den Zahnspitzen anstelle von glänzendem Metall.
Ein einfacher Test: Schneiden Sie ein Standardmuster; wenn die
Schnittfläche auffällige Vorschubmarken zeigt, schärfen Sie sofort
nach.
Q3: Kann ich gestapelte Rohre mit HSS-Kreissägeblättern
schneiden?
A3: Ja, aber mit Einschränkungen. Die maximale
Stapelhöhe sollte den Durchmesser der Klinge/6 nicht überschreiten.
Verwenden Sie eine grobe Zahnsteigung (z.B. 5/7 mm variabel), um
Chippackungen zwischen den Rohren zu vermeiden. Klemmen Sie das
Bündel fest und reduzieren Sie die Vorschubgeschwindigkeit um
30–40% im Vergleich zum Schneiden eines einzelnen Rohrs.
Edelstahlbündel werden aufgrund des Galling-Risikos nicht
empfohlen.
Q4: Welches Kühlmittel ist am besten für das HSS
Schneiden von Kohlenstoffstahl?
A4: Eine halbsynthetische
Emulsion (5–8% Konzentration) mit Hochdruck-(EP)-Zusätzen—Schwefel
und Chlor—funktioniert am besten. Die EP-Zusätze bilden bei hohen
Temperaturen einen Schmierfilm. Vermeiden Sie reine Öle, da sie
Nebel erzeugen und weniger effektiv beim Kühlen sind. Für
Hochgeschwindigkeitsschnitte (>100 m/min) verwenden Sie ein
Hochdruckkühlmittel (20–30 bar), das in die Zahnmulden geleitet wird.
Q5: Wie beeinflusst der Durchmesser der Klinge die Schneidkapazität einer Rohrmühle?
A5: Der maximale Durchmesser des Rohres, der geschnitten werden kann, beträgt ungefähr 1/3 des Durchmessers der Klinge für eine fliegende Säge (z.B. eine 450 mm Klinge schneidet bis zu 150 mm Rohre). Größere Klingen ermöglichen größere Rohre, erfordern jedoch mehr Leistung und erzeugen mehr Durchbiegung. Für HSS Kreissägeblätter für die Metallbearbeitung ist ein Durchmesser von 350–450 mm der optimale Bereich für Rohrmühlen, die 20–160 mm OD-Rohre bearbeiten. Konsultieren Sie immer die Spezifikationen Ihres Mühlenherstellers—SANSO bietet klare Diagramme zur Klingenwahl.
Präzises Schneiden als Wettbewerbsvorteil
Die Auswahl und der Betrieb von HSS Kreissägeblättern für die Metallbearbeitung ist ein Gleichgewicht zwischen Metallurgie, Geometrie und Prozessparametern. Durch das Verständnis der Wechselwirkungen zwischen Klingenqualität, Zahnform und Werkstückmaterial können Hersteller die Kosten pro Schnitt um über 30 % senken, die Qualität der Schnittfläche verbessern und die Ausfallzeiten für Klingenwechsel minimieren. Moderne Rohrmühlen—wie die von SANSO entwickelten—integrieren intelligente Sägemodule, die den Zustand der Klinge überwachen und die Vorschubgeschwindigkeiten automatisch anpassen, um sicherzustellen, dass der Sägevorgang niemals zum Engpass wird.
Müssen Sie die Schneidstation Ihrer Rohrmühle aufrüsten oder industrielle HSS-Klingen mit garantierter Leistung beziehen? Kontaktieren Sie noch heute das SANSO Ingenieurteam. Wir bieten komplette Schneidlösungen, einschließlich Klingenwahlleitfäden, Arbor-Design und automatisierte Sägevorschübe.
Jetzt Ihre Anfrage senden – geben Sie Ihren Rohrdurchmesserbereich, Materialqualitäten und die gewünschte Schnittgeschwindigkeit an. Unsere Spezialisten werden innerhalb von 24 Stunden mit einem detaillierten Vorschlag und einer ROI-Analyse für Ihre spezifische Anwendung antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
