
Accueil > Blogs > Lames de scie circulaire HSS pour la coupe de métal : Science des matériaux et performance industrielle
Lames de scie circulaire HSS pour la coupe de métal : Science des matériaux et performance industrielle
2026-07-11
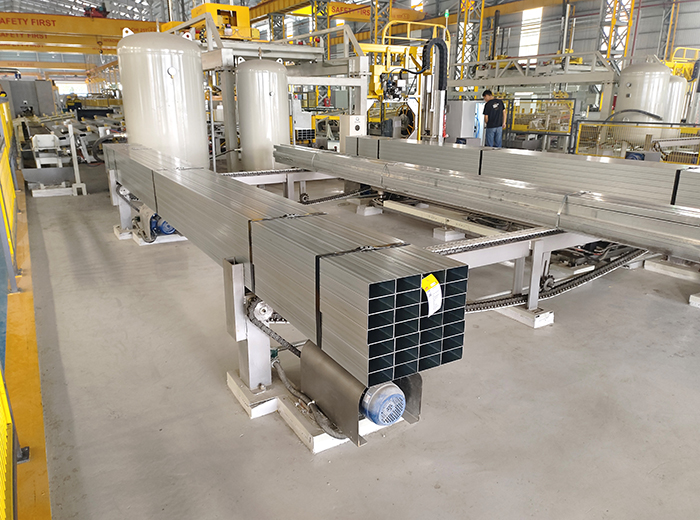
Dans les environnements de traitement des métaux à fort volume—tels que les usines de tubes et de tuyaux, la fabrication de pièces automobiles et la fabrication d'acier structurel—la sélection des outils de coupe dicte directement le débit, la qualité de coupe et les coûts opérationnels. Parmi les outils les plus utilisés, les lames de scie circulaire HSS pour la coupe des métaux offrent une combinaison de dureté, de dureté à chaud et de re-affûtabilité que les lames en carbure cémenté ou bi-métal ne peuvent pas toujours égaler. Cet article fournit une perspective d'ingénierie détaillée sur la performance des lames de scie circulaire en acier rapide (HSS) dans des conditions industrielles, couvrant les grades métallurgiques, les géométries de dents, les stratégies de refroidissement et l'intégration avec des systèmes de sciage automatisés—y compris ceux trouvés sur les usines de tubes modernes de SANSO.
1. Fondement métallurgique : Grades HSS pour lames de scie circulaire
La performance des lames de scie circulaire HSS pour la coupe des métaux commence par le bon grade de matériau. Contrairement aux aciers à outils standard, le HSS contient du tungstène (W), du molybdène (Mo), du vanadium (V) et du cobalt (Co) pour maintenir la dureté à des températures élevées (dureté à chaud jusqu'à 600°C). Pour les applications ferreuses exigeantes, le M2 (6-5-2) est le grade de base, offrant un bon équilibre entre résistance à l'usure et ténacité. Cependant, pour les alliages à haute résistance ou l'acier inoxydable, les grades M35 (5 % de cobalt) ou M42 (8 % de cobalt) offrent une dureté à chaud et une rétention de tranchant supérieures.
Les cibles de propriétés clés pour les lames de scie HSS industrielles :
Dureté après traitement thermique : 64–67 HRC (M2), 66–69 HRC (M42).
Résistance à la rupture transversale : >3500 N/mm² pour résister à l'ébréchage des dents.
Taille des grains : ASTM 10–12 (microstructure fine) pour des motifs d'usure cohérents.
Des fabricants comme SANSO intègrent des stations de sciage de haute précision dans leurs lignes d'usines de tubes, et ils spécifient que les lames de scie circulaire HSS pour la coupe des métaux doivent répondre à ces critères de dureté pour maintenir la perpendicularité de coupe dans une tolérance de ±0,5 mm sur des diamètres de tube allant jusqu'à 150 mm.
2. Géométrie des dents et son effet sur la qualité de coupe
2.1 Pas et forme des dents
Pour un matériau donné et une épaisseur de paroi, le pas des dents (distance entre les arêtes de coupe) détermine la charge de copeaux et les vibrations. Dans la coupe de tubes, un design à pas variable (par exemple, 8/10/12 mm) perturbe la résonance harmonique, réduisant le bruit et augmentant la durée de vie de la lame. La forme de la dent—triangulaire (standard), trapézoïdale (pour les parois minces), ou biseautage supérieur alternatif (ATB)—doit correspondre à l'application. Pour les tubes en acier structurel avec une épaisseur de paroi >5 mm, un angle de dépouille positif (10°–15°) combiné à un bord arrière renforcé empêche la fracture des dents lors des opérations à forte avance.
2.2 Revêtements et traitements de surface
Bien que les lames HSS soient souvent utilisées non revêtues dans des applications à faible coût, des revêtements avancés améliorent considérablement la performance des lames de scie circulaire HSS pour la coupe des métaux. Le TiN (nitrure de titane) réduit le coefficient de friction de 0,6 à 0,4, abaissant la chaleur de coupe. Le TiAlN (nitrure de titane et d'aluminium) résiste à des températures de coupe intermittentes allant jusqu'à 800°C, idéal pour les faisceaux de tubes en acier inoxydable. Pour les matériaux abrasifs comme l'aluminium à haute teneur en silicium, les revêtements CrN empêchent l'accumulation de bord (BUE).
3. Applications industrielles : Des laminoirs aux fabrications structurelles
La polyvalence des lames de scie circulaire HSS pour la découpe de métal s'étend à plusieurs industries. Voici des scénarios typiques avec des exigences techniques spécifiques :
Laminoirs de tubes ERW (acier au carbone) : Les applications de scie volante nécessitent des lames capables de couper en vol à des vitesses de ligne de 40 à 80 m/min. Diamètre de la lame 350 à 450 mm, épaisseur 2,5 à 3,5 mm, avec 180 à 220 dents. Refroidissement : émulsion à inondation (concentration de 5 à 8 %).
Découpe de tubes en acier inoxydable (304/316) : Vitesses de coupe plus faibles (15 à 25 m/min) mais couple plus élevé. Lames de grade M42 avec revêtement TiAlN et pas grossier (12 à 14 mm) réduisent le durcissement par travail. Les brise-copeaux sur la face des dents sont obligatoires.
Métaux non ferreux (cuivre, laiton, aluminium) : La géométrie de dent de meulage à triple copeaux (TCG) empêche l'adhérence. Lames M2 non revêtues avec gorges polies évitent l'adhésion de l'aluminium.
Acier structurel (poutres en I, angles) : Lames de grand diamètre (600 à 1000 mm) avec segments HSS à pointe en tungstène pour des coupes interrompues. Découpe humide avec brouillard haute pression.
Les intégrateurs de laminoirs leaders tels que SANSO proposent des arbres de scie et des systèmes d'entraînement personnalisés qui maintiennent une vitesse de surface constante (CSS) à mesure que le diamètre de la lame diminue en raison de l'affûtage répété — une caractéristique cruciale pour maximiser la durée de vie des lames de scie circulaire HSS pour la découpe de métal.
4. Points de douleur de l'industrie et solutions d'ingénierie
4.1 Ébréchage prématuré des dents
Symptôme : Dents ébréchées après moins de 500 coupes sur tube en acier doux. Causes profondes : Taux d'alimentation excessif, pas de dent incorrect (trop fin pour l'épaisseur de paroi), ou manque de brossage des copeaux. Solution : Calculer la formule de l'alimentation par dent (FPT) : FPT = alimentation de la table (mm/min) / (RPM × nombre de dents). FPT cible pour HSS : 0,03 à 0,08 mm/dent pour l'acier. Installer une brosse métallique pour dégager les copeaux des gorges avant la réentrée.
4.2 Marques de brûlure sur la surface coupée
Symptôme : Décoloration bleue ou brune le long du bord coupé. Causes profondes : Surchauffe due à un flux de refroidissement insuffisant ou à une lame usée (émoussée). Solution : Vérifier l'alignement de la buse de refroidissement — le refroidissement à inondation et par l'arbre doit atteindre la zone de coupe. Réduire la RPM de 15 à 20 % et augmenter légèrement l'alimentation (réduction de l'amincissement des copeaux). Remplacer la lame lorsque l'angle de dégagement arrière dépasse 2°.
4.3 Déviation et vibration de la lame
Symptôme : Surface de coupe ondulée, bruit excessif. Causes profondes : Contamination de la bride de l'arbre, corps de lame tordu, ou roulements de broche usés. Solution : Vérifier la déviation de la bride avec un indicateur à cadran (<0,02 mm). Pour les lames avec plus de 0,05 mm de déviation latérale, envoyer pour retensionner. Utiliser des fentes anti-vibration (fentes découpées au laser dans le corps de la lame) qui sont disponibles sur les conceptions premium lames de scie circulaire HSS pour la découpe de métal.
5. Optimisation des processus : vitesses, avances et lubrifiant
Pour obtenir une durée de vie des outils cohérente, les opérateurs doivent baser les paramètres de coupe sur le diamètre de la lame et le groupe de matériaux. Un point de départ conservateur pour l'acier au carbone (450–650 N/mm² de traction) avec une lame M2 de 400 mm de diamètre : vitesse de coupe 60–80 m/min, avance 80–120 mm/min, charge par dent 0,05 mm. Pour l'acier inoxydable, réduire la vitesse à 25–35 m/min mais augmenter l'avance par dent à 0,07 mm pour éviter le frottement. Utilisez un lubrifiant extrême-pression (EP) chloré pour les grades austénitiques.
Les lignes de laminoirs à tubes SANSO avancées disposent d'un contrôle automatique de la vitesse/de l'avance qui lit le courant du moteur et ajuste les paramètres en temps réel, évitant la surcharge sur les lames de scie circulaire HSS pour la coupe des métaux lors de la coupe de points durs ou de soudures.
6. Économie de réaffûtage : maximiser la durée de vie de la lame
Contrairement aux lames à plaquettes carbure, les scies circulaires HSS peuvent être réaffûtées 8–12 fois avant que le corps de la lame n'atteigne l'épaisseur minimale. Chaque réaffûtage enlève 0,1–0,2 mm de la face et du dessus de la dent. Cependant, un meulage incorrect brûle le bord de la dent, réduisant la durée de vie de l'outil. Utilisez une meule en CBN (nitrure de bore cubique) avec un lubrifiant en inondation, et maintenez un angle de décharge de 5°–8°. Après chaque trois réaffûtages, inspectez le corps de la lame pour détecter des fissures (test de pénétration de colorant). Une lame bien entretenue coûte 40–60 % de moins par coupe par rapport à une lame de remplacement.
Questions Fréquemment Posées (FAQ) – Lames de Scie Circulaire HSS pour la Coupe des Métaux
Q1 : Quand devrais-je choisir des lames de scie circulaire HSS plutôt que des lames à plaquettes carbure ?
A1 : Choisissez des lames de scie circulaire HSS pour la coupe des métaux lors de la coupe de matériaux ferreux avec une résistance à la traction inférieure à 1000 N/mm², surtout dans des applications à fort volume où le réaffûtage est économique. Le HSS gère mieux les coupes interrompues que le carbure (moins d'ébréchage) et coûte 50–70 % de moins par lame. Le carbure est préféré pour les aciers durcis (>45 HRC) ou les alliages non ferreux avec une grande abrasivité (par exemple, la fonte avec du graphite).
Q2 : Comment savoir si ma lame HSS est émoussée ?
A2 : Les signes incluent un bruit de coupe accru, une hauteur de bavure >0,3 mm sur les extrémités des tubes, une augmentation du courant du moteur (10–15 % au-dessus de la normale), et une apparence grise terne sur les pointes de dent plutôt que du métal brillant. Un test simple : coupez un échantillon standard ; si la surface de coupe montre des marques d'avance prononcées, réaffûtez immédiatement.
Q3 : Puis-je couper des tubes empilés avec des lames de scie circulaire HSS ?
A3 : Oui, mais avec des restrictions. La hauteur maximale de l'empilement ne doit pas dépasser le diamètre de la lame/6. Utilisez un pas de dent grossier (par exemple, 5/7 mm variable) pour éviter l'accumulation de copeaux entre les tubes. Serrez le faisceau fermement et réduisez la vitesse d'avance de 30–40 % par rapport à la coupe d'un tube unique. Les faisceaux en acier inoxydable ne sont pas recommandés en raison du risque de grippage.
Q4 : Quel lubrifiant est le meilleur pour la coupe HSS de l'acier au carbone ?
A4 : Une émulsion semi-synthétique (concentration de 5–8 %) avec des additifs extrême-pression (EP) — soufre et chlore — fonctionne le mieux. Les additifs EP forment un film lubrifiant à haute température. Évitez les huiles pures car elles génèrent de la brume et sont moins efficaces pour le refroidissement. Pour la coupe à grande vitesse (>100 m/min), utilisez un lubrifiant haute pression (20–30 bars) dirigé dans les gorges des dents.
Q5 : Comment le diamètre de la lame affecte-t-il la capacité de coupe sur un
tuyau mill?
A5 : Le diamètre maximum du tube qui peut être coupé est
d'environ 1/3 du diamètre de la lame pour une scie volante (par exemple, une
lame de 450 mm coupe jusqu'à 150 mm de tube). Des lames plus grandes
permettent de couper des tubes plus grands mais nécessitent plus de puissance
et produisent plus de déviation. Pour des lames de scie circulaire HSS pour
la coupe des métaux, un diamètre de 350 à 450 mm est le point idéal
pour les tuyaux mills traitant des tubes de 20 à 160 mm de diamètre extérieur.
Consultez toujours les spécifications de votre constructeur de mill—SANSO fournit des tableaux
clairs pour le dimensionnement des lames.
Coupe de Précision comme Avantage Concurrentiel
La sélection et l'exploitation de lames de scie circulaire HSS pour la coupe des métaux est un équilibre entre métallurgie, géométrie et paramètres de processus. En comprenant l'interaction entre le grade de la lame, le design des dents et le matériau de la pièce à usiner, les fabricants peuvent réduire le coût par coupe de plus de 30 %, améliorer la qualité de la surface de coupe et minimiser les temps d'arrêt pour les changements de lame. Les tuyaux mills modernes—comme ceux conçus par SANSO—incorporent des modules de sciage intelligents qui surveillent l'état de la lame et ajustent automatiquement les vitesses d'avance, garantissant que le processus de sciage ne devienne jamais un goulot d'étranglement.
Besoin de mettre à niveau la station de coupe de votre tuyau mill ou de vous procurer des lames HSS industrielles avec performance garantie ? Contactez l'équipe d'ingénierie de SANSO dès aujourd'hui. Nous fournissons des solutions de coupe complètes, y compris des guides de sélection de lames, la conception d'arbre et des alimentateurs de scie automatisés.
Envoyez votre demande maintenant – incluez votre plage de diamètre de tube, les grades de matériau et la vitesse de coupe souhaitée. Nos spécialistes répondront dans les 24 heures avec une proposition détaillée et une analyse du retour sur investissement pour votre application spécifique.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
