
Accueil > Blogs > Ferrite Rod Core Engineering : Maximiser la stabilité du soudage HF dans les laminoirs de tubes de précision
Ferrite Rod Core Engineering : Maximiser la stabilité du soudage HF dans les laminoirs de tubes de précision
2026-07-11
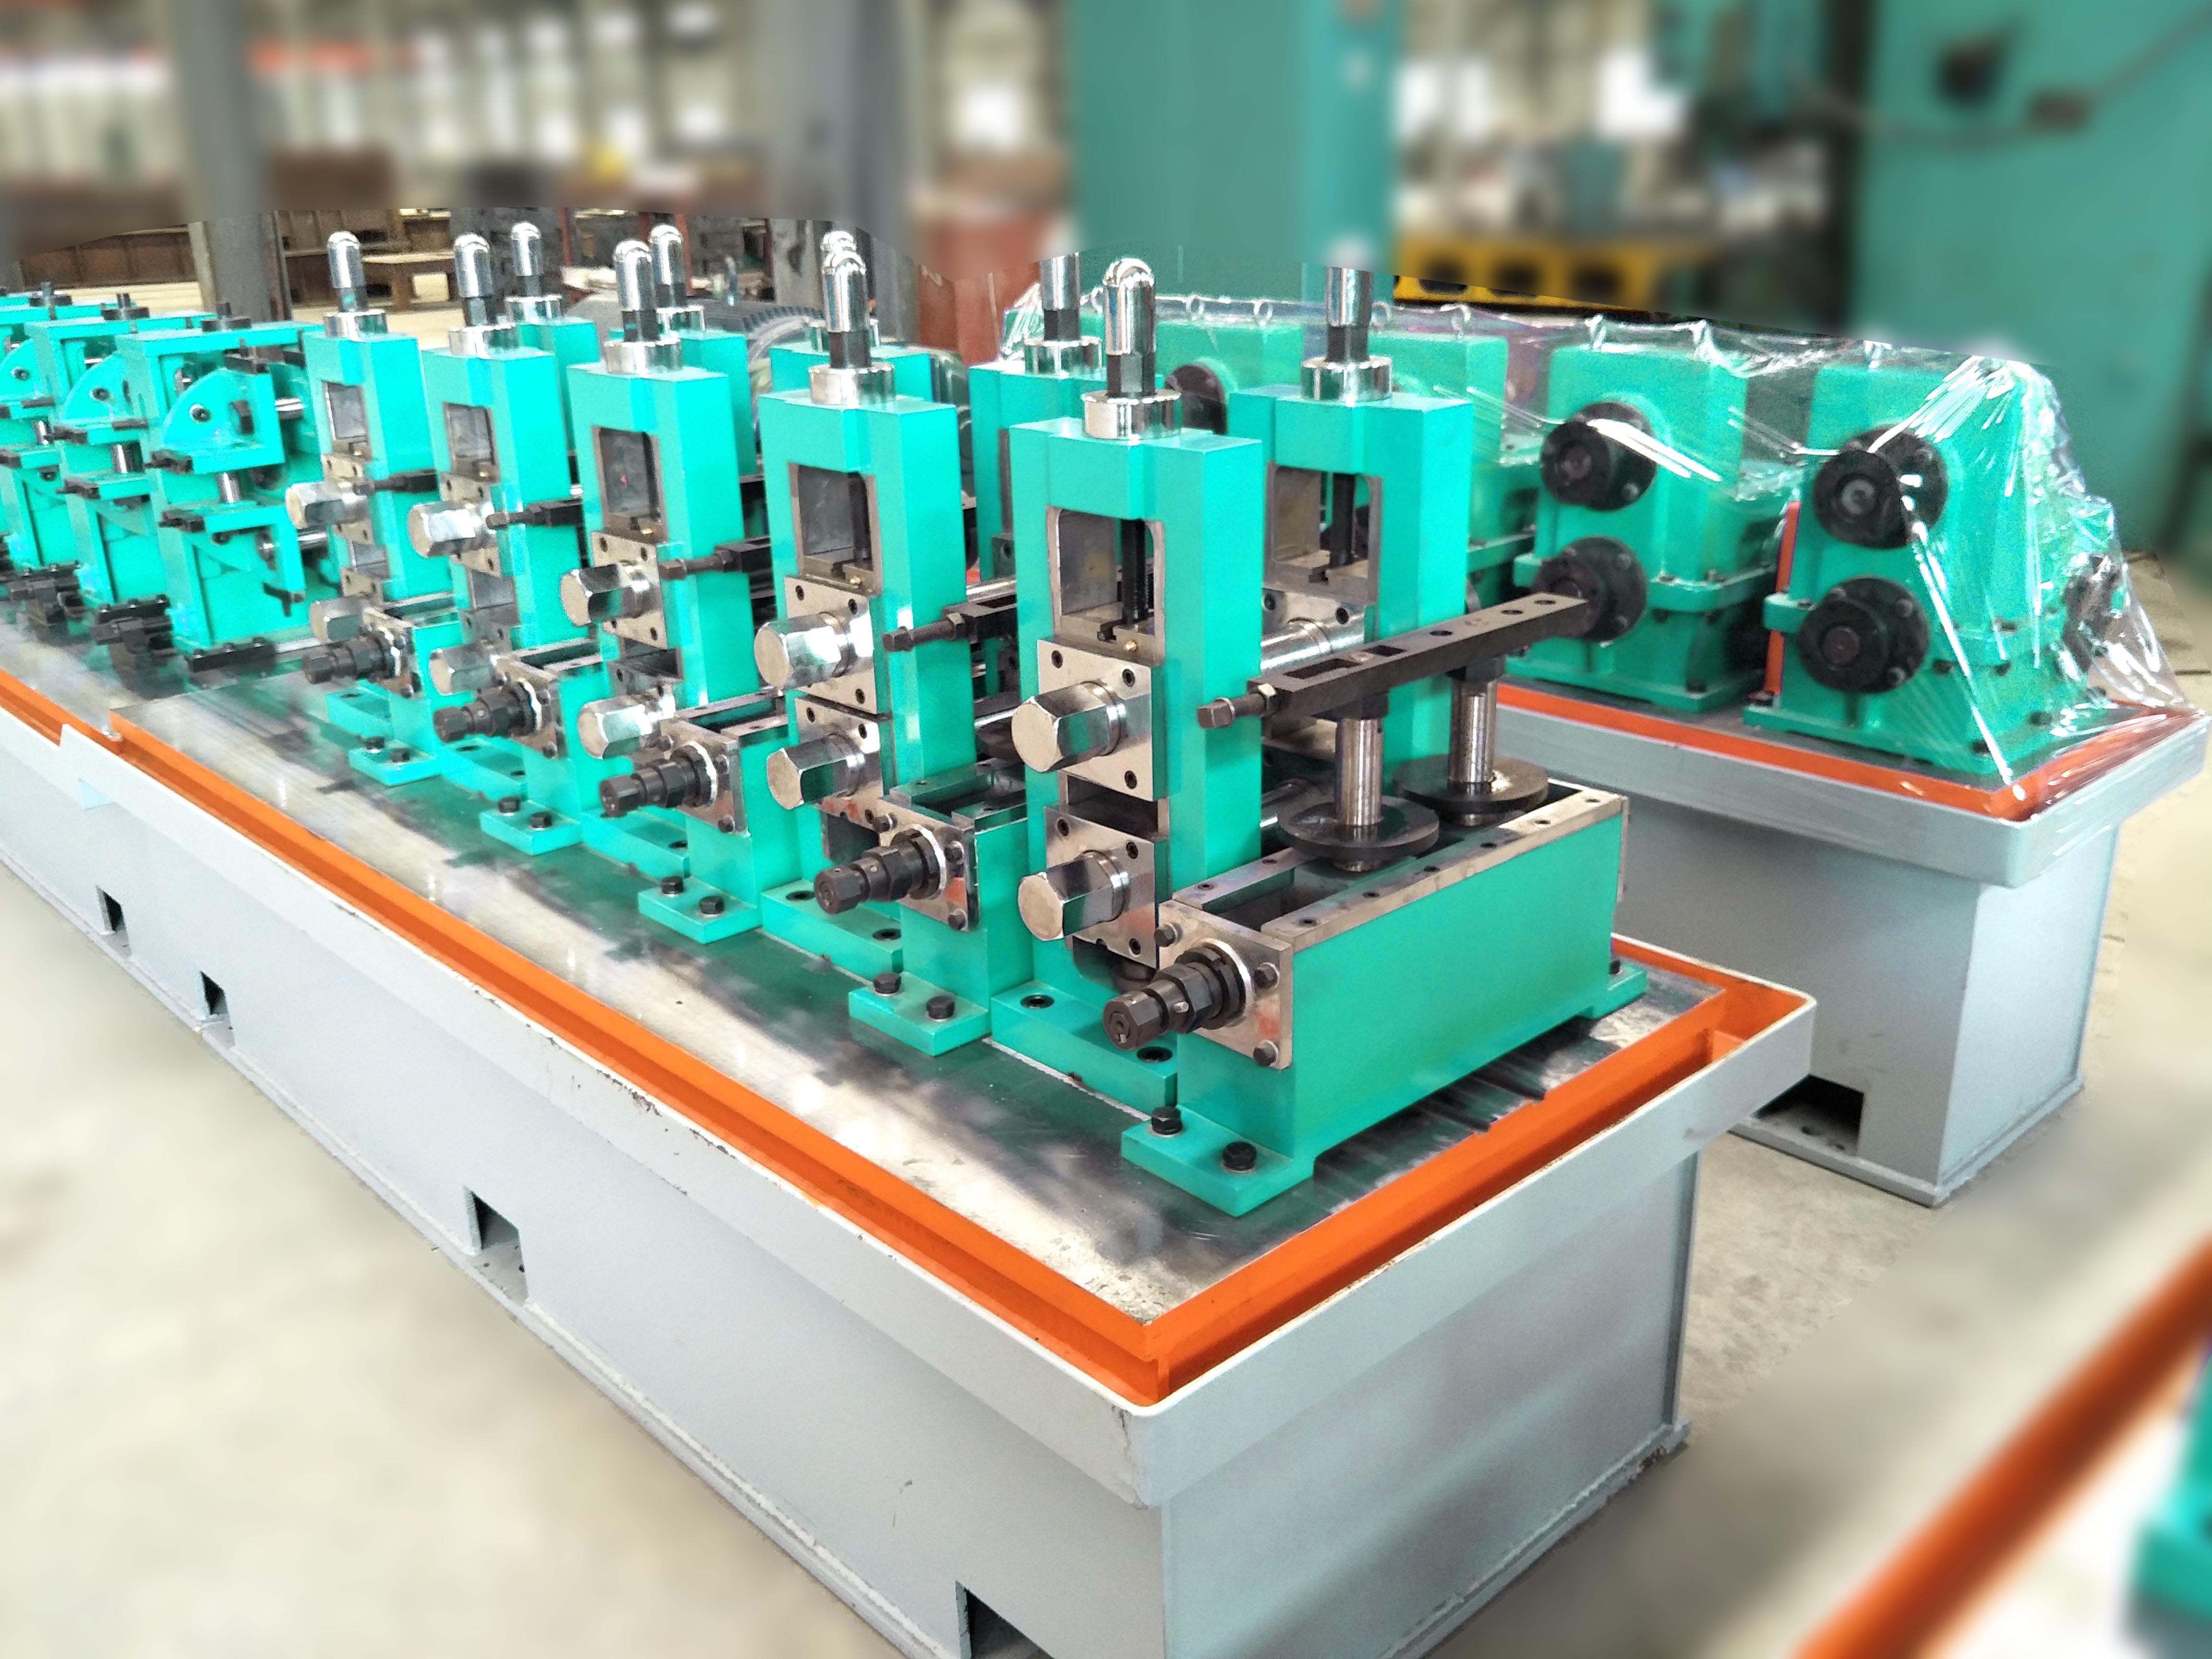
Dans le soudage par résistance électrique à haute fréquence (HF) pour les tubes en acier, le noyau en tige de ferrite — communément appelé le noyau d'impédance — dicte directement l'intégrité du soudage, la vitesse de production et l'efficacité énergétique. Pour les opérateurs de laminoirs et les responsables techniques, le choix et l'entretien du noyau magnétique correct ne sont pas une décision banale ; c'est un acte d'équilibre métallurgique et électromagnétique. Cet article fournit une perspective d'ingénierie détaillée sur la façon dont les paramètres du noyau en tige de ferrite interagissent avec la dynamique de formation des tubes, et comment les systèmes de laminoir à tubes SANSO sont conçus pour tirer parti de ces composants pour des soudures répétables et de haute intégrité.
1. Rôle du noyau en tige de ferrite dans le soudage de tubes à haute fréquence
Le noyau en tige de ferrite fonctionne comme un concentrateur de flux magnétique à l'intérieur de l'assemblage d'impédance. Placé dans la zone de la rainure de soudage du tube, il redirige le chemin du courant haute fréquence de la peau extérieure des bords de la bande vers le point de convergence Vee réel. Sans un impédance basé sur le ferrite optimisé, le courant de soudage a tendance à circuler le long du diamètre extérieur, provoquant des brûlures de surface et une fusion incomplète. La haute perméabilité du noyau (typiquement 2000–5000 μi à 400 kHz) et la faible coercivité assurent une pénétration profonde du courant exactement là où les bords se rencontrent.
Les principales fonctions électromagnétiques d'un noyau en tige de ferrite de haute qualité incluent :
Formage du flux magnétique – concentrer les courants de Foucault dans les surfaces de contact.
Correspondance d'impédance – réduire la puissance réfléchie vers le tube oscillateur, améliorant l'efficacité.
Suppression de l'arc – minimiser les champs parasites qui causent des éclairs de bord.
Les principaux fabricants de laminoirs tels que SANSO intègrent l'optimisation du soudage haute fréquence dans leurs conceptions de lignes complètes, garantissant que la géométrie du boîtier d'impédance et les systèmes de refroidissement sont compatibles avec les dimensions standard de noyau en tige de ferrite (par exemple, diamètre de 8 à 25 mm, longueur de 300 à 600 mm).
2. Science des matériaux : Sélectionner le bon grade de ferrite pour les laminoirs à tubes
2.1 Propriétés critiques du ferrite
Toutes les tiges de ferrite ne se comportent pas de manière identique sous stress thermique et électromagnétique. Pour le soudage HF continu (200–450 kHz), le matériau préféré est le ferrite Mn-Zn en raison de sa haute densité de flux de saturation (0,45–0,55 T) et de sa perméabilité initiale. Les ferrites Ni-Zn offrent une résistivité plus élevée mais un Bsat plus faible, les rendant adaptées aux tubes de petit diamètre où la dissipation de chaleur est limitée. Lors de la spécification d'un noyau en tige de ferrite, évaluer les métriques suivantes :
Température de Curie (Tc) – doit dépasser 180°C pour éviter un emballement thermique sous de lourdes charges.
Résistivité volumique (ρ) – >10³ Ω·cm pour Mn-Zn, >10⁶ Ω·cm pour Ni-Zn afin de minimiser les pertes de courant de Foucault à l'intérieur de la tige.
Résistance à la fracture mécanique – les ferrites sont fragiles ; la résistance aux chocs est critique lors des démarrages de tubes.
Les données opérationnelles des usines à grande vitesse (80–120 m/min) montrent qu'un noyau en tige de ferrite correctement choisi peut supporter plus de 4000 heures de soudage continu avant de montrer une dégradation mesurable de la perméabilité. SANSO fournit des directives d'ingénierie pour associer les grades de ferrite aux dimensions des tubes (OD 10–150 mm) et aux rapports d'épaisseur de paroi.
3. Intégration du Noyau en Tige de Ferrite dans les Lignes de SANSO Tube Mill
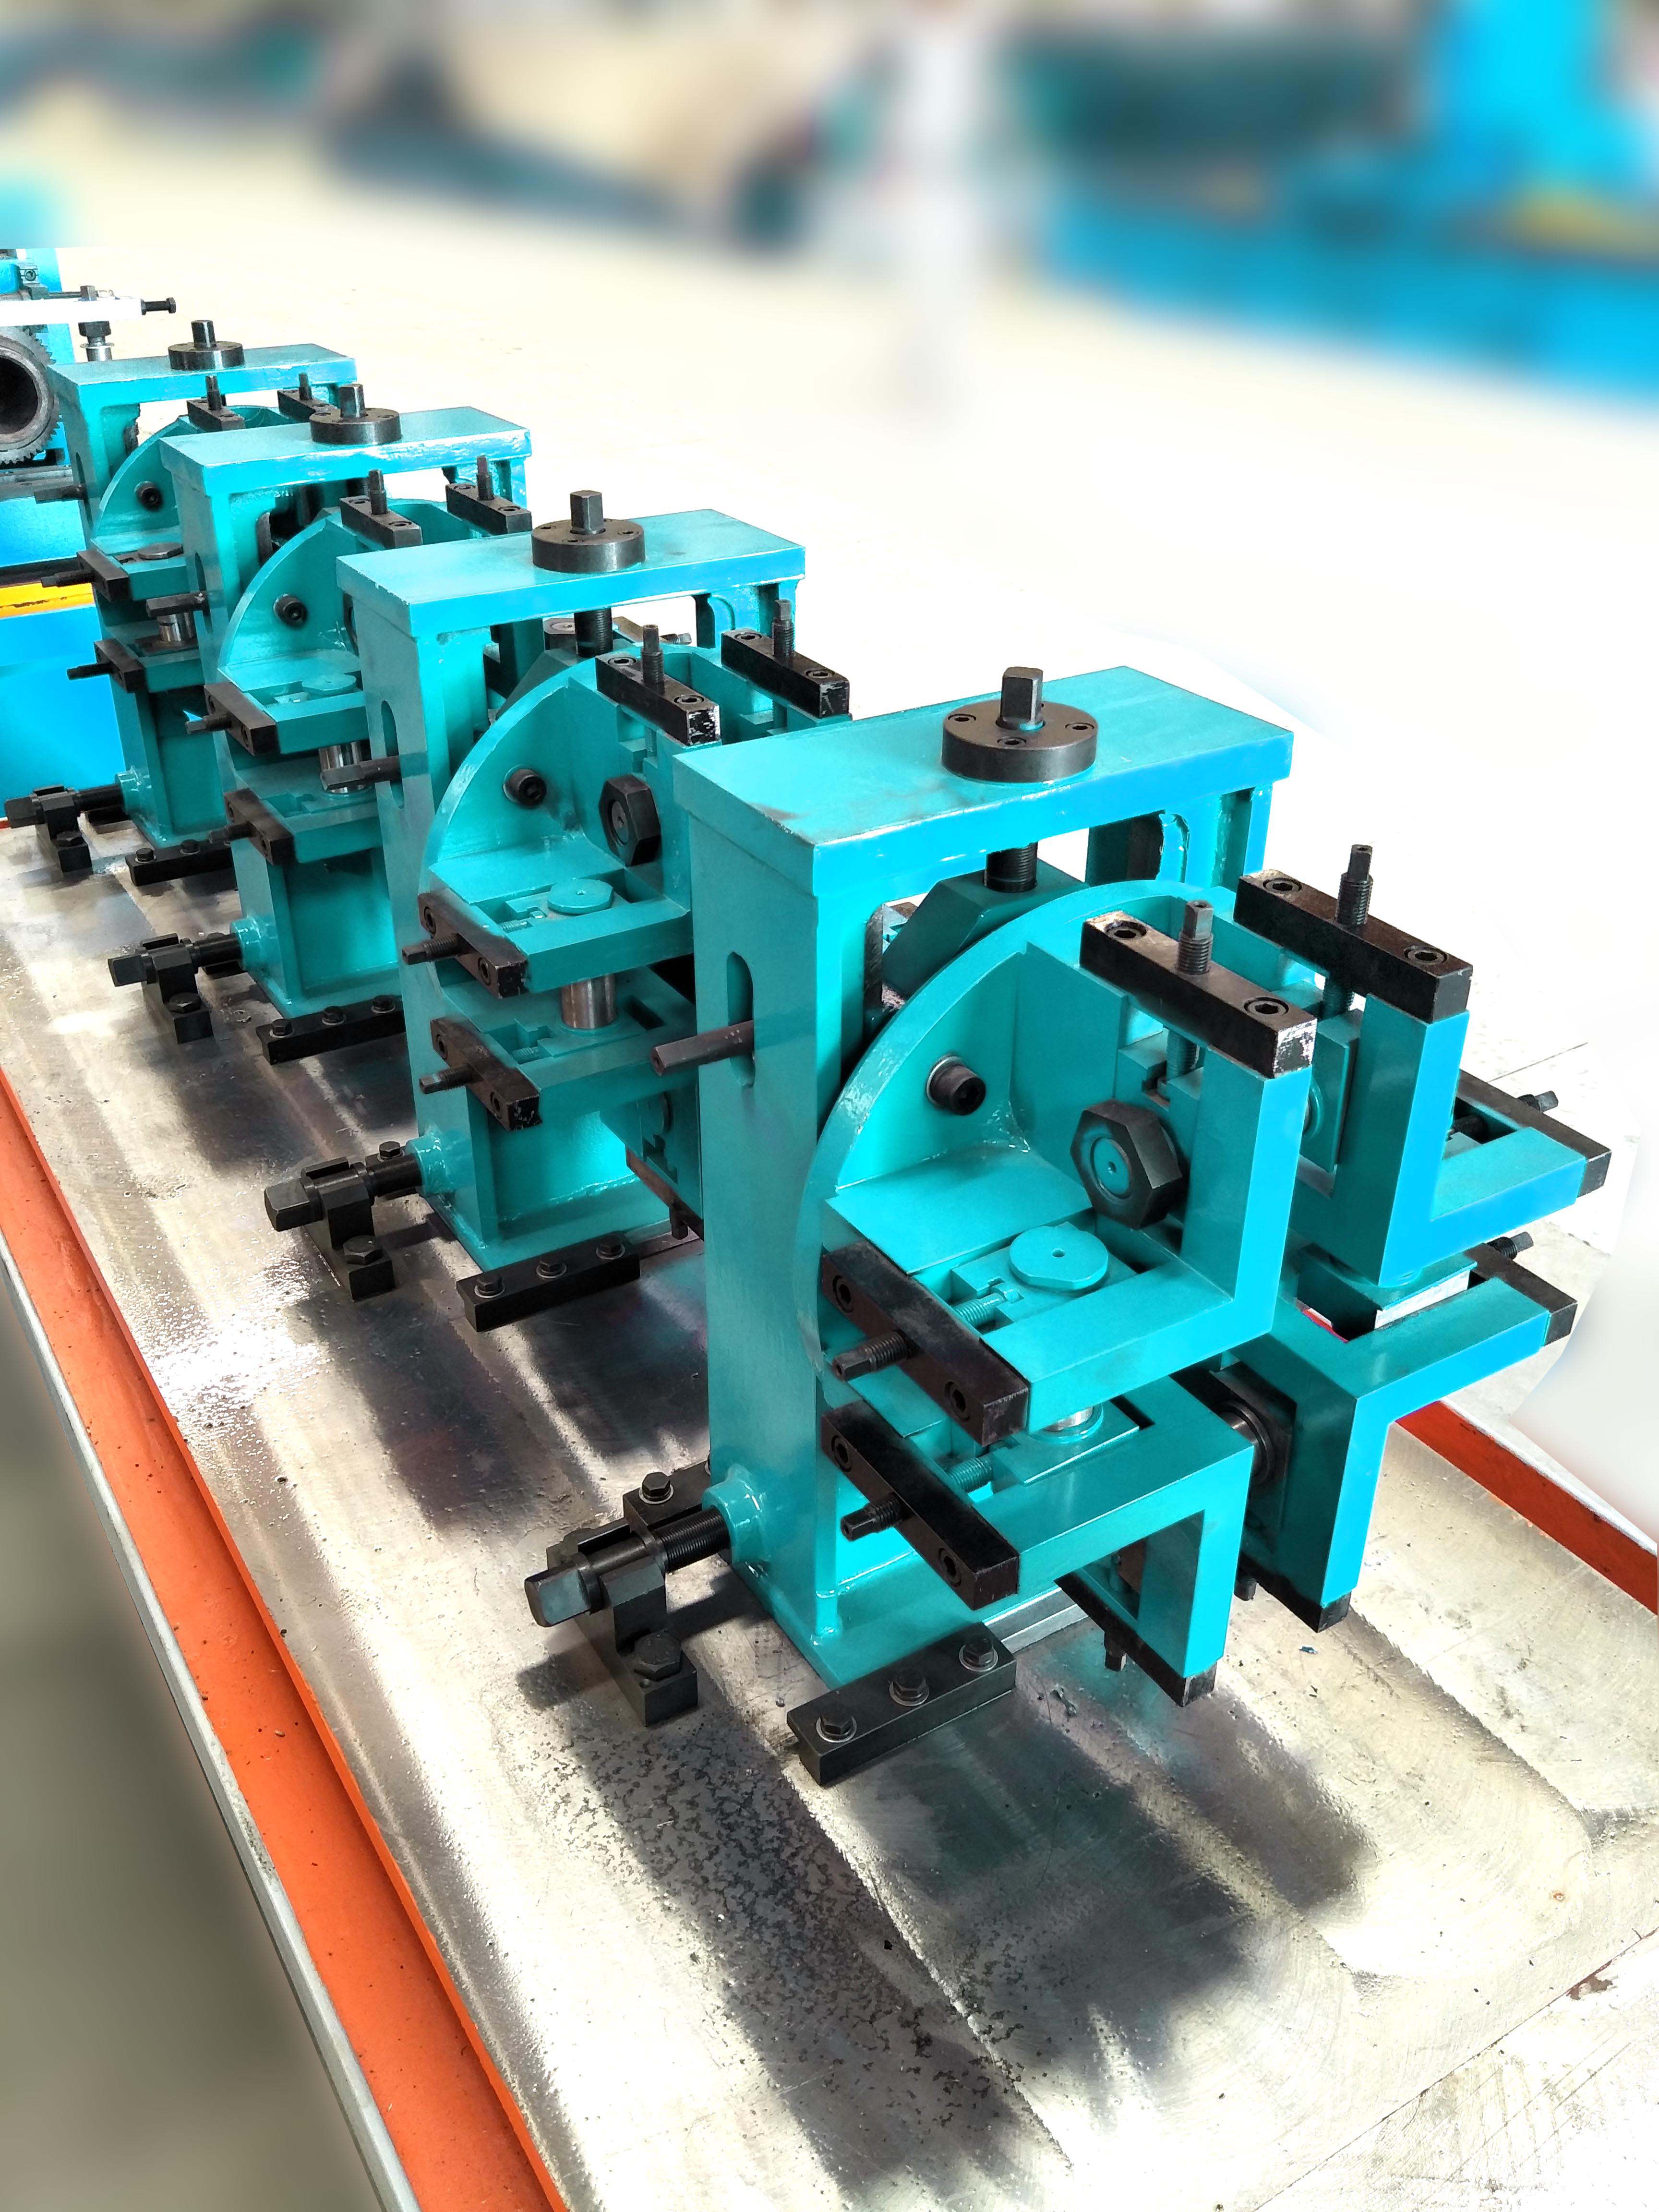
Un laminoir à tubes de haute précision doit accueillir l'assemblage de l'impédor sans introduire de vibration ou de désalignement. SANSO conçoit des stations de formage à rouleaux et des caisses de soudage avec des guides d'impédor réglables, permettant aux opérateurs de positionner le noyau en tige de ferrite exactement au point de soudure — généralement 3–5 mm derrière l'axe du rouleau de compression. Ce placement garantit que l'intensité du champ magnétique atteint son maximum à l'interface bord à bord, produisant une soudure forgée cohérente sans élargissement excessif de la zone affectée par la chaleur (HAZ).
Les principales caractéristiques d'intégration des SANSO pour les utilisateurs de noyaux en ferrite :
Cassettes d'impédor à changement rapide – réduisent les temps d'arrêt lors du remplacement des tiges fissurées.
Enveloppes de tiges refroidies à l'eau – maintiennent la température de surface du ferrite en dessous de 120 °C, empêchant l'effondrement de la perméabilité.
Détection automatique de l'écart – retour d'information en temps réel sur la position de l'impédor par rapport aux bords de la bande.
De plus, SANSO propose des familles de produits de laminoir à tubes complètes qui incluent des systèmes de surveillance de soudure spécifiquement calibrés pour les impédors à base de ferrite. Cela permet aux opérateurs de corréler la température de soudure (données du pyromètre) avec les changements de réponse magnétique de la tige de ferrite, permettant une maintenance prédictive avant l'apparition de défauts de soudure.
4. Points de douleur de l'industrie & Solutions : Pannes de Noyau en Tige de Ferrite
4.1 Modes de défaillance courants
Malgré une conception robuste, un noyau en tige de ferrite en production continue peut présenter plusieurs mécanismes de défaillance. Reconnaître ces problèmes tôt prévient les arrêts catastrophiques de la ligne de soudure.
Craquage thermique – se produit lorsque le débit d'eau de refroidissement est insuffisant ; le ferrite développe des micro-fissures, provoquant une impédance erratique et une porosité de soudure.
Saturation magnétique – si la section transversale du tube exige un flux plus élevé que le Bsat de la tige, le courant de soudure contourne le Vee, entraînant des soudures froides.
Érosion de surface – causée par des arcs provenant de connexions lâches à l'intérieur de l'impédor ; érode la couche extérieure du ferrite et réduit la perméabilité effective.
4.2 Solutions d'ingénierie
Pour atténuer ces problèmes, des ingénieurs de laminoir expérimentés appliquent les contre-mesures suivantes :
Mettre en œuvre un protocole d'inspection des tiges de ferrite programmé tous les 500 heures de fonctionnement, en utilisant un gaussmètre pour vérifier l'uniformité du flux de surface.
Utiliser des impédors à double tige (deux assemblages de noyau en tige de ferrite parallèles) pour des diamètres de tube >100 mm, répartissant la charge magnétique et réduisant le stress thermique par tige.
Installez des boucles de refroidissement à eau déionisée pour prévenir les dépôts minéraux sur la surface du ferrite, qui créent des points chauds locaux.
Des études de cas provenant de laminoirs de tubes asiatiques montrent que l'adoption de ces solutions prolonge la durée de vie moyenne du noyau de tige en ferrite de 800 à 2 500 heures de production, réduisant directement les coûts de remplacement de l'impédor de plus de 60 %.
5. Sujets avancés : Réglage de la géométrie du noyau de tige en ferrite pour des profils de tube spécifiques
Au-delà de la qualité du matériau, la forme et la segmentation de la tige en ferrite influencent la qualité de soudure pour les tubes non circulaires ou à paroi mince. Pour les sections creuses carrées ou rectangulaires (RHS), un noyau de tige en ferrite profilé avec une surface supérieure aplatie améliore le couplage magnétique aux coins de la bande. De même, pour les tubes en acier inoxydable (qui ont une perméabilité magnétique inférieure à celle de l'acier au carbone), un noyau de tige en ferrite plus long (jusqu'à 800 mm) est recommandé pour prolonger le temps de séjour du champ magnétique le long du V de soudage, compensant l'efficacité de chauffage réduite des grades austénitiques.
Les développements récents dans les réseaux de tiges en ferrite segmentées permettent aux opérateurs de laminoirs d'ajuster la distribution du flux axial. En plaçant 2 à 3 tiges plus courtes avec de petits espaces d'air à l'intérieur de l'impédor, le champ magnétique peut être concentré au point exact où les bords de la bande se touchent pour la première fois. Cette technique réduit la puissance de soudage requise de 12 à 18 %, selon des tests internes de SANSO. Pour plus de spécifications techniques, consultez le catalogue des composants avancés de SANSO.
6. Tendances futures : Noyau de tige en ferrite avec surveillance in situ
La prochaine génération de laminoirs de tubes HF intégrera des capteurs IoT directement dans l'assemblage de l'impédor. En intégrant un thermocouple miniature et un capteur à effet Hall à l'intérieur du noyau de tige en ferrite, des données en temps réel sur la température du noyau et la force du champ magnétique peuvent être transmises au PLC du laminoir. Cela permet un ajustement dynamique de la fréquence et de la puissance de soudage, compensant le vieillissement du ferrite ou les fluctuations de refroidissement. SANSO pilote actuellement de tels systèmes d'impédor intelligents sur ses lignes de tubes à grande vitesse, avec des données de terrain montrant une réduction de 35 % des taux de rejet de soudure pour les applications de tubes automobiles.
Questions Fréquemment Posées (FAQ) – Noyau de tige en ferrite dans le soudage de tubes
Q1 : À quelle fréquence un noyau de tige en ferrite doit-il être remplacé dans un laminoir de tubes à haute fréquence ?
A1 : Dans des conditions de fonctionnement normales (vitesse de soudage de 60 à 100 m/min, tubes en acier au carbone), un noyau de tige en ferrite de qualité dure entre 2 000 et 4 000 heures de production. Le remplacement est indiqué par une baisse persistante de l'efficacité de la puissance de soudage (>15 % d'augmentation du courant de la plaque de l'oscillateur pour la même taille de tube) ou des fissures visibles lors de l'inspection. Les applications en acier à haute résistance et en acier inoxydable peuvent réduire la durée de vie de la tige de 30 à 40 % en raison de charges thermiques plus élevées.
Q2 : Un noyau de tige en ferrite fissuré peut-il encore être utilisé temporairement ?
A2 : Non recommandé. Même des fractures capillaires provoquent des changements de réluctance magnétique locale, entraînant un chauffage inégal et des « soudures sautées ». L'utilisation continue d'un noyau de tige en ferrite fissuré accélère les dommages au boîtier de l'impédor et peut endommager le transformateur de sortie du générateur de soudage. Remplacez toujours par une nouvelle tige et calibrez la position de l'impédor.
Q3 : Le noyau de tige en ferrite affecte-t-il les propriétés mécaniques de la soudure ?
A3 : Indirectement, oui. Un noyau en ferrite optimal assure une distribution uniforme de la chaleur sur les faces de bord, produisant une structure forgée à grain fin avec un minimum d'inclusions d'oxyde. Un noyau de tige en ferrite dégradé ou mal dimensionné provoque une surchauffe localisée (grains grossiers) ou un sous-chauffage (manque de fusion), ce qui échoue aux tests de planéité et de bride selon l'ASTM A370.
Q4 : Quelle méthode de refroidissement est la meilleure pour un noyau de tige en ferrite ?
A4 : Pour des cycles de travail élevés (>80 m/min), le refroidissement à l'eau forcé avec de l'eau déionisée est obligatoire. Le canal d'eau doit entrer en contact direct avec la surface extérieure de la tige via une enveloppe en cuivre ou en aluminium. Le refroidissement à l'air n'est approprié que pour des laminoirs intermittents ou à faible vitesse (<30 m/min). SANSO recommande un débit de 3 à 5 L/min par tige pour maintenir la température du noyau en dessous de 100°C.
Q5 : Comment le diamètre du tube influence-t-il le choix du noyau de tige en ferrite ?
A5 : Pour un OD de tube < 50 mm, une seule tige en ferrite de 8 à 12 mm de diamètre est suffisante. Pour un OD de 50 à 150 mm, une tige de 16 à 25 mm ou des tiges parallèles doubles sont nécessaires pour générer suffisamment de flux magnétique. Pour un OD > 150 mm, des barres en ferrite rectangulaires sur mesure (empilées) sont souvent utilisées. Consultez toujours le tableau de conception de l'impédor fourni par votre fabricant de laminoirs.
Atteindre la cohérence des soudures avec des solutions de noyau de tige en ferrite conçues
Le noyau de tige en ferrite n'est pas un composant passif ; c'est un outil électromagnétique actif qui détermine directement la rentabilité d'un laminoir à tubes. En comprenant les grades de matériaux en ferrite, les modes de défaillance et l'intégration optimale dans la ligne de formation, les fabricants peuvent réduire les taux de rebut, diminuer la consommation d'énergie et prolonger la durée de vie de l'équipement. SANSO fournit des systèmes complets de laminoirs à tubes conçus pour un accès rapide aux tiges en ferrite, un positionnement précis et une surveillance des soudures en temps réel — transformant un composant traditionnellement problématique en un avantage concurrentiel.
Besoin d'optimiser votre processus de soudage HF ou de remplacer des ensembles d'impédor obsolètes ? Contactez l'équipe d'ingénierie de SANSO pour une consultation technique gratuite et des recommandations personnalisées de noyau de tige en ferrite pour votre ligne de laminoir à tubes.
Envoyez votre demande maintenant – incluez vos dimensions de tube, le grade de matériau et la vitesse de soudage actuelle. Nos spécialistes répondront dans les 24 heures avec des propositions détaillées et des données de performance.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
