
Startseite > Blogs > Ferritstabkerntechnik: Maximierung der HF-Schweißstabilität in Präzisionsrohrwerken
Ferritstabkerntechnik: Maximierung der HF-Schweißstabilität in Präzisionsrohrwerken
2026-07-11
Bei der Hochfrequenz (HF) elektrischen Widerstandsschweißen (ERW) von Stahlrohren diktiert der Ferritstabkern — allgemein bekannt als der Impedorkern — direkt die Schweißintegrität, Produktionsgeschwindigkeit und Energieeffizienz. Für Walzwerksbetreiber und technische Manager ist die Auswahl und Wartung des richtigen magnetischen Kerns keine Handelsentscheidung; es ist ein metallurgischer und elektromagnetischer Balanceakt. Dieser Artikel bietet eine detaillierte ingenieurtechnische Perspektive darauf, wie Ferritstabkern-Parameter mit der Rohrformdynamik interagieren und wie SANSO-Rohrmühlen-Systeme entwickelt wurden, um diese Komponenten für wiederholbare, hochintegrierte Schweißnähte zu nutzen.
1. Rolle des Ferritstabkerns beim Hochfrequenzrohrschweißen
Der Ferritstabkern fungiert als magnetischer Flusskonzentrator innerhalb der Impedoranordnung. Er wird im Schweißnutbereich des Rohrs platziert und leitet den Hochfrequenzstrompfad von der äußeren Haut der Streifenränder zum tatsächlichen Vee-Konvergenzpunkt um. Ohne einen optimierten ferritbasierten Impedor neigt der Schweißstrom dazu, entlang des äußeren Durchmessers zu fließen, was zu Oberflächenverbrennungen und unvollständiger Fusion führt. Die hohe Permeabilität des Kerns (typischerweise 2000–5000 μi bei 400 kHz) und die niedrige Koerzitivität gewährleisten eine tiefe Strompenetration genau dort, wo die Ränder aufeinandertreffen.
Wichtige elektromagnetische Funktionen eines hochwertigen Ferritstabkerns umfassen:
Magnetflussformung – Fokussierung von Wirbelströmen auf die Fügeflächen.
Impedanzanpassung – Reduzierung der reflektierten Leistung zum Oszillatorrohr, Verbesserung der Effizienz.
Unterdrückung von Lichtbögen – Minimierung von Streufeldern, die Randblitzen verursachen.
Führende Walzwerksbauer wie SANSO integrieren Hochfrequenzschweißoptimierung in ihre vollständigen Linienentwürfe und stellen sicher, dass die Geometrie des Impedorgehäuses und die Kühlsysteme mit den branchenüblichen Ferritstabdimensionen (z. B. 8–25 mm Durchmesser, 300–600 mm Länge) kompatibel sind.
2. Materialwissenschaft: Auswahl des richtigen Ferritgrades für Rohrmühlen
2.1 Kritische Ferriteigenschaften
Nicht alle Ferritstäbe verhalten sich unter thermischem und elektromagnetischem Stress identisch. Für das kontinuierliche HF-Schweißen (200–450 kHz) ist das bevorzugte Material Mn-Zn-Ferrit aufgrund seiner hohen Sättigungsflussdichte (0,45–0,55 T) und der Anfangspermeabilität. Ni-Zn-Ferrite bieten eine höhere Widerstandsfähigkeit, aber eine niedrigere Bsat, was sie für Rohre mit kleinem Durchmesser geeignet macht, bei denen die Wärmeableitung eingeschränkt ist. Bei der Spezifikation eines Ferritstabkerns sollten die folgenden Kennzahlen bewertet werden:
Curie-Temperatur (Tc) – muss 180 °C überschreiten, um thermisches Durchbrennen unter hohen Lasten zu vermeiden.
Volumenwiderstand (ρ) – >10³ Ω·cm für Mn-Zn, >10⁶ Ω·cm für Ni-Zn, um Wirbelstromverluste im Inneren des Stabs zu minimieren.
Mechanische Bruchzähigkeit – Ferrite sind spröde; die Schlagfestigkeit ist während des Rohrstarts entscheidend.
Betriebsdaten von Hochgeschwindigkeitsmühlen (80–120 m/min) zeigen, dass ein korrekt gewählter Ferritstabkern über 4000 Stunden kontinuierliches Schweißen aushalten kann, bevor eine messbare Verschlechterung der Permeabilität auftritt. SANSO bietet technische Richtlinien zur Anpassung von Ferritgraden an Rohrdimensionen (OD 10–150 mm) und Wandstärkenverhältnissen.
3. Integration des Ferritstabkerns in SANSO Rohrmühlenlinien
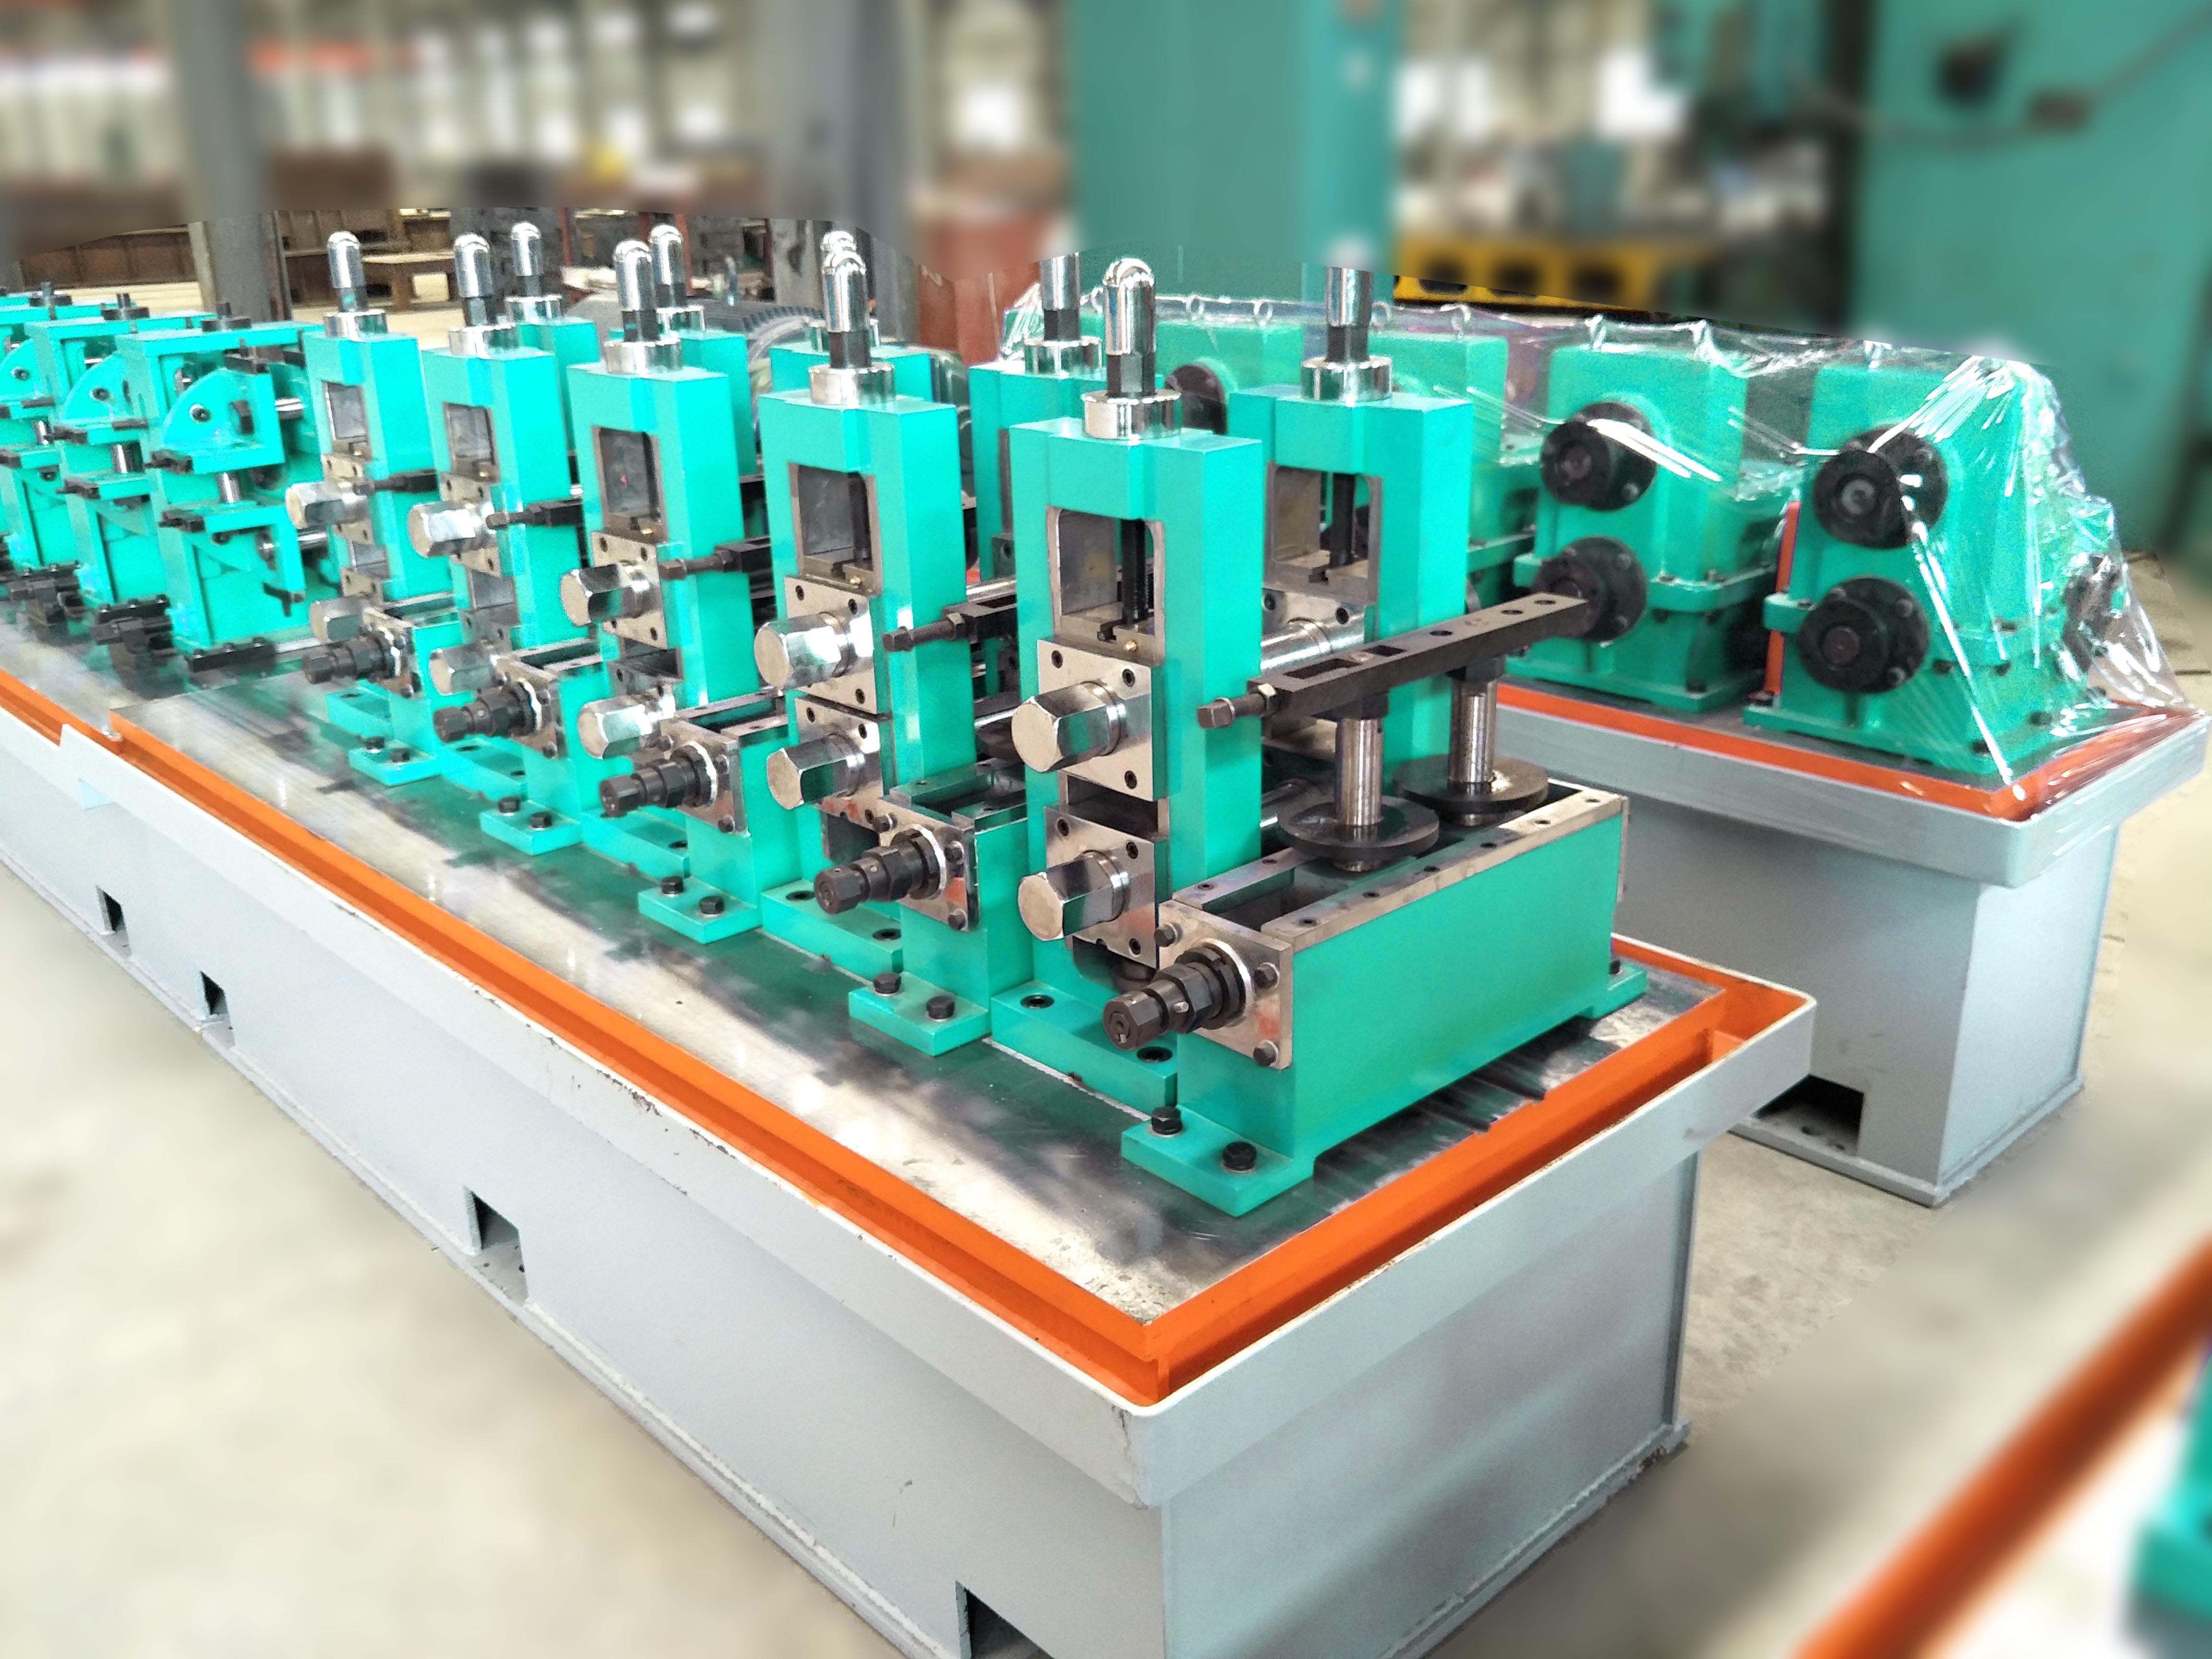
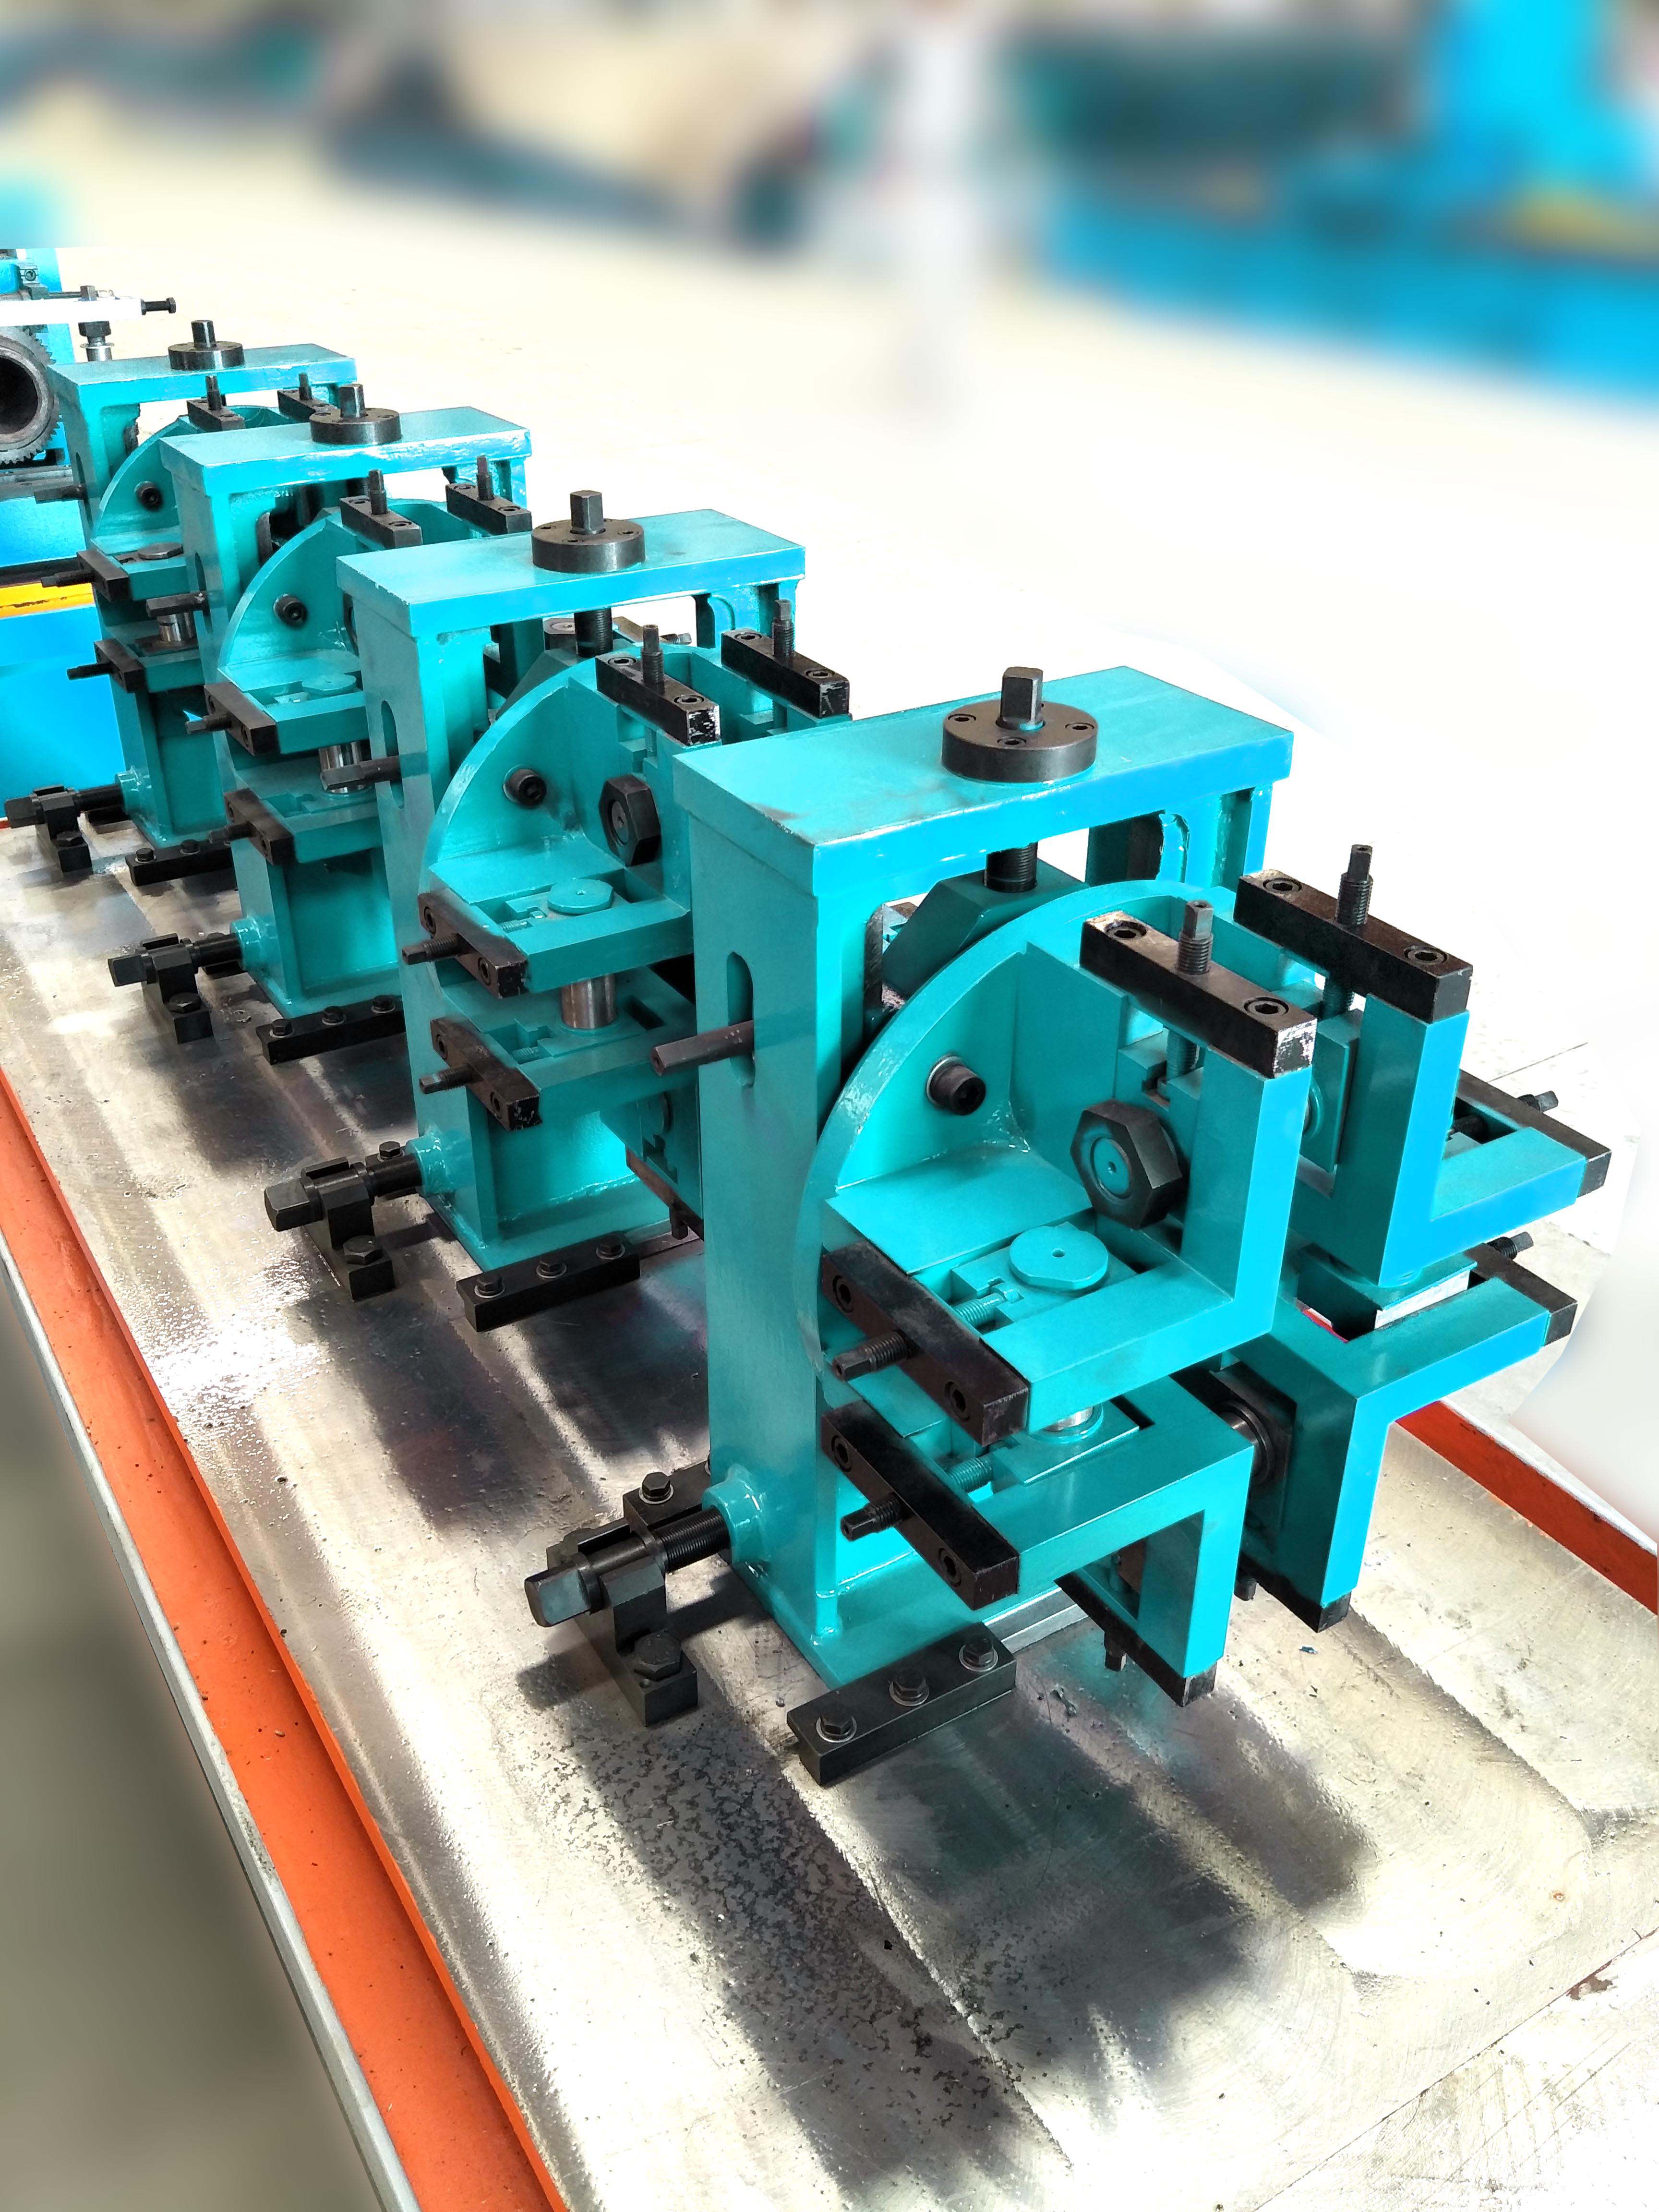
Eine hochpräzise Rohrmühle muss die Impedanzbaugruppe unterbringen, ohne Vibrationen oder Fehlausrichtungen einzuführen. SANSO Walzstationen und Schweißkästen sind mit verstellbaren Impedanzführungen konstruiert, die es Betriebsmitarbeitern ermöglichen, den Ferritstabkern genau am Schweißpunkt zu positionieren – typischerweise 3–5 mm hinter der Mittellinie der Quetschwalze. Diese Platzierung stellt sicher, dass die Intensität des Magnetfelds an der Kante-zu-Kante-Schnittstelle ihren Höhepunkt erreicht, was einen konsistenten geschmiedeten Schweißnaht ohne übermäßige wärmebeeinflusste Zone (HAZ) Verbreiterung erzeugt.
Wichtige Integrationsmerkmale der SANSO Mühlen für Ferritkernbenutzer:
Schnellwechsel-Impedanzkassetten – reduzieren die Ausfallzeiten beim Austausch von beschädigten Stäben.
Wassergekühlte Stabgehäuse – halten die Ferritoberflächentemperatur unter 120°C und verhindern einen Zusammenbruch der Permeabilität.
Automatische Spaltüberwachung – Echtzeit-Feedback zur Position der Impedanz im Verhältnis zu den Streifenrändern.
Darüber hinaus bietet SANSO komplette Produktfamilien für Rohrmühlen an, die Schweißüberwachungssysteme enthalten, die speziell für Ferrit-basierte Impedanzen kalibriert sind. Dies ermöglicht es den Bedienern, die Schweißtemperatur (Pyrometerdaten) mit Änderungen der magnetischen Reaktion des Ferritstabs zu korrelieren, was eine vorausschauende Wartung ermöglicht, bevor Schweißfehler auftreten.
4. Branchenprobleme & Lösungen: Ferritstabkernfehler
4.1 Häufige Fehlermodi
Trotz robuster Konstruktion kann ein Ferritstabkern in der kontinuierlichen Produktion mehrere Fehlermuster aufweisen. Diese frühzeitig zu erkennen, verhindert katastrophale Stillstände der Schweißlinie.
Thermisches Rissbilden – tritt auf, wenn der Kühlwasserfluss unzureichend ist; Ferrit entwickelt Mikrorisse, was zu unregelmäßiger Impedanz und Schweißporosität führt.
Magnetische Sättigung – wenn der Querschnitt des Rohrs höhere Flüsse als die Bsat des Stabs erfordert, umgeht der Schweißstrom das Vee, was zu kalten Schweißnähten führt.
Oberflächenabtragung – verursacht durch Lichtbogenbildung von lockeren Verbindungen innerhalb der Impedanz; erodiert die äußere Schicht des Ferrits und reduziert die effektive Permeabilität.
4.2 Ingenieurlösungen
Um diese Probleme zu mindern, wenden erfahrene Mühleningenieure die folgenden Gegenmaßnahmen an:
Implementierung eines geplanten Inspektionsprotokolls für Ferritstäbe alle 500 Betriebsstunden, unter Verwendung eines Gaussmeters zur Überprüfung der Oberflächenflussuniformität.
Verwendung von Doppelstabimpedanzen (zwei parallele Ferritstabkern Baugruppen) für Rohrdurchmesser >100 mm, um die magnetische Last zu verteilen und den thermischen Stress pro Stab zu reduzieren.
Installieren Sie deionisierte Wasser-Kühlkreisläufe, um Mineralablagerungen auf der Ferritoberfläche zu verhindern, die lokale Hotspots erzeugen.
Fallstudien aus asiatischen Rohrmühlen zeigen, dass die Einführung dieser Lösungen die durchschnittliche Ferritstabkern Lebensdauer von 800 auf 2.500 Produktionsstunden verlängert und die Kosten für den Austausch des Impedors um über 60 % direkt senkt.
5. Fortgeschrittene Themen: Abstimmung der Ferritstabkerngeometrie für spezifische Rohrprofile
Über die Materialgüte hinaus beeinflussen die Form und Segmentierung des Ferritstabs die Schweißqualität für nicht runde oder dünnwandige Rohre. Für quadratische oder rechteckige Hohlprofile (RHS) verbessert ein profilierter Ferritstabkern mit einer flachen Oberseite die magnetische Kopplung zu den Ecken des Streifens. Ähnlich wird für Edelstahlrohre (die eine geringere magnetische Permeabilität als Kohlenstoffstahl haben) ein längerer Ferritstabkern (bis zu 800 mm) empfohlen, um die Verweildauer des Magnetfelds entlang der Schweiß-Vee zu verlängern und die reduzierte Heizeffizienz austenitischer Güten auszugleichen.
Neueste Entwicklungen in segmentierten Ferritstabarrays ermöglichen es den Mühlenbetreibern, die axiale Flussverteilung anzupassen. Durch das Platzieren von 2–3 kürzeren Stäben mit kleinen Luftspalten im Inneren des Impedors kann das Magnetfeld genau an dem Punkt konzentriert werden, an dem die Streifenränder zuerst Kontakt aufnehmen. Diese Technik reduziert die erforderliche Schweißleistung um 12–18 %, gemäß internen Tests von SANSO F&E. Für weitere technische Spezifikationen siehe SANSOs Katalog für fortschrittliche Mühlenkomponenten.
6. Zukünftige Trends: Ferritstabkern mit In-Situ-Überwachung
Die nächste Generation von HF-Rohrmühlen wird IoT-Sensoren direkt in die Impedormontage integrieren. Durch das Einbetten eines Miniatur-Thermoelements und eines Hall-Effekt-Sensors im Inneren des Ferritstabkerns können Echtzeitdaten zur Kerntemperatur und Magnetfeldstärke an die SPS der Mühle übertragen werden. Dies ermöglicht eine dynamische Anpassung der Schweißfrequenz und -leistung, um Alterung oder Kühlfluktuationen des Ferrits auszugleichen. SANSO testet derzeit solche intelligenten Impedorsysteme auf seinen Hochgeschwindigkeitsrohrlinien, wobei Felddaten eine Reduzierung der Schweißablehnungsraten um 35 % für Anwendungen in der Automobilindustrie zeigen.
Häufig gestellte Fragen (FAQ) – Ferritstabkern im Rohrschweißen
Q1: Wie oft sollte ein Ferritstabkern in einer Hochfrequenz-Rohrmühle ersetzt werden?
A1: Unter normalen Betriebsbedingungen (Schweißgeschwindigkeit 60–100 m/min, Kohlenstoffstahlrohre) hält ein qualitativ hochwertiger Ferritstabkern zwischen 2.000 und 4.000 Produktionsstunden. Ein Austausch ist angezeigt durch einen anhaltenden Rückgang der Schweißleistungseffizienz (>15 % Anstieg des Oszillatorplattenstroms bei gleicher Rohrgröße) oder sichtbare Risse während der Inspektion. Anwendungen mit hochfestem Stahl und Edelstahl können die Lebensdauer des Stabs um 30–40 % aufgrund höherer thermischer Belastungen reduzieren.
Q2: Kann ein rissiger Ferritstabkern vorübergehend
verwendet werden?
A2: Nicht empfohlen. Selbst Haarrisse verursachen
lokale Änderungen der magnetischen Reluktanz, was zu ungleichmäßiger Erwärmung
und „Überspringschweißungen“ führt. Die fortgesetzte Verwendung eines rissigen
Ferritstabkerns beschleunigt
den Schaden am Impedanzgehäuse und kann den Ausgangstransformator des
Schweißgenerators beschädigen. Immer durch einen neuen Stab ersetzen und die
Position des Impedanzgebers kalibrieren.
Q3: Beeinflusst der Ferritstabkern die mechanischen
Eigenschaften der Schweißnaht?
A3: Indirekt, ja. Ein optimaler
Ferritkern sorgt für eine gleichmäßige Wärmeverteilung über die Kantenflächen,
was eine feinkörnige geschmiedete Struktur mit minimalen Oxideinschlüssen
produziert. Ein degradierter oder falsch dimensionierter Ferritstabkern
verursacht lokale Überhitzung (grobe Körner) oder Unterhitzung (Mangel an
Verschmelzung), die beide die Flach- und Flanschprüfungen gemäß ASTM A370
nicht bestehen.
Q4: Welche Kühlmethode ist am besten für einen Ferritstabkern?
A4:
Für hohe Arbeitszyklen (>80 m/min) ist eine erzwungene Wasserkühlung mit
deionisiertem Wasser zwingend erforderlich. Der Wasserkanal sollte direkt mit
der äußeren Oberfläche des Stabs über eine Kupfer- oder Aluminiumhülle in
Kontakt stehen. Luftkühlung ist nur für intermittierende oder
niedriggeschwindigkeitsmühlen (<30 m/min) geeignet. SANSO empfiehlt eine
Durchflussrate von 3–5 L/min pro Stab, um die Kerntemperatur unter 100°C
zu halten.
Q5: Wie beeinflusst der Rohrdurchmesser die Auswahl des Ferritstabkerns?
A5:
Für einen Rohraußendurchmesser < 50 mm ist ein einzelner 8–12 mm
Durchmesser Ferritstabkern
ausreichend. Für einen Außendurchmesser von 50–150 mm sind ein 16–25 mm
Stab oder zwei parallele Stäbe erforderlich, um genügend magnetischen Fluss zu
erzeugen. Für Außendurchmesser >150 mm werden häufig maßgefertigte
rechteckige Ferritstäbe (gestapelt) verwendet. Konsultieren Sie immer das
Impedanzdesign-Diagramm, das von Ihrem Mühlenhersteller bereitgestellt wird.
Erzielung von Schweißkonsistenz mit entwickelten Ferritstabkernlösungen
Der Ferritstabkern ist kein passives Element; es ist ein aktives elektromagnetisches Werkzeug, das direkt die Rentabilität einer Rohrmühle bestimmt. Durch das Verständnis der Ferritmaterialgrade, Ausfallmodi und der optimalen Integration in die Formlinie können Hersteller die Ausschussraten senken, den Energieverbrauch reduzieren und die Lebensdauer der Geräte verlängern. SANSO bietet komplette Rohrmühlensysteme, die für einen schnellen Zugang zu Ferritstäben, präzise Positionierung und Echtzeit-Schweißüberwachung ausgelegt sind – und verwandelt ein traditionell problematisches Element in einen Wettbewerbsvorteil.
Müssen Sie Ihren HF-Schweißprozess optimieren oder veraltete Impedanzbaugruppen ersetzen? Kontaktieren Sie das SANSO Ingenieurteam für eine kostenlose technische Beratung und maßgeschneiderte Empfehlungen für Ferritstabkerne für Ihre Rohrmühlenlinie.
Jetzt Ihre Anfrage senden – geben Sie Ihre Rohrabmessungen, Materialgrad und aktuelle Schweißgeschwindigkeit an. Unsere Spezialisten werden innerhalb von 24 Stunden mit detaillierten Vorschlägen und Leistungsdaten antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
