
Startseite > Blogs > Fliegende Abschneidsäge: Präzises synchronisiertes Schneiden für kontinuierliche Rohr- und Rohrproduktion
Fliegende Abschneidsäge: Präzises synchronisiertes Schneiden für kontinuierliche Rohr- und Rohrproduktion
2026-07-11
Für Rohr- und Rohrmill-Betreiber beeinflusst der Abbruchvorgang direkt die Betriebszeit der Linie, den Materialertrag und die Qualität des Endprodukts. Eine fliegende Abtrennsäge ist eine synchronisierte Schneidemaschine, die sich während des Schneidzyklus mit dem Produkt bewegt und die Notwendigkeit beseitigt, die Form- und Schweißlinie anzuhalten. Dieser Artikel bietet eine quantitative Analyse von fliegenden Abtrennsägen, die mechanische Synchronisationsmethoden, Klingenmetallurgie, Schneidqualitätsparameter und die Integration in die Mill-Automatisierung abdeckt. Basierend auf SANSO Installationsdaten aus mehr als 150 Rohrmühlen weltweit, gehen wir auf häufige betriebliche Herausforderungen ein und bieten technische Lösungen zur Optimierung der Schnittgenauigkeit, der Lebensdauer der Klingen und der Gesamteffektivität der Geräte.
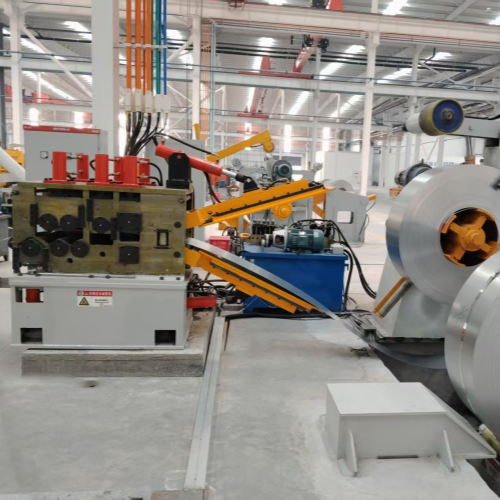
1. Betriebsprinzip einer fliegenden Abtrennsäge
Eine fliegende Abtrennsäge ist auf einem Wagen montiert, der entlang linearer Führungen parallel zum Rohrweg fährt. Der Wagen beschleunigt, um mit der Liniengeschwindigkeit übereinzustimmen, dann senkt sich die Sägeblatt, schneidet durch das Rohr, zieht sich zurück und der Wagen kehrt in seine Ausgangsposition für den nächsten Schnitt zurück. Die gesamte Sequenz erfolgt, ohne die kontinuierliche Produktion der Mühle zu unterbrechen. Wichtige Teilsysteme umfassen:
Servogetriebener Wagen – Zahnrad- und Ritzelantrieb oder Kugelgewindetrieb mit Beschleunigungen von 3–6 m/s² und Positioniergenauigkeit von ±0,3 mm.
Spindelbaugruppe – Motorleistung von 11 kW bis 75 kW, die Hartmetall- oder HSS-Rundsägen mit Umfangsgeschwindigkeiten von 80–200 m/min antreibt.
Spanneinheiten – pneumatische oder hydraulische Schraubstöcke, die das Rohr während des Schnitts festhalten, um Vibrationen, Gratbildung und schiefe Enden zu verhindern.
PLC-basierter Controller – synchronisiert die Wagenbewegung, die Vorschubgeschwindigkeit des Blattes und die Längenmessung von Encoder- oder Lasersensoren.
Für Hochgeschwindigkeitsmühlen (Liniengeschwindigkeiten bis zu 120 m/min) muss die fliegende Abtrennsäge den Schnitt–Rückzug–Rückkehr-Zyklus innerhalb von 1,2–1,8 Sekunden abschließen. Dualkopfkonfigurationen sind verfügbar: eine Säge schneidet, während die andere sich für den nächsten Schnitt positioniert, wodurch die Leerlaufzeit auf nahezu null reduziert wird. SANSOs Dualkopf-fliegende Abtrennsägen erreichen Zykluszeiten von bis zu 0,7 Sekunden für Rohrdurchmesser von 20–76 mm und unterstützen Produktionsraten von über 250 Schnitten pro Minute.
2. Vergleich: Fliegende Abtrennsäge vs. andere Abtrennungstechnologien
Rohr- und Rohrmühlen verwenden mehrere Methoden zum Längen schneiden. Nachfolgend finden Sie einen technischen Vergleich mit der fliegenden Abtrennsäge als Referenz:
Fliegende Bandsäge (Reibung oder Plasma) – erzeugt eine wärmebeeinflusste Zone (HAZ), Skalen und Schlacke an den Schnittenden. Erfordert sekundäres Entgraten. Nur geeignet für dickwandige Rohre (>8 mm), bei denen HAZ akzeptabel ist.
Fliegende Schere (Guillotine-Typ) – verformt dünnwandige Rohre und hinterlässt abgeflachte Enden. Beschränkt auf Durchmesser unter 80 mm und Wandstärken unter 2 mm. Nicht empfohlen für Präzisionsanwendungen.
Fliegende Abtrennsäge (Kalt-Säge) – erzeugt saubere, rechteckige Schnitte mit Grat Höhen ≤0,15 mm. Keine thermische Verzerrung, keine Skalen. Kompatibel mit Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und den meisten Legierungen.
Laser-Flugabschneider – ausgezeichnete Kantenqualität, aber hohe Investitionskosten, langsamer bei dicken Wänden (>4 mm) und benötigt Hilfsgase. Wirtschaftlich nur für hochwertige, niedrigvolumige Spezialrohre.
Für die überwiegende Mehrheit der strukturellen, automobilen und mechanischen Rohr Anwendungen (Durchmesser 15–250 mm, Wandstärke 0,8–8 mm) bietet die Flugabschneidesäge das beste Gleichgewicht zwischen Schnittqualität, Betriebskosten und Liniengeschwindigkeit. Ein Rohrhersteller aus dem Mittleren Westen der USA ersetzte drei fliegende Heißsägen durch SANSO Flugabschneidesägen und beseitigte 100 % der manuellen Entgratung, während die Kosten pro Schnitt um 38 % gesenkt wurden.
3. Auswahl der Klinge und Schneidparameter für Flugabschneidesägen
Die Maximierung der Produktivität und Schnittqualität erfordert die richtige Klingenspezifikation und Schneidparameter. Schlüsselfaktoren:
Klingenmaterial – Hochgeschwindigkeitsstahl (HSS, M2 oder M35) für Kohlenstoffe bis zu 500 N/mm² Zugfestigkeit; Hartmetall-bestückt (TCT) für Edelstahl, Inconel oder Hochvolumen-Kohlenstahl-Läufe (5–8 mal längere Lebensdauer als HSS).
Zahngeometrie – Triple-Chip-Schliff (TCG) für dünne Wände (0,8–2,5 mm), um Grat zu minimieren; Alternate-Top-Bevel (ATB) für mittlere Wände (2,5–6 mm). Negative Freiwinkel (-6° bis -12°) für Edelstahl, um Verfestigung zu verhindern.
Anzahl der Zähne – Typischerweise 80–180 Zähne für Rohrdurchmesser 25–150 mm. Zu wenige Zähne verursachen raue Schnitte und Vibrationen; zu viele erzeugen übermäßige Wärme und Reibung.
Peripheriegschwindigkeit – HSS: 80–120 m/min für Kohlenstahl, 40–60 m/min für Edelstahl. Hartmetall: 150–200 m/min für Kohlenstahl, 80–120 m/min für Edelstahl.
Vorschub pro Zahn – 0,03–0,08 mm/Zahn für HSS; 0,05–0,12 mm/Zahn für Hartmetall. Höherer Vorschub reduziert die Lebensdauer der Klinge; niedrigerer Vorschub verursacht Reibung und Wärme.
SANSO Flugabschneidesägen Systeme umfassen eine adaptive Vorschubregelung, die das Spindeldrehmoment überwacht und die Vorschubgeschwindigkeit automatisch anpasst, um die optimale Spanabnahme aufrechtzuerhalten. Dies verlängert die Lebensdauer der Klinge um 25–40 % und hält die Schnittrechte innerhalb von 0,1 mm pro 100 mm Durchmesser. In einem Edelstahl Stahlrohrwerk (304L, 60 mm OD, 2,0 mm Wand), führte der Wechsel zu einer von SANSO empfohlenen Hartmetall-bestückten Klinge mit 160 m/min Geschwindigkeit und 0,09 mm/Zahn Vorschub zu 9.500 Schnitten vor dem Nachschärfen – fast viermal die Lebensdauer von HSS-Klingen.
4. Schnittqualitätsmetriken und Fehlersuche bei häufigen Mängeln
Akzeptable Schnittqualität von einer Flugabschneidesäge wird durch vier Parameter definiert:
Rechtwinkligkeit (Rechtwinkligkeit) – maximale Abweichung ≤0,5 mm pro 100 mm Durchmesser (ISO 13920).
Grathöhe – interner und externer Grat ≤0,2 mm für allgemeine Industrie-Rohre; ≤0,1 mm für hydraulische oder automobile Leitungen.
Oberflächenfinish (Ra) – ≤6,3 µm für Standard; ≤3,2 µm für Präzisionskomponenten.
Längentoleranz – ±1,0 mm für Standard-Schnittlängen; ±0,5 mm für Premium-Anwendungen mit Laser-Längenmessung.
Wenn Mängel auftreten, ist eine systematische Diagnose erforderlich:
Übermäßiger Grat auf der Austrittsseite – Stumpfe Klinge oder falsche Zahn Geometrie. Erhöhen Sie die Zahnanzahl oder wechseln Sie zu Triple-Chip-Schliff. Überprüfen Sie auch den Klemmdruck – unzureichende Klemmung erlaubt Rohrvibrationen.
Schiefschnitt (geneigter Enden) – Abgenutzte Wagenführungsbahnen oder Klingenlauf. Messen Sie die Parallelität der Führungsbahnen (≤0,02 mm/m) und den Wellenlauf (≤0,03 mm). Ersetzen Sie abgenutzte Komponenten.
Brennstempel oder Blaufärbung auf der Schnittfläche – Übermäßige Schnittgeschwindigkeit oder unzureichendes Kühlmittel. Reduzieren Sie die Umfangsgeschwindigkeit um 10–15 % und erhöhen Sie den Kühlmittelstrom auf mindestens 12 L/min. Verwenden Sie reines Öl oder hochschmierende halbsynthetische Öle für Edelstahl.
Rattermarken (welliges Muster) – Lose Führungsrollen oder übermäßige Vorschubgeschwindigkeit. Überprüfen Sie die Linearführungen auf Spiel und reduzieren Sie den Vorschub pro Zahn um 20 %.
SANSO führt vor Ort Qualitätsprüfungen der Schnitte mit digitalen Quadratheitsmessgeräten und tragbaren Rauheitsmessgeräten durch. In einem Automobilrohrwerk, das Aufhängungskomponenten produziert, stellte ein SANSO-Ingenieur fest, dass eine Schiefstellung (1,0 mm Abweichung) durch eine abgenutzte Kugelumlaufspindelmutter verursacht wurde – der Austausch stellte die Quadratheit auf 0,15 mm wieder her.
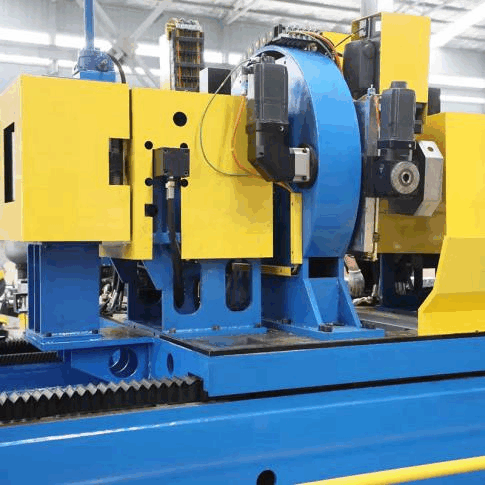
5. Integration mit der Automatisierung des Mills und Längenkontrollsystemen
Moderne fliegende Trennsägen sind vollständig in das Automatisierungsnetzwerk des Mills integriert (Profinet, EtherCAT oder EtherNet/IP). Die Methoden zur Längenmessung umfassen:
Encoder-basierte Messrolle – Walze mit hochauflösendem inkrementalen Encoder (5000–10000 Impulse/Umdrehung), die das Rohr berührt. Genauigkeit ±1 mm über 6 m Längen.
Laser-Distanzsensor – Kontaktlos, Genauigkeit ±0,2 mm, benötigt jedoch eine saubere Rohroberfläche ohne starke Ablagerungen oder Öl.
Doppel-Encoder mit Schlupfkompensation – Vergleicht die Encoder-Signale upstream und downstream, um Schlupf zu korrigieren.
Die SPS berechnet die Startposition des Wagens und das Beschleunigungsprofil, um Restabfälle zu minimieren. Fortschrittliche Systeme verwenden einen „fliegenden Schnittoptimierer“, der die Schnittlänge basierend auf der gemessenen Länge des vorherigen Schnitts anpasst und die thermische Längenausdehnung durch den Schweißprozess kompensiert. SANSO fliegende Trennsägen integrieren einen patentierten Algorithmus, der den Restabfall am Ende um 35–55 % im Vergleich zu feststehenden Trennsystemen reduziert.
Eine Fallstudie aus einem Strukturrohrwerk, das 6,1 m lange Rohre für Gerüste produziert, berichtete, dass nach dem Upgrade auf eine SANSO fliegende Trennsäge mit Laser-Längenmessung die Längentoleranz von ±3 mm auf ±0,6 mm verbessert wurde und die Ausschussquote von 3,2 % auf 1,4 % fiel. Die Amortisationszeit betrug 9 Monate.
6. Wartung und Optimierung der Lebensdauer von Klingen für fliegende Trennsägen
Um maximale Betriebszeit und die niedrigsten Kosten pro Schnitt zu erreichen, sollte ein strukturierter Wartungsplan für die fliegende Trennsäge Folgendes umfassen:
Täglich – Kühlmittelstand und -konzentration überprüfen; Späne von den Wagenwegen entfernen; Klinge auf fehlende oder abgebrochene Zähne überprüfen.
Wöchentlich – Linearführungen und Kugelumlaufspindel schmieren (EP2-Fett); Verschleiß der Spannplatte überprüfen; Rundlauf der Klinge messen (Welle ersetzen, wenn >0,05 mm).
Monatlich – Kupplung des Wagenantriebs auf Spiel überprüfen; Encoder-Ausrichtung überprüfen; Not-Aus- und Lichtschrankenfunktionen testen.
Vierteljährlich – Vollständige geometrische Überprüfung durchführen: Parallelität der Führungsbahn, Rechtwinkligkeit der Sägeblattbewegung zur Fahrtrichtung und Kalibrierung der Klemmkraft.
Intervalle für das Nachschärfen der Klingen: HSS-Klingen – alle 500–1500 Schnitte, abhängig von der Materialhärte. Hartmetallbestückte Klingen – alle 3.000–8.000 Schnitte. Verwenden Sie einen professionellen Schärfdienst, der die ursprüngliche Zahngeometrie, Freiwinkel und die richtige Oberflächenneigung beibehält. Eine nachgeschärfte Klinge bietet typischerweise 70–80 % der Lebensdauer einer neuen Klinge, und Klingen können 5–10 Mal nachgeschärft werden, bevor sie ersetzt werden müssen.
SANSO bietet ein Fernüberwachungs-Paket an, das die Spindelbelastung, die Beschleunigungsprofile des Wagen und den Schnittzähler verfolgt. Prädiktive Algorithmen warnen das Wartungspersonal, wenn der Verschleiß der Klinge oder der Führungen die Schwellenwerte überschreitet. Ein Kunde reduzierte die ungeplante Ausfallzeit von 14 Stunden pro Monat auf 3 Stunden nach der Implementierung dieses Systems.
7. Häufig gestellte Fragen zu fliegenden Trennsägen
Q1: Welche Rohrdurchmesser und Wandstärken kann eine fliegende Trennsäge verarbeiten?
A1: Standard-Systeme für fliegende Trennsägen verarbeiten Rohrdurchmesser von 12 mm bis 325 mm. Wandstärkenbereich: 0,5 mm bis 12 mm für Kohlenstoffstahl, bis zu 10 mm für Edelstahl und bis zu 15 mm für Aluminium. Für Durchmesser über 200 mm oder Wandstärken über 8 mm bei Edelstahl ist eine Schwerlastversion mit 60–75 kW Spindelmotor und doppelten Spannvorrichtungen erforderlich. SANSO stellt maßgeschneiderte Einheiten für Rohre mit einem Durchmesser von bis zu 610 mm her.
Q2: Wie verhindere ich Klingenbruch während des Hochgeschwindigkeitsschneidens?
A2: Klingenbruch wird typischerweise durch eine zu hohe Vorschubgeschwindigkeit, unzureichenden Spanndruck oder Klingenlauf verursacht. Implementieren Sie diese Sicherheitsvorkehrungen: Installieren Sie einen Drehmomentbegrenzer am Spindelantrieb; verwenden Sie einen Vibrationssensor, der den Notstopp auslöst; stellen Sie sicher, dass der Spannungsdruck mindestens 5 kN für 50 mm Rohre beträgt (proportional skalieren); überschreiten Sie niemals die maximale Umfangsgeschwindigkeit des Klingenherstellers. Die fliegenden Trennsägen von SANSO beinhalten eine softwarebasierte Vorschubgeschwindigkeitsübersteuerung, die automatisch den Vorschub reduziert, wenn die Spindelbelastung 115 % des Nennwerts überschreitet.
Q3: Kann eine fliegende Trennsäge quadratische oder rechteckige Rohre schneiden?
A3: Ja, mit entsprechender Klingenwahl und formgerechten Spannbacken. Für quadratische und rechteckige Hohlprofile (RHS/SHS) schneidet die Klinge gleichzeitig durch zwei Wände, was ein 20–30 % höheres Spindeldrehmoment und eine dickere Klinge (2,5–4,0 mm) erfordert, um Durchbiegungen zu verhindern. Das Spannsystem muss formangepasste Backen verwenden, um eine Rotation zu verhindern. SANSO liefert maßgeschneiderte Ambosse und Klingenführungsbaugruppen für RHS bis zu 200x200 mm und rechteckige bis zu 250x150 mm.
Q4: Welcher Kühlmitteltyp ist am besten für eine fliegende Trennsäge, die Edelstahl schneidet?
A4: Für Edelstahl (304, 316, 430 usw.) verwenden Sie ein hochschmierenden halbsynthetisches Fluid mit 8–12 % Konzentration. Vermeiden Sie gerade chlorierte Öle (Gesundheits- und Entsorgungsprobleme) und reines Wasser (verursacht Verfestigung und schlechte Oberflächenqualität). Für Kohlenstoffstahl ist eine wasserlösliche Emulsion (5–7 % Konzentration) ausreichend. Richten Sie die Kühlmittel-Düsen immer auf den Klingen-Eintrittspunkt in den Schnitt, um Späne auszuspülen und Wärme zu reduzieren. Das integrierte Kühlsystem von SANSO umfasst einstellbare Düsen, einen Magnetseparator und einen Papierbettfilter zur Entfernung feiner Partikel.
Q5: Was ist der typische Stromverbrauch einer fliegenden Trennsäge in einem Rohrwerk?
A5: Für ein 60 mm Kohlenstoffstahlrohr (2,5 mm Wand) bei 50 Schnitten pro Minute zieht ein 22 kW Säge-Motor durchschnittlich 12–14 kW. Der Servomotor des Wagens fügt 2–3 kW hinzu. Der Energieverbrauch pro Schnitt beträgt ungefähr 0,018–0,025 kWh. Im Vergleich zu einer fliegenden heißen Säge (die 50–80 kW für Plasma- oder Induktionsheizung plus Gasverbrauch benötigt) senkt die kalte Säge die Energiekosten um 65–75 % und eliminiert Prozessgas-Ausgaben.
Q6: Wie berechne ich die erforderliche Wagenbeschleunigung für meine Liniengeschwindigkeit?
A6: Der Wagen muss sich von null auf Liniengeschwindigkeit innerhalb einer Synchronisationsdistanz (typischerweise 250–450 mm vor dem Schnittpunkt) beschleunigen. Erforderliche Beschleunigung a = V_line² / (2 × S_sync), wobei V_line die Liniengeschwindigkeit (m/s) und S_sync die Synchronisationsdistanz (m) ist. Beispiel: Liniengeschwindigkeit 1,8 m/s (108 m/min), S_sync = 0,35 m → a = (1,8²)/(2×0,35) = 4,63 m/s². Die meisten servogesteuerten Wagen erreichen 4–7 m/s². Für Liniengeschwindigkeiten über 120 m/min wird ein Doppelwagen- oder Doppelblatt-System empfohlen, um die Schnittqualität aufrechtzuerhalten.
8. Fazit und Beschaffungsempfehlung
Die fliegende Trennsäge bleibt die bevorzugte Trennlösung für kontinuierliche Rohr- und Rohre, die eine hohe Schnittqualität, minimale Grate und keine thermische Verzerrung erfordern. Die richtige Auswahl der Klinge, die Synchronisationseinstellung und die präventive Wartung sind wesentlich, um die angestrebte Klingenlebensdauer und Schnitttoleranzen zu erreichen. Für Werke, die Rohr aus Kohlenstoffstahl, Edelstahl, Aluminium oder Kupfer herstellen, führt die Investition in eine moderne servo-gesteuerte fliegende Trennsäge mit integrierter Längenregelung und adaptivem Vorschub zu einer schnellen Amortisation durch reduzierte Ausschussmengen, niedrigere Arbeitskosten für die nachgelagerte Bearbeitung und erhöhte Anlagenverfügbarkeit.
SANSO entwickelt und fertigt fliegende Trennsägen für Liniengeschwindigkeiten von 10 bis 180 m/min und Rohrdurchmesser von 12–325 mm. Unsere Dienstleistungen umfassen Prozessprüfungen, Klingenempfehlungen, Inbetriebnahme vor Ort und Schulung der Bediener. Für neue Rohrmühlenlinien oder Nachrüstprojekte bietet SANSO eine komplette Lösung einschließlich elektrischer Integration, Sicherheitsvorrichtungen und Fern-Diagnose.
Fordern Sie eine technische Machbarkeitsstudie oder ein Angebot für Ihre Rohrmühlen-Trennanwendung an. Senden Sie eine Anfrage mit Ihren Rohrdimensionen, Materialgüte, Liniengeschwindigkeit und erforderlicher Schnittlängentoleranz. Unsere Ingenieure werden innerhalb von 48 Stunden mit einem detaillierten Vorschlag und einer ROI-Analyse antworten.
Reichen Sie Ihre Anfrage zur fliegenden Trennsäge ein →
Oder kontaktieren Sie direkt: info@sansohftubemill.com – verweisen Sie auf „Technische Analyse der fliegenden Trennsäge“ für priorisierte Unterstützung.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
