
飞切锯:用于连续管材和管道生产的精密同步切割
2026-07-11
对于管道和管材轧制厂的操作员,切割操作直接影响生产线的正常运行时间、材料产量和最终产品质量。飞行切割锯是一种与产品同步移动的切割机,在切割周期内消除了停止成型和焊接线的需要。本文提供了飞行切割锯系统的定量分析,涵盖机械同步方法、刀片冶金、切割质量参数以及与轧机自动化的集成。根据SANSO在全球超过150 管材轧机的安装数据,我们解决了常见的操作挑战,并提供了优化切割精度、刀片寿命和整体设备效率的工程解决方案。
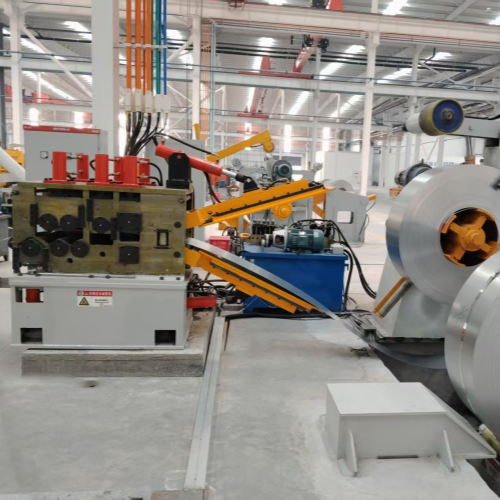
1. 飞行切割锯的工作原理
飞行切割锯安装在沿管道路径平行的线性导轨上的小车上。小车加速以匹配生产线速度,然后锯片下降,切割管材,收回,最后小车返回到下一个切割的起始位置。整个过程在不打断轧机连续生产的情况下进行。关键子系统包括:
伺服驱动小车 – 齿条和小齿轮或滚珠丝杠驱动,具有3–6 m/s²的加速度和±0.3 mm的定位重复性。
主轴组件 – 电机功率从11 kW到75 kW,驱动硬质合金或高速钢圆锯片,周边速度为80–200 m/min。
夹紧单元 – 气动或液压夹具,在切割过程中牢固夹持管材,以防止振动、毛刺形成和端面不方。
基于PLC的控制器 – 同步小车运动、刀片进给速度以及来自编码器或激光传感器的长度测量。
对于高速轧机(生产线速度高达120 m/min),飞行切割锯必须在1.2–1.8秒内完成切割–收回–返回周期。可提供双头配置:一把锯在切割,而另一把锯为下一个切割定位,从而将死时间减少到接近零。SANSO的双头飞行切割锯在20–76 mm的管材直径下实现低至0.7秒的周期时间,支持超过每分钟250次的生产率。
2. 比较:飞行切割锯与其他切割技术
管道和管材轧机使用几种方法进行定长切割。以下是与飞行切割锯的技术比较:
飞行热锯(摩擦或等离子) – 在切割端产生热影响区(HAZ)、氧化皮和毛刺。需要二次去毛刺。仅适用于厚壁管(>8 mm),其中HAZ是可以接受的。
飞行剪切(断头台类型) – 变形薄壁管,留下扁平的端面。限于直径小于80 mm和壁厚低于2 mm。不推荐用于精密应用。
飞行切割锯(冷锯) – 产生干净、方正的切割,毛刺高度≤0.15 mm。没有热变形,没有氧化皮。与碳钢、不锈钢、铝、铜及大多数合金兼容。
激光飞行切割 – 边缘质量优秀,但资本成本高,厚壁(>4 mm)切割速度较慢,并且需要辅助气体。仅对高价值、低产量的特种管道经济。
对于绝大多数结构、汽车和机械管道应用(直径15–250 mm,壁厚0.8–8 mm),飞行切割锯提供了切割质量、运营成本和生产线速度的最佳平衡。一家美国中西部的管道生产商用SANSO 飞行切割锯替换了三台飞行热锯,消除了100%的手动去毛刺,同时将每次切割的刀片成本降低了38%。
3. 飞行切割锯的刀片选择和切割参数
最大化生产力和切割质量需要正确的刀片规格和切割参数。关键因素:
刀片材料 – 高速钢(HSS,M2或M35)用于抗拉强度高达500 N/mm²的碳钢;硬质合金(TCT)用于不锈钢、Inconel或高产量的碳钢切割(比HSS寿命长5–8倍)。
齿形几何 – 三齿磨削(TCG)用于薄壁(0.8–2.5 mm)以最小化毛刺;交替顶部斜切(ATB)用于中等壁厚(2.5–6 mm)。负前角(-6°到-12°)用于不锈钢以防止工件硬化。
齿数 – 通常25–150 mm管道直径为80–180齿。齿数过少会导致切割粗糙和振动;齿数过多会产生过多的热量和摩擦。
周边速度 – HSS:碳钢80–120 m/min,不锈钢40–60 m/min。硬质合金:碳钢150–200 m/min,不锈钢80–120 m/min。
每齿进给量 – HSS为0.03–0.08 mm/齿;硬质合金为0.05–0.12 mm/齿。较高的进给量会减少刀片寿命;较低的进给量会导致摩擦和热量。
SANSO飞行切割锯系统包括一种自适应进给控制,监测主轴扭矩并自动调整进给速度以保持最佳切屑负荷。这将刀片寿命延长25–40%,并将切割方正度保持在每100 mm直径0.1 mm以内。在一台不锈钢管厂(304L,60 mm外径,2.0 mm壁厚)中,切换到SANSO推荐的硬质合金刀片,速度为160 m/min,进给量为0.09 mm/齿,产生了9500次切割后再磨锐——几乎是HSS刀片寿命的四倍。
4. 切割质量指标及常见缺陷的故障排除
来自飞行切割锯的可接受切割质量由四个参数定义:
方正度(垂直度) – 最大偏差≤0.5 mm每100 mm直径(ISO 13920)。
毛刺高度 – 一般工业管道的内外毛刺≤0.2 mm;液压或汽车管线≤0.1 mm。
表面粗糙度(Ra) – 标准≤6.3 µm;精密组件≤3.2 µm。
长度公差 – 标准切割长度±1.0 mm;激光长度测量的优质应用±0.5 mm。
当出现缺陷时,需要系统诊断:
出口侧毛刺过多 – 刀片钝化或齿形几何不正确。增加齿数或切换到三齿磨削。还要检查夹紧压力——夹紧不足会导致管道振动。
切割不方正(倾斜端) – 导轨磨损或刀片跳动。测量导轨平行度(≤0.02 mm/m)和主轴跳动(≤0.03 mm)。更换磨损部件。
切削面上的烧痕或蓝色痕迹 – 切削速度过快或冷却液不足。将周边速度降低10–15%,并将冷却液流量增加到最低12 L/min。对于不锈钢,使用纯油或高润滑性的半合成油。
振动痕迹(波浪形图案) – 车床轴承松动或进给速度过快。检查线性导轨是否有间隙,并将每齿进给量减少20%。
SANSO 提供现场切割质量审核,使用数字方正度仪和便携式粗糙度测试仪。在一家生产悬挂组件的汽车管道工厂,一名 SANSO 工程师发现,方正度不合格(偏差1.0毫米)是由于球螺母磨损造成的——更换后恢复了0.15毫米的方正度。
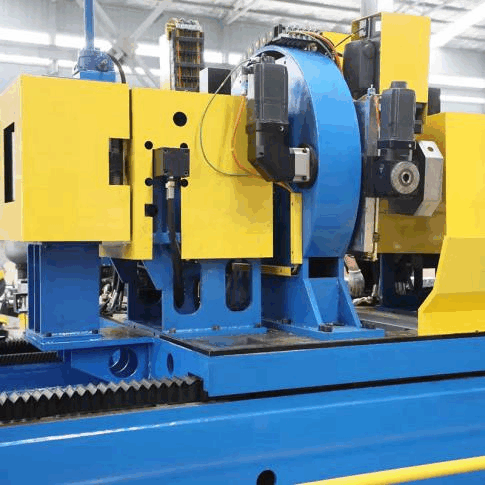
5. 与铣床自动化和长度控制系统的集成
现代飞行切割锯系统完全集成到铣床的自动化网络中(Profinet、EtherCAT或EtherNet/IP)。长度测量方法包括:
基于编码器的测量辊 – 与管道接触的高分辨率增量编码器(5000–10000脉冲/转)的夹紧辊。精度±1毫米,长度为6米。
激光距离传感器 – 非接触,精度±0.2毫米,但需要管道表面干净,没有重垢或油。
带滑移补偿的双编码器 – 比较上游和下游编码器信号,以纠正轮滑。
PLC计算车床起始位置和加速度曲线,以最小化残余废料。先进的系统使用“飞行切割优化器”,根据上一个切割的测量长度调整切割长度,补偿焊接过程中的热膨胀。SANSO飞行切割锯采用了一种专利算法,与固定位置切割系统相比,减少了35–55%的端部残余废料。
来自一家生产6.1米长度脚手架的结构管道厂的案例研究报告称,在升级到带激光长度测量的SANSO飞行切割锯后,长度公差从±3毫米改善到±0.6毫米,废料率从3.2%降至1.4%。投资回收期为9个月。
6. 飞行切割锯的维护和刀片寿命优化
为了实现最大正常运行时间和最低切割成本,飞行切割锯的结构化预防性维护计划应包括:
每日 – 检查冷却液的水平和浓度;清除车床轨道上的切屑;检查刀片是否缺齿或破损。
每周 – 润滑线性导轨和球螺杆(EP2润滑脂);检查夹具垫的磨损;测量刀片的跳动(如果>0.05毫米则更换主轴)。
每月 – 检查车床驱动联轴器的间隙;验证编码器对齐;测试紧急停止和光幕功能。
每季度 – 进行全面的几何检查:导轨平行度、锯片与行进方向的垂直度,以及夹紧力校准。
刀片重新磨锐间隔:HSS刀片 – 每500–1500次切割,具体取决于材料硬度。硬质合金刀片 – 每3000–8000次切割。使用专业磨锐服务,保持原始齿形、间隙角度和适当的顶角。重新磨锐的刀片通常提供新刀片70–80%的使用寿命,刀片可以重新磨锐5–10次后再更换。
SANSO 提供 一个远程状态监测包,跟踪主轴负载、车架 加速度曲线和切割计数器。预测算法在刀片磨损或导向磨损超过阈值时提醒维护人员。一个客户在实施该系统后,将计划外停机时间从每月14小时减少到3小时。
7. 关于飞行切割锯的常见问题
Q1: 飞行切割锯可以处理哪些管道直径和壁厚?
A1: 标准飞行切割锯系统适用于直径从12毫米到325毫米的管道。壁厚范围:碳钢为0.5毫米到12毫米,不锈钢为最多10毫米,铝为最多15毫米。对于直径超过200毫米或不锈钢壁厚超过8毫米的情况,需要使用功率为60–75千瓦的重型主轴电机和双夹具。SANSO 为直径最多610毫米的管道制造定制设备。
Q2: 如何防止高速切割时刀片断裂?
A2: 刀片断裂通常是由于进给速度过快、夹紧压力不足或刀片跳动造成的。实施以下安全措施:在主轴驱动上安装扭矩限制器;使用触发紧急停止的振动传感器;确保夹紧压力至少为50毫米管道的5千牛(按比例缩放);切勿超过刀片制造商的最大周边速度。SANSO 的飞行切割锯包括基于软件的进给速度覆盖功能,当主轴负载超过额定值的115%时自动减少进给。
Q3: 飞行切割锯可以切割方形或矩形管道吗?
A3: 可以,前提是选择合适的刀片和形状夹具。对于方形和矩形空心截面(RHS/SHS),刀片同时切割两个壁,需要20–30%的更高主轴扭矩和更厚的刀片(2.5–4.0毫米)以防止偏斜。夹紧系统必须使用成型夹具以防止旋转。SANSO 提供定制的砧座和刀片导向组件,适用于最大200x200毫米的RHS和最大250x150毫米的矩形。
Q4: 切割不锈钢时,哪种冷却液最适合飞行切割锯?
A4: 对于不锈钢(304、316、430等),使用浓度为8–12%的高润滑性半合成液体。避免使用直链氯化油(健康和处置问题)和直链水(导致工件硬化和表面光洁度差)。对于碳钢,水溶性乳液(5–7%浓度)就足够了。始终将冷却液喷嘴对准刀片进入切割的点,以冲洗切屑并降低热量。SANSO 的集成冷却系统包括可调喷嘴、磁分离器和用于细颗粒去除的纸床过滤器。
Q5: 在管道厂中,飞行切割锯的典型功耗是多少?
A5: 对于60毫米碳钢管(2.5毫米壁),以每分钟50次切割的速度,22千瓦的锯电机平均消耗12–14千瓦。车架伺服增加2–3千瓦。每次切割的能耗约为0.018–0.025千瓦时。与需要50–80千瓦用于等离子体或感应加热加上气体消耗的飞行热锯相比,冷锯将能源成本降低65–75%,并消除了工艺气体费用。
Q6: 如何计算我的生产线速度所需的车架加速度?
A6: 车架必须在同步距离内(通常在切割点之前250–450毫米)从零加速到生产线速度。所需加速度 a = V_line² / (2 × S_sync),其中 V_line 是生产线速度(米/秒),S_sync 是同步距离(米)。例如:生产线速度1.8米/秒(108米/分钟),S_sync = 0.35米 → a = (1.8²)/(2×0.35) = 4.63米/秒²。大多数伺服驱动的车架可实现4–7米/秒²。对于超过120米/分钟的生产线速度,建议使用双车架或双刀片系统以保持切割质量。
8. 结论与采购建议
飞行切割锯仍然是连续管道和管材厂所需高切割质量、最小毛刺和无热变形的首选切割解决方案。正确的刀片选择、同步调节和预防性维护对于实现目标刀片寿命和切割公差至关重要。对于生产碳钢、不锈钢、铝或铜管的工厂,投资一台现代伺服驱动的飞行切割锯,配备集成长度控制和自适应进给,可以通过减少废料、降低二次加工的人工成本和提高生产线的正常运行时间,实现快速回报。
SANSO工程师设计并制造适用于10至180米/分钟线速度和12–325毫米管径的飞行切割锯系统。我们的服务包括工艺审计、刀片推荐、现场调试和操作员培训。对于新的管道厂线或改造项目,SANSO提供包括电气集成、安全防护和远程诊断在内的完整解决方案。
请求您管道厂切割应用的技术可行性研究或报价。请发送包含管道尺寸、材料等级、线速度和所需切割长度公差的询问。我们的工程师将在48小时内回复详细的提案和投资回报分析。
或直接联系:info@sansohftubemill.com – 请引用“飞行切割锯技术分析”以获得优先支持。
文章标签:





