
用于金属切割的HSS圆锯片:材料科学与工业性能
2026-07-11
在高产量金属加工环境中——如管道和管材厂、汽车零部件制造和结构钢加工——切削工具的选择直接决定了产量、刀刃质量和运营成本。在最广泛使用的工具中,用于金属切割的HSS圆锯片提供了韧性、红硬性和可重新磨锐性的结合,而这些是水泥化合物刀片或双金属刀片无法始终匹配的。本文提供了一个详细的工程视角,探讨高速度钢(HSS)圆锯片在工业条件下的表现,涵盖冶金等级、齿形、冷却策略以及与自动锯切系统的集成——包括现代管道厂中使用的系统,来自SANSO。
1. 冶金基础:用于圆锯片的HSS等级
用于金属切割的HSS圆锯片的性能始于正确的材料等级。与标准工具钢不同,HSS含有钨(W)、钼(Mo)、钒(V)和钴(Co),以在高温下保持硬度(红硬性可达600°C)。对于要求严格的铁基应用,M2(6-5-2)是基础等级,提供良好的耐磨性和韧性平衡。然而,对于高强度合金或不锈钢,M35(5%钴)或M42(8%钴)等级提供优越的热硬度和刀刃保持性。
工业HSS锯片的关键性能目标:
热处理后的硬度: 64–67 HRC(M2),66–69 HRC(M42)。
横向断裂强度: >3500 N/mm²,以抵抗齿尖崩裂。
晶粒大小: ASTM 10–12(细微观结构),以确保一致的磨损模式。
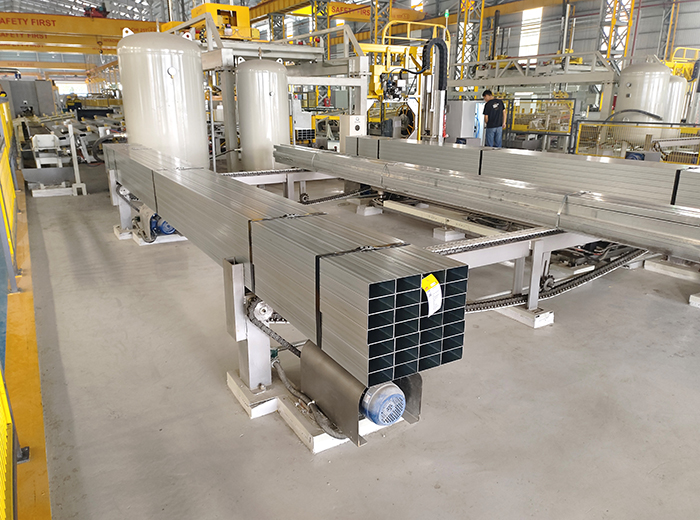
像SANSO这样的制造商将高精度锯切站集成到他们的管道厂生产线中,并规定用于金属切割的HSS圆锯片必须满足这些硬度标准,以在管道直径高达150 mm的情况下保持切割方正度在±0.5 mm内。
2. 齿形及其对切割质量的影响
2.1 齿距和形状
对于给定的材料和壁厚,齿距(切削刃之间的距离)决定了切屑负荷和振动。在管道切割中,变齿距设计(例如,8/10/12 mm)可以破坏谐波共振,降低噪音并延长刀片寿命。齿形——三角形(标准)、梯形(用于薄壁)或交替上斜(ATB)——必须与应用相匹配。对于壁厚>5 mm的结构钢管,正前角(10°–15°)结合加固的后边缘可以防止在高进给操作中齿尖断裂。
2.2 涂层和表面处理
虽然HSS刀片在低成本应用中常常不涂层,但先进的涂层显著提高了用于金属切割的HSS圆锯片的性能。TiN(氮化钛)将摩擦系数从0.6降低到0.4,从而降低切削热。TiAlN(氮化钛铝)可以承受高达800°C的间歇切割温度,非常适合不锈钢管束。对于像高硅铝这样的磨料材料,CrN涂层可以防止刀刃堆积(BUE)。
3. 工业应用:从管道轧机到结构制造
HSS 圆锯片用于金属切割的多功能性涵盖多个行业。以下是具有特定技术要求的典型场景:
ERW 管道轧机(碳钢): 飞锯应用需要能够在40–80米/分钟的线速度下进行切割的锯片。锯片直径350–450毫米,厚度2.5–3.5毫米,齿数180–220。冷却液:洪流乳液(5–8%浓度)。
不锈钢管切割(304/316): 切割速度较低(15–25米/分钟),但扭矩较高。M42级锯片配有TiAlN涂层和粗齿距(12–14毫米)以减少加工硬化。齿面上的碎屑破碎器是必需的。
有色金属(铜、黄铜、铝): 三齿切削(TCG)齿几何形状防止卡料。未涂层的M2锯片配有抛光的凹槽以避免铝粘附。
结构钢(工字钢、角钢): 大直径锯片(600–1000毫米)配有钨合金尖端的HSS段用于间歇切割。湿切割,使用高压雾化。
领先的轧机集成商如SANSO提供定制锯轴和驱动系统,在锯片直径因重复磨削而缩小时保持恒定的表面速度(CSS)——这是最大化HSS 圆锯片用于金属切割使用寿命的关键特性。
4. 行业痛点与工程解决方案
4.1 过早的齿缺损
症状: 在温和钢管上切割不到500次后齿缺损。根本原因: 进给速度过快、齿距不正确(对于壁厚来说过细),或缺乏碎屑清理。解决方案: 计算每齿进给(FPT)公式:FPT = 台面进给(毫米/分钟)/(RPM × 齿数)。HSS的目标FPT:钢材为0.03–0.08毫米/齿。安装一个钢丝刷轮以在重新进入之前清除凹槽中的碎屑。
4.2 切割表面的烧痕
症状: 切割边缘出现蓝色或棕色变色。根本原因: 由于冷却液流量不足或锯片磨损(钝化)导致过热。解决方案: 验证冷却喷嘴的对齐——洪流和通过主轴的冷却液必须到达切割区域。将RPM降低15–20%,并略微增加进给(降低碎屑变薄)。当后清角度超过2°时更换锯片。
4.3 锯片跳动和振动
症状: 切割表面波浪状,噪音过大。根本原因: 锯轴法兰污染、锯片主体弯曲或主轴轴承磨损。解决方案: 使用指示表检查法兰跳动(<0.02毫米)。对于跳动超过0.05毫米的锯片,送去重新张紧。使用防振槽(在锯片主体上的激光切割槽),这些在优质HSS 圆锯片用于金属切割设计中可用。
5. 过程优化:速度、进给和冷却液
为了实现一致的刀具寿命,操作员必须根据刀片直径和材料组来确定切削参数。对于直径为400毫米的M2刀片,碳钢(450–650 N/mm²抗拉强度)的保守起始点为:切削速度60–80米/分钟,进给速率80–120毫米/分钟,齿负荷0.05毫米。对于不锈钢,切削速度应降低至25–35米/分钟,但每齿进给应增加至0.07毫米以避免摩擦。对于奥氏体级别,使用氯化极压(EP)冷却液。
先进的 SANSO 管道轧制线具有 自动速度/进给控制,能够实时读取电机电流并调整参数,防止在切割硬点或焊缝时对金属切割用HSS圆锯片造成过载。
6. 重新磨锐经济学:最大化刀片寿命
与硬质合金刀片不同,HSS圆锯片可以在刀片主体达到最小厚度之前重新磨锐8–12次。每次重新磨锐会从齿面和顶部去除0.1–0.2毫米。然而,不正确的磨削会烧毁齿边,降低刀具寿命。使用CBN(立方氮化硼)砂轮并配合洪流冷却,保持5°–8°的排放角。每三次重新磨锐后,检查刀片主体是否有裂纹(染料渗透测试)。维护良好的刀片每次切割的成本比替换刀片低40–60%。
常见问题解答(FAQ)– 金属切割用HSS圆锯片
Q1: 什么时候我应该选择HSS圆锯片而不是硬质合金刀片?
A1: 当切割抗拉强度低于1000 N/mm²的铁质材料时,尤其是在重新磨锐经济的高产量应用中,选择金属切割用HSS圆锯片。HSS在中断切割时表现优于硬质合金(更少崩齿),每片成本低50–70%。硬质合金更适合用于硬化钢(>45 HRC)或高磨损性的非铁合金(例如,含石墨的铸铁)。
Q2: 我怎么知道我的HSS刀片是否钝了?
A2: 迹象包括切割噪音增加,管端毛刺高度>0.3毫米,电机电流上升(比正常高10–15%),以及齿尖呈现暗灰色而非光亮金属的外观。一个简单的测试:切割一个标准样品;如果切割面显示明显的进给痕迹,请立即重新磨锐。
Q3: 我可以用HSS圆锯片切割叠放的管子吗?
A3: 可以,但有一些限制。最大堆叠高度不应超过刀片直径的1/6。使用粗齿距(例如,5/7毫米可变)以避免管子之间的切屑堆积。将束紧固,并将进给速率降低30–40%与单根管切割相比。不建议使用不锈钢束,因为存在咬合风险。
Q4: 什么冷却液最适合HSS切割碳钢?
A4: 含有极压(EP)添加剂(硫和氯)的半合成乳液(5–8%浓度)效果最佳。EP添加剂在高温下形成润滑膜。避免使用直油,因为它们会产生雾气且冷却效果较差。对于高速切割(>100米/分钟),使用高压冷却液(20–30巴)直接喷入齿槽。
Q5: 刀片直径如何影响管道铣削的切割能力?
A5: 可切割的最大管道直径大约是飞行锯刀片直径的1/3(例如,450毫米的刀片可以切割最大150毫米的管道)。更大的刀片允许切割更大的管道,但需要更多的功率并产生更多的偏转。对于金属切割用HSS圆锯片,350–450毫米的直径是处理20–160毫米外径管道的管道铣削的最佳选择。始终咨询您的铣削机制造商的规格——SANSO提供清晰的刀片尺寸图表。
精密切割作为竞争优势
选择和操作金属切割用HSS圆锯片是冶金、几何和工艺参数之间的平衡。通过了解刀片等级、齿形设计和工件材料之间的相互作用,制造商可以将每次切割的成本降低超过30%,改善切割表面质量,并最小化刀片更换的停机时间。现代管道铣削机——如SANSO设计的机型——结合了智能锯切模块,监控刀片状态并自动调整进给速度,确保锯切过程永远不会成为瓶颈。
需要升级您的管道铣削机的切割站或采购具有保证性能的工业HSS刀片吗?今天就联系SANSO工程团队。我们提供完整的切割解决方案,包括刀片选择指南、轴设计和自动锯进给器。
立即发送您的询问 – 请包括您的管道直径范围、材料等级和所需切割速度。我们的专家将在24小时内回复您,提供详细的提案和针对您特定应用的投资回报分析。
文章标签:





