
Startseite > Blogs > Wie wählt man den richtigen Abwickler für Hochgeschwindigkeits-Rohrmühlenlinien aus?
Wie wählt man den richtigen Abwickler für Hochgeschwindigkeits-Rohrmühlenlinien aus?
2026-07-25
In hochfrequent geschweißten Rohrmühlenlinien beginnt der Prozess lange bevor die Formwalzen das Metall formen oder die Schweißeinheit die Naht versiegelt. Die Stabilität und kontinuierliche Leistung der gesamten Mühle hängen direkt von der Rohmaterialhandhabungsphase ab. Die primäre Maschine, die für die Verwaltung dieser Phase verantwortlich ist, ist der Entwickler, der schwere Stahlcoils hält, entfaltet und in den Zuführbereich der Produktionslinie ausgibt. Ein schlecht konfiguriertes Abwickelsystem kann nachgelagerte Komplikationen verursachen, einschließlich Schäden an den Streifenrändern, inkonsistenter Spannung und häufigen Produktionsstopps.
Da Rohrhersteller mit Anforderungen an die Verarbeitung von hochfestem Stahl und schnelleren Liniengeschwindigkeiten konfrontiert sind, wird die Wahl der Rohmaterialzufuhrgeräte zu einem entscheidenden Aspekt. SANSO entwirft robuste Streifenfühlösungen, um die mechanischen Anforderungen der modernen Rohrproduktion zu erfüllen. Das Verständnis der Mechanik, Konfigurationsoptionen und Integrationsanforderungen dieser Maschinen ist notwendig für jedes Fertigungsunternehmen, das eine rentable, kontinuierliche Rohrmühlenproduktion anstrebt.
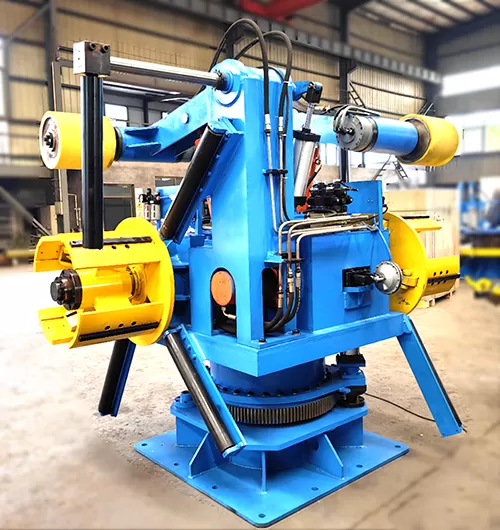
Strukturelle Klassifikationen moderner Entwicklermaschinen
Die Wahl der Entwicklerkonfiguration hängt stark von der Produktionsliniengeschwindigkeit, Coilgewicht, Streifendicke und dem gewünschten Automatisierungsgrad ab. In der Rohrherstellungsindustrie fallen Systeme im Allgemeinen in zwei strukturelle Kategorien, die jeweils unterschiedliche betriebliche Eigenschaften bieten.
Einzelmandrel-Systeme
Einzelmandrel-Designs verfügen über eine einzelne, freitragende Welle, die von robusten Lagern innerhalb eines starren Stahlrahmens unterstützt wird. Diese Systeme werden typischerweise in Anwendungen eingesetzt, in denen Coil-Wechsel weniger häufig sind oder wo Platzbeschränkungen den Grundriss einschränken. Das Mandrel wird entweder manuell über einen Keilmechanismus oder hydraulisch mit einem integrierten Zylinder erweitert. Während Einzelmandrel-Einheiten geringere Investitionen erfordern, stellen sie eine klare Einschränkung bei Hochgeschwindigkeitsoperationen dar: Die Produktionslinie muss während des Ladens und Einfädelns jedes neuen Coils vollständig stoppen, es sei denn, ein substanzieller Streifenakkumulator ist nachgelagert positioniert.
Doppelmandrel-Rotationssysteme
Für hochkapazitive, kontinuierliche Rohrmühlenlinien sind Doppelmandrel-Konfigurationen der Branchenstandard. Diese Einheiten verfügen über zwei unabhängige Mandrels, die auf einer 180-Grad drehbaren Basis montiert sind. Während ein Mandrel aktiv den Streifen in die Produktionslinie zuführt, kann der Bediener sicher die nächste Coil auf das inaktive Mandrel auf der gegenüberliegenden Seite laden.
Sobald die aktive Coil vollständig abgewickelt ist, dreht sich die Rotationsbasis um 180 Grad, und bringt die neue Coil innerhalb von Minuten in die Zuführposition. Dieses Design reduziert die Umrüstzeiten erheblich und arbeitet in Verbindung mit nachgelagerten Streifenakkumulatoren, um eine unterbrechungsfreie, kontinuierliche Rohrproduktion zu ermöglichen. SANSO entwirft Doppelmandrel-Rotationseinheiten mit robusten Verriegelungsstiften, um jegliche strukturelle Vibration während des Hochgeschwindigkeitsrotationszyklus zu verhindern.
Mechanik der Mandrel-Erweiterung und Spannungsregelung
Die Betriebseffizienz eines Entwicklers hängt von zwei primären mechanischen Systemen ab: der Erweiterung der Mandrelsegmente und der Kontrolle der Rückspannung. Beide Systeme müssen signifikante mechanische Kräfte bewältigen, ohne den Stahlstreifen oder die Maschinenkomponenten zu beschädigen.
Hydraulische Mandrel-Expansion
Stahlspulen werden mit standardmäßigen Innendurchmessern geliefert, typischerweise 508 mm oder 610 mm. Um diese schweren Lasten, die oft zwischen 5 und 20 metrischen Tonnen liegen, zu sichern, muss das Mandrel radial nach außen mit hoher Klemmkraft expandieren. Dies wird durch einen mehrsegmentalen Verbindungsmechanismus erreicht, der von einem hinten montierten hydraulischen Zylinder angetrieben wird.
Wenn sich der hydraulische Kolbenstange axial durch die hohle Hauptwelle bewegt, zwingt er passende Keilschieber, die äußeren Mandrel-Segmente nach außen zu bewegen. Diese mechanische Bewegung sorgt für eine konzentrische Expansion, die die Spule auf der Zentralachse balanciert. Die Konzentrizität ist wichtig; jede Exzentrizität während der Rotation verursacht Rotationsinertialungleichgewichte und ungleichmäßige Bandzufuhrgeschwindigkeiten, die die nachgeschalteten Rollformwerkzeuge stören können.
Aktive vs. Passive Spannungsregelung
Die Aufrechterhaltung der richtigen Rückspannung ist notwendig, um zu verhindern, dass der Stahlstreifen beim Ziehen in die Nivelliermaschine durchhängt oder teleskopiert. Es gibt zwei Hauptmethoden, die zur Steuerung dieses Prozesses verwendet werden:
Pneumatische und hydraulische Bremsen (Passiv): Ein pneumatisches Scheibenbremssystem ist an der Hauptwelle montiert. Wenn der Spulendurchmesser abnimmt, muss die Bremskraft angepasst werden, um eine konstante Streckenspannung aufrechtzuerhalten. Dieses System ist äußerst zuverlässig und eignet sich für mittlere Geschwindigkeitslinien.
Regenerative Antriebsmotorsysteme (Aktiv): In fortschrittlichen Hochgeschwindigkeits-Rohrmühlen ist ein Frequenzumrichter (VFD) Motor direkt mit der Welle gekoppelt. Der Motor fungiert während des Abwickelns als Generator und liefert präzisen Widerstand, um die Spannung aufrechtzuerhalten, während er Energie zurück ins Fabriknetz einspeist. Diese Methode bietet eine sanfte Spannungsregelung über den gesamten Durchmesserbereich der Spule.
Um den anfänglichen Einfädelungsprozess zu unterstützen, können aktive Systeme auch in Vorwärtsrotation laufen, um den schweren Streifenführer ohne manuelle Eingriffe des Bedieners in die Quetschrollen des Nivelliergeräts zu schieben.
Bewältigung häufiger betrieblicher Herausforderungen
Bediener von geschweißten Rohrleitungen stehen oft vor spezifischen Herausforderungen während der Abwicklungsphase, die die Produktqualität und die Langlebigkeit der Ausrüstung direkt beeinflussen. Die Bewältigung dieser Herausforderungen erfordert eine Kombination aus robuster Maschinenkonstruktion und intelligenten Zusatzfunktionen.
Ein großes Problem ist das Teleskopieren des Streifens, das auftritt, wenn die inneren Wicklungen der Stahlspule während der Rotation seitlich verrutschen. Diese seitliche Bewegung führt dazu, dass der Streifen schräg in den Nivellierer eintritt, was zu Kantenschäden und schlechter Schweißausrichtung führt. Um dem entgegenzuwirken, integriert SANSO schwere Haltearme, auch bekannt als Snubber-Arme. Ausgestattet mit einer motorisierten oder stillstehenden Pressrolle übt der Snubberarm hydraulischen Druck nach unten auf den äußeren Durchmesser der Spule aus, um zu verhindern, dass sich die Wicklungen während der Bänder-Schneid- und Einfädelphasen aufwickeln oder verschieben.
Eine weitere betriebliche Herausforderung ist die physische Handhabung von hochtonnigen Spulen. Das manuelle Laden einer 15-Tonnen-Spule auf ein Mandrel mit einem Kran ist zeitaufwendig und bringt Sicherheitsbedenken mit sich. Die Integration eines hydraulischen Spulenladewagens löst dieses Problem. Der Spulenwagen fährt auf Bodenrails, hebt die Spule vertikal mit einer V-förmigen Plattform an und bewegt sie horizontal auf das zusammengeklappte Mandrel. Diese automatisierte Ladefolge schützt das Mandrel vor Aufprallschäden und reduziert die Ladezeiten auf unter drei Minuten.
Integration in die geschweißte Rohrmühlenlinie
Ein Abwickler kann nicht als isolierte Maschine betrieben werden; er muss vollständig in das Steuerungssystem der gesamten Produktionslinie integriert sein. Die Synchronisation zwischen der Abwickelgeschwindigkeit und der Eintrittsgeschwindigkeit des Formungsbereichs wird durch mehrere Hilfsmaschinen vermittelt.
Unmittelbar nach dem Abwickler greift eine Quetschwalze und eine Glättvorrichtung den Bänderführer. Die obere Walze der Quetscheinheit wird hydraulisch betrieben, um das Band zu klemmen und von der Spule abzuziehen. Sobald das Band durch die Glättvorrichtung geführt ist, gelangt es zur Schere und Endschweißgerät, wo das hintere Ende der alten Spule mit dem vorderen Ende der neuen Spule geschweißt wird.
Um die Formwalze und den Hochfrequenzschweißer während dieses Schweißprozesses in Betrieb zu halten, wird das Band in einen vertikalen oder horizontalen Puffer gespeichert. Der Puffer speichert einen Materialpuffer. Während des normalen Betriebs läuft der Abwickler schneller als die Formwalze, um den Puffer zu füllen. Wenn ein Spulenende erreicht wird, stoppt der Abwickler für den Schweißprozess, während die Formwalze weiterhin Material aus dem Puffer abzieht. Diese komplexe Koordination erfordert eine präzise SPS-Integration, die Ultraschall-Schleifensensoren oder Tänzerarme nutzt, um die Bandlängen kontinuierlich zu überwachen und die Motordrehzahlen entsprechend anzupassen.
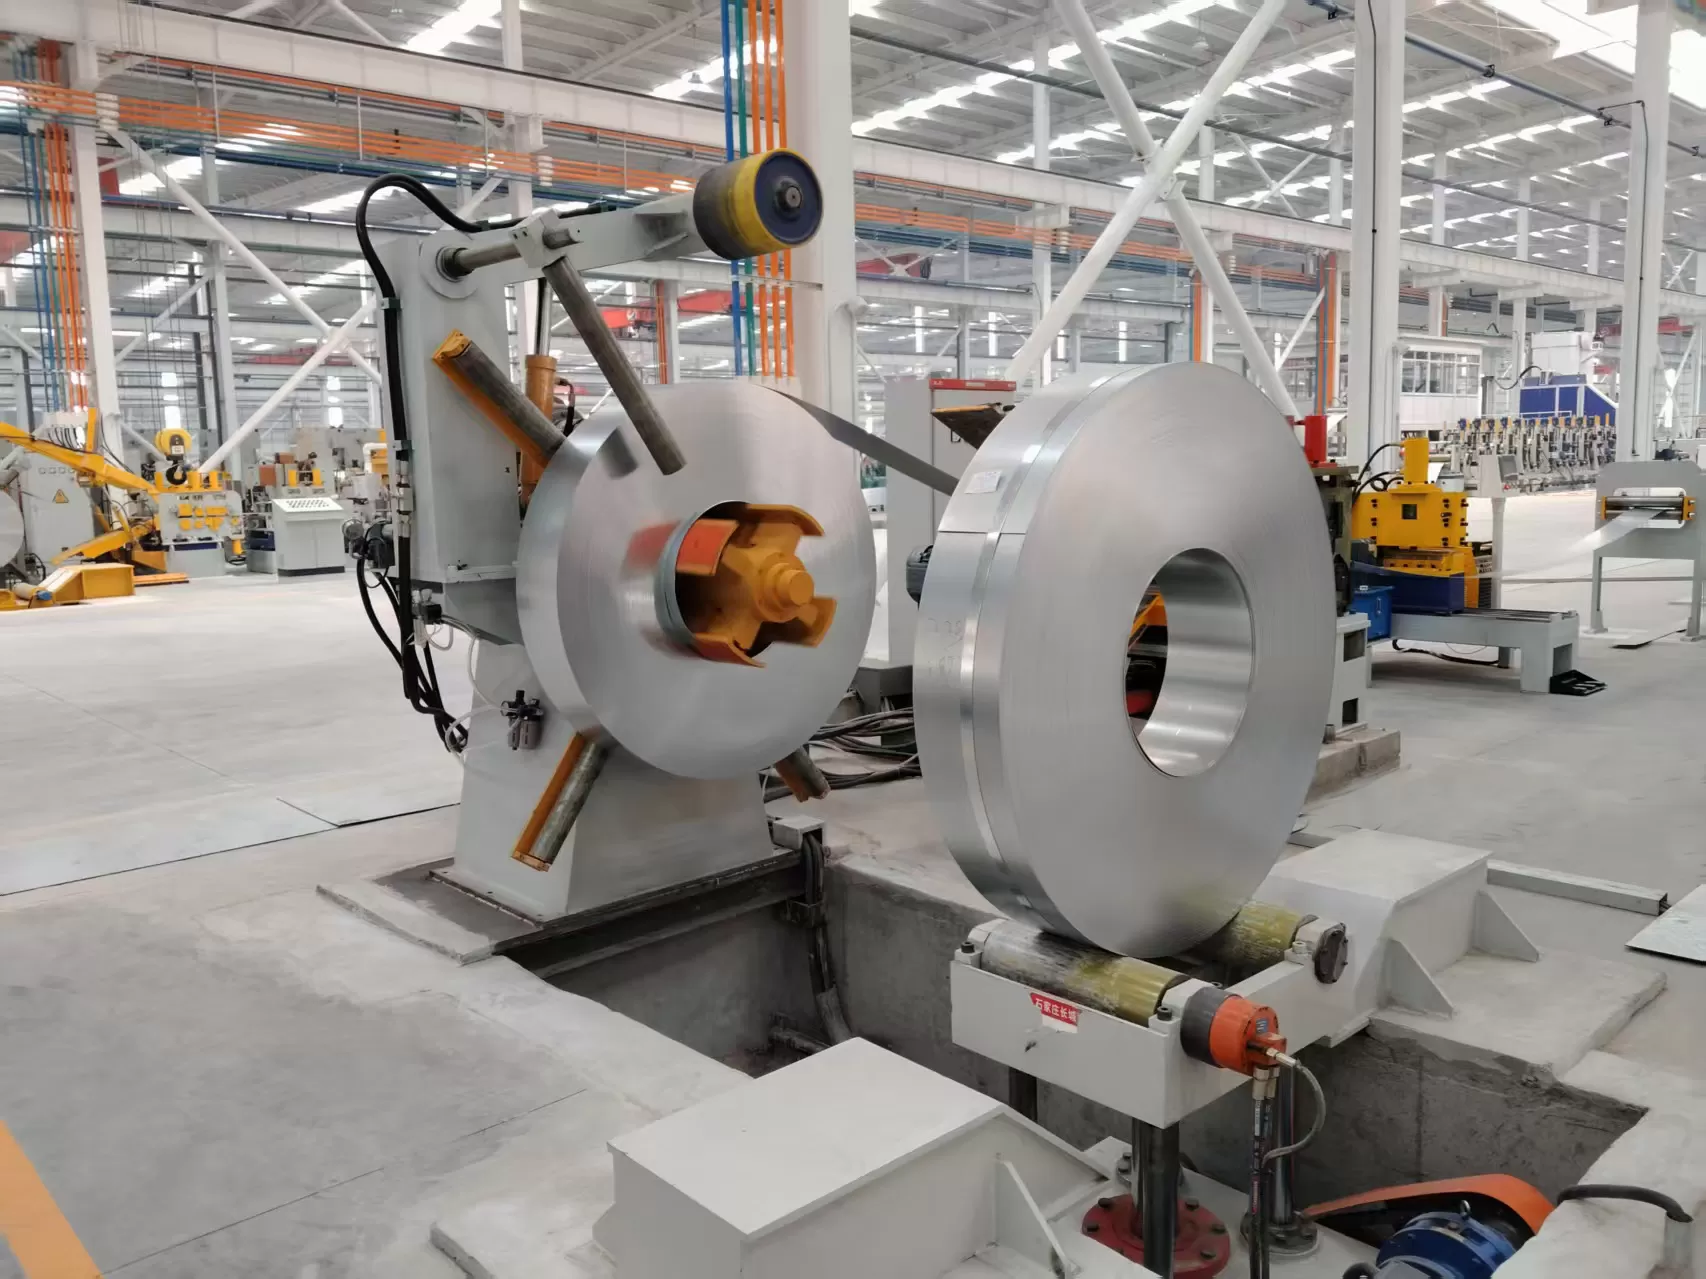
Wichtige Spezifikationen für die Maschinenbeschaffung
Bei der Auswahl oder Anpassung eines Abwicklers für ein Rohrwerkprojekt müssen mehrere Ingenieurparameter festgelegt werden, um die Kompatibilität mit den Produktionszielen sicherzustellen. Die folgende Tabelle skizziert die Kernparameter, die von den Ingenieurteams bewertet werden müssen:
| Parameterbeschreibung | Standardbereich (Leicht-Mittel Belastung) | Schwerlastkapazität |
|---|---|---|
| Maximales Spulengewicht | 1.500 kg – 5.000 kg | 10.000 kg – 25.000 kg |
| Bandbreitenkapazität | 100 mm – 400 mm | 400 mm – 1.600 mm |
| Materialdickenbereich | 0,5 mm – 3,0 mm | 3,0 mm – 16,0 mm |
| Mandrel-Ausdehnungsbereich | 450 mm – 520 mm | 480 mm – 610 mm (mit Adapterfüßen) |
| Maximaler Außendurchmesser der Spule | 1.200 mm | 1.600 mm – 2.000 mm |
| Liniengeschwindigkeits-Synchronisation | Bis zu 60 m/min | Bis zu 120+ m/min |
Zusätzlich zu diesen strukturellen Abmessungen müssen metallurgische Faktoren wie die Streckgrenze des Stahls berücksichtigt werden. Hochfeste, niedriglegierte (HSLA) Stähle haben eine hohe elastische Erinnerung und erfordern im Vergleich zu Standard-Kohlenstoffen stärkere hydraulische Haltekräfte und schwerere Presswalzen.
SANSO arbeitet eng mit B2B-Kunden zusammen, um die Rahmensteifigkeiten und hydraulischen Kapazitäten basierend auf diesen spezifischen metallurgischen Anforderungen anzupassen, um sicherzustellen, dass die gewählte Maschine zuverlässig unter maximalen Belastungsbedingungen ohne strukturelle Verformung arbeitet.
Häufig gestellte Fragen
Q1: Was ist der Unterschied zwischen einem aktiv angetriebenen Abwickler und einem passiven Abwickler?
A1: Ein aktiv angetriebenes System verwendet einen Elektromotor, um das Mandrel zu drehen, was notwendig ist für dünne oder weiche Materialien, die der Zugkraft von nachgeschalteten Nivelliergeräten nicht standhalten können, und für das Einfädeln schwerer Spulen. Ein passives System verlässt sich auf die nachgeschalteten Quetschwalzen oder die Formwalze, um das Band zu ziehen, indem es eine pneumatische oder hydraulische Bremse am Mandrel verwendet, um Widerstand zu bieten und die Rückenspannung aufrechtzuerhalten.
Q2: Warum wird hydraulische Expansion der manuellen mechanischen Expansion vorgezogen?
A2: Die hydraulische Expansion nutzt hydraulische Zylinder, um die Mandrel-Segmente gleichmäßig und mit hoher Klemmkraft zu erweitern. Dies ist schnell, sicher und kann schwere Coils problemlos handhaben. Die manuelle Expansion erfordert, dass die Bediener ein mechanisches Gewinde drehen, um die Segmente zu erweitern, was langsam, körperlich anstrengend und auf leichtere Coil-Gewichte (typischerweise unter 3 Tonnen) beschränkt ist.
Q3: Wie unterstützen Adapter-Schuhe oder Expansionsblätter den Abwicklungsprozess?
A3: Adapter-Schuhe sind zusätzliche gebogene Platten, die auf die Hauptmandrel-Segmente geschraubt sind. Sie erhöhen den Standard-Erweiterungsbereich des Mandrels. Zum Beispiel können sie ein Standard-Mandrel mit 508 mm auf 610 mm Innendurchmesser-Coils umwandeln, sodass eine einzige Maschine verschiedene Coil-Standards verarbeiten kann, ohne eine zweite Mandrel-Welle kaufen zu müssen.
Q4: Welche mechanischen Merkmale verhindern, dass eine schwere Stahlcoil beim Schneiden der Umreifungsbänder aufspringt?
A4: Ein hydraulischer Haltearm (Snubberarm) ist oben auf der Coil positioniert. Der Arm senkt eine schwere, motorisierte Rolle direkt auf die äußere Wicklung der Coil. Diese Rolle hält die Spannung, während der Bediener die Stahlbänder schneidet, sodass der Streifenführer sicher in die Quetschwalzen eingeführt werden kann, ohne unkontrolliertes Abwickeln.
Q5: Wie koordiniert das Schleifenregelungssystem die Geschwindigkeiten zwischen dem Abwickler und dem Rohrwerk?
A5: Das Schleifenregelungssystem verwendet Ultraschallsensoren, fotoelektrische Augen oder mechanische Tänzerarme, die sich in einer Grube oder Schleifenführung zwischen dem Abwickler und dem Glätter befinden. Wenn die Schleife zu tief wird, sendet der Sensor ein Signal an den Antriebsregler, um die Drehung zu verlangsamen. Wenn die Schleife steigt, was darauf hinweist, dass die Linie den Streifen schneller verbraucht, als er ausgegeben wird, signalisiert das System dem Motor, schneller zu werden.
Reichen Sie Ihre mechanischen Anforderungen zur individuellen Bewertung ein
Die Auswahl der geeigneten Streifenfügegeräte ist eine ingenieurtechnische Entscheidung, die sich direkt auf die tägliche Produktion und die Betriebsstabilität Ihrer Rohrwerklinie auswirkt. SANSO ist auf die Konfiguration robuster, leistungsstarker Abwicklersysteme spezialisiert, die auf spezifische Streifendimensionen, metallurgische Grade und Bodenplatzkonfigurationen zugeschnitten sind.
Um detaillierte Maschinenlayouts, technische Zeichnungen oder ein formelles kommerzielles Angebot für Ihr bevorstehendes geschweißtes Rohrprojekt zu erhalten, kontaktieren Sie bitte unsere Ingenieursupport-Abteilung. Unser Team wird Ihre Produktionsparameter überprüfen und Ihnen helfen, eine zuverlässige, langfristige Lösung für Ihr Fertigungswerk zu entwickeln.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
