
Warum hinterlässt Ihr Rohrmühlen-Abschneider Grate? Eine technische Analyse
2026-07-25
Die Herstellung von Rohren aus kohlenstoffreichem Stahl in großen Mengen erfordert kontinuierliche, zuverlässige Produktionslinien, bei denen Ausfallzeiten sofort die Betriebskennzahlen beeinflussen. Die Abtrennungsphase, insbesondere bei der Verwendung von fliegenden Kaltkreissägen in kontinuierlichen Rohrmühlen, stellt einen primären Engpass dar, wenn sie nicht richtig kalibriert ist. Um saubere, gratfreie Schnitte zu gewährleisten, ohne die Liniengeschwindigkeit zu unterbrechen, müssen strukturelle und mechanische Parameter ausgewogen sein. Der Übergang von traditionellem Reibungsschneiden zu Kalttrennen hat die Schnittkantenqualität und die metallurgische Integrität an den Rohrenden erheblich verbessert.
Das Erreichen dieser Ergebnisse hängt stark von der Schnittstelle zwischen dem Schneidwerkzeug und dem Werkstück ab. Die mechanische Leistung einer industriellen TCT-Sägeblatt ist nicht nur eine Frage der Drehzahl; es erfordert ein systematisches Verständnis von Metallurgie, Plattenvorspannung, Zahngeometrie und Maschinen-Synchronisation. Durch die Berücksichtigung dieser Variablen können Rohrhersteller stabile Produktionsläufe aufrechterhalten und strukturelle Verformungen während der Hochgeschwindigkeitsbearbeitung reduzieren.
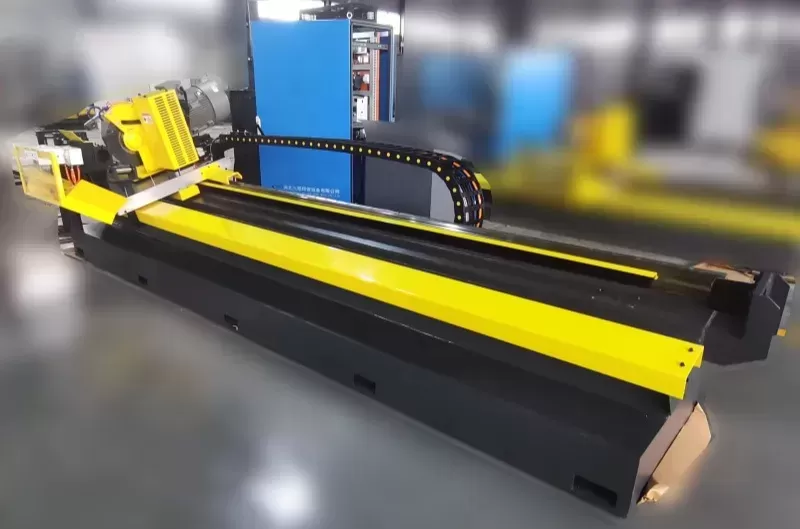
Metallurgische Zusammensetzung und Zahngeometrie von Hartmetallspitzen
Die Schneidkante eines modernen industriellen Kaltkreissägenblatts basiert auf mit Hartmetall (WC-Co) beschichteten Spitzen, die an einen hochfesten legierten Stahlkern gelötet sind. Das Verhältnis von Hartmetallkorngröße zu Kobaltbindemittelgehalt bestimmt die mechanischen Eigenschaften der Spitze. Für Anwendungen beim Schneiden von Stahlrohren, bei denen das Blatt unterbrochene Schnitte und hohe Schlagkräfte beim Eindringen in die Rohrwand erfährt, ist ein spezifisches Gleichgewicht zwischen Härte und Bruchzähigkeit erforderlich.
Kobaltbindemittelverhältnis: Ein Kobaltgehalt von 8% bis 11% ist typisch für Rohrschneidanwendungen. Dieser Bereich bietet die notwendige Schlagfestigkeit, um den Schock beim Durchtrennen von Schweißnähten zu überstehen, ohne spröde Brüche zu erleiden.
Sub-Mikron Korn Größe: Die Verwendung von WC-Körnern im Bereich von 0,6 bis 1,0 Mikrometer erhält die Schärfe der Kante und verhindert schnellen abrasiven Verschleiß durch die harten Eisenkarbide, die in Baustahl vorhanden sind.
Zahnprofile (TCG vs. ATB): Die Triple Chip Grind (TCG) Konfiguration ist Standard für das Schneiden von Stahl. Der gefaste Vorschneider entfernt den Mittelteil des Materials, während der flache Nachschneider die verbleibenden Ecken reinigt. Dies verteilt die Spanlast gleichmäßig und senkt die seitlichen Schneidkräfte.
Vorschub- und Freiwinkel: Negative oder neutrale Vorschubwinkel (typischerweise 0° bis -6°) werden verwendet, um zu verhindern, dass das Blatt aggressiv die Rohrwand ergreift. Dieser Winkel stabilisiert die Eintauchgeschwindigkeit und schützt die Hartmetallspitzen vor Scherung unter hohem Druck.
Sobald die metallurgische Zusammensetzung bestimmt ist, muss die physische Geometrie der Zähne konfiguriert werden, um die spezifische Wandstärke des Rohrs zu berücksichtigen. Ein falsches Zahnspiel kann zu Spanverstopfung führen, was sofortige Zahnbrüche verursacht. Bei der Auswahl von Werkzeugen empfehlen Ingenieure bei SANSO, dass das Abstimmen des Durchmessers und der Zahnanzahl des Blattes auf den Rohrdurchmesser sicherstellt, dass mindestens zwei bis drei Zähne gleichzeitig im Schnitt engagiert sind, um Zahnübergreifungen und nachfolgende Spitzenbeschädigungen zu verhindern.
Mechanische Stabilität der Klingenplatte
Die legierte Stahlplatte, die die Hartmetallspitzen unterstützt, muss der Durchbiegung sowohl unter Zentrifugalkräften als auch unter den axialen Kräften, die während der Vorschubzyklen erzeugt werden, standhalten. Die meisten Hochleistungs-Klingenkörper werden aus 75Cr1-Werkzeugstahl hergestellt, der auf eine Härte von 44 bis 46 HRC wärmebehandelt wird. Dieser Härtebereich bietet die Elastizität, die erforderlich ist, um Vibrationen zu absorbieren und gleichzeitig die strukturelle Ebenheit aufrechtzuerhalten.
Um eine gleichmäßige Rotation bei hohen Oberflächenfüßen pro Minute (SFM) zu gewährleisten, durchläuft die Stahlplatte einen präzisen Spannungsprozess. Die Spannung führt kontrollierte innere Spannungen ein, die der Ausdehnung des äußeren Randes entgegenwirken, während er sich während des Betriebs erwärmt. Ohne ordnungsgemäße Spannung entwickelt die Klinge eine seitliche Unwucht (Wackeln), was zu breiteren Schnittern, übermäßigem Materialabfall und vorzeitigem Verschleiß der Hartmetallspitzen führt.
Mechanische Vibrationen werden zusätzlich kontrolliert, indem Laserschnitte zur Erweiterung in den Klingenkörper eingebracht werden. Diese Schlitze ermöglichen es dem äußeren Rand, sich thermisch auszudehnen, ohne die Hauptplatte zu verziehen. Viele moderne Designs füllen diese Schlitze mit Polyurethan- oder Kupferstopfen, um akustische Resonanz zu absorbieren und Vibrationen zu dämpfen, die andernfalls zurück zu den Spindellagern des fliegenden Trennwagens übertragen würden.
Betriebsdynamik bei fliegenden Trennsystemen
Die Integration eines Hochleistungs-Schneidwerkzeugs in eine kontinuierliche Produktionslinie erfordert die Koordination mit dem fliegenden Scherwagen der Rohrmühle. Der Wagen muss beschleunigen, um die Geschwindigkeit des Rohrs genau zu erreichen, bevor die Klinge ihren Eintauchvorgang beginnt. Jede Geschwindigkeitsdifferenz zwischen dem Wagen und dem Rohr führt zu enormen axialen Kräften auf die Klingenplatte, was zu schneller Deformation oder vollständigem Werkzeugversagen führt.
Die Eintauchvorschubgeschwindigkeit muss dynamisch und nicht konstant sein. Wenn eine tct-Sägeblatt zuerst die gekrümmte Oberfläche eines runden Rohrs berührt, ist der Kontaktbereich stark konzentriert. Wenn die Vorschubgeschwindigkeit während dieser anfänglichen Eindringphase zu aggressiv ist, wird die plötzliche Spankraft die vorderen Zähne brechen. Ein variables Vorschubprofil, das beim Eintritt und Austritt langsamer wird und durch den hohlen Mittelbereich beschleunigt, reduziert die mechanische Belastung sowohl auf die Klinge als auch auf den Spindelmotor.
Durch die Integration robuster fliegender Kaltkreissägen von Herstellern wie SANSO können Rohrproduzenten diese komplexen Bewegungsprofile steuern. Die Kontrolle der Eintrittsgeschwindigkeit und die Aufrechterhaltung eines konsistenten Vorschubs pro Zahn (typischerweise 0,03 bis 0,06 mm/Zahn) verhindern thermische Ansammlungen und erhalten die strukturelle Kontrolle über den gesamten Schneidzyklus.
Analyse und Verhinderung häufiger Werkzeugverschleißarten
Das Verständnis, wie Schneidwerkzeuge unter kontinuierlicher Belastung verschleißen, ermöglicht es den Bedienern, vorbeugende Wartungsmaßnahmen zu ergreifen, bevor katastrophale Werkzeugausfälle auftreten. Beim Stahlrohrfräsen sind die Verschleißmuster selten einheitlich, und deren Überwachung bietet Einblicke in die mechanische Gesundheit der gesamten Linie.
Mikro-Abplatzungen entlang der Schneide sind oft das erste Zeichen von Instabilität. Dies wird normalerweise durch mechanischen Schock verursacht, der von Spiel in den Getrieben der fliegenden Scherung, lockeren Rohrklemmbacken oder unzureichender Dämpfung der Eintrittsgeschwindigkeit stammen kann. Wenn dies unbeachtet bleibt, wachsen Mikro-Chips zu Makro-Brüchen, die schließlich die gesamte Hartmetallspitze abreißen und benachbarte Zähne beschädigen.
Thermisches Rissbildung, gekennzeichnet durch vertikale Haarrisse, die senkrecht zur Schneide verlaufen, weist auf ein schlechtes thermisches Management hin. Dies tritt auf, wenn der Kühlzyklus inkonsistent ist. Kaltes Sägen beruht entweder auf Flutkühlmittel oder Minimalmengen-Schmierung (MQL). Wenn der Kühlmittelspray fehlgeleitet ist, erfährt die Spitze während des Schnitts eine schnelle Erwärmung und eine schnelle Abkühlung beim Verlassen des Rohrs, was zu thermischem Schock führt. Ständige Schmierung und eine ordnungsgemäße Düsenausrichtung sind notwendig, um diese thermische Ermüdung zu verhindern.
Anpassung der Werkzeug-Spezifikationen an Stahlgüten und Wandstärken
Es gibt keine einzige Klingen-Konfiguration, die jede Rohrherstellungsreihe berücksichtigt. Die korrekte Zuordnung des Schneidwerkzeugs zur spezifischen Kohlenstoffstahlgüte und Geometrie des Werkstücks ist notwendig für die Betriebseffizienz. Standard-Strukturstähle (wie A36 oder A1011) weisen andere Bearbeitungseigenschaften auf als hochfeste, niedriglegierte (HSLA) Stähle, die in der Automobil- oder API-Qualität Rohrleitungsherstellung verwendet werden.
Für dünnwandige Rohre muss der Zahnabstand klein genug sein, um ein Hängenbleiben des Zahns an der dünnen Schnittkante zu vermeiden. Im Gegensatz dazu ist beim Schneiden von dickwandigen strukturellen Hohlprofilen ein größerer Zahnabstand mit tieferen Taschen erforderlich, um die erheblichen Späne aus der Schnittzone zu transportieren. Wenn die Tasche zu klein ist, komprimiert sich die Späne, die Reibung nimmt zu, und die Temperatur steigt über die thermische Schwelle des Kobaltbindemittels.
Daher hängt die Auswahl der geeigneten tct-Sägeblatt Konfiguration stark davon ab, die Zahngeometrie an diese physikalischen Parameter anzupassen. Härtere Stahlgüten erfordern niedrigere Umfangs-Schnellgeschwindigkeiten, um die Wärme zu kontrollieren, während weichere, niedriglegierte Stähle bei höheren Geschwindigkeiten geschnitten werden können, jedoch spezialisierte Spanbrecher benötigen, um zu verhindern, dass lange, kontinuierliche Metallbänder um die Spindel gewickelt werden.
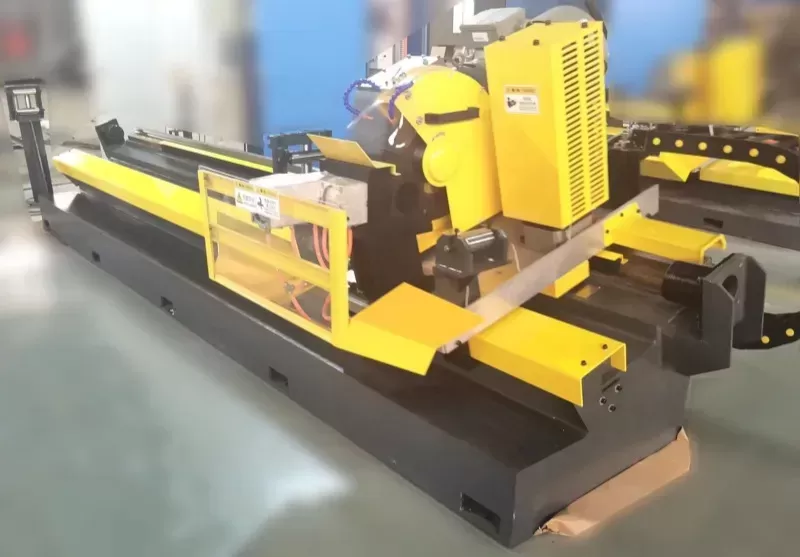
Leistungsbenchmarks für kontinuierliche Produktionslinien
Die Festlegung klarer KPIs für die Trennstation hilft Herstellern, eine vorhersehbare Produktion aufrechtzuerhalten. Die Überwachung von Parametern wie der Rechtwinkligkeit des Schnitts, der Grat-Höhe und der Anzahl der Schnitte pro Werkzeugwechsel liefert die notwendigen Daten zur Anpassung der Vorschubgeschwindigkeiten und Drehzahlen.
Eine gut gewartete Kaltbandsäge sollte Schnittenden produzieren, die nur minimal entgratet oder gefräst werden müssen. Wenn die Grat-Höhe 0,2 mm übersteigt, weist dies normalerweise darauf hin, dass die Hartmetallspitzen ihre scharfe Schneide verloren haben und nun durch das Material pflügen, anstatt es zu schneiden. Das Führen eines detaillierten Protokolls für jedes tct-Sägeblatt hilft dabei, vorherzusagen, wann das Werkzeug zum Schärfen herausgezogen werden muss, um Schäden am Stahlplattenkörper zu vermeiden.
Darüber hinaus ist es wichtig, die radialen und axialen Rundlauf-Toleranzen an der Spindel selbst eng zu halten. Selbst wenn das Blatt innerhalb enger Toleranzen hergestellt wird, kann Spindelverschleiß oder falsches Anzugsdrehmoment der Montageplatte Rundlauf verursachen, was zu ungleichmäßigem Zahnverschleiß führt. Beim Montieren eines neuen tct-Sägeblatts auf die Spindel müssen die Bediener sicherstellen, dass alle Passflächen frei von Ablagerungen sind, da selbst ein winziges Partikel erheblichen Rundlauf am äußeren Durchmesser der Blätter verursachen kann.
Ingenieur-Anfragen und Unterstützung
Um Ihre spezifischen Geschwindigkeiten der Rohrmühlen, Stahlgüten und Wandstärkenkonfigurationen mit den richtigen Schneideeinrichtungen abzugleichen, müssen detaillierte Ingenieurparameter bewertet werden. Die technischen Entwicklungsteams bei SANSO nutzen die Finite-Elemente-Analyse, um die richtigen Zahnprofile, Plattenstärken und Hartmetallgüten für industrielle Anwendungen zu empfehlen.
Für maßgeschneiderte Konfigurationen, Maschinenkompatibilitätsbewertungen oder Leistungsprobleme wenden Sie sich bitte an unsere analytische Abteilung mit Ihren Produktionslinenspezifikationen. Detaillierte Informationen zu Ihren Rohrdurchmessern, Wandstärkenbereichen und aktuellen Antriebsanordnungen ermöglichen es unserem Ingenieurteam, eine präzise Werkzeugempfehlung abzugeben.
Häufig gestellte Fragen
F1: Was ist die Hauptursache für schnelles Abplatzen der Zähne beim Schneiden von verzinkten Stahlrohren?
A1: Verzinkte Stahlrohre weisen eine Zinkschicht auf, die die Freiwinkel der Hartmetallspitzen verstopfen kann, was zu adhäsivem Verschleiß und Anbacken führt. Wenn Zink am Zahn haftet, erhöht sich die Reibung und die Schneidkräfte, was Mikrovibrationen verursacht, die zum Abplatzen führen. Die Verwendung einer speziellen Beschichtung (wie TiAlN) oder die Anpassung der Zahngeometrie mit einem negativen Freiwinkel hilft, das Anhaften des Zinks an der Hartmetalloberfläche zu verhindern.
F2: Wie schneidet das Kalttrennen im Vergleich zum Reibungstrennen in Bezug auf die Metallurgie der Rohrenden ab?
A2: Das Reibungstrennen beruht auf hohen Drehzahlen, um den Stahl im Schnittbereich zu schmelzen, was eine große wärmebeeinflusste Zone (HAZ) erzeugt und einen schweren, gehärteten Grat hinterlässt. Das Kalttrennen mit einer Hartmetall-bestückten Klinge rotiert mit einer viel niedrigeren Geschwindigkeit und verwendet eine hohe Vorschubgeschwindigkeit, wodurch sichergestellt wird, dass die erzeugte Wärme an den Span und nicht an das Rohr abgegeben wird. Dies hält das Schnittende kühl, bewahrt die mechanischen Eigenschaften des Stahls und hinterlässt eine saubere, gratfreie Oberfläche.
F3: Was ist der empfohlene Vorschub pro Zahn für das Schneiden von Baustahlrohren?
A3: Für Baustahlrohre liegt der empfohlene Vorschub pro Zahn (Sz) im Allgemeinen zwischen 0,03 mm und 0,07 mm pro Zahn. Der genaue Wert hängt von der Wandstärke und der Stahlgüte ab. Ein zu niedriger Vorschub führt zu Reibung statt zu Schneiden, was zu schnellem abrasivem Verschleiß führt. Ein zu hoher Vorschub überlastet die Hartmetallspitze, was zu mechanischen Brüchen führt.
F4: Wie oft kann eine industrielle TCT-Klinge geschärft werden, bevor sie außer Betrieb genommen werden muss?
A4: Eine industrielle Klinge kann typischerweise 10 bis 15 Mal geschärft werden, vorausgesetzt, der Plattenkörper hat keine schweren seitlichen Unwuchten oder thermischen Verformungen erlitten. Die Anzahl der Schärfzyklen hängt von der Tiefe des Verschleißrandes ab. Wenn die Klinge über ihre Verschleißgrenze hinaus betrieben wird und die Hartmetallspitzen tief abplatzen, muss beim Schärfen mehr Material abgetragen werden, was die Gesamtlaufzeit des Werkzeugs verringert.
F5: Warum wird MQL in bestimmten Anwendungen mit fliegendem Trennschnitt gegenüber Flutkühlmittel bevorzugt?
A5: Minimum Quantity Lubrication (MQL) liefert eine präzise Mikrodosierung von Hochleistungsöl, das mit Druckluft direkt an die Schneide geliefert wird. Dies sorgt für eine hervorragende Schmierung, reduziert die Reibung und verhindert das Anbacken von Spänen. In fliegenden Trennsystemen reduziert MQL die Unordnung, die mit Flutkühlmittel verbunden ist, verhindert das Eindringen von Wasser in die Karosserieelektronik und stellt sicher, dass die fertigen Rohre vor nachfolgenden Bearbeitungs- oder Beschichtungsstufen nicht umfangreich gewaschen werden müssen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
