
为什么您的管材轧机切断会留下毛刺?工程分析
2026-07-25
高产量碳钢管制造需要连续、可靠的加工线,停机时间会立即影响运营指标。切割阶段,特别是在连续的 管道轧机 上使用 飞行冷锯 时,如果没有正确校准,将成为主要瓶颈。为了在不影响生产线速度的情况下保持干净、无毛刺的切割,必须平衡结构和机械参数。从传统的摩擦切割转向冷锯切割显著提高了管端的切割边缘质量和冶金完整性。
实现这些结果在很大程度上依赖于切削工具与工件之间的接口。工业级 tct 锯片 的机械性能不仅仅是转速的问题;它需要对冶金、板材张紧、齿形和机器同步有系统的理解。通过解决这些变量,管道制造商可以保持稳定的生产运行,并在高速加工过程中减少结构变形。
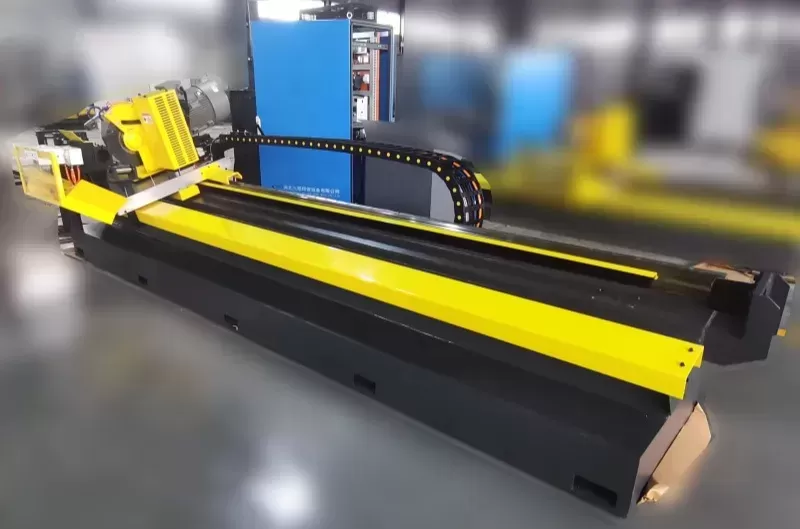
钨 carbide 尖端的冶金成分和齿形
现代工业冷锯片的切削刃依赖于焊接到高强度合金钢核心上的硬质合金(WC-Co)复合尖端。钨 carbide 粒度与钴粘合剂含量的比率决定了尖端的机械性能。对于钢管切割应用,刀片在进入管壁时会遇到间歇切割和高冲击力,因此需要在硬度和抗断裂韧性之间达到特定的平衡。
钴粘合剂比率: 针对管道切割应用,钴含量通常在 8% 到 11% 之间。这个范围提供了必要的抗冲击能力,以承受切割焊缝时的冲击,而不会遭受脆性断裂。
亚微米粒度: 使用 0.6 到 1.0 微米范围内的 WC 粒度可以保持边缘的锋利,同时防止由于结构钢中存在的硬铁碳化物造成的快速磨损。
齿形(TCG 与 ATB): 三重切削磨削(TCG)配置是钢切割的标准。带倒角的前导齿去除材料的中心部分,而平坦的后续齿清理剩余的角落。这均匀分配了切屑负荷,降低了横向切割力。
rake 和间隙角度: 采用负或中性 rake 角(通常为 0° 到 -6°)以防止刀片过于猛烈地抓住管壁。这个角度稳定了下沉速率,并保护硬质合金尖端在高压下不被剪切。
一旦确定了冶金成分,齿的物理几何形状必须配置以适应管道的特定壁厚。不正确的齿距可能导致切屑堆积,从而导致立即断齿。在选择工具时,SANSO 的工程师建议,将刀片直径和齿数与管道直径匹配,以确保至少有两到三颗齿同时参与切割,从而防止齿跨越和随后的尖端损坏。
刀片板的机械稳定性
支撑硬质合金刀头的合金钢板必须抵抗离心力和进给周期中产生的轴向力下的挠曲。大多数高性能刀体由75Cr1工具钢制造,经过热处理,硬度为44到46 HRC。这个硬度范围提供了所需的弹性,以吸收振动,同时保持结构平整。
为了确保在高表面每分钟英尺(SFM)下的稳定旋转,钢板经过精确的张紧过程。张紧引入了控制的内部应力,以抵消外缘在操作过程中加热时的膨胀。如果没有适当的张紧,刀片将出现横向跳动(摇晃),导致切缝变宽、材料浪费过多以及硬质合金刀头的过早磨损。
通过在刀体上激光切割扩展槽,进一步控制机械振动。这些槽允许外缘在热膨胀时不扭曲主板。许多现代设计用聚氨酯或铜塞填充这些槽,以吸收声学共振,减弱本来会传递回飞行切割车的主轴轴承的振动。
飞行切割系统的操作动态
将高性能切割工具集成到连续生产线中需要与管道厂的飞行剪切车进行协调。车厢必须加速以精确匹配管道的速度,然后刀片才开始下沉。在车厢与管道之间的任何速度差异都会对刀片施加巨大的轴向力,导致快速变形或完全工具失效。
下沉进给速度必须是动态的,而不是恒定的。当tct锯片首次接触圆管的曲面时,接触区域高度集中。如果在这个初始穿透阶段进给速度过于激进,突然的切屑负载将会使前导齿断裂。可变进给曲线在进入和退出时减速,而在中空中心段加速,减少了刀片和主轴电机的机械应变。
通过集成来自SANSO等制造商的强大飞行冷锯,管道生产商可以管理这些复杂的运动曲线。控制进入速度并保持每齿一致的进给(通常为0.03到0.06毫米/齿)可以防止热积累,并保持整个切割周期的结构控制。
分析和防止常见工具退化模式
了解切割工具在持续负载下如何退化,使操作员能够在灾难性工具失效发生之前实施预防性维护。在钢管铣削中,磨损模式很少是均匀的,监测它们可以提供整个生产线机械健康的洞察。
切削刃沿线的微小缺口通常是不稳定的第一个迹象。这通常是由机械冲击引起的,可能源于飞行剪切的齿轮箱中的反冲、松动的管夹爪或不充分的进入速度阻尼。如果不加以处理,微小缺口会发展成宏观断裂,最终切断整个硬质合金刀头并损坏相邻的齿。
热裂纹的特征是与切削刃垂直的细小裂缝,表明热管理不良。这发生在冷却周期不一致时。冷锯依赖于洪流冷却或最小量润滑(MQL)。如果冷却液喷雾方向错误,刀尖在切割过程中会迅速加热,而在离开管道时又会迅速冷却,导致热冲击。为了防止这种热循环疲劳,必须保持持续润滑和正确的喷嘴对准。
根据钢材等级和壁厚调整工具规格
没有一种刀片配置可以适应每个管道制造过程。正确将切削工具与特定的碳钢等级和工件几何形状配对对于操作效率是必要的。标准结构钢(如A36或A1011)与用于汽车或API级管道制造的高强度低合金(HSLA)钢相比,具有不同的加工性能。
对于薄壁管,螺距必须足够小,以避免刀齿在切割的薄边缘上卡住。相反,在切割重壁结构空心截面时,需要更大的螺距和更深的槽口,以将大量切屑带出切割区域。如果槽口太小,切屑会被压缩,摩擦增加,温度超过钴粘合剂的热阈值。
因此,选择合适的 tct锯片 配置在很大程度上依赖于将刀齿几何形状与这些物理参数匹配。硬钢等级需要较低的周边切削速度以控制热量,而较软的低碳钢可以以更高的速度切割,但需要专用的切屑破碎器,以防止长而连续的金属带在主轴周围形成鸟巢。
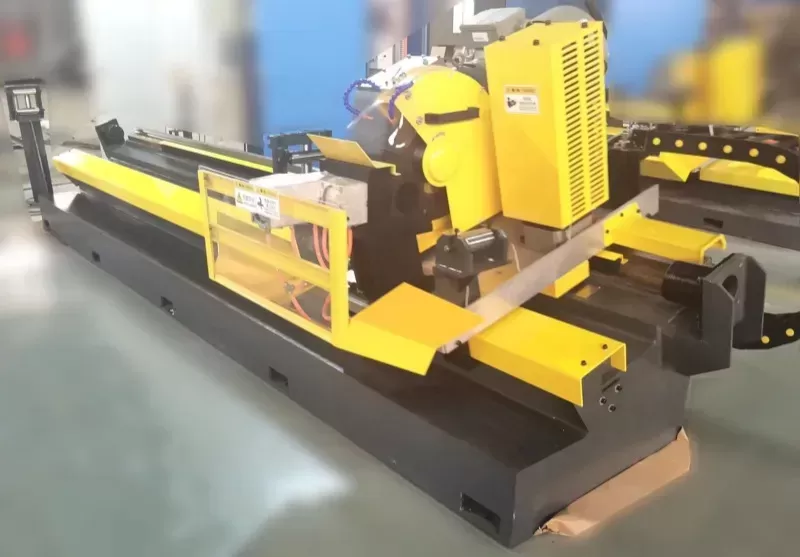
连续生产线的性能基准
为切割站建立明确的关键绩效指标(KPI)有助于制造商保持可预测的产出。监测切割的方正度、毛刺高度和每次工具更换所完成的切割数量等参数提供了必要的数据,以调整进给速度和旋转速度。
维护良好的冷锯设置应产生需要最小去毛刺或修面的切割端。如果毛刺高度开始超过0.2毫米,通常表明硬质合金刀头已经失去锐利的切割边缘,现在是在材料中犁耕而不是剪切。为每个 tct锯片 保持详细日志有助于预测何时需要更换刀具进行磨锐,防止对钢板主体造成损坏。
此外,保持主轴本身的径向和轴向跳动公差紧密也很重要。即使刀片在严格公差内制造,主轴磨损或安装板扭矩不正确也会引入跳动,导致刀齿磨损不均匀。在将新的 tct锯片 安装到主轴上时,操作员必须确保所有配合面没有碎屑,因为即使是微小的颗粒也会在刀片外径处造成显著的跳动。
工程咨询与支持
为了将您的特定管道轧机速度、钢材等级和壁厚配置与适当的切割设置匹配,必须评估详细的工程参数。SANSO的技术开发团队利用有限元分析来推荐适合工业操作的正确齿形、板厚和硬质合金等级。
对于定制配置、机器兼容性评估或性能故障排除,请与我们的分析部门联系,提供您的生产线规格。提供有关您的管道直径、壁厚范围和当前车架驱动设置的详细信息将使我们的工程团队能够提供精确的工具推荐。
常见问题
Q1: 切割镀锌钢管时,快速齿崩裂的主要原因是什么?
A1: 镀锌钢管表面存在一层锌,这可能会堵塞硬质合金刀尖的间隙角,导致粘附磨损和磨损。当锌附着在刀齿上时,会增加摩擦和切削力,导致微振动,从而导致崩裂。使用特定涂层(如TiAlN)或通过负前角调整刀齿几何形状有助于防止锌与硬质合金表面结合。
Q2: 冷锯与摩擦锯在管端金属冶金方面有什么区别?
A2: 摩擦锯依赖于高转速在切割区域熔化钢材,这会产生较大的热影响区(HAZ),并留下重的硬化毛刺。冷锯使用硬质合金刀片以较低的速度旋转,并采用较高的进给率,确保产生的热量传递到切屑而不是管道。这保持了切割端的冷却,保留了钢材的机械性能,并留下干净、低毛刺的表面。
Q3: 切割碳钢结构管的推荐每齿进给量是多少?
A3: 对于碳钢结构管,推荐的每齿进给量(Sz)通常在每齿0.03毫米到0.07毫米之间。确切的值取决于壁厚和钢材等级。进给率过低会导致摩擦而不是切割,从而导致快速的磨损。进给率过高会使硬质合金刀尖过载,导致机械断裂。
Q4: 工业级TCT刀片可以磨锐多少次后必须退役?
A4: 工业刀片通常可以磨锐10到15次,前提是刀片主体没有遭受严重的横向偏移或热变形。磨锐周期的数量取决于磨损区域的深度。如果刀片超出磨损极限并深度崩裂硬质合金刀尖,则在磨锐过程中必须磨去更多材料,从而减少工具的整体使用寿命。
Q5: 为什么在某些飞行切割应用中,MQL优于洪水冷却?
A5: 最小量润滑(MQL)将高性能油与压缩空气混合的精确微量直接输送到切削边缘。这提供了出色的润滑,减少摩擦并防止切屑焊接。在飞行切割系统中,MQL减少了与洪水冷却相关的混乱,防止水进入车架电子设备,并确保成品管道在后续加工或涂层步骤之前不需要大量清洗。
文章标签:





