
Accueil > Blogs > Comment choisir le bon dérouleur pour les lignes de laminage de tubes à grande vitesse ?
Comment choisir le bon dérouleur pour les lignes de laminage de tubes à grande vitesse ?
2026-07-25
Dans les lignes de laminage de tubes à haute fréquence, le processus commence bien avant que les rouleaux de formage ne façonnent le métal ou que l'unité de soudage ne scelle la couture. La stabilité et la performance continue de l'ensemble du laminoir dépendent directement de la phase de manipulation des matières premières. La machine principale responsable de la gestion de cette phase est le dérouleur, qui maintient, étend et déroule de lourdes bobines d'acier dans la section d'alimentation de la ligne de production. Un système de déroulage mal configuré peut causer des complications en aval, y compris des dommages aux bords de la bande, une tension incohérente et des arrêts de production fréquents.
Alors que les fabricants de tubes font face à des demandes de traitement d'acier à haute résistance et de vitesses de ligne plus rapides, le choix de l'équipement d'alimentation en matières premières devient une considération clé. SANSO conçoit des solutions d'alimentation de bande robustes pour répondre aux exigences mécaniques de la production moderne de tubes. Comprendre la mécanique, les options de configuration et les exigences d'intégration de ces machines est nécessaire pour toute installation de fabrication visant à réaliser une opération de laminoir à tubes continue et rentable.
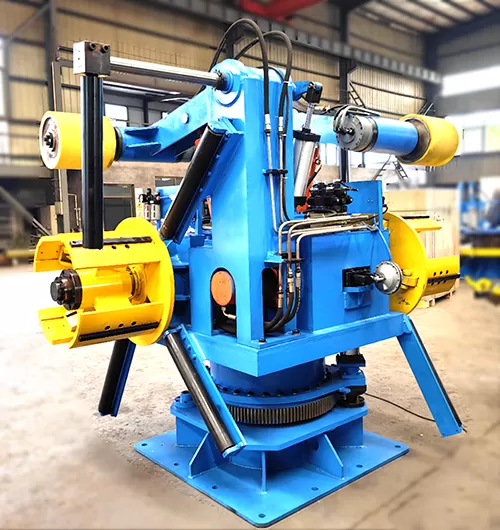
Classifications structurelles des machines de déroulage modernes
Le choix de la configuration du dérouleur dépend fortement de la vitesse de la ligne de production, du poids de la bobine, de l'épaisseur de la bande et du niveau d'automatisation souhaité. Dans l'industrie de la fabrication de tubes, les systèmes tombent généralement dans deux catégories structurelles, chacune offrant des caractéristiques opérationnelles distinctes.
Systèmes à mandrin unique
Les conceptions à mandrin unique présentent un seul arbre en porte-à-faux soutenu par des roulements robustes à l'intérieur d'un cadre en acier rigide. Ces systèmes sont généralement utilisés dans des applications où les changements de bobine sont moins fréquents ou où des contraintes d'espace limitent le plan d'étage. Le mandrin est élargi soit manuellement via un mécanisme de coin, soit hydrauliquement à l'aide d'un cylindre intégré. Bien que les unités à mandrin unique nécessitent un investissement en capital inférieur, elles présentent une limitation claire dans les opérations à grande vitesse : la ligne de production doit s'arrêter complètement pendant le chargement et le filetage de chaque nouvelle bobine, à moins qu'un accumulateur de bande substantiel ne soit positionné en aval.
Systèmes rotatifs à double mandrin
Pour les lignes de laminoir à tubes à haute capacité et continues, les configurations à double mandrin sont la norme de l'industrie. Ces unités comportent deux mandrins indépendants montés sur une base rotative à 180 degrés. Alors qu'un mandrin alimente activement la bande dans la ligne de production, l'opérateur peut charger en toute sécurité la prochaine bobine sur le mandrin inactif de l'autre côté.
Une fois que la bobine active est complètement déroulée, la base rotative tourne de 180 degrés, amenant la nouvelle bobine en position d'alimentation en quelques minutes. Ce design réduit considérablement les temps de changement et fonctionne en tandem avec des accumulateurs de bande en aval pour permettre une production continue de tubes sans interruption. SANSO conçoit des unités rotatives à double mandrin avec des goupilles de verrouillage robustes pour prévenir toute vibration structurelle pendant le cycle de rotation à grande vitesse.
Mécanique de l'expansion du mandrin et contrôle de la tension
L'efficacité opérationnelle d'un dérouleur dépend de deux systèmes mécaniques principaux : l'expansion des segments de mandrin et le contrôle de la tension de rappel. Les deux systèmes doivent gérer des forces mécaniques significatives sans endommager la bande d'acier ou les composants de la machine.
Expansion du mandrin hydraulique
Les bobines d'acier sont fournies avec des diamètres intérieurs standard, typiquement 508 mm ou 610 mm. Pour sécuriser ces charges lourdes, qui varient souvent de 5 à 20 tonnes métriques, le mandrin doit s'étendre radialement vers l'extérieur avec une forte force de serrage. Cela est réalisé grâce à un mécanisme de liaison multi-segments entraîné par un cylindre hydraulique monté à l'arrière.
Alors que la tige du piston hydraulique se déplace axialement à travers l'arbre principal creux, elle force des glissières en coin correspondantes à déplacer les segments extérieurs du mandrin vers l'extérieur. Ce mouvement mécanique assure une expansion concentrique, maintenant la bobine équilibrée sur l'axe central. La concentricité est importante ; toute excentricité pendant la rotation cause des déséquilibres d'inertie rotative et des vitesses d'alimentation de bande inégales, ce qui peut perturber les outils de formage à rouleaux en aval.
Contrôle de tension actif vs. passif
Maintenir une tension de retour correcte est nécessaire pour éviter que la bande d'acier ne s'affaisse ou ne se télescope lorsqu'elle est tirée dans la machine de nivellement. Il existe deux méthodes principales utilisées pour réguler ce processus :
Freinage pneumatique et hydraulique (passif) : Un système de frein à disque pneumatique est monté sur l'arbre principal. À mesure que le diamètre de la bobine diminue, la force de freinage doit être ajustée pour maintenir une tension constante de la bande. Ce système est très fiable et adapté aux lignes à vitesse moyenne.
Systèmes de moteur à entraînement régénératif (actif) : Dans les laminoirs à tube avancés à grande vitesse, un moteur à fréquence variable (VFD) est directement engrené à l'arbre. Le moteur agit comme un générateur pendant le déroulage, fournissant une résistance précise pour maintenir la tension tout en renvoyant de l'énergie dans le réseau électrique de l'usine. Cette méthode offre un contrôle de tension fluide sur toute la plage de diamètre de la bobine.
Pour aider dans le processus de filetage initial, les systèmes actifs peuvent également fonctionner en rotation avant, poussant le leader de bande lourd dans les rouleaux de pincement du nivellement sans intervention manuelle de l'opérateur.
Gestion des défis opérationnels courants
Les opérateurs de lignes de tuyaux soudés sont souvent confrontés à des défis spécifiques pendant la phase de déroulage qui affectent directement la qualité du produit et la longévité de l'équipement. S'attaquer à ces défis nécessite une combinaison de construction de machine robuste et de caractéristiques auxiliaires intelligentes.
Un problème majeur est le télescopage de la bande, qui se produit lorsque les enroulements internes de la bobine d'acier glissent latéralement pendant la rotation. Ce mouvement latéral fait entrer la bande dans le niveleur à un angle, entraînant des dommages aux bords et un mauvais alignement de soudure. Pour contrer cela, SANSO intègre des bras de maintien robustes, également connus sous le nom de bras amortisseurs. Équipé d'un rouleau presse motorisé ou inactif, le bras amortisseur applique une pression hydraulique vers le bas sur le diamètre extérieur de la bobine, empêchant les enroulements de se déformer ou de se déplacer pendant les phases de coupe de bande et de filetage.
Un autre défi opérationnel est la manipulation physique des bobines de haute tonnage. Charger manuellement une bobine de 15 tonnes sur un mandrin à l'aide d'une grue aérienne est chronophage et soulève des préoccupations de sécurité. L'intégration d'un chariot de chargement de bobine hydraulique résout ce problème. Le chariot de bobine se déplace sur des rails au sol, soulève la bobine verticalement à l'aide d'une plateforme en V, et la déplace horizontalement sur le mandrin replié. Cette séquence de chargement automatisée protège le mandrin des dommages d'impact et réduit les temps de chargement à moins de trois minutes.
Intégration dans la ligne de laminoir à tube soudé
Un dérouleur ne peut pas fonctionner comme une machine isolée ; il doit être entièrement intégré dans le système de contrôle de l'ensemble de la ligne de production. La synchronisation entre la vitesse de déroulage et la vitesse d'entrée de la section de formage est médiée par plusieurs machines auxiliaires.
Immédiatement après le dérouleur, une unité de rouleau de pincement et de redressement saisit le leader de bande. Le rouleau supérieur de l'unité de pincement est actionné hydrauliquement pour saisir la bande et la tirer hors de la bobine. Une fois que la bande est enfilée à travers le redresseur, elle entre dans la cisaille et le soudeur de bout, où l'extrémité arrière de l'ancienne bobine est soudée à l'extrémité avant de la nouvelle bobine.
Pour maintenir le laminoir et le soudeur à haute fréquence en fonctionnement pendant ce processus de soudage, la bande est alimentée dans un accumulateur vertical ou horizontal. L'accumulateur stocke un tampon de matériau. Pendant le fonctionnement normal, le dérouleur fonctionne plus vite que le laminoir pour remplir l'accumulateur. Lorsqu'une extrémité de bobine est atteinte, le dérouleur s'arrête pour le processus de soudage tandis que le laminoir continue à tirer du matériau de l'accumulateur. Cette coordination complexe nécessite une intégration PLC précise, utilisant des capteurs de boucle ultrasoniques ou des bras de danseurs pour surveiller en continu les boucles de bande et ajuster les vitesses des moteurs en conséquence.
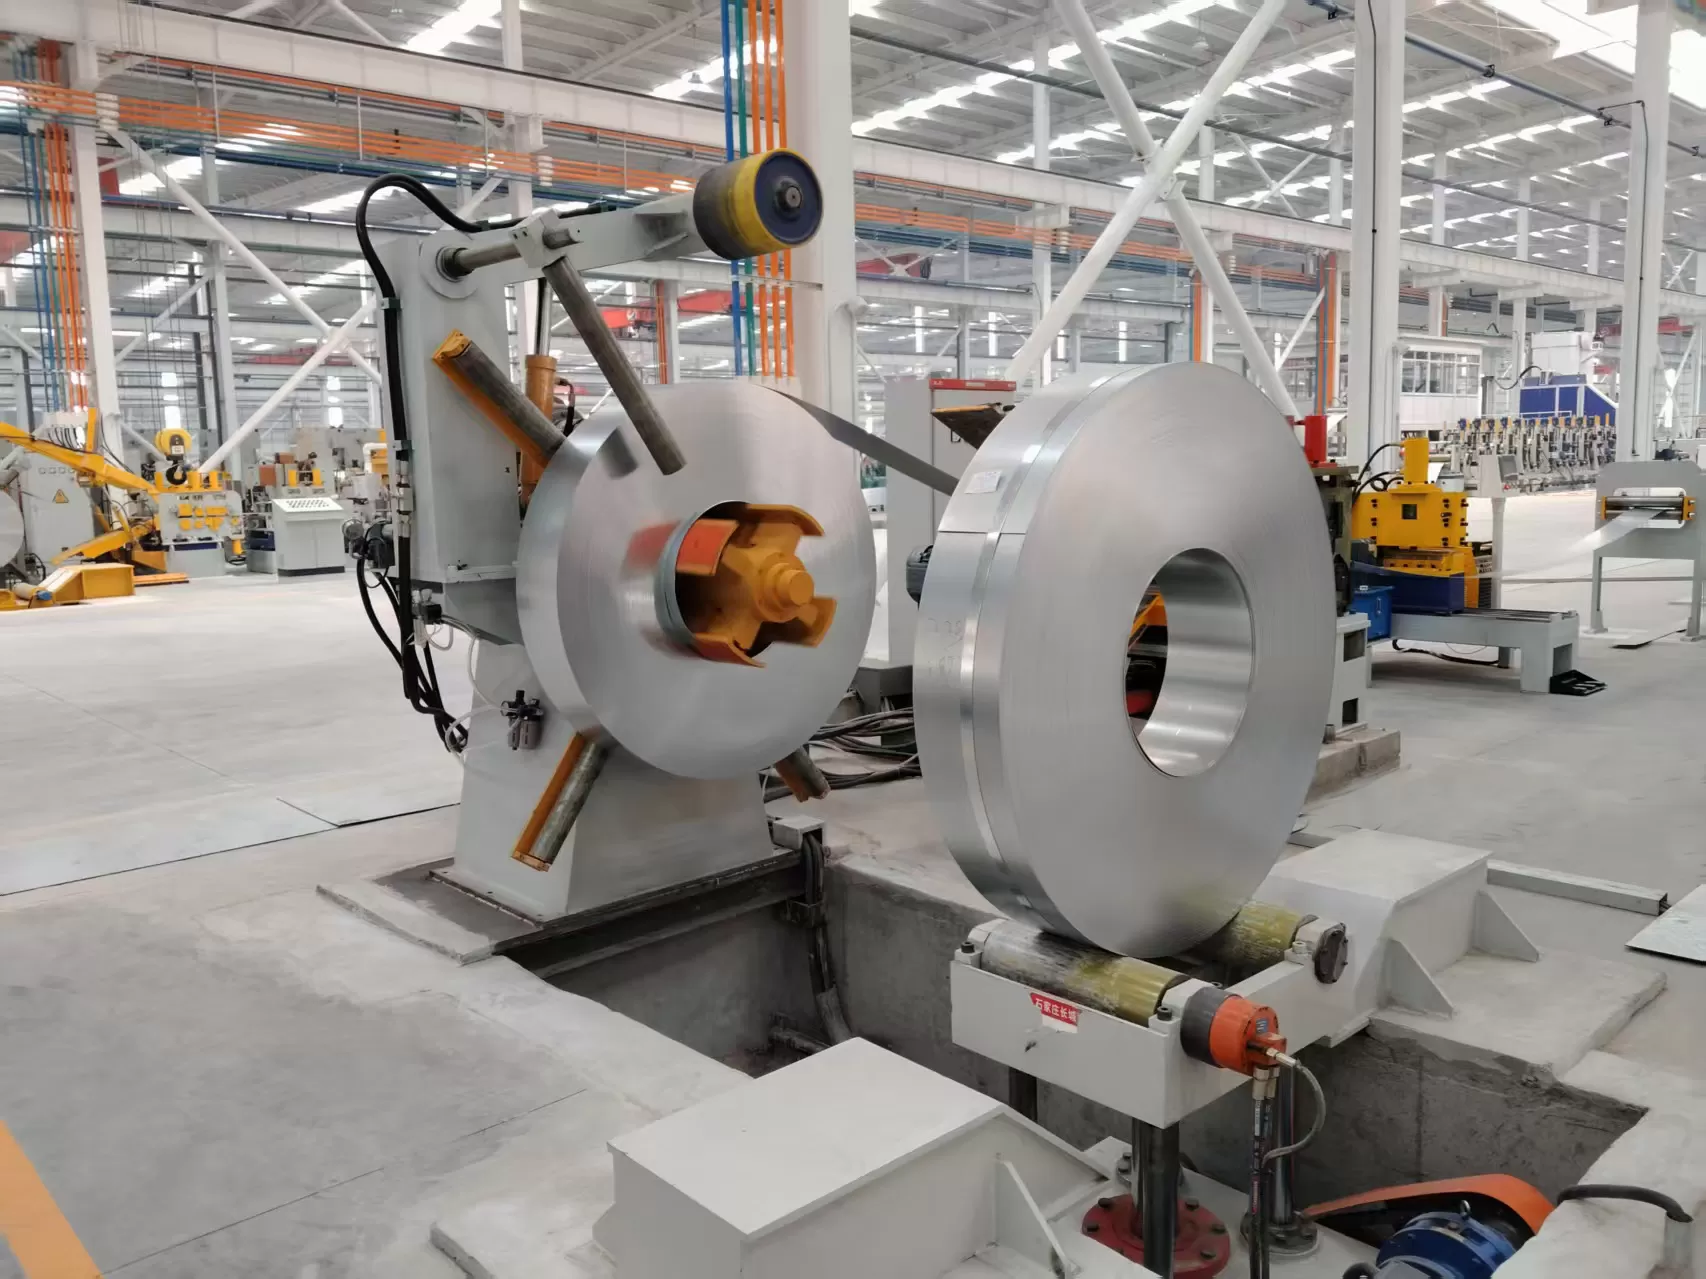
Spécifications clés pour l'approvisionnement en machines
Lors de la sélection ou de la personnalisation d'un dérouleur pour un projet de laminoir à tubes, plusieurs paramètres d'ingénierie doivent être spécifiés pour garantir la compatibilité avec les objectifs de production. Le tableau ci-dessous présente les paramètres essentiels que les équipes d'ingénierie doivent évaluer :
| Description du paramètre | Plage standard (légère à moyenne) | Capacité lourde |
|---|---|---|
| Poids maximum de la bobine | 1 500 kg – 5 000 kg | 10 000 kg – 25 000 kg |
| Capacité de largeur de bande | 100 mm – 400 mm | 400 mm – 1 600 mm |
| Plage d'épaisseur de matériau | 0,5 mm – 3,0 mm | 3,0 mm – 16,0 mm |
| Plage d'expansion de mandrin | 450 mm – 520 mm | 480 mm – 610 mm (avec chaussures d'adaptateur) |
| Diamètre extérieur maximum de la bobine | 1 200 mm | 1 600 mm – 2 000 mm |
| Synchronisation de la vitesse de ligne | Jusqu'à 60 m/min | Jusqu'à 120+ m/min |
En plus de ces dimensions structurelles, des facteurs métallurgiques tels que la limite d'élasticité de l'acier doivent être pris en compte. Les aciers à haute résistance et faible alliage (HSLA) ont une mémoire élastique élevée et nécessitent des pressions de maintien hydrauliques plus fortes et des rouleaux de presse plus lourds par rapport aux aciers au carbone standard.
SANSO travaille en étroite collaboration avec des clients B2B pour personnaliser les rigidités de cadre et les capacités hydrauliques en fonction de ces exigences métallurgiques spécifiques, garantissant que la machine choisie fonctionne de manière fiable dans des conditions de charge maximale sans déformation structurelle.
Questions fréquentes
Q1 : Quelle est la différence entre un dérouleur entraîné actif et un dérouleur passif ?
A1 : Un système entraîné actif utilise un moteur électrique pour faire tourner le mandrin, ce qui est nécessaire pour les matériaux fins ou souples qui ne peuvent pas supporter la force de traction des niveleurs en aval, et pour le filage de bobines lourdes. Un système passif s'appuie sur les rouleaux de pincement ou le laminoir en aval pour tirer la bande, utilisant un frein pneumatique ou hydraulique sur le mandrin pour fournir une résistance et maintenir une tension arrière.
Q2 : Pourquoi l'expansion hydraulique est-elle préférée à l'expansion mécanique manuelle ?
A2 : L'expansion hydraulique utilise des cylindres hydrauliques pour étendre les segments de mandrin de manière uniforme et avec une forte force de serrage. C'est rapide, sûr et gère facilement des bobines lourdes. L'expansion manuelle nécessite que les opérateurs tournent un filetage mécanique pour étendre les segments, ce qui est lent, physiquement exigeant et limité à des poids de bobine plus légers (généralement inférieurs à 3 tonnes).
Q3 : Comment les chaussures d'adaptateur ou les feuilles d'expansion assistent-elles dans le processus de décoilage ?
A3 : Les chaussures d'adaptateur sont des plaques courbes auxiliaires boulonnées sur les segments principaux du mandrin. Elles augmentent la plage d'expansion par défaut du mandrin. Par exemple, elles peuvent convertir un mandrin standard de 508 mm pour accueillir des bobines de diamètre intérieur de 610 mm, permettant à une seule machine de traiter différents standards de bobines sans acheter un deuxième arbre de mandrin.
Q4 : Quelles caractéristiques mécaniques empêchent une bobine d'acier lourde de s'ouvrir en ressort lorsque les bandes de cerclage sont coupées ?
A4 : Un bras de maintien hydraulique (bras amortisseur) est positionné au-dessus de la bobine. Le bras abaisse un rouleau motorisé lourd directement sur l'enveloppe extérieure de la bobine. Ce rouleau maintient la tension pendant que l'opérateur coupe les bandes d'acier, permettant à l'élément de bande d'être alimenté en toute sécurité dans les rouleaux de pincement sans déroulement incontrôlé.
Q5 : Comment le système de contrôle de boucle coordonne-t-il les vitesses entre le décoilage et le laminoir à tubes ?
A5 : Le système de contrôle de boucle utilise des capteurs ultrasoniques, des yeux photoélectriques ou des bras de danseurs mécaniques situés dans une fosse ou un guide de boucle entre le décoilage et le lisseur. Si la boucle devient trop profonde, le capteur envoie un signal au contrôleur de moteur pour ralentir la rotation. Si la boucle monte, indiquant que la ligne consomme la bande plus vite qu'elle n'est déroulée, le système signale au moteur d'accélérer.
Soumettez vos exigences mécaniques pour une évaluation personnalisée
Choisir l'équipement d'alimentation de bande approprié est une décision d'ingénierie qui impacte directement la production quotidienne et la stabilité opérationnelle de votre ligne de laminoir à tubes. SANSO se spécialise dans la configuration de systèmes de décoilage robustes et performants adaptés à des dimensions de bande spécifiques, des grades métallurgiques et des configurations d'espace au sol.
Pour recevoir des plans de machine détaillés, des dessins techniques ou une proposition commerciale formelle pour votre prochain projet de tuyaux soudés, veuillez contacter notre division de soutien technique. Notre équipe examinera vos paramètres de production et aidera à développer une solution fiable et à long terme pour votre installation de fabrication.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
