
Accueil > Blogs > 5 paramètres d'ingénierie pour choisir une machine dérouleur pour les laminoirs à tubes lourds
5 paramètres d'ingénierie pour choisir une machine dérouleur pour les laminoirs à tubes lourds
2026-07-25
Dans le domaine de la fabrication de tuyaux soudés, la continuité et la stabilité de l'alimentation en matériaux dictent la qualité du produit final. La séquence de fabrication commence à la section d'entrée de la ligne de laminoir à tubes, où les bobines de bande d'acier doivent être déroulées de manière fluide et cohérente. L'équipement principal responsable de ce processus est la machine de déroulage. En tenant, centrant et alimentant des bobines de métal lourdes, cette machine établit la précision structurelle de base pour toutes les opérations de formage, de soudage et de dimensionnement ultérieures.
SANSO fabrique des systèmes d'alimentation structurels conçus pour gérer les charges de torsion élevées et les exigences structurelles des laminoirs à tubes modernes. Sélectionner la bonne configuration de machine nécessite une compréhension axée sur l'ingénierie de la largeur de bande, du poids de la bobine, de la résistance à la traction du matériau et des vitesses de traitement. Cette analyse examine la conception ingénierie, les sous-ensembles clés, les défis opérationnels et les méthodologies d'intégration des systèmes de décoilage modernes.
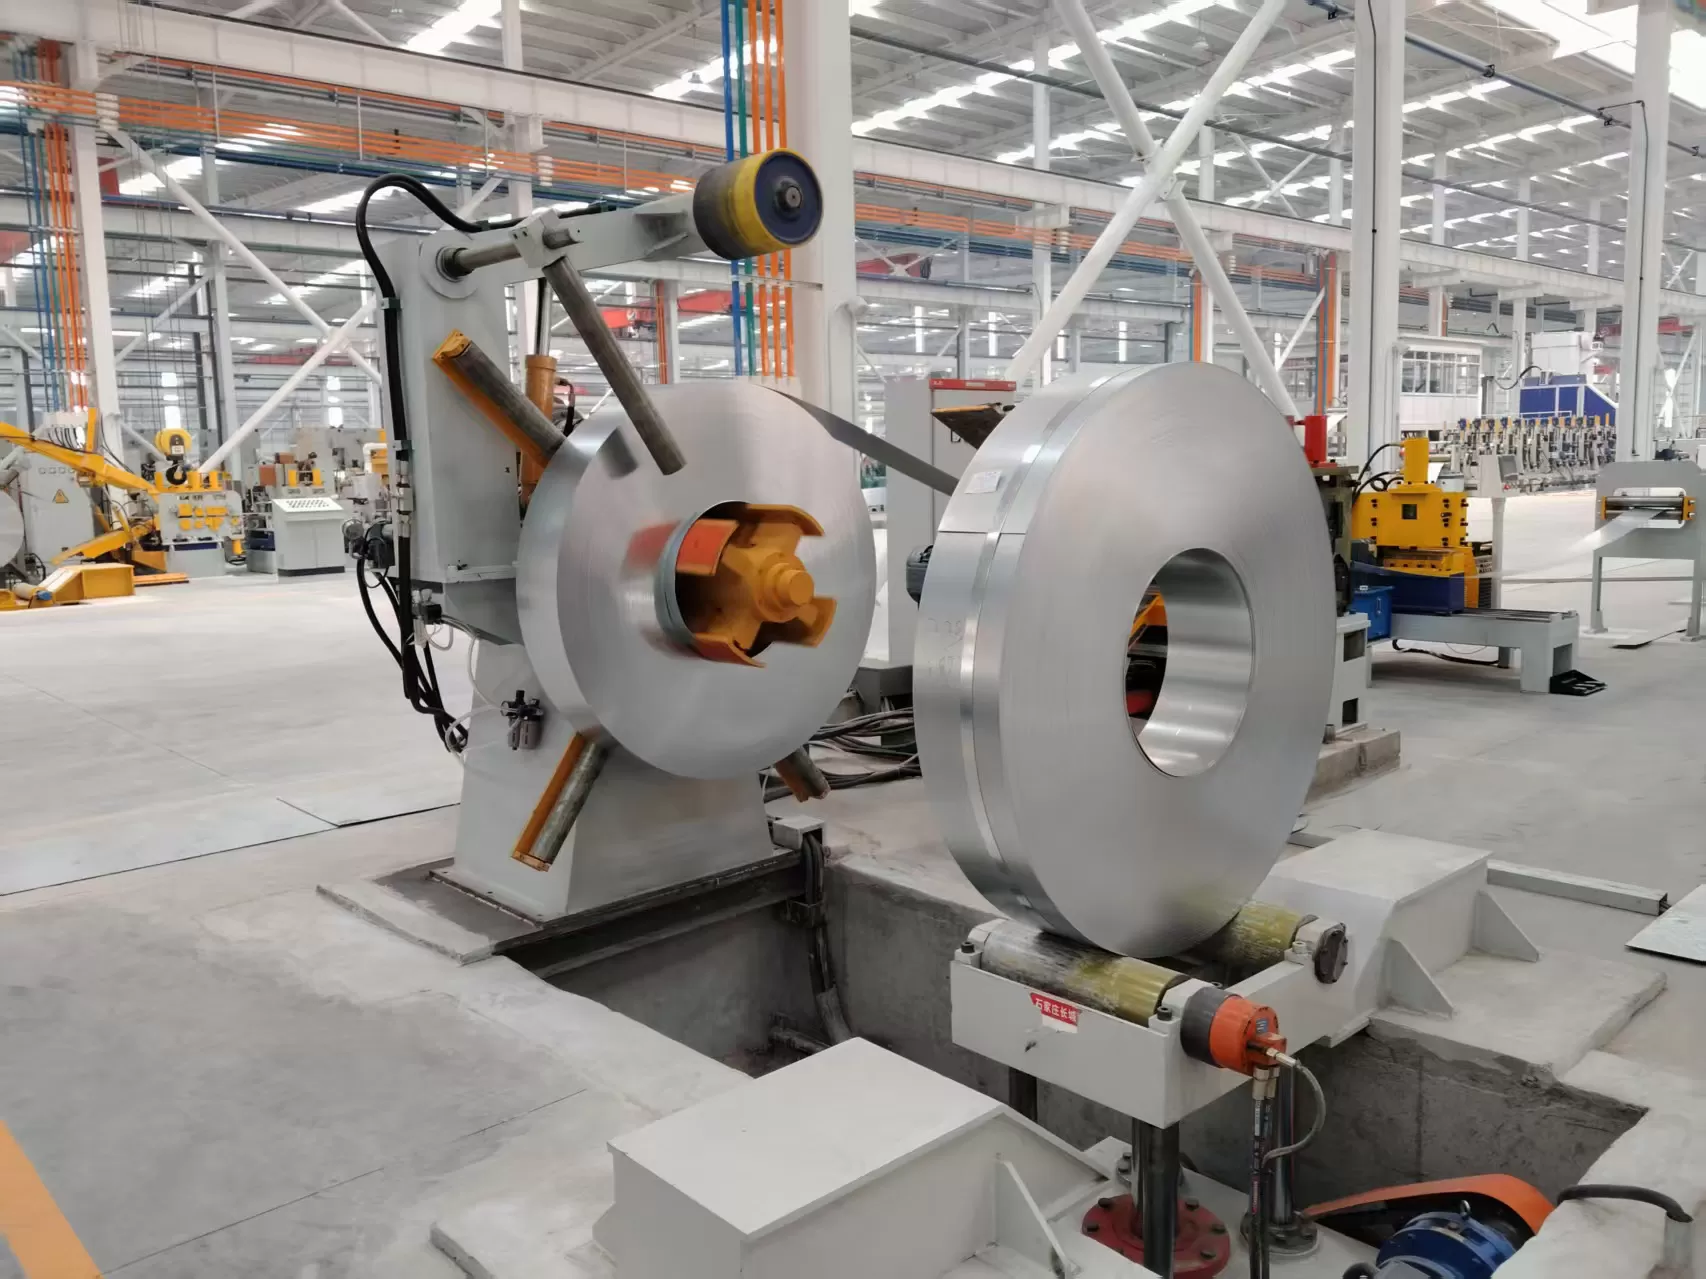
Configurations structurelles des systèmes de décoilage modernes
Les fabricants industriels doivent évaluer différentes configurations structurelles de la machine de déroulage en fonction du volume de production, de la logistique de manutention des bobines et de l'espace disponible au sol. Le choix de la configuration influence directement les temps de cycle globaux et la fréquence des arrêts de ligne.
Conceptions à mandrin simple en porte-à-faux
La configuration à mandrin simple est largement utilisée pour des applications légères à moyennes. Dans cette configuration, un seul arbre en porte-à-faux supporte le poids de la bobine. Bien qu'offrant une empreinte compacte et un design mécanique simple, ce système nécessite que la ligne de laminoir à tubes s'arrête lors de chaque changement de bobine. Pour les installations de production fonctionnant avec des objectifs de production modérés, cet agencement structurel est très rentable, bien qu'il présente un goulot d'étranglement pour les usines de fabrication continue à fort volume.
Conceptions rotatives à double mandrin
Pour atténuer les temps d'arrêt lors des changements de bobine, les laminoirs à tubes à haute capacité mettent en œuvre une machine de déroulage rotative à double face. Ce système incorpore deux mandrins indépendants montés sur une base rotative robuste. Tandis qu'un mandrin alimente activement la bande d'acier dans la ligne de production, l'opérateur peut positionner et sécuriser en toute sécurité la prochaine bobine sur le mandrin opposé à l'aide d'un chariot à bobine. Une fois la bobine active complètement épuisée, la base tourne de 180 degrés, permettant à la nouvelle bande d'être enfilée dans la ligne en aval en quelques minutes. Lorsqu'il est intégré à un système d'accumulateur, ce design permet une fabrication de tubes sans interruption.
Systèmes d'expansion hydraulique versus manuelle
Attraper le diamètre intérieur de la bobine d'acier est nécessaire pour éviter le glissement lors de l'accélération et du freinage. Les mécanismes d'expansion manuels reposent sur des liaisons mécaniques ajustées via un manivelle. Ce design est généralement limité à des bobines plus légères, généralement sous 2 tonnes, où le travail physique ne provoque pas de retards excessifs ou de préoccupations de sécurité. Pour les opérations industrielles impliquant des bobines plus lourdes, une expansion du mandrin hydraulique est requise. Les cylindres hydrauliques appliquent une pression radiale uniforme à travers des expanseurs en coin, maintenant la bobine fermement et conservant la précision de centrage tout au long du cycle de décoilage.
Composants mécaniques essentiels et caractéristiques d'ingénierie
Une machine décoilante robuste se compose de plusieurs systèmes mécaniques intégrés conçus pour gérer une haute inertie de rotation et garantir un suivi stable du matériau.
Assemblage de mandrin et de segments : Le mandrin est généralement conçu avec trois ou quatre segments extensibles. Une configuration à quatre segments est préférée pour les bobines lourdes car elle fournit une force d'expansion radiale plus uniforme, préservant la rondeur des enroulements en acier intérieurs et réduisant la déformation des enroulements internes. SANSO utilise des arbres en acier allié forgé à haute résistance pour résister à de grands moments de flexion sous une capacité de charge maximale.
Systèmes de freinage et de contrôle de tension : Une tension de retour constante est requise pour empêcher la bande d'acier de s'affaisser ou de se dérouler excessivement. Un jeu excessif peut entraîner des erreurs de suivi de la bande ou des dommages structurels aux plaques de guidage du niveleur. À l'inverse, une tension excessive peut étirer des matériaux à paroi mince ou solliciter les moteurs d'entraînement du laminoir. Le tensionnement passif est géré à l'aide de freins à disque pneumatiques qui ajustent la pression à mesure que le diamètre de la bobine diminue. Les systèmes de tensionnement actifs utilisent des variateurs de fréquence AC pour contrôler la décélération et renvoyer l'énergie dans le système électrique.
Rouleaux amortisseurs et bras de maintien : Les bobines en acier à haute résistance possèdent une mémoire élastique significative, les faisant ressortir une fois que les sangles d'emballage sont coupées. Pour gérer ce comportement, les stations de décoilage modernes disposent d'un bras de maintien actionné par hydraulique équipé d'un rouleau amortisseur motorisé. Ce rouleau applique une force constante vers le bas sur le diamètre extérieur de la bobine, guidant le bord avant de la bande en toute sécurité dans l'unité de nivellement.
Répondre aux défis opérationnels dans le traitement des bandes
Lors d'une opération continue, plusieurs variables liées au matériau peuvent compromettre la précision de l'alimentation de la bande. Atténuer ces problèmes nécessite des conceptions mécaniques spécifiques et des contrôles automatisés.
Alignement des bords de bande et contrôle de suivi
Si la bande d'acier n'entre pas dans le laminoir parfaitement centrée, elle frotte contre les guides latéraux, entraînant une déformation ou des bavures sur les bords. Cette usure des bords compromet l'étape de soudage par induction à haute fréquence, entraînant des défauts de joint de soudure. Pour résoudre ce problème, la machine décoilante peut être montée sur une base de décalage hydraulique. Des capteurs ultrasoniques ou photoélectriques détectent la position du bord de la bande au fur et à mesure qu'elle quitte la bobine. Si un désalignement est détecté, un cylindre hydraulique déplace l'ensemble du décoilant latéralement sur des guides linéaires pour corriger l'alignement en temps réel.
Gestion des alliages à haute résistance et retour élastique
Les aciers à haute résistance avancés nécessitent une tension plus élevée et des structures de confinement plus lourdes en raison de leur résistance à la traction élevée. Les systèmes de décoilage standard peuvent souffrir de déflexion du mandrin ou de torsion du cadre dans ces conditions. Les cadres structurels doivent être soulagés des contraintes après le soudage pour éviter la fatigue structurelle. De plus, des rouleaux de rupture lourds sont placés immédiatement après le mandrin pour aider à aplatir la courbure des enroulements extérieurs, réduisant la charge sur le niveleur en aval.
Prévention du glissement de la bobine et de l'usure du mandrin
Une décélération rapide de la ligne de laminoir crée un immense moment de rotation. Si la force de serrage du mandrin est insuffisante, la bobine glissera, provoquant une usure abrasive à la fois sur les enroulements internes de l'acier et sur les segments du mandrin. Pour éviter cela, des segments peuvent être équipés de manchons en polyuréthane remplaçables ou d'inserts en acier striés. Ces matériaux augmentent le coefficient de friction, garantissant une prise positive sans endommager la surface des matériaux sensibles de la bande.
Intégration en aval et synchronisation de ligne
La machine dérouleur ne fonctionne pas de manière isolée ; sa vitesse et sa tension doivent être coordonnées avec l'équipement adjacent pour maintenir un équilibre structurel dans l'ensemble de l'usine de fabrication.
Un système de contrôle de boucle est généralement positionné entre le dérouleur et le accumulateur de bande ou le niveleur. Cette configuration utilise des capteurs ultrasoniques ou des cellules photoélectriques pour surveiller la profondeur de la boucle de bande. À mesure que l'équipement en aval tire le matériau, la profondeur de la boucle change. Le capteur de boucle communique directement avec le contrôleur de moteur du dérouleur, ajustant la vitesse de rotation du mandrin pour correspondre au taux de consommation du laminoir. Ce contrôle en boucle fermée empêche les pics de tension soudains qui pourraient déformer la bande ou endommager les composants mécaniques.
Lors des changements de bobine, l'extrémité arrière de la bobine finie doit être jointe à l'extrémité avant de la nouvelle bobine. Le dérouleur doit prendre en charge une fonctionnalité de jogging de haute précision, permettant à l'opérateur d'avancer ou de faire reculer lentement le mandrin. Ce positionnement précis facilite le serrage rapide et le soudage dans le cisaillement et le soudeur d'extrémité, minimisant la durée de changement et maximisant l'efficacité globale de l'équipement.
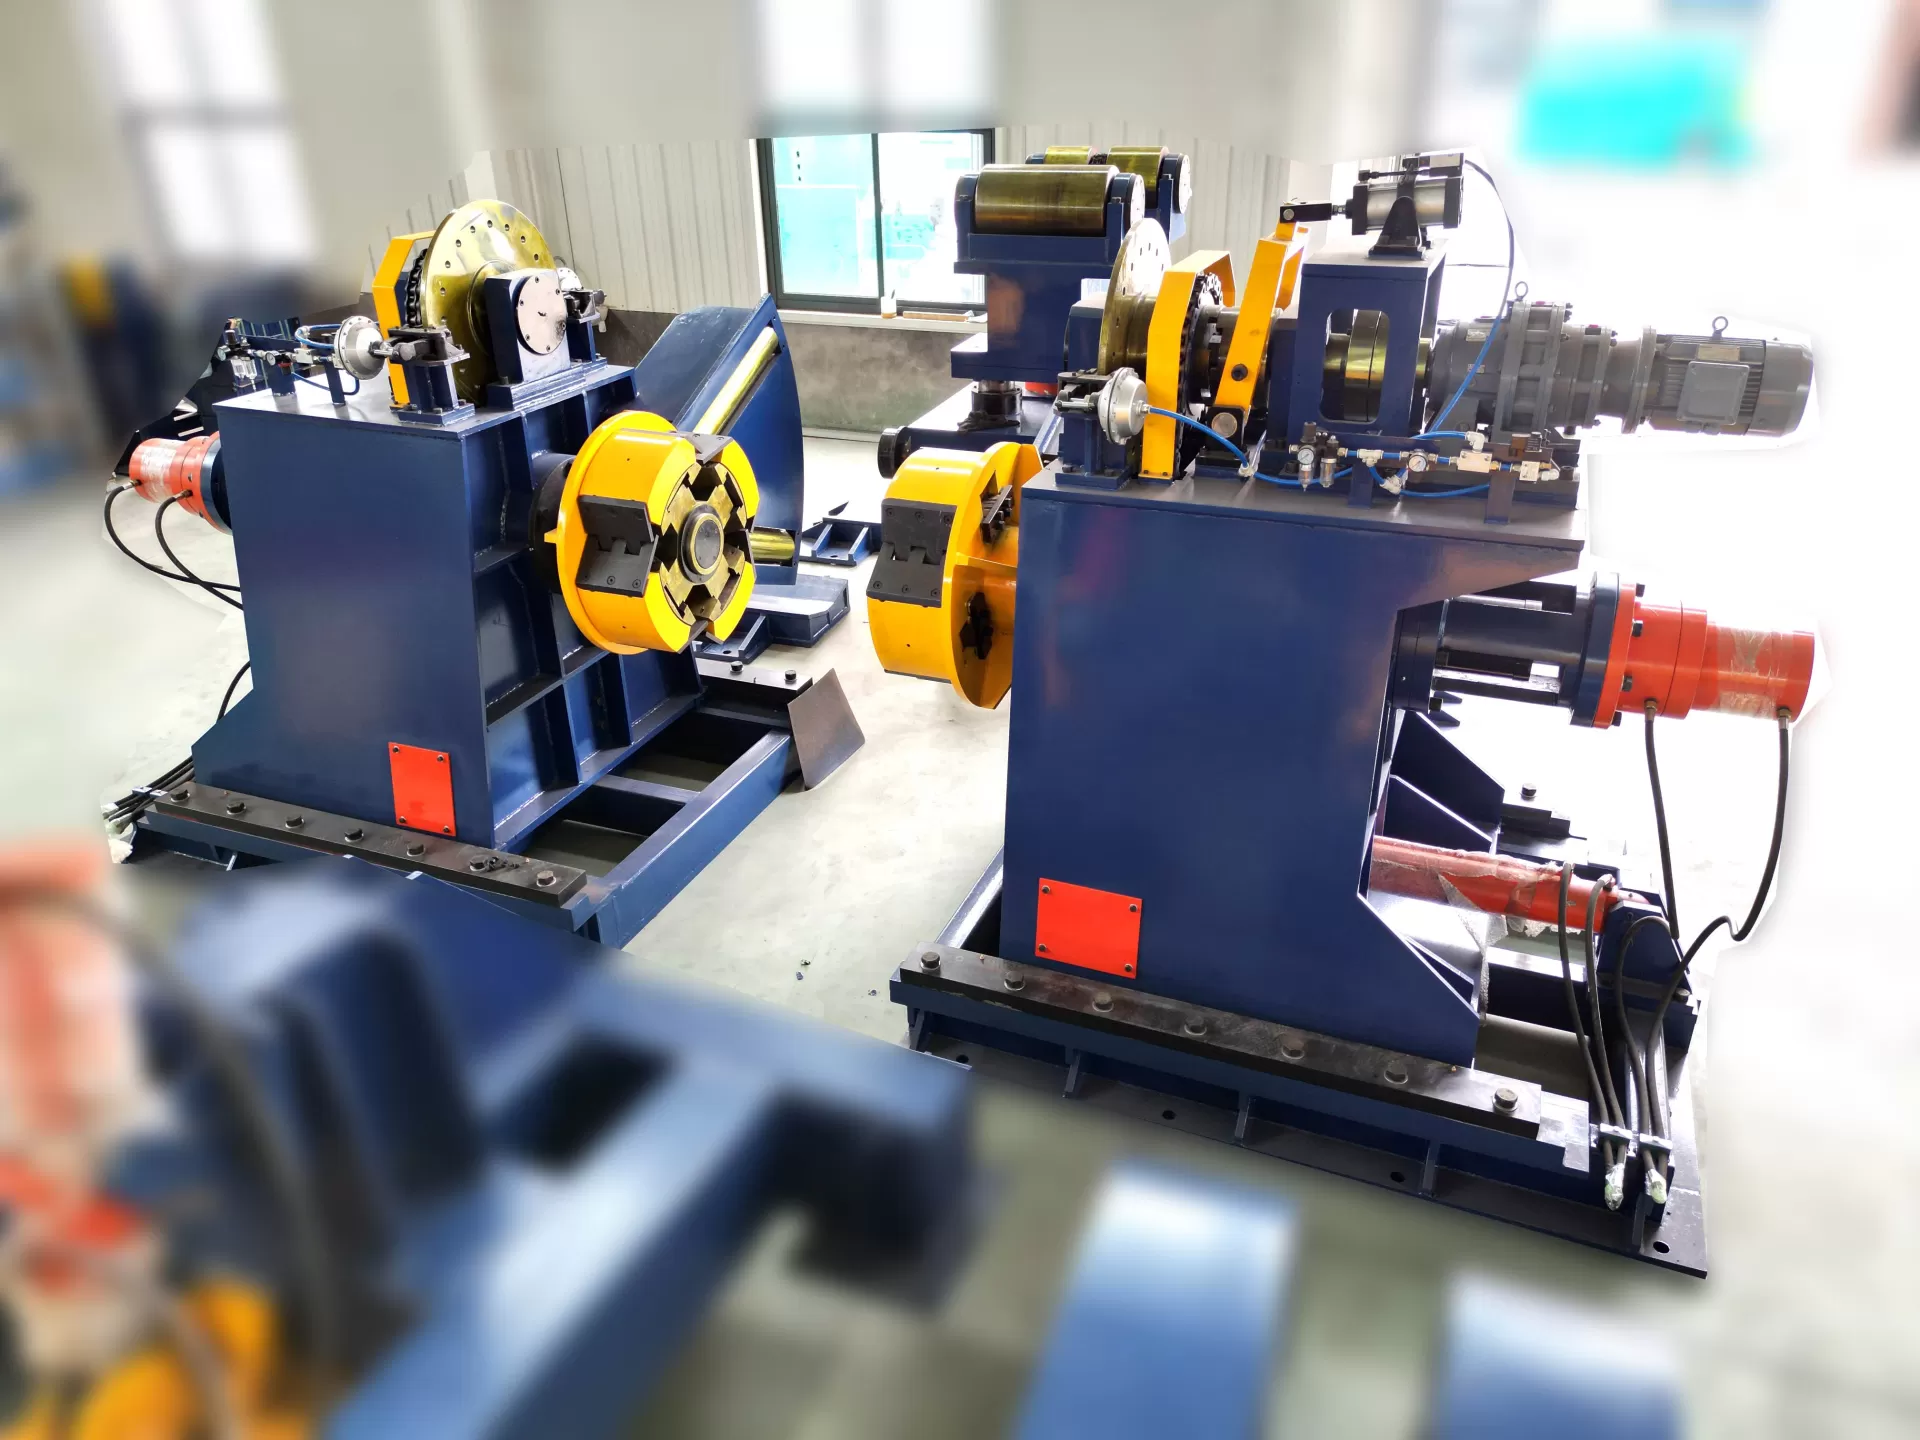
Protocoles de maintenance d'ingénierie pour une fiabilité à long terme
Maintenir l'alignement structurel et la cohérence opérationnelle nécessite une maintenance préventive systématique de tous les sous-systèmes hydrauliques et mécaniques.
Les coins glissants du mandrin d'expansion fonctionnent sous haute pression et sont sujets à l'usure. L'application hebdomadaire de graisse à haute pression sur les surfaces glissantes est nécessaire pour prévenir le grippage. Parallèlement, une analyse du fluide hydraulique doit être effectuée régulièrement pour détecter la contamination particulaire, qui peut provoquer un blocage des vannes et des pressions d'expansion irrégulières.
L'alignement de l'arbre principal du mandrin par rapport à la ligne centrale d'entrée du laminoir doit être vérifié périodiquement à l'aide d'outils d'alignement laser. Le tassement des fondations ou le stress structurel peuvent entraîner de légers désalignements angulaires, qui se manifestent par des problèmes persistants de suivi de bande et une usure inégale des roulements du mandrin. La vérification de routine permet de maintenir la machine en fonctionnement dans des tolérances structurelles strictes.
Questions Fréquemment Posées
Q1 : Quelle est la fonction principale d'une machine dérouleur dans une ligne de laminoir à tubes ?
A1 : La fonction principale est de soutenir, centrer et dérouler en douceur des bandes d'acier, les alimentant dans les sections de nivellement et de formation de la ligne de laminoir à tubes à une vitesse et une tension contrôlées, empêchant les dommages matériels et les retards opérationnels.
Q2 : Comment la plage d'expansion correcte du mandrin est-elle déterminée pour différentes bobines ?
A2 : La plage d'expansion doit correspondre au diamètre intérieur des bobines d'acier, qui se conforment généralement aux normes de l'industrie telles que 508 mm ou 610 mm. Les mandrins sont conçus avec des segments extensibles, et des chaussures adaptatrices à boulonner peuvent être installées pour accueillir des diamètres intérieurs plus grands sans remplacer l'ensemble de l'arbre.
Q3 : Quelle est la différence opérationnelle entre le déroulage actif et passif ?
A3 : Le déroulage actif utilise un entraînement motorisé pour faire tourner le mandrin et alimenter la bande, ce qui est fortement recommandé pour les applications fines, délicates ou à grande vitesse. Le déroulage passif s'appuie sur l'équipement de nivellement ou de formation en aval pour tirer la bande, tandis que le dérouleur utilise un système de freinage pour maintenir une tension arrière.
Q4 : Comment un chariot à bobines améliore-t-il la sécurité et la vitesse de la séquence de chargement ?
A4 : Un chariot à bobines automatise le transport, le levage et l'alignement des bobines lourdes sur le mandrin replié. Cela élimine le besoin de grues suspendues pendant la phase d'alignement sensible, réduit le travail requis et raccourcit le cycle de changement de bobine.
Q5 : Quelles mesures empêchent l'acier à haute résistance de se dérouler prématurément ?
A5 : Les bobines d'acier à haute résistance sont gérées à l'aide d'un bras de maintien hydraulique équipé d'un rouleau amortisseur motorisé. Cet ensemble applique une pression vers le bas sur le diamètre extérieur de la bobine, sécurisant les enroulements pendant que les sangles d'emballage sont coupées et que le bord avant est guidé dans le niveleur d'entrée.
Demande et consultation B2B
La sélection de la configuration de machine dérouleur appropriée nécessite un appariement soigneux des spécifications de la machine avec vos paramètres de production. SANSO conçoit et fabrique des systèmes de déroulage robustes adaptés à des dimensions de bande spécifiques, des poids de bobine et des vitesses de ligne de laminoir.
Pour aider notre équipe d'ingénierie à développer une configuration de système personnalisée pour votre installation, veuillez préparer les paramètres suivants pour votre demande :
Poids maximum et minimum des bobines
Plages de diamètre intérieur (ID) et de diamètre extérieur (OD) des bobines
Largeur et épaisseur de bande minimum et maximum
Spécifications de la résistance à la traction et de la résistance à l'écoulement du matériau
Vitesse de ligne cible de votre laminoir de formage et de soudage
Veuillez contacter directement notre département d'ingénierie commerciale pour soumettre vos spécifications, demander des dessins structurels ou discuter de vos exigences d'intégration de ligne.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
