
Accueil > Blogs > Comment une machine dérouleur améliore-t-elle l'efficacité dans les laminoirs à tubes à grande vitesse ?
Comment une machine dérouleur améliore-t-elle l'efficacité dans les laminoirs à tubes à grande vitesse ?
2026-07-25
Dans la fabrication de tuyaux et de tubes en acier de forte épaisseur, la continuité opérationnelle commence dès le point d'entrée de la ligne de production. La matière première, généralement de l'acier en bande laminée à chaud ou à froid, arrive en grandes bobines qui doivent être déroulées, aplanies et alimentées dans le laminoir avec une grande précision. Une machine à décoiler sert de point de départ à ce processus. SANSO conçoit ces systèmes pour gérer des charges de haute tonnage tout en maintenant un taux d'alimentation stable vers les machines en aval, garantissant que l'ensemble de la ligne fonctionne sans interruption inutile.
Gérer de lourdes bobines nécessite une compréhension approfondie des forces mécaniques, des propriétés des matériaux et des interfaces d'automatisation. Cet article analyse les principes d'ingénierie des systèmes de décoilage modernes, examine les défis opérationnels auxquels sont confrontés les fabricants et décrit comment le choix de la configuration des machines influence directement le débit de production et la longévité de la ligne.
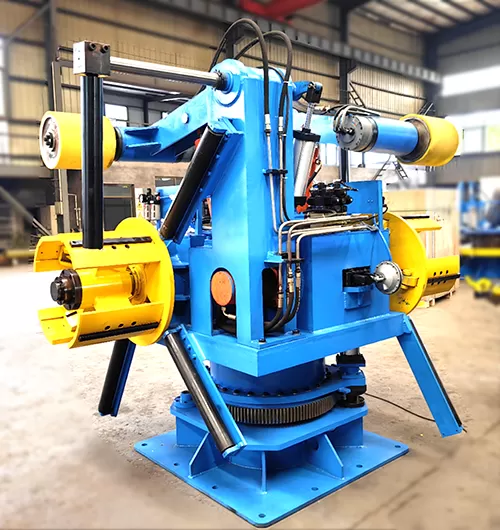
L'architecture mécanique des systèmes de décoilage modernes
Au cœur du système, une machine à décoiler doit supporter le poids d'une bobine d'acier, s'étendre pour saisir le diamètre intérieur de manière sécurisée et tourner pour dérouler la bande d'acier à une vitesse contrôlée. Réaliser cela sans endommager le matériau ou stresser les composants mécaniques nécessite une construction robuste et des contrôles d'ingénierie précis.
Le mandrin et le système d'expansion
L'arbre central, ou mandrin, est le principal composant porteur de la machine. Il doit résister à des charges en porte-à-faux significatives, en particulier dans les conceptions à un seul côté. L'expansion du mandrin sécurise la bobine de l'intérieur, empêchant le glissement pendant l'accélération et la décélération.
Expansion manuelle : Utilisée généralement pour des bobines plus légères, souvent inférieures à 3 tonnes métriques. Elle utilise un mécanisme de manivelle mécanique ou de cric à vis pour étendre les segments du mandrin. Bien que rentable, elle nécessite une main-d'œuvre manuelle et augmente les temps de changement.
Expansion hydraulique : Nécessaire pour des bobines plus lourdes allant de 5 à 25 tonnes métriques. Un cylindre hydraulique pousse une barre de tirage en forme de coin le long de l'arbre, forçant les segments extérieurs vers l'extérieur avec une haute pression. Cela fournit une prise constante sur toute la largeur intérieure de la bobine, réduisant le risque de déformation interne de la bobine.
Mécanismes de contrôle de freinage et de tension
Une rotation incontrôlée entraîne un dépassement de matériau, où la bobine continue de se dérouler après que la ligne en aval s'est arrêtée. Pour prévenir cela, des systèmes de freinage intégrés sont appliqués. En fonction de la vitesse de la ligne et du poids de la bobine, ces systèmes utilisent des freins à disque pneumatiques, des freins hydrauliques ou des moteurs à courant alternatif régénératifs. L'option du moteur d'entraînement permet un contrôle actif de la tension, déroulant le matériau sous une résistance programmée pour garder la bande plate et droite lorsqu'elle entre dans la phase de nivellement ou de formation.
Aborder les principaux défis opérationnels dans l'alimentation en bande d'acier
Dans un laminoir à tubes à haute capacité, toute déviation dans l'alignement de la bande ou la tension d'alimentation peut entraîner des défauts dans le tuyau soudé, une usure prématurée des rouleaux ou des blocages catastrophiques de la ligne. La mise en œuvre d'une machine à décoiler bien conçue résout plusieurs goulets d'étranglement de production courants.
Prévention du télescopage de bobines
Le télescopage se produit lorsque les enroulements individuels de la bobine d'acier glissent sur le côté lors du déroulage, entraînant une forme conique. Cela est particulièrement courant avec des bandes étroites et fines ou des bobines mal enroulées. Pour atténuer ce problème, des machines lourdes intègrent des rouleaux de guidage latéraux ou des bras de snubber. Un bras de snubber hydraulique appuie sur le diamètre extérieur de la bobine, maintenant la pression sur les enroulements extérieurs et empêchant leur déplacement ou leur ressortissement lorsque les bandes de strapping sont coupées.
Gestion efficace des changements de bobines lourdes
Minimiser le temps d'arrêt lors du changement de bobine est un objectif principal pour les fabricants à fort volume. Compter uniquement sur des grues d'usine suspendues pour positionner et charger des bobines lourdes prend du temps et présente des risques pour la sécurité. L'intégration d'un chariot de chargement de bobines dédié résout ce problème. Le chariot de bobines soulève la prochaine bobine d'un support de stockage, la déplace horizontalement, l'aligne avec l'axe du mandrin et la glisse sur le mandrin élargi. Ce système secondaire permet aux opérateurs de préparer la prochaine bobine pendant que l'actuelle fonctionne encore, réduisant les temps de changement de vingt minutes à moins de trois minutes.
Paramètres d'ingénierie pour des applications lourdes
Lors de la sélection de machines pour un laminoir de tubes soudés ou une ligne de découpe à grande vitesse, plusieurs spécifications structurelles et opérationnelles doivent correspondre aux exigences de production. Voici un aperçu des principaux paramètres d'ingénierie qui définissent les systèmes haute performance.
| Paramètre | Plage légère | Plage lourde | Normes de production industrielle |
|---|---|---|---|
| Capacité de poids de bobine | 1 000 - 3 000 kg | 5 000 - 25 000 kg | Détermine l'épaisseur du cadre structurel et le diamètre de l'arbre du mandrin. |
| Plage de largeur de bobine | 100 - 600 mm | 600 - 2 000 mm | Dictate la longueur des segments de mandrin et du cadre de support. |
| Plage d'expansion | 450 - 520 mm | 508 - 610 mm | Doit correspondre aux diamètres intérieurs standards des bobines d'acier des fournisseurs. |
| Vitesse de fonctionnement | Jusqu'à 30 m/min | Jusqu'à 120 m/min | Exige une synchronisation de l'entraînement à fréquence variable avec les laminoirs en aval. |
Intégration avec les machines de traitement en aval
Une machine dérouleur ne fonctionne pas de manière isolée. Ses performances sont directement liées à la façon dont elle communique et se synchronise avec l'équipement en aval, tel que les soudeurs à cisaillement, les accumulateurs de bandes, les niveleurs et les laminoirs de formage.
Systèmes de contrôle de boucle
Pour empêcher la bande de tirer fortement contre les rouleaux de formage ou de s'affaisser sur le sol de l'atelier, un mécanisme de contrôle de boucle est positionné immédiatement après le dérouleur. Cette boucle agit comme un tampon. Des capteurs ultrasoniques, des yeux photoélectriques ou des bras de danseurs mécaniques surveillent en continu la profondeur de la boucle. Si la boucle devient trop peu profonde, le capteur signale à l'entraînement à fréquence variable du dérouleur d'accélérer. Si la boucle devient trop profonde, l'entraînement ralentit la rotation. Cette boucle de rétroaction en boucle fermée empêche l'étirement du matériau et assure un alimentement fluide et continu.
Configurations à double mandrin
Pour les laminoirs de tubes à grande vitesse qui utilisent des accumulateurs de bandes horizontales, un dérouleur à double mandrin est très bénéfique. Ce design présente deux mandrins indépendants montés sur un piédestal rotatif central. Pendant qu'un mandrin alimente activement la ligne de production, l'opérateur peut charger et préparer en toute sécurité la prochaine bobine sur le mandrin opposé. Une fois la bobine active épuisée, l'opérateur fait pivoter le piédestal de 180 degrés, aligne la nouvelle bande avec le soudeur à cisaillement et reprend immédiatement la production, maximisant l'utilisation du système d'accumulateur.
Intégrité Structurelle et Normes de Fabrication
Sous la contrainte continue de maintien et de rotation de charges en acier de plusieurs tonnes, la déflexion structurelle peut entraîner une défaillance prématurée des roulements et un alimentation inégale de la bande. SANSO met l'accent sur un design structurel robuste dans le processus de fabrication pour garantir un alignement à long terme.
Construction de Cadre Détendu par Stress : Le cadre principal de la machine est fabriqué à partir de plaques d'acier structurel Q355B épaisses. Après le soudage, l'ensemble du cadre subit un soulagement thermique des contraintes pour éliminer les contraintes résiduelles de soudage, empêchant la déformation structurelle au fil des années d'utilisation intensive.
Arbres Rectifiés de Précision et Roulements à Haute Charge : L'arbre principal du mandrin est forgé à partir d'acier allié à haute résistance (tel que 40Cr), traité thermiquement et rectifié de précision. Il est soutenu par des roulements à rouleaux sphériques robustes capables de gérer à la fois les charges radiales dues au poids de la bobine et les forces de poussée axiale pendant le fonctionnement.
Fiabilité de l'Unité de Puissance Hydraulique : Les systèmes hydrauliques sont configurés avec des vannes de haute qualité et des systèmes de contrôle proportionnel pour assurer une expansion fluide et sans choc du mandrin et le mouvement du chariot de la bobine.
Sélection de la Configuration Adéquate pour Votre Ligne de Production
Chaque installation de fabrication a des contraintes d'espace uniques, des considérations budgétaires et des objectifs de production. La sélection de la configuration de déroulage appropriée nécessite un équilibre entre ces facteurs.
Pour les opérations axées sur des tuyaux à parois épaisses, un dérouleur de style non motorisé, de type tirage, équipé d'un frein à disque pneumatique robuste peut être suffisant, car le laminoir tire la bande avec une forte traction. Cependant, pour les tubes à parois fines ou les matériaux sensibles à la surface comme l'acier inoxydable ou les bobines pré-peintes, un système motorisé à vitesse variable est nécessaire. L'entraînement motorisé déroule activement le matériau, empêchant la tension de rayer ou d'étirer la surface délicate de la bande.
De plus, les usines avec un espace au sol limité peuvent bénéficier d'unités combinées dérouleur-nivellement intégrées. Ces machines compactes combinent le dérouleur et le niveleur de précision sur un cadre unique économisant de l'espace, réduisant l'empreinte globale de la ligne d'entrée jusqu'à quarante pour cent tout en garantissant que le matériau est parfaitement plat avant le formage à rouleaux.
Demande et Consultation
Choisir le bon équipement d'entrée est une étape fondamentale pour garantir la performance globale, la vitesse et la fiabilité de votre ligne de production de tuyaux soudés ou de formage à rouleaux. SANSO se spécialise dans la conception et la fabrication d'équipements de manutention de bobines à haute durabilité adaptés à des échelles de fabrication et à des exigences matérielles spécifiques.
Si vous cherchez à moderniser votre système d'alimentation existant, réduire le temps d'arrêt pour le changement de bobine, ou configurer une ligne de production de tube à grande vitesse complète, notre équipe d'ingénierie est disponible pour vous aider. Veuillez nous contacter avec vos exigences de poids de bobine, dimensions de bande et objectifs de vitesse de production pour recevoir une proposition de système détaillée et un devis technique.
Questions Fréquemment Posées
Q1 : Quelle est la principale différence entre l'expansion manuelle et hydraulique dans une machine dérouleur ?
A1 : L'expansion manuelle repose sur des vérins à vis mécaniques ou des leviers actionnés à la main pour étendre les segments du mandrin. Elle est adaptée aux bobines plus légères, généralement de moins de 3 tonnes. L'expansion hydraulique utilise des cylindres hydrauliques intégrés pour étendre le mandrin sous haute pression, offrant une prise plus sécurisée et un fonctionnement automatisé pour des bobines plus lourdes allant jusqu'à 25 tonnes.
Q2 : Comment un système de contrôle de boucle régule-t-il la vitesse d'alimentation de la bande d'acier ?
A2 : Un système de contrôle de boucle surveille le jeu (ou la boucle) de la bande d'acier entre le décoilleur et la machine en aval. À l'aide de capteurs ultrasoniques, de capteurs photoélectriques ou de bras de danseurs physiques, il mesure en continu la profondeur de la boucle et envoie des ajustements de vitesse au moteur du décoilleur, maintenant une alimentation constante et sans tension.
Q3 : Quelles caractéristiques de sécurité doivent être incluses dans une machine de décoilage lourde ?
A3 : Les caractéristiques de sécurité essentielles incluent un bras amortisseur hydraulique pour prévenir le ressort de la bobine lors de la coupe de la sangle, des systèmes de freinage d'urgence automatiques pour prévenir le dépassement du mandrin, des barrières de sécurité physiques autour du chemin de rotation, et des vannes de retenue hydrauliques qui maintiennent la pression du mandrin même en cas de perte soudaine de puissance.
Q4 : Une seule machine peut-elle gérer différents diamètres intérieurs de bobines d'acier ?
A4 : Oui, dans une plage spécifiée. Le mandrin a une plage d'expansion standard (par exemple, 480 mm à 520 mm). Pour les bobines avec des diamètres intérieurs significativement plus grands, les opérateurs peuvent fixer des chaussures d'expansion auxiliaires ou des adaptateurs de segments au mandrin pour augmenter son diamètre de maintien minimum et maximum.
Q5 : Dans quelles circonstances un design à double mandrin est-il préféré à un design à mandrin unique ?
A5 : Un design à double mandrin est préféré dans les lignes de production continues à grande vitesse qui utilisent un accumulateur de bande. Il permet à l'opérateur de charger et de préparer une seconde bobine sur le mandrin inactif pendant que la première bobine est encore en cours d'alimentation. Cette configuration réduit le temps de changement de bobine à presque zéro, garantissant que le laminoir à tubes en aval ne s'arrête jamais.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
