
Startseite > Blogs > Wie verbessert eine Abwickelmaschine die Effizienz in Hochgeschwindigkeits-Rohrwerken?
Wie verbessert eine Abwickelmaschine die Effizienz in Hochgeschwindigkeits-Rohrwerken?
2026-07-25
In der Herstellung von Rohren und Röhren aus dickwandigem Stahl beginnt die betriebliche Kontinuität bereits am Eingang der Produktionslinie. Das Rohmaterial, typischerweise warmgewalzter oder kaltgewalzter Stahlband, kommt in schweren Coils an, die entrollt, geglättet und mit hoher Präzision in die Formwalzmaschine eingespeist werden müssen. Eine Abwickelmaschine dient als Ausgangspunkt dieses Prozesses. SANSO entwirft diese Systeme, um hohe Lasten zu bewältigen und gleichzeitig eine stabile Zuführgeschwindigkeit für nachgeschaltete Maschinen aufrechtzuerhalten, wodurch sichergestellt wird, dass die gesamte Linie ohne unnötige Unterbrechungen arbeitet.
Die Handhabung schwerer Coils erfordert ein tiefes Verständnis mechanischer Kräfte, Materialeigenschaften und Automatisierungsschnittstellen. Dieser Artikel analysiert die Ingenieurprinzipien moderner Abwickelsysteme, untersucht die betrieblichen Herausforderungen, mit denen Hersteller konfrontiert sind, und skizziert, wie die Auswahl der geeigneten Maschinenkonfiguration die Produktionsleistung und die Langlebigkeit der Linie direkt beeinflusst.
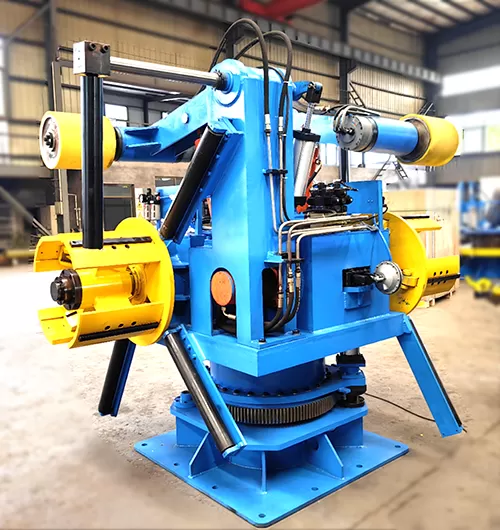
Die mechanische Architektur moderner Abwickelsysteme
Im Kern muss eine Abwickelmaschine das Gewicht einer Stahlspule tragen, sich ausdehnen, um den Innendurchmesser sicher zu greifen, und sich drehen, um das Stahlband mit kontrollierter Geschwindigkeit abzuwickeln. Dies zu erreichen, ohne das Material zu beschädigen oder die mechanischen Komponenten zu belasten, erfordert eine robuste Konstruktion und präzise Ingenieurkontrollen.
Das Mandrel- und Expansionssystem
Die zentrale Welle oder das Mandrel ist das primäre tragende Element der Maschine. Es muss signifikante freitragende Lasten aushalten, insbesondere bei einseitigen Designs. Die Mandrel-Expansion sichert die Spule von innen und verhindert ein Verrutschen während der Beschleunigung und Verzögerung.
Manuelle Expansion: Typischerweise für leichtere Coils verwendet, oft unter 3 metrischen Tonnen. Es nutzt einen mechanischen Kurbel- oder Schraubstockmechanismus, um die Mandrel-Segmente zu erweitern. Obwohl kostengünstig, erfordert es manuelle Arbeit und erhöht die Umrüstzeiten.
Hydraulische Expansion: Notwendig für schwerere Coils von 5 bis 25 metrischen Tonnen. Ein Hydraulikzylinder drückt einen keilförmigen Zugstab entlang der Welle, wodurch die äußeren Segmente mit hohem Druck nach außen gedrückt werden. Dies sorgt für einen konsistenten Halt über die gesamte innere Breite der Spule und verringert das Risiko einer inneren Coil-Deformation.
Bremse- und Spannungsregelmechanismen
Unkontrollierte Drehungen führen zu Materialüberlauf, bei dem sich die Spule weiter abwickelt, nachdem die nachgeschaltete Linie gestoppt hat. Um dies zu verhindern, werden integrierte Bremssysteme angewendet. Abhängig von der Linientempo und dem Coil-Gewicht nutzen diese Systeme pneumatische Scheibenbremsen, hydraulische Bremsen oder regenerative AC-Antriebsmotoren. Die Option des Antriebsmotors ermöglicht eine aktive Spannungsregelung, bei der das Material unter einem programmierten Widerstand abgewickelt wird, um das Band flach und gerade zu halten, während es in die Nivellierungs- oder Formungsphase eintritt.
Bewältigung wichtiger betrieblicher Herausforderungen bei der Zuführung von Stahlbändern
In einem Hochleistung-Rohrwerk kann jede Abweichung in der Bandausrichtung oder der Zuführspannung zu Defekten im geschweißten Rohr, vorzeitigem Walzenverschleiß oder katastrophalen Linienstaus führen. Die Implementierung einer gut konstruierten Abwickelmaschine löst mehrere häufige Produktionsengpässe.
Verhinderung von Coil-Teleskopierung
Teleskopierung tritt auf, wenn sich einzelne Wicklungen der Stahlspule während des Abwickelns seitlich verschieben, was zu einer konischen Form führt. Dies ist besonders häufig bei schmalen, dünnen Streifen oder schlecht gewickelten Spulen. Um dieses Problem zu mildern, integrieren robuste Maschinen seitliche Führungsrollen oder Dämpferarme. Ein hydraulischer Dämpferarm drückt auf den Außendurchmesser der Spule, hält den Druck auf den äußeren Wicklungen aufrecht und verhindert, dass sie sich verschieben oder aufwickeln, wenn die Umreifungsbänder geschnitten werden.
Effiziente Handhabung von schweren Coil-Wechseln
Die Minimierung der Ausfallzeiten während des Coil-Wechsels ist ein primäres Ziel für Hersteller mit hohem Volumen. Allein auf overhead-Fabrikkrane zu vertrauen, um schwere Spulen zu positionieren und zu laden, ist zeitaufwendig und birgt Sicherheitsrisiken. Die Integration eines speziellen Coil-Ladewagens löst dieses Problem. Der Coil-Wagen hebt die nächste Spule von einem Lagergestell, bewegt sie horizontal, richtet sie mit der Mittelachse des Mandrels aus und schiebt sie auf das erweiterte Mandrel. Dieses sekundäre System ermöglicht es den Bedienern, die nächste Spule vorzubereiten, während die aktuelle noch läuft, wodurch die Wechselzeiten von zwanzig Minuten auf unter drei Minuten reduziert werden.
Ingenieurparameter für Schwerlastanwendungen
Bei der Auswahl von Maschinen für ein geschweißtes Rohrwerk oder eine Hochgeschwindigkeits-Schneidlinie müssen mehrere strukturelle und betriebliche Spezifikationen mit den Produktionsanforderungen übereinstimmen. Nachfolgend finden Sie eine Übersicht über die wichtigsten Ingenieurparameter, die Hochleistungssysteme definieren.
| Parameter | Leichtbau-Bereich | Schwerlast-Bereich | Industrielle Produktionsstandards |
|---|---|---|---|
| Coil-Gewichtskapazität | 1.000 - 3.000 kg | 5.000 - 25.000 kg | Bestimmt die Dicke des Tragrahmens und den Durchmesser der Mandrel-Welle. |
| Coil-Breitenbereich | 100 - 600 mm | 600 - 2.000 mm | Bestimmt die Länge der Mandrel-Segmente und des Stützrahmens. |
| Erweiterungsbereich | 450 - 520 mm | 508 - 610 mm | Musss den standardmäßigen Innendurchmessern der Lieferantenstahlspulen entsprechen. |
| Betriebs Geschwindigkeit | Bis zu 30 m/min | Bis zu 120 m/min | Erfordert die Synchronisation des Frequenzumrichters mit nachgelagerten Werken. |
Integration mit nachgelagerten Verarbeitungsmaschinen
Eine Abwickelmaschine arbeitet nicht isoliert. Ihre Leistung ist direkt damit verbunden, wie gut sie mit nachgelagerten Geräten kommuniziert und synchronisiert, wie z.B. Schweißmaschinen, Streifenakkumulatoren, Richtmaschinen und Formwalzwerke.
Schleifensteuerungssysteme
Um zu verhindern, dass der Streifen straff gegen die Formwalzen zieht oder auf den Werkstattboden hängt, wird ein Schleifensteuerungsmechanismus unmittelbar nach dem Abwickler positioniert. Dieses Schleifen wirkt als Puffer. Ultraschallsensoren, fotoelektrische Augen oder mechanische Tänzerarme überwachen kontinuierlich die Tiefe des Schleifens. Wenn das Schleifen zu flach wird, signalisiert der Sensor dem Frequenzumrichter des Abwicklers, schneller zu werden. Wenn das Schleifen zu tief wird, verlangsamt der Antrieb die Drehung. Dieser geschlossene Regelkreis verhindert Materialdehnung und sorgt für eine gleichmäßige, kontinuierliche Zuführung.
Doppelmandrel-Konfigurationen
Für Hochgeschwindigkeits-Rohrwerke, die horizontale Streifenakkumulatoren nutzen, ist ein Doppelmandrel-Abwickler äußerst vorteilhaft. Dieses Design verfügt über zwei unabhängige Mandrels, die auf einem zentralen drehbaren Sockel montiert sind. Während ein Mandrel aktiv die Produktionslinie speist, kann der Bediener sicher die nächste Spule auf dem gegenüberliegenden Mandrel laden und vorbereiten. Sobald die aktive Spule erschöpft ist, dreht der Bediener den Sockel um 180 Grad, richtet den neuen Streifen mit der Schweißmaschine aus und setzt die Produktion sofort fort, wodurch die Nutzung des Akkumulatorsystems maximiert wird.
Strukturelle Integrität und Fertigungsstandards
Unter dem kontinuierlichen Stress, mehrtonnige Stahllasten zu halten und zu drehen, kann strukturelle Durchbiegung zu vorzeitigem Lagerausfall und ungleichmäßigem Bandeinzug führen. SANSO betont ein robustes strukturelles Design im Fertigungsprozess, um eine langfristige Ausrichtung zu gewährleisten.
Entlastete Rahmenkonstruktion: Der Hauptrahmen der Maschine wird aus dicken Q355B-Stahlplatten gefertigt. Nach dem Schweißen unterliegt der gesamte Rahmen einer thermischen Spannungsfreigabe, um Restschweißspannungen zu beseitigen und strukturelle Verformungen über Jahre intensiven Gebrauchs zu verhindern.
Präzisionsgeschliffene Wellen und Hochlastlager: Die Hauptspindelwelle wird aus hochfestem Legierungsstahl (wie 40Cr) geschmiedet, wärmebehandelt und präzisionsgeschliffen. Sie wird von schweren, kugelgelagerten Wälzlagern unterstützt, die sowohl radiale Lasten durch das Coil-Gewicht als auch axiale Druckkräfte während des Betriebs bewältigen können.
Zuverlässigkeit der Hydraulikaggregats: Hydrauliksysteme sind mit hochwertigen Ventilen und proportionalen Steuerungssystemen konfiguriert, um eine sanfte, stoßfreie Ausdehnung des Mandrels und die Bewegung des Coilwagens zu gewährleisten.
Die richtige Konfiguration für Ihre Produktionslinie auswählen
Jede Fertigungsstätte hat einzigartige Platzbeschränkungen, Budgetüberlegungen und Produktionsziele. Die Auswahl der richtigen Dekollierkonfiguration erfordert eine Abwägung dieser Faktoren.
Für Betriebe, die sich auf dickwandige Rohre konzentrieren, kann ein nicht-motorisierter, abziehender Dekollierer, der mit einer schweren pneumatischen Scheibenbremse ausgestattet ist, ausreichend sein, da die Formwalze das Band mit hoher Traktion durchzieht. Für dünnwandige Rohre oder oberflächenempfindliche Materialien wie Edelstahl oder vorlackierte Coils ist jedoch ein motorisiertes, variabel einstellbares System erforderlich. Der motorisierte Antrieb wickelt das Material aktiv ab und verhindert, dass die Spannung die empfindliche Bandoberfläche abnutzt oder dehnt.
Darüber hinaus können Anlagen mit begrenztem Platzangebot von integrierten Dekollierer-Richter-Kombinationseinheiten profitieren. Diese kompakten Maschinen kombinieren den Dekollierer und den Präzisionsrichter auf einem einzigen platzsparenden Rahmen, wodurch der gesamte Platzbedarf der Einfahrtslinie um bis zu vierzig Prozent reduziert wird, während sichergestellt wird, dass das Material vor dem Walzen perfekt flach ist.
Anfrage und Beratung
Die Auswahl der richtigen Eingangsausrüstung ist ein grundlegender Schritt, um die Gesamtleistung, Geschwindigkeit und Zuverlässigkeit Ihrer geschweißten Rohr- oder Rollformproduktionslinie sicherzustellen. SANSO spezialisiert sich auf die Konstruktion und Herstellung von hochhaltbaren Coil-Handhabungsgeräten, die auf spezifische Fertigungsmaßstäbe und Materialanforderungen zugeschnitten sind.
Wenn Sie Ihr bestehendes Zuführsystem aufrüsten, die Coil-Wechselzeiten reduzieren oder eine komplette Hochgeschwindigkeits-Rohrmill-Produktionslinie konfigurieren möchten, steht Ihnen unser Ingenieurteam zur Verfügung. Bitte kontaktieren Sie uns mit Ihren Coil-Gewichtsanforderungen, Bandabmessungen und Produktionsgeschwindigkeitszielen, um ein detailliertes Systemangebot und ein technisches Angebot zu erhalten.
Häufig gestellte Fragen
Q1: Was ist der Hauptunterschied zwischen manueller und hydraulischer Expansion in einer Dekolliermaschine?
A1: Die manuelle Expansion beruht auf mechanischen Schraubenzügen oder Hebeln, die von Hand betätigt werden, um die Mandrel-Segmente zu erweitern. Sie ist für leichtere Coils geeignet, in der Regel unter 3 Tonnen. Die hydraulische Expansion verwendet integrierte Hydraulikzylinder, um das Mandrel unter hohem Druck zu erweitern, was einen sichereren Halt und eine automatisierte Bedienung für schwerere Coils bis zu 25 Tonnen bietet.
Q2: Wie regelt ein Schleifensteuerungssystem die Zuführgeschwindigkeit des Stahlbands?
A2: Ein Schleifensteuerungssystem überwacht den Spielraum (oder die Schleife) des Stahlbands zwischen dem Abwickler und der nachgeschalteten Maschine. Mit Hilfe von Ultraschallsensoren, fotoelektrischen Sensoren oder physischen Tänzerarmen misst es kontinuierlich die Schleifentiefe und sendet Geschwindigkeitsanpassungen an den motorisierten Antrieb des Abwicklers, um eine konstante, spannungsfreie Zuführung aufrechtzuerhalten.
Q3: Welche Sicherheitsmerkmale sollten in einer schweren Abwickelmaschine enthalten sein?
A3: Wesentliche Sicherheitsmerkmale umfassen einen hydraulischen Dämpferarm, um das Umspringen der Spule während des Bandabschneidens zu verhindern, automatische Notbremsanlagen, um ein Überlaufen des Mandrels zu verhindern, physische Sicherheitsbarrieren um den Rotationsweg und hydraulische Rückschlagventile, die den Mandreldruck auch im Falle eines plötzlichen Stromausfalls aufrechterhalten.
Q4: Kann eine einzelne Maschine unterschiedliche Innendurchmesser von Stahlspulen verarbeiten?
A4: Ja, innerhalb eines bestimmten Bereichs. Das Mandrel hat einen standardmäßigen Erweiterungsbereich (zum Beispiel 480 mm bis 520 mm). Für Spulen mit deutlich größeren Innendurchmessern können die Bediener Hilfserweiterungsschuhe oder Segmentadapter am Mandrel befestigen, um den minimalen und maximalen Haltdurchmesser zu erhöhen.
Q5: Unter welchen Umständen wird ein Doppelmandrel-Design einem Einzelmandrel-Design vorgezogen?
A5: Ein Doppelmandrel-Design wird in Hochgeschwindigkeits-, kontinuierlichen Produktionslinien bevorzugt, die einen Bandakkumulator verwenden. Es ermöglicht dem Bediener, eine zweite Spule auf der inaktiven Spindel zu laden und vorzubereiten, während die erste Spule weiterhin zuführt. Dieses Setup reduziert die Umrüstzeit der Spule auf fast null, was sicherstellt, dass die nachgeschaltete Rohrmühle niemals stoppt.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
