
5 mechanische Kennzahlen zur Bewertung beim Kauf eines Abwicklers
2026-07-25
In der Schwerindustrie, insbesondere in der Rohr- und Rohrproduktion, setzt die Zuführphase den Standard für die gesamte Produktionslinie. Der kontinuierliche Betrieb basiert auf der nahtlosen Abwicklung von Blech oder Stahlband aus massiven Coils. Wenn der anfängliche Zuführprozess Spannungs schwankungen oder Fehlstellungen erfährt, leiden die nachgelagerten Walzform- und Schweißprozesse unter Mängeln. Dies macht die Suche nach einem zuverlässigen decoiler for sale zu einer Hauptaufgabe für Werksleiter und Beschaffungsteams, die darauf abzielen, einen konsistenten Durchsatz aufrechtzuerhalten. SANSO bietet Ingenieurlösungen an, die darauf ausgelegt sind, diese anfänglichen Produktionsphasen zu adressieren und sicherzustellen, dass das Rohmaterial mit gleichmäßiger Spannung und präziser Ausrichtung zugeführt wird.
Die Rolle der Abwickelgeräte geht über das bloße Halten einer Stahlrolle hinaus. Es dient als primärer Regler des Materialflusses und verwaltet den Übergang von statischen, fest gewickelten Coils zu einem flachen, kontinuierlich bewegten Band. Ohne präzise Kontrolle in dieser Phase stehen nachgelagerte Prozesse wie Hochfrequenzschweißen oder strukturelles Walzen vor kumulierten Fehlern. Die Auswahl eines geeigneten Systems erfordert ein tiefes Verständnis der mechanischen Kapazitäten, Antriebskonfigurationen und Integrationsmöglichkeiten.
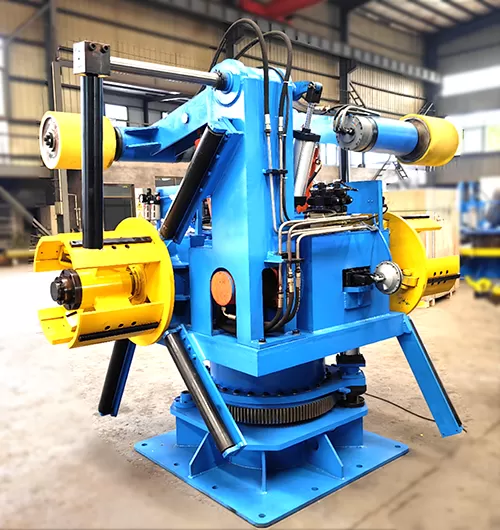
Behebung häufiger Fehler im Umgang mit Schwerlast-Coils
Der Umgang mit Coils bringt mehrere betriebliche Hindernisse mit sich. Große Stahlcoils, die oft zwischen 5 und 20 metrischen Tonnen wiegen, besitzen eine erhebliche Rotations trägheit. Wenn ein tube mill startet, beschleunigt oder stoppt, muss die Abwickelvorrichtung perfekt mit diesen Geschwindigkeitsänderungen synchronisiert werden. Wenn die Synchronisation fehlschlägt, treten mehrere mechanische Probleme auf, die den gesamten Produktionszeitplan stören können.
Ein häufiges Problem ist das Überlaufen des Coils, das auftritt, wenn die Rohrmühle langsamer wird, das schwere Coil jedoch aufgrund der Trägheit weiter dreht. Dies führt zu Schlaufenabsenkungen, Materialschäden oder schweren mechanischen Blockaden. Eine weitere Herausforderung ist die Abweichung der Bandmittelachse. Wenn der Mandrel keine perfekt senkrechte Achse relativ zur Walzmühle beibehält, wird das Stahlband schräg zugeführt. Diese Fehlstellung führt zu ungleichmäßigen Formdrücken, vorzeitigem Rollverschleiß und spiralförmigen Schweißnähten.
Aus betrieblicher Sicherheits Sicht ist die strukturelle Durchbiegung ebenfalls ein großes Anliegen. Eine Überlastung eines freitragenden Mandrels verursacht einen Winkelabfall. Diese Durchbiegung ändert den Eintrittswinkel des Bandes in den Glätter oder die Eingangsführung, was zu Randwellenfehlern im fertigen Rohr führt. Folglich ist es notwendig, einen Schwerlast-Decoil für den Verkauf mit einer robusten Hauptwelle und hochbelastbaren Lagern zu identifizieren, um diese strukturellen Fehler zu vermeiden.
Darüber hinaus bleibt die Oberflächenmarkierung auf empfindlichen Materialien wie Edelstahl oder vorlackierten Coils ein Anliegen. Standardstahlmandrels können die inneren Wicklungen während der Expansion zerkratzen. Die Auswahl eines spezialisierten Abwicklers mit maßgeschneiderten Mandrel-Segmenten oder Schutzschläuchen hilft, diese Oberflächenunregelmäßigkeiten zu verhindern und die Materialqualität während des gesamten Prozesses zu erhalten.
Wichtige Ingenieurparameter moderner Abwickler
Bei der Recherche nach einem Abwickler für den Verkauf verhindert die Bewertung der strukturellen Spezifikationen vorzeitigen Verschleiß der Ausrüstung und betriebliche Engpässe. Die mechanische Architektur muss das maximale Gewicht, die Breite und den Außendurchmesser der eingehenden Coils unterstützen.
Mechanik der Mandrel-Expansion
Der Mandrel ist die zentrale Achse, die die Spule von innen sichert. Es gibt zwei Hauptmethoden zur Expansion: manuell und hydraulisch. Die manuelle Expansion, die über eine Handkurbel oder einen Keilmechanismus betrieben wird, ist für leichtere Spulen unter 3 Tonnen geeignet, bei denen schnelle Umstellungen nicht die Hauptsorge sind. Für Hochleistungsbetriebe, die schwere Spulen handhaben, wird die hydraulische Expansion bevorzugt. Ein hydraulischer Zylinder treibt einen Keilverbindungsmechanismus an, um die Mandrel-Segmente gleichmäßig zu erweitern und konstanten radialen Druck gegen den Innendurchmesser der Spule auszuüben, um ein Verrutschen während der Beschleunigung zu verhindern.
Spann- und Bremsbaugruppen
Das Aufrechterhalten von Rückspannung ist erforderlich, um zu verhindern, dass die äußeren Wicklungen der Spule sich wie eine Uhrfeder aufwickeln oder vorzeitig abwickeln. Passive Systeme verwenden mechanische Reibungsbänder oder pneumatische Scheibenbremsen, um ein konstantes Widerstandsmoment anzuwenden. Für anspruchsvollere Konfigurationen unterstützen aktive regenerative AC-Antriebssysteme sowohl beim Abwickeln als auch beim Wickeln. Diese aktiven Systeme passen das Drehmoment dynamisch an, während der Durchmesser der Spule abnimmt, und halten die Bandspannung konstant, ohne manuelles Eingreifen.
Tragstrukturen: Einseitige vs. beidseitige Konfigurationen
Einseitige Abwickler verfügen über einen freitragenden Mandrel, der auf einer robusten Rahmenkonstruktion auf einer Seite gestützt wird. Dieses Design ermöglicht ein einfaches Laden von Spulen über Kräne oder Spulenwagen. Beidseitige Abwickler hingegen verfügen über zwei Mandrels, die auf einer drehbaren Basis montiert sind. Während eine Seite die aktive Linie speist, kann der Bediener die nächste Spule auf die gegenüberliegende Seite laden. Diese Anordnung reduziert die Umstellzeiten in Produktionsstätten mit hohem Volumen.
Integration eines Abwicklers mit SANSO Rohrmühlenlinien
Die Beziehung zwischen der Abgabestation und dem Eingangsführungsbereich einer Rohrmühle ist direkt. Eine Fehlanpassung in Geschwindigkeit oder Spannung propagiert entlang der Linie und beeinflusst die Qualität des Hochfrequenz-Induktionsschweißens. SANSO entwirft Abwickelsysteme, die direkt mit der zentralen SPS der Rohrmühlenlinie kommunizieren.
In einer typischen Einrichtung sind Schleifensteuerungssensoren – wie Ultraschallsensoren oder fotoelektrische Arrays – zwischen dem Abwickler und der Schneid- und Schweißeinheit positioniert. Diese Sensoren überwachen kontinuierlich die Tiefe der Schlaufen. Wenn die Schlaufe zu flach wird, was darauf hinweist, dass die Mühle Material schneller zieht, als der Abwickler es abgibt, signalisiert die SPS dem Abwicklermotor, schneller zu werden. Umgekehrt, wenn die Schlaufe zu tief wird, wird das Bremssystem aktiviert, um die Spule abzubremsen. Dieses geschlossene Regelungssystem schützt das Band vor Dehnung und vermeidet plötzliche Spannungsspitzen, die die Formwalzen ausrichten können.
Über die Schleifensteuerung hinaus nutzen moderne Systeme frequenzvariable Antriebe (VFDs), um Beschleunigungs- und Verzögerungskurven zu steuern. Beim Verarbeiten von dünnwandigen Rohren können plötzliche Rucke die Bandkanten verformen. Sanfte Rampen, koordiniert zwischen der SANSO-Abgabeeinheit und der Formmühle, verhindern Materialverschwendung während der Start-Stopp-Zyklen der Linie.
Materialanpassungsfähigkeit und Breitenkapazitäten
Industrielle Hersteller arbeiten mit einer breiten Palette von Materialien, von weichem Aluminium und Kupfer bis hin zu hochfesten, niedriglegierten (HSLA) Stählen. Jedes Material weist unterschiedliche Rückfederungseigenschaften und Oberflächenempfindlichkeiten auf.
Bei der Bewertung eines zum Verkauf stehenden Abwicklers für HSLA-Stahl-Anwendungen erfordert die Ausrüstung hochdrehmomentige Expansionsmechanismen, um den natürlichen Widerstand des Materials zu überwinden. Schwerlast-Dämpferarme, die pneumatisch oder hydraulisch betrieben werden, sind ebenfalls notwendig. Diese Arme drücken während der Band-Schneidphase gegen den Außendurchmesser der Spule und verhindern, dass der hochfeste Stahl sich gewaltsam abwickelt und die Bediener verletzt. Für weichere oder polierte Legierungen werden Polyurethan-Segmentabdeckungen oder nicht-markierende Rollen in den Weg integriert, um sicherzustellen, dass die Bandoberfläche makellos bleibt.
Die Breitenkapazität ist eine weitere Dimension, die sorgfältige Anpassungen erfordert. Eine Maschine, die für schmale Streifen ausgelegt ist, kann eine Wellenverformung erfahren, wenn sie mit einer breiten, auskragenden Spule beladen wird. Umgekehrt kann die Verwendung einer Maschine mit breiter Kapazität für extrem schmale Streifen zu einer ungleichmäßigen Spannungsverteilung über die Mandrelsegmente führen. Die richtigen Ausrichtungsführungen und verstellbaren seitlichen Locatoren müssen bei der Auswahl einer Konfiguration überprüft werden.
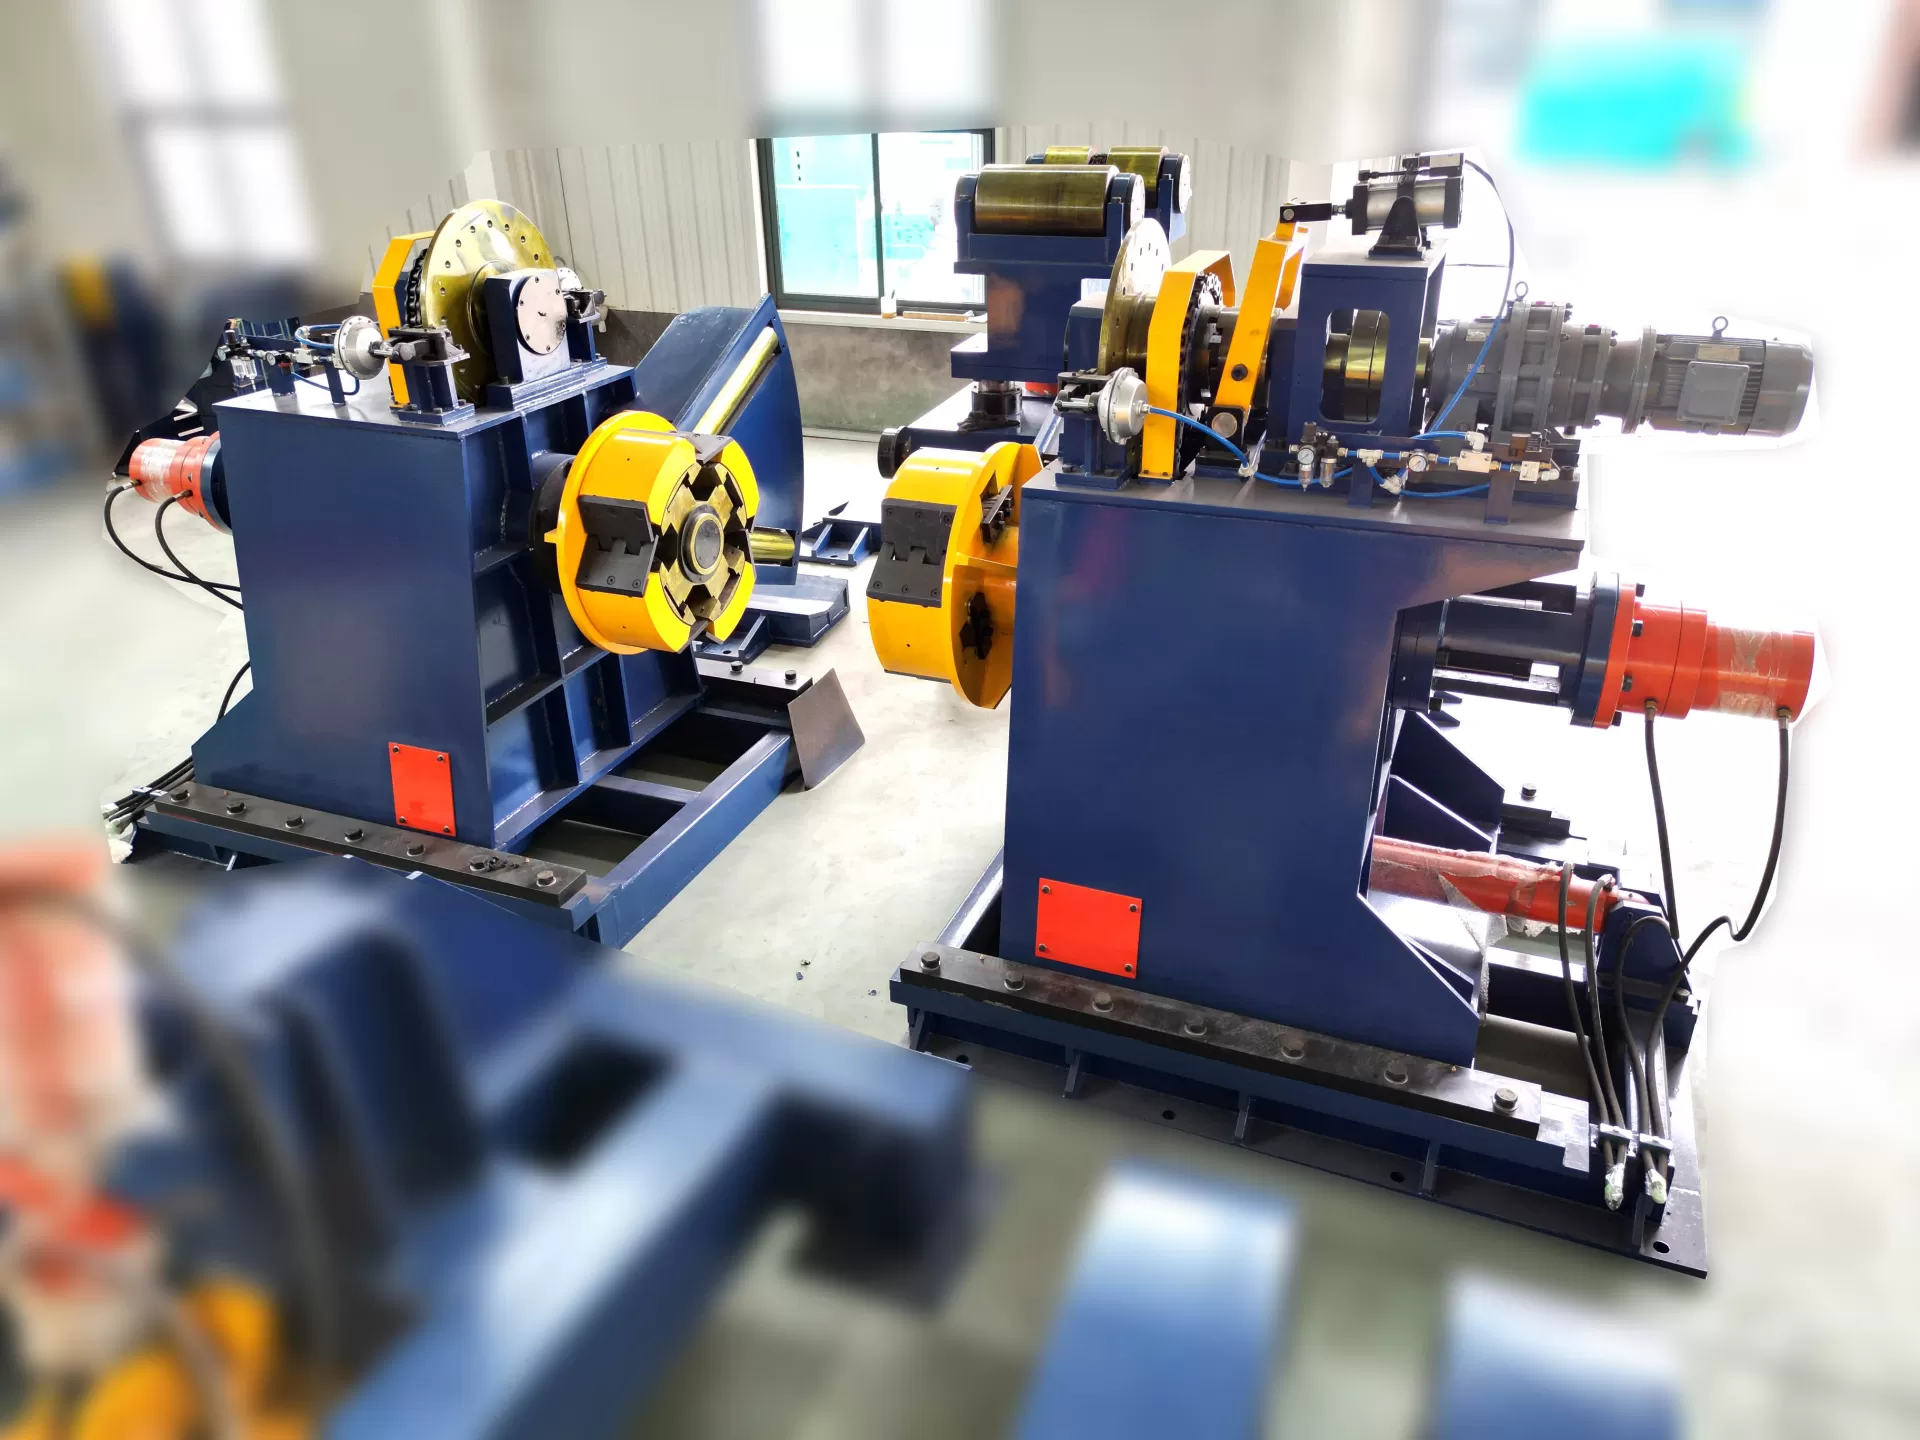
Wichtige Faktoren zur Überprüfung vor dem Kauf eines Decoilers
Die Auswahl einer geeigneten Einheit erfordert die Analyse mehrerer Betriebsvariablen über die Gewichtskapazität hinaus. Die Beschaffungsteams sollten sich auf die strukturelle Integrität und die zukünftige Skalierbarkeit der Linie konzentrieren.
Breiten- und OD/ID-Bereich: Stellen Sie sicher, dass der Erweiterungsbereich des Mandrels alle erwarteten inneren Durchmesser der Spulen (typischerweise 508 mm bis 610 mm in Standardstahlwerken) berücksichtigt.
Kompatibilität des Spulenlastwagens: Für Betriebe, die Spulen über 5 Tonnen handhaben, wird das manuelle Laden ineffizient und stellt Sicherheitsherausforderungen dar. Ein motorisierter Spulenlastwagen hebt die Spule an, richtet sie axial mit dem Mandrel aus und schiebt sie sanft auf die Welle, wodurch die Ladezeiten auf unter fünf Minuten reduziert werden.
Sicherheitsverriegelungen: Das System sollte eine Not-Aus-Integration, physische Sicherheitsbarrieren und Druckschalterverriegelungen aufweisen, die verhindern, dass das Mandrel zusammenbricht, während die Spule rotiert.
Koordination des Antriebssystems: Bestimmen Sie, ob ein nicht motorisierter (Abzieh-) Decoiler mit einer Zugbremse ausreichend ist oder ob eine motorisierte Einheit erforderlich ist, um das Material zuzuführen, ohne sich ausschließlich auf die Formstände der Rohrmühle zu verlassen, um den Streifen zu ziehen.
Durch eine gründliche Bewertung dieser Faktoren können Hersteller betriebliche Engpässe verhindern und sicherstellen, dass ihre Rohmaterialvorbereitungsphase mit den Produktionsgeschwindigkeiten downstream übereinstimmt.
Häufig gestellte Fragen
Q1: Was ist der Hauptunterschied zwischen einem motorisierten und einem nicht-motorisierten Decoiler?
A1: Ein motorisierter Decoiler verwendet einen elektrischen oder hydraulischen Motor, um das Mandrel aktiv zu drehen und das Material zuzuführen, reguliert durch Schleifensensoren. Ein nicht motorisierter Decoiler verlässt sich auf die nachgeschaltete Maschine (wie eine Rohrmühle oder einen Walzenformer), um das Material zu ziehen, wobei eine Reibungsbremse verwendet wird, um die Spannung aufrechtzuerhalten und ein Überlaufen zu verhindern.
Q2: Wie wählen Sie den richtigen Mandrel-Erweiterungsbereich für unterschiedliche innere Durchmesser der Spulen aus?
A2: Die meisten industriellen Spulen haben standardisierte innere Durchmesser von 508 mm oder 610 mm. Ein vielseitiger Decoiler zum Verkauf sollte verstellbare Mandrelsegmente oder Erweiterungsschuhe aufweisen, die diese Dimensionen überbrücken können, sodass die Maschine sicher an beiden Größen klemmen kann, ohne maßgeschneiderte Werkzeuge zu benötigen.
Q3: Warum ist ein Dämpferarm für hochfeste Stahlspulen notwendig?
A3: Hochfeste Stähle besitzen eine erhebliche elastische Erinnerung. Wenn die Umreifungsbänder, die die Spule halten, geschnitten werden, neigt der Stahlstreifen dazu, sich gewaltsam zu entfalten. Ein hydraulischer Dämpferarm hält die äußere Wicklung sicher gegen den Spulenkörper, sodass das Material sicher in die Eintrittsführungen eingefädelt werden kann.
Q4: Wie verbessert ein Spulenwagen die Effizienz in einer Rohrproduktionslinie?
A4: Ein Spulenwagen bereitet die nächste Spule vor, während die aktuelle läuft. Wenn die Linie stoppt, richtet der Wagen die neue Spule aus und überträgt sie auf das Mandrel, wodurch die Abhängigkeit von Kränen minimiert, die manuelle Arbeit reduziert und die Umrüstzeiten verkürzt werden.
Q5: Kann ein einzelner Abwickler sowohl schmale als auch breite Bänder effizient handhaben?
A5: Ja, vorausgesetzt, die Länge des Mandrels entspricht oder übersteigt die maximale Bandbreite, und das Spannungssystem kann für geringeren Widerstand kalibriert werden, wenn schmalere, dünnere Bänder verarbeitet werden, um ein Dehnen zu verhindern.
Technische Beratung und Unterstützung von SANSO
Die Auswahl der richtigen Ausrüstung erfordert die Abstimmung der mechanischen Fähigkeiten mit spezifischen Produktionszielen. SANSO stellt maßgeschneiderte Abwickel- und Spulenhandhabungssysteme her, die für kontinuierliche industrielle Einsätze ausgelegt sind. Um Ihr Linienlayout, Materialanforderungen zu besprechen oder ein Angebot für einen industriellen Abwickler zu erhalten, wenden Sie sich bitte an unsere Ingenieurabteilung für eine detaillierte Beratung.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
