
Startseite > Blogs > 5 technische Parameter zur Auswahl einer Abwickelmaschine für Schwerlast-Rohrwerke
5 technische Parameter zur Auswahl einer Abwickelmaschine für Schwerlast-Rohrwerke
2026-07-25
Im Bereich der Herstellung von geschweißten Rohren bestimmen die Kontinuität und Stabilität der Materialzufuhr die Qualität des Endprodukts. Der Herstellungsprozess beginnt im Eingangsbereich der Rohrmühlenlinie, wo Stahlbandwickel gleichmäßig und konstant abgerollt werden müssen. Die Hauptmaschine, die für diesen Prozess verantwortlich ist, ist die Abwickelmaschine. Durch das Halten, Zentrieren und Zuführen schwerer Metallwickel legt diese Maschine die grundlegende strukturelle Genauigkeit für alle nachfolgenden Form-, Schweiß- und Größenoperationen fest.
SANSO stellt strukturelle Zuführsysteme her, die für die hohen torsionalen Belastungen und strukturellen Anforderungen der modernen Rohrbearbeitung ausgelegt sind. Die Auswahl der richtigen Maschinenkonfiguration erfordert ein ingenieurtechnisches Verständnis von Bandbreite, Wickelgewicht, Materialstreckgrenze und Verarbeitungsgeschwindigkeiten. Diese Analyse untersucht das engineering Design, wichtige Baugruppen, betriebliche Herausforderungen und Integrationsmethoden moderner Abwickelsysteme.
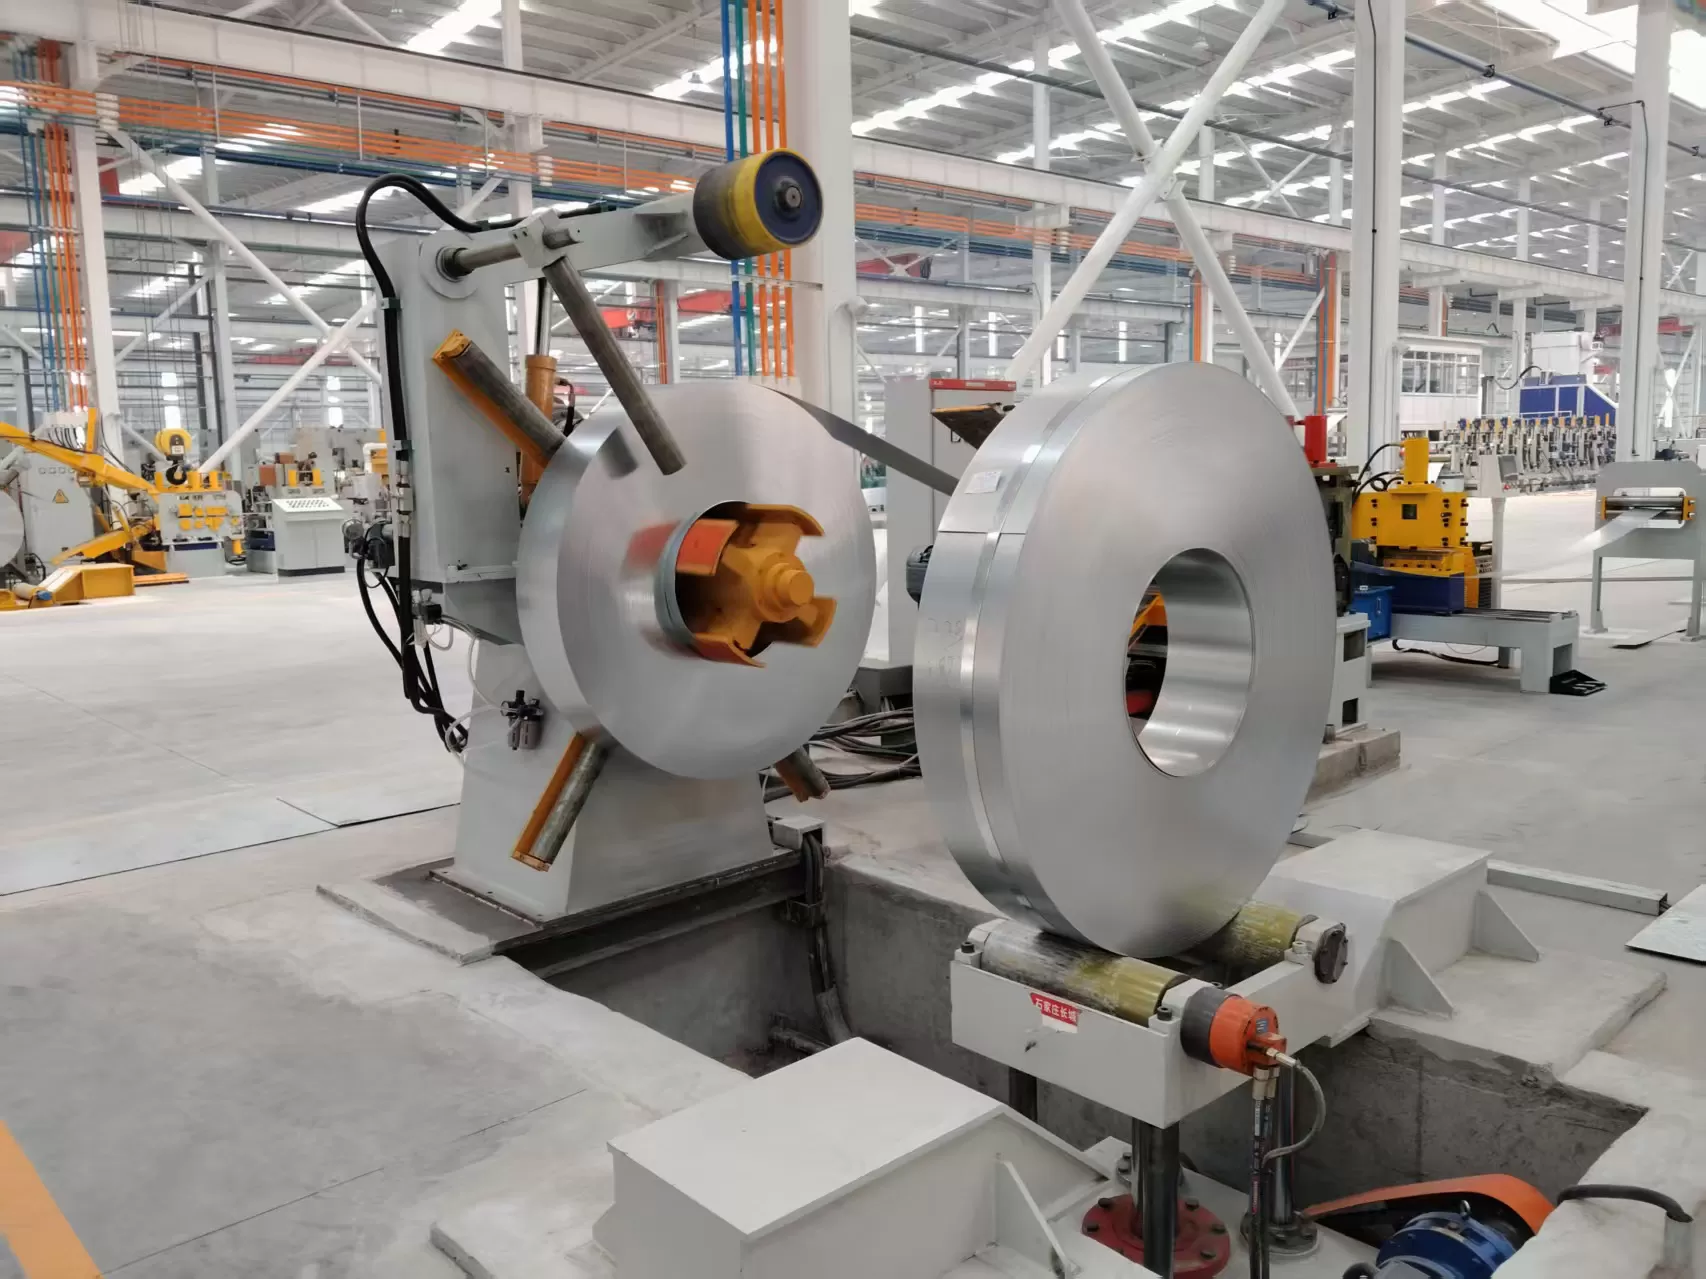
Strukturelle Konfigurationen moderner Abwickelsysteme
Industrielle Hersteller müssen verschiedene strukturelle Konfigurationen der Abwickelmaschine basierend auf Produktionsvolumen, Wickelhandhabungslogistik und verfügbaren Bodenflächen bewerten. Die Wahl der Konfiguration beeinflusst direkt die gesamten Zykluszeiten und die Häufigkeit von Linienstopps.
Einzelmandrel-Kragarmdesigns
Die Einzelmandrel-Konfiguration wird häufig für leichte bis mittelschwere Anwendungen verwendet. In diesem Aufbau unterstützt eine einzelne Kragarmwelle das Gewicht des Wickels. Während dieses System eine kompakte Stellfläche und ein einfaches mechanisches Design bietet, erfordert es, dass die Rohrmühlenlinie während jedes Wickelwechsel stoppt. Für Produktionsstätten mit moderaten Produktionszielen ist diese strukturelle Anordnung sehr kosteneffektiv, obwohl sie einen Engpass für hochvolumige, kontinuierliche Fertigungsanlagen darstellt.
Doppelmantrel-Rotationsdesigns
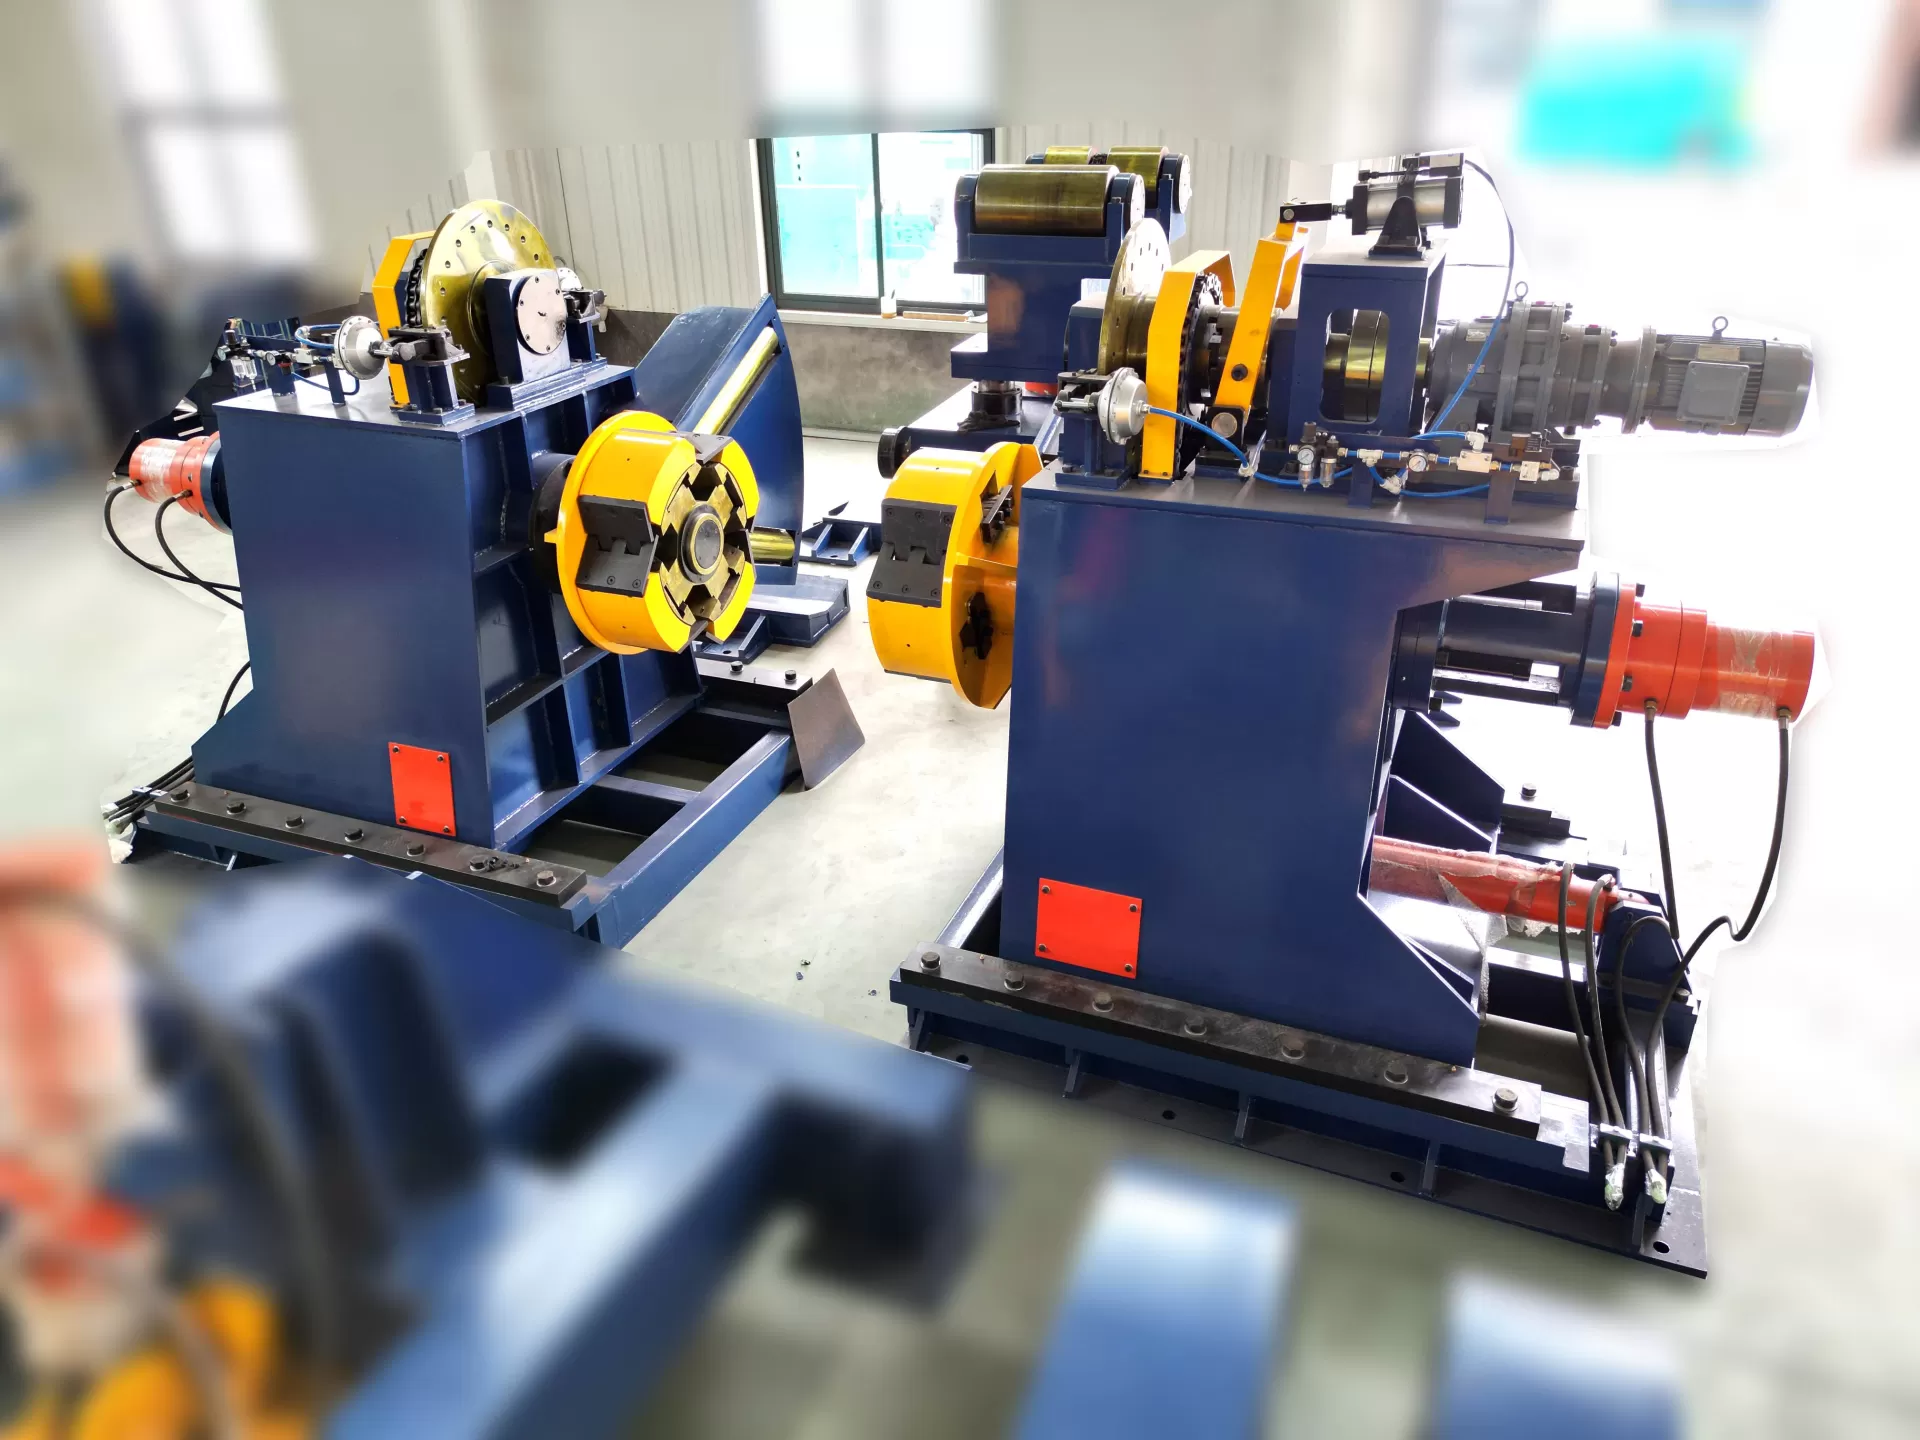
Um Ausfallzeiten während Wickelwechsel zu minimieren, implementieren hochkapazitive Rohrmühlen eine doppelseitige rotierende Abwickelmaschine. Dieses System umfasst zwei unabhängige Mandrels, die auf einem schweren rotierenden Sockel montiert sind. Während ein Mandrel aktiv das Stahlband in die Produktionslinie zuführt, kann der Bediener sicher die nächste Spule auf dem gegenüberliegenden Mandrel mit einem Wickelwagen positionieren und sichern. Sobald die aktive Spule vollständig entleert ist, dreht sich der Sockel um 180 Grad, sodass das neue Band innerhalb von Minuten in die nachgelagerte Linie eingefädelt werden kann. Wenn es mit einem Akkumulatorsystem integriert ist, ermöglicht dieses Design eine unterbrechungsfreie Rohrproduktion.
Hydraulische versus manuelle Expandierungssysteme
Das Greifen des Innendurchmessers der Stahlspule ist notwendig, um ein Abrutschen während der Beschleunigung und des Bremsens zu verhindern. Manuelle Expansionsmechanismen basieren auf mechanischen Verbindungen, die über eine Handkurbel eingestellt werden. Dieses Design ist typischerweise auf leichtere Wickel beschränkt, in der Regel unter 2 Tonnen, wo körperliche Arbeit keine übermäßigen Verzögerungen oder Sicherheitsbedenken verursacht. Für industrielle Betriebe, die schwerere Wickel verwenden, ist eine hydraulische Mandrel-Expansion erforderlich. Hydraulikzylinder üben gleichmäßigen radialen Druck durch Keilexpander aus, sichern die Spule fest und erhalten die Zentrierungsgenauigkeit während des gesamten Abwickelzyklus.
Kernmechanische Komponenten und Ingenieureigenschaften
Eine robuste Abwickelmaschine besteht aus mehreren integrierten mechanischen Systemen, die entwickelt wurden, um hohe Rotationsinertien zu bewältigen und eine stabile Materialverfolgung zu gewährleisten.
Mandrel- und Segmentbaugruppe: Das Mandrel ist typischerweise mit drei oder vier erweiterbaren Segmenten konstruiert. Eine Konfiguration mit vier Segmenten wird für schwere Coils bevorzugt, da sie eine gleichmäßigere radiale Expansionskraft bietet, die die Rundheit der inneren Stahlwicklungen bewahrt und die Deformation der inneren Wicklungen reduziert. SANSO verwendet hochfeste geschmiedete Legierungsstahlwellen, um hohen Biegemomenten unter maximaler Tragfähigkeit standzuhalten.
Brems- und Spannungsregelsysteme: Konstante Rückspannung ist erforderlich, um zu verhindern, dass der Stahlstreifen durchhängt oder überbezahlt wird. Übermäßige Lockerheit kann zu Fehlern bei der Streifenverfolgung oder strukturellen Schäden an den Nivellierführungsplatten führen. Umgekehrt kann übermäßige Spannung dünnwandiges Material dehnen oder die Antriebsmotoren der Formwalze belasten. Passive Spannungsregelung wird mit pneumatischen Scheibenbremsen verwaltet, die den Druck anpassen, wenn der Coil-Durchmesser abnimmt. Aktive Spannungsregelsysteme nutzen AC-Frequenzumrichter, um die Verzögerung zu steuern und Energie in das Stromversorgungssystem zurückzuführen.
Dämpferrollen und Haltearme: Hochfeste Stahlcoils besitzen eine signifikante elastische Erinnerung, die dazu führt, dass sie sich nach außen wölben, sobald die Verpackungsbänder geschnitten werden. Um dieses Verhalten zu steuern, verfügen moderne Abwickelstationen über einen hydraulisch betriebenen Haltearm, der mit einer motorisierten Dämpferrolle ausgestattet ist. Diese Rolle übt konstanten Druck auf den äußeren Durchmesser des Coils aus und führt die Vorderkante des Streifens sicher in die Nivelliereinheit.
Bewältigung betrieblicher Herausforderungen in der Streifenverarbeitung
Während des kontinuierlichen Betriebs können mehrere materialbezogene Variablen die Genauigkeit der Streifenförderung beeinträchtigen. Die Minderung dieser Probleme erfordert spezifische mechanische Designs und automatisierte Steuerungen.
Streifenrandausrichtung und Verfolgungssteuerung
Wenn der Stahlstreifen nicht perfekt zentriert in die Formwalze eintritt, reibt er gegen die Seitenführungen, was zu Randdeformation oder Graten führt. Dieser Randverschleiß beeinträchtigt die Hochfrequenz-Induktionsschweißphase und führt zu Schweißnahtfehlern. Um dies zu lösen, kann die Abwickelmaschine auf einem hydraulischen Verschiebebasis montiert werden. Ultraschall- oder fotoelektrische Sensoren erkennen die Position des Streifenrands, während er den Coil verlässt. Wenn eine Fehlstellung erkannt wird, verschiebt ein hydraulischer Zylinder den gesamten Abwickler-Rahmen seitlich auf linearen Führungen, um die Ausrichtung in Echtzeit zu korrigieren.
Handhabung von hochfesten Legierungen und Rückfederung
Fortschrittliche hochfeste Stähle erfordern aufgrund ihrer erhöhten Streckgrenze höhere Spannungen und schwerere Haltekonstruktionen. Standard-Abwickelsysteme können unter diesen Bedingungen unter Mandrel-Abweichungen oder Rahmenverdrehungen leiden. Strukturrahmen müssen nach dem Schweißen spannungsarm gemacht werden, um strukturelle Ermüdung zu verhindern. Darüber hinaus werden schwere Brecherrollen unmittelbar nach dem Mandrel platziert, um die Krümmung der äußeren Wicklungen zu glätten und die Last auf den nachgeschalteten Nivellierer zu reduzieren.
Verhinderung von Coil-Rutsch und Mandrel-Verschleiß
Eine schnelle Verzögerung der Walzlinie erzeugt immense Rotationsmomente. Wenn die Klemmkraft des Mandrels unzureichend ist, rutscht der Coil, was zu abrasivem Verschleiß sowohl an den inneren Wicklungen des Stahls als auch an den Mandrel-Segmenten führt. Um dies zu verhindern, können Segmente mit austauschbaren Polyurethan-Hülsen oder genoppten Stahl-Einsätzen ausgestattet werden. Diese Materialien erhöhen den Reibungskoeffizienten und sorgen für einen positiven Halt, ohne empfindliche Streifenmaterialien zu beschädigen.
Nachgelagerte Integration und Linien-Synchronisation
Die Abwickelmaschine arbeitet nicht isoliert; ihre Geschwindigkeit und Spannung müssen mit benachbarten Geräten koordiniert werden, um das strukturelle Gleichgewicht im gesamten Fertigungswerk aufrechtzuerhalten.
Ein Schleifenregelungssystem ist typischerweise zwischen dem Abwickler und dem Bänderakkumulator oder Nivellierer positioniert. Diese Anordnung nutzt ultraschallbasierte Sensoren oder photoelektrische Zellen, um die Tiefe der Bänderschleife zu überwachen. Wenn die nachgelagerten Geräte Material ziehen, ändert sich die Schleifentiefe. Der Schleifensensor kommuniziert direkt mit dem Antrieb des Abwicklers und passt die Drehgeschwindigkeit des Wellenkerns an die Verbrauchsrate der Walzwerke an. Diese geschlossene Regelung verhindert plötzliche Spannungsspitzen, die das Band verformen oder mechanische Komponenten beschädigen könnten.
Bei Coil-Wechseln muss das nachfolgende Ende der fertigen Coil mit dem vorgehenden Ende der neuen Coil verbunden werden. Der Abwickler muss eine hochpräzise Jogging-Funktionalität unterstützen, die es dem Bediener ermöglicht, den Wellenkern langsam vorwärts oder rückwärts zu bewegen. Diese präzise Positionierung erleichtert schnelles Spannen und Schweißen innerhalb der Scher- und Endenschweißmaschine, minimiert die Wechselzeit und maximiert die Gesamteffektivität der Geräte.
Ingenieurwartungsprotokolle für langfristige Zuverlässigkeit
Die Aufrechterhaltung der strukturellen Ausrichtung und betrieblichen Konsistenz erfordert systematische präventive Wartung aller hydraulischen und mechanischen Teilsysteme.
Die gleitenden Keile des Expansionswellenkerns arbeiten unter hohem Druck und sind Verschleiß ausgesetzt. Wöchentliche Anwendung von Hochdruckfett auf den Gleitflächen ist notwendig, um das Festfressen zu verhindern. Gleichzeitig muss eine Analyse des Hydrauliköls regelmäßig durchgeführt werden, um Partikelkontamination zu erkennen, die zu klemmenden Ventilen und unregelmäßigen Expansionsdrücken führen kann.
Die Ausrichtung der Hauptwelle des Wellenkerns in Bezug auf die Eingangs-Mittelachse der Formwalze muss regelmäßig mit Laser-Ausrichtungswerkzeugen überprüft werden. Setzungsbewegungen des Fundaments oder strukturelle Spannungen können zu geringen Winkelabweichungen führen, die sich als anhaltende Bandverfolgungsprobleme und ungleichmäßigen Verschleiß an den Wellenlagern äußern. Eine routinemäßige Überprüfung hält die Maschinen innerhalb strenger struktureller Toleranzen in Betrieb.
Häufig gestellte Fragen
F1: Was ist die Hauptfunktion einer Abwickelmaschine in einer Rohrwalzlinie?
A1: Die Hauptfunktion besteht darin, Stahlbänder zu unterstützen, zu zentrieren und sanft abzuwickeln, indem sie mit kontrollierter Geschwindigkeit und Spannung in die Nivellier- und Formabschnitte der Rohrwalzlinie eingespeist werden, um Materialschäden und betriebliche Verzögerungen zu verhindern.
F2: Wie wird der richtige Expansionsbereich des Wellenkerns für verschiedene Coils bestimmt?
A2: Der Expansionsbereich muss dem Innendurchmesser der Stahlcoils entsprechen, der typischerweise Industriestandards wie 508 mm oder 610 mm entspricht. Wellenkerne sind mit erweiterbaren Segmenten konstruiert, und aufschraubbare Adapterfüße können installiert werden, um größere Innendurchmesser aufzunehmen, ohne die gesamte Wellenbaugruppe auszutauschen.
F3: Was ist der betriebliche Unterschied zwischen aktivem und passivem Abwickeln?
A3: Aktives Abwickeln verwendet einen motorisierten Antrieb, um den Wellenkern zu drehen und das Band zuzuführen, was für dünne, empfindliche oder Hochgeschwindigkeitsanwendungen sehr empfohlen wird. Passives Abwickeln verlässt sich auf die nachgelagerten Nivellier- oder Formgeräte, um das Band zu ziehen, während der Abwickler ein Bremssystem verwendet, um die Rückspannung aufrechtzuerhalten.
Q4: Wie verbessert ein Coilwagen die Sicherheit und Geschwindigkeit der Ladevorgangs?
A4: Ein Coilwagen automatisiert den Transport, das Heben und die Ausrichtung schwerer Coils auf dem zusammengeklappten Mandrel. Dies eliminierte die Notwendigkeit für Krane während der sensiblen Ausrichtungsphase, reduziert den erforderlichen Arbeitsaufwand und verkürzt den Wechselzyklus der Coils.
Q5: Welche Maßnahmen verhindern, dass hochfester Stahl vorzeitig abrollt?
A5: Hochfeste Stahlcoils werden mit einem hydraulischen Haltearm verwaltet, der mit einer motorisierten Dämpferrolle ausgestattet ist. Diese Baugruppe übt Druck auf den Außendurchmesser des Coils aus und sichert die Wicklungen, während die Verpackungsbänder geschnitten und die vordere Kante in den Eingangsleveler geleitet wird.
B2B-Anfrage und Beratung
Die Auswahl der geeigneten Konfiguration der Abwickelmaschine erfordert eine sorgfältige Abstimmung der Maschinenspezifikationen mit Ihren Produktionsparametern. SANSO entwirft und fertigt robuste Abwickelsysteme, die auf spezifische Bandabmessungen, Coilgewichte und Geschwindigkeiten der Walzstraße zugeschnitten sind.
Um unserem Ingenieurteam zu helfen, eine maßgeschneiderte Systemkonfiguration für Ihre Einrichtung zu entwickeln, bitte bereiten Sie die folgenden Parameter für Ihre Anfrage vor:
Maximale und minimale Coilgewichte
Bereiche des inneren Durchmessers (ID) und des äußeren Durchmessers (OD) der Coils
Minimale und maximale Bandbreite und -dicke
Materialstreckgrenze und Zugfestigkeitsspezifikationen
Zielgeschwindigkeit Ihrer Form- und Schweißstraße
Bitte kontaktieren Sie direkt unsere Vertriebstechnikabteilung, um Ihre Spezifikationen einzureichen, strukturelle Zeichnungen anzufordern oder Ihre Anforderungen an die Linienintegration zu besprechen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
