
Startseite > Blogs > Warum Ihr Kalt-Sägeprozess eine spezifische HSS-Kreissägeblatt-Geometrie benötigt
Warum Ihr Kalt-Sägeprozess eine spezifische HSS-Kreissägeblatt-Geometrie benötigt
2026-08-20
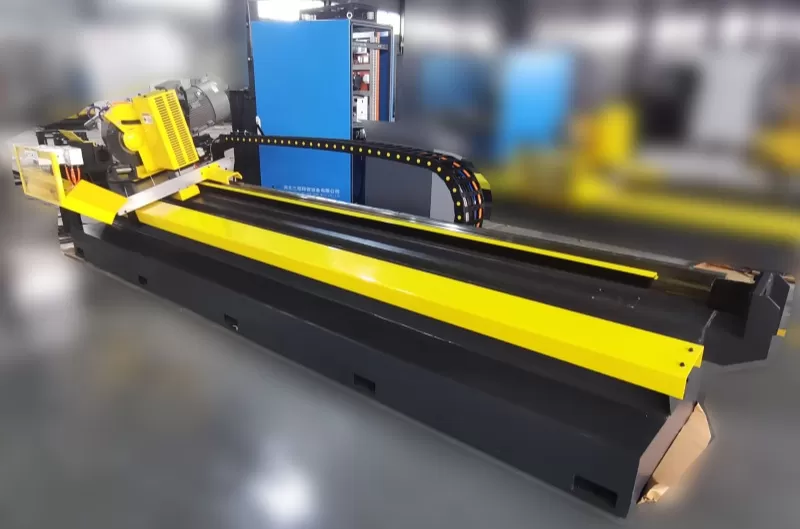
In der Hochvolumen-Metallverarbeitung stellt die Schneidphase einen entscheidenden Schritt dar, in dem Materialintegrität, Maßgenauigkeit und Produktionseffizienz aufeinandertreffen. Rohrmühlen und Rohrverarbeitungsanlagen erfordern Schneidmethoden, die Deformationen minimieren, schwere Grate beseitigen und saubere Querschnitte aufrechterhalten. Das Kalttrennen, das eine hochwertige hss Kreissägeblatt verwendet, bleibt der Branchenstandard, um diese Ergebnisse bei Kohlenstoffen, Edelstahl und Nichteisenlegierungen zu erzielen.
Im Gegensatz zum Reibungssägen, das auf hohe Drehzahlen angewiesen ist, um das Metall zu schmelzen, verwendet das Kalttrennen eine niedrigere Drehgeschwindigkeit und eine hohe Spanabnahme pro Zahn. Dieser Prozess überträgt die beim Schneiden erzeugte Wärme in den Abfallspan anstatt in das Werkstück oder das Schneidwerkzeug. Die Aufrechterhaltung dieses thermischen Gleichgewichts erfordert ein umfassendes Verständnis der Metallurgie, der Zahnprofilgeometrie, der Oberflächenbeschichtungen und der mechanischen Integration mit der Sägetechnik.
Metallurgische Zusammensetzung von Hochgeschwindigkeitsstahlwerkzeugen
Die betrieblichen Fähigkeiten einer Kaltkreissäge werden grundsätzlich durch die Legierungszusammensetzung des Hochgeschwindigkeitsstahls bestimmt. Hochgeschwindigkeitsstähle behalten ihre Härte bei erhöhten Temperaturen, eine Eigenschaft, die als Rot-Härte bekannt ist, während sie ausreichend Zähigkeit aufweisen, um Stoßkräfte zu widerstehen. Die beiden Hauptlegierungsklassen, die in der industriellen Sägenherstellung verwendet werden, sind Wolfram-Molybdän (M2) und kobaltlegierte (M35) Stähle.
M2 Hochgeschwindigkeitsstahl enthält ein ausgewogenes Verhältnis von Wolfram, Molybdän, Vanadium und Chrom. Wolfram und Molybdän bilden zähe Karbide, die die Verschleißfestigkeit erhöhen, während Vanadium die Kornstruktur verfeinert und die Abriebfestigkeit verbessert. Diese Legierung stellt die Standardwahl für das Schneiden von Baustählen, Strukturrohren und mitteltensilen Legierungen dar, aufgrund ihrer hohen Zähigkeit und Widerstandsfähigkeit gegen Abplatzen unter normalen mechanischen Belastungen.
Für das Schneiden von hochfesten Materialien, arbeitshärtenden Legierungen oder Edelstahl wird M35 Stahl bevorzugt. Diese Klasse enthält etwa 5% Kobalt, das die Stahlmatrix verändert. Kobalt erhöht den Anlaswiderstand und die Rot-Härte des Werkzeugs, wodurch es den anhaltenden Reibungs- und thermischen Belastungen standhalten kann, die mit zähen Legierungen verbunden sind. Die Verwendung eines hochwertigen hss Kreissägeblatts, das aus M35 Stahl hergestellt ist, verhindert ein vorzeitiges Nachlassen beim Verarbeiten von Materialien wie AISI 304 oder AISI 316 Edelstahlrohren.
Entwickelte Zahnprofile und Zahnsteigungswahl
Die Auswahl der richtigen Zahnform und -abstände ist ein entscheidender Faktor für eine reibungslose Schneidaktion und zur Vermeidung von Werkzeugausfällen. Die Geometrie des Zahns bestimmt, wie Späne gebildet, gewickelt und aus der Schnittzone evakuiert werden. Es gibt zwei Hauptzahnprofile, die in industriellen Rohrschneidoperationen eingesetzt werden:
BW-Profil (Wechselnde Fase): Dieses Profil verfügt über Zähne, die abwechselnd mit einer Fase von etwa 30 Grad versehen sind. Es eignet sich zum Schneiden von dünnwandigen Rohren und Profilen, da es die Schneidkraft aufteilt und die Vibrationen reduziert, die beim Bearbeiten dünner Materialien auftreten.
C-Profil (Dreifachchip / Hoch-Niedrig): Diese Konfiguration besteht aus einem Grobzahn mit gefasten Ecken, gefolgt von einem leicht niedrigeren Fertigungszahn. Der Grobzahn schneidet eine zentrale Nut, und der Fertigungszahn entfernt die verbleibenden Schultern. Diese Verteilung der Spanlast ist ideal zum Schneiden von massiven Abschnitten oder dickwandigen Rohren.
Die Bestimmung der richtigen Zahnsteigung, die den Abstand zwischen zwei aufeinanderfolgenden Zahnspitzen darstellt, steht in direktem Zusammenhang mit der Wandstärke des Rohres. Eine allgemeine Ingenieurregel besagt, dass zu jedem Zeitpunkt während des Schnitts mindestens drei Zähne mit der Wand des Werkstücks in Kontakt sein müssen. Ist die Steigung zu groß, werden die Zähne die dünne Wand des Rohres überbrücken, was zu starken Stoßbelastungen führt, die die Zähne abreißen. Umgekehrt, wenn die Steigung zu klein ist, werden die Taschen zwischen den Zähnen mit Spänen verstopft, was zu thermischer Überlastung, Klingenverklemmung und schließlich zu Rissen führt.
Oberflächenbehandlungen und PVD-Beschichtungen
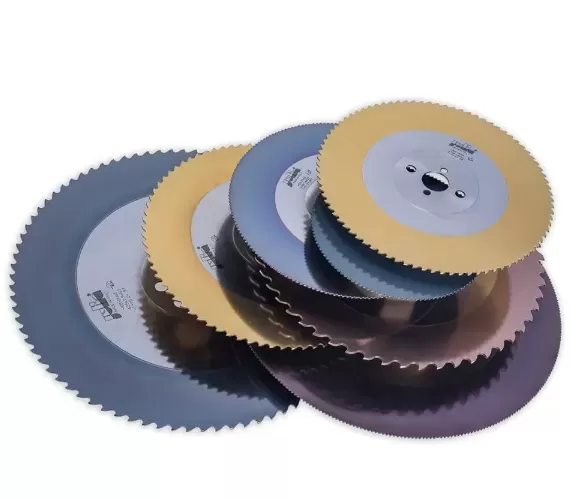
Unbehandelter Schnellstahl zeigt eine hervorragende Zähigkeit, aber seine Oberflächenhärte und Reibungseigenschaften können durch chemische und physikalische Behandlungen erheblich verbessert werden. Physikalische Dampfabscheidung (PVD) Beschichtungen tragen eine dünne, dichte Schicht aus keramischer Verbindung auf die Werkzeugoberfläche auf, reduzieren die Reibung und schützen den Stahlkern vor adhäsivem und abrasivem Verschleiß.
Titan-Nitrid (TiN) ist eine vielseitige Beschichtung, die durch ihre hellgoldene Farbe gekennzeichnet ist. Sie erhöht die Oberflächenhärte auf etwa 2300 HV und hat eine maximale Betriebstemperatur von 600 Grad Celsius. Diese Beschichtung eignet sich zum Schneiden von Baustählen und Standard-Kohlenstoffstahlrohren, bei denen die thermischen Belastungen moderat sind.
Titan-Carbidi-nitrid (TiCN) bietet eine höhere Härte (ca. 3000 HV) und einen niedrigeren Reibungskoeffizienten im Vergleich zu TiN. Es eignet sich zum Schneiden von hochabrasiven Materialien, wie Gusseisen und hochkohlenstoffhaltigen Stählen, bei denen der mechanische Verschleiß an der Zahnflanke der primäre Ausfallmechanismus ist.
Für anspruchsvolle Anwendungen wird Titan-Aluminium-Nitrid (TiAlN) oder Aluminium-Titan-Nitrid (AlTiN) empfohlen. Diese Beschichtungen entwickeln eine schützende Aluminiumoxid-Schicht, wenn sie den hohen Temperaturen ausgesetzt sind, die in der Schneidzone entstehen. Diese Schicht wirkt als thermische Barriere und ermöglicht es der HSS-Kreissägeblatt, bei höheren Schnittgeschwindigkeiten zu arbeiten, während sie bis zu 800 Grad Celsius oxidationsbeständig bleibt. Der Einsatz beschichteter Werkzeuge hilft, einen stabilen Schneidprozess in automatisierten, kontinuierlichen Rohrproduktionslinien aufrechtzuerhalten.
Häufige mechanische Ausfälle und präventive Strategien
Das Verständnis, warum Schneidwerkzeuge vorzeitig ausfallen, ermöglicht es den Bedienern, Anpassungen vorzunehmen, bevor katastrophale Schäden auftreten. In industriellen Rohrmühlen wird die Werkzeuglebensdauer durch mechanische Vibrationen, falsche Vorschubgeschwindigkeiten und unzureichende Kühlung bedroht. Die folgende Tabelle skizziert häufige Ausfallmodi und deren physikalische Ursachen:
| Fehlermodus | Primäre Ursache | Präventive Maßnahme |
|---|---|---|
| Zahnabplatzen (Mikrorisse) | Übermäßige Vibration, Spiel im Getriebe oder eine Zahnteilung, die zu groß für die Wandstärke ist. | Wählen Sie eine feinere Zahnteilung; passen Sie das mechanische Spiel im Sägekopf an; sichern Sie die Werkstückspannung. |
| Materialverkleben (Haftung) | Unzureichende Schmierung, falsche Beschichtung oder übermäßige Schnittgeschwindigkeiten. | Erhöhen Sie die Konzentration des wasserlöslichen Kühlschmieröls; verwenden Sie eine TiAlN-beschichtete Klinge; reduzieren Sie die Spindeldrehzahl. |
| Thermisches Rissbilden | Intermittierende Kühlmittelanwendung, die thermischen Schock verursacht (schnelle Heiz- und Kühlzyklen). | Stellen Sie eine konstante, hochvolumige Flutkühlung sicher oder verwenden Sie ein richtig ausgerichtetes Dual-Düsen-Nebel-System. |
| Klingenverzug (Deformation) | Übermäßiger Vorschubdruck oder Betrieb einer stumpfen Klinge über ihre Lebensdauer hinaus. | Überwachen Sie die Schnittkräfte; erstellen Sie einen geplanten Nachschärfungszeitplan basierend auf der Schnittanzahl. |
Die Implementierung eines systematischen Überwachungsprogramms hilft, diese Probleme zu vermeiden. Die Bediener müssen die beim Schneiden erzeugten Späne inspizieren, da sie sofortiges Feedback über den Zustand der Schneide geben. Gesunde Späne sollten eng gewunden und frei von Verfärbungen sein. Blaue oder dunkelbraune Späne deuten auf übermäßigen thermischen Aufbau hin, was signalisiert, dass entweder die Schnittgeschwindigkeit zu hoch, die Vorschubgeschwindigkeit zu niedrig oder die Kühlmittelzufuhr fehlerhaft ist.
Integration von Schneidwerkzeugen in Rohrproduktionslinien
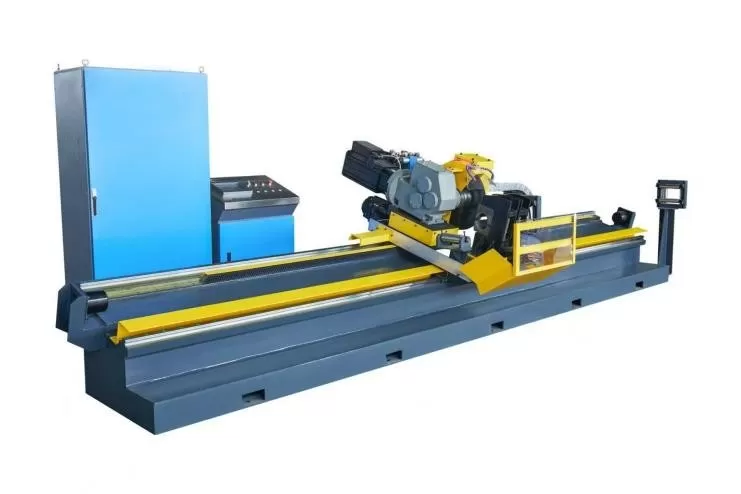
Die Leistung eines Schneidwerkzeugs ist eng mit der Maschine verbunden, die es hält und antreibt. In modernen Rohrfertigungslinien muss der fliegende Kaltkreissäge-Wagen mit der kontinuierlichen Geschwindigkeit der Formwalze synchronisiert werden. Die mechanische Stabilität dieses Wagens, die Steifigkeit seiner Spindellager und die Präzision seiner Vorschubregelung beeinflussen direkt die Lebensdauer der Schneidklinge.
Hochwertige Rohrmühlenanlagen, wie sie von SANSO hergestellt werden, sind so konzipiert, dass sie strukturelle Vibrationen minimieren, die empfindliche Schneidkanten beschädigen können. Wenn eine hochwertige HSS-Kreissägeblatt mit einem steifen, servogesteuerten Kaltkreissägewagen kombiniert wird, können die Ein- und Austrittsgeschwindigkeiten der Klinge präzise gesteuert werden. Dies reduziert den mechanischen Einfluss, wenn die Zähne den Rohrquerschnitt erstmals berühren, und schützt die Zahnspitzen vor Abplatzen.
Das Ausrichten der Klingenantriebsstifte und das Zentrieren der Klinge auf der Flansch sind ebenfalls notwendige Schritte. Jede axiale oder radiale Unwucht belastet die Zähne ungleichmäßig, was dazu führt, dass eine Seite der Klinge schneller abnutzt als die andere. Diese ungleiche Abnutzung führt zu schiefen Schnitten und zwingt zu vorzeitigen Werkzeugwechseln. Eine regelmäßige Wartung der Spannflansche, einschließlich der Reinigung zur Entfernung von Metallpartikeln und der Überprüfung auf Abnutzung, ist erforderlich, um eine ordnungsgemäße Ausrichtung aufrechtzuerhalten.
Häufig gestellte Fragen
Q1: Was ist der Hauptunterschied zwischen M2 und M35 Schnellstahl für Sägen?
A1: M2 ist eine Wolfram-Molybdän-Legierung, die hervorragende Zähigkeit und Schlagfestigkeit bietet, was sie für das Schneiden von allgemeinen Stahlrohren geeignet macht. M35 enthält zusätzlich 5% Kobalt, was seine Rot-Härte und Widerstandsfähigkeit gegen hohe Temperaturen erhöht, wodurch es besser für das Schneiden von harten, abrasiven oder verfestigenden Materialien wie Edelstahl geeignet ist.
Q2: Wie wählt man die richtige Anzahl von Zähnen für das Schneiden von dünnwandigen Stahlrohren aus?
A2: Die Auswahl der Zähne wird bestimmt, indem sichergestellt wird, dass während des Schnitts mindestens drei Zähne mit der Wandstärke des Rohrs in Kontakt bleiben. Für dünnwandige Rohre ist eine feine Teilung (mehr Zähne) erforderlich, um zu verhindern, dass die Zähne an der Metallkante hängen bleiben und brechen. Für dickwandige Rohre ist eine gröbere Teilung (weniger Zähne) erforderlich, um genügend Platz für die Spanabfuhr zu bieten.
Q3: Was verursacht vorzeitige Zahnabnutzung am äußeren Durchmesser der Klinge?
A3: Vorzeitige Abnutzung des äußeren Durchmessers wird typischerweise durch das Betreiben der Klinge bei einer übermäßigen Schnittgeschwindigkeit (U/min) verursacht, was hohe Reibungswärme erzeugt. Sie kann auch durch unzureichende oder schlecht gerichtete Kühlmittel oder die Verwendung einer falschen Klingenbeschichtung für das zu schneidende Material verursacht werden.
Q4: Kann eine PVD-beschichtete Klinge nachgeschärft werden, und benötigt sie eine erneute Beschichtung?
A4: Ja, eine beschichtete HSS-Kreissägeblatt kann auf CNC-Schleifmaschinen nachgeschärft werden. Das Schärfen entfernt nur Material von der Zahnfläche und der Flanke, was bedeutet, dass die PVD-Beschichtung an den Seiten der Zähne bleibt, was hilft, die Seitenreibung zu reduzieren. Für anspruchsvolle Schneidoperationen kann jedoch eine erneute Beschichtung der Klinge nach mehreren Schärfvorgängen helfen, ihre ursprüngliche Oberflächenleistung wiederherzustellen.
Q5: Wie beeinflusst die Kühlmittelkonzentration die Leistung des Schneidprozesses?
A5: Kühlmittel dient sowohl der Schmierung der Schneidaktion als auch der Wärmeabfuhr. Eine falsche Konzentration kann zu erhöhten Reibungen, Spanverbackung und thermischen Rissen führen. Beim Kalttrennen von Stahlrohren sollte ein hochwertiges, lösliches Öl oder synthetisches Kühlmittel bei einer Konzentration von 8% bis 12% aufrechterhalten werden, um eine angemessene Filmstärke und thermischen Schutz zu gewährleisten.
Technischer Support und industrielle Anfragen
Jede Rohrmühlenkonfiguration bringt einzigartige Variablen mit sich, einschließlich der Chemie des Bandmaterials, der Wandstärkenvariationen, der Liniengeschwindigkeiten und der mechanischen Steifigkeit. Um eine konsistente Schnittqualität und eine lange Werkzeuglebensdauer zu erreichen, ist es erforderlich, die Spezifikationen des Schneidwerkzeugs an die Betriebsparameter der Fertigungslinie anzupassen.
Als Hersteller von Rohrproduktionslinien bietet SANSO technische Lösungen an, die darauf ausgelegt sind, eine stabile industrielle Fertigung zu unterstützen. Die Integration von hochpräzisen Schneidewagen mit dem entsprechenden mechanischen Werkzeug sorgt dafür, dass die Produktionsziele mit minimalen Ausfallzeiten erreicht werden können.
Wenn Sie Probleme wie vorzeitigen Werkzeugverschleiß, übermäßige Grate oder inkonsistente Schnittlängen haben, wenden Sie sich bitte an unser Ingenieurteam. Wir laden Sie ein, eine Anfrage zu Ihren Maschinenanforderungen und Verarbeitungsanforderungen zu senden, damit wir Ihnen bei der Auswahl der richtigen Schneidsysteme für Ihren Betrieb helfen können.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
