
Startseite > Blogs > 7 Schlüsselfaktoren, die die Leistung von HSS-Klingen beim Rohrfräsen beeinflussen
7 Schlüsselfaktoren, die die Leistung von HSS-Klingen beim Rohrfräsen beeinflussen
2026-08-20
In kontinuierlichen Rohrfräsoperationen beeinflusst das Schneidelement direkt die Produktqualität, die Produktionskontinuität und die Gesamteffektivität der Ausrüstung. Unter den verschiedenen eingesetzten Schneidwerkzeugen bleibt die HSS-Klinge ein Grundpfeiler für viele Rohrform- und Schweißlinien. Ihre Leistung ist jedoch keine Selbstverständlichkeit; sie ist das Ergebnis eines komplexen Zusammenspiels von Materialwissenschaft, Präzisionsengineering und betrieblicher Disziplin.
Rohrhersteller stoßen häufig auf Probleme wie inkonsistente Schweißnahtqualität, beschleunigten Klingenverschleiß und unerwartete Ausfallzeiten. Diese Herausforderungen lassen sich oft auf ein begrenztes Verständnis der Faktoren zurückführen, die das Verhalten der HSS-Klinge in hochbelasteten Umgebungen bestimmen. Dieser Artikel untersucht sieben Schlüsselfaktoren, die die Leistung und Lebensdauer von Hochgeschwindigkeitsstahlklingen in Rohrmühlen direkt beeinflussen. Die Analyse basiert auf metallurgischen Prinzipien, Bearbeitungsdynamik und praktischen Erfahrungen auf der Werkstattfläche.
SANSO liefert seit über zwei Jahrzehnten Rohrmühlenanlagen und Werkzeuglösungen an die Rohrherstellungsindustrie. Die hier präsentierten Erkenntnisse basieren auf diesem ingenieurtechnischen Erbe und dem Wissen aus der praktischen Anwendung.
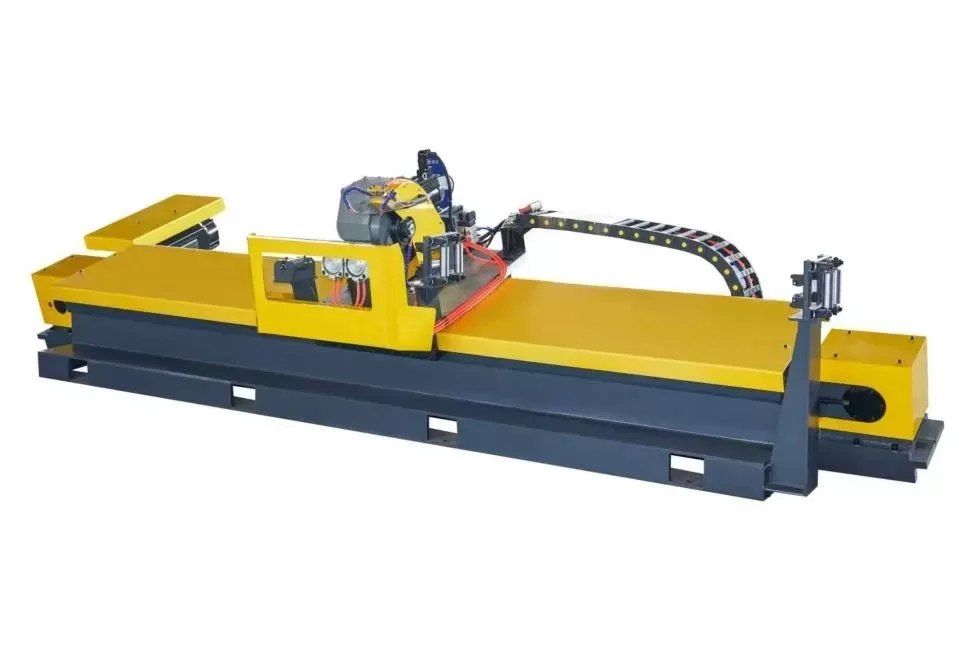
1. Materialzusammensetzung und ihr Einfluss auf die Eigenschaften der HSS-Klinge
Die Grundlage jedes Schneidwerkzeugs ist seine metallurgische Zusammensetzung. Hochgeschwindigkeitsstahl ist eine Familie von Werkzeugstählen, die bei erhöhten Temperaturen ihre Härte beibehalten, eine Eigenschaft, die für kontinuierliche Schneidoperationen unerlässlich ist. Die Leistung einer HSS-Klinge beginnt mit dem präzisen Gleichgewicht der Legierungselemente.
Legierungselemente und ihre Rollen
Wolfram (W) und Molybdän (Mo) sind die Hauptkarbidbildner in HSS, die rote Härte und Verschleißfestigkeit bieten. Die M2-Qualität, die etwa 6% Wolfram und 5% Molybdän enthält, ist ein universelles Arbeitstier für Rohrfräsanwendungen. Für anspruchsvollere Operationen enthalten die M35- und M42-Qualitäten Kobalt (Co), um die Warmhärte und Ermüdungsbeständigkeit zu verbessern. Kobalt stärkt die Matrix und ermöglicht es der Klinge, die Integrität der Schneide unter intermittierenden Schneidbedingungen, die bei Nahtbearbeitungs- und Größenoperationen üblich sind, zu bewahren.
Vanadium (V) trägt zu feinen, harten Karbiden bei, die die abrasive Verschleißfestigkeit verbessern. Ein höherer Vanadiumgehalt, wie er in pulvermetallurgischen HSS-Qualitäten zu finden ist, erzeugt eine gleichmäßigere Karbidverteilung. Diese Gleichmäßigkeit übersetzt sich in eine konsistente Schneidleistung und vorhersehbare Verschleißmuster entlang der Schneide der Klingen. Chrom (Cr), das in allen HSS-Qualitäten vorhanden ist, bietet Korrosionsbeständigkeit und Tiefenhärte während der Wärmebehandlung.
Für Rohrmühlen, die hochfeste oder rostfreie Stahlrohre produzieren, wird die Wahl der HSS-Qualität besonders wichtig. Die abrasive Natur dieser Materialien erfordert eine Klinge mit höherem Vanadium- und Kobaltgehalt, um Flankenverschleiß und Kraterbildung zu widerstehen. Im Gegensatz dazu bietet eine Standard-M2 HSS-Klinge ein günstiges Gleichgewicht zwischen Leistung und Lebensdauer für Anwendungen mit niedrigem Kohlenstoffgehalt und weicheren Stählen.
2. Klingen-Geometrie und Schneidkanten-Design
Die Materialzusammensetzung allein bestimmt nicht die Schneidleistung. Die Geometrie der Klinge—insbesondere die Zahnform, der Freiwinkel, der Spanwinkel und die Teilung—bestimmt, wie die Klinge mit der Rohroberfläche interagiert. Eine falsche Geometrie führt zu erhöhten Schneidkräften, Wärmeentwicklung und beschleunigtem Verschleiß.
Der Spanwinkel beeinflusst die Spanbildung und die Schneidenergie. Ein positiver Spanwinkel reduziert die Schneidkräfte und fördert einen gleichmäßigeren Spanfluss, was vorteilhaft für dünnwandige Rohre ist. Ein neutraler oder leicht negativer Spanwinkel hingegen bietet eine größere Kantenfestigkeit und wird für dickere Abschnitte oder Materialien mit hoher Zugfestigkeit bevorzugt. Die Auswahl muss an die spezifischen Rohrdimensionen und die zu bearbeitende Materialgüte angepasst werden.
Freiräume verhindern, dass die Klingenflanke am Werkstück reibt, was Reibungswärme erzeugen und adhäsiven Verschleiß fördern würde. Ein unzureichender Freiwinkel führt dazu, dass die Klinge auf der Schnittfläche „zieht“, was zu schnellem Flankenverschleiß und einer schlechten Oberflächenbeschaffenheit führt. Im Gegensatz dazu schwächt ein übermäßiger Freiwinkel die Schneidkante und erhöht das Risiko von Abplatzungen oder Brüchen.
Die Zahnteilung und die Spanraumtiefe sind ebenfalls von Bedeutung. Eine grobe Teilung mit tieferen Spänen ermöglicht höhere Spanlasten und ist für Rohre mit größerem Durchmesser oder höhere Vorschubgeschwindigkeiten geeignet. Eine feinere Teilung sorgt für einen gleichmäßigeren Schnitt mit reduzierten Vibrationen, was für präzise Größenoperationen vorteilhaft ist. Die Auswahl der Teilung muss die Spanabfuhrkapazität berücksichtigen, um ein Verstopfen und anschließenden Klingenbeschädigungen zu verhindern.
3. Wärmebehandlung und Härteoptimierung
Die Wärmebehandlung verwandelt die gewalzte oder geschmiedete HSS-Mikrostruktur in einen gehärteten, angelassenen Zustand, der den Schneidbelastungen standhält. Die Austenitisierungstemperatur, die Haltezeit, das Abschreckmedium und die Anlaszyklen sind Variablen, die die endgültige Härte und Zähigkeit der HSS-Klinge definieren.
Für Anwendungen im Rohrfräsen liegt die Zielhärte typischerweise zwischen HRC 64 und 68, abhängig von der Güte und der spezifischen Operation. Eine härtere Klinge (HRC 67-68) bietet eine überlegene Verschleißfestigkeit, hat jedoch eine reduzierte Zähigkeit, was sie anfällig für Abplatzungen bei unterbrochenen Schnitten oder bei übermäßigen Vibrationen der Fräse macht. Eine etwas niedrigere Härte (HRC 64-65) bietet eine größere Schlagfestigkeit und wird für Operationen mit inkonsistenten Vorschubbedingungen oder bei der Bearbeitung von Materialien mit Einschlüsse bevorzugt.
Der Anlasseprozess, der normalerweise in zwei oder drei Zyklen durchgeführt wird, entlastet die Restspannungen aus der Abschreckphase und verwandelt das zurückgehaltene Austenit in Martensit. Eine angemessene Anlasung sorgt auch für eine gleichmäßige Karbidverteilung und stabilisiert die Mikrostruktur, was dimensionsänderungen während des Betriebs verhindert. Eine unsachgemäß angelassene Klinge kann vorzeitigen Kantenversagen aufgrund von unangelassenem Martensit oder zurückgehaltenem Austenit erfahren, der während des Schneidens umwandelt, was zu Verzerrungen und Verlust der Schneidenscharfheit führt.
Eine Subzero-Behandlung oder kryogene Verarbeitung wird manchmal auf hochwertige HSS-Klingen angewendet, um zurückgehaltenes Austenit umzuwandeln und die Verschleißfestigkeit zu verbessern. Dieser Prozess führt, wenn er korrekt gesteuert wird, zu einer vollständigeren martensitischen Umwandlung und einer dichteren Karbidstruktur, die die Lebensdauer der Klinge in Hochproduktions-Rohfräsen verlängert. SANSO bietet Klingen mit optimierten Wärmebehandlungsprofilen, die auf spezifische Rohrfräsenkonfigurationen zugeschnitten sind.
4. Oberflächenfinish und Beschichtungstechnologien
Der Oberflächenzustand der Klinge, einschließlich ihres geschliffenen Finishs und aller aufgetragenen Beschichtungen, beeinflusst Reibung, Spanhaftung und Verschleißfestigkeit. Eine geschliffene Oberfläche mit einem feinen Finish reduziert den Reibungskoeffizienten zwischen der Klinge und dem Werkstück, verringert die Wärmeentwicklung und verbessert die Spanabfuhr.
Beschichtungen wie Titannitrid (TiN), Titanaluminiumnitrid (TiAlN) und Aluminiumchromnitrit (AlCrN) bieten eine harte, schmierende Schicht, die adhäsiven Verschleiß reduziert und Materialansammlungen an der Schneide verhindert. TiN, mit seiner goldenen Farbe, ist eine gängige Universalbeschichtung, die eine gute Verschleißfestigkeit und reduzierte Reibung für Anwendungen mit unlegiertem Stahl bietet. TiAlN und AlCrN, mit höheren Oxidationstemperaturen, sind besser für Hochgeschwindigkeitsoperationen und die Bearbeitung von Edelstahl geeignet, wo die Schneidtemperaturen 800 °C überschreiten können.
Die Beschichtungsdicke und die Haftqualität sind ebenso wichtig wie das Beschichtungsmaterial selbst. Eine dünne, gut haftende Beschichtung bietet die Vorteile einer reduzierten Reibung, ohne die kritische Schneidengeometrie der Klingen zu verändern. Übermäßig dicke Beschichtungen können die Schneide stumpf machen oder unter Schlag abplatzen, wodurch der darunterliegende Stahl einer schnellen Abnutzung ausgesetzt wird.
Eine Nachbearbeitung der Beschichtung oder das Schärfen der Kante wird manchmal eingesetzt, um Beschichtungsreste zu entfernen und eine scharfe, gleichmäßige Schneide sicherzustellen. Dieser Schritt ist besonders relevant für Rohrmühlen, die geschweißte Rohre mit strengen Oberflächenqualitätsanforderungen produzieren, da jede Beschichtungsunregelmäßigkeit auf die Rohroberfläche übertragen werden kann, was das Schweißbild oder die Haftung der nachfolgenden Beschichtung beeinträchtigt.
5. Betriebsparameter und deren Einfluss auf den Klingenverschleiß
Selbst die bestgefertigte Klinge wird nicht optimal arbeiten, wenn die Betriebsparameter nicht korrekt eingestellt sind. Die Schnittgeschwindigkeit, der Vorschub, die Schnitttiefe und die Kühlmittelanwendung sind Variablen, die die thermische und mechanische Belastung der Klingen direkt beeinflussen.
Vorschubrate und Geschwindigkeitsoptimierung
Die Schnittgeschwindigkeit ist ein primärer Bestimmungsfaktor für die Werkzeugtemperatur. Für ein bestimmtes Material gibt es einen optimalen Geschwindigkeitsbereich, der Produktivität und thermischen Schaden in Einklang bringt. Unterhalb dieses Bereichs kann es zur Bildung von Aufbauschneiden kommen, während eine übermäßige Geschwindigkeit zu einer schnellen Erweichung des Klingenmaterials führt. Für das Rohrfräsen muss die Oberflächengeschwindigkeit basierend auf dem Rohrdurchmesser und der Position der Klinge in der Mühle berechnet werden, mit Anpassungen für das spezifische zu bearbeitende Material.
Die Vorschubrate pro Zahn bestimmt die Spanstärke und die Schnittkraft. Eine zu niedrige Vorschubrate führt zu dünnen Spänen, die abrasiven Verschleiß und Kantenreiben fördern. Eine zu hohe Vorschubrate erhöht die mechanische Belastung und birgt das Risiko von Abplatzen oder Bruch. Die optimale Vorschubrate ist eine, die einen Span produziert, der dick genug ist, um Wärme aus der Schnittzone abzuleiten, aber nicht so dick, dass sie die Schneide der Klinge überlastet.
Die Kühlmittelanwendung, sei es Flut-, Nebel- oder Hochdruckdirektkühlung, dient dazu, die Schnitttemperatur zu reduzieren und die Schnittstelle zu schmieren. Für HSS-Klingen ist es entscheidend, einen konstanten Kühlmittelfluss aufrechtzuerhalten, um thermische Risse zu verhindern und Späne aus der Schnittzone zu spülen. Unzureichendes Kühlmittel kann zu lokaler Überhitzung und schnellem Verlust der Härte der Klinge führen, während übermäßiges Kühlmittel thermischen Schock verursachen kann, wenn es unregelmäßig angewendet wird.
Die Vibration der Mühle und das Auslaufen beeinflussen ebenfalls die Leistung der Klinge. Übermäßige Vibration führt zu Mikroschäden und ungleichmäßigen Abnutzungsmustern, was die Lebensdauer der Klinge erheblich verkürzt. Regelmäßige Inspektionen der Mühlenspiralen, der Ausrichtung der Welle und der Montage der Klinge stellen sicher, dass die Klinge unter stabilen Bedingungen arbeitet.
6. Wartungspraktiken und Nachschärfstrategien
Die Wartung der Klingen, insbesondere der Nachschärfprozess, ist ein Faktor, der in der Rohrmühlenbetriebsführung oft übersehen wird. Eine Klinge, die nachgeschärft wird, ohne auf die richtige Geometrie oder Oberflächenbeschaffenheit zu achten, wird nicht ihr volles Potenzial ausschöpfen, unabhängig von ihrer ursprünglichen Qualität.
Das Nachschärfen sollte auf Präzisionsmaschinen mit ausreichender Kühlung erfolgen, um Hitzeschäden am Klingenmaterial zu vermeiden. Die Spezifikation des Schleifsteins und die Vorschubgeschwindigkeit müssen so gewählt werden, dass Schleifbrand vermieden wird, der eine weiche Schicht erzeugt, die im Einsatz schnell abnutzt. Eine verbrannte Klinge zeigt Verfärbungen und kann eine reduzierte Härte an der Schneide aufweisen, was zu vorzeitigen Ausfällen führt.
Das Nachschärfintervall wird durch den Verschleiß an der Schneide bestimmt. Wenn eine Klinge über ihre optimale Verschleißgrenze hinaus betrieben wird, erhöhen sich die Schneidkräfte, es entsteht übermäßige Wärme, und es kann zu katastrophalen Klingenversagen kommen. Umgekehrt reduziert zu häufiges Nachschärfen die gesamte Lebensdauer der Klinge und erhöht die Werkzeugkosten. Die Einrichtung eines Verschleißüberwachungssystems, sei es durch visuelle Inspektion, Schneidenmessung oder Verfolgung der Schnittqualität, hilft, den idealen Nachschärfzeitplan zu definieren.
Nach dem Nachschärfen sollte die Klinge auf Schneidqualität, Konzentrizität und Maßgenauigkeit überprüft werden. Eine Klinge, die aus dem Gleichgewicht ist oder eine ungleichmäßige Zahngeometrie aufweist, verursacht Vibrationen und produziert inkonsistente Schnitte. SANSO bietet Nachschärfdienste und technische Beratung an, um Rohrmühlen zu helfen, die optimale Klingenleistung während der gesamten Lebensdauer der Klingen aufrechtzuerhalten.
7. Qualitätskontrolle und Leistungsüberprüfung
Die Qualitätskontrollmaßnahmen für HSS-Klingen gehen über die anfängliche Herstellung hinaus und umfassen die Prozessüberprüfung und die Nachbearbeitungsanalyse. Ein umfassendes Qualitätssicherungsprogramm stellt sicher, dass jede Klinge die erforderlichen Spezifikationen erfüllt, bevor sie in Betrieb genommen wird.
Die Härteprüfung, unter Verwendung von Rockwell- oder Vickers-Methoden, bestätigt, dass der Wärmebehandlungsprozess den Zielhärtebereich erreicht hat. Eine Stichprobe von Klingen aus jeder Produktionscharge bestätigt die Konsistenz. Die mikrostrukturelle Untersuchung, unter Verwendung metallographischer Techniken, zeigt die Karbidverteilung, die Korngröße und das Vorhandensein unerwünschter Phasen, die die Leistung beeinträchtigen könnten.
Die Maßinspektion des Montagebohrens der Klingen, des Außendurchmessers und der Zahngeometrie stellt sicher, dass die Klinge korrekt passt und ohne Rundlauf arbeitet. Selbst geringfügige Maßabweichungen können Vibrationen und ungleichmäßigen Verschleiß verursachen, was zu einer reduzierten Lebensdauer der Klinge und einer beeinträchtigten Rohrqualität führt.
Die Leistungsüberwachung im Einsatz, wie die Verfolgung der Klingenlebensdauer pro Tonne produziertem Rohr oder pro Meter geschweißter Naht, liefert empirische Daten zur Optimierung der Klingenwahl und der Betriebsparameter. Viele Rohrmühlen führen Aufzeichnungen über die Klingenleistung in verschiedenen Produktlinien und nutzen diese Daten, um ihre Werkzeugstrategien zu verfeinern. Dieser Ansatz ermöglicht kontinuierliche Verbesserungen und hilft, die effektivsten Klingen-Spezifikationen für jede Anwendung zu identifizieren.
Häufig gestellte Fragen zu HSS-Klingen in der Rohrbearbeitung
Q1: Was ist der ideale Härtebereich für eine HSS-Klinge, die in kontinuierlichen Rohrschweißlinien verwendet wird?
A1: Der ideale Härtebereich liegt typischerweise zwischen HRC 64 und 68, wobei der spezifische Wert von dem Rohrmaterial und den Mühlenbedingungen abhängt. Für allgemeine Anwendungen mit Baustahl bietet HRC 65-66 ein gutes Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit. Für Edelstahl oder hochfeste Legierungen wird oft eine härtere Klinge (HRC 67-68) bevorzugt, obwohl die Stabilität der Mühle und das Kühlsystem in der Lage sein müssen, die reduzierte Zähigkeit zu unterstützen.
Q2: Wie oft sollte eine HSS-Klinge während des Betriebs der Rohrmühle nachgeschliffen werden?
A2: Das Nachschleifintervall wird durch den beobachteten Verschleiß an der Schneide und die Qualität des Schnitts bestimmt. Eine gängige Praxis ist es, nachzuschleifen, wenn der Flankenverschleiß 0,3 bis 0,5 Millimeter erreicht oder wenn die Oberflächenqualität des Rohrs zu degradieren beginnt. Für Hochproduktionsmühlen kann dies alle 8 bis 24 Betriebsstunden der Fall sein, abhängig von Material und Vorschubgeschwindigkeiten. Die Etablierung einer geplanten Inspektionsroutine hilft, unerwartete Ausfallzeiten zu vermeiden.
Q3: Können Hartmetallklingen HSS-Klingen in der Rohrbearbeitung ersetzen?
A3: Hartmetallklingen bieten eine höhere Härte und Verschleißfestigkeit, was sie für Hochgeschwindigkeitsoperationen und abrasive Materialien geeignet macht. Sie sind jedoch spröder und haben höhere Anfangskosten. HSS-Klingen bleiben die bevorzugte Wahl für viele Rohrmühlen aufgrund ihrer Zähigkeit, der einfachen Nachschleifbarkeit und der Kostenwirksamkeit, insbesondere für Operationen mit moderaten Geschwindigkeiten und variablen Vorschubbedingungen. Die Entscheidung hängt von den spezifischen Produktionsanforderungen und der wirtschaftlichen Analyse jeder Operation ab.
Q4: Was sind die Hauptursachen für vorzeitigen Verschleiß von HSS-Klingen in Rohrmühlen?
A4: Zu den Hauptursachen gehören falsche Schnittgeschwindigkeit oder Vorschubrate, unzureichende Kühlmittelanwendung, Vibration oder Auslauf in der Mühle, falsche Klingen-Geometrie für das Material und suboptimale Wärmebehandlung. Darüber hinaus kann das Nachschleifen ohne angemessene Kühlung oder die Verwendung eines falschen Schleifkörpers Oberflächenschäden verursachen, die den Verschleiß beschleunigen. Ein systematischer Ansatz für die Einrichtung und Wartung hilft, diese Probleme zu identifizieren und anzugehen.
Q5: Wie beeinflusst die Kühlmittelanwendung die Leistung einer HSS-Klinge?
A5: Kühlmittel senkt die Schnitttemperatur, schmiert die Schnittstelle und unterstützt die Spanabfuhr. Ein konsistenter, gezielter Kühlmittelfluss ist entscheidend, um eine thermische Erweichung der Schneide zu verhindern. Intermittierende Kühlmittelanwendung kann thermischen Schock verursachen, was zu Rissen und Abplatzungen der Schneide führt. Die Art und Konzentration des Kühlmittels beeinflussen auch die Schmierwirksamkeit und den Korrosionsschutz für die Klinge und die Rohroberfläche.
Q6: Was ist der Unterschied zwischen M2- und M42-HSS-Klingen für die Rohrbearbeitung?
A6: M2 ist ein Wolfram-Molybdän-Hochgeschwindigkeitsstahl mit guter Verschleißfestigkeit und Zähigkeit, geeignet für eine Vielzahl von Anwendungen in der Rohrbearbeitung. M42 enthält zusätzlich Kobalt (ungefähr 8%) und Vanadium, was eine höhere Rot-Härte und bessere Verschleißfestigkeit bei erhöhten Temperaturen bietet. M42-Klingen werden für Hochgeschwindigkeitsoperationen, Edelstahlverarbeitung und Anwendungen bevorzugt, bei denen die Schärfe der Schneide entscheidend ist. Die Wahl zwischen den beiden hängt vom zu schneidenden Material und den Produktivitätsanforderungen der Mühle ab.
Für Anfragen zu hss blade Spezifikationen, individuellen Werkzeuganforderungen oder technischer Beratung für Ihre Rohrfräsoperationen wenden Sie sich bitte an unser Ingenieurteam. SANSO bietet umfassende Unterstützung bei der Auswahl von Klingen, der Leistungsoptimierung und der Wartungsplanung, um Ihnen zu helfen, eine konsistente Produktionsqualität und betriebliche Effizienz zu erreichen. Unser technisches Personal steht Ihnen zur Verfügung, um Ihre spezifischen Anwendungsbedürfnisse zu besprechen und Empfehlungen basierend auf Ihrer Mill-Konfiguration und Ihren Produktionszielen zu geben.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
