
为什么您的冷锯操作需要特定的HSS圆锯片几何形状
2026-08-20
在高产量金属制造中,切割阶段代表了材料完整性、尺寸精度和生产效率交汇的关键环节。管道铣床和管道加工设施需要能够最小化变形、消除重毛刺并保持干净横截面的切割方法。冷锯切割,利用高质量的高速钢圆锯片,仍然是实现这些目标的行业标准,适用于碳钢、不锈钢和有色合金。
与依靠高转速熔化金属的摩擦锯切不同,冷锯切割使用较低的转速和每齿高的切屑负荷。这个过程将切割过程中产生的热量转移到废屑中,而不是工件或切割工具上。保持这种热平衡需要对冶金、齿形几何、表面涂层和与锯切设备的机械集成有全面的理解。
高速钢工具的冶金成分
冷锯的操作能力从根本上由高速钢的合金成分决定。高速钢在高温下保持其硬度,这一特性被称为红硬性,同时保持足够的韧性以抵抗冲击力。工业锯制造中使用的两种主要合金类别是钨-钼合金(M2)和钴合金(M35)钢。
M2高速钢含有钨、钼、钒和铬的平衡比例。钨和钼形成坚韧的碳化物,增加耐磨性,而钒则细化晶粒结构并改善耐磨性。由于其高韧性和在标准机械负荷下抵抗崩刃的能力,这种合金是切割低碳钢、结构管和中强度合金的标准选择。
对于切割高强度材料、工硬化合金或不锈钢,优先选择M35钢。该等级含有约5%的钴,改变了钢基体。钴提高了工具的回火抗性和红硬性,使其能够承受与坚韧合金相关的持续摩擦和热应力。使用由M35钢制造的优质高速钢圆锯片可以防止在加工AISI 304或AISI 316不锈钢管时过早变钝。
工程齿形和齿距选择
选择正确的齿形和间距是确保切割动作顺畅和防止工具故障的关键因素。齿的几何形状决定了切屑的形成、卷曲和从切割区域排出的方式。工业管切割操作中使用了两种主要的齿形:
BW型(交替斜面):该型具有大约30度交替斜面的齿。它适用于切割薄壁管和型材,因为它分散了切削力并减少了在加工薄材料时发生的振动。
C型(三刃/高低齿):该配置由一个带有斜角的粗加工齿和一个稍低的精加工齿组成。粗加工齿切割出一个中心槽,精加工齿去除剩余的肩部。这种切屑负荷的分布非常适合切割实心部分或厚壁管。
确定正确的齿距,即两个连续齿尖之间的距离,直接与管壁厚度相关。一般工程规则是,在切割过程中,至少要有三个齿与工件壁接触。如果齿距过大,齿将跨越管的薄壁,导致严重的冲击负荷剥离齿。相反,如果齿距过小,齿之间的沟槽将被切屑堵塞,导致热积聚、刀片卡住和最终开裂。
表面处理和PVD涂层
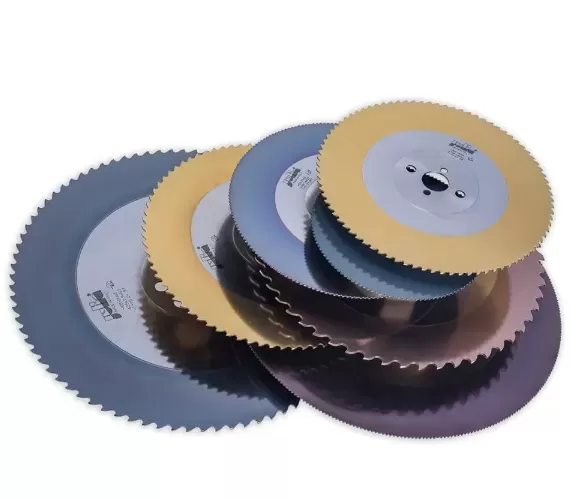
未经处理的高速钢表现出优异的韧性,但其表面硬度和摩擦特性可以通过化学和物理处理显著改善。物理气相沉积(PVD)涂层在工具表面施加一层薄而致密的陶瓷化合物,减少摩擦并保护钢芯免受粘附和磨损。
氮化钛(TiN)是一种多功能涂层,其特征是明亮的金色。它将表面硬度提高到约2300 HV,最大工作温度为600摄氏度。该涂层适用于切割结构钢和标准碳钢管,适合中等热负荷。
氮化钛碳化物(TiCN)相比于TiN提供更高的硬度(约3000 HV)和更低的摩擦系数。它适用于切割高磨损材料,如铸铁和高碳钢,其中机械磨损是主要的故障机制。
对于要求苛刻的应用,推荐使用氮化铝钛(TiAlN)或氮化铝钛(AlTiN)。这些涂层在切割区域产生的高温下形成保护性的氧化铝层。该层充当热障,允许高速圆锯片在更高的切割速度下运行,同时抵抗高达800摄氏度的氧化。使用涂层工具有助于在自动化连续管生产线中保持稳定的切割过程。
常见机械故障及预防策略
了解切削工具为何会过早失效使操作员能够在发生灾难性损坏之前进行调整。在工业管厂,工具寿命受到机械振动、不当进给率和冷却不足的威胁。下表概述了常见故障模式及其物理原因:
| 故障模式 | 主要原因 | 预防措施 |
|---|---|---|
| 齿轮缺口(微裂纹) | 过度振动、齿轮箱中的反冲,或齿距过大以至于超出壁厚。 | 选择更细的齿距;调整锯头的机械反冲;确保工件夹紧。 |
| 材料焊接(粘附) | 润滑不足、涂层不当或切削速度过快。 | 增加可溶性油冷却剂的浓度;使用TiAlN涂层刀片;降低主轴转速。 |
| 热裂纹 | 间歇性冷却液应用导致热冲击(快速加热和冷却循环)。 | 确保恒定的高流量洪水冷却或使用正确对准的双喷嘴雾化系统。 |
| 刀片变形 | 过大的进给压力或使用钝刀片超过其使用寿命。 | 监测切削力;根据切割次数建立计划的刀片重新磨锐时间表。 |
实施系统的监测程序有助于防止这些问题。操作员必须检查切割过程中产生的切屑,因为它们提供了切削边缘健康状况的即时反馈。健康的切屑应该是紧密卷曲且没有变色。蓝色或深棕色的切屑表明过度的热积累,表明切削速度过高、进给率过低或冷却液供应出现故障。
将切削工具与管道生产线集成
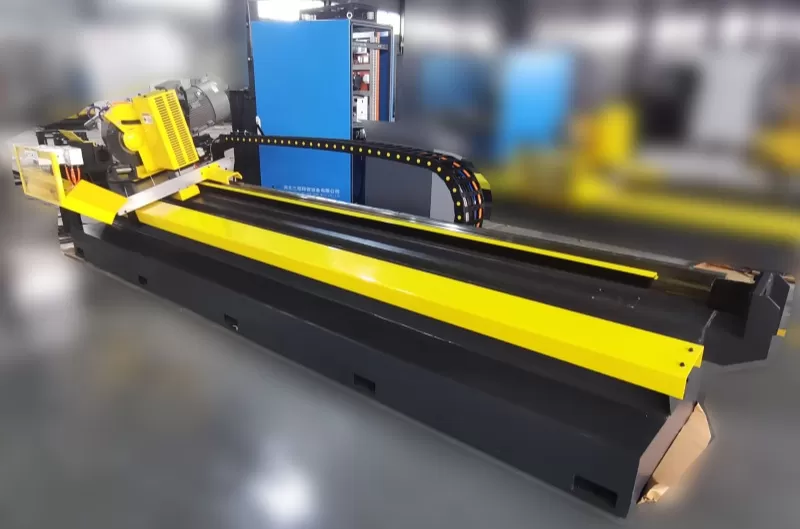
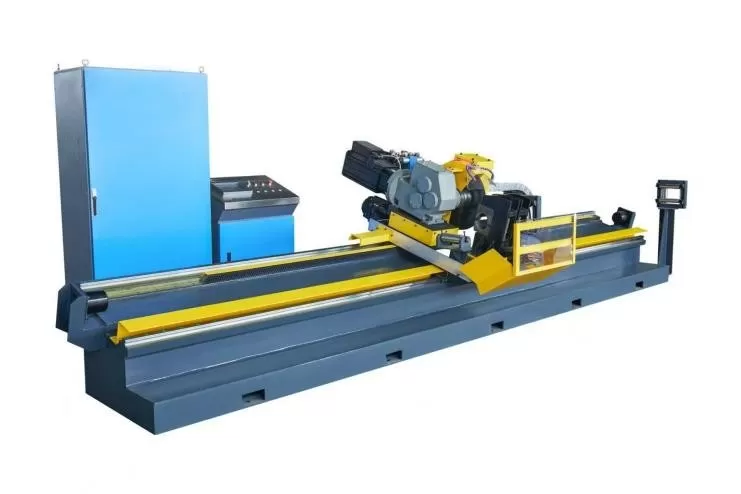
切削工具的性能与其所持有和驱动的机器密切相关。在现代管道制造线上,飞行冷锯的车架必须与成型轧机的连续速度同步。该车架的机械稳定性、主轴轴承的刚性以及进给控制的精度直接影响切削刀片的生命周期。
高质量的管道轧机设备,例如由SANSO制造的设备,旨在最小化可能损坏脆弱切削边缘的结构振动。当优质的HSS圆锯刀片与刚性伺服驱动的冷锯车架配合使用时,可以精确控制刀片的进出速度。这减少了刀齿与管道轮廓初次接触时的机械冲击,保护刀尖不被缺口。
对刀片驱动销进行对齐并将刀片居中在法兰上也是必要的步骤。任何轴向或径向的跳动都会导致刀齿受力不均,从而使刀片的一侧磨损速度快于另一侧。这种不均匀磨损会导致切割不直,并迫使提前更换工具。定期维护夹紧法兰,包括清洁以去除金属颗粒和检查磨损,是保持适当对齐所必需的。
常见问题解答
Q1: M2和M35高速钢锯片之间的主要区别是什么?
A1: M2是一种钨钼合金,具有优良的韧性和抗冲击性,适合用于一般钢管切割。M35含有额外的5%钴,这增加了其红硬性和高温抗性,使其更适合切割硬质、磨蚀性或工件硬化材料,如不锈钢。
Q2: 如何选择切割薄壁钢管的正确齿数?
A2: 齿数的选择取决于确保在切割过程中至少有三个齿与管壁厚度接触。对于薄壁管,需要较细的齿距(更多齿)以防止齿在金属边缘上卡住并断裂。对于厚壁管,需要较粗的齿距(较少齿)以提供足够的槽空间用于排屑。
Q3: 刀片外径的提前磨损是什么原因造成的?
A3: 提前的外径磨损通常是由于刀片以过高的切割速度(RPM)运行,产生高摩擦热。它也可能是由于冷却液不足或方向不当,或使用了不适合被切割材料的刀片涂层造成的。
Q4: PVD涂层刀片可以重新磨锐吗?需要重新涂层吗?
A4: 是的,涂层的 高速钢圆锯片 可以在CNC磨床上重新磨锐。磨锐仅去除刀齿面和侧面的材料,这意味着PVD涂层仍然保留在刀齿的侧面,有助于减少侧摩擦。然而,对于要求较高的切割操作,在多次磨锐后重新涂层刀片可以帮助恢复其原始表面性能。
Q5: 冷却液浓度如何影响切割过程的性能?
A5: 冷却液既用于润滑切割动作,又用于带走热量。不正确的浓度会导致摩擦增加、切屑焊接和热裂纹。在冷锯切钢管时,应保持高质量的可溶性油或合成冷却液浓度在8%到12%之间,以确保足够的膜强度和热保护。
技术支持和工业咨询
每个管道厂的设置都有独特的变量,包括带材化学成分、壁厚变化、生产线速度和机械刚性。实现一致的切割质量和长工具寿命需要将切割工具规格与制造线的操作参数相匹配。
作为管道生产线的制造商,SANSO 提供旨在支持稳定工业制造的工程解决方案。高精度切割小车与适当的机械工具的结合确保生产目标可以在最小的停机时间内实现。
如果您遇到诸如工具过早失效、毛刺过多或切割长度不一致等问题,请联系我们的工程团队。我们邀请您发送有关您的机械规格和加工要求的询问,以便我们可以帮助您选择适合您操作的切割系统。
文章标签:





