
Stahlcoil-Abwickler: Ingenieurkern moderner Rohrmühlenlinien
2026-07-25
In der Produktion von hochfrequenzgeschweißten Rohren und Rohren bestimmt die Stabilität des Abwicklungsprozesses direkt die Qualität der endgültigen Schweißnaht und die geometrische Konsistenz des Produkts. Ein Stahlcoil-Entwickler ist nicht nur ein drehbarer Stand; es ist ein Präzisionsinstrument, das die Bandspannung, die Coil-Ausrichtung und den Materialfluss in den Formungsbereich steuert. Bei Liniengeschwindigkeiten, die oft 100 m/min überschreiten, und Coil-Gewichten von bis zu 30 metrischen Tonnen führt jede Abweichung beim Abwickeln zu Kantenwellen, Wölbungen oder Schweißfehlern. Dieser technische Artikel untersucht die mechanische Architektur, Auswahlparameter, betriebliche Schmerzpunkte und Integrationsstrategien für moderne Entwickler und stützt sich auf Felddaten und bewährte Ingenieurepraktiken.
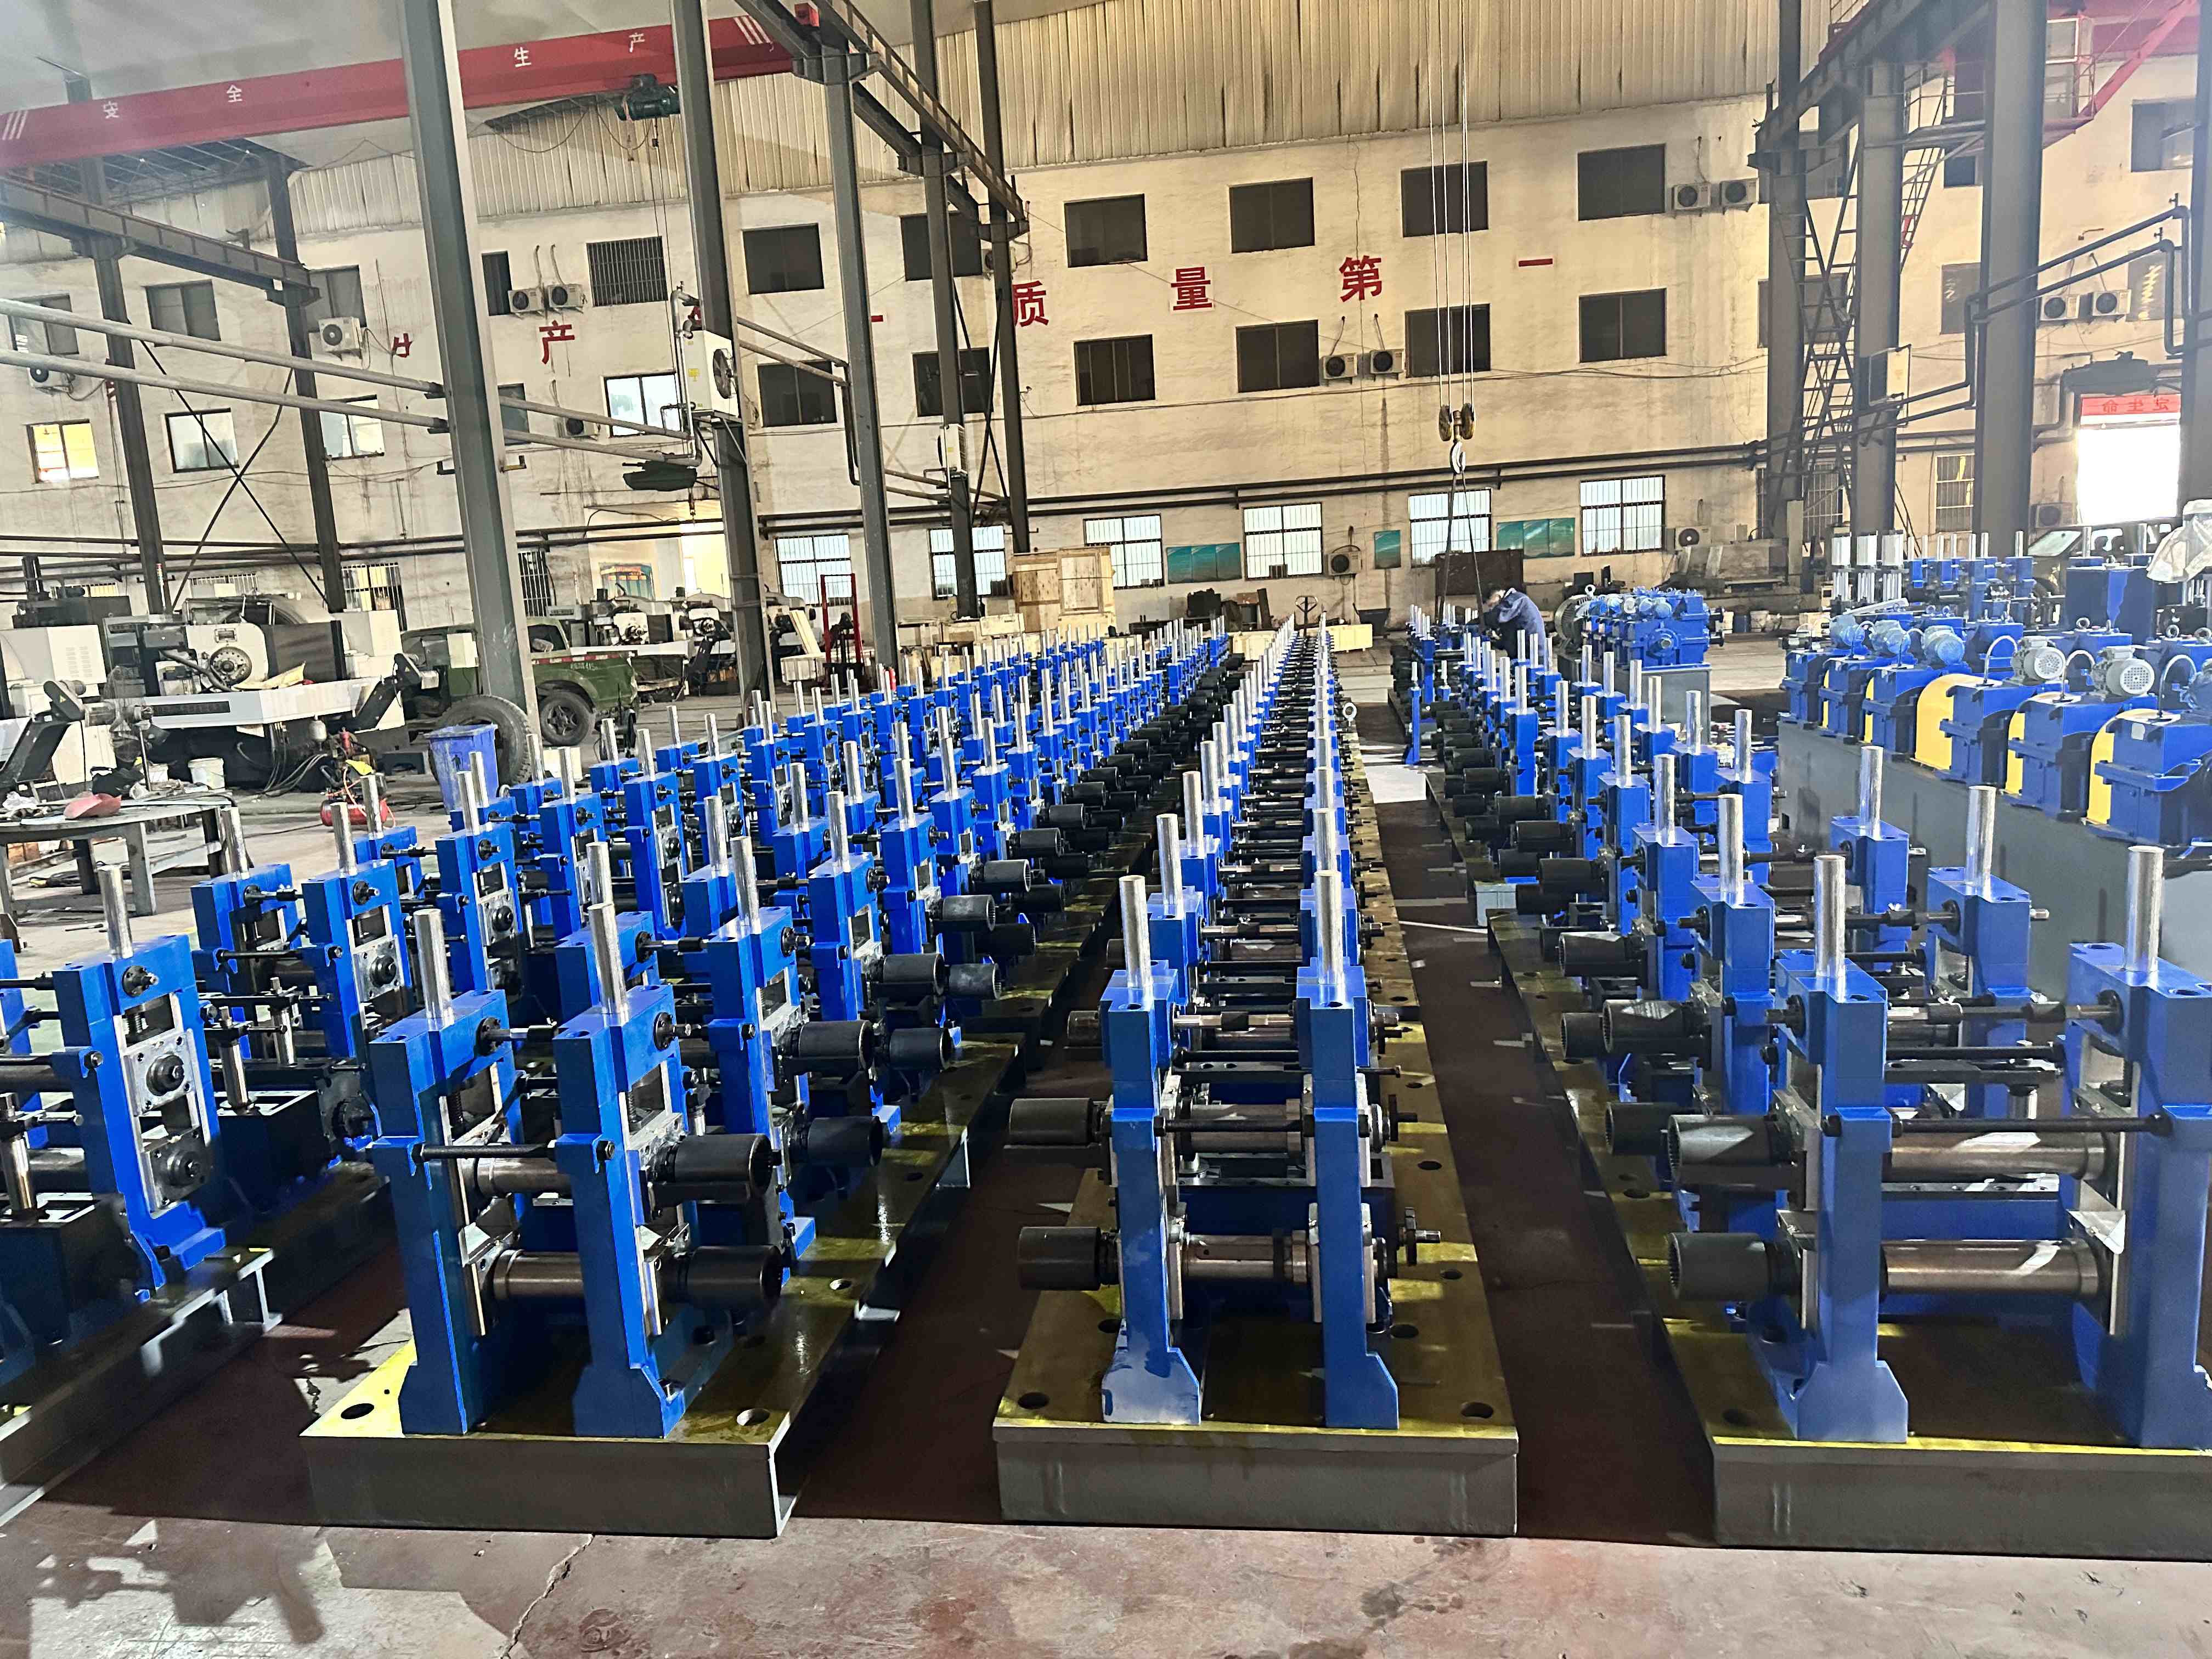
Kernfunktionen und Anatomie eines Stahlcoil-Entwicklers
Ein robuster Stahlcoil-Entwickler erfüllt vier wesentliche Aufgaben: Coil-Laden und Zentrieren, kontrolliertes Abwickeln über Brems- oder Antriebssysteme, Bandkantenführung (optional, aber entscheidend) und Coil-Endvorbereitung für nachgelagerte Verbindungen. Die typische Maschine besteht aus den folgenden Teilsystemen:
Expanding Mandrel: Hydraulische oder mechanische Segmente, die den inneren Durchmesser des Coils greifen (typischerweise 508 mm oder 610 mm). Hydraulische Expansion bietet wiederholbare Konzentrizität innerhalb von ±0,5 mm.
Coilwagen & Ladearm: Hydraulisch betrieben für einen sicheren Coil-Transfer von Lagergestellen zum Mandrel. Reduziert das Eingreifen des Bedieners.
Drag-Bremssystem: Pneumatische oder hydraulische Zangenbremsen, die auf die Mandrel-Welle wirken, um die Rückspannung aufrechtzuerhalten. Moderne Einheiten verfügen über eine proportionale Spannungsregelung.
Bandausrichtungsgerät (EPC): Kantenpositionskontrolle mit fotoelektrischen Sensoren zur Korrektur seitlicher Abweichungen, entscheidend für geschnittene Coils.
Haltedruckrolle & Abzieher: Unterstützt beim initialen Coil-Einfädeln und verhindert die Bildung freier Schlaufen während der Beschleunigung/Verzögerung.
Jede Komponente muss zyklischen Lasten aus Stop-Start-Betrieb standhalten, die für den Wechsel von Rohrmühlen typisch sind. Für hochfeste Stähle (DP600, HSLA) wird ein angetriebener Entwickler mit einem AC-Vektormotor bevorzugt, um eine konstante Spannung ohne reibungsbedingte Markierungen aufrechtzuerhalten.
Technische Parameter und Auswahlkriterien
Die Auswahl des richtigen Stahlcoil-Entwicklers erfordert die Bewertung von fünf primären Parametern. Fehlanpassungen führen oft zu Bandbrüchen oder schlechter Schlaufensteuerung. Im Folgenden finden Sie eine technische Checkliste, die von Ingenieuren der Mühle verwendet wird:
2.1 Coil-Dimensionen und Gewicht
Coil-ID: Standardbereich 450–610 mm (anpassbar auf 750 mm für große OD-Coils).
Coil-OD: Bis zu 2.000 mm, beeinflusst die Mandrel-Bewegung und die Freiraumhöhe des Krans.
Coil-Breite: 150 mm bis 1.600 mm (schmale Bänder erfordern segmentierte Mandrel-Liner).
Coil-Gewicht: 5–30 metrische Tonnen; schwere Entwickler verwenden doppelte Lagerständer.
2.2 Materialgüte und Oberfläche
Warmgewalzte (schwarze) Coils: benötigen ein höheres Abreißmoment aufgrund von Skalenreibung.
Kaltgewalzte und verzinkte: erfordern weiche Kontaktflächen (polyurethanbeschichtete Haltedruckrollen).
Edelstahl: benötigt nicht markierende Mandrel-Segmente und kontrollierte Spannung, um Coil-Verformungen zu vermeiden.
2.3 Liniengeschwindigkeit und Beschleunigung
Typische Geschwindigkeiten von Rohrmühlen: 30–120 m/min. Hochgeschwindigkeitsmühlen (150+ m/min) benötigen einen Tänzerarm oder eine Schleifenvertiefung, um die Trägheit des Abwicklers vom Formabschnitt zu entkoppeln.
Beschleunigungsrate: 0,5–1,5 m/s²; die Bremsdimensionierung muss regenerative Energie aufnehmen.
Viele Mühlen spezifizieren jetzt einen Stahlcoil-Abwickler mit einem integrierten Schleifensteuerungssystem, das das Bremsmoment basierend auf der Echtzeit Bandnachfrage anpasst. Dies reduziert Spannungsspitzen um 60% im Vergleich zu festen mechanischen Bremsen, so eine Studie aus dem Jahr 2023 zur Effizienz von Rohrmühlen.
Häufige Probleme in der Industrie und technische Lösungen
Trotz seines einfachen Aussehens machen Probleme im Zusammenhang mit dem Abwickler fast 23% der ungeplanten Ausfallzeiten in Rohrformlinien aus. Im Folgenden sind vier häufige Ausfallmodi und bewährte Lösungen aufgeführt.
3.1 Gratbildung an Coil-Kanten, die Mandrel-Segmente beschädigt
Geschnittene Coils hinterlassen oft Mikrograte, die in die Expansionsplatten des Mandrels eindringen, was zu ungleichmäßigem Greifen und ovaler Coil-Deformation führt. Lösung: Ersetzen Sie die verschleißfesten Wolframkarbidstreifen auf der Mandrel-Oberfläche. Für Hochvolumenmühlen bietet SANSO ein segmentiertes Mandrel mit gehärteten Stahl Einsätzen und einem Schnellwechsel-Design an, das die Wartungsstillstandszeiten um 40% reduziert.
3.2 Spannungsfluktuationen, die zu Schweißkratern führen
Inkonsistente Rückspannung verursacht, dass das Band vor dem Eintritt in die Formwalzen flattert, was einen „Peitschen“-Effekt erzeugt, der die Schweißbox destabilisiert. Lösung: Ersetzen Sie passive mechanische Bremsen durch ein geschlossenes Spannungsregelsystem mit einer Lastzellenrückmeldung. Ein moderner Stahlcoil-Abwickler, der mit einem AC-Vektorantrieb ausgestattet ist, hält die Spannungsgenauigkeit innerhalb von ±2% des Sollwerts.
3.3 Coil-Teleskopierung während des Abwickelns
Schlecht gewickelte Coils (lockere Lagen) teleskopieren nach außen und reiben gegen den Abwicklerrahmen, was die Bandkanten beschädigt. Lösung: Integrieren Sie einen hydraulischen Coil-Schieber und ein vertikales Führungsrollensystem, das leichten Seiten- Druck ausübt. Eine Vorjustierung mit einem EPC-Sensor vor dem Einfädeln kann Teleskopierungsereignisse um 80% reduzieren.
3.4 Langsame Coil-Wechsel, die OEE reduzieren
Manuelles Zentrieren und Einfädeln kann 10–15 Minuten pro Coil in Anspruch nehmen. Lösung: Automatisiertes Coil-Laden mit einem Doppelkonus-Abwickler- Design oder einem Spulenbalkensystem. SANSO’s automatische Abwickelstationen verfügen über einen servogesteuerten Coil-Wagen und hydraulische Mandrel-Expansion, die Wechselzeiten unter drei Minuten für Coils von bis zu 20 Tonnen ermöglichen.
Integration mit Rohrmühlenlinien: Die Rolle des Abwicklers für eine konsistente Schweißqualität
Der Stahlcoil-Abwickler arbeitet nicht isoliert; er ist das erste Element einer synchronisierten Materialhandhabungskette: Abwickler → Walzen Nivellierer → Band-Akkumulator → Schweißschneider → Formabschnitt. Jede Exzentrizität oder Spannungsstörung vom Abwickler breitet sich durch den Akkumulator aus und beeinflusst direkt das Hochfrequenz-Heizmuster der Schweißnaht. Für ERW-Rohrmühlen führt eine Variation von nur 5% in der Bandkanten-Ausrichtung zu einer Erhöhung der Schweißspritzer-Variabilität um 12–15%, was zu Ausschussraten führt.
Um eine stabile Schweißpenetration zu erreichen, spezifizieren Mühlen-Designer jetzt Abwickler mit einem aktiven Tänzerarm, der eine „Pufferzone“ bietet. Die Position des Tänzers moduliert den Antrieb oder die Bremse des Abwicklers und entkoppelt die Trägheitsmasse der Coil von den schnell reagierenden Formwalzen. In einer Fallstudie mit einer 2,5-Zoll-Rohrmühle reduzierte die Nachrüstung eines tänzer-gesteuerten Stahlcoil-Abwicklers die Schwankungen der Schweißnaht-Härte von ±18 HV auf ±6 HV.
Darüber hinaus ist die Steifigkeit des Fundaments des Abwicklers wichtig. Eine Durchbiegung von 0,2 mm unter voller Spulenlast kann die Achse des Mandrels kippen, wodurch der Streifen schräg in den Nivellierer eintritt. Maschinenbauer empfehlen ein Fundament aus Stahlbeton mit eingebetteten Ankerbolzen sowie vibrationsdämpfende Pads, um die geometrische Ausrichtung über Jahre hinweg aufrechtzuerhalten.
Wartungs- und Sicherheitsbestimmungen
Regelmäßige präventive Wartung des Stahlspulen-Abwicklers verlängert die Lebensdauer der Lager und verhindert plötzliche Ausfälle. Die folgende Checkliste basiert auf ISO 16092-4 (Sicherheitsanforderungen für Spulenverarbeitungsanlagen):
Wöchentlich: Bremsbeläge auf Abnutzung prüfen (Mindestdicke 6 mm). Gleitschienen des Mandrels reinigen und den Expansionsmechanismus neu fetten.
Monatlich: Kalibrierung des EPC-Sensors mit einer Referenzkante überprüfen. Hydraulikschläuche auf Lecks oder Scheuerstellen überprüfen.
Vierteljährlich: Radialspiel des Mandrels mit einem Messschieber messen (Grenzwert ≤ 0,3 mm). Alle Fundamentbolzen anziehen.
Jährlich: Zerstörungsfreie Prüfung (Farbstoffpenetration) an der Mandelschaft und den Drehgelenken des Spulenwagens durchführen. Alle Lager ersetzen, die akustische Emissionsspitzen zeigen.
Aus sicherheitstechnischer Sicht müssen alle Abwickler einen Verriegelungsstift für das sich ausdehnende Mandrel während der Wartung sowie eine Lichtschranke oder einen Zugschalter entlang des Streifenpfads enthalten. SANSO Abwickler sind mit CE-konformen Schutzvorrichtungen und Not-Aus-Schleifen ausgestattet, die gleichzeitig die Anlage stoppen und die Bremsen des Abwicklers betätigen.
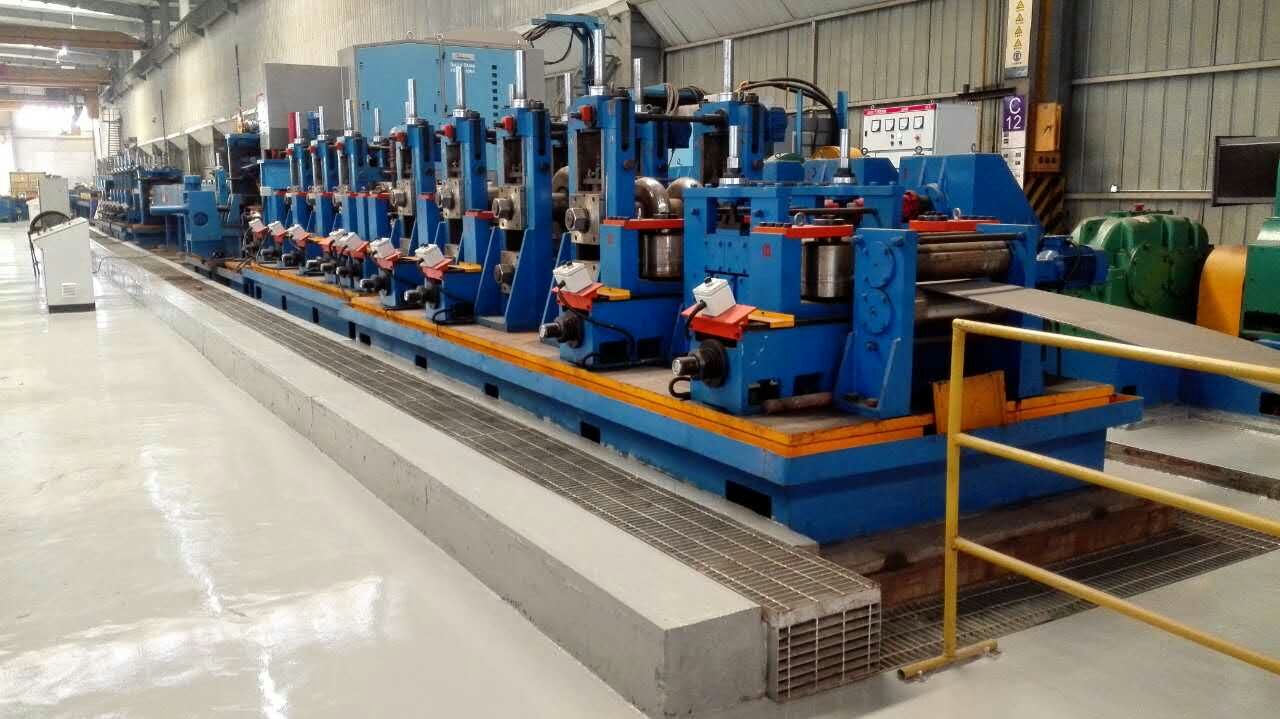
Maximierung des ROI durch technische Upgrades
Investitionen in einen hochsteifen Stahlspulen-Abwickler mit aktiver Spannungsregelung und automatischer Zentrierung bringen messbare Erträge: weniger Ausschuss durch Kantenbeschädigungen, längere Lebensdauer der Walzen im Formabschnitt und höhere OEE durch schnellere Umrüstzeiten. Bei bestehenden Anlagen kann die Nachrüstung eines Tänzerarms oder der Austausch von Festbremsen durch proportional gesteuerte Bremszangen die Betriebszeit der Linie innerhalb von sechs Monaten um 15–20 % erhöhen. Während Rohrmühlen auf Industrie 4.0 zusteuern, wird der Abwickler zu einem Datenknoten – er bietet eine Verfolgung der Spulen-ID, Spannungs-Histogramme und prädiktive Verschleißanalysen. Die Auswahl eines Partners wie SANSO stellt sicher, dass Ihr Abwicklersystem sowohl für aktuelle Stahlgüten als auch für zukünftige Automatisierungsanforderungen ausgelegt ist.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Spulengewichtskapazität für einen schweren Stahlspulen-Abwickler, der in Rohrmühlen verwendet wird?
A1: Schwere Stahlspulen-Abwickler Systeme für Rohrmühlen können typischerweise Spulen mit Gewichten von 10 bis 30 metrischen Tonnen handhaben. Bei großen Rohrmühlen (Außendurchmesser > 16 Zoll) können die Kapazitäten 40 Tonnen erreichen. Die Auswahl hängt vom monatlichen Durchsatz der Mühle und der Beschaffung der Spulen ab (inländische Spulen sind oft leichter als importierte). Immer eine Sicherheitsmarge von 20 % über dem maximalen Spulengewicht einplanen, um hydraulische Stöße zu berücksichtigen.
Q2: Wie können wir verhindern, dass Kantenanschnitte die Mandrel des Abwicklers beschädigen?
A2: Installieren Sie gehärtete Stahlverkleidungen oder austauschbare Hartmetallstreifen an den Expansionssegmenten des Mandrels. Eine weitere Lösung besteht darin, eine Spulenrandbearbeitungsstation (Entgrateinheit) vor dem Abwickler zu spezifizieren. Regelmäßige Inspektion und Polieren der Mandrel-Oberflächen alle 2.000 Betriebsstunden reduzieren ebenfalls den verschleißbedingten Abrieb. Einige Hersteller, darunter SANSO, bieten Mandrels mit induktionsgehärteten Oberflächen (HRC 55-60) an, die Mikro-Schnittwiderstand leisten.
Q3: Was sind die Unterschiede zwischen motorisierten (angetriebenen) und mechanischen Brems- spannungsregelsystemen?
A3: Ein motorisierter Abwickler verwendet einen AC- oder DC-Motor im regenerativen Modus, um aktiv das Band zurückzuziehen und Spannung zu erzeugen. Dies bietet eine präzise Kontrolle (±1%) und Energie-Rückgewinnung, hat jedoch höhere Anschaffungskosten. Ein mechanisches Bremssystem wendet Reibung auf die Welle des Mandrels an – einfacher und günstiger, aber die Spannungsgenauigkeit beträgt ±10-15% und die Bremsen überhitzen bei langen, langsamen Fahrten. Für hochfeste Stähle oder Linien >80 m/min wird ein motorisierter Stahlband-Abwickler empfohlen.
Q4: Kann ein Stahlband-Abwickler sowohl warmgewalzte als auch kaltgewalzte Coils ohne Anpassung bearbeiten?
A4: Ja, aber Anpassungen sind erforderlich. Warmgewalzte Coils haben eine raue, skaliert Oberfläche, die die Reibung gegen das Mandrel erhöht; Sie benötigen möglicherweise einen höheren hydraulischen Expansionsdruck. Kaltgewalzte und verzinkte Coils sind rutschig – verwenden Sie mit Polyurethan ausgekleidete Halterollen, um ein Abrutschen zu verhindern. Außerdem sollte die Bremskurve neu kalibriert werden, da kaltgewalztes Band eine niedrigere Spannung benötigt, um ein Dehnen zu vermeiden. Ein moderner Abwickler mit einem programmierbaren Logikcontroller (PLC) kann Rezepte für verschiedene Materialien speichern.
Q5: Wie oft sollten die expandierenden Mandrelsegmente inspiziert und ausgetauscht werden?
A5: Mandrelsegmente sollten alle 1.500 Betriebsstunden oder alle drei Monate visuell inspiziert werden. Messen Sie den Verschleiß der Gleitflächen; wenn der Spalt zwischen den Segmenten 1,5 mm überschreitet, ist ein Austausch erforderlich. Für hochgenutzte Walzwerke (drei Schichten, sechs Tage die Woche) wird der Segmentaustausch typischerweise alle 12–18 Monate geplant. Der Einsatz von Verschleißsensoren, die im Mandrel eingebettet sind, kann prädiktive Warnungen liefern und ungeplante Ausfallzeiten minimieren.
Q6: Was ist die empfohlene Methode zur Ausrichtung des Abwicklers mit dem Richtgerät oder den Quetschrollen?
A6: Verwenden Sie ein Laser-Ausrichtwerkzeug, um die Parallelität zwischen der Mandrelachse des Abwicklers und der Eingangsfläche der Quetschrolle zu überprüfen. Der vertikale und horizontale Versatz sollte 0,3 mm pro Meter Entfernung nicht überschreiten. Darüber hinaus sollte eine lenkbare Führungsrolle direkt nach dem Abwickler installiert werden, um den Band-Eintrittswinkel feinzujustieren. Eine ungenaue Ausrichtung führt zu gewölbtem Band und ungleichmäßigen Randwellenmustern.
Q7: Eliminieren eine Schleifenvertiefung oder ein Tänzerarm die Notwendigkeit einer Hochleistungs-Abwicklerbremse?
A7: Nein, eine Schleifenvertiefung oder ein Tänzer reduziert die Spannungsempfindlichkeit, ersetzt jedoch nicht das Bremssystem des Abwicklers. Der Abwickler muss weiterhin eine kontrollierte Abgabe bereitstellen, um den Füllstand der Schleife aufrechtzuerhalten. Tatsächlich erfordert eine mit einem Tänzer ausgestattete Linie eine reaktionsschnelle Abwicklerbremse (oder Antrieb), um ein Abfallen oder Überlaufen der Schleife zu verhindern. Viele Ingenieure kombinieren einen Tänzer mit einem aktiv gesteuerten Abwickler für die besten Ergebnisse.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
