
Accueil > Blogs > Dérouleur de bobine d'acier : cœur d'ingénierie des lignes modernes de fabrication de tubes
Dérouleur de bobine d'acier : cœur d'ingénierie des lignes modernes de fabrication de tubes
2026-07-25
Dans la production de tubes et de tuyaux soudés à haute fréquence, la stabilité du processus de déroulage détermine directement la qualité du joint de soudure final et la cohérence géométrique du produit. Un dérouleur de bobines en acier n'est pas simplement un support rotatif ; c'est un instrument de précision qui gère la tension de la bande, l'alignement de la bobine et le flux de matériau vers la section de formation. Avec des vitesses de ligne dépassant souvent 100 m/min et des poids de bobine atteignant 30 tonnes métriques, toute déviation dans le déroulage se traduit par des vagues de bord, un cambrage ou des défauts de soudure. Cet article technique examine l'architecture mécanique, les paramètres de sélection, les points de douleur opérationnels et les stratégies d'intégration pour les dérouleurs modernes, s'appuyant sur des données de terrain et des meilleures pratiques d'ingénierie.
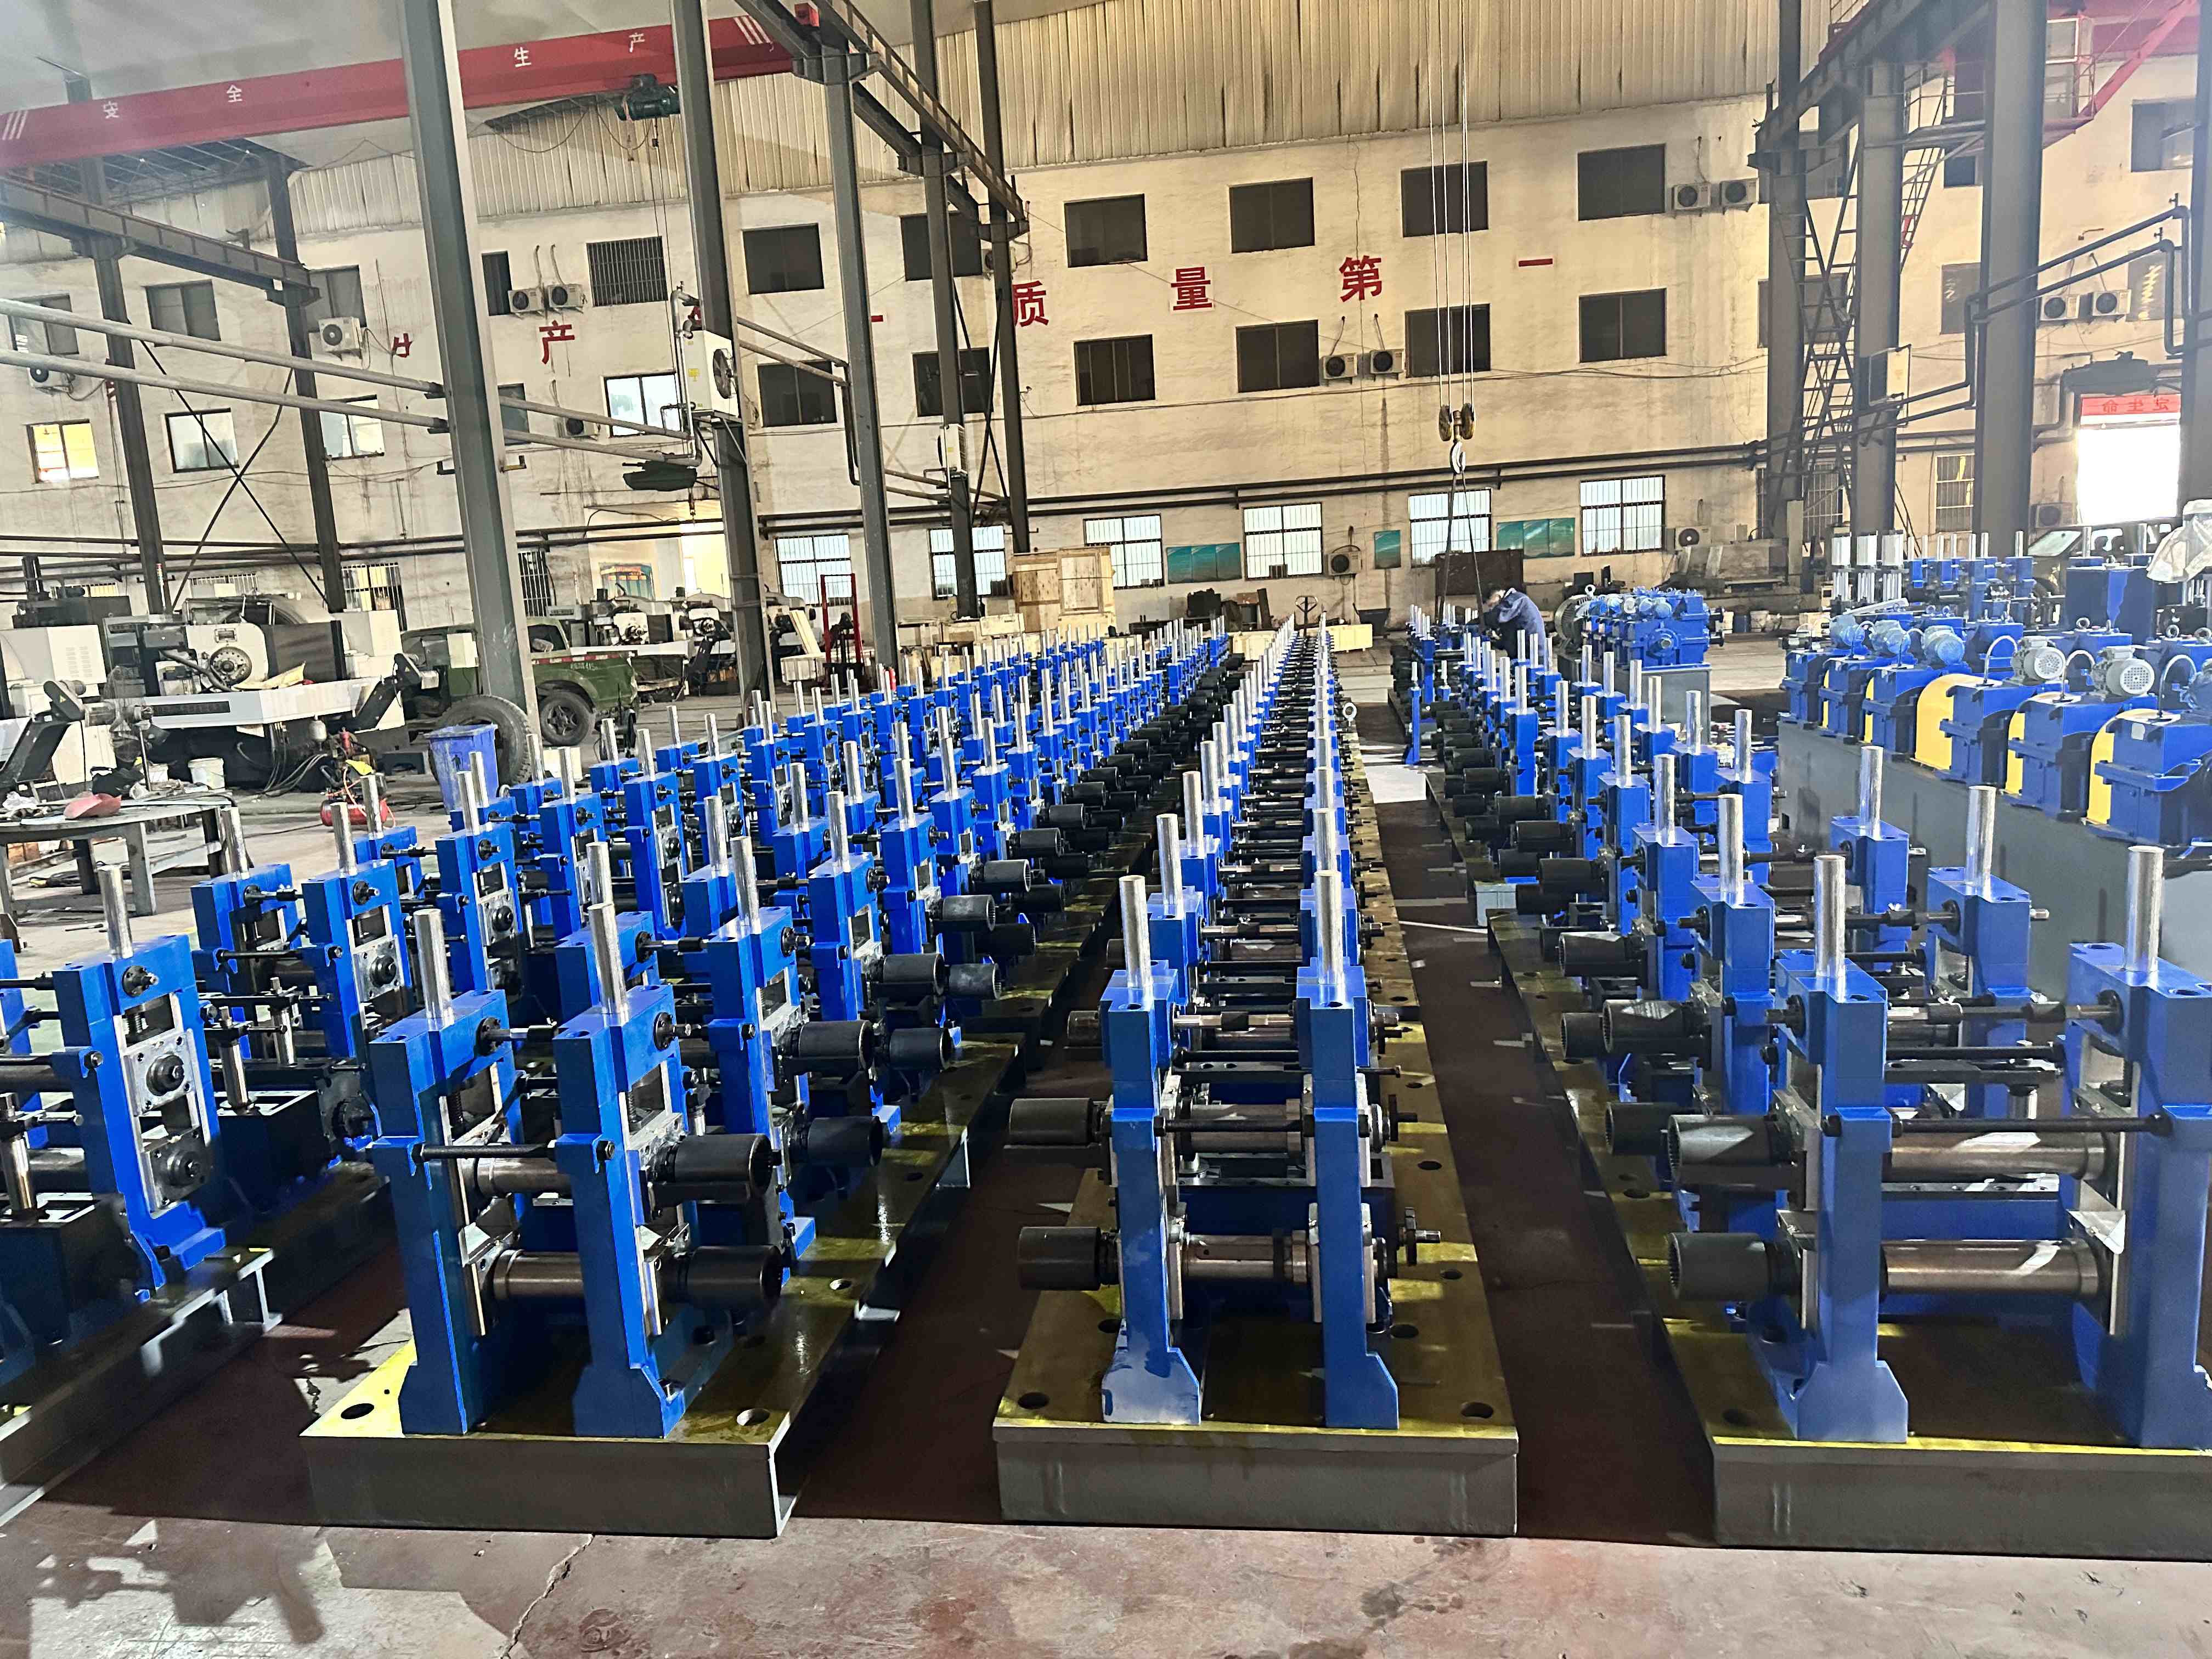
Fonctions principales et anatomie d'un Dérouleur de Bobines en Acier
Un dérouleur de bobines en acier robuste effectue quatre tâches essentielles : le chargement et le centrage de la bobine, le déroulage contrôlé via des systèmes de freinage ou entraînés, le guidage des bords de la bande (optionnel mais critique), et la préparation de l'extrémité de la bobine pour le joint en aval. La machine typique se compose des sous-systèmes suivants :
Mandrin Expansible : Segments hydrauliques ou mécaniques qui saisissent le diamètre intérieur de la bobine (typiquement 508 mm ou 610 mm). L'expansion hydraulique offre une concentricité répétable dans ±0,5 mm.
Chariot de Bobine & Bras de Chargement : Opéré hydrauliquement pour un transfert sûr de la bobine des supports de stockage vers le mandrin. Réduit l'intervention de l'opérateur.
Système de Freinage par Traînée : Freins à étrier pneumatiques ou hydrauliques agissant sur l'arbre du mandrin pour maintenir la tension arrière. Les unités modernes disposent d'un contrôle de tension proportionnel.
Unité d'Alignement de Bande (EPC) : Contrôle de la position des bords avec des capteurs photoélectriques pour corriger les dérives latérales, crucial pour les bobines fendues.
Rouleau de Maintien & Éplucheur : Aide au filage initial de la bobine et empêche la formation de boucles libres pendant l'accélération/décélération.
Chaque composant doit résister à des charges cycliques provenant des opérations d'arrêt-démarrage typiques des changements de production de tubes. Pour les aciers à haute résistance (DP600, HSLA), un dérouleur entraîné avec un moteur vectoriel AC est préféré pour maintenir une tension constante sans marquage induit par friction.
Paramètres Techniques et Critères de Sélection
La sélection du bon dérouleur de bobines en acier nécessite l'évaluation de cinq paramètres principaux. Les incompatibilités entraînent souvent des ruptures de bande ou un mauvais contrôle des boucles. Voici une liste de contrôle technique utilisée par les ingénieurs de l'usine :
2.1 Dimensions et Poids de la Bobine
ID de Bobine : Plage standard de 450 à 610 mm (personnalisable jusqu'à 750 mm pour les bobines de grand diamètre).
OD de Bobine : Jusqu'à 2 000 mm, influençant le déplacement du mandrin et la hauteur de levage de la grue.
Largeur de Bobine : 150 mm à 1 600 mm (les bandes étroites nécessitent des doublures de mandrin segmentées).
Poids de Bobine : 5 à 30 tonnes métriques ; les dérouleurs lourds utilisent des supports à double roulement.
2.2 Qualité du Matériau et Surface
Bobines laminées à chaud (noires) : nécessitent un couple de décrochage plus élevé en raison de la friction de l'échelle.
Bobines laminées à froid et galvanisées : exigent des surfaces de contact douces (rouleaux de maintien revêtus de polyuréthane).
Acier inoxydable : nécessite des segments de mandrin non marquants et une tension contrôlée pour éviter la déformation de la bobine.
2.3 Vitesse de ligne et accélération
Vitesses typiques des laminoirs à tube : 30–120 m/min. Les laminoirs à grande vitesse (150+ m/min) nécessitent un bras de danseur ou un puits de boucle pour découpler l'inertie du dérouleur de la section de formage.
Taux d'accélération : 0,5–1,5 m/s² ; le dimensionnement des freins doit absorber l'énergie régénérative.
De nombreux laminoirs spécifient désormais un dérouleur de bobines en acier avec un système de contrôle de boucle intégré qui ajuste le couple de freinage en fonction de la demande de bande en temps réel. Cela réduit les pics de tension de 60 % par rapport aux freins mécaniques fixes, selon une étude de 2023 sur l'efficacité des laminoirs à tube.
Points de douleur courants dans l'industrie et solutions d'ingénierie
Malgré son apparence simple, les problèmes liés au dérouleur représentent près de 23 % des temps d'arrêt non planifiés dans les lignes de formage de tubes. Voici quatre modes de défaillance fréquents et des remèdes éprouvés sur le terrain.
3.1 Ébavurage des bords de bobine endommageant les segments de mandrin
Les bobines découpées laissent souvent des micro-ébarbures qui s'enfoncent dans les plaques d'expansion du mandrin, provoquant une prise inégale et une déformation ovale de la bobine. Solution : Installer des bandes d'usure en carbure de tungstène remplaçables sur la surface du mandrin. Pour les laminoirs à fort volume, SANSO propose un mandrin segmenté avec des inserts en acier durci et un design à changement rapide, réduisant le temps d'arrêt de maintenance de 40 %.
3.2 Fluctuations de tension entraînant des cratères de soudure
Une tension de retour incohérente provoque un flottement de la bande avant d'entrer dans les rouleaux de formage, produisant un " fouet " qui déstabilise la boîte de soudure. Solution : Remplacer les freins mécaniques passifs par un système de contrôle de tension en boucle fermée utilisant un retour de cellule de charge. Un dérouleur de bobines en acier moderne équipé d'un entraînement vectoriel AC maintient la précision de tension à ±2 % du point de consigne.
3.3 Télescopage de la bobine lors du déroulement
Les bobines mal enroulées (couches lâches) télescopent vers l'extérieur, frottant contre le cadre du dérouleur et endommageant les bords de la bande. Solution : Intégrer un pousseur de bobine hydraulique et un système de rouleaux guides verticaux qui appliquent une légère pression latérale. Un pré-alignement avec un capteur EPC avant le filage peut réduire les événements de télescopage de 80 %.
3.4 Changement de bobine lent réduisant l'OEE
Le centrage et le filage manuels peuvent prendre 10 à 15 minutes par bobine. Solution : Chargement automatisé des bobines avec un design de dérouleur à double cône ou un système de barre de bobine. Les stations de déroulage automatiques de SANSO disposent d'un chariot de bobine entraîné par servo et d'une expansion hydraulique du mandrin, permettant des changements de bobine en moins de trois minutes pour des bobines allant jusqu'à 20 tonnes.
Intégration avec Lignes de laminoirs à tube : Le rôle du dérouleur dans la qualité de soudure constante
Le dérouleur de bobines en acier ne fonctionne pas en isolation ; c'est le premier élément d'une chaîne de manutention de matériaux synchronisée : dérouleur → niveleur à pince → accumulateur de bande → soudeur à cisaillement → section de formage. Toute excentricité ou perturbation de tension provenant du dérouleur se propage à travers l'accumulateur et affecte directement le motif de chauffage haute fréquence de la soudure. Pour les laminoirs à tube ERW, une variation de seulement 5 % dans l'alignement des bords de bande augmente la variabilité des éclats de soudure de 12 à 15 %, entraînant des taux de rejet.
Pour atteindre une pénétration de soudure stable, les concepteurs de laminoirs spécifient désormais des dérouleurs avec un bras de danseur actif qui fournit une "zone tampon". La position du danseur module l'entraînement ou le frein du dérouleur, découplant la masse inertielle de la bobine des rouleaux de formage à réponse rapide. Dans une étude de cas impliquant un laminoir à tuyaux de 2,5 pouces, la mise à niveau d'un dérouleur de bobines en acier contrôlé par danseur a réduit les fluctuations de dureté de la soudure de ±18 HV à ±6 HV.
De plus, la rigidité de la fondation du dérouleur est importante. Une déviation de 0,2 mm sous pleine charge de bobine peut incliner l'axe du mandrin, provoquant l'entrée de la bande dans le niveleur à un angle. Les fabricants de laminoirs recommandent une base en béton armé avec des boulons d'ancrage encastrés, ainsi que des tampons anti-vibrations, pour maintenir l'alignement géométrique au fil des années.
Meilleures pratiques en matière de maintenance et de sécurité
Un entretien préventif régulier sur le dérouleur de bobines en acier prolonge la durée de vie des roulements et prévient les pannes soudaines. La liste de contrôle suivante est basée sur la norme ISO 16092-4 (exigences de sécurité pour les lignes de traitement de bobines) :
Hebdomadaire : Inspecter les plaquettes de frein pour usure (épaisseur minimale 6 mm). Nettoyer les surfaces de glissement du mandrin et regraisser le mécanisme d'expansion.
Mensuel : Vérifier l'étalonnage du capteur EPC à l'aide d'un bord de référence. Vérifier les tuyaux hydrauliques pour déchirures ou frottements.
Trimestriel : Mesurer le jeu radial du mandrin avec un indicateur à cadran (limite ≤ 0,3 mm). Serrer tous les boulons de fondation.
Annuel : Effectuer des tests non destructifs (colorant pénétrant) sur l'arbre du mandrin et les axes de pivot de la voiture de bobine. Remplacer tout roulement montrant des pics d'émission acoustique.
Du point de vue de la sécurité, tous les dérouleurs doivent inclure une goupille de verrouillage pour le mandrin extensible pendant la maintenance, ainsi qu'un rideau lumineux ou un interrupteur à cordon le long du chemin de la bande. SANSO dérouleurs sont conçus avec des protections conformes aux normes CE et des boucles d'arrêt d'urgence qui arrêtent simultanément le laminoir et appliquent le frein du dérouleur.
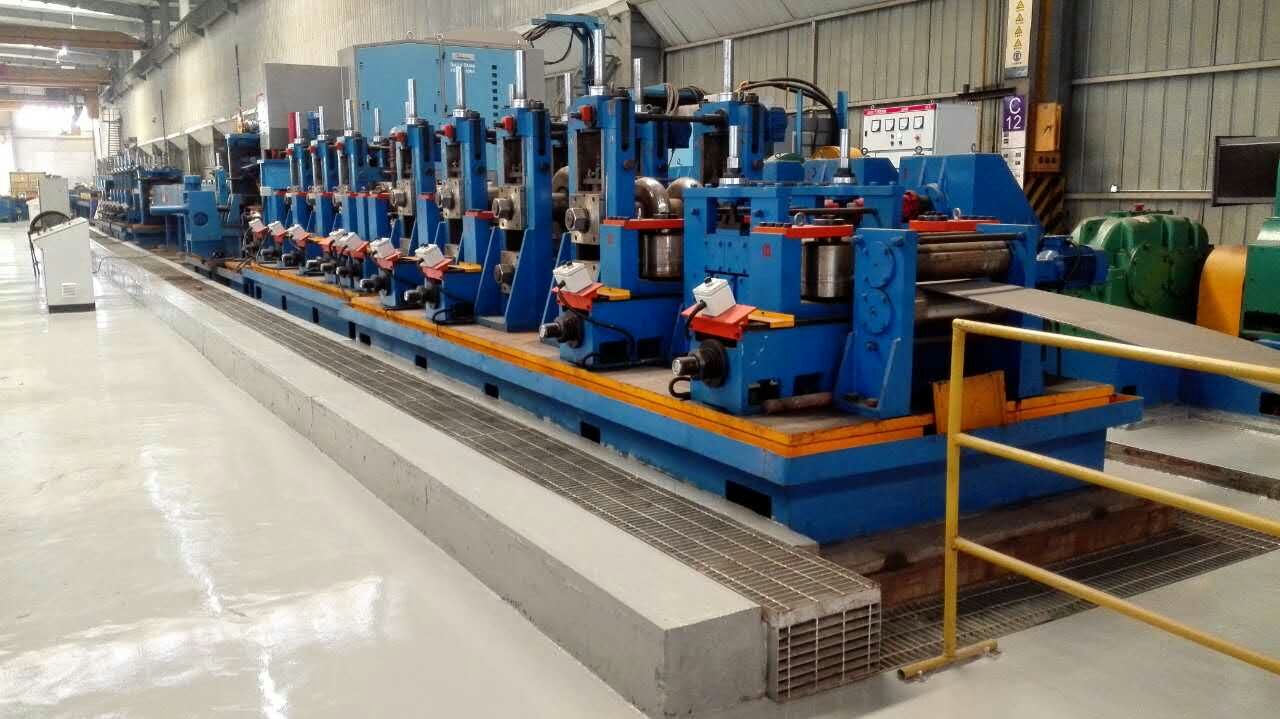
Maximiser le retour sur investissement grâce aux mises à niveau techniques
Investir dans un dérouleur de bobines en acier à haute rigidité avec contrôle de tension actif et centrage automatisé offre des retours mesurables : moins de chutes dues aux dommages des bords, une durée de vie des rouleaux plus longue dans la section de formage, et un OEE plus élevé grâce à des changements plus rapides. Pour les laminoirs existants, l'ajout d'un bras de danseur ou le remplacement des freins fixes par des étriers contrôlés par des vannes proportionnelles peuvent augmenter le temps de fonctionnement de la ligne de 15 à 20 % en six mois. Alors que les laminoirs à tubes avancent vers l'Industrie 4.0, le dérouleur devient un nœud de données—fournissant le suivi de l'ID de la bobine, des histogrammes de tension et des analyses prédictives d'usure. Choisir un partenaire comme SANSO garantit que votre système de déroulage est conçu à la fois pour les grades d'acier actuels et les exigences d'automatisation futures.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la capacité de poids typique des bobines pour un dérouleur de bobines en acier lourd utilisé dans les laminoirs à tubes ?
A1 : Les systèmes de dérouleur de bobines en acier lourd pour les laminoirs à tubes gèrent généralement des poids de bobines de 10 à 30 tonnes métriques. Pour les laminoirs de tubes de grand diamètre (OD > 16 pouces), les capacités peuvent atteindre 40 tonnes. Le choix dépend du débit mensuel du laminoir et de l'approvisionnement en bobines (les bobines domestiques étant souvent plus légères que les importées). Inclure toujours une marge de sécurité de 20 % au-dessus du poids maximum de la bobine pour tenir compte des chocs hydrauliques.
Q2 : Comment pouvons-nous empêcher les bavures des bords de la bobine d'endommager le mandrin du dérouleur ?
A2 : Installer des doublures en acier durci ou des bandes en carbure remplaçables sur les segments d'expansion du mandrin. Une autre solution consiste à spécifier une station de conditionnement des bords de bobine fendue (unité de déburrage) avant le dérouleur. Une inspection régulière et un polissage des surfaces du mandrin tous les 2 000 heures de fonctionnement réduisent également l'usure liée aux bavures. Certains fabricants, y compris SANSO, proposent des mandrins avec des surfaces durcies par induction (HRC 55-60) qui résistent à la micro-coupe.
Q3 : Quelles sont les différences entre les systèmes de contrôle de tension de frein motorisé (entrainé) et mécanique ?
A3 : Un dérouleur motorisé utilise un moteur AC ou DC en mode régénératif pour tirer activement la bande en arrière, créant ainsi de la tension. Cela permet un contrôle précis (±1 %) et une récupération d'énergie, mais a un coût initial plus élevé. Un système de frein mécanique applique une friction sur l'arbre du mandrin—plus simple et moins cher, mais la précision de la tension est de ±10-15 % et les freins surchauffent lors de longues courses lentes. Pour les aciers à haute résistance ou les lignes >80 m/min, un dérouleur de bobines en acier motorisé est recommandé.
Q4 : Un dérouleur de bobines en acier peut-il gérer à la fois des bobines laminées à chaud et à froid sans ajustement ?
A4 : Oui, mais des ajustements sont nécessaires. Les bobines laminées à chaud ont une surface rugueuse et écailleuse qui augmente la friction contre le mandrin ; vous pourriez avoir besoin d'une pression d'expansion hydraulique plus élevée. Les bobines laminées à froid et galvanisées sont glissantes—utilisez des rouleaux de maintien revêtus de polyuréthane pour éviter le glissement. De plus, la courbe de freinage doit être recalibrée car la bande laminée à froid nécessite une tension inférieure pour éviter l'étirement. Un dérouleur moderne avec un contrôleur logique programmable (PLC) peut stocker des recettes pour différents matériaux.
Q5 : À quelle fréquence les segments du mandrin extensible doivent-ils être inspectés et remplacés ?
A5 : Les segments du mandrin doivent subir une inspection visuelle tous les 1 500 heures de fonctionnement ou tous les trois mois. Mesurez l'usure des surfaces glissantes ; si l'écart entre les segments dépasse 1,5 mm, un remplacement est nécessaire. Pour les usines à forte utilisation (trois équipes, six jours par semaine), le remplacement des segments est généralement prévu tous les 12 à 18 mois. L'utilisation de capteurs d'usure intégrés dans le mandrin peut fournir des alertes prédictives, minimisant les temps d'arrêt imprévus.
Q6 : Quelle est la méthode recommandée pour aligner le dérouleur avec le redresseur ou les rouleaux de pincement ?
A6 : Utilisez un outil d'alignement laser pour vérifier le parallélisme entre l'axe du mandrin du dérouleur et la face d'entrée du rouleau de pincement. Le décalage vertical et horizontal ne doit pas dépasser 0,3 mm par mètre de distance. De plus, installez un rouleau guide orientable juste après le dérouleur pour affiner l'angle d'entrée de la bande. Un manque de précision dans l'alignement entraîne une bande cambrée et des motifs de vagues de bord inégaux.
Q7 : Un puits de boucle ou un bras de danseur élimine-t-il le besoin d'un frein de dérouleur haute performance ?
A7 : Non, un puits de boucle ou un danseur réduit la sensibilité à la tension mais ne remplace pas le système de freinage du dérouleur. Le dérouleur doit toujours fournir un déroulement contrôlé pour maintenir le niveau de remplissage de la boucle. En fait, une ligne équipée d'un danseur nécessite un frein (ou un entraînement) de dérouleur réactif pour éviter que la boucle ne s'écrase ou ne déborde. De nombreux ingénieurs associent un danseur à un dérouleur activement contrôlé pour de meilleurs résultats.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
