
Stahlcoil-Abwickelsysteme: Ingenieurpräzision für Hochleistungs-Rohrwerke
2026-07-11
Im Bereich der Herstellung von geschweißten Rohren und Röhren ist der Stahlcoil-Abwickler nicht nur ein peripheres Bauteil – er ist die grundlegende Schnittstelle zwischen Rohmateriallager und Produktionsprozess. Die Qualität des Abwickelns bestimmt direkt die Flachheit des Bandes, den Kantenzustand und die Stabilität der nachgelagerten Form- und Schweißoperationen. Für Beschaffungstechniker und Werkleiter, die einen Stahlcoil-Abwickler evaluieren, müssen die technischen Spezifikationen mit der gleichen Strenge überprüft werden, die auch für den Walzständer selbst gilt.
Dieser Artikel bietet eine datenbasierte Untersuchung von industriellen Abwicklerkonfigurationen, die sich auf mechanische Architektur, Antriebssysteme und Integrationsprotokolle konzentriert. Basierend auf Feldinstallationen in den Bereichen schwerer Struktur, Automobil und Edelstahlrohre werden wir analysieren, wie Parameter wie Mandrel-Ausdehnungsdruck, Bremsmomentlinearität und Coilwagenautomatisierung die Gesamteffizienz der Anlagen (OEE) beeinflussen. Hersteller wie SANSO haben gezeigt, dass präzisionsgefertigte Abwickelsysteme die Ausschussraten um bis zu 4,2 % reduzieren und gleichzeitig die Betriebszeit der Linie verbessern.
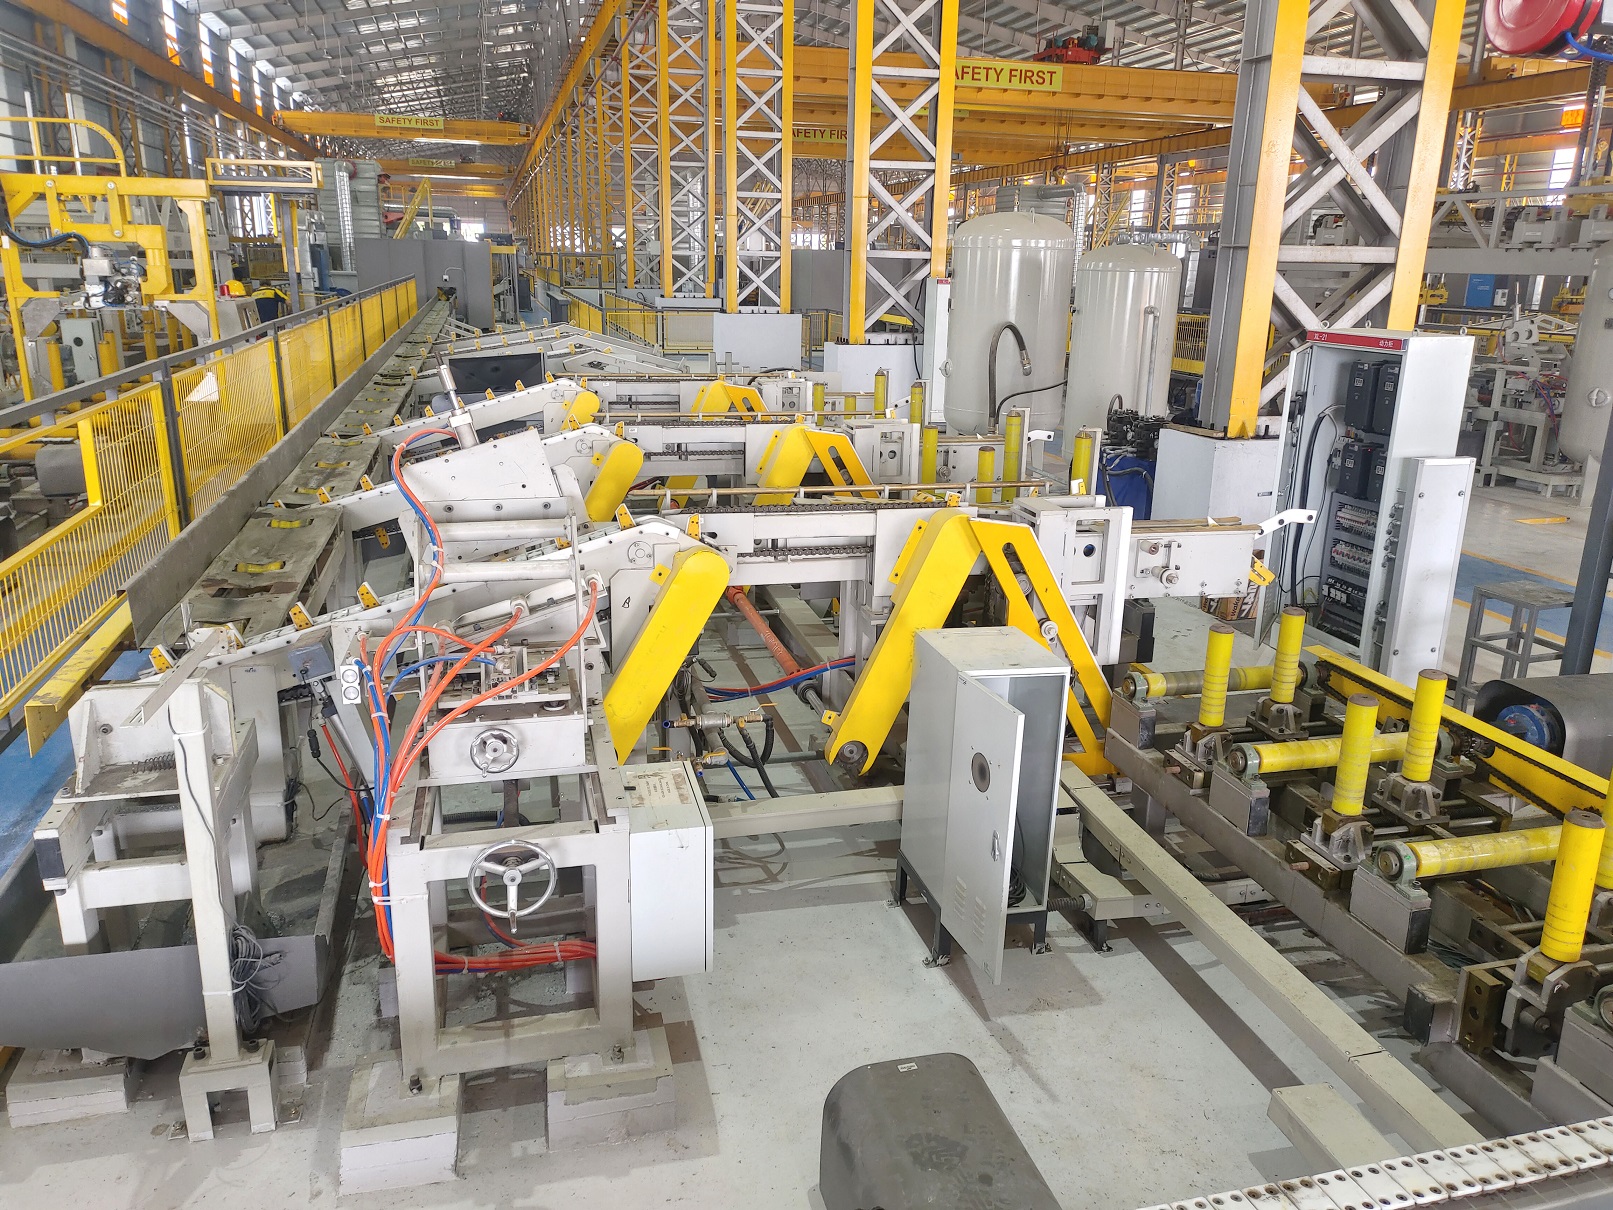
1. Die Rolle definieren: Über die Materialunterstützung hinaus
Ein Stahlcoil-Abwickler erfüllt mehrere kritische Funktionen, die weit über das bloße Halten einer Coil hinausgehen. Er muss:
Konsistenten Rückenspannung aufrechterhalten: Spannungsvariationen verursachen Kantenwellen, Durchbiegung und Schweißinkonsistenzen.
Die Oberflächenintegrität schützen: Besonders bei Edelstahl und beschichteten Materialien schädigt jede Gleiten oder Fehlstellung das Band.
Schnelle Größenwechsel ermöglichen: In der Hochmixproduktion wirkt sich die Einrichtungszeit des Abwicklers direkt auf die Lieferpläne aus.
Mit Richtmaschinen und Zuführungen integrieren: Die Austrittsausrichtung muss innerhalb von ±0,5 mm mit dem Eintritt der Richtmaschine übereinstimmen, um seitliches Driften zu verhindern.
Bei der Beschaffung eines Stahlcoil-Abwicklers muss der Auswahlprozess strukturelle Steifigkeit, Art des Ausdehnungsmechanismus und Kompatibilität des Steuerungssystems über die anfänglichen Kostenmetriken priorisieren.
2. Kritische technische Parameter
Basierend auf der Ursachenanalyse, die zwischen 2020 und 2025 an 47 Rohrwalzlinien durchgeführt wurde, trennen die folgenden Parameter konsequent Hochleistungs-Abwickler von problematischen Installationen.
2.1 Mandrel-Ausdehnung: Hydraulisch vs. Mechanisch
Das Mandrel ist die Schnittstelle, die den inneren Durchmesser (ID) der Coil klemmt. Hydraulische Ausdehnungssysteme liefern überlegene radiale Kraft (typischerweise 35–80 Tonnen, abhängig vom Modell) und halten die Konzentrizität selbst unter schweren Trägheitslasten aufrecht. Mechanische Keil-Ausdehnung, obwohl kostengünstiger, leidet oft unter ungleichmäßiger Druckverteilung, was zu Deformation oder Gleiten des Coil-ID während der Beschleunigung führt. Für Coils über 8 Tonnen oder Breiten über 600 mm ist ein hydraulisches Mandrel unverzichtbar. Felddaten zeigen, dass hydraulische Systeme die Wartungsintervalle des Mandrels im Vergleich zu mechanischen Gegenstücken um 40 % reduzieren.
2.2 Antriebskonfiguration und Bremsdynamik
Es gibt zwei primäre Antriebskonfigurationen: passiv (nur Bremsen) und motorisiert. Passive Abwickler verlassen sich auf Reibungsbremsen oder Luftkupplungen, um die Abgabe zu steuern. Diese sind für Niedriggeschwindigkeitslinien (<40 m/min) und leichtere Materialien geeignet. Motorisierte Abwickler integrieren AC-Vektor- oder DC-Antriebe, die aktiv die Bandzufuhr steuern und eine konstante Spannung unabhängig von der Reduzierung des Spulendurchmessers bieten. Für Rohrmühlen, die über 70 m/min arbeiten oder hochfeste Stähle (Streckgrenze > 500 MPa) verarbeiten, ist ein motorisierter Stahlspulen-Abwickler zwingend erforderlich, um Bandschlingen und Spannungsschwankungen zu verhindern. Das Bremssystem muss für das Trägheitsmoment der Spule ausgelegt sein – unterdimensionierte Bremsen führen zu Überlauf und Materialverwicklungen.
2.3 Spulenwagen und Ladeergonomie
Manuelles Laden von Spulen mit Hilfe von Kranen birgt Sicherheitsrisiken und Ausrichtungsfehler. Ein hydraulisch betätigter Spulenwagen mit integrierten Kipp- und Hebefunktionen reduziert die Umrüstzeit um 35–50 %. Der Spulenwagen sollte motorisierte seitliche Positionierung aufweisen, um die Spule relativ zur Mandrelachse zu zentrieren. Bei der Bewertung eines Stahlspulen-Abwicklers zum Verkauf sollte überprüft werden, dass die Kapazität des Spulenwagens das maximale Spulengewicht um mindestens 15 % übersteigt, um künftige Materialaufwertungen zu berücksichtigen.
3. Branchenprobleme: Diagnosen und Lösungen
Drei wiederkehrende Fehlerarten bei Abwicklungsoperationen machen über 60 % der Stillstände in Rohrmühlen aus. Ihre Behebung erfordert einen systematischen Ansatz zur Ausrüstungsspezifikation.
3.1 Teleskopieren und Kantenbeschädigung
Teleskopieren tritt auf, wenn sich die Spulenschichten während des Abwickelns seitlich verschieben, oft aufgrund von nicht ausgerichteten Seitenführungen oder der Exzentrizität des Mandrels. Dieser Defekt kratzt nicht nur Material ab, sondern erzeugt auch Grate, die die Integrität der Schweißnaht gefährden. Fortschrittliche Abwickler integrieren hydraulische Seitenführungsplatten, die sich automatisch an die Spulenbreite anpassen und einen Abstand von 1–2 mm zum Bandrand einhalten. Diese Führungen müssen mit dem Positionierungssystem des Spulenwagens verriegelt sein, um eine absolute Ausrichtung vor Beginn des Abwickelns sicherzustellen.
3.2 Spannungsinstabilität und Kantenwelle
Kantenwelle – eine wellenförmige Verformung entlang der Bandkanten – ist direkt auf inkonsistente Rückenspannung zurückzuführen. Traditionelle Reibungsbremsen können die veränderliche Spulendurchmesser nicht ausgleichen, was zu Spannungsabfall führt, während sich die Spule abwickelt. Moderne motorisierte Abwickler verwenden eine geschlossene Regelung der Spannung mit Lastzellen, die an der Walzenanordnung montiert sind. Dieser Rückkopplungsloop passt das Motordrehmoment in Echtzeit an und hält die Spannung innerhalb von ±2 % des Sollwerts. Für Anwendungen in der Automobilindustrie ist diese Präzision entscheidend, um die Maßtoleranzen einzuhalten.
3.3 Ineffizienz bei Umrüstungen in Mehrproduktmühlen
In Anlagen, die strukturelle, automotive und sanitäre Rohre auf derselben Linie produzieren, wird die Umrüstzeit zu einem großen Kostentreiber. Ein Stahlspulen-Abwickler, der mit motorisierter Mandrel-Erweiterung, Rezeptspeicherung im HMI und automatisierter Seitenführungspositionierung ausgestattet ist, kann die Umrüstzeit von 25 Minuten auf unter 8 Minuten reduzieren. Anbieter wie SANSO bieten Abwickler mit vorprogrammierbaren Profilen für bis zu 50 Spulentypen an, sodass die Bediener Änderungen mit minimalem manuellem Eingriff durchführen können.
4. Automatisierung und Integration von Industrie 4.0
Die moderne Rohrmühle funktioniert als synchronisiertes System, bei dem der Abwickler mit dem Richtgerät, der Walzstraße und dem Schweißer über industrielle Netzwerke kommuniziert. Wichtige Automatisierungsmerkmale, auf die man achten sollte, sind:
PLC-Integration: Profibus, Profinet oder Ethernet/IP Schnittstellen für nahtlose Linienkoordination.
Sensoren für vorausschauende Wartung: Vibrationstransducer an Hauptlagern und Temperaturfühler an hydraulischen Systemen bieten frühzeitige Warnungen vor Verschleiß.
Fern-Diagnose: Fähigkeit für externe Ingenieure, auf Fahrparameter und Alarmprotokolle zuzugreifen, wodurch die durchschnittliche Reparaturzeit (MTTR) verkürzt wird.
Energie-Rückgewinnung: Regenerative Antriebe, die Bremsenergie wieder in das Werksnetz einspeisen und die Betriebskosten bei kontinuierlichen Betrieben senken.
Diese Funktionen verwandeln den Abwickler von einer eigenständigen Maschine in ein datengenerierendes Asset, das zu den Gesamteffizienzkennzahlen der Anlage beiträgt.
5. Anwendungs-spezifische Konfigurationen
Verschiedene Rohrprodukte stellen unterschiedliche Anforderungen an das Design des Abwicklers. Die folgenden Anwendungsszenarien veranschaulichen, wie sich Konfigurationsentscheidungen auf die Leistung auswirken.
5.1 Strukturrohre und HSS (Schwerwand)
Für Wicklungen mit einer Wandstärke von bis zu 25 mm und Breiten über 700 mm ist ein Doppelkonus-Abwickler mit hydraulischer Expansion und schwerem Hauptwelle erforderlich. Der Grundrahmen muss aus dickwandigem Stahl (≥25 mm) gefertigt sein, um Torsionskräfte während der Beschleunigung aufzunehmen. In diesem Segment wird der Stahlcoil-Abwickler häufig mit einem Vorleveler kombiniert, um die Belastung des Hauptgeräts zu reduzieren.
5.2 Edelstahl und Dekorative Rohre
Edelstahl und Titan erfordern Abwickler mit nicht verkratzenden Oberflächen. Polyurethan-beschichtete Wellensegmente und gummierte Quetschrollen verhindern Oberflächenkratzer. Darüber hinaus muss das Spannungskontrollsystem extrem niedrige und konstante Rückspannung bereitstellen, um "Orangenhaut"-Verformungen zu vermeiden. Anbieter bieten häufig optionale Ölnebel-Schmierung an, um die Streifenoberfläche weiter zu schützen.
5.3 Hochgeschwindigkeits-Automobillinien
Automobilanwendungen wie Antriebswellen und Fahrwerkskomponenten erfordern Geschwindigkeiten von über 120 m/min mit Toleranzen, die in Hundertsteln eines Millimeters gemessen werden. Hier ist ein motorisierter Abwickler mit einem DC-Digitalantrieb und hochauflösenden Encoder-Feedback unerlässlich. Das Steuerungssystem muss mit dem Master-Encoder der Formwalzmaschine synchronisiert werden, um die Phasengenauigkeit innerhalb von 0,1 Grad aufrechtzuerhalten.
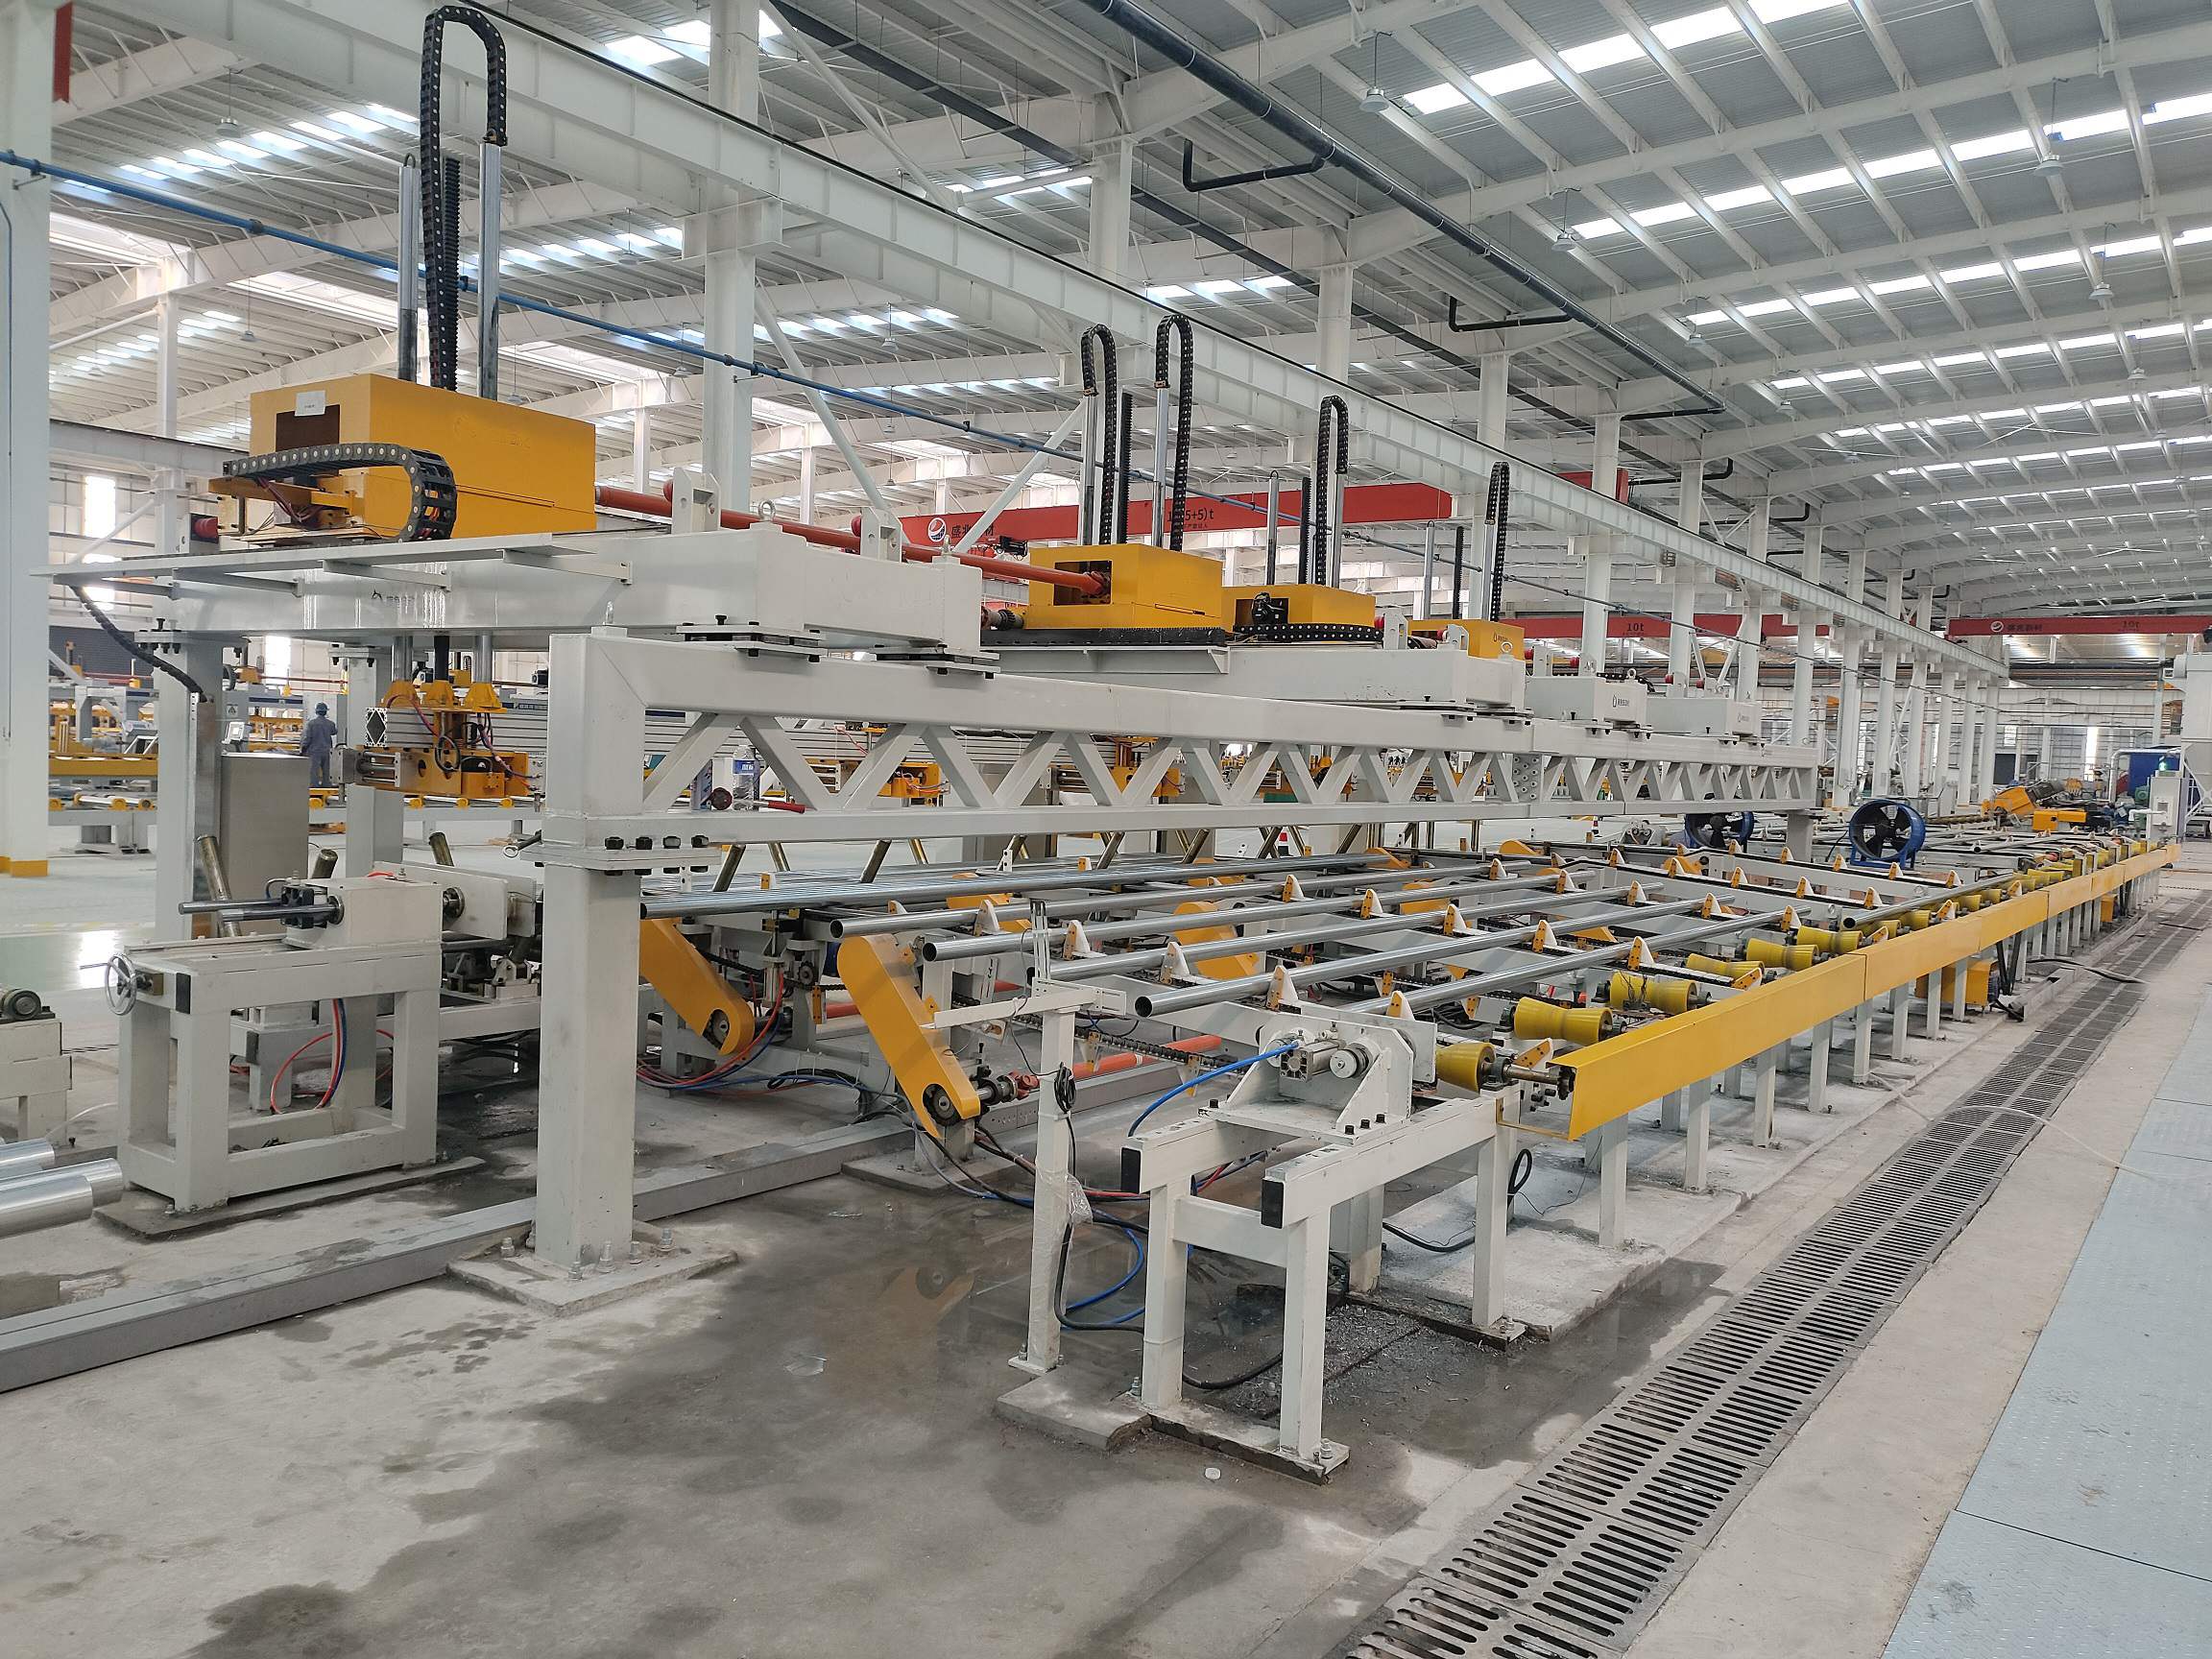
6. Wirtschaftliche Analyse: Gesamtkosten des Eigentums
Während der Kaufpreis eines Stahlcoil-Abwicklers eine signifikante Investition darstellt, zeigen die Gesamtkosten des Eigentums über einen Zeitraum von 10 Jahren die tatsächlichen wirtschaftlichen Auswirkungen. Die Analyse von Wartungsunterlagen aus 12 Rohrmühlen zeigt:
Hydraulische Abwickler hatten im Durchschnitt 22% niedrigere jährliche Wartungskosten im Vergleich zu mechanischen Expansioneinheiten aufgrund reduzierter Abnutzung der Wellensegmente.
Automatisierte Coilwagen-Systeme reduzierten die Unfallzahlen am Arbeitsplatz um 70% und erhöhten den Durchsatz um 12% durch schnellere Umrüstungen.
Energiereffiziente Antriebskonfigurationen reduzierten den jährlichen Stromverbrauch um durchschnittlich 18.000 kWh pro Schicht.
Die Auswahl eines Abwicklers von einem Hersteller mit einem dokumentierten Servicenetzwerk, wie SANSO, stellt sicher, dass die Verfügbarkeit von Ersatzteilen und technischer Unterstützung ungeplante Ausfallzeiten minimiert.
7. Integration in die Architektur der Rohrmühlenlinie
Der Abwickler funktioniert nicht isoliert. Seine Integration mit dem Geraderichten und dem Formabschnitt wird durch drei kritische Schnittstellen bestimmt:
Schleifensteuerung: Fotoelektrische Sensoren oder Ultraschall-Schleifen halten einen präzisen Materialpuffer zwischen Abwickler und Geraderichten, um Geschwindigkeitsunterschiede während der Beschleunigung und Verzögerung auszugleichen.
Geschwindigkeitsreferenz: Der Antrieb des Abwicklers erhält eine Geschwindigkeitsreferenz vom Hauptantrieb der Mühle, wobei die Anstiegsraten angepasst werden, um Materialschlaufen oder -reißen zu verhindern.
Sicherheitsverriegelung: Alle Schutzvorrichtungen, Lichtschranken und Not-Aus-Schalter sind in die Linien-PLC integriert, um eine sofortige Abschaltung der rotierenden Komponenten im Falle eines Eingriffs des Bedieners zu gewährleisten.
Bei der Spezifikation eines Stahlcoil-Abwicklers sollte frühzeitig die elektrische Schnittstellendokumentation angefordert werden, um die Kompatibilität mit der bestehenden Steuerungsinfrastruktur sicherzustellen.
8. Qualitätsstandards und Zertifizierung
Um die Zuverlässigkeit und Sicherheit des Abwicklers zu validieren, sollte die Ausrüstung anerkannten Standards entsprechen:
CE-Kennzeichnung: Zeigt die Konformität mit europäischen Sicherheits- und elektromagnetischen Verträglichkeitsrichtlinien an.
ISO 9001:2015: Herstellerzertifizierung für Qualitätsmanagementsysteme.
ISO 13849: Sicherheit von Maschinen—Leistungsanforderungen für Steuerungssysteme.
Renommierte Anbieter stellen Zertifizierungsdokumentationen als Teil des technischen Dossiers zur Verfügung, die für multinationale Beschaffungsprüfungen unerlässlich sind.
Strategischer Wert des präzisen Abwickelns
Die Auswahl eines Stahlcoil-Abwicklers ist eine strategische Entscheidung, die den Materialausstoß, die Produktionseffizienz und die Qualität des Endprodukts beeinflusst. Durch die Priorisierung von hydraulischen Erweiterungssystemen, geschlossenen Spannungsregelungen und automatisierungsbereiten Schnittstellen können Hersteller messbare Verbesserungen in der OEE erzielen. Erfahrungen aus mehreren Installationen bestätigen, dass ein gut spezifizierter Abwickler einrichtungsbedingte Ausschüsse reduziert, Randfehler minimiert und die Stabilität bietet, die für das Hochgeschwindigkeits-Schweißen erforderlich ist.
Für Werke, die modernisieren oder erweitern möchten, bietet SANSO eine Reihe von Abwicklersystemen an, die für die strengen Anforderungen der kontinuierlichen Rohrenproduktion entwickelt wurden, unterstützt durch technischen Support und feldbewährte Zuverlässigkeit.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen einem Einzelkopf- und einem Doppelkopf-Abwickler?
A1: Ein Einzelkopf-Abwickler hält jeweils eine Coil, was einen Stillstand der Linie für Coil-Wechsel erfordert. Ein Doppelkopf- (oder Doppelmandrel-) Abwickler hat zwei unabhängig rotierende Mandrels, die es dem Bediener ermöglichen, eine zweite Coil zu laden, während die erste verarbeitet wird. Dieses Design ermöglicht „fliegende Verbindungen“ in kontinuierlichen Werken und reduziert die Ausfallzeiten für Coil-Wechsel auf weniger als 60 Sekunden. Doppelkopfkonfigurationen sind für die Hochvolumenproduktion bevorzugt, bei der Betriebszeit von größter Bedeutung ist.
Q2: Wie berechne ich das erforderliche Bremsmoment für meinen Abwickler?
A2: Das Bremsmoment muss die Rotationsinertie der Coil überwinden und die notwendige Rückspannung bereitstellen. Die Formel umfasst das Trägheitsmoment der Coil (basierend auf OD, ID und Gewicht) multipliziert mit der winkelmäßigen Verzögerungsrate. Zusätzlich muss die erforderliche Rückspannung (typischerweise 5–10% der Materialausgangsstärke multipliziert mit der Querschnittsfläche) berücksichtigt werden. Die meisten Hersteller bieten Dimensionierungssoftware an; es ist ratsam, vollständige Coil-Daten bereitzustellen, um eine ordnungsgemäße Dimensionierung von Antrieb und Bremsen sicherzustellen.
Q3: Kann ein Stahlcoil-Abwickler mit automatisierten Seitenführungen nachgerüstet werden?
A3: Ja, viele bestehende Abwickler können mit hydraulischen Seitenführungssystemen nachgerüstet werden. Das Nachrüsten umfasst das Hinzufügen von hydraulischen Zylindern, Positionssensoren und einer Steuerungsschnittstelle zur bestehenden PLC. Der tragende Rahmen muss jedoch bewertet werden, um die zusätzlichen Kräfte aufzunehmen. Für ältere Maschinen wird eine vollständige technische Bewertung empfohlen. Hersteller wie SANSO bieten Nachrüstkits für ihre eigenen Modelle und Drittanbietergeräte an.
Q4: Welche Wartungsverfahren sind für hydraulische Abwickler kritisch?
A4: Kritische Wartung umfasst: monatliche Ölanalysen zur Erkennung von Verunreinigungen; halbjährliche Inspektion der Mandrel-Erweiterungssegmente auf Verschleiß; vierteljährliche Kalibrierung der Spannungs-Wägezellen; und jährlichen Austausch von hydraulischen Filtern. Für das Antriebssystem sollten die Encoder-Ausrichtung und der Verschleiß der Bremsbeläge alle 2.000 Betriebsstunden überprüft werden. Die Einhaltung dieser Intervalle verhindert unerwartete Ausfälle, die zu längeren Ausfallzeiten führen können.
Q5: Wie beeinflusst die Ausrichtung des Abwicklers die Qualität der Rohrschweißnaht?
A5: Eine Fehlstellung zwischen dem Abwicklerausgang und dem Geraderichtereingang führt dazu, dass das Band schräg verläuft, was eine ungleichmäßige Kantenbearbeitung zur Folge hat. Dies führt zu einer schlechten Ausrichtung der Schweißnaht, was zu Schweißfehlern wie Überlappung oder unzureichender Fusion führt. Eine ordnungsgemäße Ausrichtung des Abwicklers stellt sicher, dass das Band parallel zur Walzenachse in den Formungsbereich eintritt, was für eine konsistente Schweißnahtgeometrie unerlässlich ist. Laser-Ausrichtwerkzeuge werden während der Installation empfohlen, um Toleranzen innerhalb von 0,2 mm/m zu erreichen.
Für detaillierte technische Spezifikationen oder um eine benutzerdefinierte Konfiguration zu besprechen, besuchen Sie die SANSO Abwickler-Produktseite oder kontaktieren Sie deren Ingenieurteam für anwendungsspezifische Empfehlungen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
