Präzisionsrohrherstellung: Walzwerkzeuge, Schweißen & Qualitätsstandards
2026-09-08
Die Herstellung eines strukturellen oder mechanischen Rohr aus Walzstahl stellt ein genaues Gleichgewicht zwischen mechanischer Verformung, Hochfrequenzmetallurgie und kontinuierlicher Prozesskontrolle dar. Die Umwandlung von flachgewalzten Stahlcoils in hochintegrierte hohle Strukturprofile (HSS), Automobilprofile oder Fluidübertragungsleitungen erfordert mehr als nur sequenzielles Walzen; es verlangt eine straffe Verwaltung von Rückfederung, Kantenpräsentation, elektrischen thermischen Dynamiken und Schweißdruck.
Während das grundlegende Konzept des Kaltwalzformens und des kontinuierlichen Induktionsschweißens seit Jahrzehnten existiert, haben moderne industrielle Anforderungen an höhere Festigkeits-Gewichts-Verhältnisse (wie AHSS und duale Phasenstähle) den Betrieb der Walzmühle transformiert. Werkzeugkonfigurationen, Nahtimpedanz und Normalisierung der Schweißnaht bestimmen nun, ob eine Produktionslinie eine hohe Ausbeute erzielt oder unter kontinuierlichen Ausschussraten leidet. Ingenieurteams bei SANSO entwerfen kontinuierliche Produktionslinien mit diesen genauen mikro-mechanischen Toleranzen im Hinterkopf.
Phase 1: Dynamik des Eingangsbandes und kontinuierliche Bandakkumulation
Die Produktion von Rohr aus Walzstahl mit hoher Effizienz beruht auf ununterbrochener Betriebsweise. Prozessinstabilität, variable Bandspannung und Stop-Start-Thermzyklen beeinträchtigen direkt die Schweißkonsistenz, wodurch der Eingangsbereich entscheidend für die Ausbeute des fertigen Rohrs ist.
Abwickeln und Präzisionsabziehen: Schwere heiß- oder kaltgewalzte Bandcoils werden zentriert, unter Rückspannung über hydraulische Mandrells gehalten und durch Dämpfungsrollen geführt, um Abwickelstöße zu verhindern.
Scheren und Endschweißen: Um ein endloses Band zu erstellen, werden das Ende der verbrauchten Coil und der Anfang der neuen Coil quadratisch über hydraulische Scheren zugeschnitten und über automatisiertes TIG-, Plasma- oder Festkörperlaserschweißen verbunden.
Bandlagerung (Akkumulatoren): Horizontale Spiral- oder vertikale Schleifenakkumulatoren puffern Bandmaterial und geben dem Eingangs-Schweißer ausreichend Zykluszeit, um Coils zu verbinden, während die nachgeschalteten Form- und Schweißabschnitte mit kontinuierlichen Betriebsgeschwindigkeiten (häufig über 100–120 m/min) laufen.
Kantenbehandlung und Bandebene: Mehrrollen-Nivellierer brechen den Streckgrenzwert des Bandes, um Coil-Set und Querkonvexität zu entlasten. Gleichzeitig schneiden Kantenabtrag oder rotierende Kantenfrässchneider mechanische Wölbungen, quadratische Bandkanten und entfernen oxidierte Kantenlagen, um eine saubere Kontaktfläche an der Schweißspitze zu gewährleisten.
Phase 2: Mechanik des Kaltwalzformens (Zerlegung bis Enddurchgänge)
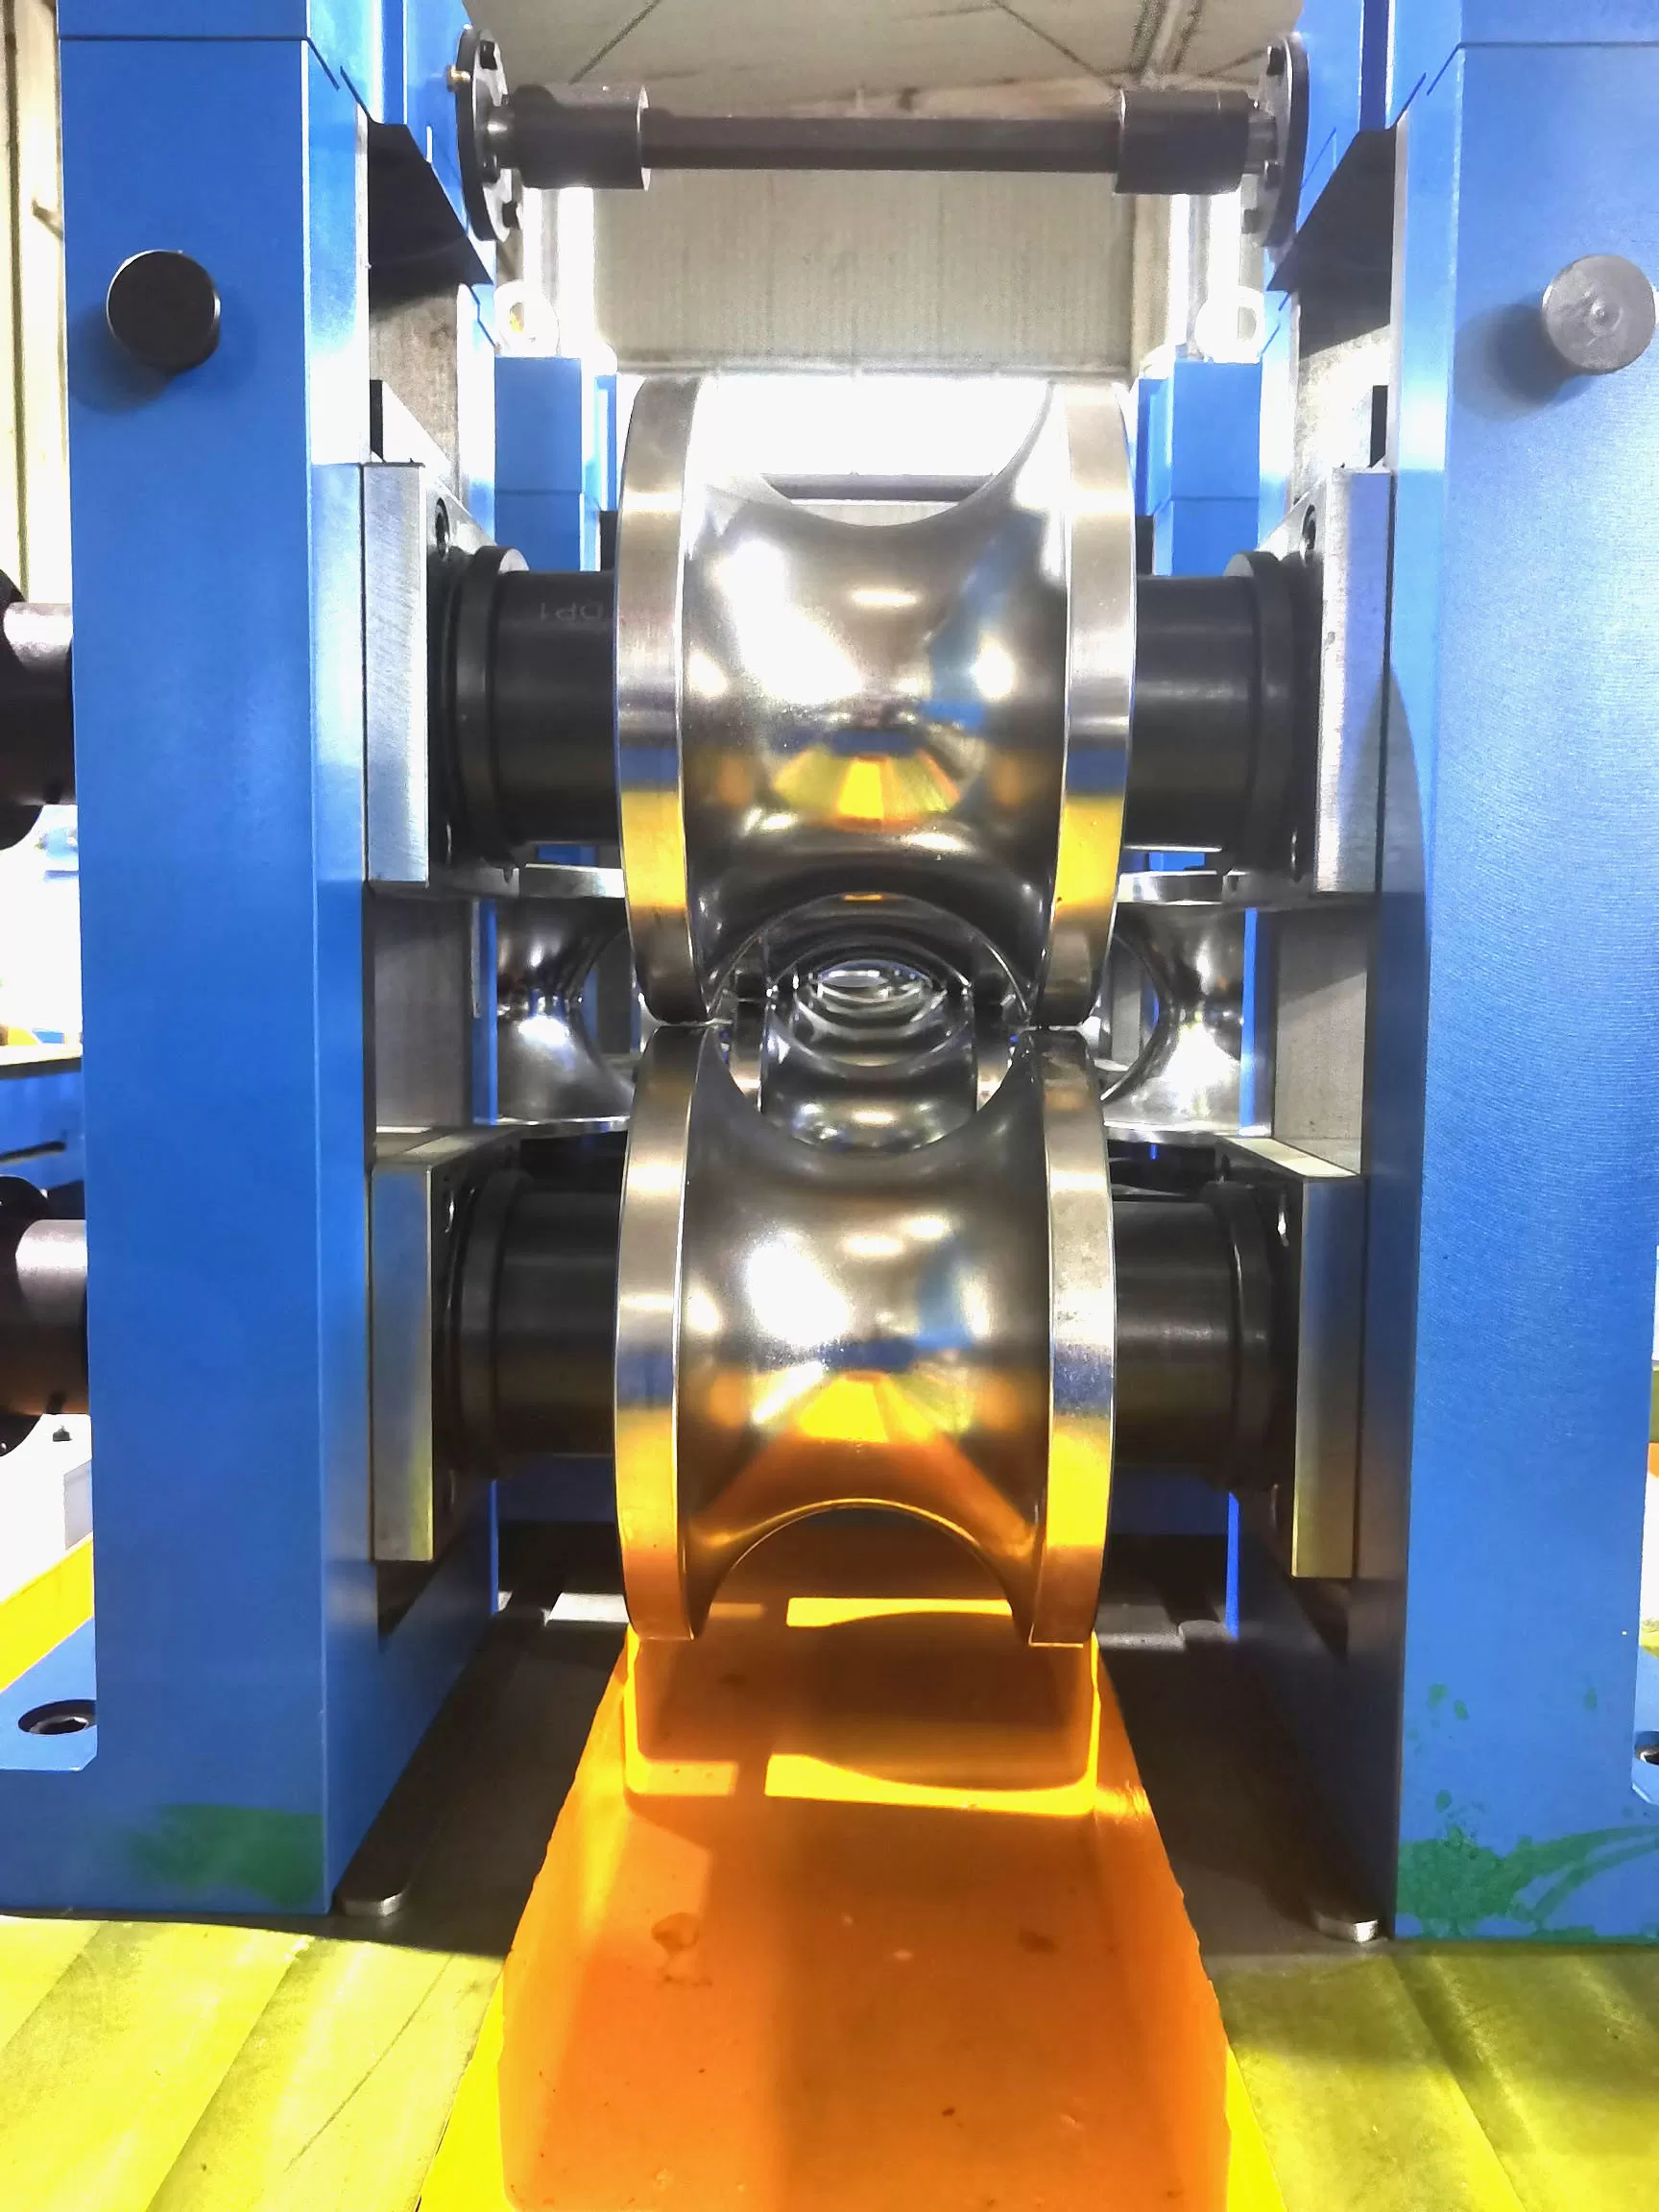
Die Formbank formt das flache Band sequenziell zu einer offenen zylindrischen Hülle (einem "offenen Nahtrohr"). Diese Transformation muss vermeiden, dass die Mitteldicke dünner wird, die Bandkanten ungleichmäßig gedehnt werden oder residuale Längsspannungen eingeführt werden.
Zerlegungsabschnitt: Radiales und W-Formen
In herkömmlichen Zerlegungswalzdurchgängen üben angetriebene obere und untere Walzen progressive transversale Biegungen aus. Moderne Hochleistungswalzmühlen verwenden typischerweise W-formende Werkzeuge oder Käfigformungssysteme. Die Käfigformung nutzt Cluster von einstellbaren, nicht angetriebenen vertikalen Seitenwalzen, die die Bandkanten früh im Prozess nach oben biegen. Dieser Ansatz reduziert Werkzeugwechsel über mehrere Außendurchmesser (ODs) und verhindert das "Kantenstrecken", das Kantenwellenfehler in hochfesten Legierungen verursacht.
Fin Pass Abschnitt: Kantenpräsentation und Prägung
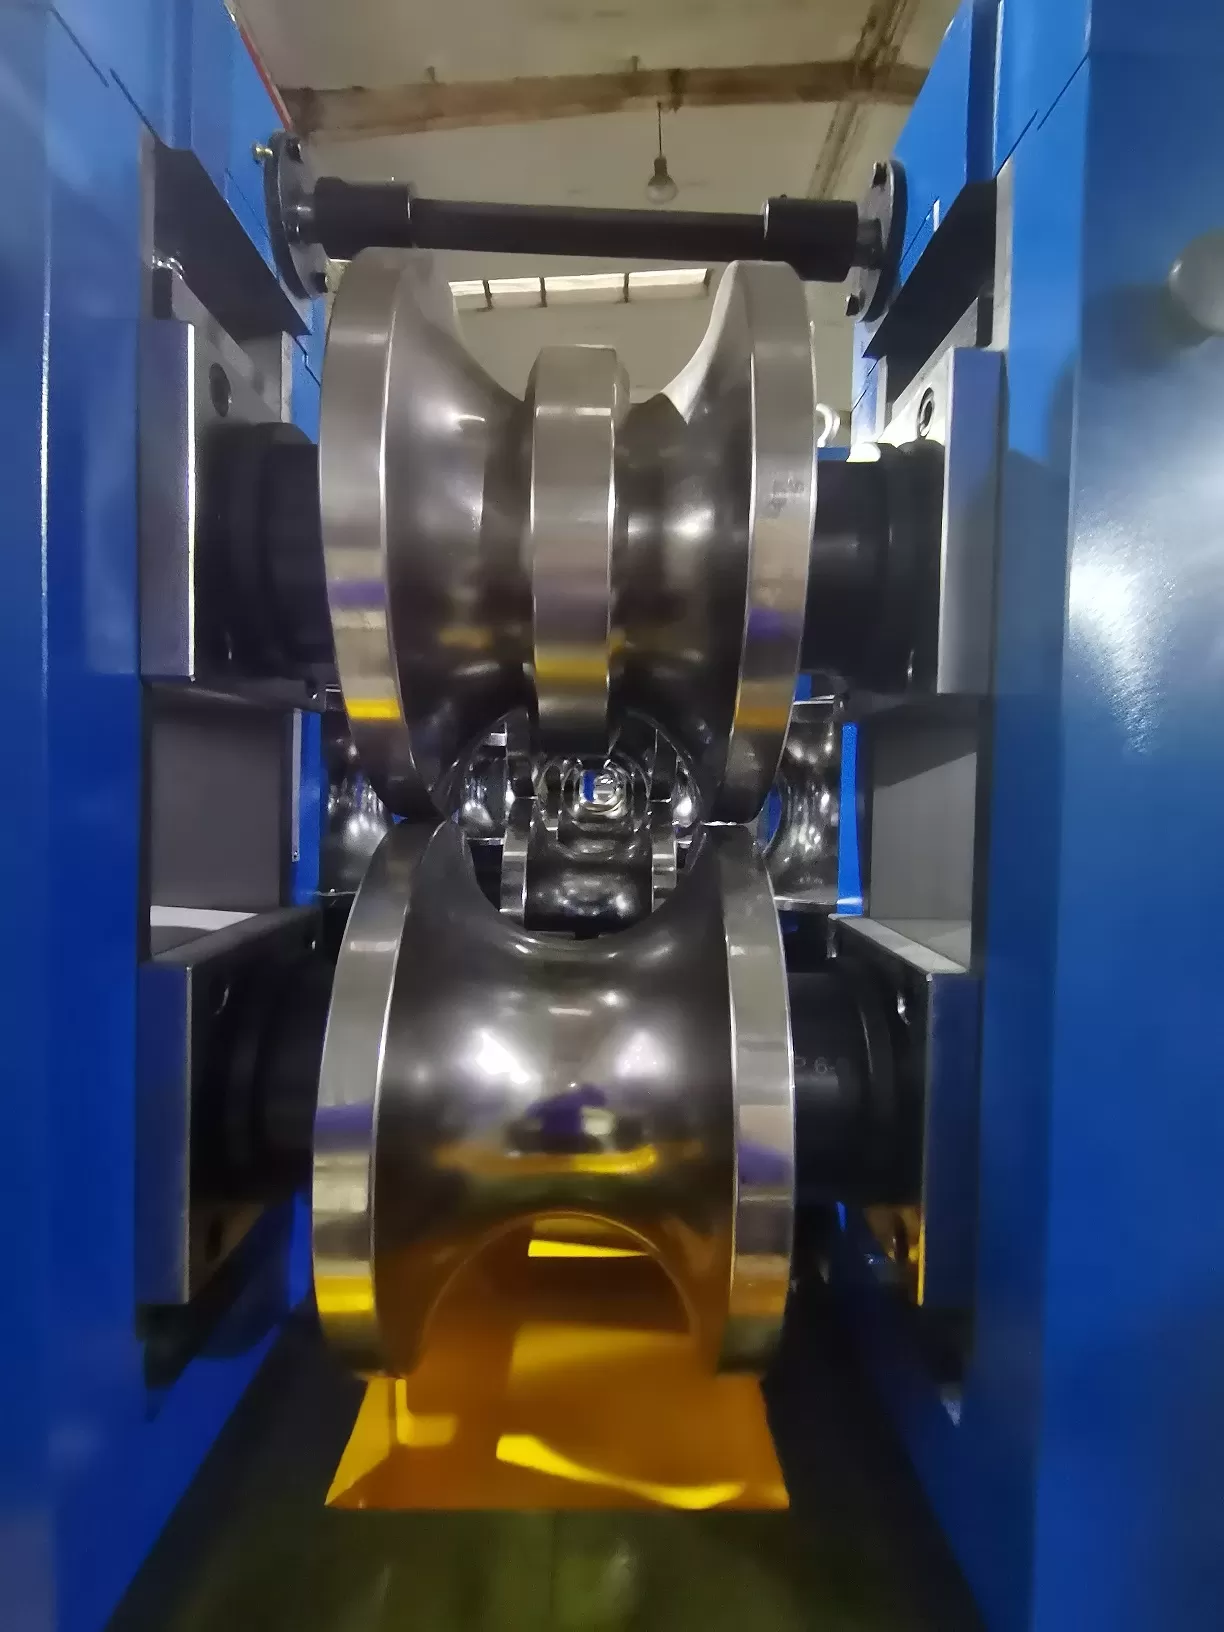
Die letzten 2 bis 4 Formstände sind Fin-Pässe. Rollensätze verfügen über eine zentrale Umfangsfinne (Klinge), die physisch zwischen den offenen Streifenrändern positioniert ist. Diese Pässe erfüllen kritische Funktionen:
Kantenprägung: Die Finnenklingen setzen den Profilwinkel der Streifenränder genau, sodass sie parallel und nicht abgeschrägt in die Schweißzone eintreten.
Nähtenorientierung: Die Finne hält die offene Naht strikt auf oberen Totpunkt (TDC) und neutralisiert jegliche Streifenkrümmung oder Rollverdrehung.
Umfangskalibrierung: Diese Pässe kontrollieren den äußeren Umfang präzise, um die Querschnittsreduktion zu steuern, die an die Pressrollen geliefert wird.
Phase 3: Hochfrequenz-Elektrowiderstandsschweißen (ERW/HFW)
Im Zentrum der Hochfrequenz Mill Tube Herstellung steht die Verbindungsphase, die typischerweise über Hochfrequenz-Induktion (HFI) oder Hochfrequenz-Kontakt (HFC) Schweißen bei Frequenzen von 200 bis 500 kHz ausgeführt wird.
Haut-Effekt und Näherungseffekt
Hochfrequenzstrom verhält sich nicht wie Gleichstrom. Er arbeitet nach zwei elektromagnetischen Prinzipien:
Haut-Effekt: Der Strom fließt hauptsächlich entlang der äußersten peripheren Schicht der Stahlstreifenränder und konzentriert die thermische Energie auf eine Tiefe von nur Bruchteilen eines Millimeters.
Näherungseffekt: Da sich die beiden Streifenränder auf einen Apex zubewegen, kehrt der Strom durch die gegenüberliegende Kante zurück, konzentriert den magnetischen Fluss und fokussiert die thermische Energie genau auf die gegenüberliegenden Kantenflächen.
Der V-Winkel und Apex-Dynamik
Die konvergierenden Ränder bilden ein elektrisches "Vee." Stabiles Schweißen erfordert die Aufrechterhaltung eines V-Winkels zwischen 3° und 7°. Wenn der Apex zu nah an der Mittelachse der Pressrolle driftet, verursachen Überhitzung der Kanten und Vorzündung spröde Gusszonen. Wenn der Apex zu weit stromaufwärts driftet, sinkt die Wärmeabfuhr und die Schnittstellentemperatur fällt unter die Schmiedeschwelle, was kalte Schweißfehler (Mangel an Fusion) erzeugt.
Um die elektrische Effizienz zu maximieren, wird ein wassergekühlter Impedanz (gebaut aus hochpermeablen Mangan-Zink-Ferritkernen) innerhalb des offenen Rohres unter dem Schweißpunkt montiert. Der Impeder erhöht die magnetische induktive Reaktanz des Innenwegs des Rohres, verhindert, dass der Strom um den inneren Umfang herumläuft, und zwingt ihn direkt entlang der konvergierenden V-Ränder.
Umformschmieden und Abtragen
Sobald die Streifenränder einen plastischen Schmiedezustand erreichen (1350°C–1450°C für strukturierte Kohlenstoffstähle), drücken die Pressrollen sie unter hohem mechanischen Druck zusammen. Feste Oxide, flüssige Schmelzschichten und Schlackeneinschlüsse werden aus der Verbindung ausgestoßen, wodurch interne und externe Schweißnähte (Flash) entstehen. Ein kontinuierlicher OD-Scarfing schneidet den heißen äußeren Flash bündig mit dem Basisrohrprofil, während ein ID-Scarfing-Mandrel, intern gestützt, die innere Schweißnaht schneidet, um API-, ASTM- oder Automobilhydraulikspezifikationen zu erfüllen.
Phase 4: Inline-Wärmebehandlung, Größenanpassung und Profilmodifikation
Da der schnelle Temperaturanstieg und die Umgebungskühlung des HFW-Prozesses eine als geschweißt martensitische oder grobkristalline bainitische Mikrostruktur entlang der engen Wärmebeeinflussten Zone (HAZ) erzeugen, ist eine gezielte Nachbehandlung nach dem Schweißen für kritische Struktur-Anwendungen zwingend erforderlich.
Nähten-Normalisierung
Mittel-Frequenz (1–3 kHz) Induktionsheizköpfe verfolgen die Schweißnaht inline unmittelbar nach der Wasserabschreckung und dem Abtragen. Die Ausrüstung erhitzt die HAZ auf Austenitisierungstemperaturen (880°C–950°C), löst die harten, spröden Phasen auf und ermöglicht es der Naht, sich natürlich in eine duktilen, gleichmäßigen, feinkörnigen Ferrit-Perlit-Matrix abzukühlen, die mit den mechanischen Eigenschaften des Grundmetalls übereinstimmt.
Größenanpassung und Turk’s Head Formgebung
Nachdem das runde Rohr in einem regulierten Wasser-Sprühbecken abgekühlt ist, gelangt es in den Größenanpassungsbereich, um verbleibende Ovalität und durch das Walzen verursachte Verzerrungen zu überwinden:
Durchmesser-Kalibrierung: Angetriebene Größenanpassung reduziert den äußeren Durchmesser um 1% bis 3%, indem das Material über seinen Streckgrenzpunkt hinaus bearbeitet wird, um eine gleichmäßige Querschnitts-Rundheit und Wanddicken-Toleranzen zu gewährleisten.
Formumwandlung: Um quadratische, rechteckige oder komplexe polygonale Hohlprofile herzustellen, wird das zylindrische Hohlprofil durch fortschreitende Profilwalzen oder 4-Walzen-Universalstände (Turk’s Heads) geführt. Die Eckenradien werden hier unter hohem Druck geformt, ohne die Integrität der Schweißnaht zu beeinträchtigen.
Geradestellung: Turk’s Head-Einheiten, die auf horizontalen und vertikalen Achsen einstellbar sind, neutralisieren durch die Walze verursachte Wölbungen, Schwankungen und torsionale Verdrehungen.
Phase 5: Hochpräziser Zuschnitt und Zerstörungsfreie Prüfung (NDT)
Die letzte Verarbeitungsstufe balanciert mechanische Geschwindigkeit mit kontinuierlicher zerstörungsfreier Inspektion, um zu verhindern, dass nicht spezifikationsgerechte Längen in nachgelagerte Bestände gelangen.
Inline-Zerstörungsfreie Prüfung: Hochdurchsatzlinien integrieren rotierende Wirbelstrom-Arrays oder Phased-Array-Ultraschallprüfköpfe (UT) unmittelbar nach der Größenanpassung. Diese Systeme erkennen interne Schweißlaminierungen, Pinholes, unbonded cold welds und Wanduntermaßbedingungen in Echtzeit und lösen Ablehnungsflaggen für Spritzmarkierungen aus.
Fliegende Zuschnittsysteme: Fliegende Kaltkreissägen, ausgestattet mit Hartmetall-bestückten (TCT) Klingen oder Hochgeschwindigkeits-HSS-Rundklingen, synchronisieren sich dynamisch mit der Linie über servo-gesteuerte Nachverfolgung. Das Kalttrennen eliminieren die schweren thermischen Grate, die lokale Kantenhärtung und die Endausrichtungsfehler, die typisch für ältere Reibungs-Schleifscheiben sind.
Kritische Ingenieurvariablen in modernen Rohrlinien
Die Aufrechterhaltung einer hohen Gesamtanlageneffektivität (OEE) auf einer Rohrlinie erfordert eine präzise Verwaltung von mechanischen und Werkzeugvariablen:
Verschleißmuster der Walzenwerkzeuge: Abrasiver Verschleiß an den oberen Fin-Pass Klingen und Größenanpassungsprofilen verändert die effektiven Durchmesser-Metriken, verschiebt die Kantenbelastungsmuster und führt zu Kantenhaken oder nicht tolerierten Radien. Werkzeugspezialisten bei SANSO verwenden hochvanadinhaltige Werkzeugstähle (z.B. D2, hochlegierte Pulvermetallurgie-Qualitäten) und kryogene Behandlungen, um die Lebensdauer der Walzen zu verbessern.
Bandbreiten-Tolerierung: Schnitt-Toleranzen beeinflussen direkt den Schweißdruck. Ein bloßer +0,5 mm Fehler über einen breiten Schnittstreifen überfüllt die Fin-Passagen, erzeugt starken Quetschdruck und verschleißt die Walzenlager vorzeitig. Ein zu schmaler Streifen führt zu einer Unterversorgung der Quetschwalzen, was zu niedrigem Schweißdruck und katastrophalen Schweißfehlern führt.
Stillstandsreduzierung durch Schnellwechsel-Kassetten: Führende Rohrbetriebe verwenden gerüstete oder kasettenartige Walzenstände. Das gesamte Set von Abbau-, Fin- und Größenanpassungsständen kann mechanisch entkoppelt und mit einem Kran herausgehoben werden, was einen Wechsel zu alternativen Profilen in weniger als 45 Minuten anstatt ganzer 8-Stunden-Betriebszeiten ermöglicht.
Häufig gestellte Fragen
Was unterscheidet ein ERW-Rohr von einem nahtlosen Rohr?
Ein ERW (Electric Resistance Welded) Rohr wird kontinuierlich aus kaltgewalztem oder warmgewalztem Stahlband hergestellt, zu einem Zylinder geformt und entlang seiner Längsnähte mit elektrischer Widerstands- oder Induktionswärme geschweißt. Ein nahtloses Rohr wird durch das heiße Durchbohren eines festen zylindrischen Stahlbillets über einen inneren Dorn produziert, was zu einer hohlen Hülle ohne eine longitudinale Schweißnaht führt. ERW-Rohre bieten engere Wanddicken-Toleranzen, überlegene Oberflächenqualitäten und bessere Konzentrizität, während nahtlose Rohre die wärmebeeinflusste Zone vollständig für Hochdruckanwendungen eliminieren.
Warum tritt Rissbildung entlang der Schweißnaht eines Rohrrohrs auf?
Rissbildung tritt typischerweise aufgrund von nichtmetallischen Einschlüsse (wie Mangan-Sulfiden oder Silikaten) auf, die im Rohstahlband vorhanden sind. Während der Kaltwalzformung und der anschließenden Phasen des Quetschwalzens werden diese Einschlüsse parallel zur Querschnittskontur des Rohrs umgeleitet und biegen sich zur inneren oder äußeren Oberfläche. Unter Ringspannung oder mechanischen Expansionsprüfungen öffnen sich diese umgeleiteten Einschlüsse zu feinen Rissen, die wie Haken aussehen.
Wie verbessert ein Impeder die Schweißleistung einer Rohrmühle?
Der Impeder besteht aus einem Kern aus hochwertigen Ferritmaterialien, der in einem nichtmetallischen, hitzebeständigen Gehäuse untergebracht ist, durch das kontinuierlich Kühlmittel fließt. Wenn er im offenen Nahtrohr direkt unter der Induktionsspule platziert wird, leitet der Impeder den magnetischen Fluss und erhöht dramatisch den elektrischen Widerstand des Strompfades entlang der Innenwand des Rohrs. Dies zwingt den Hochfrequenzstrom dazu, den niederohmigen Pfad entlang der konvergierenden Bandkanten zu priorisieren, was die elektrische Effizienz erhöht und die erforderliche Generatorleistung reduziert.
Welche Standards regeln die Prüfung der strukturellen Integrität von Rohrrohren?
Wichtige internationale Spezifikationen umfassen ASTM A500 (kaltgeformte geschweißte und nahtlose Kohlenstoffstahl-Strukturrohre in Rund- und Formstücken), ASTM A53 (Rohr, Stahl, schwarz und heißgetaucht, verzinkt, geschweißt und nahtlos) und EN 10219 (kaltgeformte geschweißte strukturelle Hohlprofile aus unlegierten und feinkörnigen Stählen). Prüfanforderungen spezifizieren typischerweise Rückwärtsabflachung, Zugfestigkeit, Streckgrenze, Charpy-V-Kerbschlagzähigkeit und kontinuierliche Inline-Wirbelstrom- oder hydrostatische Lecktests.
Können Hochfrequenz-Rohrmühlen direkt nicht-runde Profile erzeugen?
Ja. Mühlen können Direktformwerkzeuge verwenden, die das Band vor dem Schweißen in einen quadratischen oder rechteckigen Querschnitt formen. Die gängigere und betrieblich stabilere Methode ist jedoch der "Rund-zu-Form"-Prozess. Das Band wird als standardmäßiges Rundrohr geformt und geschweißt – was die Stabilität und Symmetrie der Apex-Schweißung maximiert – und anschließend in quadratische, rechteckige oder elliptische Profile innerhalb der Kaltvermessungs- und Turk's Head-Stände umgewandelt.
Verbessern Sie Ihre Rohrmühleninfrastruktur mit SANSO
Die Herstellung von hochergiebigen, maßgenauen Rohrrohren erfordert koordinierte Ingenieurleistungen in jeder mechanischen Phase: präzise Bandakkumulatormechanik, hochsteife Walzstände, verlustarme Impeder-Anordnungen und dynamische fliegende Abschneider. Linienabweichungen, Lagerluftfehler oder unsachgemäße Walzwerkzeuge können schnell zu Oberflächenmarkierungen, Wandverdünnung und Schweißfehlern führen.
SANSO Ingenieure komplette, leistungsstarke Rohrmühlenverarbeitungssysteme, Präzisionswalzwerkzeuge und kasettenbasierte Schnellwechselarchitekturen, die auf enge Maßtoleranzen ausgelegt sind. Egal, ob Sie Linien für ASTM-Strukturabschnitte, komplexe Automobilprofile oder hochvolumige mechanische Rohre erweitern, unser Ingenieurteam bietet die Maschinen, Walzpassprofile und Unterstützung bei der Inbetriebnahme vor Ort, um Ihre OEE zu maximieren und die Ausschussraten zu reduzieren.
Kontaktieren Sie das Ingenieurteam von SANSO noch heute, um Ihre Projektspezifikationen zu überprüfen, Werkzeugsimulationen anzufordern oder ein formelles Maschinenangebot zu erhalten, das auf Ihre Produktionsanforderungen zugeschnitten ist.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Top 10 Rohrmühlenhersteller im Jahr 2026: Der endgültige globale Leitfaden
-
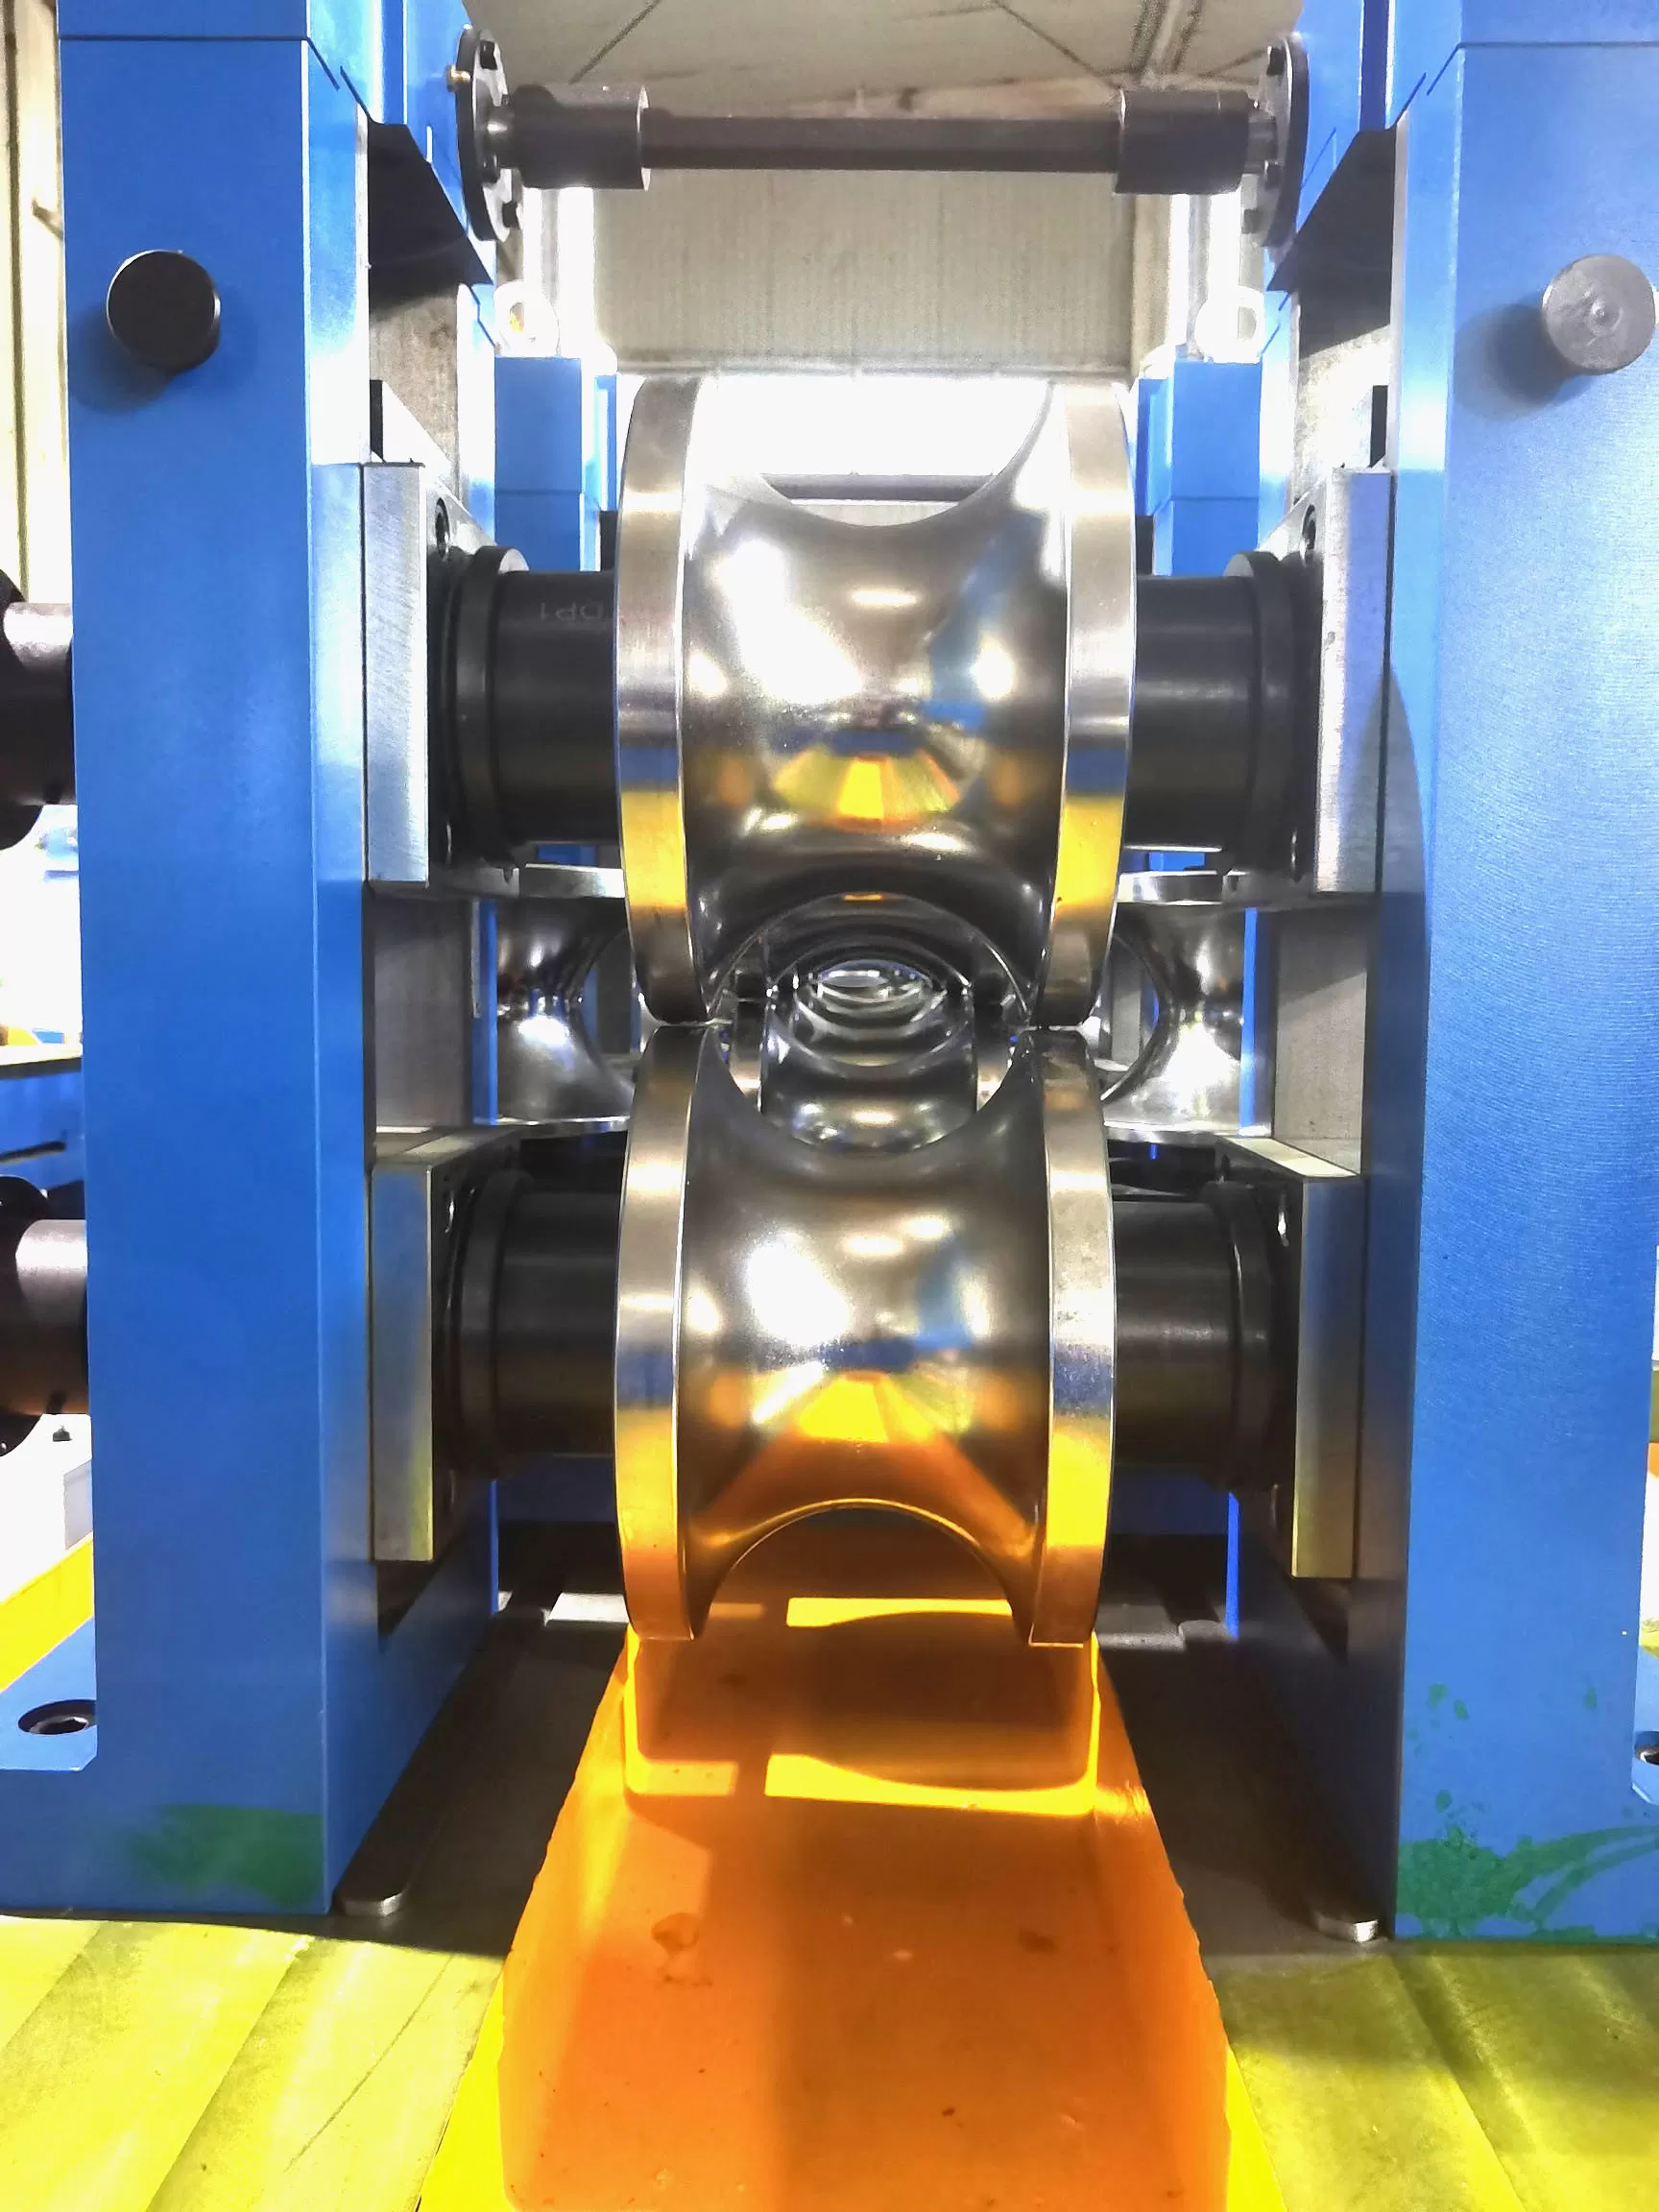 2026 Geschweißte Rohrmühlenmaschinen Preis: Der vollständige globale Käuferleitfaden
-
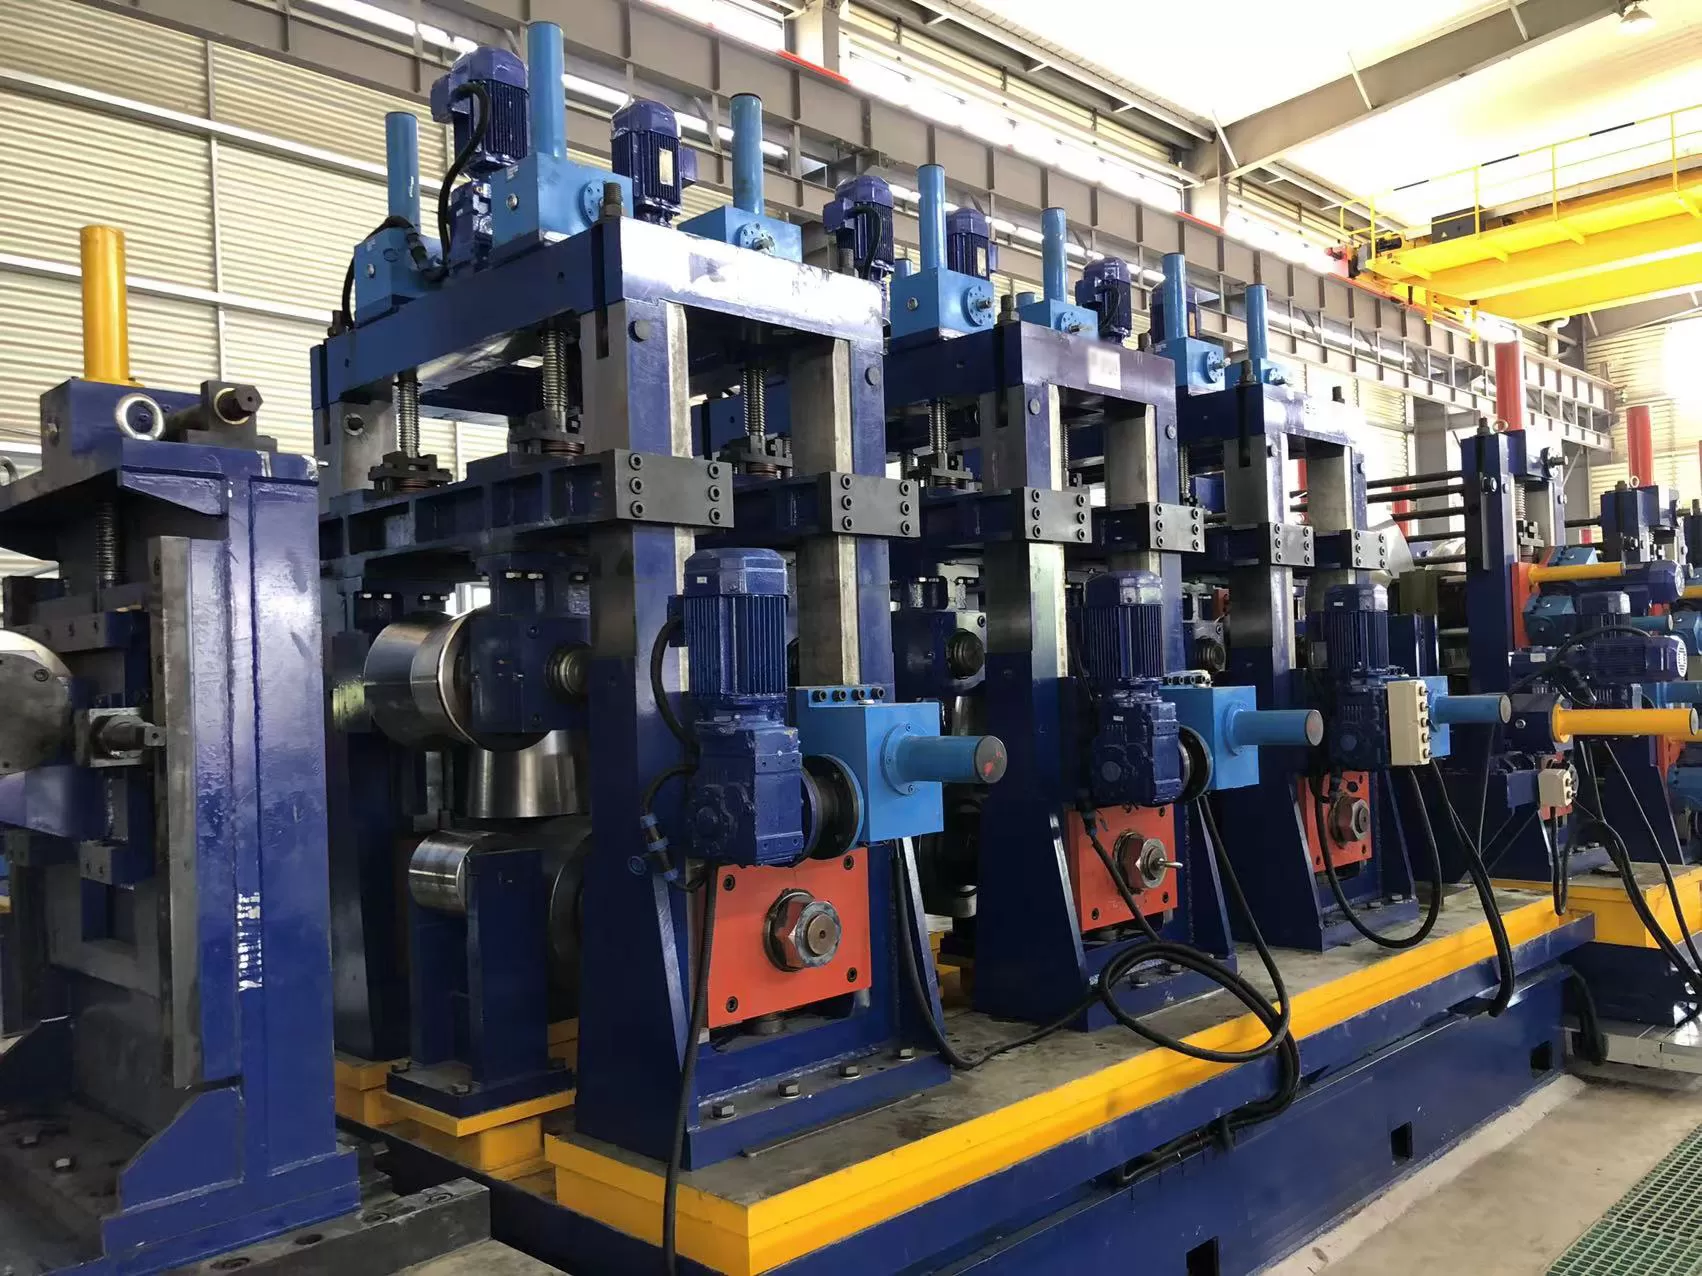 Industrielle Rohrmühlenlinien-Design: Kaltwalzformungsdynamik und Schweißmetallurgie
-
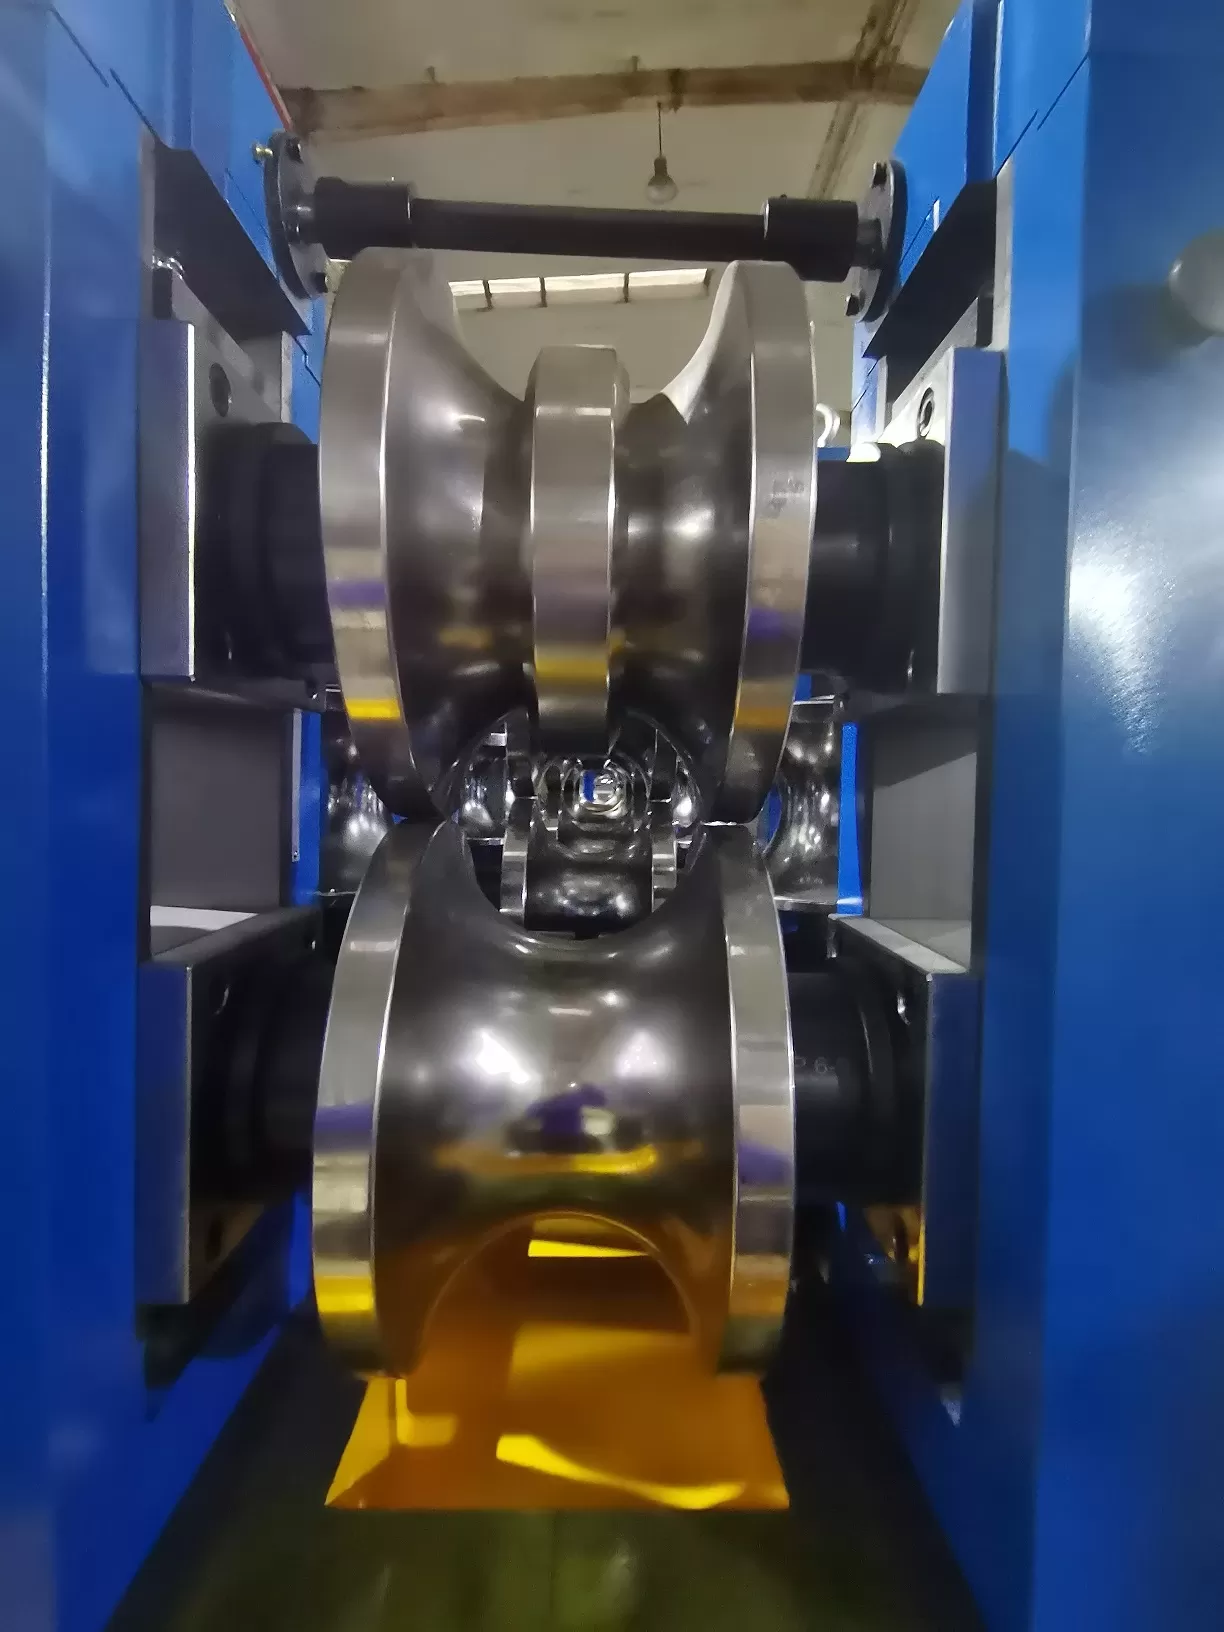 Wie man die Lebensdauer Ihrer Rohrmühlenwalzen verdoppelt: 2026 Beste Praktiken
-
Präzisionsrohrherstellung: Walzwerkzeuge, Schweißen & Qualitätsstandards
Neue Artikel
Beliebte Tags