精密管材制造:辊工具、焊接和质量标准
2026-09-08
结构或机械轧管的制造代表了机械变形、高频冶金和连续过程控制之间的精确平衡。将平轧钢卷转换为高完整性空心结构部分(HSS)、汽车型材或流体传输导管不仅需要顺序轧制;还需要对回弹、边缘呈现、电热动态和焊接冲击锻压力进行严格管理。
尽管冷轧成型和连续感应焊接的基本概念已经存在数十年,但现代工业对更高强度重量比(如AHSS和双相钢)的需求已经改变了轧机的操作。工具配置、接缝阻抗和焊缝归一化现在决定了生产线是否能够实现高产量吞吐量或遭受持续的废品率。SANSO的工业工程团队在设计连续生产线时考虑了这些精确的微机械公差。
第一阶段:入口带材动态与连续带材积累
高效的轧管生产依赖于不间断的操作。过程不稳定、带材张力变化和停启动热循环直接降低了焊接一致性,使得入口部分对成品管的产量至关重要。
解卷和精密剥皮:重型热轧或冷轧带材卷在液压芯轴的作用下居中,保持反向张力,并通过缓冲辊喂入以防止解卷冲击。
剪切和端焊:为了建立无尽的带材,耗尽卷的尾部和新卷的前端通过液压剪切裁剪成方形,并通过自动TIG、等离子或固态激光焊接连接。
带材存储(积累器):水平螺旋或垂直环形积累器缓冲带材,给入口焊接机提供足够的循环时间来拼接卷材,同时下游成型和焊接部分以连续操作线速度运行(通常超过100-120米/分钟)。
边缘处理和带材平整:多辊平整机打破带材屈服点以减轻卷材的变形和横弯。同时,边缘修整或旋转边缘铣削修整机切割机械弯曲,方形带材肩部,并去除氧化边缘层,以确保在焊接顶点处有干净的接触面。
第二阶段:冷轧成型机械(从破碎到最终通过)
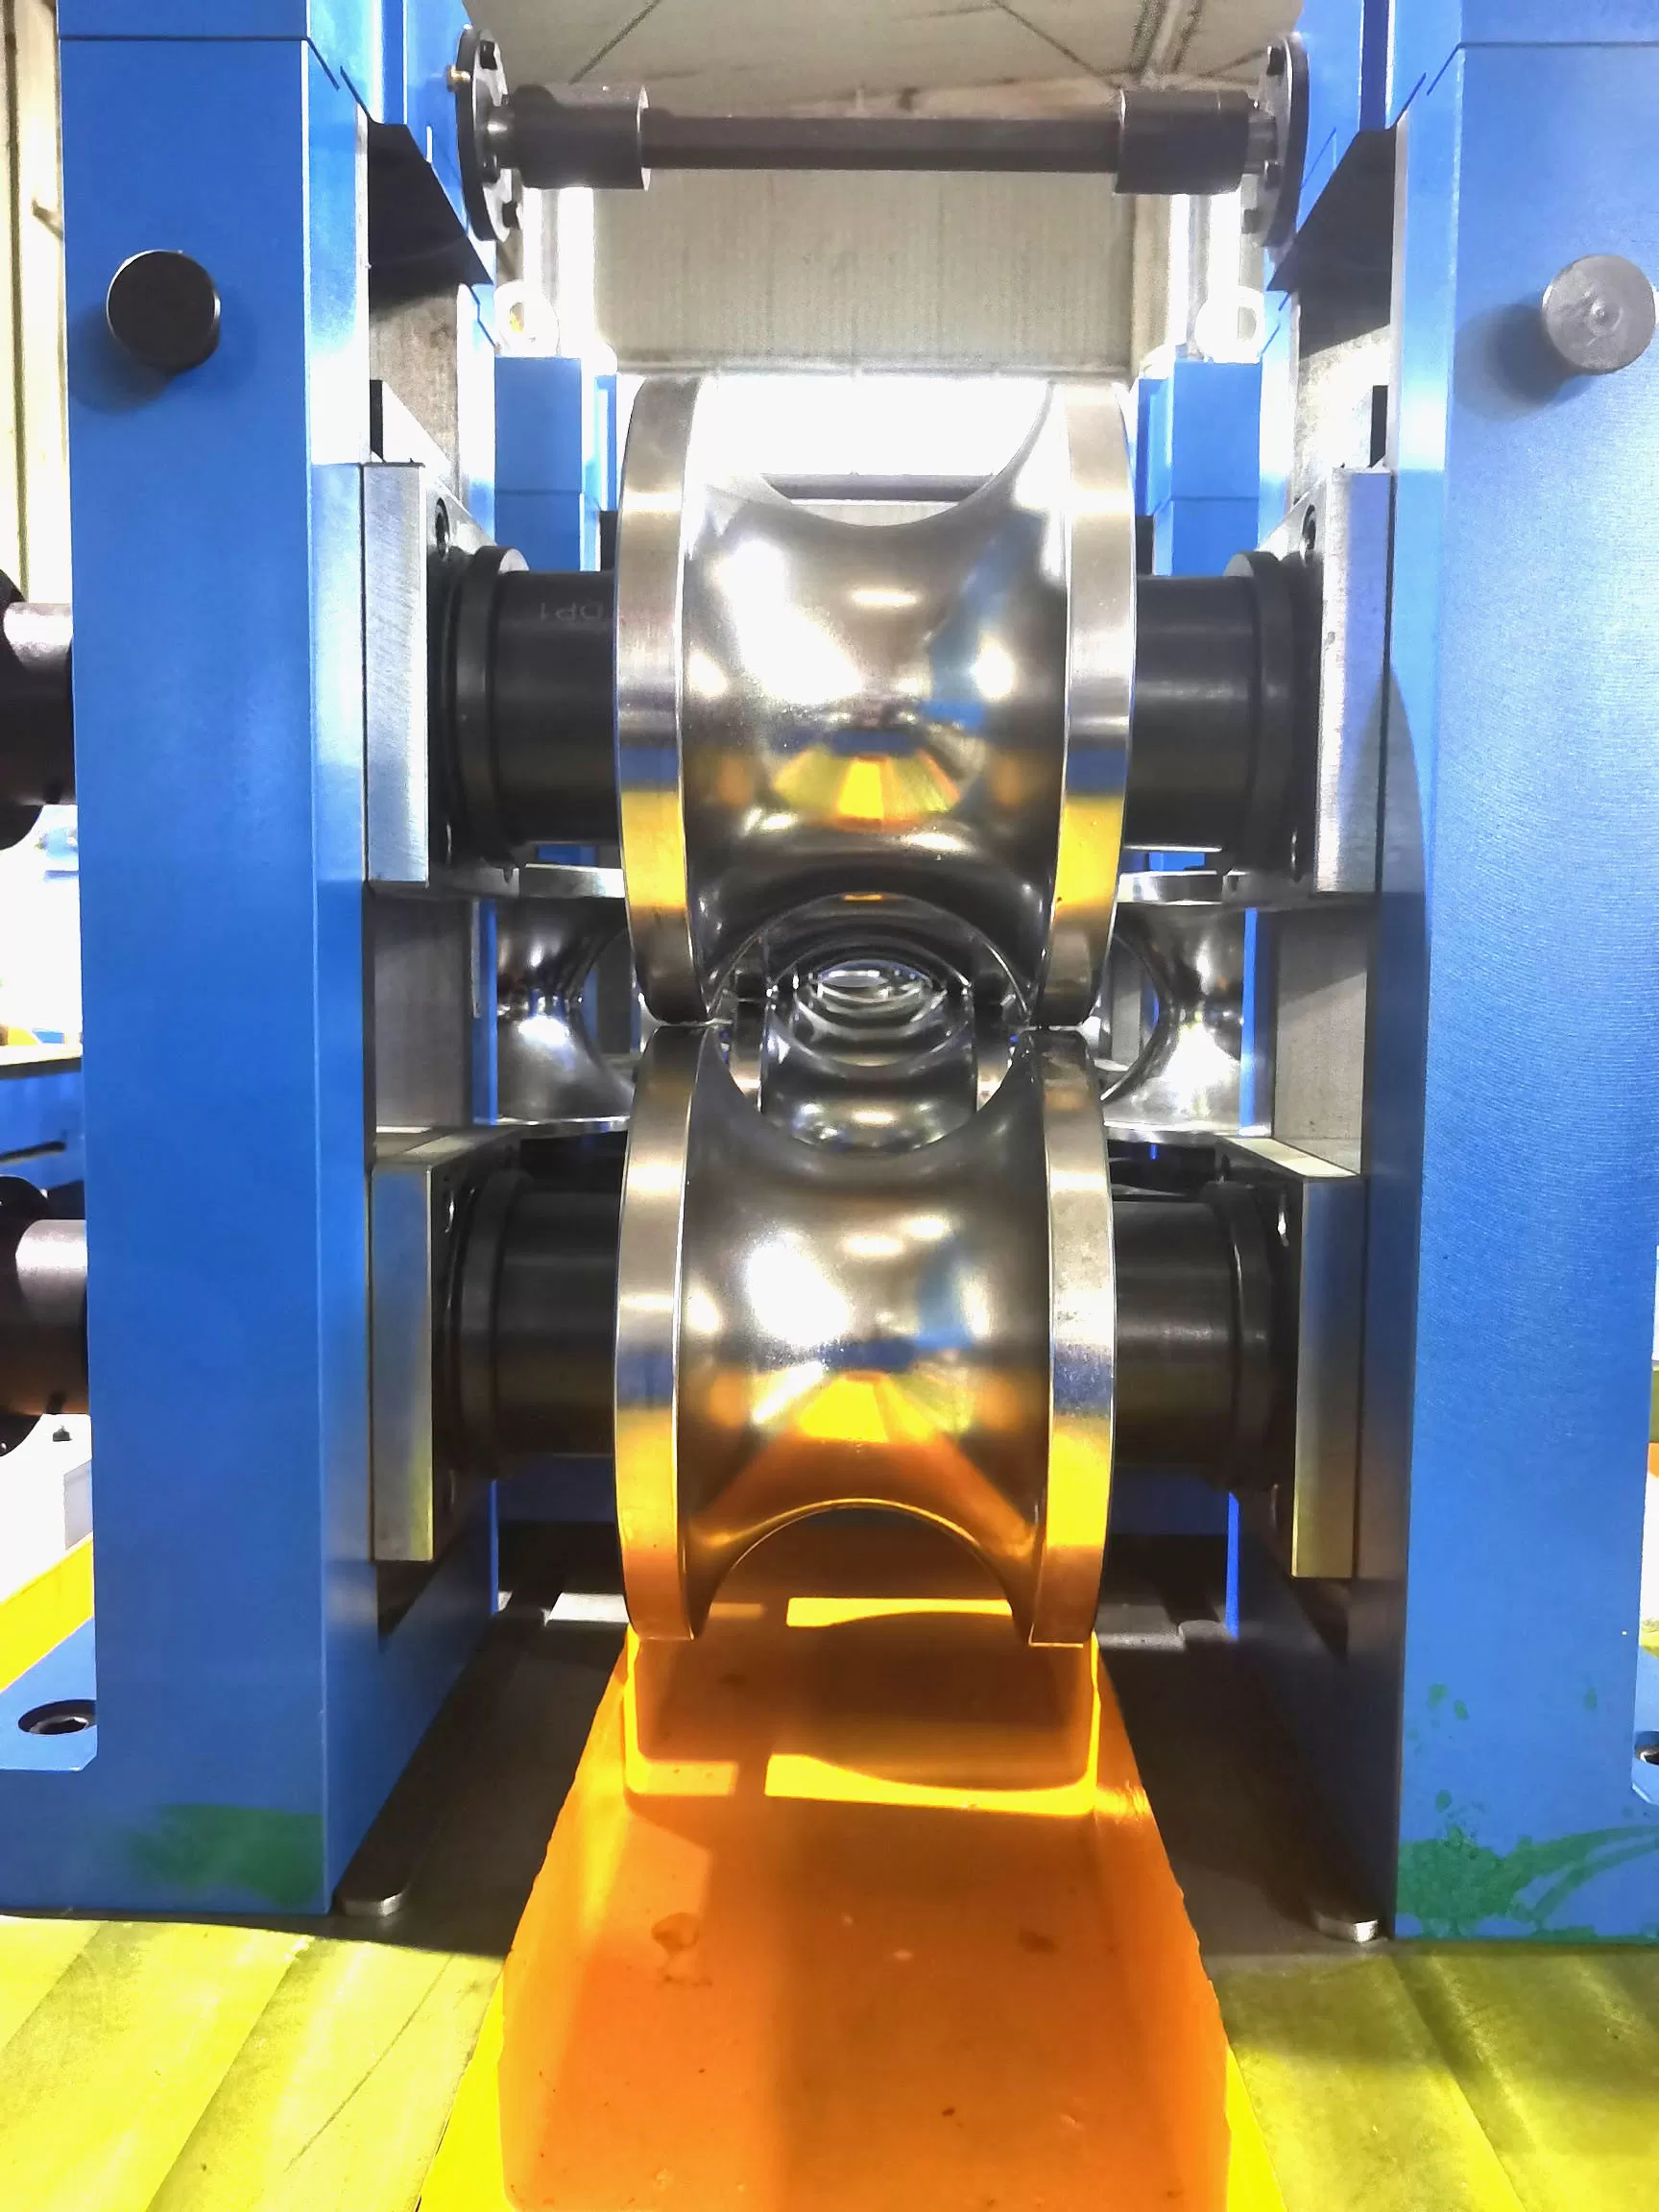
成型机组依次将平带材成型为开放的圆柱壳(“开缝管”)。这一转变必须避免中心厚度变薄、带材边缘不均匀拉伸或引入残余纵向应力。
破碎段:径向和W成型
在传统的破碎轧制过程中,驱动的上辊和下辊施加渐进的横向弯曲。现代高容量轧机通常采用W成型工具或笼式成型系统。笼式成型使用可调节的非驱动垂直侧辊的簇,在序列的早期阶段向上弯曲带材边缘。这种方法减少了在多个外径(OD)之间的工具更换,并防止了导致高强度合金中边缘波缺陷的“边缘拉伸”。
鳍片通过部分:边缘成型和铸造
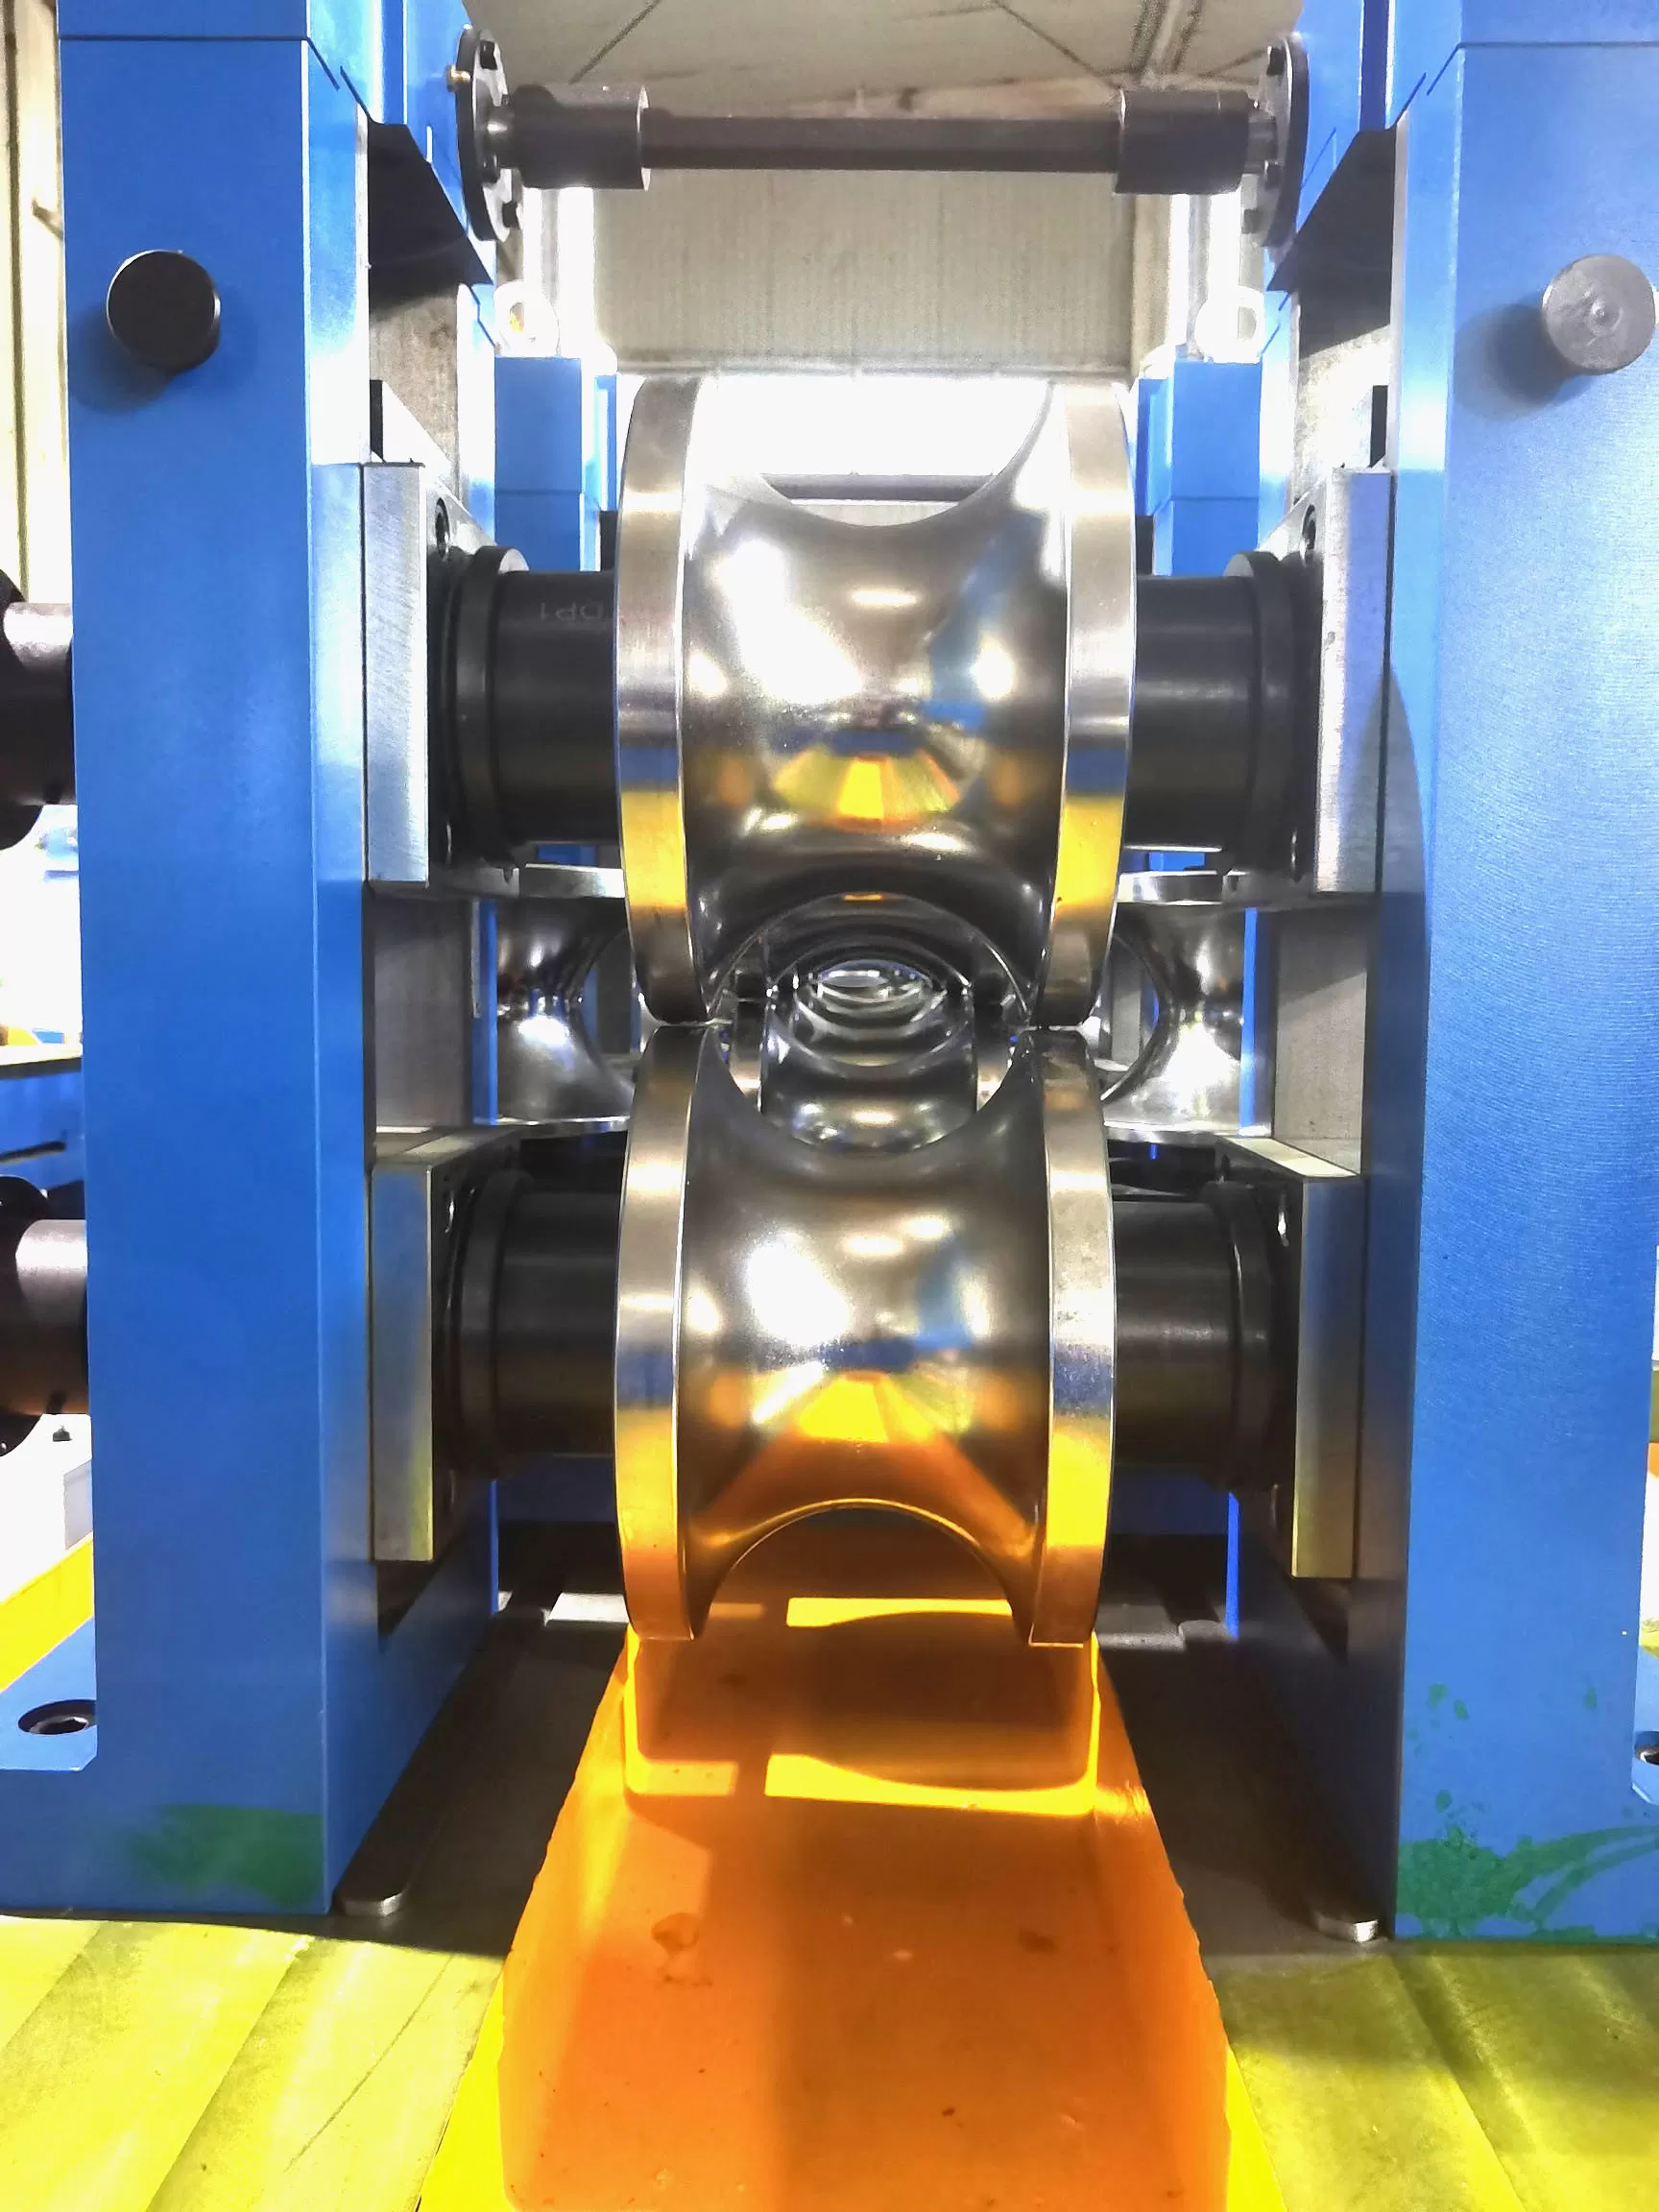
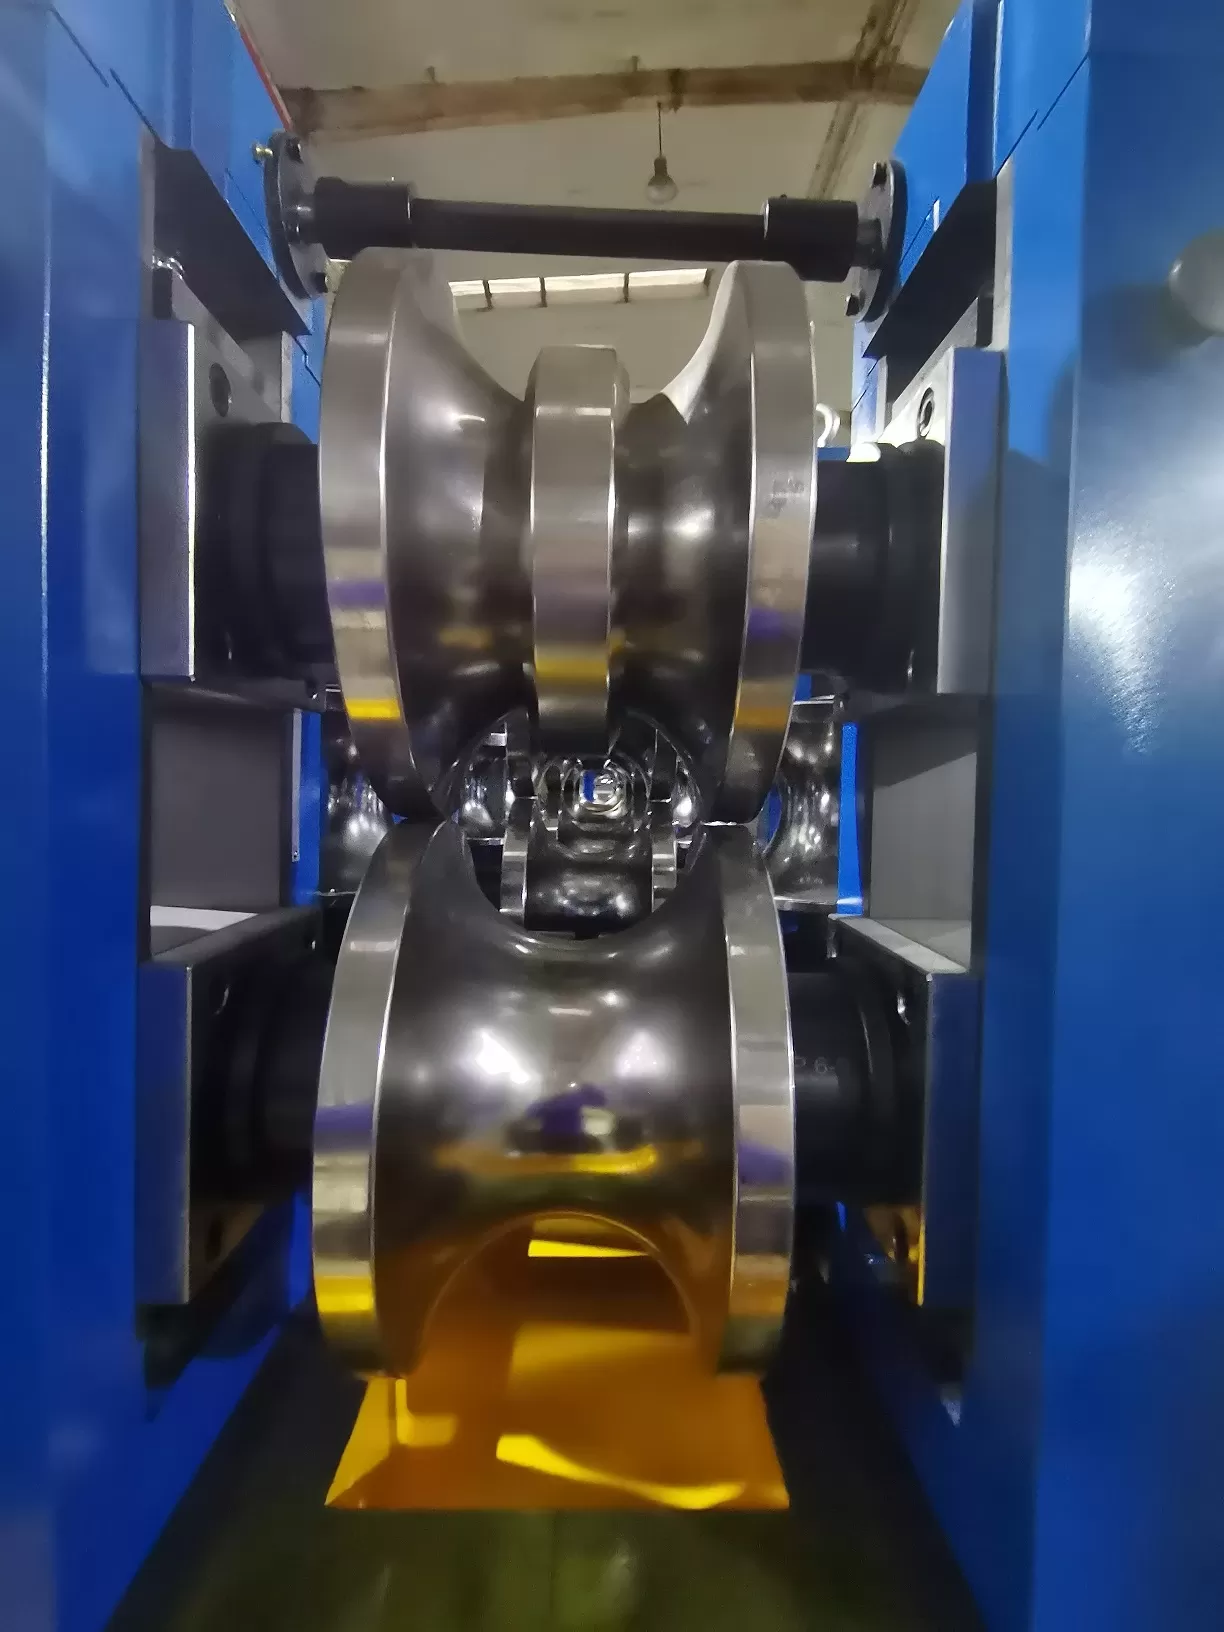
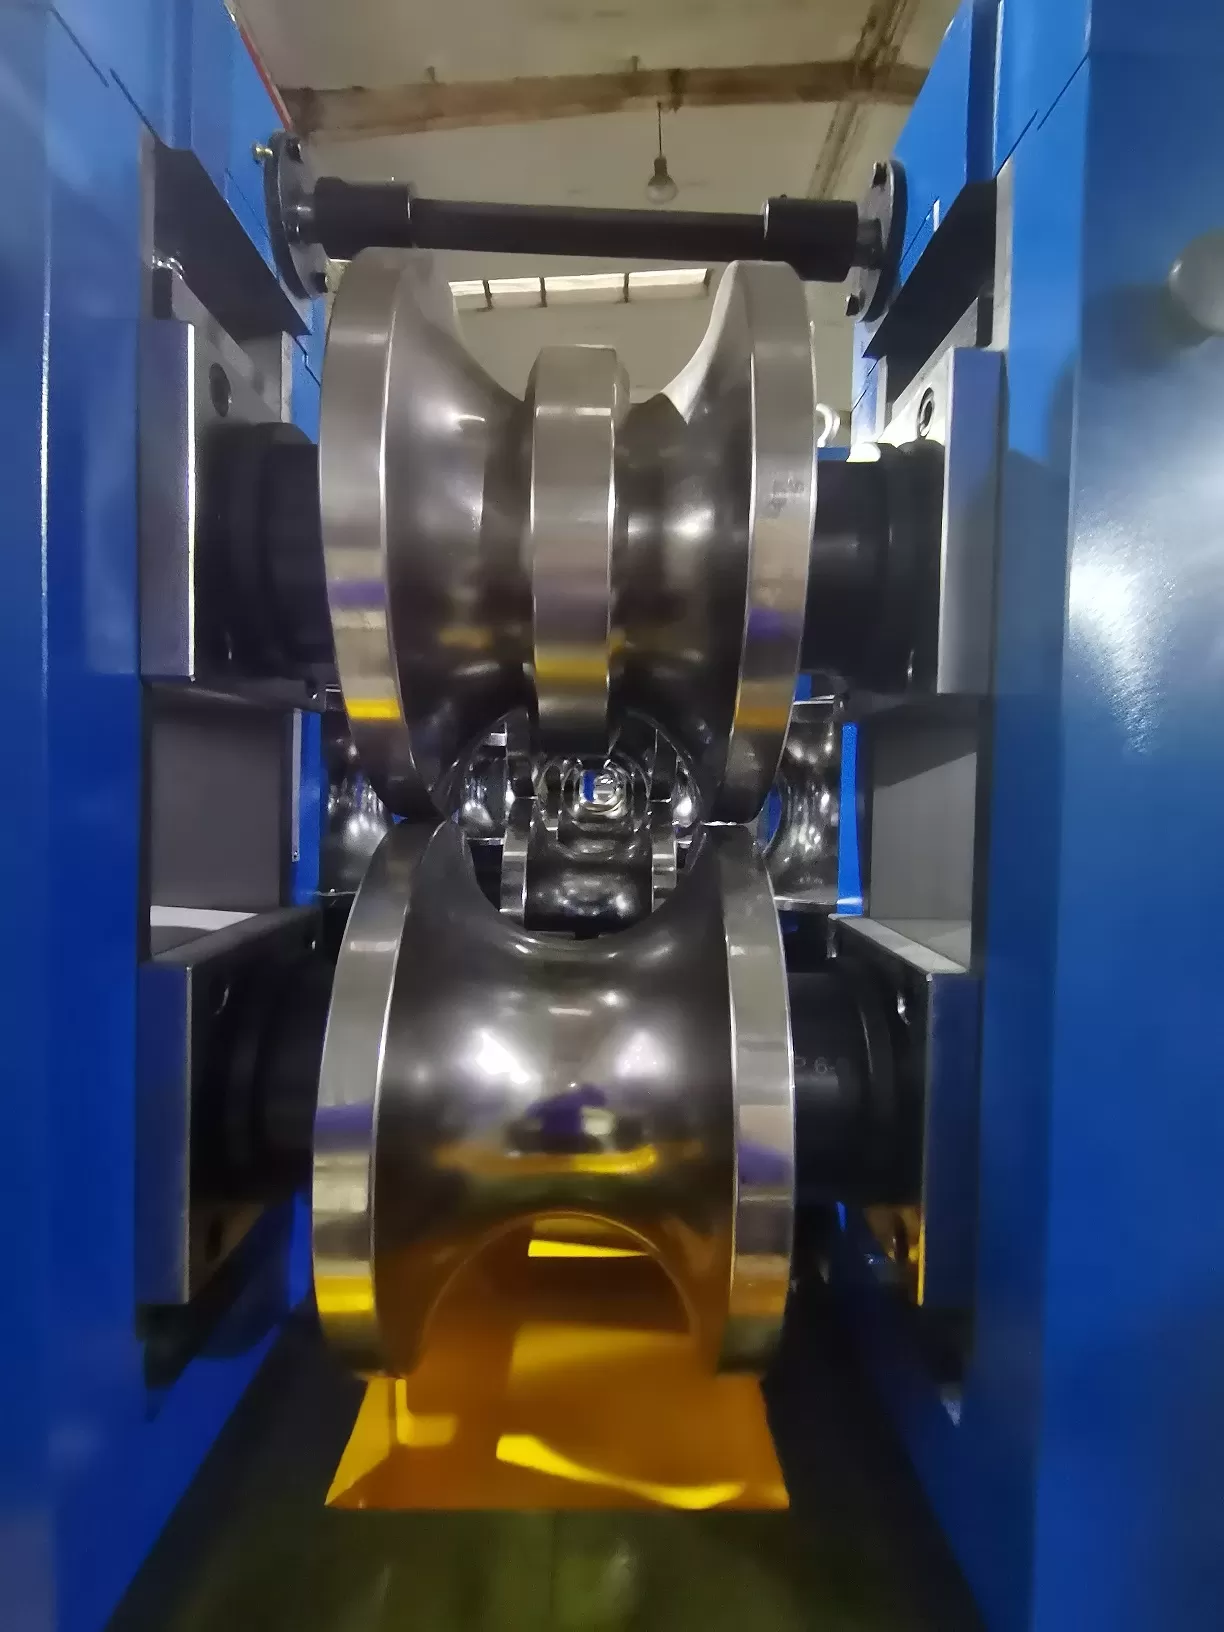
最后的 2 到 4 个成型机架是鳍片通过。轧制组具有一个中央周向鳍片(刀片),它物理上位于开放带边缘之间。这些通过执行关键功能:
边缘铸造:鳍片刀片准确设置带边缘的轮廓角度,使其平行进入焊接区,而不是斜切。
接缝定向:鳍片严格保持开放接缝在上死中心(TDC),中和任何带的弯曲或滚动扭曲。
周长校准:这些通过精确控制外周,以管理施加到挤压辊的横截面减小。
阶段 3:高频电阻焊(ERW/HFW)
高频轧管制造的核心是连接阶段,通常通过高频感应(HFI)或高频接触(HFC)焊接进行,频率范围为 200 到 500 kHz。
表皮效应和邻近效应
高频电流的行为与直流不同。它在两个电磁原理下工作:
表皮效应:电流主要沿钢带边缘的最外层流动,将热输入集中到仅几分之一毫米的深度。
邻近效应:由于两个带边缘朝一个顶点汇聚,电流通过对面边缘返回,集中磁通并将热能精确聚焦在对面边缘表面。
V角和顶点动态
汇聚的边缘形成一个电气“V形”。稳定焊接需要保持 3° 到 7° 的 V 角。如果顶点漂移得太靠近挤压辊中心线,边缘过热和预弧会导致铸造脆性区域。如果顶点漂移得太远上游,热散失会使界面温度降到锻造阈值以下,产生冷焊缺陷(缺乏熔合)。
为了最大化电气效率,水冷阻抗器(由高磁导率锰锌铁氧体核心构成)安装在焊接点下方的开放管内。阻抗器增加了管内路径的磁感应反应,防止电流在内部周长上循环浪费,并强制其直接沿汇聚的 V 边缘流动。
挤压锻造和切边
一旦带边缘达到塑性锻造状态(结构碳钢的 1350°C–1450°C),挤压辊在高机械压力下将它们压合在一起。固体氧化物、液态熔融层和炉渣夹杂物从接头中被排出,形成内部和外部焊缝珠(闪光)。连续的外径切边机将热外闪光修整至与基管轮廓齐平,而内部切边心轴在内部支撑,切割内部焊缝珠以满足 API、ASTM 或汽车液压规格。
阶段 4:在线热处理、定尺寸和轮廓修改
由于 HFW 过程的快速热升高和环境淬火会在狭窄的热影响区(HAZ)中产生焊接马氏体或粗粒贝氏体微观结构,因此针对关键结构应用的焊后调理是强制性的。
接缝归一化
中频(1–3 kHz)感应加热头在水淬火和切边后立即跟踪焊接接缝。设备将 HAZ 重新加热至奥氏体化温度(880°C–950°C),溶解硬脆相,并允许接缝自然冷却成与母材机械性能匹配的韧性、均匀、细晶粒的铁素体-珠光体基体。
尺寸和土耳其头成型
在调节水喷雾槽中冷却后,圆管进入尺寸部分,以克服残余椭圆度和滚动引起的变形:
直径校准: 驱动尺寸通过减少外径1%到3%,使材料超越其屈服点,以保证一致的横截面圆度和壁厚公差。
形状转换: 为了制造方形、矩形或复杂多边形的空心截面,圆柱形空心通过渐进型轮廓辊或4辊通用支架(土耳其头)进行驱动。在这里,角半径在高压下形成,而不影响焊缝的完整性。
校直: 土耳其头单元可在水平和垂直轴上调节,消除轧制引起的弯曲、扫掠和扭转。
阶段5:高精度切割和无损检测(NDT)
最后的加工阶段平衡机械速度与连续无损检测,以防止不合规格的长度进入下游库存。
在线无损检测: 高通量生产线在尺寸处理后立即集成旋转涡流阵列或相控阵超声检测(UT)头。这些系统实时检测内部焊缝层压、针孔、未粘合的冷焊和壁厚不足情况,触发喷雾标记拒绝标志。
飞行切割系统: 飞行冷锯配备钨 carbide 刀片或高速 HSS 圆刀,通过伺服架跟踪与生产线动态同步。冷锯消除了老式摩擦磨料轮典型的重热毛刺、局部边缘硬化和端面方正缺陷。
现代轧管线中的关键工程变量
在轧管生产线上保持高整体设备效率(OEE)需要精确管理机械和工具变量:
辊工具磨损模式: 上部鳍片通过刀片和尺寸肩部轮廓的磨损改变有效直径指标,导致边缘应变模式的变化,从而引起边缘钩或超出公差的半径。SANSO的工具专家使用高钒工具钢(例如,D2,高合金粉末冶金等级)和低温处理来提高辊的耐磨性。
带宽公差: 切割公差直接影响焊接锻造压力。宽切割带上仅+0.5毫米的误差就会导致鳍片通过过满,产生严重的挤压失调,并使辊轴承过早磨损。宽度不足的带材会使挤压辊缺乏物料,导致低锻造压力和灾难性的焊接缺陷。
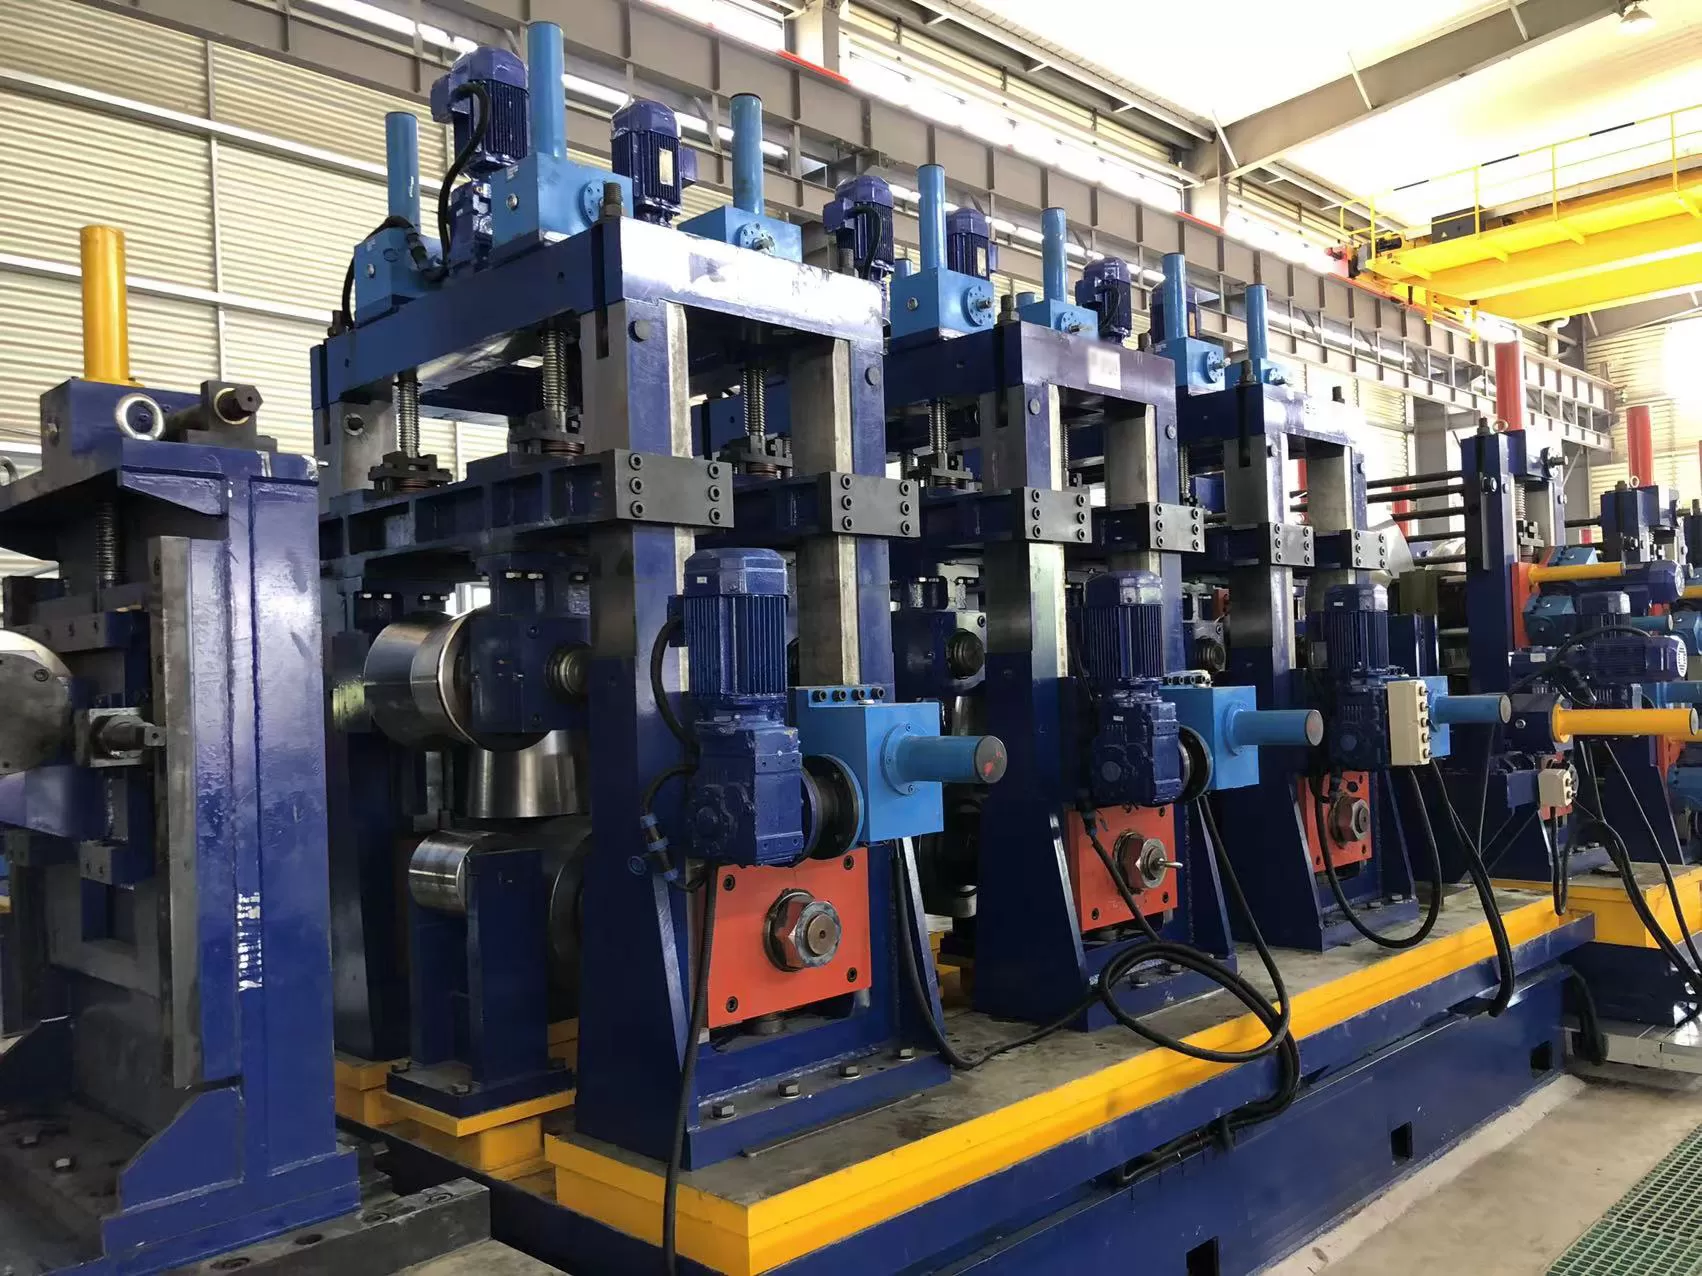
通过快速更换盒减少停机时间: 领先的管道操作使用筏式或盒式轧机支架。整个破碎、鳍片和尺寸支架的组合可以机械分离并通过起重机提升,从而使更换为其他轮廓的时间少于45分钟,而不是整个8小时的操作班次。
常见问题
ERW管与无缝管有什么区别?
ERW(电阻焊接)管是由冷轧或热轧钢带连续制造而成,形成圆柱形,并沿其纵向接缝使用电阻或感应加热焊接。无缝管是通过在内部心轴上热穿透固体圆柱形钢坯而生产的, resulting in a hollow shell without a longitudinal weld interface. ERW管提供更紧密的壁厚公差、更优越的表面光洁度和更好的同心度,而无缝管则完全消除了热影响区,适用于高压应用。
为什么在管材的焊缝处会出现钩裂?
钩裂通常源于原钢带中存在的非金属夹杂物(如硫化锰或硅酸盐)。在冷轧成型和随后的挤压滚动相中,这些夹杂物会被重新定向与管道的横截面轮廓平行,弯曲朝向内表面或外表面。在环向应力或机械膨胀测试下,这些重新定向的夹杂物会打开成类似钩子的发丝裂缝。
阻流器如何改善管材轧制的焊接性能?
阻流器由高等级铁氧体材料的核心组成,外包裹在非金属耐热外壳中,冷却液体不断流过。当放置在感应线圈正下方的开放接缝管内时,阻流器引导磁通量,显著提高管道内壁电流路径的电阻。这迫使高频电流优先选择沿收敛带边缘的低电阻路径,从而提高电气效率并减少所需发电机功率。
哪些标准规范管材的结构完整性测试?
主要国际规范包括ASTM A500(冷成型焊接和无缝碳钢结构管材,圆形和形状),ASTM A53(管,钢,黑色和热浸镀锌,焊接和无缝)以及EN 10219(非合金和细晶钢的冷成型焊接结构空心截面)。测试要求通常指定反向扁平化、抗拉强度、屈服强度、夏比V型缺口冲击韧性以及连续在线涡流或静水泄漏测试。
高频管材轧机可以直接生产非圆形截面吗?
可以。轧机可以运行直接成型工具,将钢带成型为方形或矩形截面,然后再进行焊接。然而,更常见且操作稳定的方法是“圆形到形状”工艺。钢带作为标准圆管成型和焊接——最大化焊接稳定性和对称性——然后在冷定尺寸和土耳其头支架中转换为方形、矩形或椭圆形截面。
使用SANSO升级您的管材轧制基础设施
高产、尺寸精确的轧管制造需要在每个机械阶段进行协调工程:精确的钢带蓄积器机械、高刚性轧辊支架、低损耗阻流器布置和动态飞切。线偏转、轴承间隙误差或不当的轧辊工具轮廓会迅速导致表面标记、壁厚变薄和焊接缺陷。
SANSO 工程师完成高性能管道铣削加工系统、精密辊工具和基于盒式的快速更换架构,设计时严格遵循尺寸公差。无论您是在扩展 ASTM 结构型材、复杂的汽车轮廓,还是高产量机械管道,我们的工程团队都提供机械设备、辊道型材和现场调试支持,以最大化您的 OEE 并减少废料率。
今天联系 SANSO 的工程团队,以审查您的项目规格、请求工具模拟或获得量身定制的正式机械报价,以满足您的生产需求。
文章标签: