2026焊接管材机价格:完整的全球买家指南
2026-09-17
规划新的管材制造线的资本支出需要在早期阶段获得可靠的数据。在2026年,一台完整的工业焊接管道轧机价格从50,000美元的基本轻型系统到超过1,500,000美元的重型自动化API标准生产线。
大多数商业买家在标准碳钢ERW生产线上的投资介于150,000美元到450,000美元之间。像SANSO这样的优质制造商提供高精度配置,平衡生产能力与长期机械可靠性。本指南分析每个成本组成部分,以便您能够准确预算并有效评估供应商报价。
影响2026年管道轧机定价的宏观市场力量
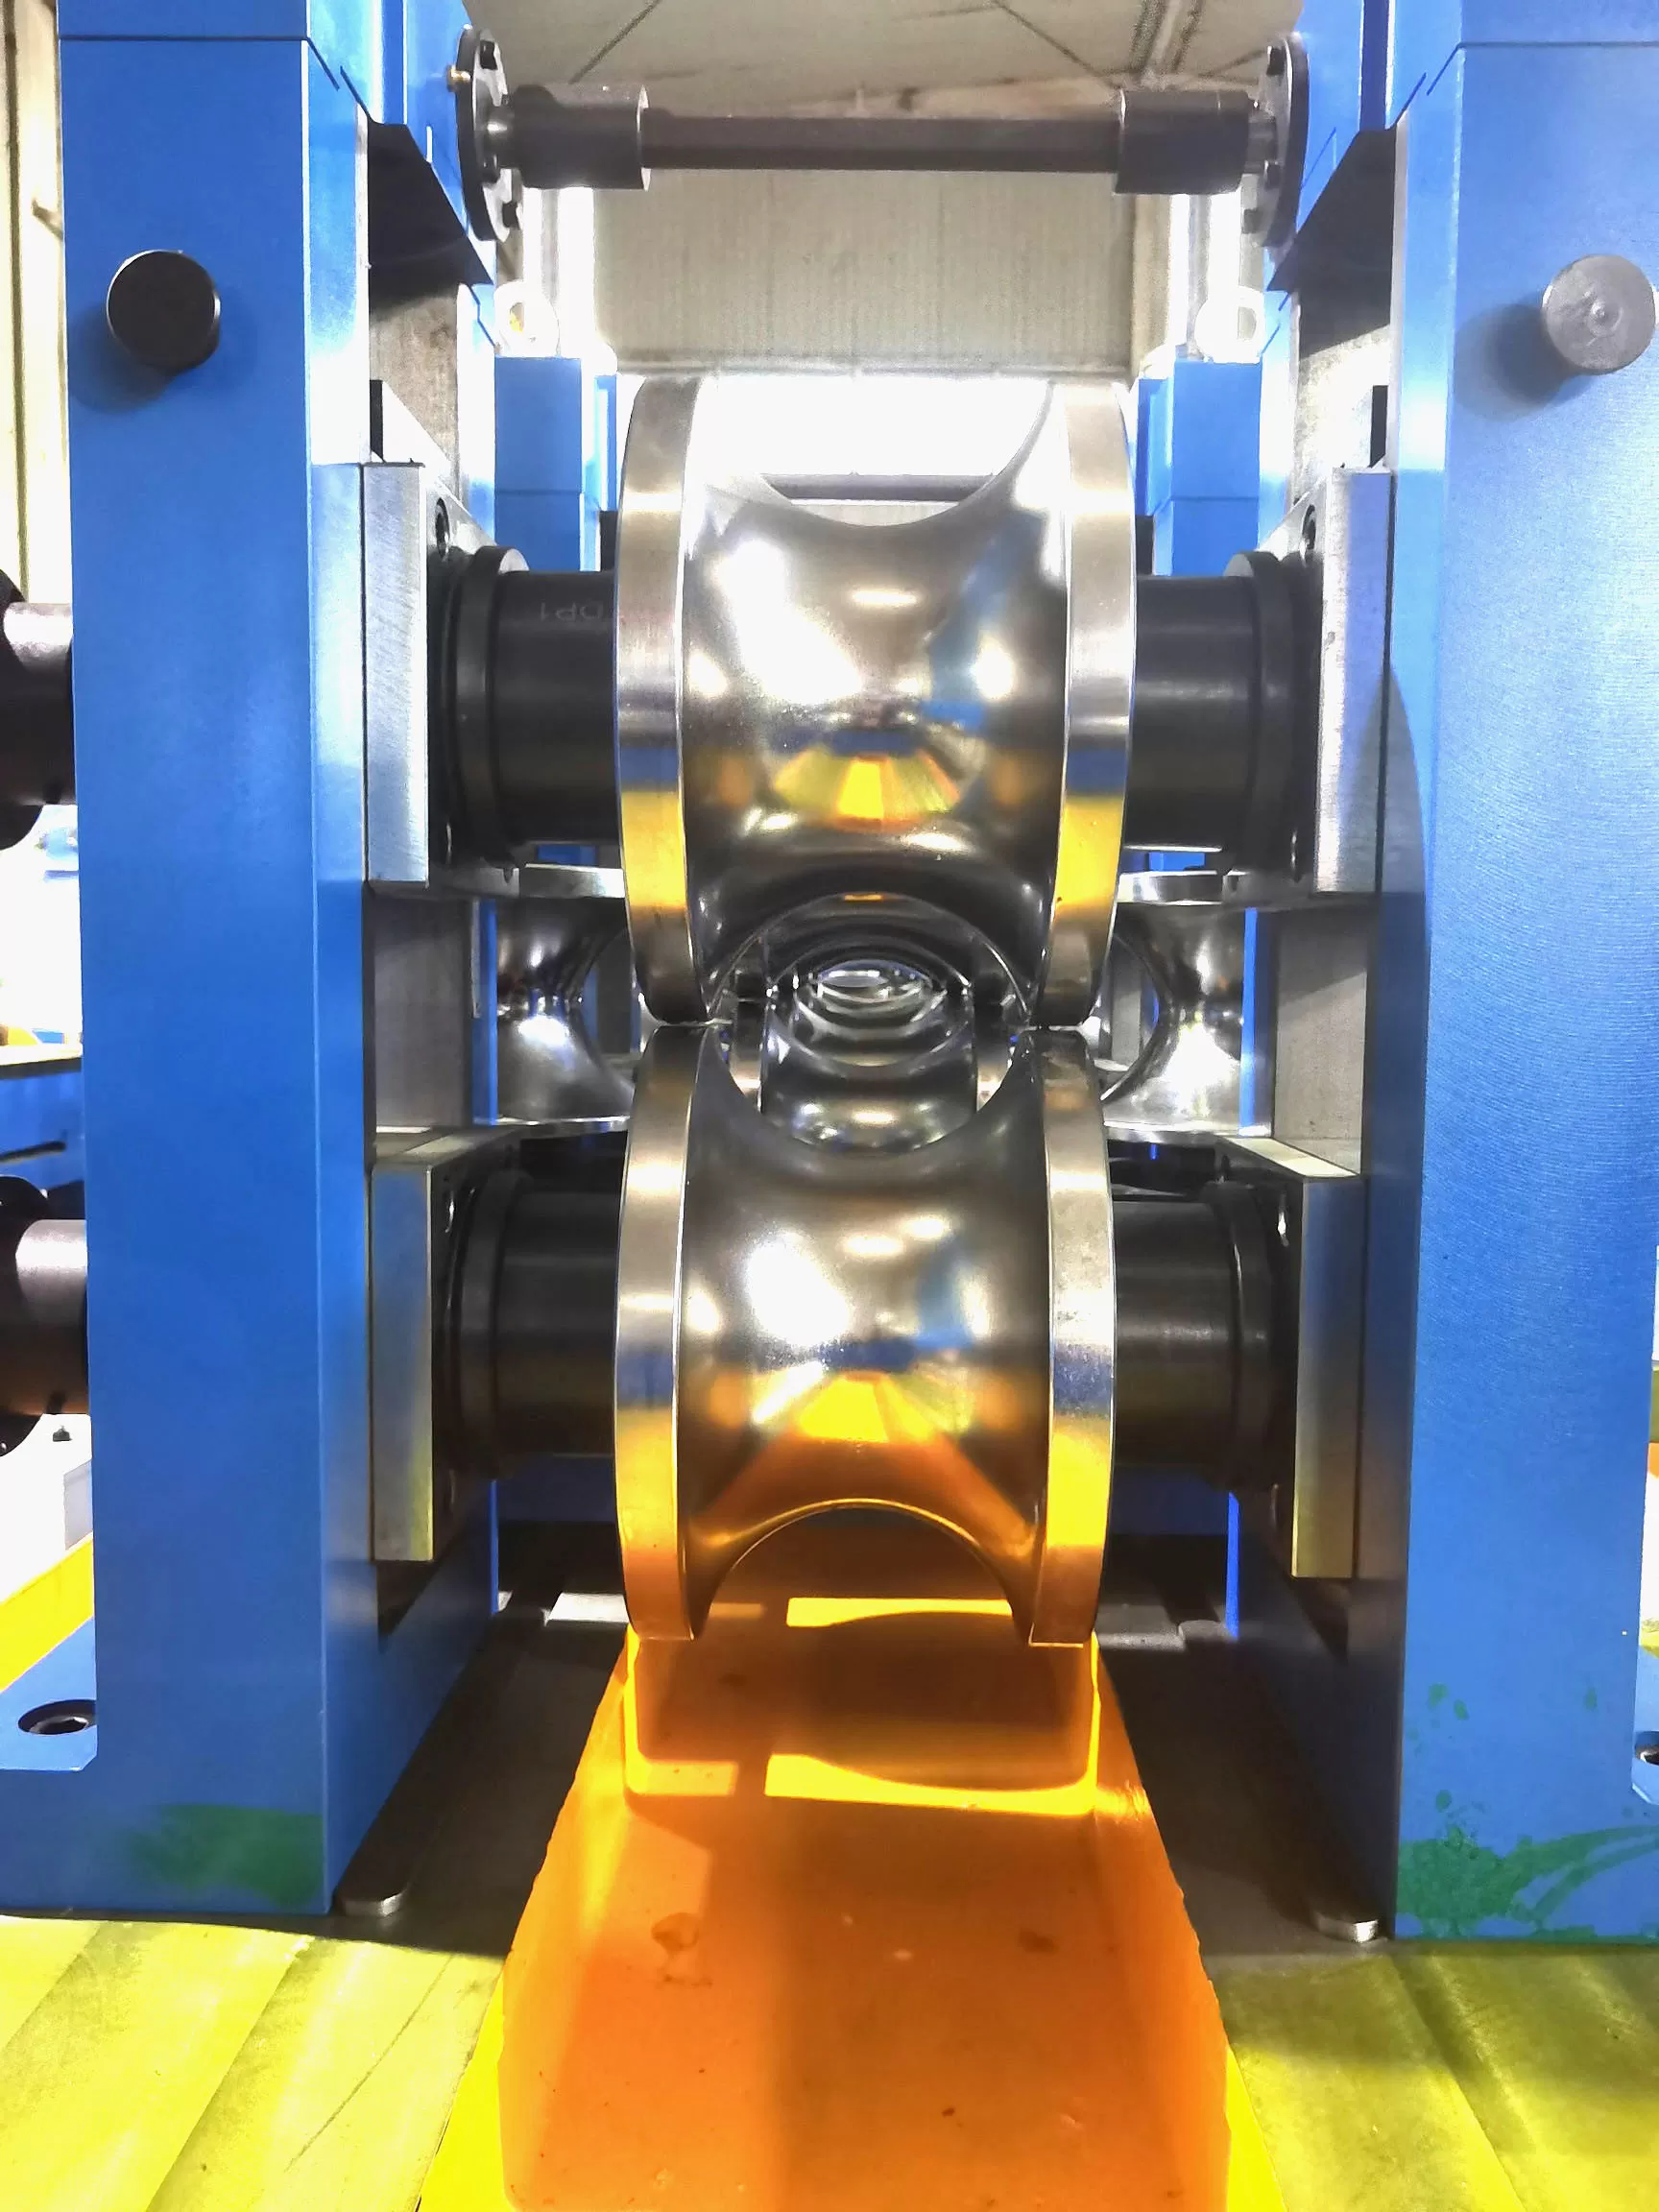
管道和管材制造行业在进入2026年时面临着独特的经济压力。设备制造商已经改变了他们的制造设计,以应对原材料波动、能源成本和劳动力短缺。
现代生产线采用碳化硅(SiC)固态高频焊机,而不是传统的MOSFET或真空管技术。SiC系统将电网消耗降低了15%到25%,但初始生产线成本增加了10,000到30,000美元。买家接受这一溢价,因为节能迅速抵消了初始机器价格。
自动化已从可选升级转变为基本要求。自动化卷材处理、带材积累器和闭环冷飞锯现在出现在标准规格中。这些组件在前期提高了生产线价格,但降低了废料率并减少了工厂的劳动力需求。
决定您管道轧机价格的关键变量
两个管道轧机具有相似的占地面积,但价格标签可能截然不同。差异归结为机械刚性、成型技术、焊接方法和组件品牌。
1. 管道直径(OD)和壁厚范围
机器尺寸与管材尺寸呈非线性缩放。为轻型家具管(OD 25mm,壁厚0.8mm)制造的轧机使用紧凑的支架、更轻的齿轮箱和低功率驱动。总机械重量可能低于20公吨。
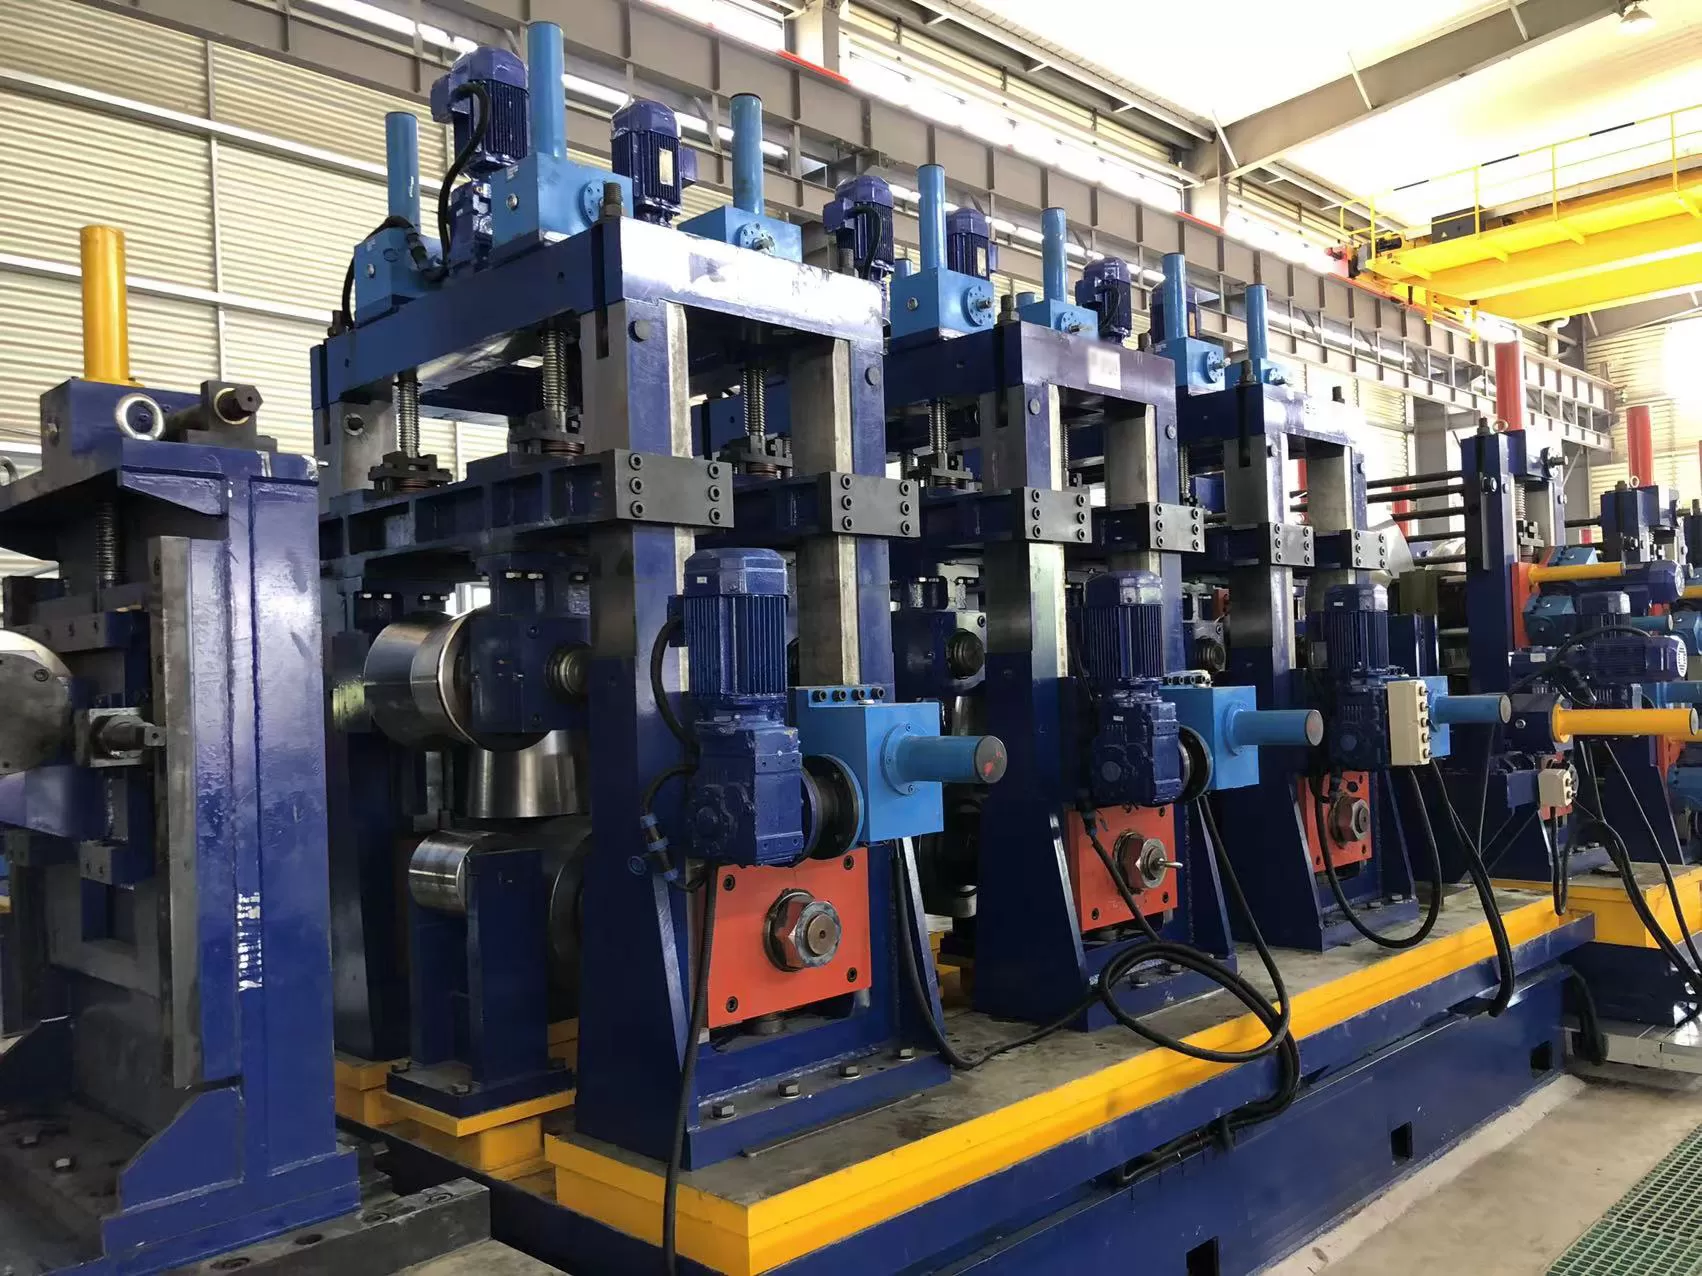
相反,生产OD 114mm的结构管,壁厚为6.0mm,需要重型钢板外壳、重型万向节驱动和巨大的减速器。成型部分需要更高的扭矩和更大的辊轴直径,以在不发生底盘变形的情况下变形高强度带钢。
轻型线(≤ OD 50mm,≤ 2.0mm壁厚):需要较低的电机功率(主驱动55 kW到90 kW)和较小的辊轴(40mm到55mm),降低钢材加工成本。
中型结构线(OD 50mm到114mm,壁厚最高4.5mm):需要双电机或多电机驱动设置、加固的断裂支架和重型中间齿轮传动。
重壁线(≥ OD 114mm,≥ 6.0mm壁厚):需要锻造合金轴(80mm到130mm+)、油浸齿轮箱和自动支架调整系统,这显著增加了机械成本。
2. 材料兼容性:碳钢与不锈钢
进入的带材材料决定了成型策略和焊接选择。
碳钢ERW生产线采用高频感应(H.F.)焊接,速度在每分钟40到120米之间。成型过程快速进行,要求高速水平断面通过和垂直鳍片通过集群,以管理在挤压辊之前的边缘呈现。
不锈钢管线运行速度较慢(通常为每分钟2到15米),使用TIG、等离子或光纤激光焊接。虽然成型机架运行较慢,但机器框架必须提供卓越的刚性,以防止材料加工硬化或表面划伤。这些生产线需要精密的镜面抛光机架、不留痕迹的辊具、内部焊缝滚压系统和连续的惰性保护气体管道。因此,高规格的不锈钢钢管厂的成本往往与以五倍速度运行的碳钢厂相匹配或超过。
3. 高频焊接技术和电气控制
焊接单元大约占总焊接管厂成本的20%到35%。由于功率效率低和备件过时,选择旧的真空管技术对于现代工厂已不再可行。
当前的生产标准依赖于功率范围从100 kW到800 kW的固态H.F.焊机,价格从18,000美元到超过120,000美元不等。在2026年,买家越来越倾向于指定基于SiC晶体管的设备。这些设备减少了焊机的物理占地面积,并提供超过90%的热效率。
电气组件的选择也会影响价格差异。一级自动化包(西门子S7-1500 PLC、西门子Sinamics驱动器或安川伺服包)比区域中国品牌如Inovance增加了15,000到45,000美元的溢价。对于全球运营,指定国际品牌可确保当地零件的可用性和简单的代码修改。
4. 切割技术:摩擦热锯与CNC冷飞锯
您的切割系统直接影响下游劳动力、边缘质量和生产线速度。
摩擦热飞锯($8,000 - $18,000):使用高速齿轮盘切割管道。购买成本低,维护简单,但会留下重毛刺,产生火花,发出噪音,并在管端产生热应力。需要进行二次去毛刺操作。
CNC冷飞锯($25,000 - $75,000+):使用碳化钨或高速钢圆形刀片,以较低速度旋转,配合轨道或双刀机械进给。切割留下干净、平整、几乎无毛刺的边缘,准备进行螺纹加工或制造。刀片寿命跟踪和伺服同步增加了机械成本,但消除了单独的修整站。
2026年管厂机器价格按类别分解
下表提供了2026年新管厂的典型交钥匙工厂价格。这些数字包括卸料机、剪切机和端焊机、积累器、成型-焊接-尺寸单元、切割单元、出料台和标准电气设备。
| 机械级别 | 典型管道规格 | 焊接技术 | 线速度范围 | 预计2026年价格(美元) |
|---|---|---|---|---|
| 入门级 / 轻工业 | 外径 10 - 38mm; 壁厚: 0.5 - 1.5mm (家具, 管道) | 固态高频 (100-150 kW) | 30 - 70 m/min | $50,000 - $110,000 |
| 中等标准ERW | 外径 25 - 76mm; 壁厚: 1.0 - 3.5mm (水, 脚手架) | 固态高频 (200-300 kW) | 40 - 100 m/min | $140,000 - $320,000 |
| 重型结构线 | 外径 50 - 168mm; 壁厚: 2.0 - 6.0mm (建筑空心截面) | 固态高频 / 碳化硅 (400-600 kW) | 30 - 80 m/min | $330,000 - $650,000 |
| 精密汽车 / 锅炉 | 外径 16 - 60mm; 壁厚: 1.2 - 4.0mm (DOM基础, 减震器) | 高规格高频或光纤激光 | 50 - 120 m/min | $450,000 - $850,000 |
| API重型套管 / 管道 | 外径 114 - 325mm+; 壁厚: 4.0 - 12.7mm (石油, 天然气, 重型结构) | 固态高频 (600-1200 kW) | 15 - 45 m/min | $850,000 - $2,200,000+ |
全球采购比较:欧洲 vs. 中国 vs. 区域中心
您购买机械的地点决定了其资本成本、运营寿命和交货时间。来自不同地区的供应商根据不同的商业优先事项设计设备。
欧洲和北美制造商
如Oto Mills、Fives Group和Abbey Machine等生产商制造重型生产线,旨在实现数十年的多班次操作。他们的机器结合了自动化卷材定位、快速工具更换系统和严格的CE安全标准。然而,欧洲管道厂的定价通常是亚洲同类产品的三到五倍。这些生产线适合于升级高速汽车或管道厂的成熟管道生产商,在这些情况下,最小的停机时间证明了高资本支出的合理性。
中国一级制造商
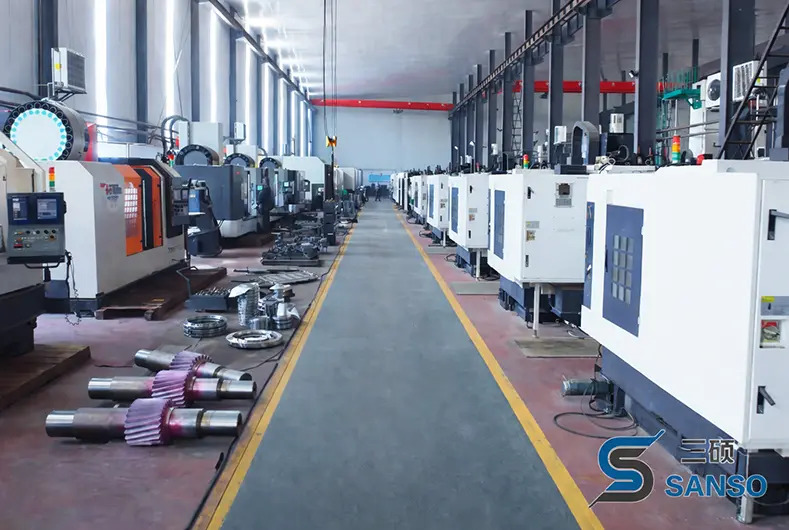
现代中国制造商通过提供强大的机械工程和现代自动化组件,获得了显著的全球市场份额。高精度机械制造商,如SANSO,利用日本的镗床和德国的磨削技术制造外壳和卷材支架,以提供精确的主轴同心度和对中。
来自一家成熟中国制造商的高频管焊接生产线的价格通常在12到18个月内实现完整的投资回报(ROI)。海外买家的关键任务是筛选出口贸易代理和未经审查的区域车间,直接与专注的机械制造商合作。
印度和土耳其
土耳其制造商在地中海和欧洲市场中占据独特位置。他们以比西欧供应商低约25%到40%的价格提供中高水平的机械制造。印度机械制造商提供经济型ERW生产线,工程设计针对国内钢材等级和区域市场配置。
建立管道制造厂的隐性成本
机器采购订单很少代表完整的投资。工厂运营商必须预算若干下游和调试费用,这些费用会影响整体项目成本。
1. 卷材工具组(滚轮)
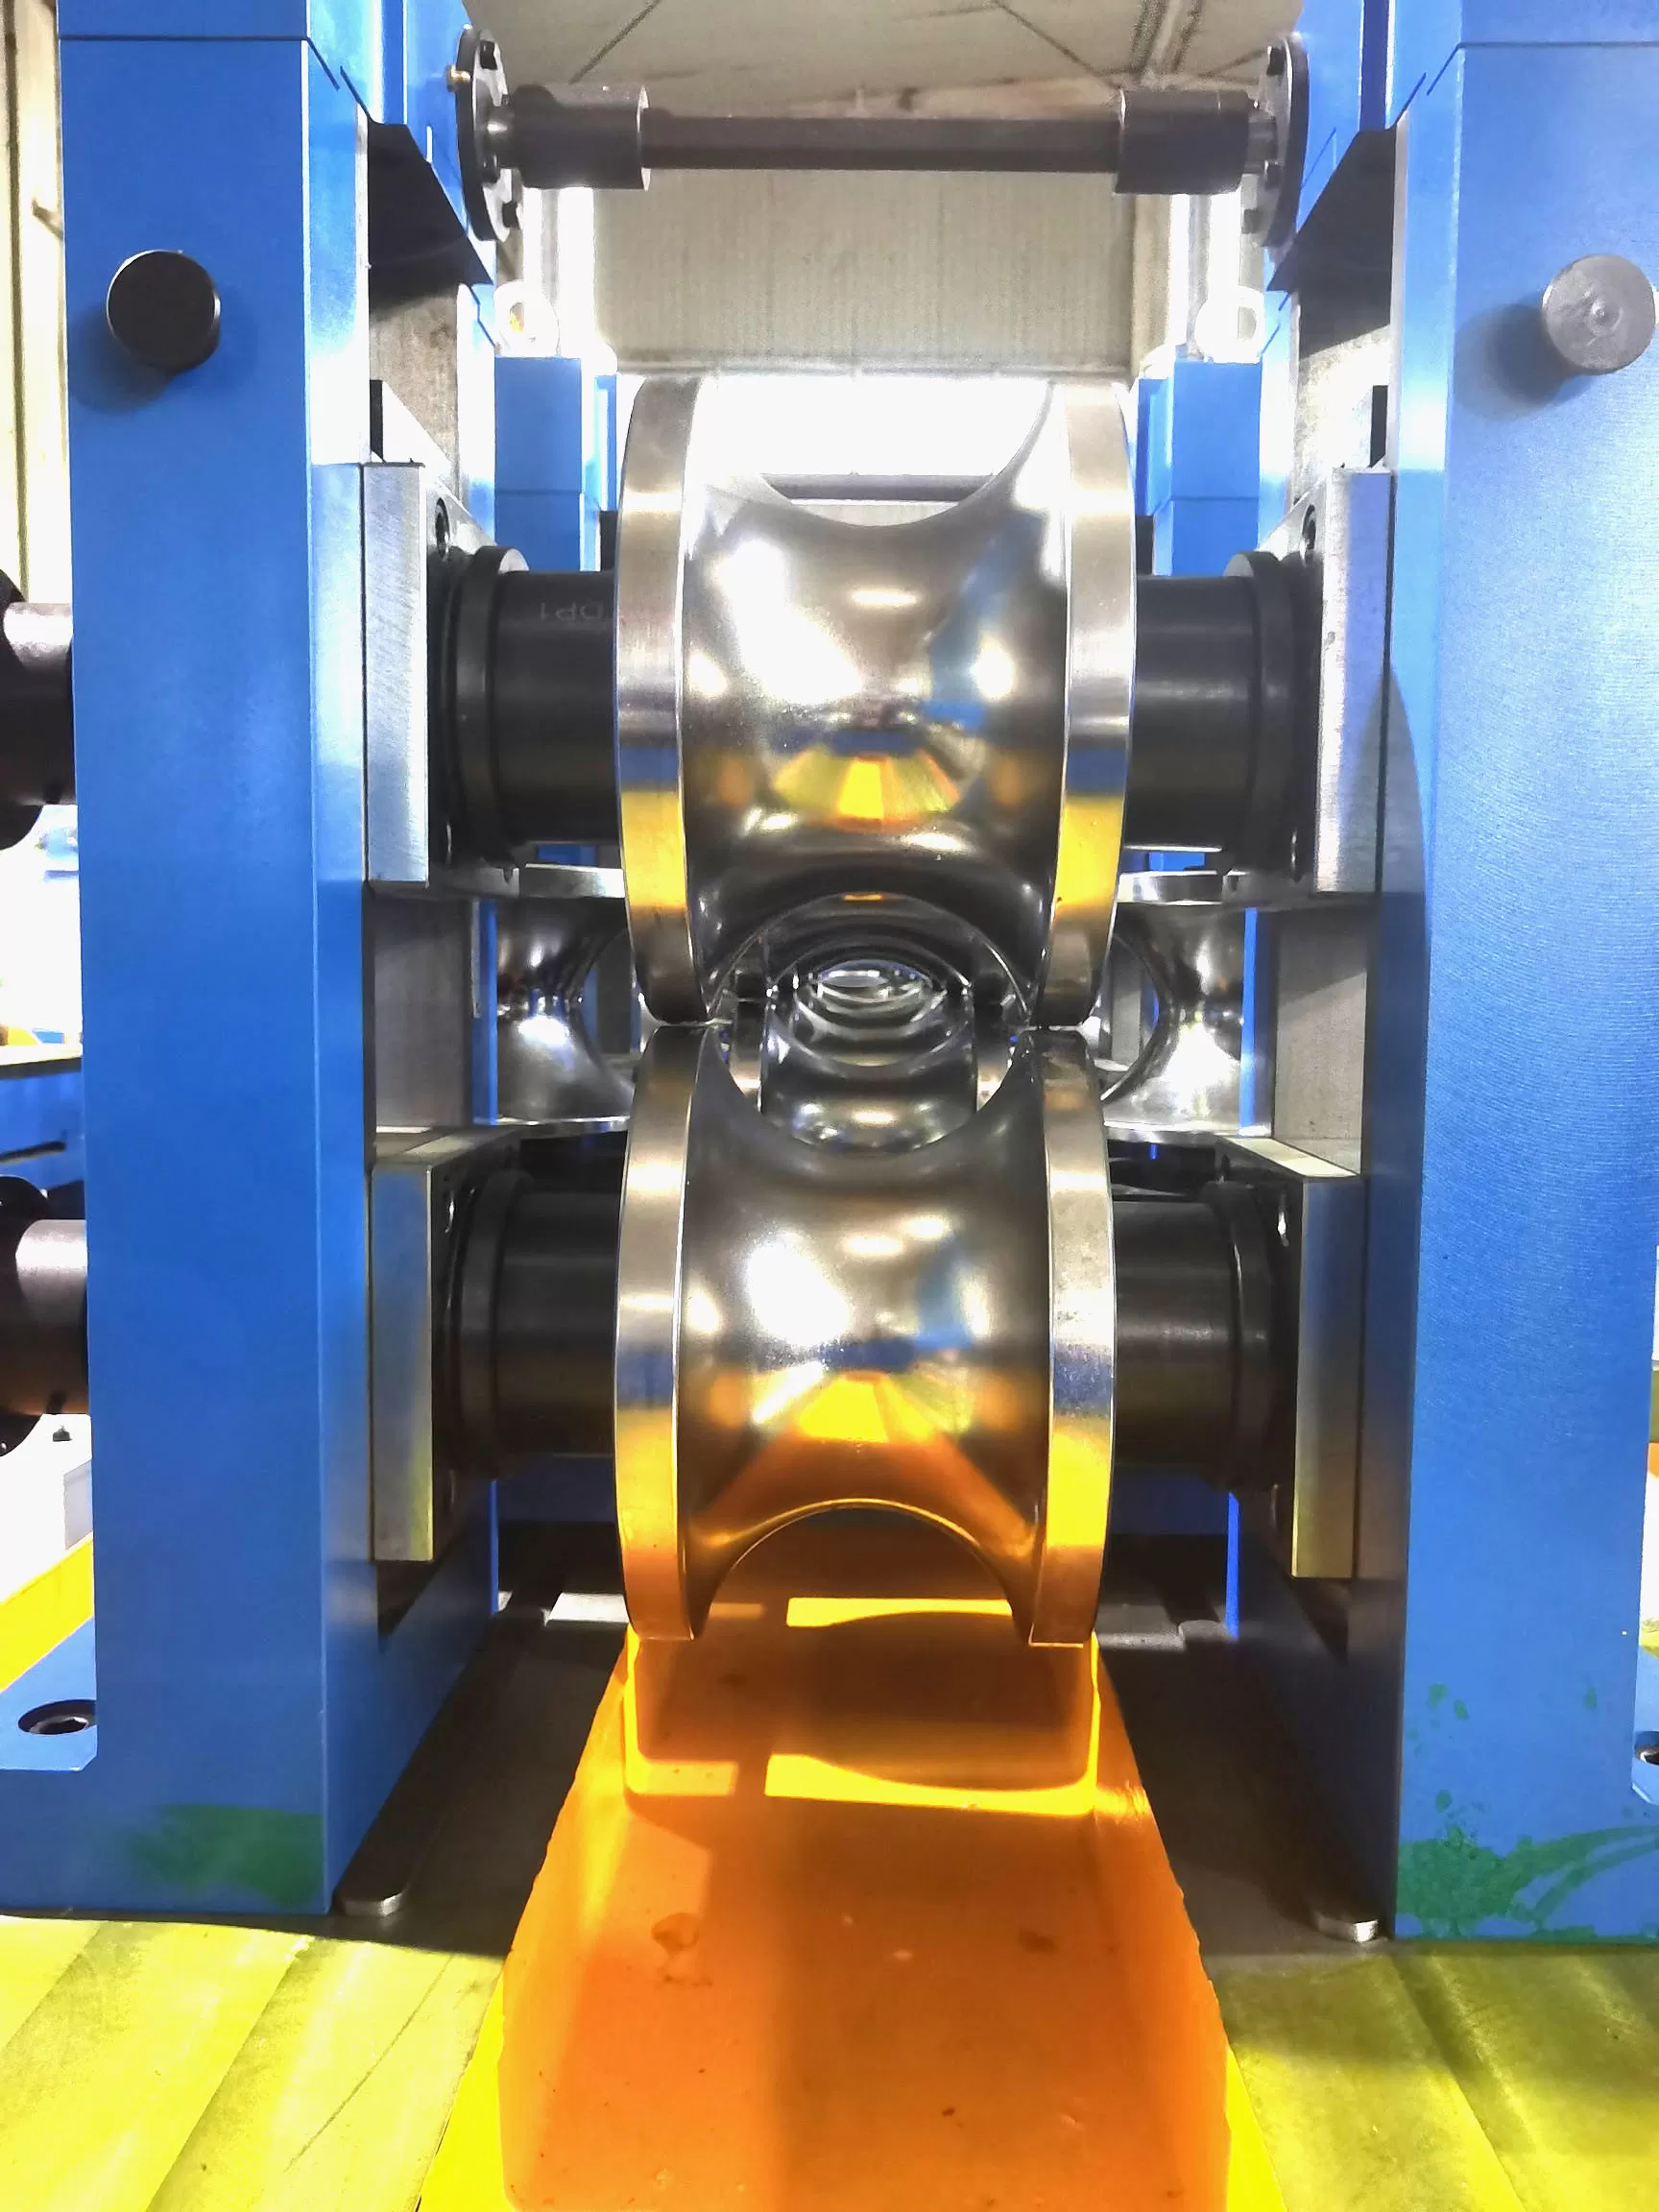
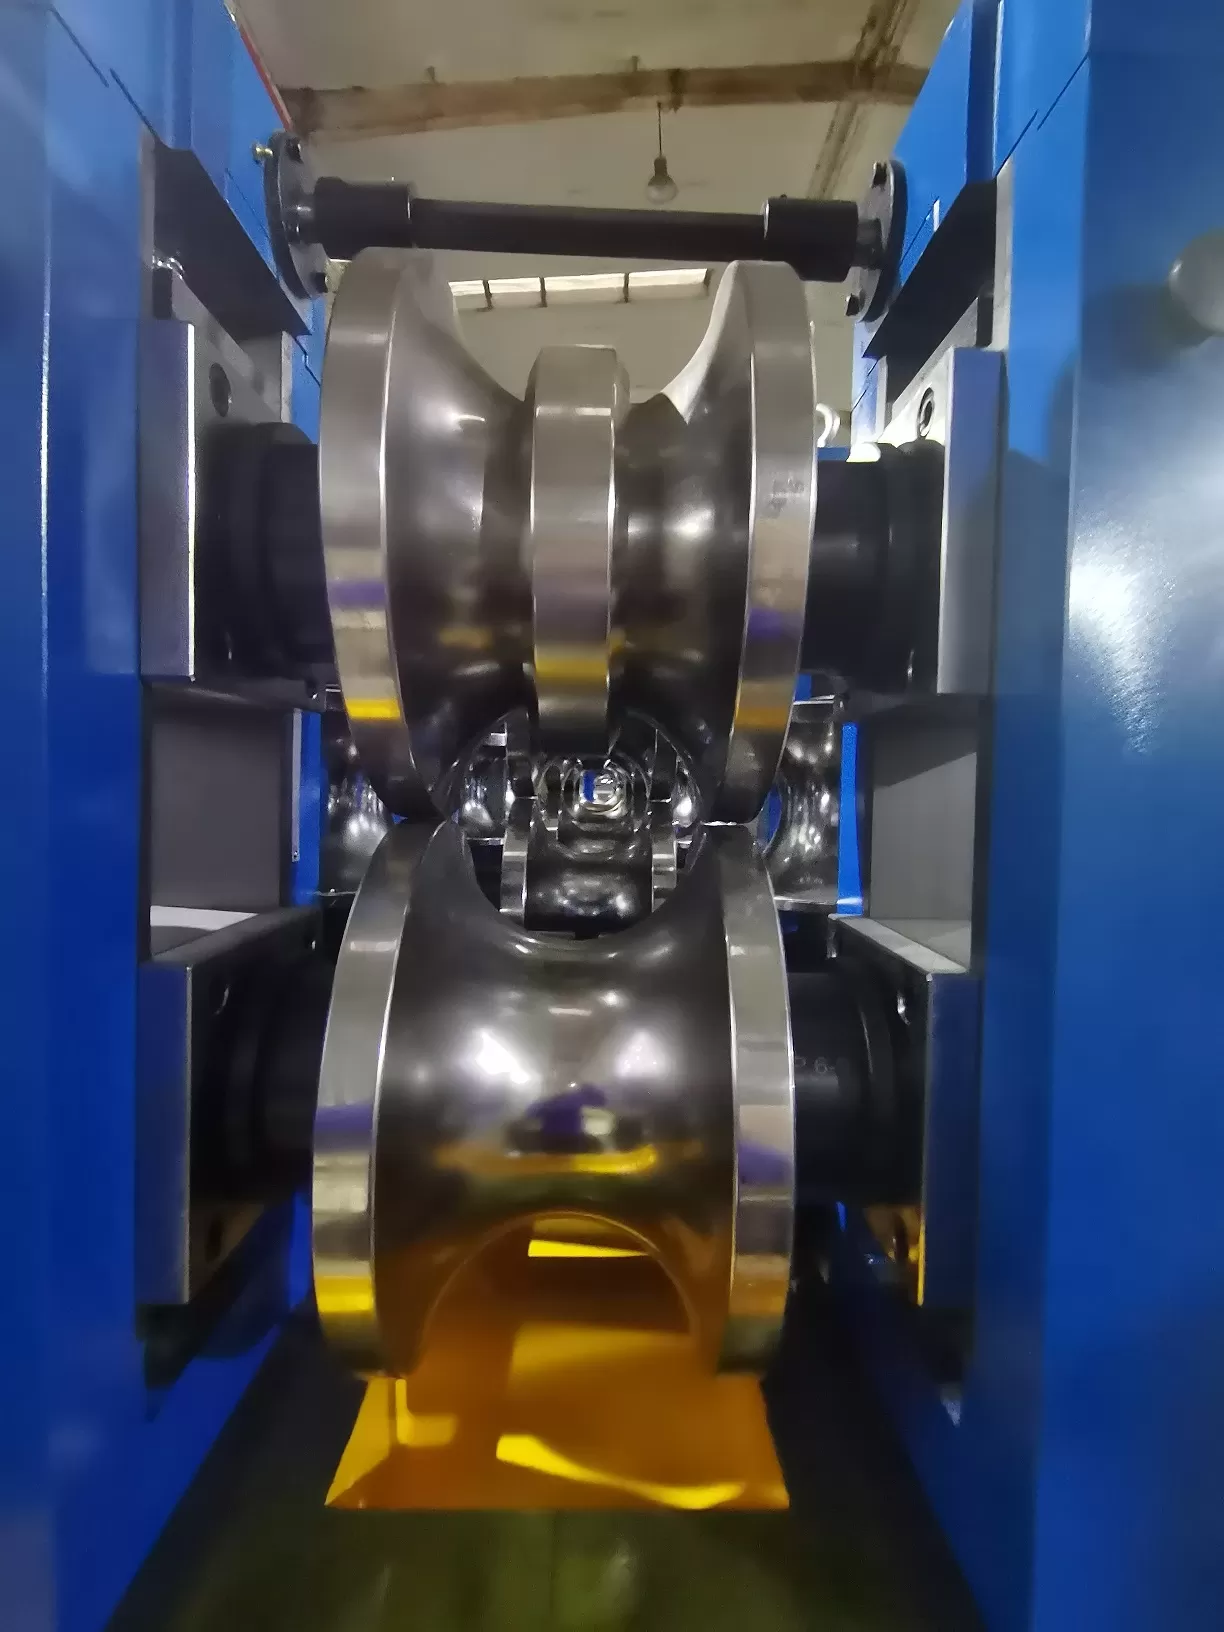
除非在您的商业合同中明确说明,基础管道厂的价格通常仅包括一套标准的圆形轮廓工具组,或者完全不包括工具。生产方形空心截面(SHS)、矩形管(RHS)和多种圆形直径需要专用的卷材工具。
Cr12MoV / SKD11 工具钢: 行业工作马钢。每套成本从 $6,000 到 $18,000 不等,具体取决于管径。
D2 深冷热处理工具: 在运行镀锌或高强度带材时,抵抗磨损。相比 Cr12MoV 增加 25% 到 35% 的溢价。
碳化钨插入工具: 用于高磨损的定尺和成型段。每套成本超过 $30,000,但工具寿命延长五倍。
2. 土木工程、基础和公用设施
重型管轧机不能直接放置在未加固的混凝土板上。成型和定尺支架在高速轧制过程中会产生持续的动态振动。适当的隔离基础坑、蓄水池和排水渠道的土木工程费用可能在 $15,000 到 $60,000 之间。
确保您的工厂车间有足够的公用设施连接:
闭路冷却水塔(15 到 40 m³/h 的容量)用于冷却焊机、轧制工具和液压储罐。
工业空气压缩机(0.6 到 0.8 MPa)用于气动制动系统、带材蓄积器和包装弹射器。
能够吸收瞬时高频电负荷波动的降压变压器容量。
3. 2026年的海运、吊装和关税
完整的结构管轧机生产线需要四到八个 40 英尺的 HQ 集装箱,以及用于重型拆解驱动组件的开顶或平架集装箱。考虑海洋保险、目的港费用、重型叉车租赁和吊装团队。根据您的进口市场,关税和贸易合规措施可能会使进口资本货物增加 3% 到 25% 的费用。
4. 安装、调试和操作员培训
预算安排两到三名技术工程师在现场工作 15 到 30 天。买方通常承担往返机票、当地住宿、餐饮、翻译服务和标准调试费用(每位工程师每天 $150 到 $300)。现在有几家制造商提供混合 AR 远程调试选项,以降低差旅开支。
采购策略:RFQ 清单和供应商审查
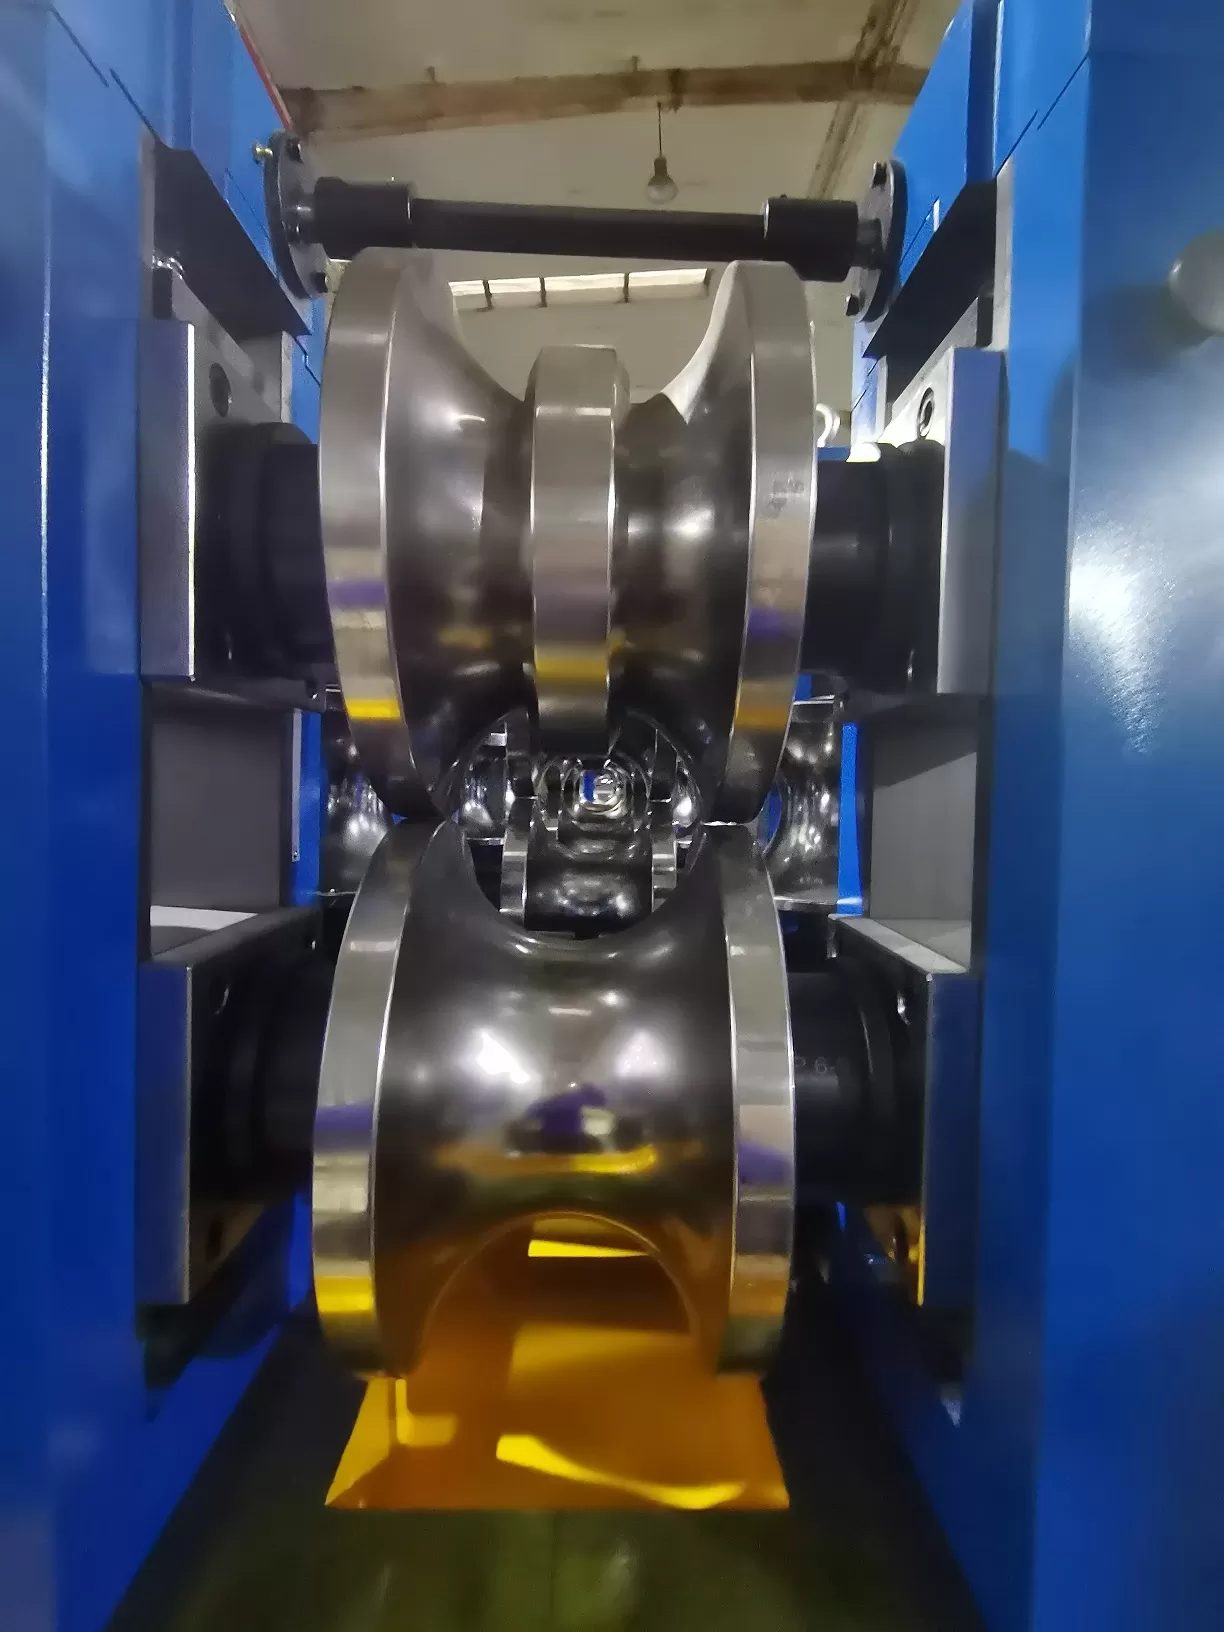
在请求焊接管轧机报价时,模糊的询问会产生模糊的数字。发送精确的报价请求(RFQ)迫使供应商提交可以逐一比较的明确、透明的提案。
在您的技术询问中包括以下操作标准:
输入带材特性: 最小和最大屈服强度(例如,Q195、Q235、Q355B、SS304)、带材宽度和厚度公差。
成品规格: 圆管外径、方形/矩形型材、壁厚和严格的切割长度公差。
生产范围和目标速度: 预计每月产能(以公吨计)和每种直径的首选运行速度。
电气规格限制: 当地电网电压、频率(50Hz 与 60Hz)和首选自动化品牌(西门子、三菱、施耐德)。
工厂占地限制: 可用车间长度、间隙、起重机吨位和首选材料流动方向(从左到右与从右到左)。
为了验证潜在供应商是否是真正的工程制造商而非中介,请安排一次未通知的现场视频 walkthrough 他们的重型机械加工车间。确认他们拥有 CNC 水平镗床、精密平床刨和动态平衡设备。合法的制造商对主轴运行和底盘应力释放过程保持严格的质量控制。
经验丰富的生产经理会超越初始购买价格。最经济的设备选择是能够在其工作寿命内每吨成品管道提供最低运营成本的机器。
常见问题解答
Q1: 2026年定制焊接管道生产线的实际交货时间是多久?
A1: 轻型到中型管道的标准生产线通常在存款确认和图纸批准后90到120天内发货。重型 API 生产线、需要定制快速更换盒式工具的生产线或配置有专用 CNC 冷锯的生产线需要150到210天进行制造和工厂测试。
Q2: 单个高频管道生产线能否同时生产圆形和方形管道?
A2: 可以。破碎和成型段首先形成圆管。定型机架然后使用专用型材辊将圆管重新塑造成方形或矩形空心截面。或者,直接成型方形技术可以直接从平条形状成方管,减少结构生产线的工具更换时间。
Q3: 现代 ERW 管道生产线 在正常运行期间会产生多少废钢?
A3: 一条调试良好的生产线配备自动 剪切焊接机、垂直螺旋积累器和 CNC 冷飞锯,使带材废料保持在1.5%到2.5%以下。使用摩擦热锯和手动带材接头的旧生产线通常会产生4%到7%的工艺废料,影响运营利润。
Q4: 直接从机器制造商购买辊工具还是从第三方工具商购买更好?
A4: 从机器制造商那里购买最初的两到三套工具可以确保在生产线调试期间的责任。机械制造商对花纹设计、带材边缘间隙和辊轴对齐负责。一旦生产线达到标准产出目标,经过认证的第三方工具专家可以提供替换辊。
Q5: 中型 ERW 管道生产线安装需要什么功率容量?
A5: 一条生产外径76mm结构管道的标准生产线需要安装的变压器容量在450 kVA到630 kVA之间。这可以满足固态高频焊接机(200-300 kW)、主直流/交流成型和定型电动机(合计110-160 kW)、液压动力单元、切割驱动和辅助冷却泵的需求。
请求定制管道生产线工程提案
每个管道制造厂都有独特的场地布局、原材料和生产目标。SANSO 工程师定制建造管道生产线、高效高频焊接设备和精密冷切设备,旨在降低每吨的运营成本。
今天联系我们的工程销售团队,告知您的目标管道外径、壁厚范围和预期年产量。我们将在两个工作日内提供详细的技术布局、生产线速度模拟和逐项商业提案。