Accueil > Blogs > Fabrication de tubes de précision : Outillage de rouleaux, Soudage & Normes de qualité
Fabrication de tubes de précision : Outillage de rouleaux, Soudage & Normes de qualité
2026-09-08
La fabrication d'un tube de laminoir structurel ou mécanique représente un équilibre exigeant entre la déformation mécanique, la métallurgie à haute fréquence et le contrôle continu des processus. La conversion de bobines d'acier laminées à plat en sections structurelles creuses à haute intégrité (HSS), en profils automobiles ou en conduits de transmission de fluides nécessite plus qu'un laminage séquentiel ; elle exige une gestion rigoureuse du retour élastique, de la présentation des bords, de la dynamique thermique électrique et de la pression de forgeage des soudures.
Bien que le concept fondamental de la formation à froid et de la soudure par induction continue existe depuis des décennies, les exigences industrielles modernes pour des rapports résistance/poids plus élevés (tels que les AHSS et les aciers à double phase) ont transformé l'opération des laminoirs. Les configurations d'outillage, l'impédance des soudures et la normalisation des soudures dictent désormais si une ligne de production atteint un rendement élevé ou souffre de taux de rejet continus. Les équipes d'ingénierie industrielle de SANSO conçoivent des lignes de production continues en tenant compte de ces tolérances micro-mécaniques exactes.
Phase 1 : Dynamiques de bande d'entrée et accumulation continue de bande
La production de tubes de laminoir à haute efficacité repose sur un fonctionnement ininterrompu. L'instabilité du processus, la tension variable de la bande et les cycles thermiques d'arrêt-démarrage dégradent directement la cohérence des soudures, rendant la section d'entrée décisive pour le rendement du tube fini.
Décoilage et pelage de précision : Des bobines de bande laminée à chaud ou à froid lourdes sont centrées, maintenues sous tension arrière via des mandrins hydrauliques, et alimentées à travers des rouleaux amortisseurs pour éviter les chocs de décoilage.
Soudure de cisaillement et de bout : Pour établir une bande sans fin, la queue de la bobine épuisée et le début de la nouvelle bobine sont coupés carrés via un cisaillement hydraulique et joints via une soudure TIG, plasma ou laser à état solide automatisée.
Stockage de bande (Accumulateurs) : Des accumulateurs en spirale horizontale ou en boucle verticale tamponnent le matériau de bande, donnant au soudeur d'entrée un temps de cycle suffisant pour épissurer les bobines pendant que les sections de formation et de soudure en aval fonctionnent à des vitesses opérationnelles continues (souvent supérieures à 100–120 m/min).
Conditionnement des bords et nivellement de la bande : Des niveleurs multi-rouleaux brisent le point de rendement de la bande pour soulager le jeu de la bobine et le travers. Parallèlement, le fraisage des bords ou les coupeurs de bords rotatifs coupent le cambrage mécanique, carrent les épaules de la bande et retirent les couches de bords oxydées pour garantir une face de contact propre au sommet de la soudure.
Phase 2 : Mécanique de la formation à froid (Décomposition aux passes finales)
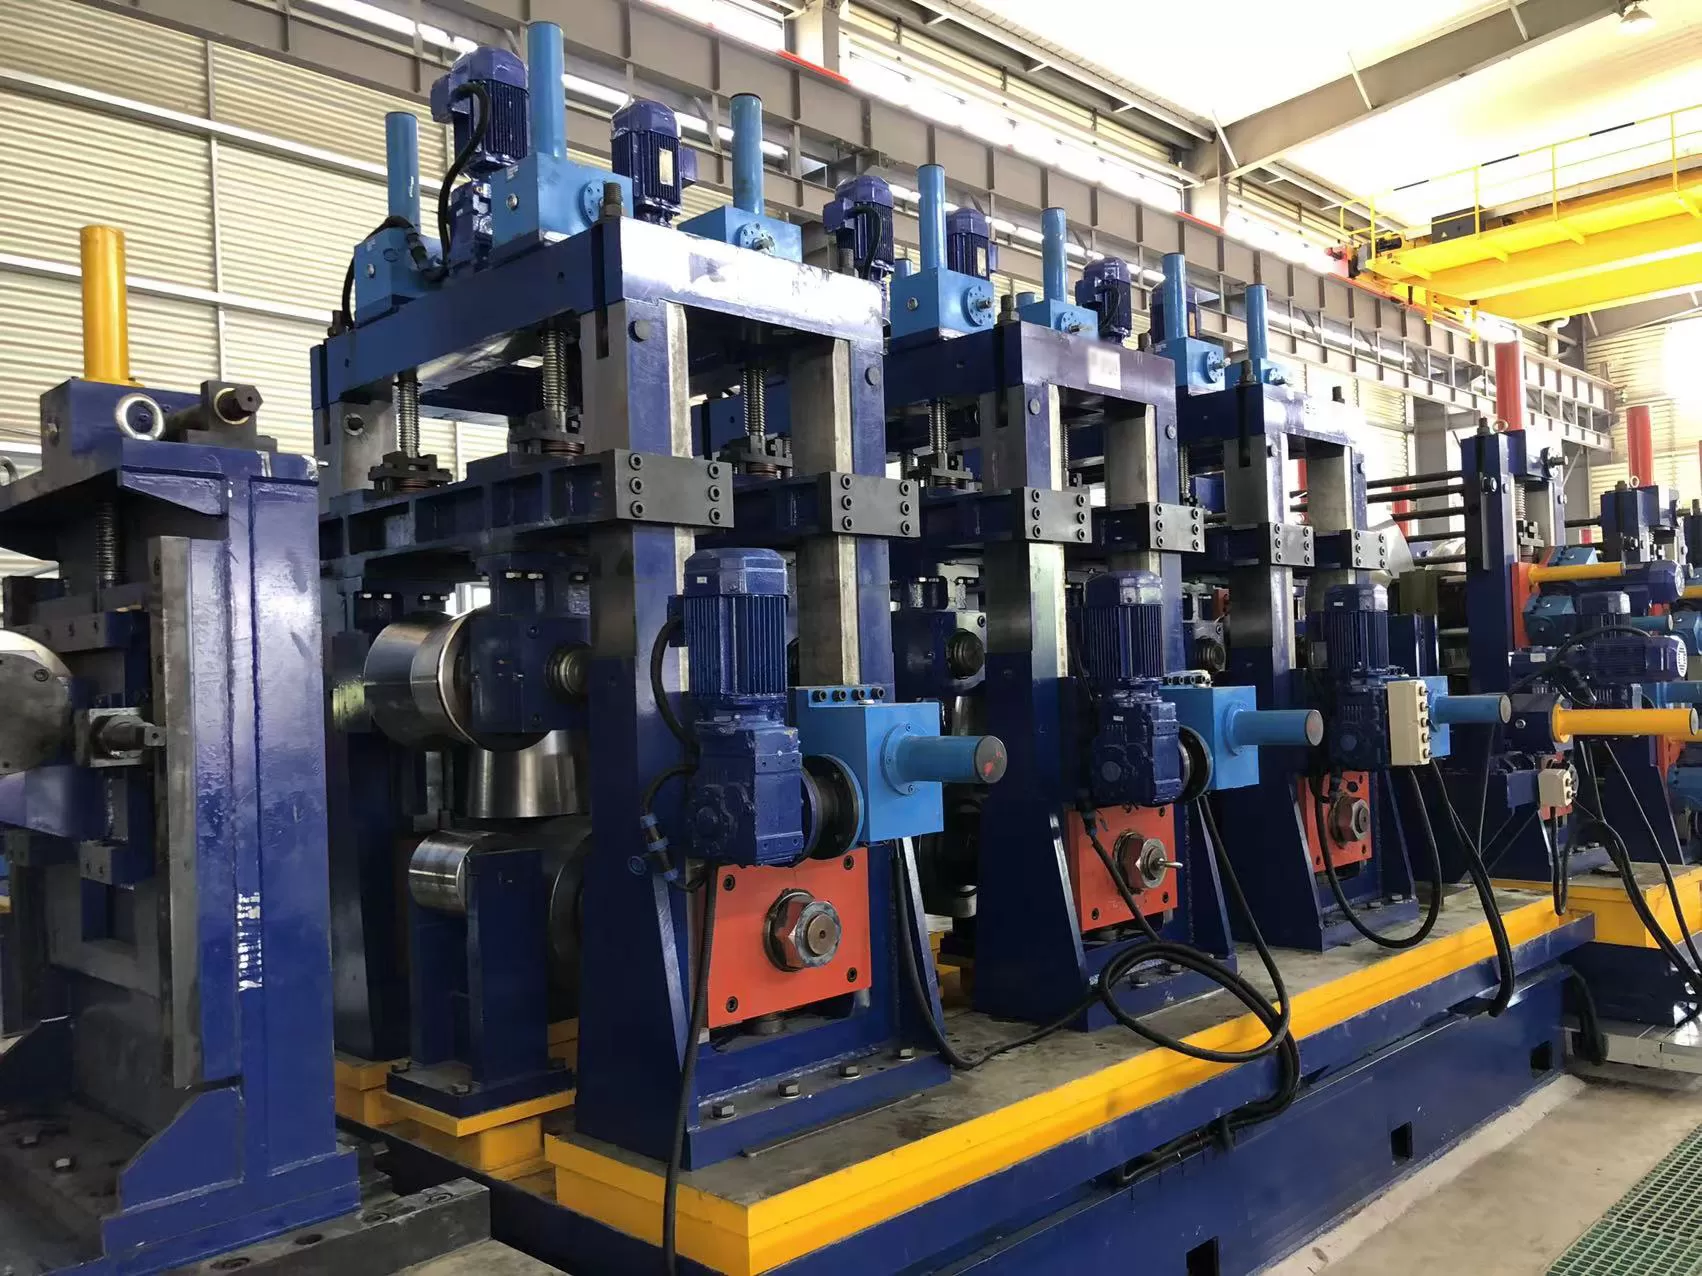
La banque de formation façonne séquentiellement la bande plate en une coque cylindrique ouverte (un "tube à couture ouverte"). Cette transformation doit éviter d'amincir l'épaisseur centrale, d'étirer les bords de la bande de manière inégale ou d'introduire des contraintes longitudinales résiduelles.
Section de décomposition : Formage radial et W
Dans les passes de décomposition conventionnelles, les rouleaux supérieurs et inférieurs entraînés imposent des courbures transversales progressives. Les laminoirs modernes à haute capacité emploient généralement des outils de formage en W ou des systèmes de formage en cage. Le formage en cage utilise des groupes de rouleaux latéraux verticaux ajustables et non entraînés qui plient les bords de la bande vers le haut tôt dans la séquence. Cette approche réduit les changements d'outillage à travers plusieurs diamètres extérieurs (OD) et empêche l'"étirement des bords" qui cause des défauts de vagues de bord dans les alliages à haute résistance.
Section de Fin Pass : Présentation des Bords et Coinage
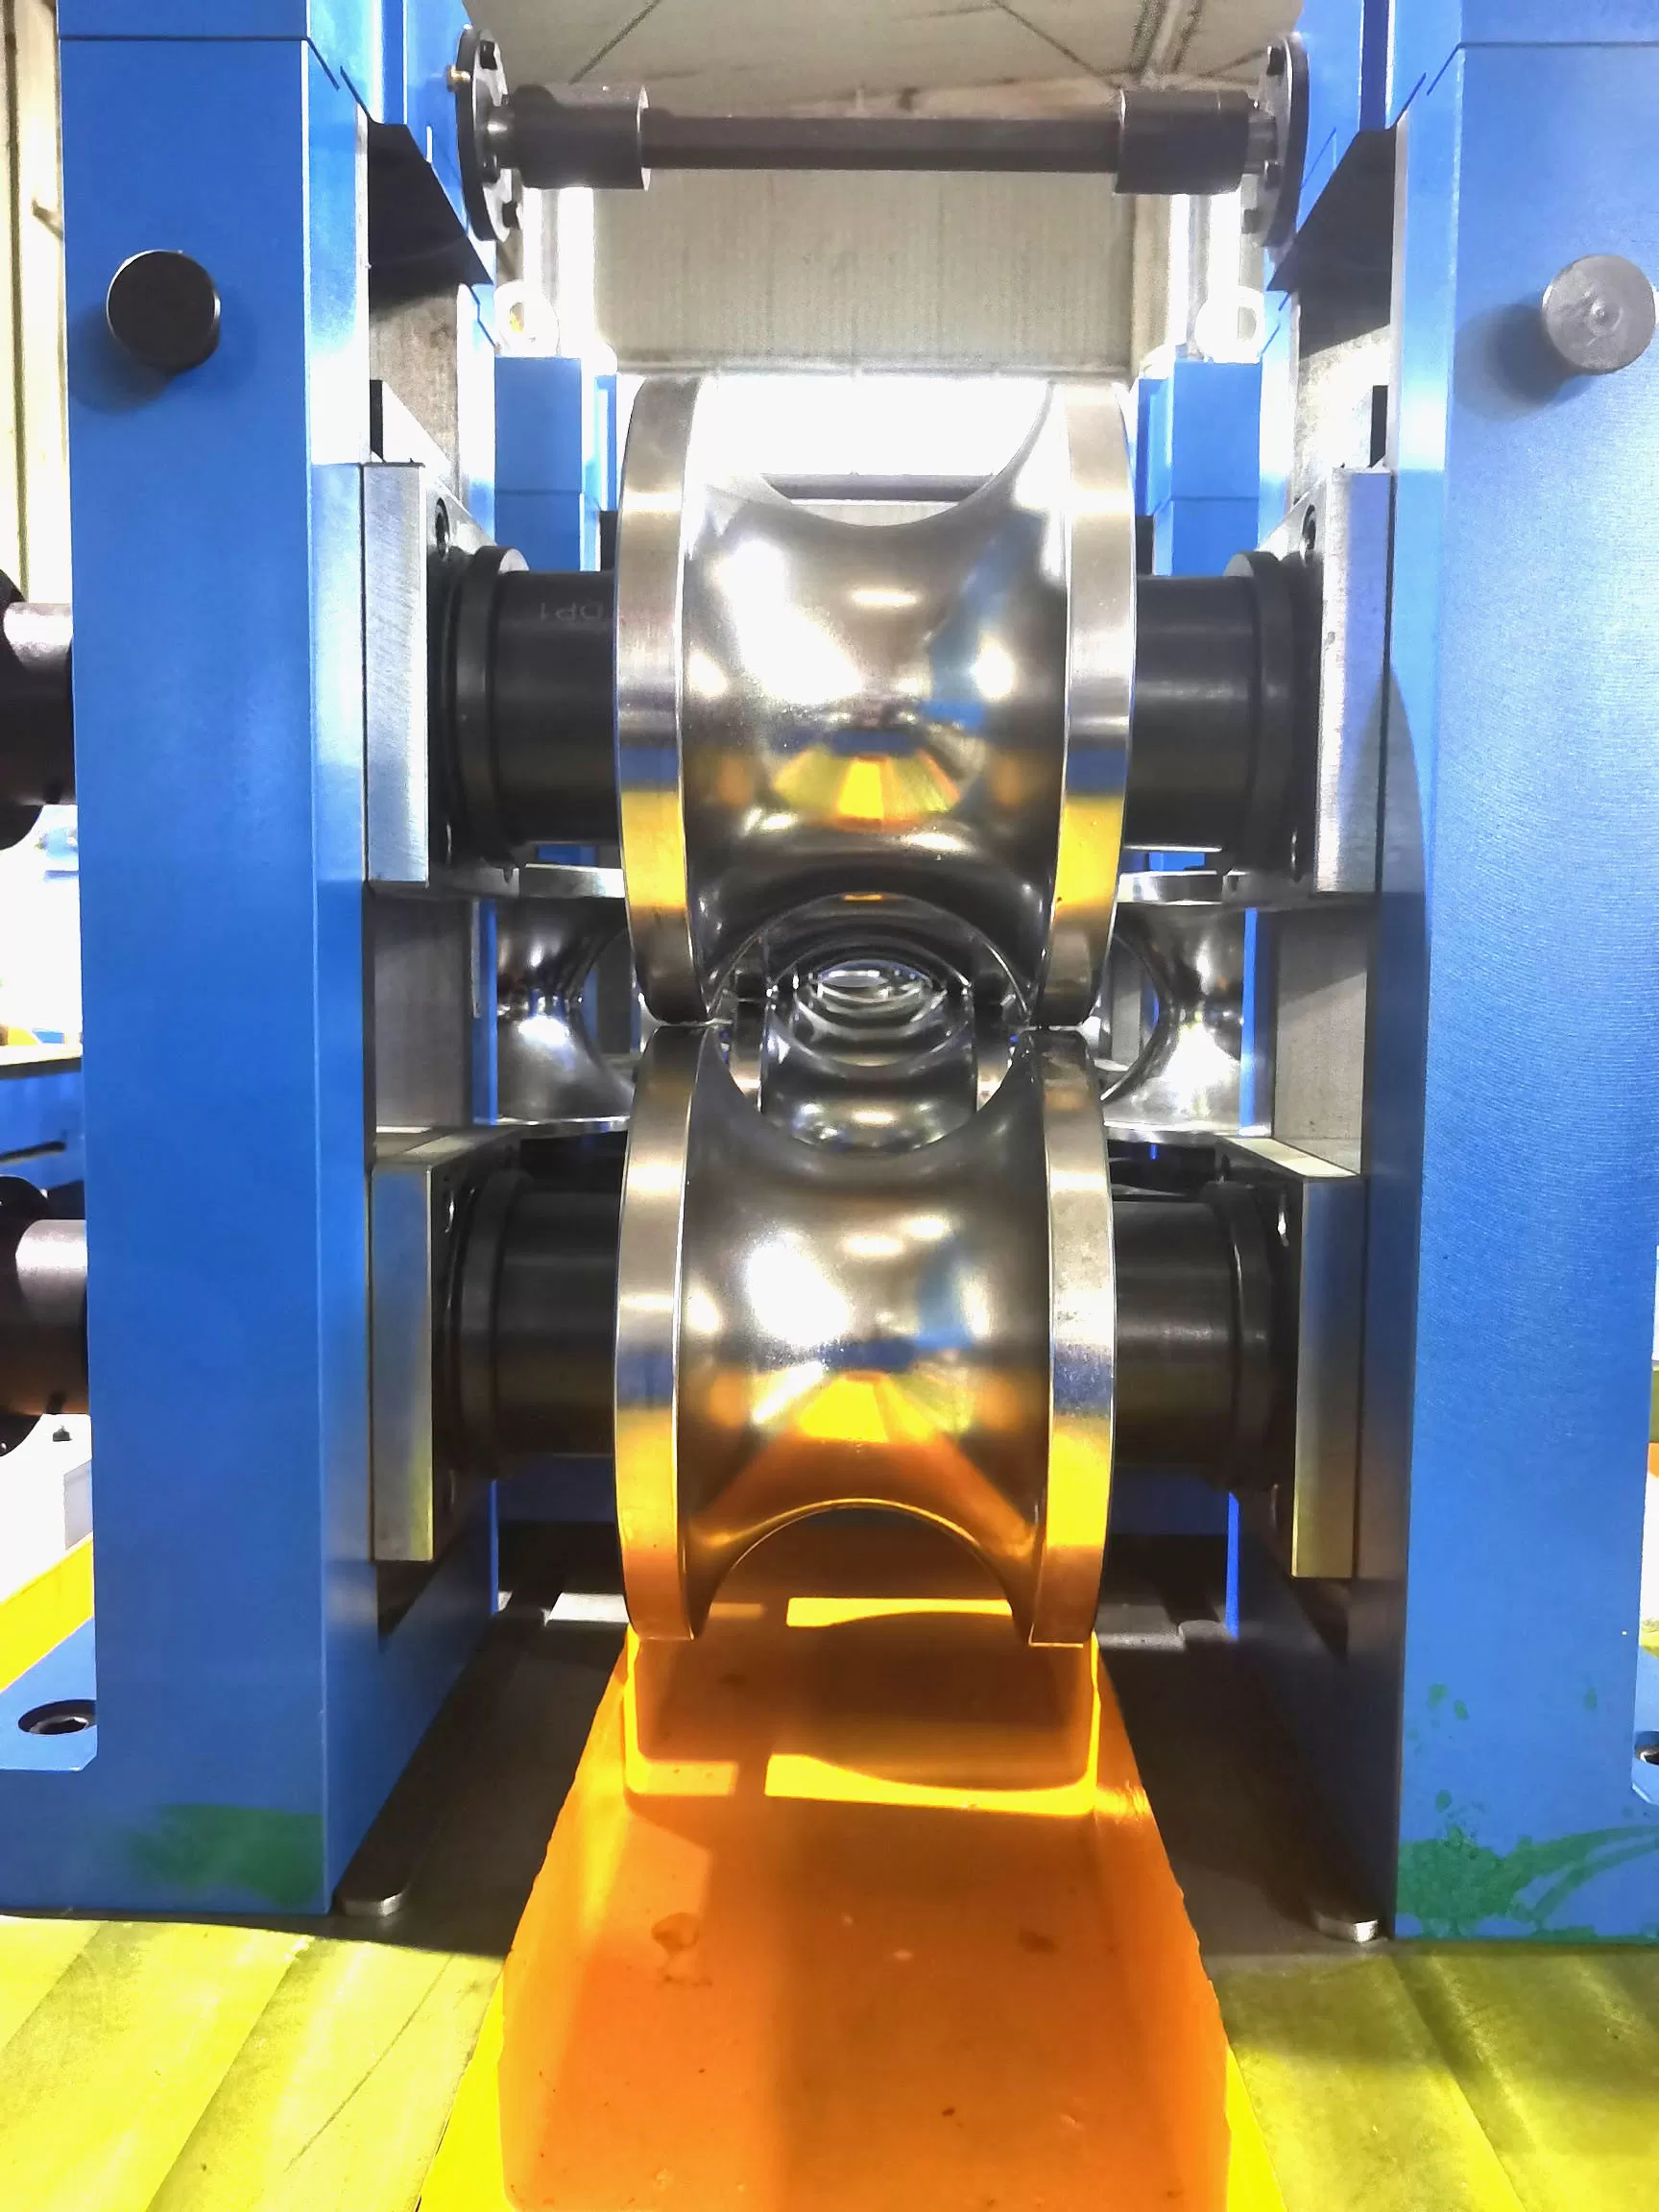
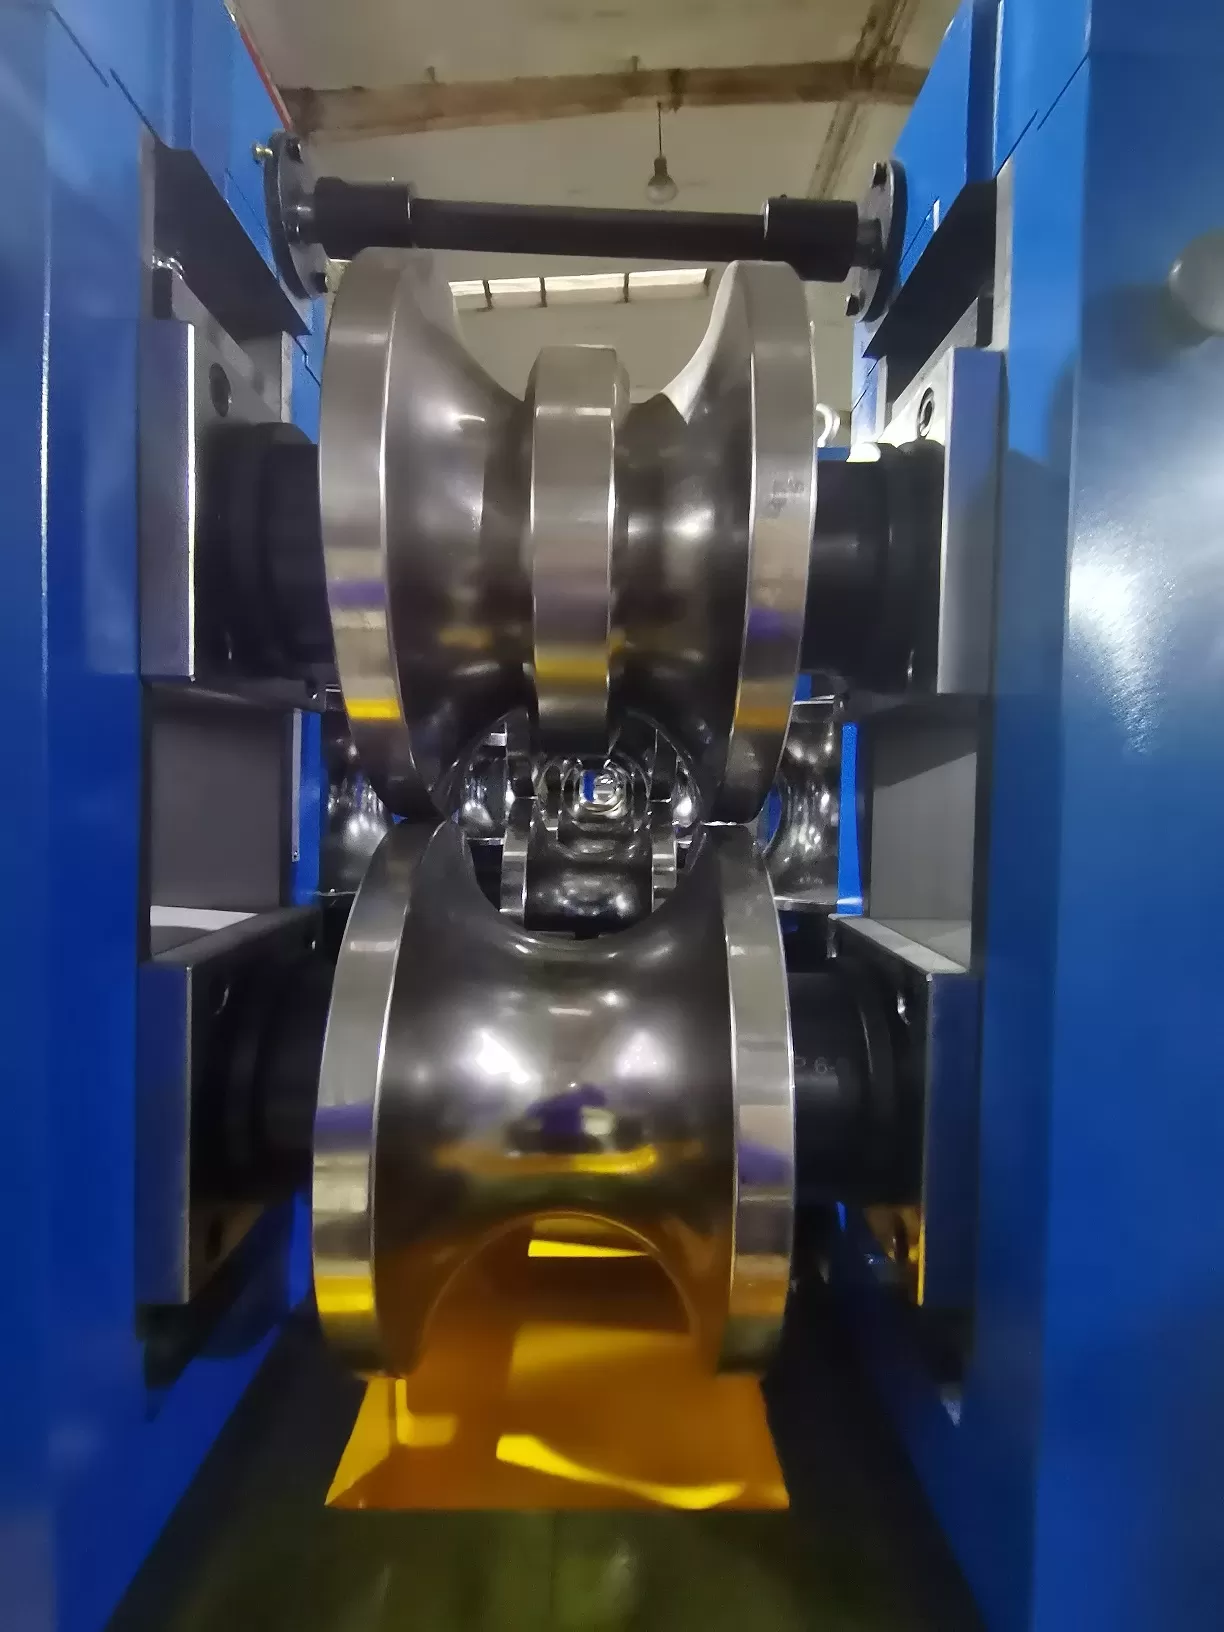
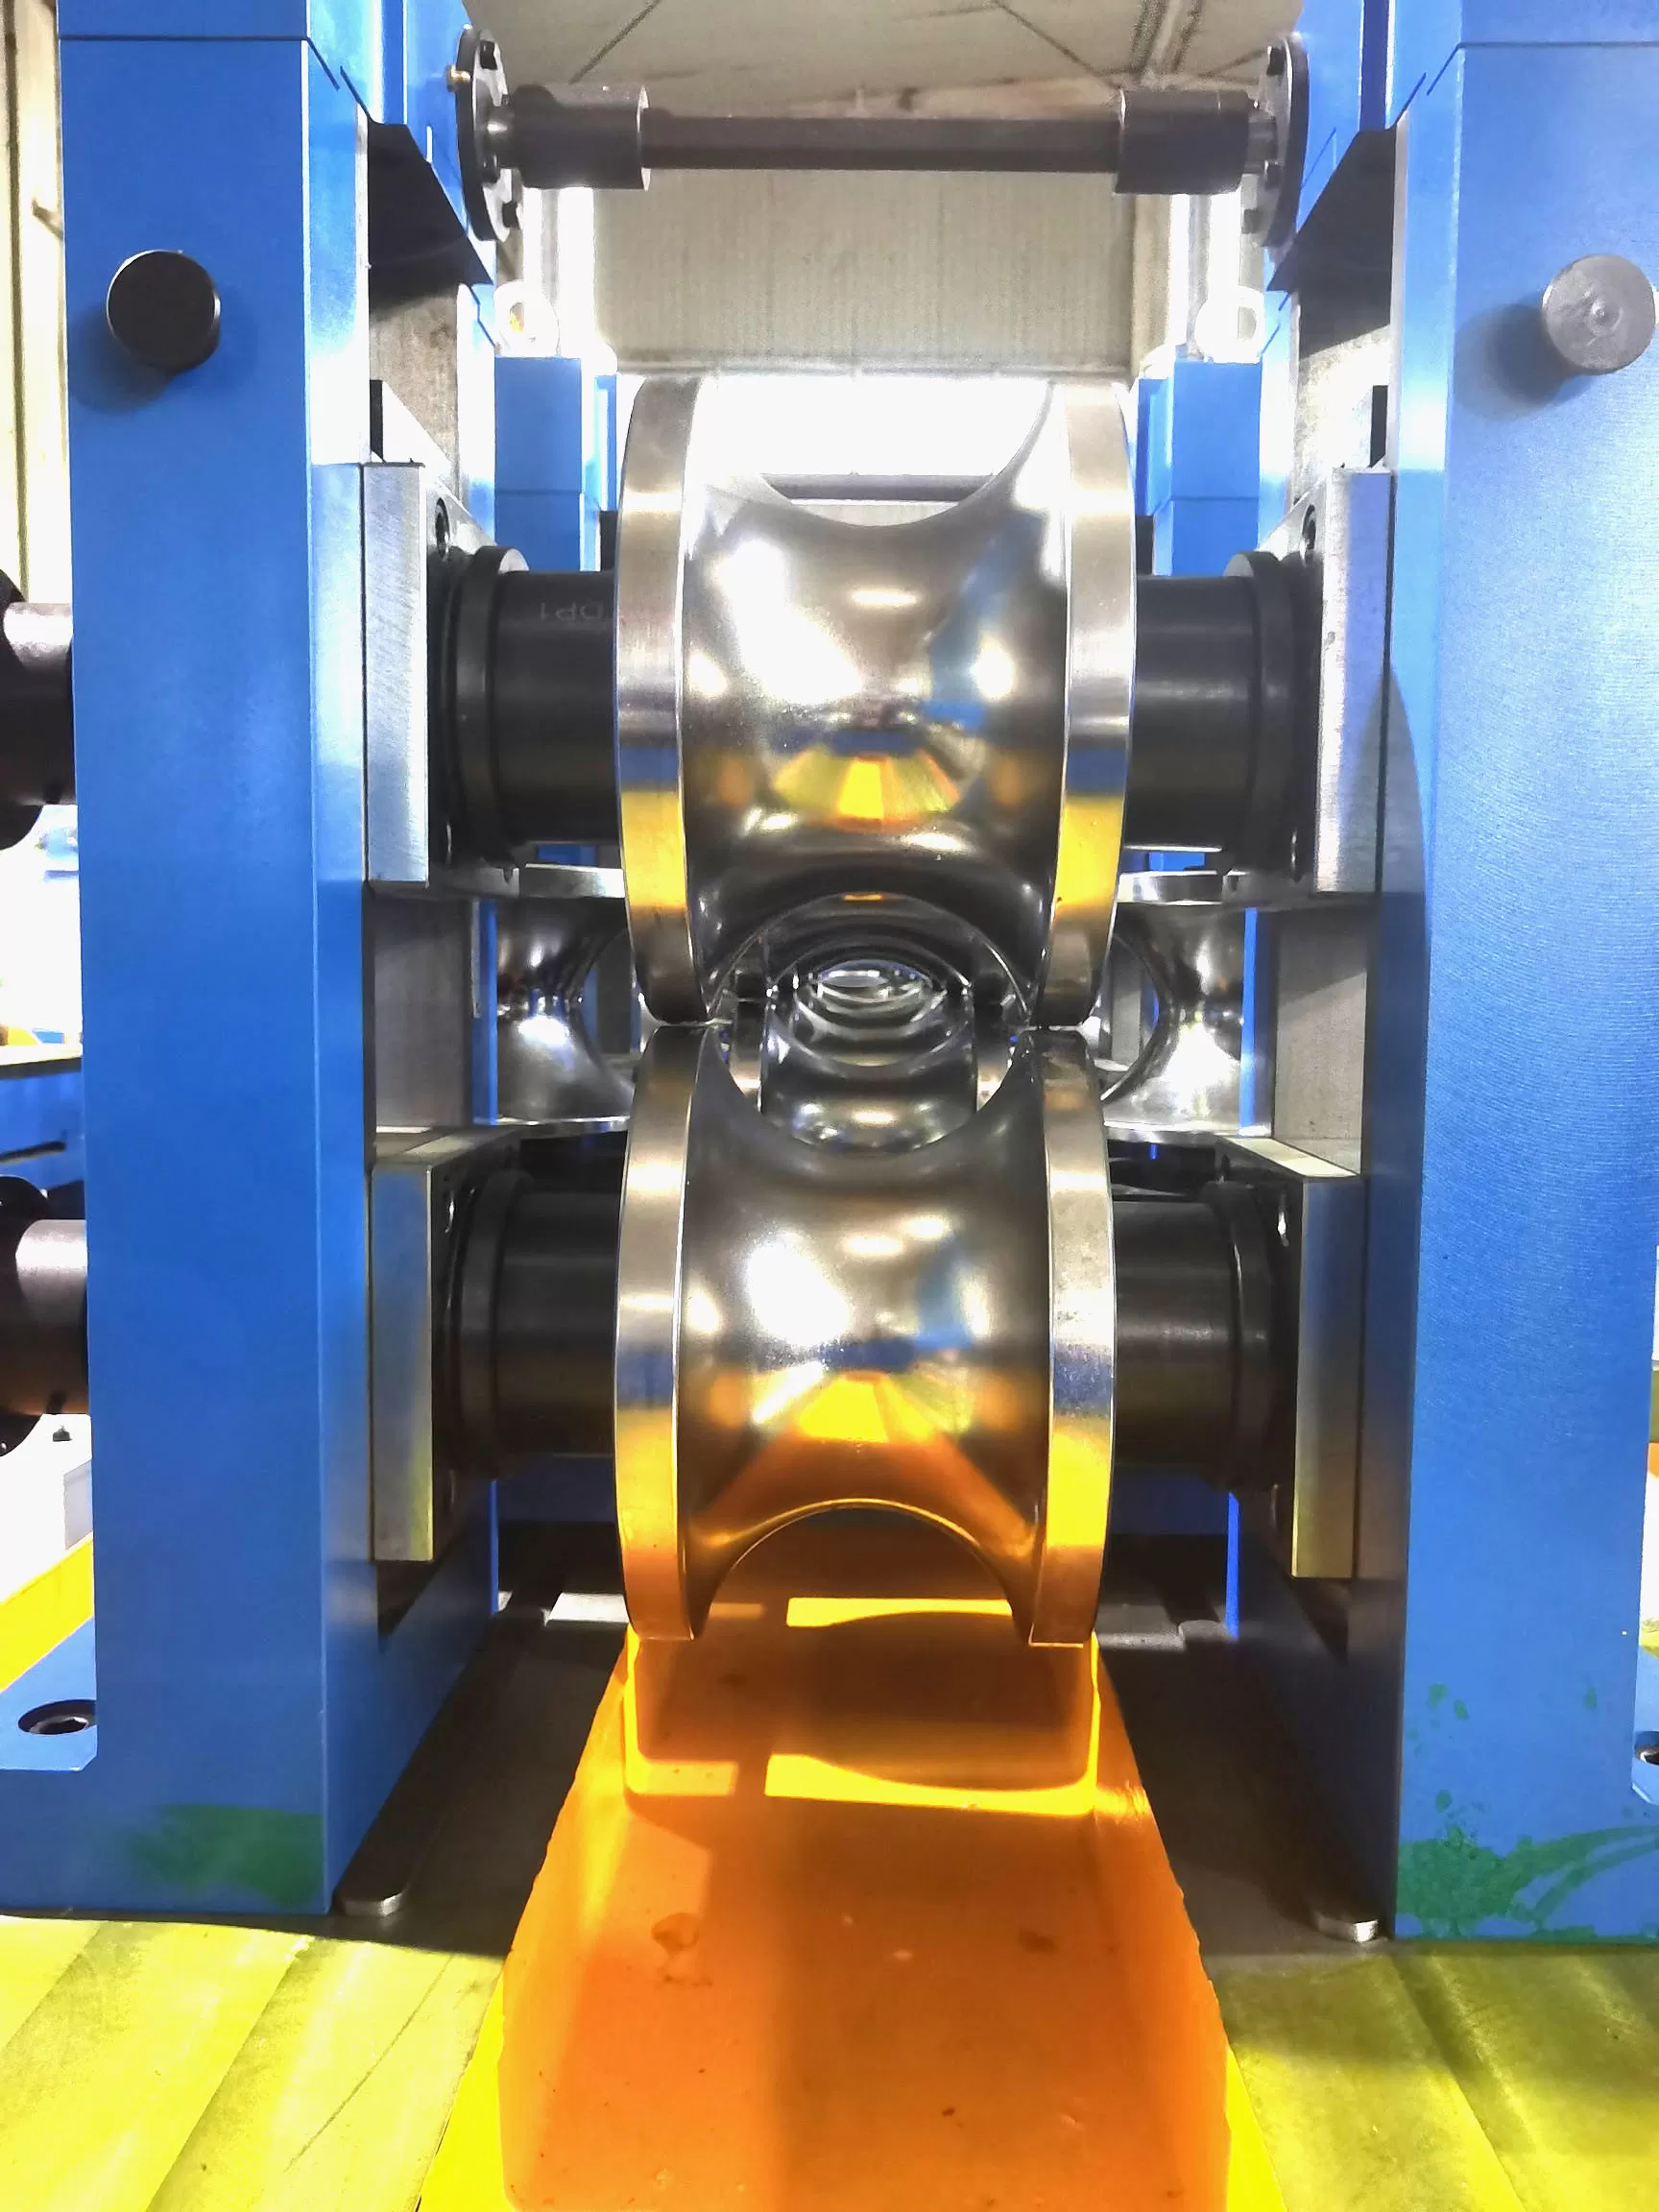
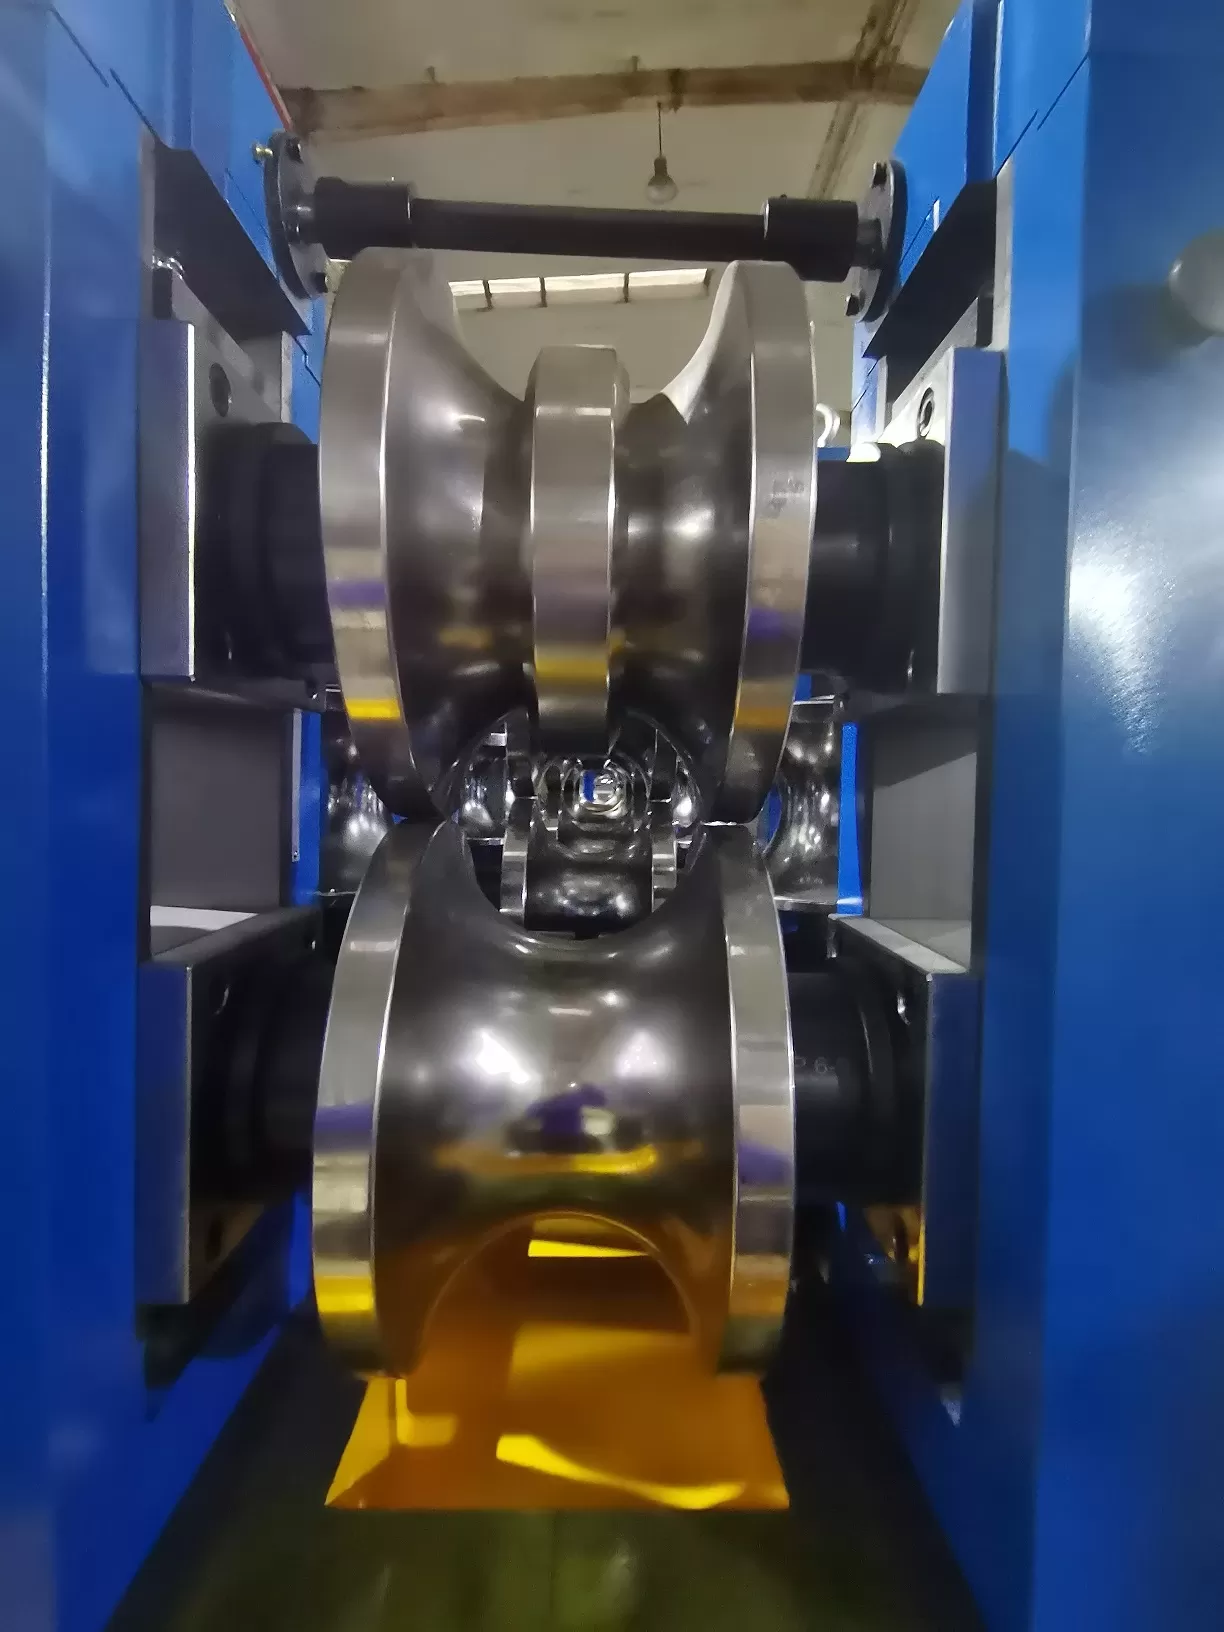
Les 2 à 4 derniers stands de formation sont des passes de fin. Les ensembles de rouleaux présentent une aile circumférentielle centrale (lame) qui se situe physiquement entre les bords de la bande ouverte. Ces passes remplissent des fonctions critiques :
Coinage des Bords : Les lames de fin définissent avec précision l'angle de profil des bords de la bande afin qu'ils entrent dans la zone de soudure parallèles plutôt que biseautés.
Orientation de la Couture : La fin maintient la couture ouverte strictement sur le point mort supérieur (TDC), neutralisant toute cambrure ou torsion de la bande.
Calibration de Circonférence : Ces passes contrôlent la circonférence extérieure avec précision pour réguler la réduction de section transversale délivrée aux rouleaux de compression.
Phase 3 : Soudage par Résistance Électrique à Haute Fréquence (ERW/HFW)
Au centre de la fabrication de tubes de mill à haute fréquence se trouve la phase de jonction, généralement exécutée via le soudage par induction à haute fréquence (HFI) ou le soudage par contact à haute fréquence (HFC) fonctionnant à des fréquences de 200 à 500 kHz.
Effet de Peau et Effet de Proximité
Le courant à haute fréquence ne se comporte pas comme un courant continu. Il fonctionne selon deux principes électromagnétiques :
Effet de Peau : Le courant circule principalement le long de la couche périphérique la plus externe des bords de la bande en acier, concentrant l'apport thermique à une profondeur ne dépassant que quelques fractions de millimètre.
Effet de Proximité : Parce que les deux bords de la bande convergent vers un apex, le courant revient par le bord opposé, concentrant le flux magnétique et focalisant l'énergie thermique précisément sur les surfaces des bords opposés.
La Dynamique de l'Angle V et de l'Apex
Les bords convergents forment un "Vee" électrique. Un soudage stable nécessite de maintenir un angle V entre 3° et 7°. Si l'apex dérive trop près de la ligne centrale du rouleau de compression, la surchauffe des bords et le pré-arcing provoquent des zones fragiles. Si l'apex dérive trop en amont, la dissipation thermique fait chuter la température de l'interface en dessous du seuil de forgeage, créant des défauts de soudure à froid (manque de fusion).
Pour maximiser l'efficacité électrique, un impeder refroidi par eau (construit à partir de noyaux en ferrite manganèse-zinc à haute perméabilité) est monté à l'intérieur du tube ouvert sous le point de soudure. L'impeder augmente la réactance inductive magnétique du chemin intérieur du tube, empêchant le courant de boucler inutilement autour de la circonférence interne et le forçant directement le long des bords V convergents.
Forgeage de Renversement et Ébarbage
Une fois que les bords de la bande atteignent un état de forgeage plastique (1350°C–1450°C pour les aciers au carbone structurels), les rouleaux de compression les forcent ensemble sous haute pression mécanique. Les oxydes solides, les couches de fusion liquide et les inclusions de laitier sont expulsés de l'articulation, créant des cordons de soudure internes et externes (flash). Un ébarbeur OD continu égalise le flash extérieur chaud avec le profil de base du tube, tandis qu'un mandrin d'ébarbage ID, soutenu en interne, coupe le cordon de soudure intérieur pour répondre aux spécifications API, ASTM ou hydrauliques automobiles.
Phase 4 : Traitement Thermique en Ligne, Dimensionnement et Modification de Profil
Parce que la montée thermique rapide et le refroidissement ambiant du processus HFW créent une microstructure martensitique ou bainitique grossière à l'état soudé le long de la zone affectée par la chaleur (HAZ), un conditionnement post-soudure ciblé est obligatoire pour les applications structurelles critiques.
Normalisation de la Couture
Des têtes de chauffage par induction à fréquence moyenne (1–3 kHz) suivent la couture de soudure en ligne immédiatement après le refroidissement à l'eau et l'ébarbage. L'équipement réchauffe la HAZ à des températures d'austénitisation (880°C–950°C), dissolvant les phases dures et fragiles et permettant à la couture de refroidir naturellement dans une matrice ductile, uniforme et à grains fins de ferrite-perlite qui correspond aux propriétés mécaniques du métal de base.
Dimensionnement et Formage de la Tête de Turk
Une fois refroidi dans une cuve à pulvérisation d'eau régulée, le tube rond entre dans la section de dimensionnement pour surmonter l'ovalité résiduelle et la distorsion induite par le roulage :
Calibration du Diamètre : Les passes de dimensionnement entraînées réduisent le diamètre extérieur de 1 % à 3 %, travaillant le matériau au-delà de son point de rendement pour garantir une circularité constante de la section transversale et des tolérances d'épaisseur de paroi.
Conversion de Forme : Pour fabriquer des sections creuses carrées, rectangulaires ou polygonales complexes, le creux cylindrique est entraîné à travers des rouleaux de profil progressifs ou des supports universels à 4 rouleaux (Têtes de Turk). Les rayons des coins sont formés ici sous haute compression sans compromettre l'intégrité de la ligne de soudure.
Redressage : Les unités de tête de Turk, ajustables sur des axes horizontaux et verticaux, neutralisent le cambrage, le balancement et la torsion induits par le laminoir.
Phase 5 : Découpe de Haute Précision et Tests Non Destructifs (NDT)
La dernière étape de traitement équilibre la vitesse mécanique avec une inspection non destructive continue pour empêcher les longueurs hors spécifications d'entrer dans l'inventaire en aval.
Tests Non Destructifs en Ligne : Les lignes à haut débit intègrent des ensembles d'eddy-courants rotatifs ou des têtes de tests ultrasonores à réseau de phase (UT) immédiatement après le dimensionnement. Ces systèmes détectent les laminations internes de soudure, les trous d'épingle, les soudures à froid non liées et les conditions de paroi sous-gauge en temps réel, déclenchant des drapeaux de rejet de marquage par pulvérisation.
Systèmes de Découpe Volante : Scies à froid volantes équipées de lames en carbure de tungstène (TCT) ou de lames circulaires HSS à grande vitesse se synchronisent dynamiquement avec la ligne via un suivi par servo-rack. La découpe à froid élimine les lourdes bavures thermiques, le durcissement localisé des bords et les défauts d'aplatissement typiques des anciennes meules abrasives à friction.
Variables d'Ingénierie Cruciales dans les Lignes de Tubes de Laminoir Modernes
Maintenir une efficacité globale des équipements (OEE) élevée sur une ligne de tube de laminoir nécessite une gestion précise des variables mécaniques et d'outillage :
Modèles d'Usure des Outils de Roulage : L'usure abrasive sur les lames de passes de ailettes supérieures et les profils d'épaule de dimensionnement modifie les métriques de diamètre effectif, déplaçant les modèles de contrainte des bords et conduisant à des crochets de bord ou des rayons hors tolérance. Les spécialistes de l'outillage chez SANSO utilisent des aciers à outils à haute teneur en vanadium (par exemple, D2, grades de métallurgie des poudres à haute alliage) et des traitements cryogéniques pour améliorer la durée de vie des rouleaux.
Tolérance de Largeur de Bande : Les tolérances de découpe influencent directement la pression de forge de soudure. Une simple erreur de +0,5 mm sur une large bande de découpe surcharge les passes de ailettes, crée un fort écrasement et use prématurément les roulements de rouleau. Une bande sous-large affame les rouleaux de compression, conduisant à une faible pression de forge et à des défauts de soudure catastrophiques.
Atténuation des Temps d'Arrêt via des Cassettes à Changement Rapide : Les principales opérations de tubes utilisent des supports de laminoir de type radeau ou cassette. L'ensemble complet des supports de décomposition, de ailettes et de dimensionnement peut être découplé mécaniquement et soulevé par grue, permettant des changements vers des profils alternatifs en moins de 45 minutes au lieu de l'ensemble des quarts de travail de 8 heures.
Questions Fréquemment Posées
Qu'est-ce qui différencie un tube ERW d'un tube sans soudure ?
Un tube ERW (soudé par résistance électrique) est fabriqué en continu à partir de bande d'acier laminée à froid ou à chaud, formée en un cylindre et soudée le long de sa couture longitudinale à l'aide de chaleur par résistance électrique ou induction. Un tube sans soudure est produit par perçage à chaud d'un bille d'acier cylindrique solide sur un mandrin interne, ce qui donne une coque creuse sans interface de soudure longitudinale. Les tubes ERW offrent des tolérances d'épaisseur de paroi plus serrées, des finitions de surface supérieures et une meilleure concentricité, tandis que les tubes sans soudure éliminent complètement la zone affectée par la chaleur pour les applications à haute pression.
Pourquoi des fissures en crochet se produisent-elles le long de la couture de soudure d'un tube de laminoir ?
Les fissures en crochet proviennent généralement d'inclusions non métalliques (telles que des sulfures de manganèse ou des silicates) présentes dans la bande d'acier brute. Lors de la formation à froid et de la phase de déformation par rouleaux de compression qui suit, ces inclusions sont redirigées parallèlement au contour transversal du tube, se courbant vers la surface intérieure ou extérieure. Sous contrainte de cerclage ou lors de tests d'expansion mécanique, ces inclusions redirigées s'ouvrent en fissures capillaires ressemblant à des crochets.
Comment un impédant améliore-t-il la performance de soudage d'un laminoir à tubes ?
L'impédant se compose d'un noyau de matériaux ferritiques de haute qualité logé dans un boîtier non métallique résistant à la chaleur à travers lequel le liquide de refroidissement s'écoule en continu. Lorsqu'il est placé à l'intérieur du tube à couture ouverte directement sous la bobine d'induction, l'impédant canalise le flux magnétique, augmentant considérablement l'impédance électrique du chemin de courant autour de la paroi intérieure du tube. Cela force le courant haute fréquence à privilégier le chemin à faible résistance le long des bords de bande convergents, augmentant l'efficacité électrique et réduisant la puissance du générateur requise.
Quelles normes régissent les tests d'intégrité des tubes de laminoir structurels ?
Les principales spécifications internationales incluent ASTM A500 (tubage structurel en acier carbone soudé et sans soudure formé à froid en ronds et en formes), ASTM A53 (tube, acier, noir et galvanisé à chaud, soudé et sans soudure), et EN 10219 (sections creuses structurelles soudées formées à froid en aciers non alliés et à grain fin). Les mandats de test spécifient généralement le aplatissement inversé, la résistance à la traction, la limite d'élasticité, la ténacité d'impact Charpy à encoches en V, et les tests d'étanchéité en ligne par courant de Foucault ou hydrostatique.
Les laminoirs à tubes à haute fréquence peuvent-ils produire des profils non ronds directement ?
Oui. Les laminoirs peuvent utiliser des outils de formage direct qui façonnent la bande en une section transversale carrée ou rectangulaire avant le soudage. Cependant, la méthode plus courante et opérationnellement stable est le processus "rond-vers-forme". La bande est formée et soudée en tant que tube rond standard—maximisant la stabilité et la symétrie de soudage au sommet—et est ensuite convertie en profils carrés, rectangulaires ou elliptiques dans les postes de dimensionnement à froid et de tête de turc.
Améliorez votre infrastructure de laminoir à tubes avec SANSO
La fabrication de tubes de laminoir à haut rendement et dimensionnellement précise nécessite une ingénierie coordonnée à chaque étape mécanique : des mécanismes d'accumulateur de bande précis, des postes de rouleaux à haute rigidité, des arrangements d'impédants à faible perte, et des coupes volantes dynamiques. La déflexion de ligne, les erreurs de jeu de roulement, ou des profils d'outils de rouleaux inappropriés peuvent rapidement se traduire par des marquages de surface, un amincissement des parois, et des défauts de soudure.
SANSO ingénieurs complètent des systèmes de traitement de laminoirs à tubes haute performance, des outils de rouleaux de précision et des architectures de changement rapide basées sur des cassettes conçues selon des tolérances dimensionnelles strictes. Que vous soyez en train d'élargir des lignes pour des sections structurelles ASTM, des profils automobiles complexes ou des tubes mécaniques à fort volume, notre équipe d'ingénierie fournit la machinerie, les profils de passage de rouleaux et le support de mise en service sur le terrain pour maximiser votre OEE et réduire les taux de rebut.
Contactez l'équipe d'ingénierie de SANSO aujourd'hui pour examiner les spécifications de votre projet, demander des simulations d'outillage ou recevoir un devis formel de machinerie adapté à vos exigences de production.
tags d'article:
Actualités connexes
More Articles populaires
-
 Top 10 fabricants de laminoirs tubulaires en 2026 : Le guide mondial définitif
-
 2026 Prix de la Machine de Moulin à Tubes Soudés : Le Guide Complet de l'Acheteur Mondial
-
 Conception de ligne de laminage de tubes industriels : dynamique de formage à froid et métallurgie de soudage
-
 Comment doubler la durée de vie de vos rouleaux de laminoir à tubes : meilleures pratiques 2026
-
Fabrication de tubes de précision : Outillage de rouleaux, Soudage & Normes de qualité
Nouveaux articles
Tags populaires