Accueil > Blogs > Conception de ligne de laminage de tubes industriels : dynamique de formage à froid et métallurgie de soudage
Conception de ligne de laminage de tubes industriels : dynamique de formage à froid et métallurgie de soudage
2026-09-14
La fabrication tubulaire moderne exige une stabilité mécanique sans compromis, où une ligne de laminoir à tubes transforme des bobines d'acier laminé à plat en profils structurels, automobiles et de manipulation de fluides. La formation à froid de précision, le soudage par induction haute fréquence (HFIW), le meulage des cordons de soudure, le recuit thermique des joints et le dimensionnement multi-axes doivent se synchroniser parfaitement. Atteindre l'intégrité microstructurale à travers divers rapports d'épaisseur de paroi à diamètre ($D/t$) nécessite une compréhension opérationnelle approfondie de la déformation des bandes plastiques, des concentrations de champ électromagnétique haute fréquence et du contrôle cinématique en boucle fermée.
Préparation de la bande, accumulation et mécanique d'entrée continue
La stabilité du processus le long de l'axe du laminoir dépend fondamentalement de la livraison continue et uniforme de l'acier skelp. La dynamique de la section d'entrée détermine si les postes de formage en aval maintiennent des pressions de contact de rouleau stables ou subissent des fluctuations de tension destructrices.
Déroulage et jonction des extrémités de bande
Les bobines d'acier brut, généralement en acier au carbone laminé à chaud ou à froid, en acier structural à faible alliage ou en alliages inoxydables, présentent des degrés variés de contrainte résiduelle, de déformation de bobine et de cambrure des bords. Le dérouleur doit être équipé de mandrins d'expansion hydrauliques dotés de freins à contre-tension pneumatiques ou électriques régénératifs pour éviter les boucles lâches et les dommages aux bords. Les unités de redressement et de planage immédiatement en aval utilisent des rouleaux de travail décalés pour inverser la courbure plastique résiduelle, livrant une bande parfaitement plate au cisaillement et au soudeur d'extrémité.
Pour éliminer les arrêts du laminoir lors du changement de bobine, les cisailles hydrauliques et les soudeurs d'extrémité exécutent un rognage précis des bords perpendiculaires suivi d'un soudage à l'arc TIG, plasma ou laser à l'état solide automatisé. Le profilage des cordons de soudure doit maintenir la parité d'épaisseur de bande sans renforcement excessif du cordon qui pourrait endommager les passes d'outillage en aval.
Dynamique d'accumulation horizontale et spirale
Le fonctionnement continu de la ligne nécessite une réserve intermédiaire de matériau de bande pendant que la bobine en amont est épissée. Les installations modernes préfèrent les accumulateurs spiraux horizontaux aux systèmes traditionnels de puits verticaux ou de tours en boucle en raison de leur empreinte réduite en usine et de leurs tendances inférieures à l'éraflure de surface. À l'intérieur de l'accumulateur, la bande entre de manière tangentielle et forme des spirales concentriques en expansion soutenues par des rouleaux de guidage recouverts de polyuréthane.
Rouleaux de pincement à vitesse variable : Correspondent aux taux de livraison d'entrée jusqu'à trois fois la vitesse de fonctionnement du laminoir pendant les cycles de remplissage.
Guides de centrage : Des capteurs de bord actifs réalignent dynamiquement les bords cambrés de la bande, empêchant la migration latérale de la bande avant l'entrée dans le déchiqueteur.
Gouverneurs de contre-tension : Maintiennent un couple de retenue de bande stable, éliminant les charges de choc qui déclenchent une dégradation prématurée des roulements dans les postes de rouleaux de déchiquetage précoces.
Kinématique de formation à rouleaux : mécanique de déchiquetage et de passe finale
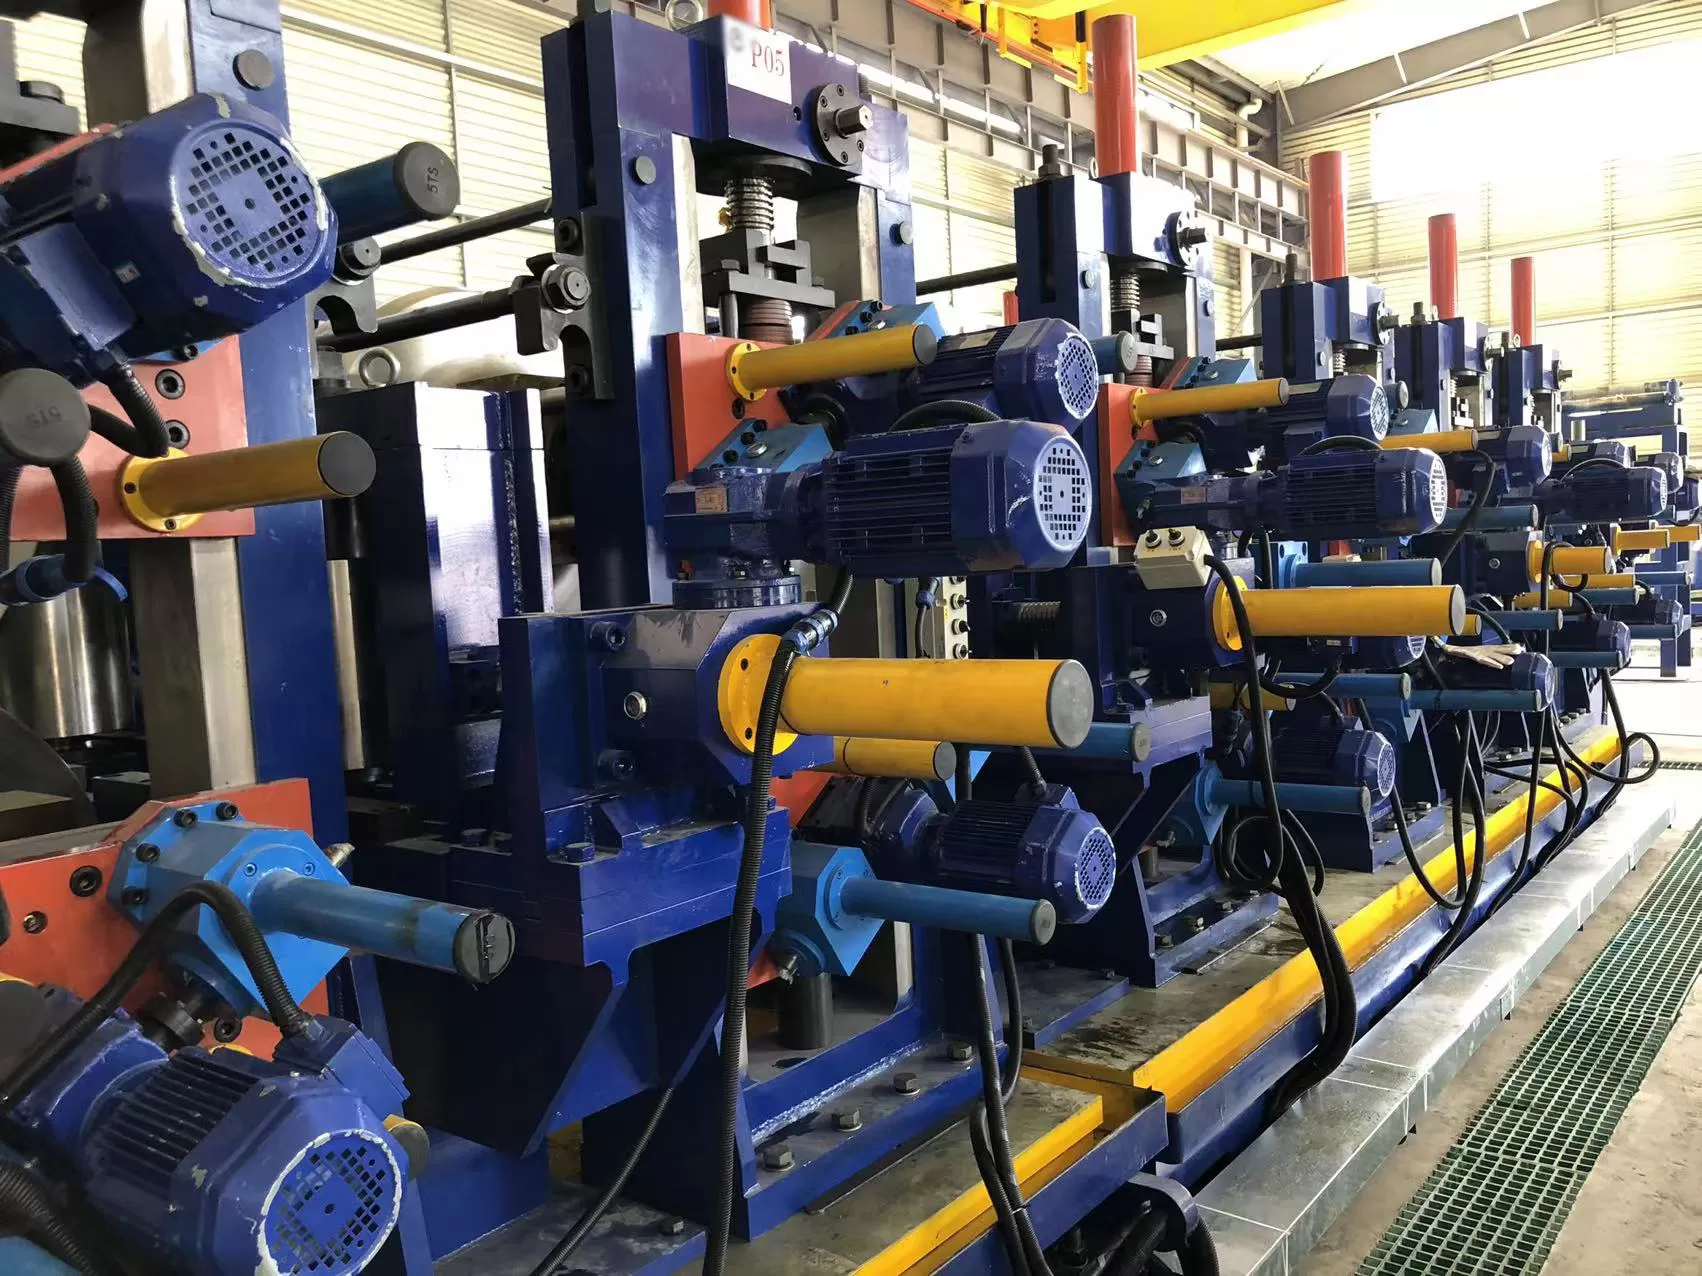
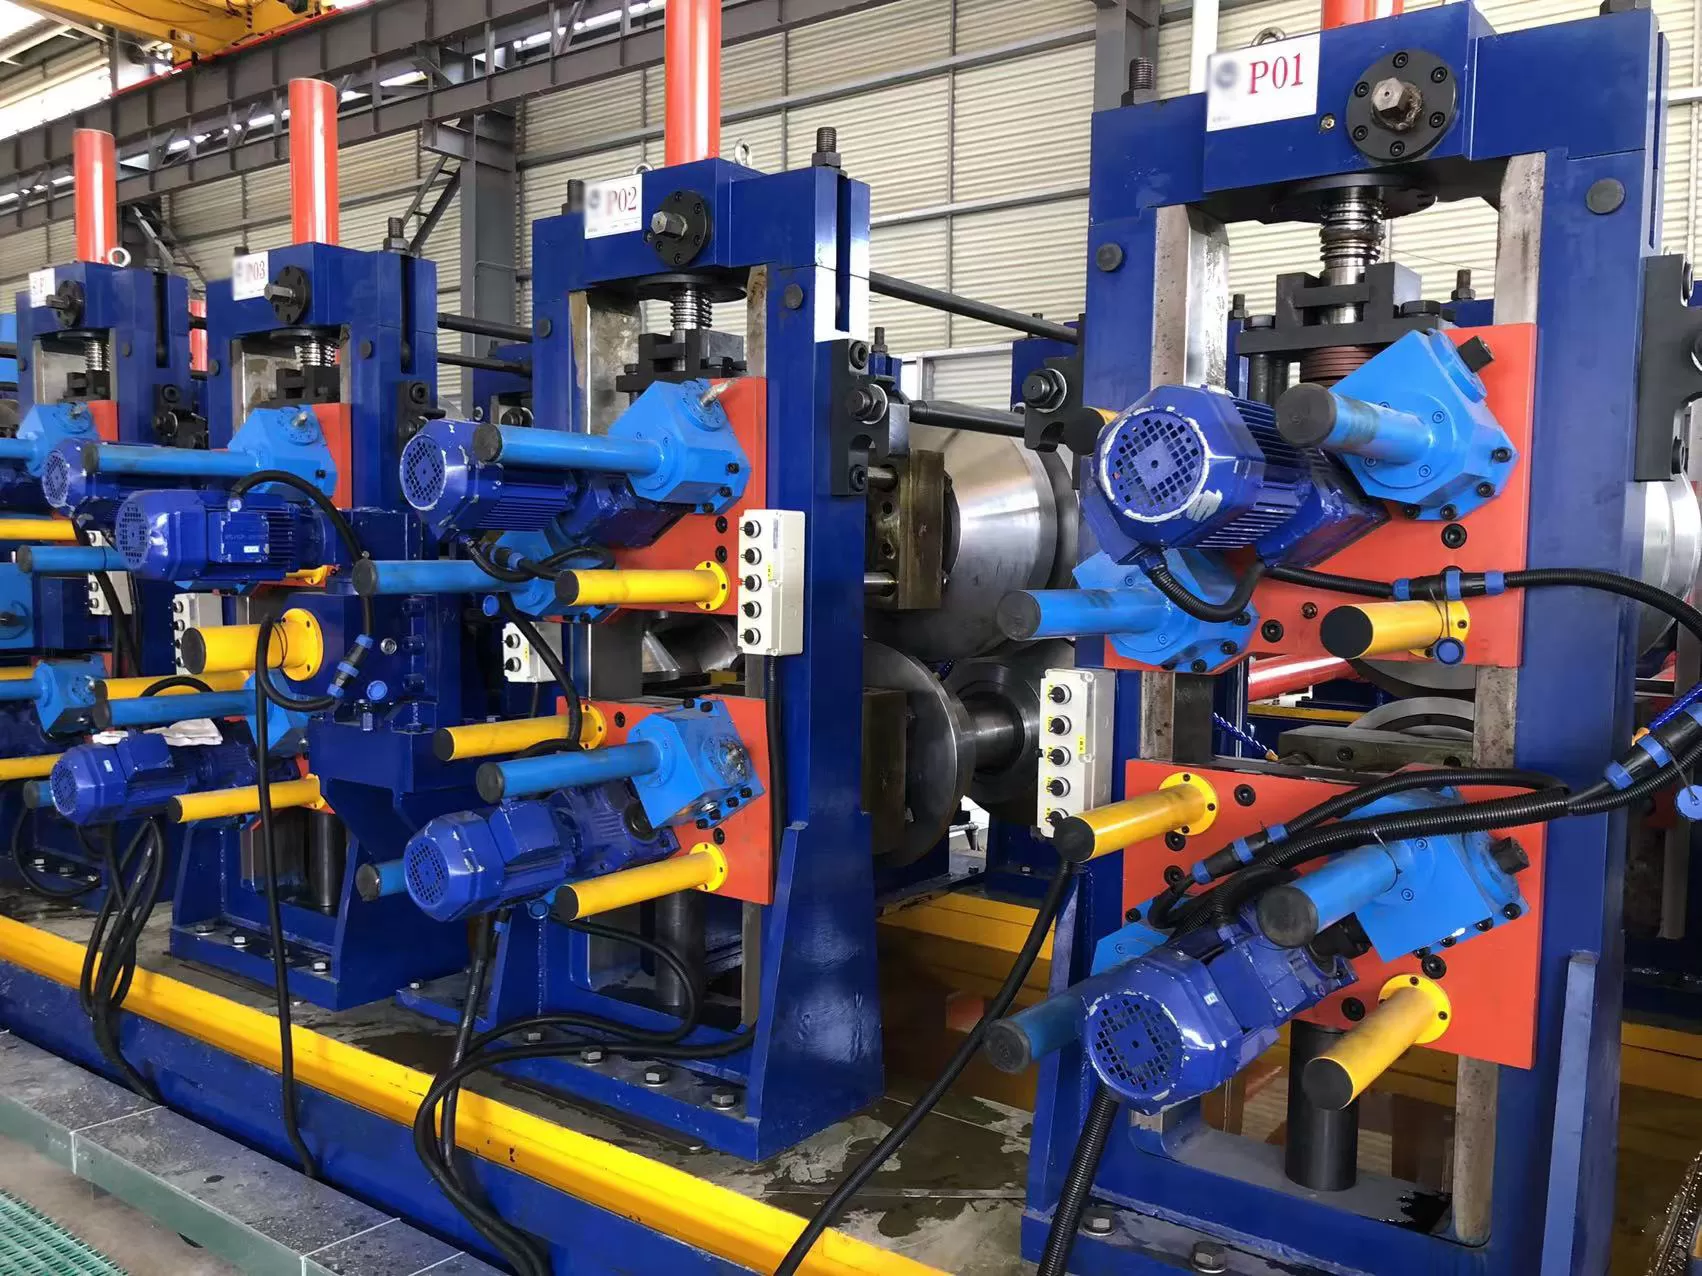
Au sein d'une ligne de laminoir à tubes automatisée, la déformation de la bande commence dans la section de formation, convertissant la bande plate en un creux cylindrique ouvert à travers des passes de laminage à froid progressives. Les ingénieurs en outillage équilibrent le durcissement par déformation contre l'étirement des bords pour éviter les défauts de bords ondulés et le flambage transversal.
Géométrie de passage de déformation : Conventionnelle vs. W-Forming
La zone de déformation initiale se compose de supports de déformation entraînés alternant avec des clusters de rouleaux latéraux au repos. Dans la déformation à rayon standard, les rouleaux supérieurs concaves et les rouleaux inférieurs convexes plient le centre de la bande vers le bas. Lors du traitement de matériaux à haute résistance et faible alliage (HSLA) ou de tubes à paroi mince, les passes standard ont tendance à provoquer un étirement localisé sévère le long des bords de la bande, entraînant un effet de tôle ondulée et un alignement inégal des soudures.
Les lignes avancées mettent en œuvre la technique de W-forming, où les passes de déformation impartissent une courbe inverse initiale au centre de la bande tout en courbant vers le haut les bords extérieurs. Cela répartit les contraintes de flexion transversale de manière uniforme sur l'ensemble de la section transversale de la bande. L'axe neutre de l'acier reste stable, réduisant considérablement la contrainte longitudinale des bords et permettant un contrôle de tolérance plus strict sur les passes de finition en aval.
Progression des passes de finition et conditionnement des bords
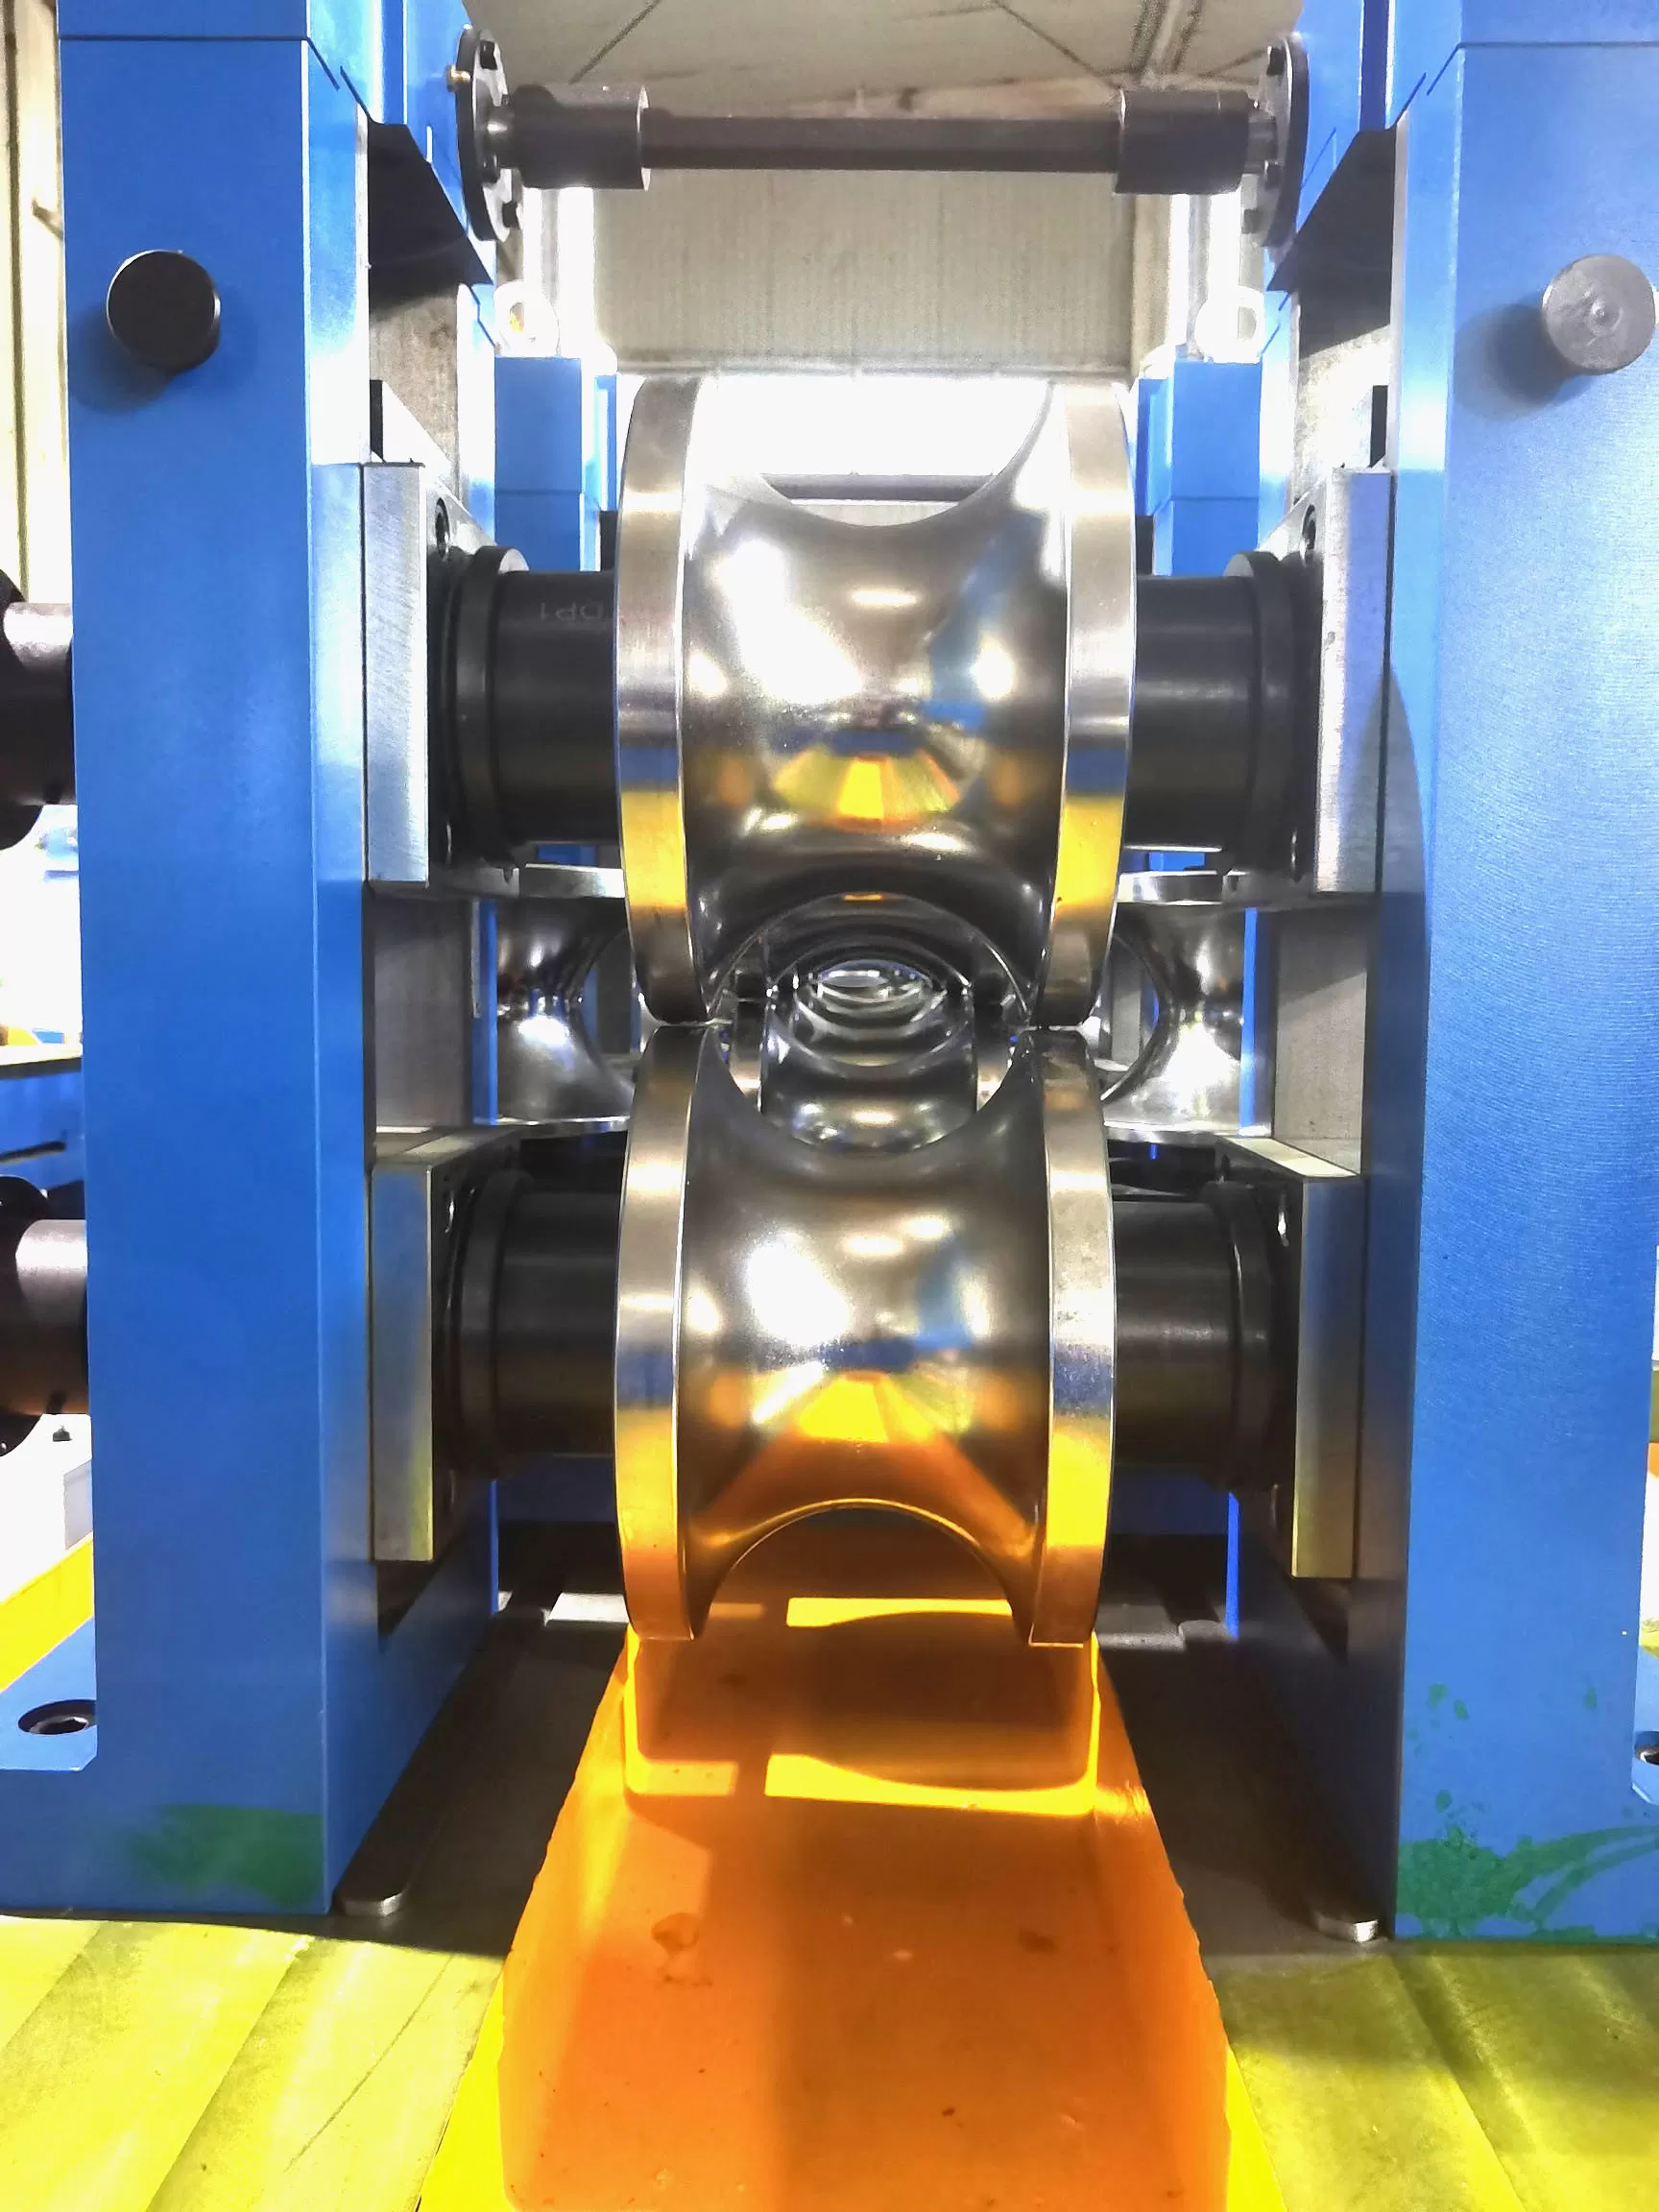
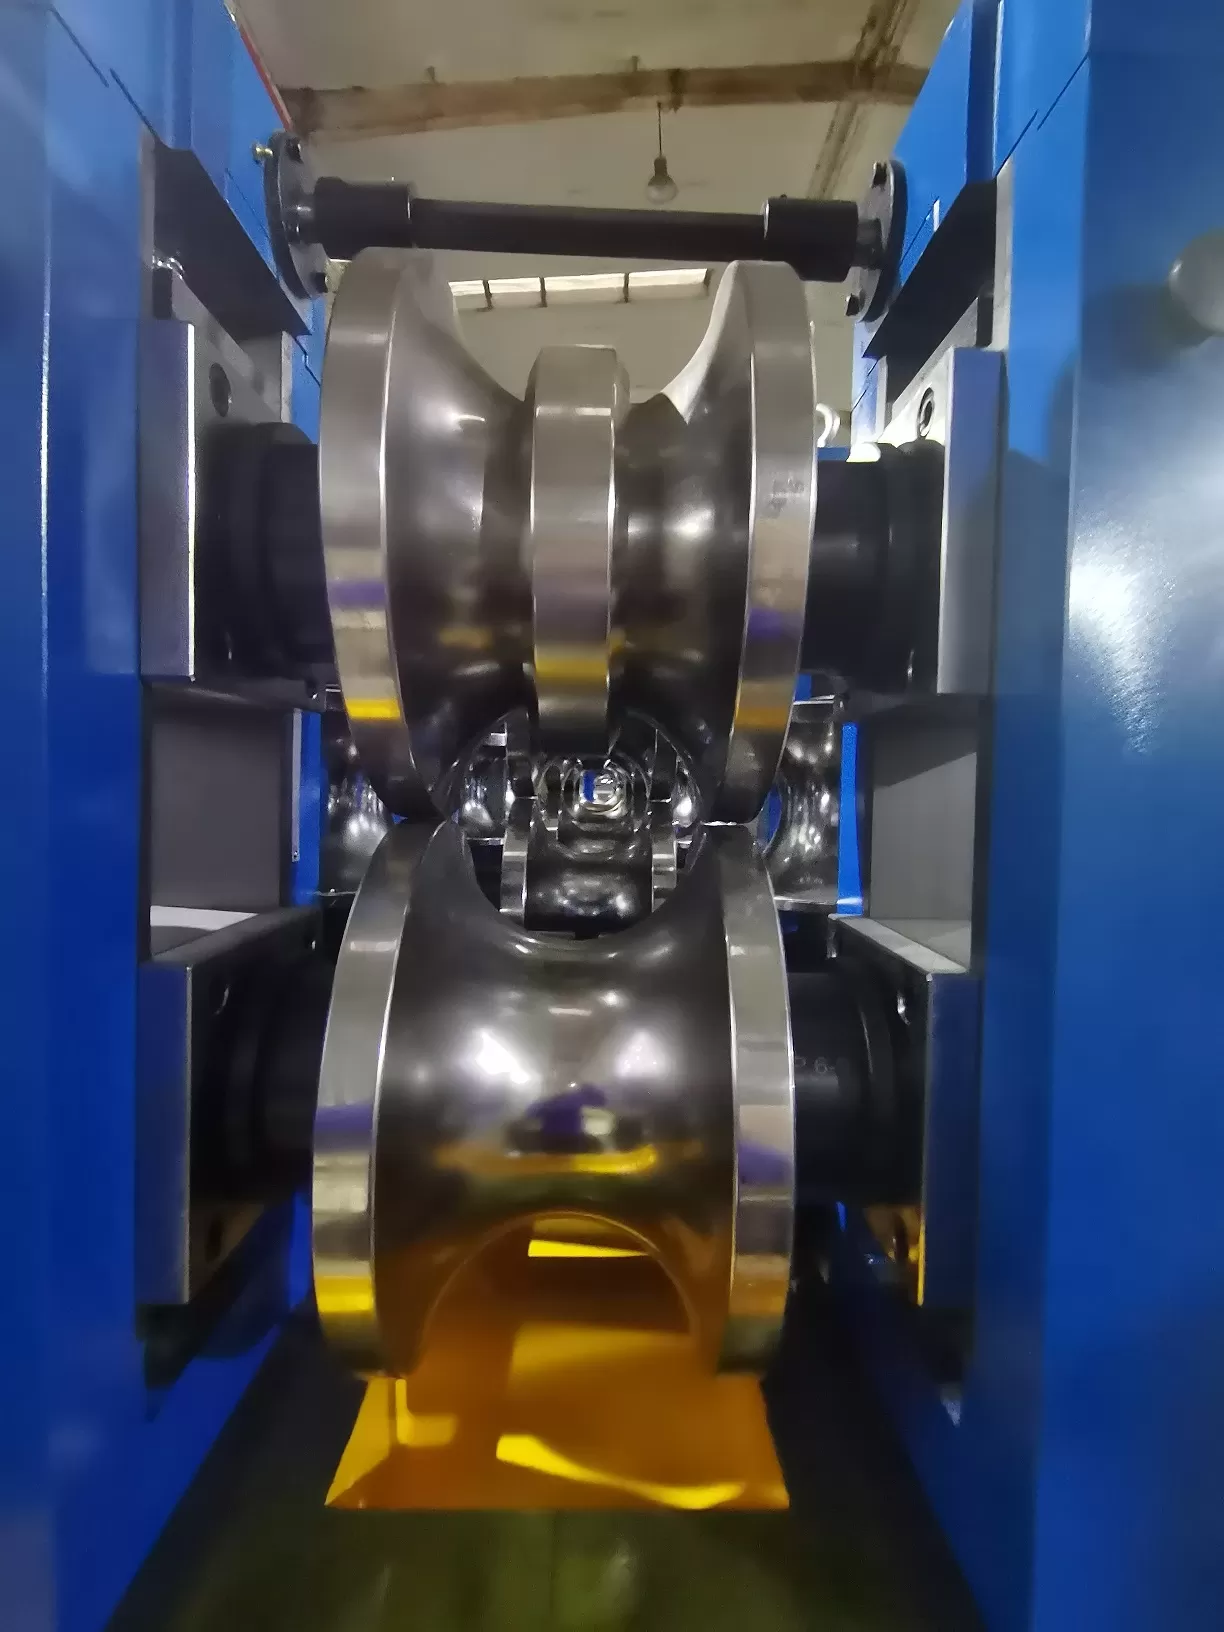
Après la section de déformation, le profil semi-fermé entre dans les supports de passe de finition. Les rouleaux de finition présentent une langue centrale saillante (ailette) qui se déplace à l'intérieur de l'écart de soudure ouvert. Ces passes remplissent des fonctions mécaniques critiques :
Ils complètent la courbure circonférentielle des coins et des épaules supérieures du tube.
La lame de l'ailette conditionne mécaniquement et polit les bords de la bande, les mettant à niveau pour garantir des faces d'accouplement parallèles au sommet de la soudure.
Ils calibrent la circonférence globale du tube, garantissant une circonférence précise avant que les rouleaux de compression n'enfoncent les bords de la bande dans le plan de soudure.
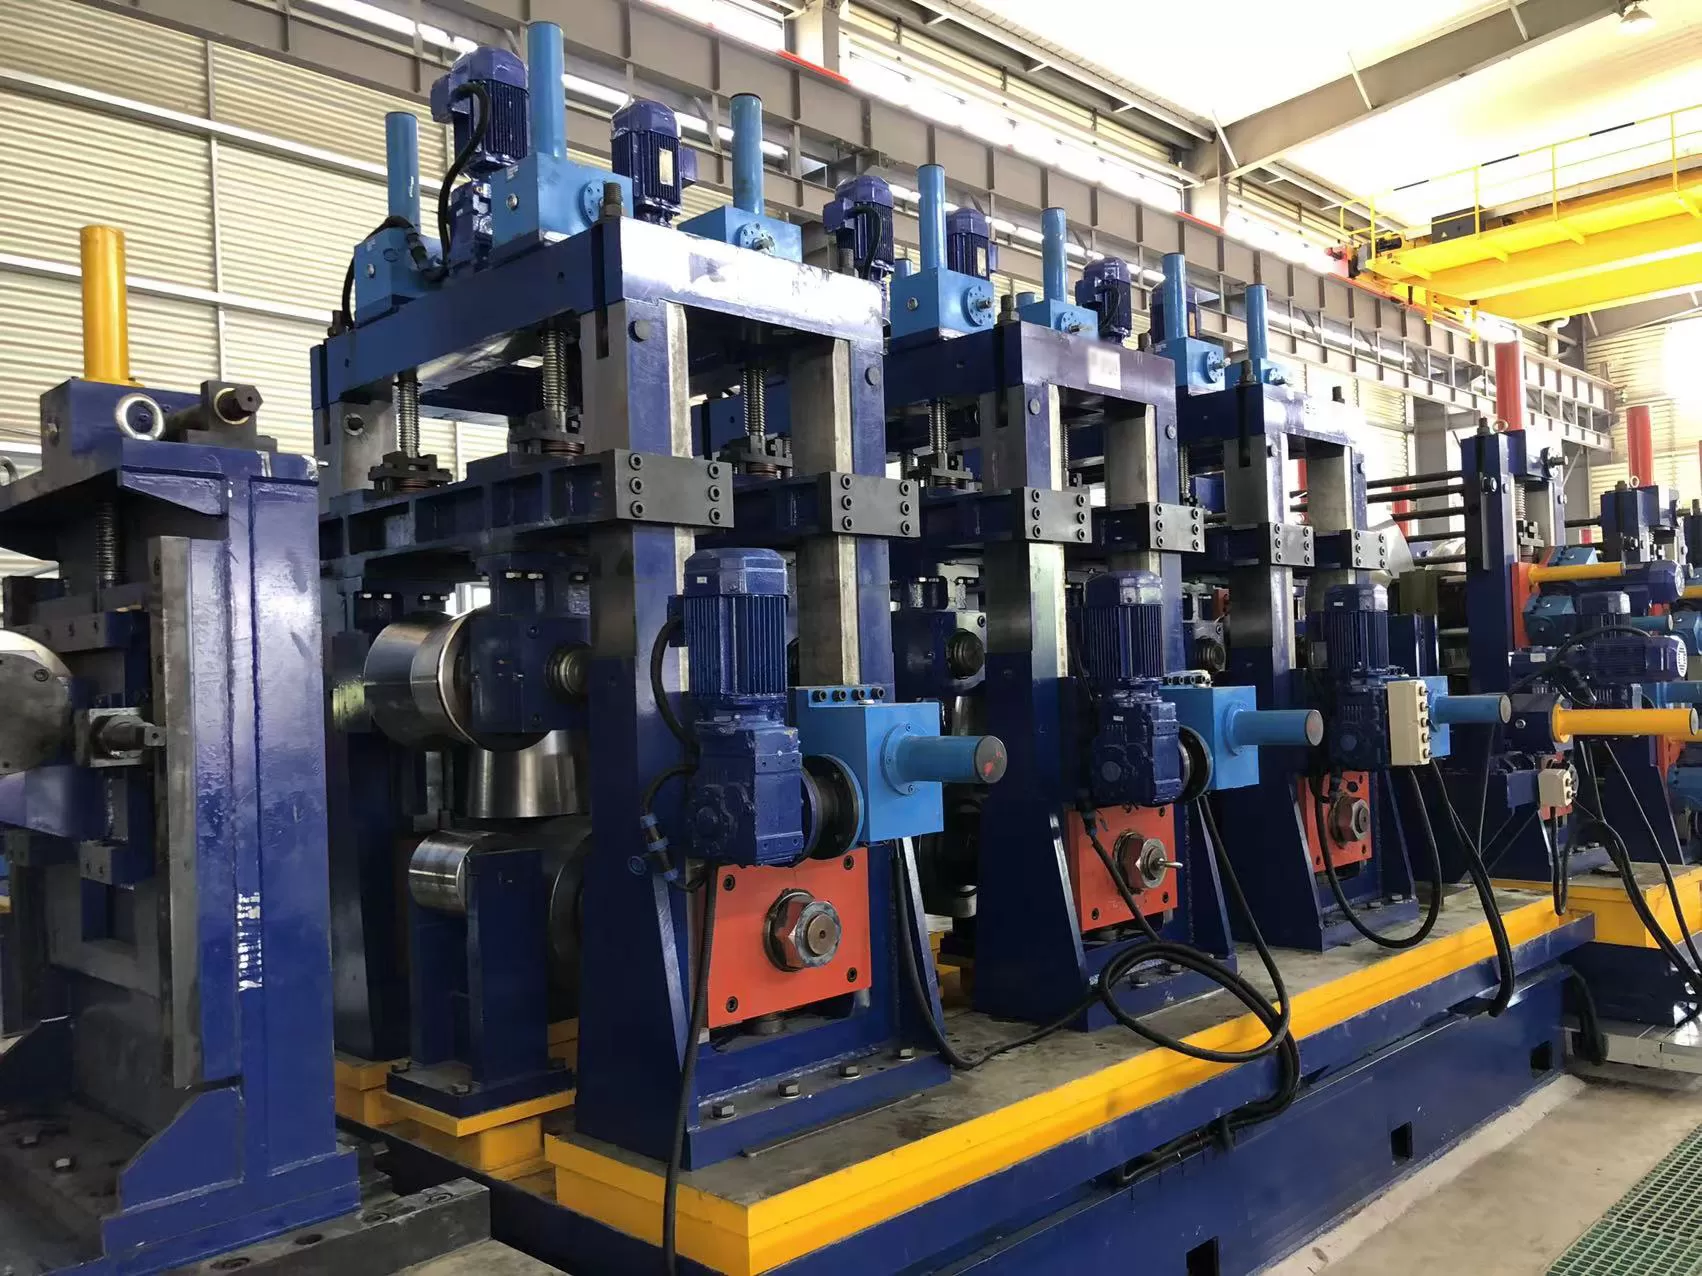
La rigidité structurelle durant cette phase est primordiale. La déflexion des rouleaux causée par des matériaux à haute limite d'élasticité entraîne un dérive dimensionnelle, c'est pourquoi l'incorporation de SANSO ensembles de logements de laminoir lourds avec des ajustements à vis double excentrique et un entraînement anti-retour garantit un alignement axial des rouleaux sub-millimétrique sous des charges dynamiques sévères.
Physique de la soudure à haute fréquence et métallurgie des soudures
La soudure par résistance électrique à haute fréquence (ERW) et la soudure par induction à haute fréquence (HFIW) reposent sur l'induction électromagnétique pour chauffer les bords de la bande à des températures de soudage (1350°C à 1450°C pour les aciers au carbone) sans faire fondre l'ensemble de la section transversale de la paroi.
Effet de peau, effet de proximité et géométrie de l'angle V
Le courant alternatif à haute fréquence, généralement compris entre 150 kHz et 400 kHz, se comporte selon des phénomènes électromagnétiques distincts :
Effet de peau : Le courant se concentre le long de la couche périphérique la plus externe du conducteur, avec une profondeur inversement proportionnelle à la racine carrée de la fréquence et de la perméabilité magnétique.
Effet de proximité : Lorsque les deux bords convergents de la bande approchent du point de soudure à un angle aigu (l'angle V de la soudure, généralement fixé entre 2° et 6°), les courants circulant dans des directions opposées s'attirent, concentrant la chaleur uniquement le long des faces de joint opposées.
Des impédances placées à l'intérieur du tube dirigent le flux électromagnétique vers les bords de la soudure en augmentant la réactance inductive des chemins électriques parallèles autour de la paroi arrière du tube. Construites à partir de cœurs de ferrite à haute perméabilité et faible perte, enfermés dans des revêtements en époxy ou en carbure de silicium résistants à la chaleur, les impédances nécessitent un refroidissement interne à haute pression constant pour éviter que les températures de fonctionnement ne dépassent le point de Curie, où la perméabilité magnétique tombe à l'unité.
Mécanique de Presse et Contrôle de Déformation Forge
L'unité de rouleaux de presse applique des forces de forgeage radiales contrôlées immédiatement lorsque les bords convergent à l'apex. Un bon soudage ne repose pas sur un moulage en fusion ; il nécessite une consolidation de forge en phase solide. Des rouleaux de presse hydrauliques ou mécaniques forcent le métal ramolli ensemble, expulsant des oxydes fondus, des inclusions non métalliques et des films liquides dans les perles de déformation externes et internes (éclat de soudure).
Le bilan des forces de forgeage doit rester uniforme. Une force de presse insuffisante entraîne des défauts de soudure à froid, des pénétrateurs et une fusion incomplète le long de la ligne médiane. Une force excessive expulse trop de métal chaud, provoquant un amincissement excessif de la zone affectée par la chaleur (HAZ), des angles d'écoulement des fibres raides et une ténacité d'impact transversale réduite.
Systèmes de Scarification Inline
Immédiatement après les rouleaux de presse, les perles de déformation externes et internes doivent être égalisées avec le profil du tube pendant que l'acier reste ductile :
Scarification OD : Des inserts de scarification en carbure de tungstène montés sur des porte-outils micro-ajustables taillent la perle externe. Les systèmes modernes intègrent une surveillance automatique de l'usure des outils et des anneaux rotatifs à indexation rapide.
Scarification ID : Un mandrin cantilever interne, maintenu axialement par des câbles d'amarrage ancrés en amont dans la section de l'aile, supporte une tête de coupe hydraulique ou à ressort. La scarification interne exige des coupe-anneaux intégrés, des passages de logement d'impédance et des canaux de ferrite conçus pour résister aux vibrations induites par le chatter des outils.
Traitement Thermique : Recuit des Soudures Inline
Les cycles thermiques rapides inhérents au soudage haute fréquence créent des altérations microstructurales localisées. À mesure que les zones de soudure forgées refroidissent rapidement par transfert de chaleur conductif dans le corps du tube froid adjacent, des produits de transformation durs et fragiles—comme la martensite et le bainite grossier—se développent au sein de la soudure et de la HAZ étroite.
Pour restaurer la ductilité mécanique et égaliser les propriétés mécaniques à travers le métal parent et le joint, les lignes de production modernes déploient des recuiteurs de soudure à induction à fréquence intermédiaire (1 kHz à 3 kHz). Les inducteurs de recuit suivent la trajectoire de la soudure, réchauffant la zone de soudure au-dessus de la température de transformation supérieure ($Ac_3$, typiquement 880°C à 950°C). Cela permet la recristallisation dans une matrice de ferrite-perlite à grain fin et équiaxe.
Les configurations de refroidissement contrôlé présentent des sections de sortie à air de refroidissement prolongées suivies de cascades de trempe à l'eau indirectes. Des pyromètres optiques infrarouges précis fournissent un contrôle en boucle fermée aux générateurs de puissance à induction, garantissant un raffinement des grains constant tout au long des quarts continus sans introduire de déformation par choc thermique.
Dimensionnement, Formage de Profil et Redressement
En aval du bain de trempe, la ligne de laminoir à tubes utilise une séquence de dimensionnement multi-stands pour atteindre des tolérances de section transversale définitives, de circularité et de rectitude. Les stands de dimensionnement impartissent une réduction totale de 1,5 % à 3,0 % du diamètre, comprimant le tube à travers des passes de rouleaux circulaires pour éliminer les conditions hors rond résultant d'une contraction thermique non uniforme pendant le soudage.
Transformation de Rond à Carré et Profil Structurel
Lors de la production de sections structurelles creuses (HSS), de tubes carrés, rectangulaires ou architecturaux complexes, les laminoirs emploient deux philosophies de formage structurel :
Formage Direct : La bande plate est pliée directement en profils rectangulaires dans la section de formage, réduisant l'inventaire d'outils mais concentrant le stress au niveau de la soudure située sur des facettes plates ou des coins.
Conversion de taille indirecte : Le laminoir produit un tube rond mère, qui est ensuite déformé en carré ou en rectangle via des passes de mise à taille multi-stand et des têtes turques. Cette méthode préserve l'intégrité de soudure optimale au centre de la face plate supérieure tout en répartissant uniformément la contrainte du rayon d'angle.
Les têtes turques universelles à quatre rouleaux fournissent une calibration géométrique finale, où les systèmes de positionnement de rouleaux motorisés SANSO compensent l'asymétrie diagonale, la variation du rayon d'angle, la torsion et le gauchissement sans interrompre le débit du laminoir.
Systèmes de coupe volante à grande vitesse et intégrité en aval
Fonctionnant à des vitesses linéaires dépassant 120 mètres par minute, la ligne de laminoir à tubes s'appuie sur des scies froides volantes entraînées par servo pour couper les tubes finis en longueurs commerciales précises sans interrompre les processus continus en amont.
Mécanique de la scie froide volante vs. scie à friction
Les scies à friction traditionnelles fondent l'acier en utilisant des vitesses de lame de rotation élevées, produisant un bruit intense, une dégradation thermique aux extrémités des tubes, et des bavures importantes qui nécessitent un chanfreinage secondaire. Les spécifications modernes favorisent fortement les scies à froid à dents en carbure fonctionnant à des vitesses périphériques plus faibles avec des charges de copeaux élevées. La coupe à froid préserve la structure métallique parentale à la face de coupe, maintient les tolérances de longueur dans ±1,5 mm, et fournit des extrémités propres, pratiquement sans bavures, prêtes pour la manipulation robotique.
Vérification de la qualité et opérations de finition
Après la coupe, les ponts de manutention automatisés transportent les tubes coupés à travers des stations de tests non destructifs (NDT) intégrées. Les matrices de contrôle qualité à haut débit comprennent :
Tests par courants de Foucault rotatifs ou segmentés : Détecte les défauts de soudure longitudinaux, les fissures transversales et les micro-perforations directement derrière la station de dérochage ou après la coupe.
Tests ultrasoniques (UT) : Des transducteurs multi-canaux vérifient la profondeur de fusion des soudures et inspectent le corps du tube pour des inclusions laminaires.
Tests hydrostatiques : Des unités multi-stations à haute pression serrent chaque longueur de tube, la remplissant d'eau traitée pour tester les paramètres de seuil de rupture spécifiés selon des normes internationales telles que l'API 5L, l'ASTM A500 ou l'EN 10217.
Paramètres d'ingénierie clés des systèmes de laminoir à tubes industriels
Les capacités opérationnelles des équipements de production de tubes dépendent d'une ingénierie mécanique équilibrée à chaque station de formation, de jonction et de coupe. L'enveloppe de performance se conforme généralement aux limites opérationnelles suivantes :
Plage de diamètre extérieur : Les laminoirs structurels et mécaniques accueillent des diamètres de tube allant de 12,7 mm (0,5 po) jusqu'à 660 mm (26 po) pour les tubes de distribution et de revêtement API à grande échelle.
Capacités d'épaisseur de paroi : Les configurations évolutives gèrent des épaisseurs de paroi allant de 0,4 mm ultra-fines jusqu'à des sections à paroi épaisse de 22,0 mm, soutenant des rapports $D/t$ entre 10:1 et 120:1.
Flexibilité de la qualité des matériaux : Les capacités de formation et de soudage s'étendent aux aciers au carbone doux (Q195–Q355, Grade A/B), aux grades de pipeline HSLA (X42 à X80), aux aciers à double phase automobiles, et aux alliages inoxydables ferritiques/austénitiques.
Vélocités de traitement linéaires : Le débit de ligne varie dynamiquement de 20 m/min sur des programmes API à paroi épaisse à plus de 150 m/min sur des sections structurelles et de conduits à paroi mince.
Questions Fréquemment Posées
Quels facteurs mécaniques dictent le choix d'un accumulateur spiral horizontal plutôt qu'un accumulateur vertical ?
Les accumulateurs spiraux horizontaux accueillent des bandes à haute épaisseur et haute résistance qui ne peuvent pas facilement supporter des rayons de courbure inversée verticaux serrés sans déformation plastique. Ils stockent plusieurs centaines de mètres de matériau dans un espace d'implantation compact tout en éliminant le frottement de la surface de la bande contre les cadres de guidage, protégeant ainsi les finitions de surface sur les bobines laminées à froid ou pré-galvanisées.
Comment la conception des passes d'outillage à rouleaux atténue-t-elle l'étirement des bords dans la formation de bandes à paroi mince ?
Les profils à paroi mince sont susceptibles de présenter des ondulations sur les bords car les bords extérieurs parcourent un chemin tridimensionnel plus long que le centre de la bande lors du pliage. Les conceptions de passes utilisant des mécaniques de formage en W distribuent les contraintes longitudinales et transversales plus uniformément sur toute la largeur de la bande, empêchant les bords de céder au-delà de leur limite de traction plastique avant les passes de finition.
Quels paramètres régissent le placement optimal de l'impédance par rapport à la ligne centrale des rouleaux de compression ?
L'extrémité avant de l'impédance en ferrite doit dépasser de 3 mm à 6 mm le plan central théorique des rouleaux de compression, pointant directement vers l'apex convergent. Placer l'impédance trop en amont affaiblit la concentration électromagnétique au point de soudure, augmentant le court-circuit du courant à l'intérieur du tube, tandis que la placer trop en aval expose le boîtier à des éclaboussures de forgeage à haute température et à un contact mécanique destructeur.
Qu'est-ce qui cause le chatter de la soudure interne pendant les opérations de scarfing ID à grande vitesse ?
Le chatter de la soudure interne provient de la résonance mécanique au sein de l'assemblage de mandrin en porte-à-faux. Les causes courantes incluent une tension de corde de remorquage inadéquate, des rouleaux de support de chariot de mandrin usés, un surplomb excessif de la lame, des angles de rake et de jeu incorrects sur l'anneau de coupe en carbure, ou un couplage mécanique lâche entre le guide de scarfeur interne et les stands de rouleaux de dimensionnement.
Comment le recuit de joint en ligne modifie-t-il la structure métallurgique des tubes soudés HSLA ?
Le soudage à haute fréquence refroidit rapidement le joint, produisant de la martensite non trempée et de la bainite supérieure avec une dureté élevée et une ténacité à l'impact faible. Le recuit de joint en induction en ligne réchauffe cette zone étroite au-dessus de la température critique $Ac_3$ (environ 920°C). Cela normalise la structure du grain, transformant la microstructure fragile en ferrite et perlite fines et ductiles qui correspondent aux spécifications de traction, d'allongement et d'aplatissement du métal de base.
Quelle architecture de système d'entraînement offre une meilleure efficacité énergétique : des entraînements vectoriels AC individuels ou une configuration de ligne d'arbre commune ?
Les systèmes d'entraînement vectoriels AC individuels offrent une efficacité énergétique supérieure et une flexibilité opérationnelle. En allouant des entraînements à variateur de fréquence individuel à chaque stand de formage et de dimensionnement, les ingénieurs peuvent ajuster numériquement les vitesses périphériques des rouleaux pour correspondre à des taux d'allongement de bande précis. Cela prévient l'usure des rouleaux, réduit l'usure des outils et élimine le jeu de la chaîne de transmission mécanique inhérent aux configurations de ligne d'arbre avec des réducteurs mécaniques.
Ingénierie de projet et support aux demandes techniques
Les équipes d'ingénierie planifiant une modernisation des capitaux ou la mise en service d'une nouvelle ligne de laminoir peuvent transmettre les exigences opérationnelles—y compris les spécifications des matières premières cibles, les nuances d'acier, les profils géométriques, les indicateurs de production annuels et les contraintes de disposition des installations—en dirigeant les spécifications du projet vers le bureau d'application technique SANSO. Des spécialistes en ingénierie mécanique formés en usine fournissent des calculs d'outillage complets, des configurations de ligne et des propositions de mise en service personnalisées adaptées aux exigences de production industrielle lourde.
tags d'article:
Actualités connexes
More Articles populaires
-
 Top 10 fabricants de laminoirs tubulaires en 2026 : Le guide mondial définitif
-
 2026 Prix de la Machine de Moulin à Tubes Soudés : Le Guide Complet de l'Acheteur Mondial
-
 Conception de ligne de laminage de tubes industriels : dynamique de formage à froid et métallurgie de soudage
-
 Comment doubler la durée de vie de vos rouleaux de laminoir à tubes : meilleures pratiques 2026
-
Fabrication de tubes de précision : Outillage de rouleaux, Soudage & Normes de qualité
Nouveaux articles
Tags populaires