Accueil > Blogs > Comment doubler la durée de vie de vos rouleaux de laminoir à tubes : meilleures pratiques 2026
Comment doubler la durée de vie de vos rouleaux de laminoir à tubes : meilleures pratiques 2026
2026-09-10
L'usure des outils représente l'un des plus grands drains cachés sur les marges de fabrication de tubes et de tuyaux. Alors que les aciers à haute résistance et faible alliage (HSLA), les aciers à haute résistance avancés (AHSS) et les alliages inoxydables abrasifs deviennent des éléments de base de l'industrie, les outils standard s'usent plus vite que jamais. Un changement de rouleau inattendu ne gaspille pas simplement des heures de travail ; cela coûte des milliers de dollars par ligne en tonnage perdu, en matière de rebut et en main-d'œuvre.
La plupart des opérations acceptent l'usure prématurée des outils comme un coût inévitable des affaires. Ce n'est pas le cas. En s'éloignant des réparations réactives et en adoptant une ingénierie de maintenance disciplinée, les producteurs de tubes peuvent doubler leur cycle de vie des rouleaux. Chez SANSO, nos ingénieurs en outillage examinent régulièrement les ensembles d'outils usés et constatent que 30 % à 40 % des dépenses en outillage peuvent être économisées sans sacrifier la qualité de surface des tubes ou la vitesse de ligne.
Ce guide décompose les principes d'ingénierie, les sélections de matériaux et les protocoles de plancher nécessaires pour prolonger la durée de vie opérationnelle de vos tubes de laminoir jusqu'en 2026 et au-delà.
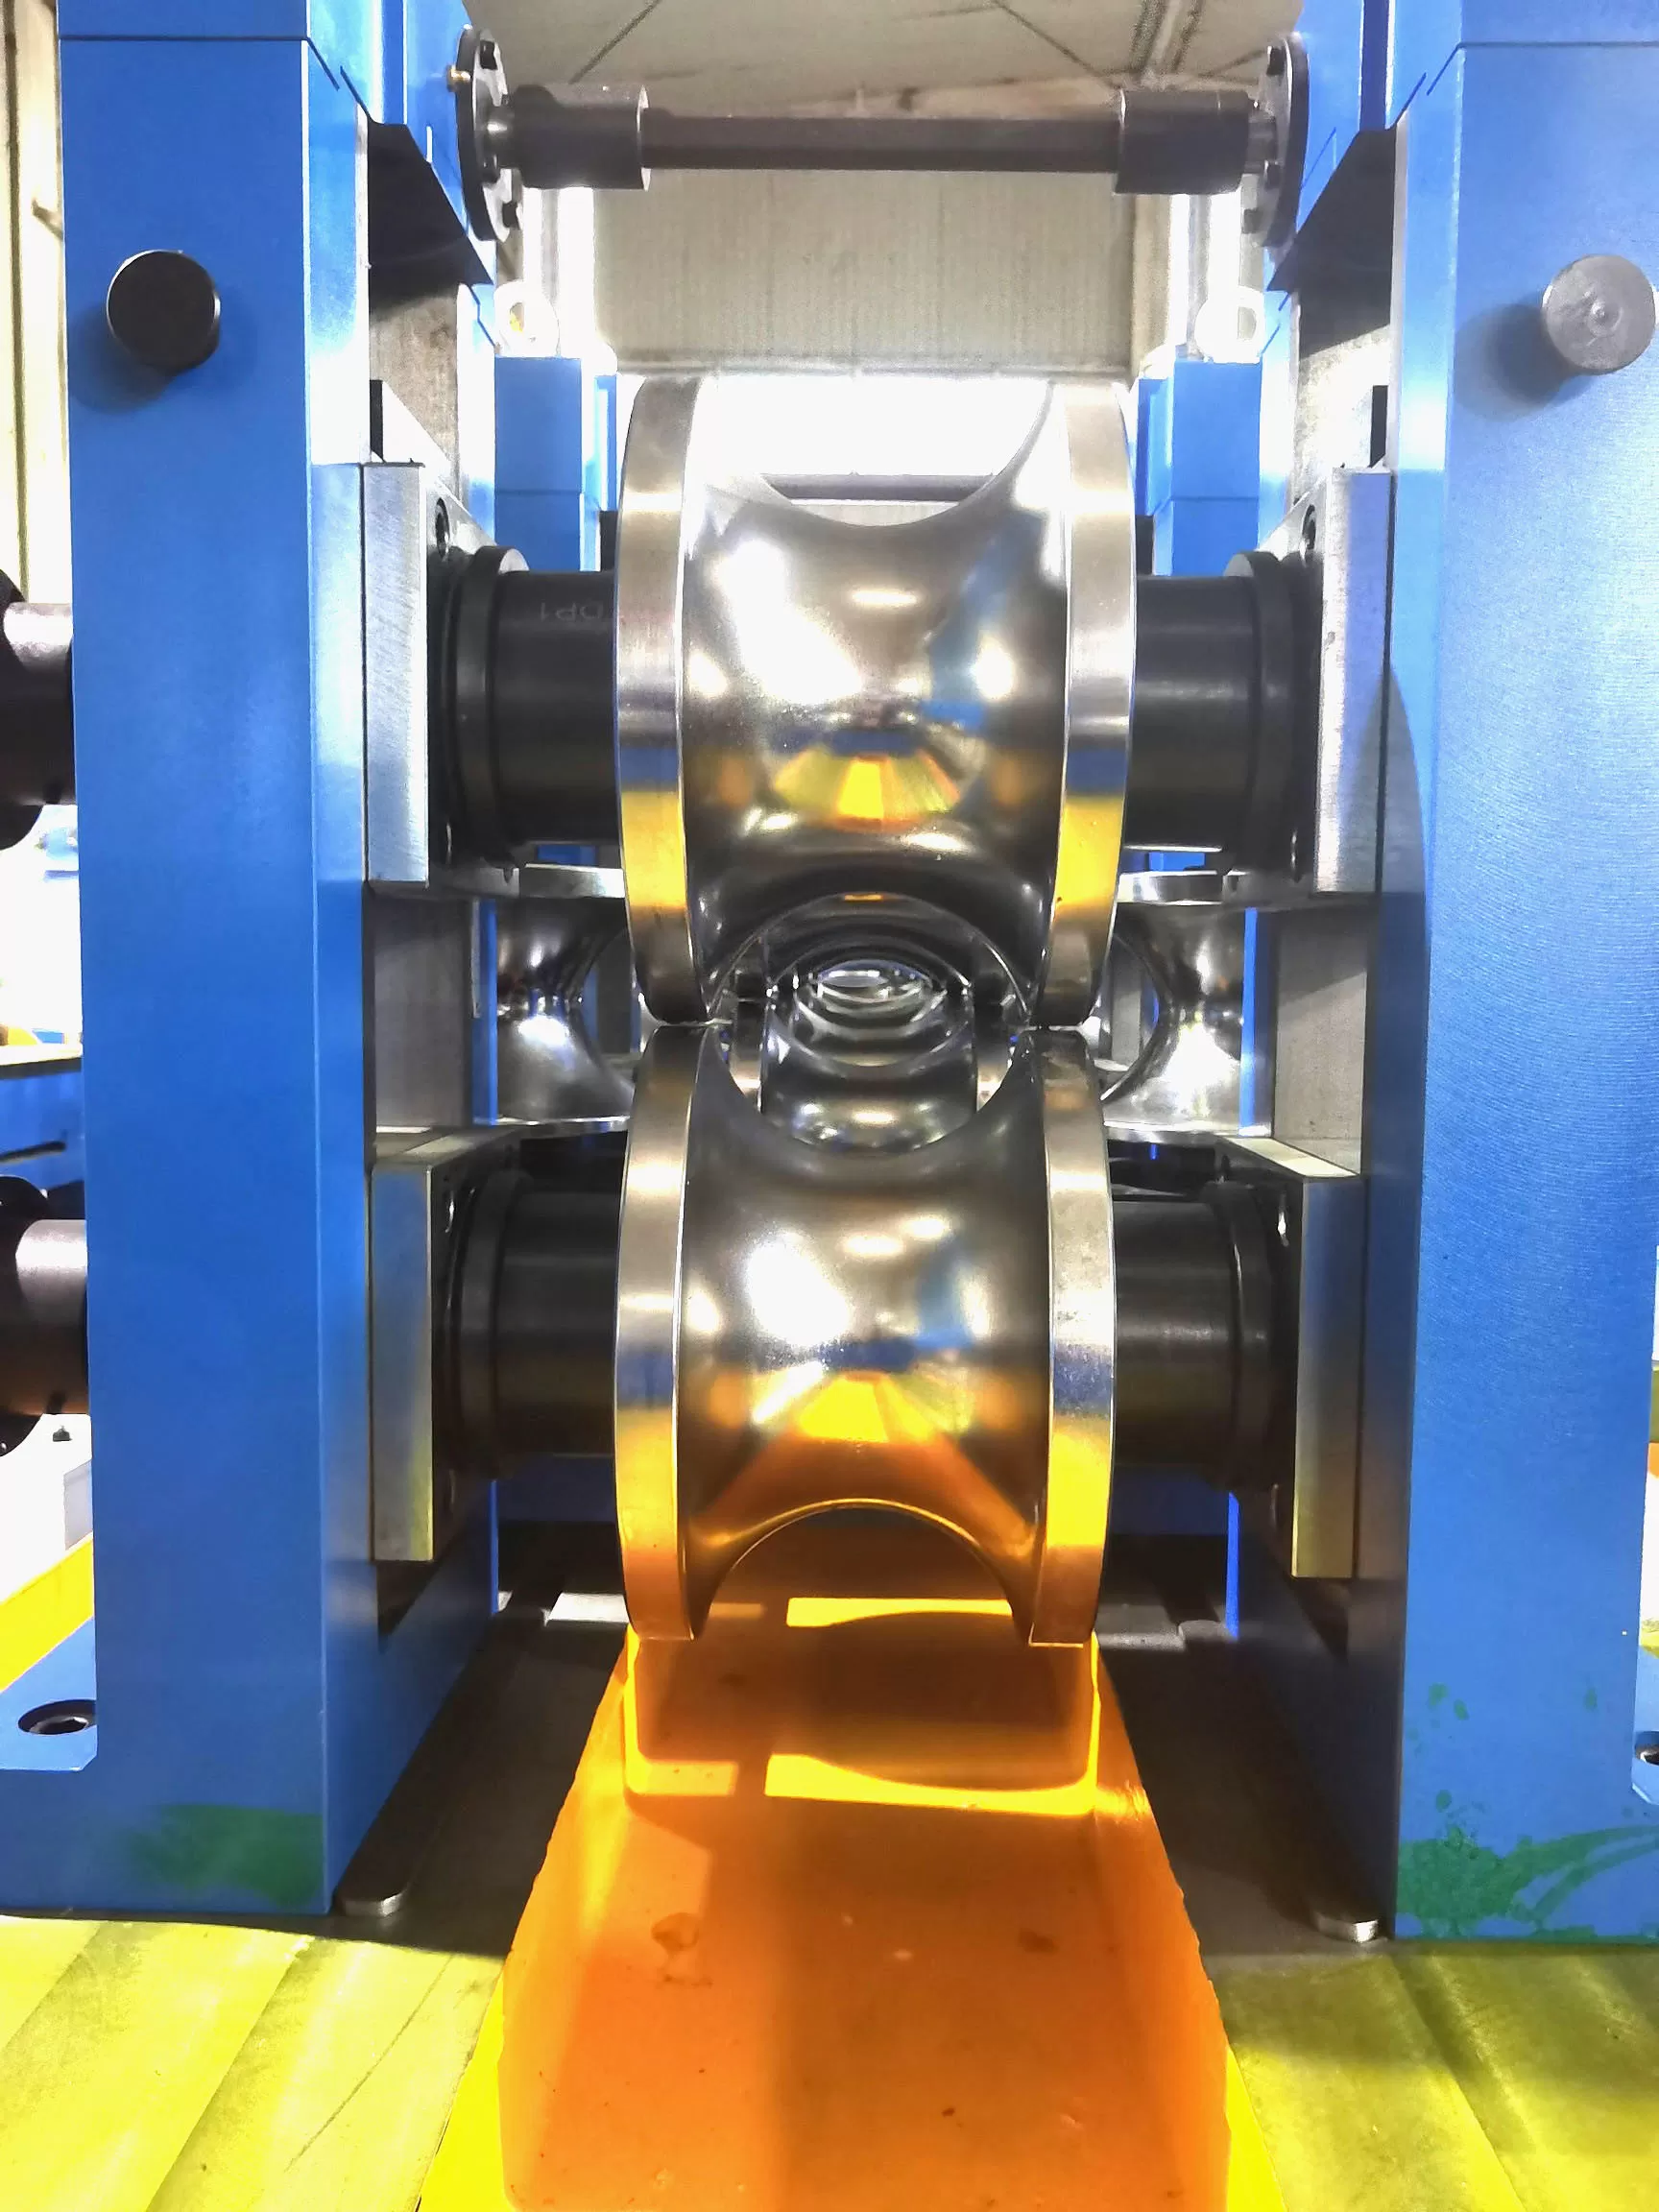
1. Métallurgie des matériaux : Arrêtez d'utiliser un seul grade d'acier pour chaque passage
L'approche traditionnelle consistant à construire un ensemble de rouleaux entier à partir d'un acier de base AISI D2 (Cr12MoV) est obsolète. Chaque section d'un laminoir soumet les outils à des contraintes mécaniques, thermiques et abrasives entièrement différentes. Un seul grade d'acier à outils ne peut pas bien performer à chaque étape.
Prolonger la durée de vie des rouleaux commence par faire correspondre la chimie de l'alliage à la zone de travail spécifique sur le laminoir :
Passages de déformation : Ces supports absorbent des chocs d'entrée lourds, un couple mécanique élevé et des charges de flexion intenses. Le D2 standard s'ébrèche souvent au niveau des flasques des rouleaux sous cette contrainte. L'utilisation d'aciers à outils résistants aux chocs et à haute ténacité tels que le AISI S7 modifié ou les aciers à froid contenant 8 % de chrome prévient la fracturation prématurée des bords.
Passages de finition : Le passage de finition subit un frottement abrasif sur le bord de la bande et une pression unitaire localisée élevée sur la lame de finition. Les aciers à outils en métallurgie des poudres (PM) comme le CPM 10V ou le CPM M4 offrent des distributions de carbure uniformes qui durent trois fois plus longtemps que le D2 coulé en lingots conventionnels.
Rouleaux de soudage / de compression : La soudure ERW à haute fréquence expose les rouleaux de compression à une chaleur radiante intense, à l'accumulation d'écailles et à un lavage continu à l'eau. Les aciers à outils de qualité supérieure pour travail à chaud comme le AISI H13 désoxygéné sous vide ou des alliages non magnétiques spécialisés préviennent le chauffage inductif et résistent à la fissuration par fatigue thermique.
Passages de calibrage : Le calibrage nécessite une stabilité dimensionnelle maximale et une résistance à l'usure sous une pression de contact continue élevée. Les aciers à froid à grain fin, les alliages en poudre à haute teneur en vanadium ou les inserts en carbure de tungstène garantissent que vos profils maintiennent des tolérances OD serrées sur des millions de mètres linéaires.
La qualité du traitement thermique dicte votre performance de base. Le durcissement sous vide combiné à un revenu triple stabilise la structure de l'acier. De plus, la spécification d'un traitement cryogénique profond (-196°C) entre les revenus transforme l'austénite retenue en martensite dure, faisant descendre les niveaux d'austénite retenue en dessous de 5 %. Cette étape élimine la microfissuration retardée sous chargement cyclique.
2. Ingénierie de Surface Avancée : Au-delà du Chrome Conventionnel
Le gauchissement de surface reste une menace constante lors de la production de tubes mécaniques en acier inoxydable, en titane ou pré-galvanisés. Une fois que le matériau de bande se soude à la surface du rouleau, les marques de friction résultantes mettent au rebut des lots entiers de tubes et ruinent le profil de passage.
Bien que le chromage dur ait été la norme historique, les micro-fissures inhérentes aux dépôts de chrome lourds permettent aux émulsions corrosives des laminoirs d'attaquer l'acier de substrat. Les revêtements modernes par dépôt physique en phase vapeur (PVD) créent une barrière métallurgique dense et supérieure contre l'usure abrasive et adhésive.
| Technologie de Revêtement | Microdureté (HV 0.05) | Coefficient de Friction (Sec vs Acier) | Temp. Max (°C) | Meilleure Adaptation à la Production |
|---|---|---|---|---|
| Chromage Dur | 850 – 1,000 | 0.45 – 0.50 | 400 | Acier au carbone général (lignes Legacy) |
| Nitrure de Titane (TiN) | 2,200 – 2,400 | 0.40 | 500 | Formage léger, lignes de tubes décoratifs |
| Nitrure d'Aluminium de Titane (TiAlN) | 3,000 – 3,300 | 0.30 – 0.35 | 800 | ERW à grande vitesse, déchirement à paroi épaisse |
| Nitrure de Chrome (CrN) | 1,750 – 2,050 | 0.30 | 700 | Tubes galvanisés (Résiste à l'absorption de zinc) |
| Carbone de Type Diamant (DLC) | 2,500 – 4,000 | 0.10 – 0.15 | 350 | Austenitique inoxydable, lignes non ferreuses |
Lors de la mise en œuvre des revêtements, assurez-vous que le substrat de base a une dureté suffisante (minimum 58–60 HRC). Si l'acier de base cède sous pression mécanique, les films PVD fins se fissureront comme des coquilles d'œufs. Des fournisseurs spécialisés comme SANSO utilisent des prétraitements de substrat conçus pour garantir que les couches PVD adhèrent proprement tout au long de longues séries de production.
3. Alignement de Précision : Éliminer le Désalignement Mécanique
Plus de la moitié des rouleaux de laminoir à tubes endommagés ne s'usent pas à cause de la friction naturelle ; ils échouent à cause du désalignement du laminoir. Un écart de parallélisme de seulement 0,05 mm force la bande contre un côté du passage du rouleau, générant une poussée latérale inégale, une chaleur élevée et un gauchissement localisé.
Pour éliminer le blocage mécanique, appliquez les règles de configuration suivantes à vos stands de laminoir :
Abandonnez les Règles en Acier : Les règles mécaniques et les indicateurs à cadran montés sur des logements sales ne peuvent pas maintenir la précision sur une base de 30 mètres. Mettez en œuvre des systèmes d'alignement laser pour vérifier le parallélisme de l'arbre du rouleau, le décalage de la ligne centrale et les niveaux de ligne de passage verticaux.
Contrôlez le Jeu Axial de l'Arbre : Les roulements de arbre usés permettent aux arbres de flotter axialement sous charge. Vérifiez les dégagements de poussée de l'arbre à chaque poste. Le mouvement axial de l'arbre ne doit jamais dépasser 0,015 mm sur les stands de passage de dimensionnement et de finition.
Gérez le Mismatch de Vitesse Périphérique : Dans les passages de déchirement profond, le diamètre du rouleau à la racine du passage est significativement plus petit qu'aux flasques extérieures. Comme les deux sections tournent sur le même arbre à la même RPM, la vitesse de surface au niveau de la flasque est beaucoup plus rapide qu'à la racine. Ce différentiel de vitesse raye la bande de tube et frotte les épaules du rouleau. Compensez cela en utilisant des étapes de rouleaux entraînés, des inserts de flasque à roue libre, ou des rouleaux latéraux entraînés.
4. Chimie du Fluide de Refroidissement et Contrôle de Micro-Filtration
Les opérateurs de laminoir considèrent souvent le fluide de refroidissement uniquement comme un moyen d'éviter la surchauffe des rouleaux. En réalité, la qualité du fluide de refroidissement contrôle directement à la fois la fatigue thermique et les taux d'usure abrasive sur chaque profil de rouleau.
Les erreurs de refroidissement se manifestent généralement dans deux domaines opérationnels distincts :
Choc Thermique dans les Rouleaux de Compression
Les rouleaux de compression ERW fonctionnent directement à côté de la piscine de soudure. Inonder un côté du rouleau de compression tout en laissant la bride adjacente sèche provoque des gradients thermiques abrupts. Le métal se dilate et se contracte des centaines de fois par minute, déclenchant des fractures superficielles en toile d'araignée connues sous le nom de vérifications thermiques. Positionnez les collecteurs de liquide de refroidissement pour fournir un flux équilibré, ininterrompu, à basse pression et à haut volume autour de la circonférence de contact complète du rouleau.
Le Danger de la Boue Abrasive
Alors que la bande passe par la formation et la préparation de joint, des particules de calamine tranchantes et des fines de fer se détachent et se lavent dans le réservoir de liquide de refroidissement. Si votre système de liquide de refroidissement repose sur de simples réservoirs de décantation par gravité, la pompe recirculera ces fines de fer dures directement dans l'interface rouleau-bande. Le liquide de refroidissement cesse d'agir comme un lubrifiant et se transforme en un composé de lapidage abrasif.
Améliorez votre gestion du liquide de refroidissement en utilisant ces paramètres :
Installez des séparateurs magnétiques haute intensité suivis de filtres à sac classés à 20 microns ou plus fins.
Maintenez la concentration d'émulsion synthétique ou semi-synthétique entre 8 % et 12 % à l'aide d'un réfractomètre calibré quotidiennement.
Surveillez les températures des réservoirs de liquide de refroidissement. Gardez les fluides opérationnels entre 25°C et 35°C. Les émulsions fonctionnant au-dessus de 45°C perdent leur lubrification et accélèrent la décomposition bactérienne.
5. La Règle de Regrind Préemptive : Réparer Avant Échec
La habitude la plus destructrice sur une ligne de tube est de faire fonctionner les outils jusqu'à ce que le profil du rouleau échoue à l'inspection ou raye le tube fini. Attendre des défauts de produit visibles signifie que la surface du rouleau a déjà développé de profondes micro-fissures sous la peau de contact.
Lorsque vous attendez trop longtemps, un outilleur doit meuler 0,5 mm à 1,0 mm d'acier à outils précieux pour nettoyer les micro-fissures. Faire cela deux ou trois fois réduit le diamètre au-delà de la tolérance opérationnelle minimale, transformant un outil coûteux en métal de rebut.
Implémentez le principe de redressage "léger et fréquent" :
Suivez la production à chaque passage par le total de mètres linéaires parcourus, et non simplement par les quarts de travail ou les jours.
Retirez les ensembles d'outils à des intervalles de tonnage prédéterminés (par exemple, tous les 250 000 mètres sur l'acier au carbone ou 100 000 mètres sur l'AHSS).
À ces seuils, les micro-fissures de surface dépassent rarement 0,05 mm à 0,08 mm de profondeur. Une légère coupe de finition sur une machine de meulage CNC restaure la géométrie d'origine tout en enlevant un minimum d'acier de base.
Effectuez toujours une inspection par particules magnétiques (MPI) ou un test de pénétration de colorant après le remeulage pour confirmer que chaque micro-fissure a disparu avant de stocker ou de réutiliser l'outillage.
Insistez sur des meuleuses de profil contrôlées par CNC pour préserver les contours de passage exacts. Le polissage manuel ou les retouches manuelles sur tour modifient les rayons de courbure prévus, ruinent l'allongement des bords conçu et transmettent des contraintes de formation destructrices aux stands adjacents en aval.
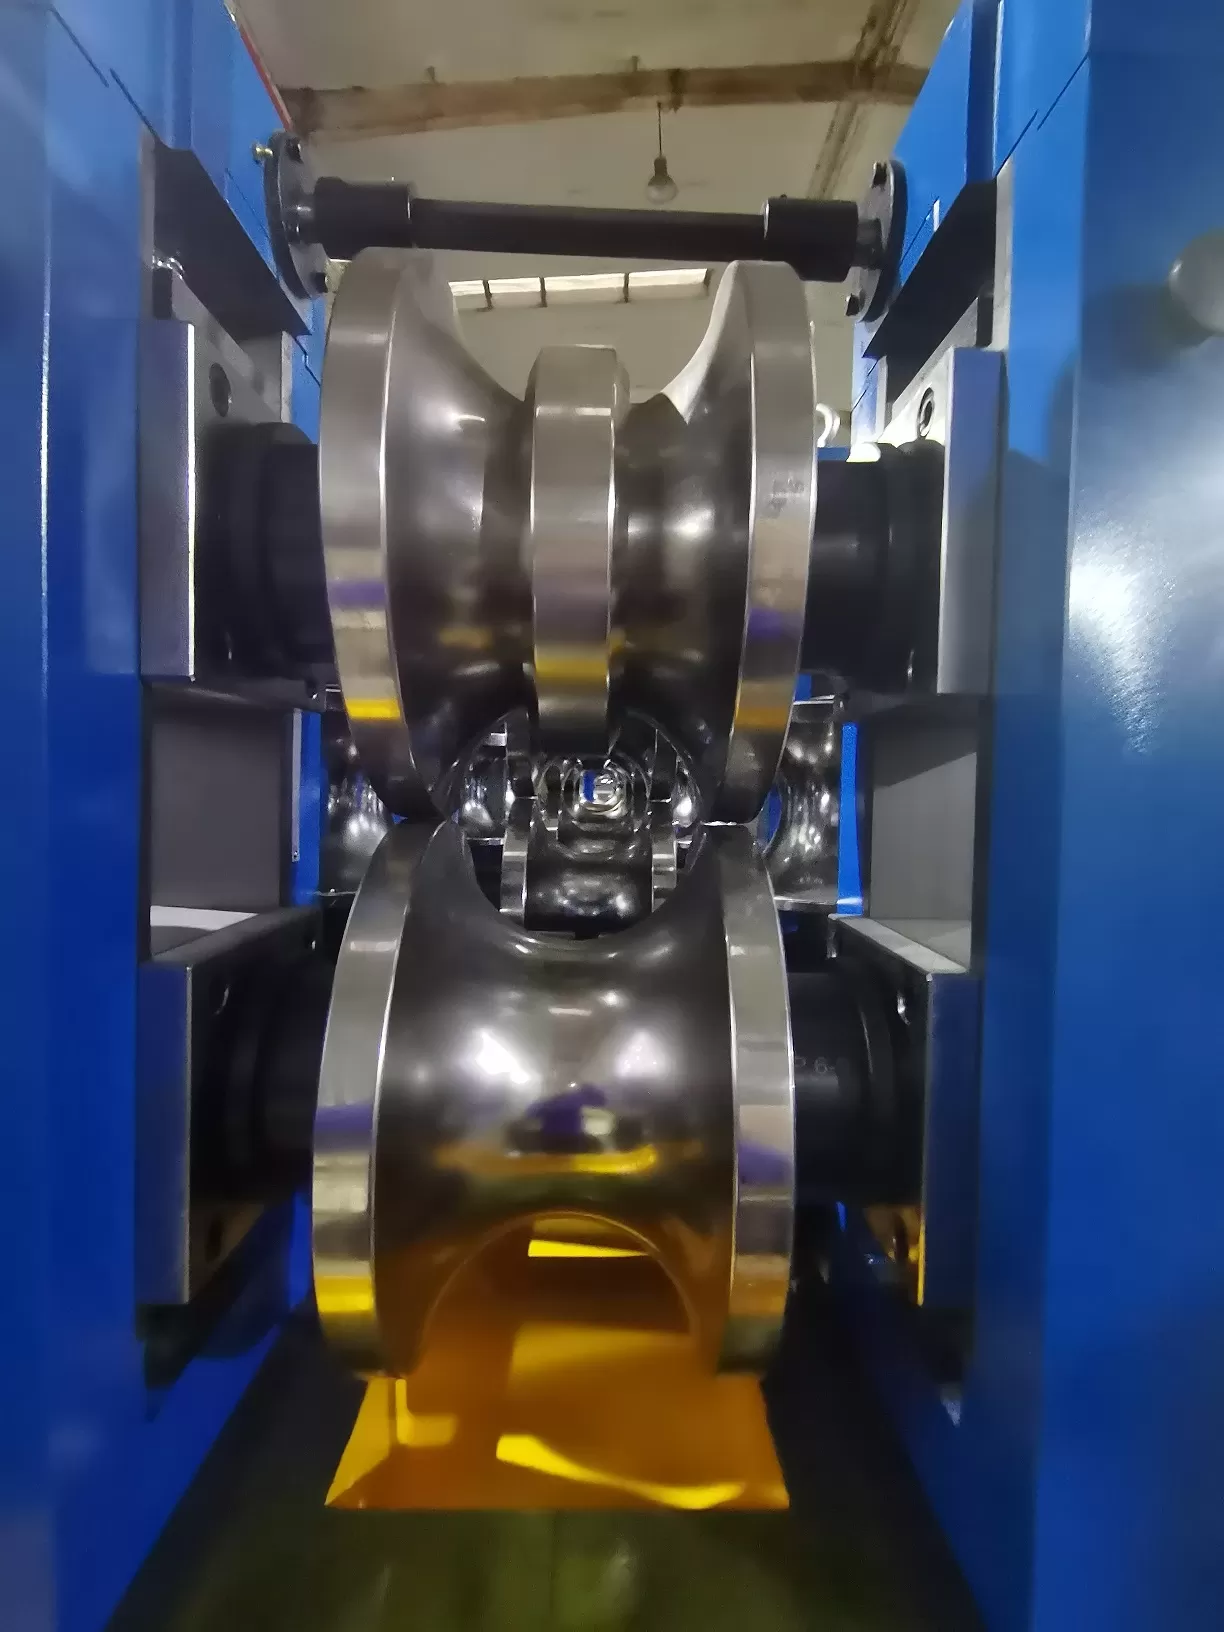
6. Liste de Contrôle de Maintenance et d'Inspection Téléchargeable
Une durée de vie fiable des rouleaux nécessite des routines de plancher d'atelier constantes. Utilisez ce tableau de référence lors des audits de quart pour détecter l'usure mécanique avant qu'elle n'endommage votre outillage de rouleau.
| Fréquence | Point d'inspection | Norme de fonctionnement | Action en cas de déviation |
|---|---|---|---|
| Chaque poste | Direction et pression de la buse de refroidissement | Inondation continue sur la zone de contact ; zéro points secs | Dégager les buses obstruées ; vérifier la pression de la pompe de ligne |
| Chaque poste | Mesure de l'écart de flasque de rouleau | Dans ±0,02 mm des valeurs du tableau de configuration | Réajuster les arbres ; inspecter le jeu de la vis de réglage |
| Hebdomadaire | Déviation de l'arbre et flottement axial | Lecture totale de l'indicateur (TIR) < 0,015 mm | Remplacer les roulements de broche ; usiner les colliers de verrouillage usés |
| Hebdomadaire | Solides d'émulsion de refroidissement et pH | Solides < 20μm ; pH entre 8,8 et 9,4 | Nettoyer les tambours magnétiques ; recharger l'émulsion de fluide |
| Mensuel | Profil optique / trace de contour | Déviation de rayon ≤ 0,04 mm par rapport au CAD maître | Planifier un redressement léger du profil CNC |
| Mensuel | Contrôle des fissures non destructif (NDT) | Zéro fissures de contrainte visibles sous examen MPI | Meulage léger pour atteindre le fond de la profondeur de fissure |
Besoin d'une version propre pour votre atelier ? Téléchargez notre PDF imprimable : Matrice de maintenance et de diagnostic d'usure des rouleaux de tube 2026 pour guider vos équipes de maintenance à travers l'analyse des causes profondes de l'usure.
Questions Fréquemment Posées
Q1 : À quelle fréquence les rouleaux de tube doivent-ils être
remeulés ?
A1 : Les intervalles de remeulage dépendent de la chimie de la bande, de l'épaisseur de la paroi et de la vitesse du moulin. Pour l'acier au carbone structural standard, prévoyez un léger redressement tous les 200 000 à 300 000 mètres linéaires. Lors de l'utilisation d'alliages abrasifs HSLA ou inoxydables, inspectez et remeulez légèrement les rouleaux tous les 80 000 à 120 000 mètres. Ne jamais utiliser l'outillage jusqu'à ce que le tuyau présente des défauts de surface, car des fissures de contrainte profondes nécessiteront un enlèvement de matière important.
Q2 : Pourquoi les rouleaux de serrage ERW développent-ils des fissures en toile d'araignée ?
A2 : Les fissures en toile d'araignée, connues sous le nom de vérification thermique, proviennent du choc thermique. Le soudage à haute fréquence génère des températures supérieures à 1 300 °C au niveau de la soudure du tube, tandis que la base du rouleau est aspergée d'eau à température ambiante. Ce cycle brusque de chauffage et de refroidissement force le grain métallique extérieur à se dilater et à se contracter rapidement. L'utilisation d'acier à outils H13, l'optimisation des porte-rouleaux non magnétiques et l'établissement d'une couverture de refroidissement équilibrée préviennent cette usure.
Q3 : Quel est le niveau de filtration de liquide de refroidissement optimal pour les matrices de formage de rouleaux ?
A3 : Maintenez le liquide de refroidissement filtré jusqu'à 20 microns ou plus fin. L'échelle de moulin non filtrée, les éclats de métal et les fines de fer circulent à travers les buses et transforment votre flux de liquide de refroidissement en un composé abrasif. Combiner des séparateurs magnétiques à haute gauss avec des filtres à papier ou à sac à haute capacité protège vos finitions de rouleaux et empêche le marquage de la bande.
Q4 : Pouvons-nous revêtir des rouleaux remeulés sans enlever l'ancien revêtement ?
A4 : Non. Appliquer un nouveau revêtement PVD ou en film mince sur une surface partiellement usée entraîne une mauvaise adhérence, une épaisseur de revêtement inégale et un écaillage précoce. Lorsqu'un rouleau revêtu nécessite un redressement, un décapage chimique ou électrochimique doit enlever le revêtement restant jusqu'à l'acier brut. Meulez et polissez le profil jusqu'aux tolérances maîtresses, puis réappliquez le traitement PVD sur de l'acier à outils propre et vierge.
Q5 : Quand une usine doit-elle passer de l'acier à outils D2 à la métallurgie des poudres (CPM) ?
A5 : Passez aux aciers de métallurgie des poudres lorsque l'usure abrasive oblige à changer les rouleaux plus de deux fois par mois, ou lors de l'utilisation de matériaux à haute résistance comme l'AHSS et l'inox sans ferrite. Bien que les outils CPM coûtent de 30 % à 50 % de plus à l'achat que le D2 standard, ils éliminent les agrégats de carbure grossiers. Ils offrent régulièrement une durée de vie d'usure trois à cinq fois plus longue, ce qui les rend significativement moins chers par tonne de tube fini.
Protégez votre investissement en outillage
Faire fonctionner une usine de tubes compétitive nécessite de minimiser les temps d'arrêt imprévus. Prolonger la durée de vie de vos rouleaux de laminoir à tubes n'est pas une énigme impossible. Cela demande simplement les bons métaux de base, un alignement correct des supports, un liquide de refroidissement propre, et des plannings de redressage disciplinés et anticipés.
La usure prématurée des rouleaux, l'ébréchage des flasques ou le marquage des profils grignotent-ils les marges de votre usine ? L'équipe d'ingénierie de SANSO conçoit, fabrique et reconçoit des rouleaux de laminoir à tubes haute durabilité, des profils de passage sur mesure, et des revêtements résistants à l'usure conçus pour des plannings de production difficiles.
Contactez les ingénieurs en outillage SANSO aujourd'hui pour demander un audit complet de conception de passage et d'usure des outils, ou appelez notre bureau d'application pour évaluer les paramètres de votre ligne.
tags d'article:
Actualités connexes
More Articles populaires
-
 Top 10 fabricants de laminoirs tubulaires en 2026 : Le guide mondial définitif
-
 2026 Prix de la Machine de Moulin à Tubes Soudés : Le Guide Complet de l'Acheteur Mondial
-
 Conception de ligne de laminage de tubes industriels : dynamique de formage à froid et métallurgie de soudage
-
 Comment doubler la durée de vie de vos rouleaux de laminoir à tubes : meilleures pratiques 2026
-
Fabrication de tubes de précision : Outillage de rouleaux, Soudage & Normes de qualité
Nouveaux articles
Tags populaires