Startseite > Blogs > Wie man die Lebensdauer Ihrer Rohrmühlenwalzen verdoppelt: 2026 Beste Praktiken
Wie man die Lebensdauer Ihrer Rohrmühlenwalzen verdoppelt: 2026 Beste Praktiken
2026-09-10
Werkzeugverschleiß stellt einen der größten versteckten Abflüsse bei den Margen der Rohr- und Rohrherstellung dar. Da hochfeste, niedriglegierte (HSLA) Stähle, hochfeste Stähle (AHSS) und abrasive rostfreie Legierungen zu Branchenstandards werden, nutzen sich Standardwerkzeuge schneller ab als je zuvor. Ein unerwarteter Rollwechsel kostet nicht nur Arbeitsstunden in der Werkstatt; es kostet Tausende von Dollar pro Linie an verlorener Tonnage, Schrottmaterial und Arbeitskraft.
Die meisten Betriebe akzeptieren vorzeitigen Werkzeugverschleiß als unvermeidliche Kosten des Geschäftsbetriebs. Das ist es nicht. Indem sie sich von reaktiven Lösungen abwenden und disziplinierte Wartungsingenieurtechnik übernehmen, können Rohrproduzenten ihre Rolllebensdauer verdoppeln. Bei SANSO überprüfen unsere Werkzeugingenieure regelmäßig abgenutzte Werkzeugsets und stellen fest, dass 30 % bis 40 % der Ausgaben für Rollwerkzeuge eingespart werden können, ohne die Oberflächenqualität der Rohre oder die Liniengeschwindigkeit zu beeinträchtigen.
Dieser Leitfaden erläutert die ingenieurtechnischen Prinzipien, Materialauswahlen und Werkstattprotokolle, die erforderlich sind, um die Betriebslebensdauer Ihrer Rohrmühle-Rollen bis 2026 und darüber hinaus zu verlängern.
1. Materialmetallurgie: Hören Sie auf, eine einzige Stahlgüte für jeden Durchgang zu verwenden
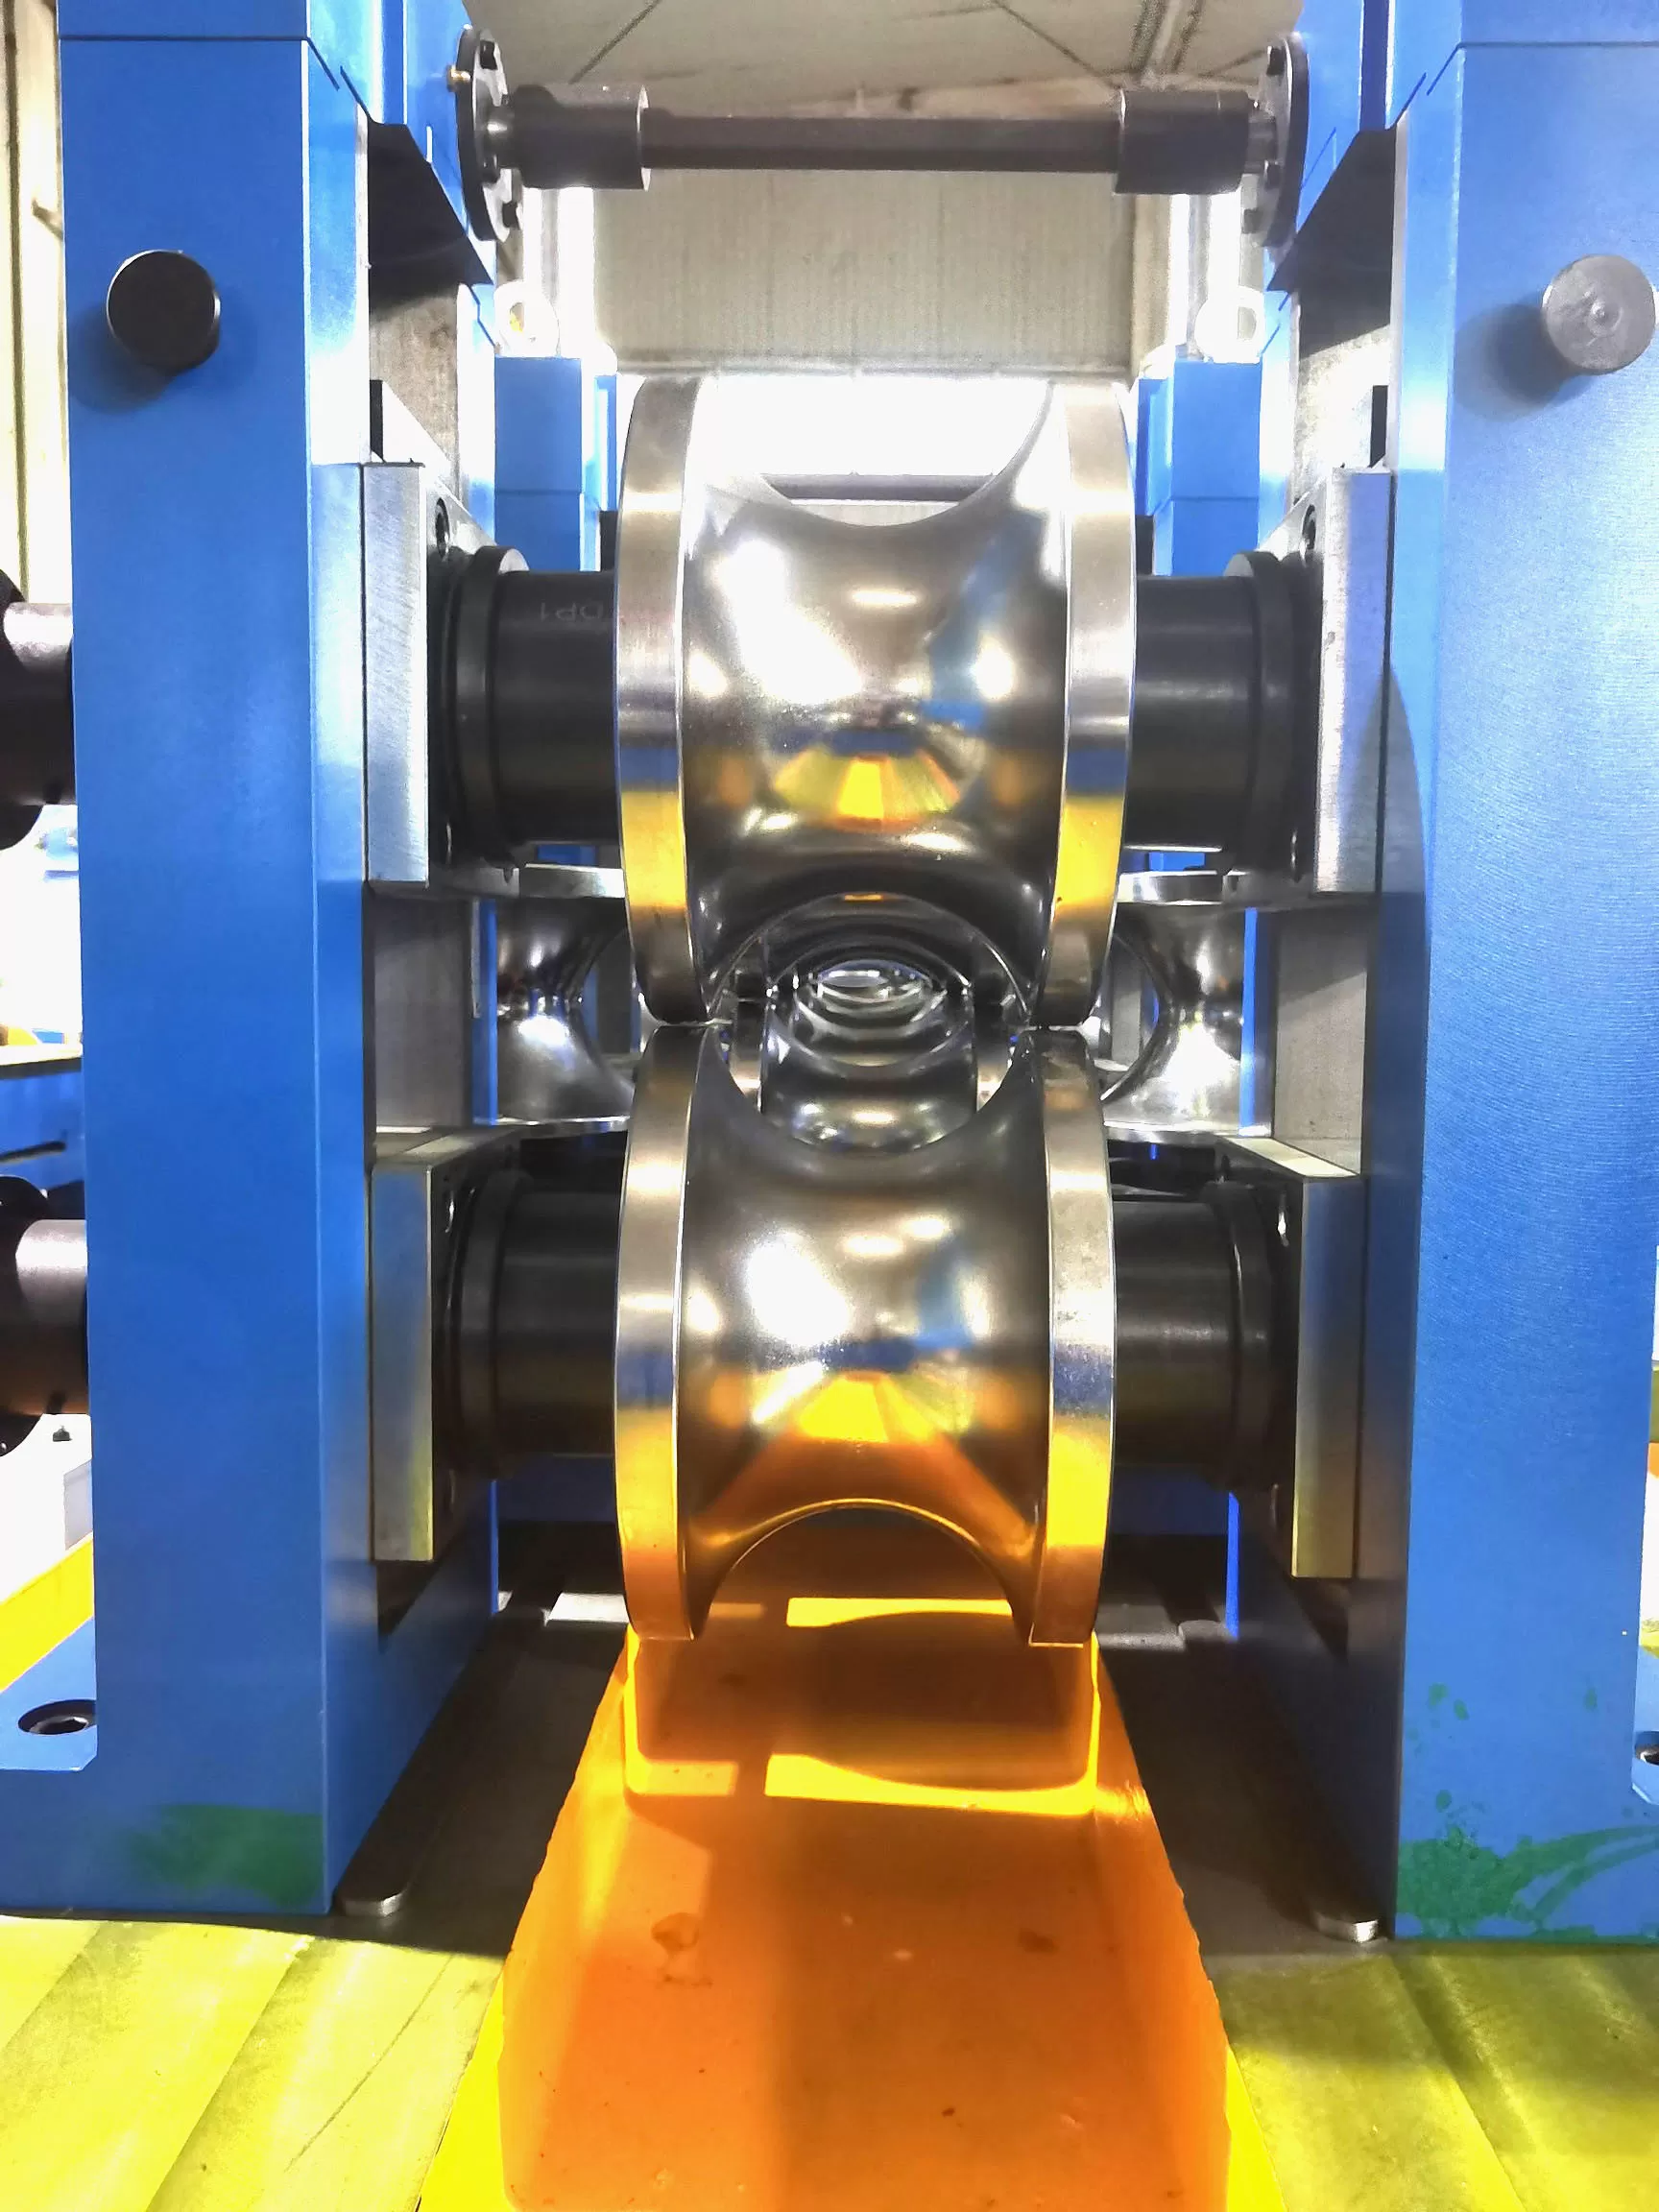
Der traditionelle Ansatz, ein ganzes Rollenset aus dem grundlegenden AISI D2 (Cr12MoV) zu bauen, ist veraltet. Jeder Abschnitt einer Rohrmühle setzt das Werkzeug völlig unterschiedlichen mechanischen, thermischen und abrasiven Belastungen aus. Eine einzige Werkzeugstahlgüte kann in jeder Phase nicht gut abschneiden.
Die Verlängerung der Rolllebensdauer beginnt damit, die Legierungschemie an die spezifische Arbeitszone auf der Mühle anzupassen:
Abbau-Durchgänge: Diese Stände absorbieren starke Eingangsschocks, hohes mechanisches Drehmoment und intensive Biegekräfte. Standard D2 splittert oft an den Rollflanschen unter diesem Stress. Der Einsatz von schlagfesten, hochzähen Werkzeugstählen wie modifiziertem AISI S7 oder 8 % Chrom-Kaltarbeitsstählen verhindert vorzeitiges Kantenbrechen.
Fin-Durchgänge: Der Fin-Durchgang erfährt abrasives Reiben an der Streifenkante und hohen lokalisierten Druck auf die Finne. Pulvermetallurgie (PM) Werkzeugstähle wie CPM 10V oder CPM M4 bieten gleichmäßige Karbidausbildungen, die konventionelle ingotgegossene D2 um den Faktor drei übertreffen.
Schweiß- / Quetschrollen: Hochfrequenz-ERW-Schweißen setzt Quetschrollen intensiver Strahlungswärme, Schuppenaufnahme und kontinuierlichem Wasserflush aus. Premium-Hot-Work-Werkzeugstähle wie vakuum-entgastes AISI H13 oder spezialisierte nicht-magnetische Legierungen verhindern induktives Heizen und widerstehen thermischen Ermüdungsrissen.
Größendurchgänge: Größendurchgänge erfordern maximale dimensionsstabilität und Verschleißfestigkeit unter hohem kontinuierlichem Kontaktdruck. Fein-körnige Kaltarbeitsstähle, hochvanadinhaltige Pulverlegierungen oder Wolframkarbid-Einsätze stellen sicher, dass Ihre Profile enge Außendurchmesser-Toleranzen über Millionen von linearen Metern halten.
Die Qualität der Wärmebehandlung bestimmt Ihre Basisleistung. Vakuumhärtung kombiniert mit dreifachem Anlassen stabilisiert die Stahlstruktur. Darüber hinaus transformiert die Angabe einer tiefen kryogenen Behandlung (-196 °C) zwischen den Anlässen das zurückgehaltene Austenit in hartes Martensit und bringt die Gehalte an zurückgehaltenem Austenit unter 5 %. Dieser Schritt beseitigt verzögerten Mikroriss unter zyklischer Belastung.
2. Fortschrittliche Oberflächenbearbeitung: Jenseits von konventionellem Chrom
Oberflächenverunreinigungen bleiben eine ständige Bedrohung bei der Herstellung von rostfreiem Stahl, Titan oder vorverzinkten mechanischen Rohren. Sobald das Bandmaterial an die Walzenoberfläche schweißt, führen die resultierenden Reibungsmarken dazu, dass ganze Bündel von Rohren verschrottet werden und das Passprofil ruiniert wird.
Während die Hartverchromung der historische Standard war, ermöglichen Mikrorisse, die bei schweren Chromablagerungen auftreten, korrosiven Walzenemulsionen, das Substratstahl anzugreifen. Moderne physikalische Dampfabscheidung (PVD) Beschichtungen schaffen eine überlegene, dichte metallurgische Barriere gegen abrasiven und adhäsiven Verschleiß.
| Beschichtungstechnologie | Mikrohärte (HV 0.05) | Reibungskoeff. (Trocken vs Stahl) | Max. Temp (°C) | Bester Produktionsanpassung |
|---|---|---|---|---|
| Hartverchromung | 850 – 1,000 | 0.45 – 0.50 | 400 | Allgemeiner Kohlenstoffstahl (Legacy-Linien) |
| Titan-Nitrid (TiN) | 2,200 – 2,400 | 0.40 | 500 | Leichte Formung, dekorative Rohrlinien |
| Titan-Aluminium-Nitrid (TiAlN) | 3,000 – 3,300 | 0.30 – 0.35 | 800 | Hochgeschwindigkeits-ERW, dickwandige Zerspanung |
| Chrom-Nitrid (CrN) | 1,750 – 2,050 | 0.30 | 700 | Verzinkte Rohre (Widersteht Zinkaufnahme) |
| Diamantähnlicher Kohlenstoff (DLC) | 2,500 – 4,000 | 0.10 – 0.15 | 350 | Austenitischer Edelstahl, NE-Linien |
Bei der Implementierung von Beschichtungen sicherstellen, dass das Kernsubstrat eine ausreichende Härte (minimum 58–60 HRC) aufweist. Wenn der Grundstahl unter mechanischem Druck nachgibt, brechen dünne PVD-Filme wie Eierschalen. Spezialisierte Anbieter wie SANSO nutzen entwickelte Substrat-Vorbehandlungen, um sicherzustellen, dass PVD-Schichten während langer Produktionsläufe sauber haften.
3. Präzise Ausrichtung: Beseitigung mechanischer Fehlstellungen
Mehr als die Hälfte aller beschädigten Rohrwalzen nutzen sich nicht durch natürliche Reibung ab; sie versagen aufgrund von Walzenfehlstellungen. Ein Abweichen von der Parallelität um nur 0,05 mm zwingt das Band gegen eine Seite des Walzenpasses, was ungleichmäßige Seitenkräfte, hohe Hitze und lokale Verunreinigungen erzeugt.
Um mechanische Bindungen zu beseitigen, wenden Sie die folgenden Einrichtungsregeln in Ihren Walzenständen an:
Verzichten Sie auf Stahllineale: Mechanische Richtlinien und Messuhren, die an schmutzigen Gehäusen montiert sind, können über eine 30-Meter-Basis keine Präzision aufrechterhalten. Implementieren Sie Laserausrichtungssysteme, um die Parallelität der Walzenachse, die Mittellinienabweichung und die vertikalen Passlinienniveaus zu überprüfen.
Kontrollieren Sie das Axialspiel der Welle: Abgenutzte Wellenlager ermöglichen es den Wellen, axial unter Last zu schwimmen. Überprüfen Sie die Axialspielspielräume bei jeder Schicht. Die axiale Wellenbewegung darf auf Größen- und Fins-Pass-Ständen niemals 0,015 mm überschreiten.
Verwalten Sie die Diskrepanz der Peripheralgeschwindigkeit: In tiefen Zerspanungspässen ist der Walzendurchmesser an der Passwurzel erheblich kleiner als an den äußeren Flanschen. Da beide Abschnitte auf derselben Welle bei derselben Umdrehungszahl drehen, ist die Oberflächen Geschwindigkeit am Flansch viel schneller als an der Wurzel. Dieser Geschwindigkeitsunterschied scheuert das Rohrband und reibt die Walzenflanken ab. Kompensieren Sie dies, indem Sie angetriebene Walzenstufen, freilaufende Flansch-Einsätze oder angetriebene Seitenrollen verwenden.
4. Kühlmittelchemie und Mikrofiltationskontrolle
Walzenbetreiber betrachten Kühlmittel häufig nur als Mittel, um zu verhindern, dass Walzen überhitzen. In Wirklichkeit kontrolliert die Kühlmittelqualität direkt sowohl die thermische Erschöpfung als auch die Abriebverschleißraten auf jedem Walzenprofil.
Kühlfehler zeigen sich normalerweise in zwei verschiedenen Betriebsbereichen:
Thermischer Schock in Quetschwalzen
ERW-Quetschwalzen arbeiten direkt neben dem Schweißbad. Wenn eine Seite des Quetschwalzens überflutet wird, während die benachbarte Flansch trocken bleibt, entstehen steile thermische Gradienten. Das Metall dehnt sich hunderte Male pro Minute aus und zieht sich zusammen, was zu oberflächlichen Rissbildungen führt, die als Wärmeprüfungen bekannt sind. Positionieren Sie Kühlmittelverteilersysteme, um einen ausgewogenen, ununterbrochenen, niederdruck- und hochvolumigen Fluss um den gesamten Kontaktumfang des Walzens zu gewährleisten.
Die Gefahr von abrasiven Schlämmen
Während der Band durch die Formung und Nahtvorbereitung läuft, lösen sich scharfe Skalenpartikel und Eisenfeilen und gelangen in die Kühlmittelwanne. Wenn Ihr Kühlmittelsystem auf einfachen Schwerkraftabscheidetanks basiert, zirkuliert die Pumpe diese harten Eisenfeilen direkt zurück in die Walzen-Band-Schnittstelle. Das Kühlmittel hört auf, wie ein Schmiermittel zu wirken, und verwandelt sich in eine abrasive Schleifverbindung.
Verbessern Sie Ihr Kühlmittelmanagement mit diesen Parametern:
Installieren Sie Hochleistungsmagnetseparatoren, gefolgt von Taschenfiltern mit einer Feinheit von 20 Mikron oder feiner.
Halten Sie die Konzentration der synthetischen oder halbsynthetischen Emulsion zwischen 8 % und 12 % mit einem täglich kalibrierten Refraktometer.
Überwachen Sie die Temperaturen im Kühlmitteltank. Halten Sie die Betriebsflüssigkeiten zwischen 25 °C und 35 °C. Emulsionen, die über 45 °C betrieben werden, verlieren ihre Schmierfähigkeit und beschleunigen den bakteriellen Abbau.
5. Die präventive Nachschleifregel: Reparieren vor dem Versagen
Die zerstörerischste Gewohnheit an einer Rohrlinie ist das Betreiben von Werkzeugen, bis das Walzenprofil die Inspektion nicht besteht oder das fertige Rohr zerkratzt. Auf sichtbare Produktfehler zu warten, bedeutet, dass die Walzenoberfläche bereits tiefe Mikrorisse unter der Kontaktoberfläche entwickelt hat.
Wenn Sie zu lange warten, muss ein Werkzeugmacher 0,5 mm bis 1,0 mm wertvollen Werkzeugstahl abtragen, um die Mikrorisse zu reinigen. Dies zwei oder drei Mal zu tun, reduziert den Durchmesser unter die minimale Betriebstoleranz und verwandelt ein teures Werkzeug in Schrott.
Implementieren Sie das Prinzip der "leichten und häufigen" Nachbearbeitung:
Verfolgen Sie die Produktion durch jeden Durchgang anhand der insgesamt laufenden linearen Meter, nicht nur durch Arbeitswechsel oder Tage.
Ziehen Sie Werkzeugsets in vorbestimmten Tonnageintervallen ab (zum Beispiel alle 250.000 Meter bei Kohlenstoffstahl oder 100.000 Meter bei AHSS).
Bei diesen Schwellenwerten überschreiten die Oberflächenmikrorisse selten eine Tiefe von 0,05 mm bis 0,08 mm. Ein leichter Abtrag auf einer CNC-Schleifmaschine stellt die ursprüngliche Geometrie wieder her, während minimales Grundmaterial entfernt wird.
Führen Sie immer eine magnetische Partikelinspektion (MPI) oder Farbstoffpenetrationstests nach dem Nachschleifen durch, um zu bestätigen, dass jeder Mikroriss verschwunden ist, bevor Sie das Werkzeug lagern oder wiederverwenden.
Bestehen Sie auf CNC-gesteuerten Profilschleifmaschinen, um die genauen Durchgangskonturen zu erhalten. Handpolieren oder manuelle Drehbank-Nachbearbeitungen verändern die beabsichtigten Biegeradien, ruinieren die entworfene Kantenelastizität und übertragen zerstörerische Formspannungen auf benachbarte Stände stromabwärts.
6. Herunterladbare Wartungs- und Inspektionscheckliste
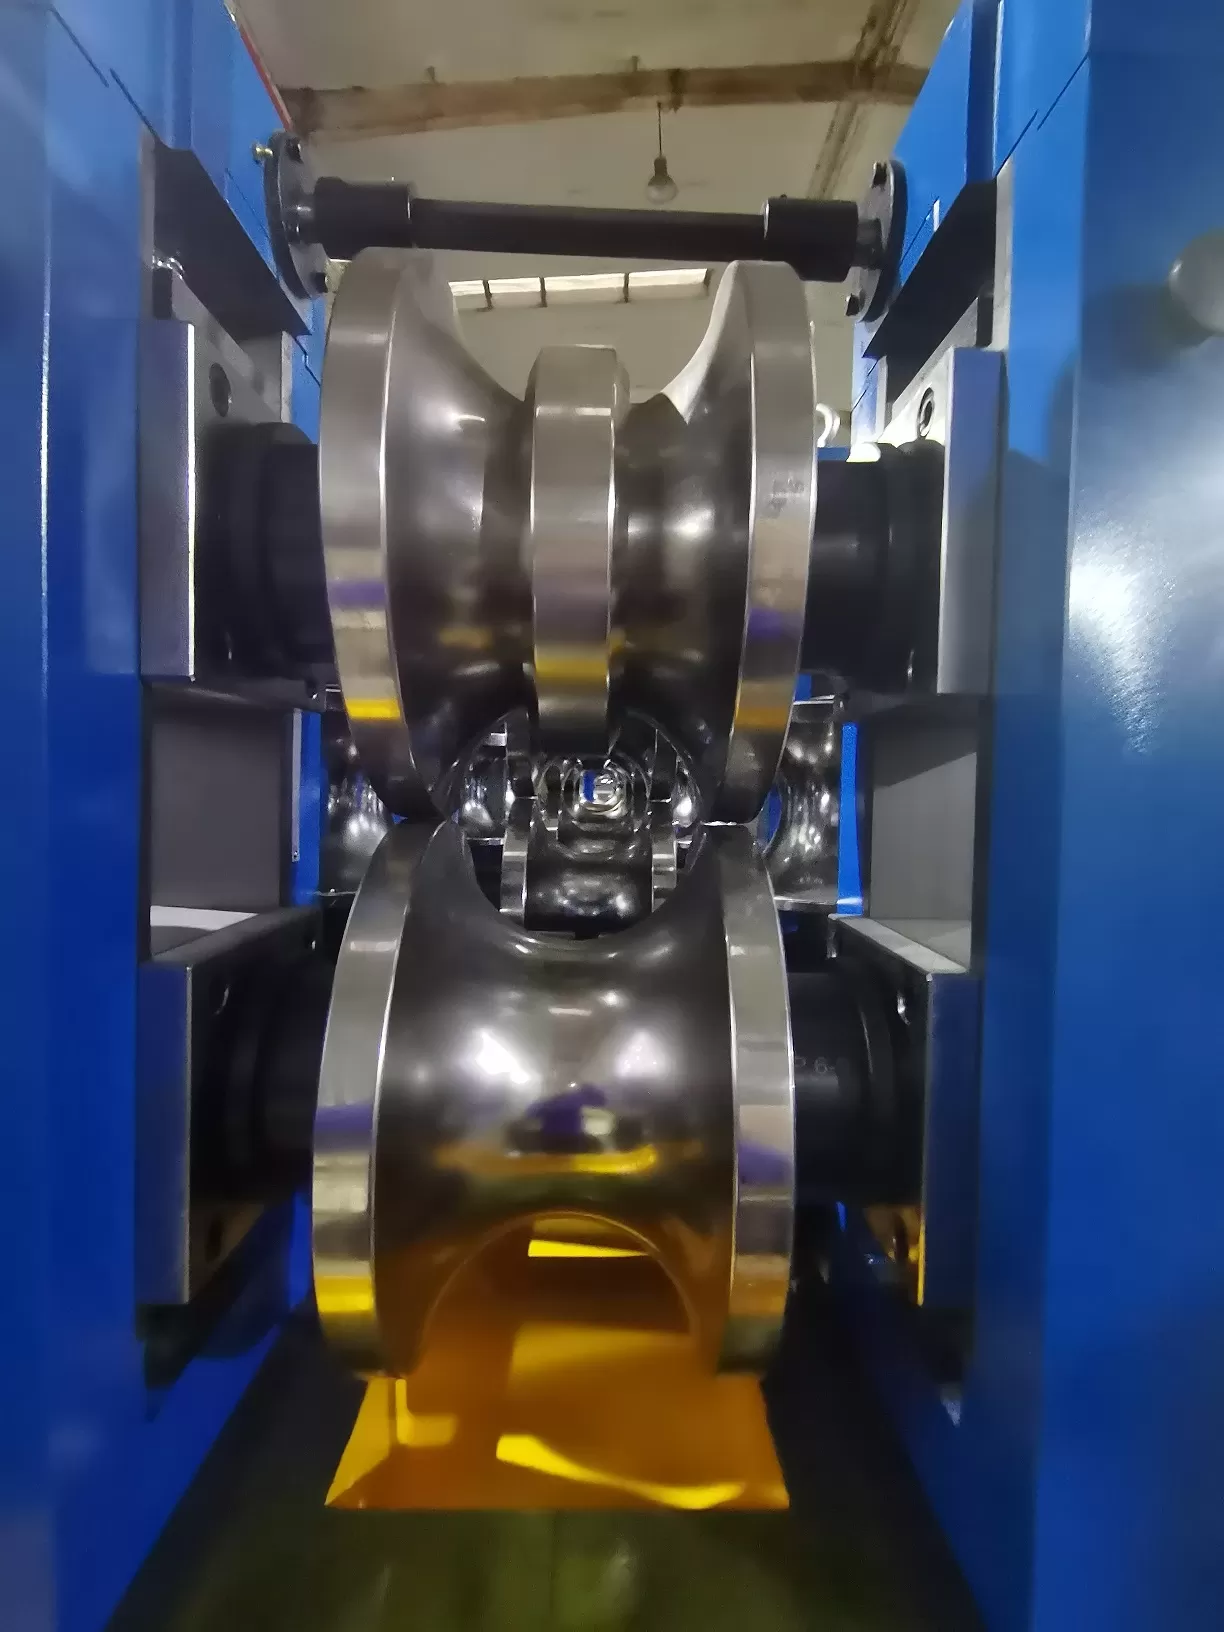
Eine zuverlässige Lebensdauer der Walzen erfordert stabile Routinen auf dem Werkstattboden. Verwenden Sie diese Referenztabelle während der Schichtprüfungen, um mechanischen Verschleiß zu erkennen, bevor er Ihre Walzenwerkzeuge beschädigt.
| Frequenz | Inspektionspunkt | Betriebsstandard | Maßnahme bei Abweichung |
|---|---|---|---|
| Jede Schicht | Kühlmitteldüsenrichtung & Druck | Kontinuierliche Flutung über Kontaktzone; keine trockenen Stellen | Verstopfte Düsen reinigen; Pumpendruck der Leitung überprüfen |
| Jede Schicht | Rollflanschspaltmessung | Innerhalb von ±0,02 mm der Werte aus dem Einrichtungsdiagramm | Arboren neu shimmen; Spiel der Einstellschraube überprüfen |
| Wöchentlich | Wellenlauf & axiales Spiel | Gesamte Indikatorablesung (TIR) < 0,015 mm | Spindellager ersetzen; abgenutzte Sicherungsringe bearbeiten |
| Wöchentlich | Kühlmittelemulsion Feststoffe & pH | Feststoffe < 20μm; pH zwischen 8,8 und 9,4 | Magnettrommeln reinigen; Flüssigkeitsemulsion nachfüllen |
| Monatlich | Profiloptik / Konturverlauf | Radiusabweichung ≤ 0,04 mm vom Master-CAD | Leichte CNC-Profilbearbeitung planen |
| Monatlich | Zerstörungsfreie Rissprüfung (NDT) | Keine sichtbaren Spannungsrisse unter MPI-Untersuchung | Leichtes Abtragen bis zur Riss-Tiefe |
Benötigen Sie eine saubere Version für Ihren Produktionsbereich? Laden Sie unser druckbares PDF herunter: Wartung und Verschleißdiagnose-Matrix für Rohrwalzwerke 2026, um Ihre Wartungsteams durch die Ursachenanalyse des Verschleißes zu führen.
Häufig gestellte Fragen
Q1: Wie oft sollten Rohrwalzen nachgeschliffen werden?
A1: Die Nachschleifintervalle hängen von der Bandchemie, Wandstärke und Walzgeschwindigkeit ab. Für standardmäßigen Baustahl planen Sie eine leichte Nachbearbeitung alle 200.000 bis 300.000 linearen Meter. Bei abrasiven HSLA- oder Edelstahllegierungen sollten die Walzen alle 80.000 bis 120.000 Meter inspiziert und leicht nachgeschliffen werden. Führen Sie keine Werkzeuge, bis das Rohr Oberflächenfehler aufweist, da tiefes Spannungsrissbilden eine starke Materialabtragung erfordert.
Q2: Warum entwickeln ERW-Squeeze-Walzen Spinnennetz-Oberflächenrisse?
A2: Spinnennetzrisse, bekannt als Wärmeüberprüfung, entstehen durch thermischen Schock. Hochfrequenzschweißen erzeugt Temperaturen über 1.300°C an der Rohrnaht, während die Walzenbasis mit Wasser bei Raumtemperatur besprüht wird. Dieser scharfe Zyklus von Erwärmung und Abkühlung zwingt die äußeren Metallkörner, sich schnell auszudehnen und zusammenzuziehen. Die Verwendung von H13-Werkzeugstahl, die Optimierung nicht-magnetischer Walzenhalter und die Etablierung einer ausgewogenen Kühlmittelabdeckung verhindern diesen Verschleiß.
Q3: Was ist der optimale Kühlmittelfiltergrad für Walzprofilwerkzeuge?
A3: Halten Sie das Kühlmittel auf 20 Mikrometer oder feiner gefiltert. Ungefilterte Walzenschuppen, Metallspäne und Eisenfeilen zirkulieren durch die Düsen und verwandeln Ihren Kühlmittelstrom in eine abrasive Verbindung. Die Kombination von Hochgauss-Magnetseparatoren mit Hochleistungs- kontinuierlichen Papier- oder Beutelfiltern schützt Ihre Walzenoberflächen und verhindert das Ritzen des Bandes.
Q4: Können wir nachgeschliffene Walzen beschichten, ohne die alte Beschichtung zu entfernen?
A4: Nein. Das Auftragen einer neuen PVD- oder Dünnschichtbeschichtung über einer teilweise abgenutzten Oberfläche führt zu schlechter Haftung, ungleichmäßiger Beschichtungsdicke und frühem Abblättern. Wenn eine beschichtete Walze neu bearbeitet werden muss, muss die chemische oder elektrochemische Abtragung die verbleibende Beschichtung bis zum Rohstahl entfernen. Schleifen und polieren Sie das Profil zurück auf die Master-Toleranzen und tragen Sie dann die PVD-Behandlung auf sauberen, unbenutzten Werkzeugstahl auf.
Q5: Wann sollte ein Werk über D2-Werkzeugstahl auf Pulvermetallurgie (CPM) umsteigen?
A5: Steigen Sie auf Pulvermetallurgie-Stähle um, wenn abrasiver Verschleiß mehr als zweimal im Monat Walzenwechsel erfordert oder wenn hochfeste Materialien wie AHSS und ferritfreier Edelstahl verarbeitet werden. Während CPM-Werkzeuge 30 % bis 50 % mehr im Voraus kosten als standardmäßiger D2, beseitigen sie grobe Karbidcluster. Sie bieten regelmäßig drei bis fünfmal längere Lebensdauer, was sie pro Tonne fertigem Rohr erheblich günstiger macht.
Schützen Sie Ihre Werkzeuginvestition
Der Betrieb eines wettbewerbsfähigen Rohrwerks erfordert die Minimierung unerwarteter Ausfallzeiten. Die Lebensdauer Ihrer Rohrwalzen zu verlängern, ist kein unmögliches Rätsel. Es fordert einfach die richtigen Grundmetalle, eine ordnungsgemäße Ständerjustierung, sauberes Kühlmittel und disziplinierte, frühzeitige Nachbearbeitungspläne.
Schneiden vorzeitiger Walzenabnutzung, Flanschabplatzungen oder Profilmarkierungen in die Margen Ihres Werks? Das Ingenieurteam von SANSO entwirft, fertigt und überarbeitet hochverschleißfeste Rohrwalzen, maßgeschneiderte Durchlaufprofile und verschleißfeste Beschichtungen, die für anspruchsvolle Produktionspläne entwickelt wurden.
Kontaktieren Sie die SANSO Werkzeugingenieure noch heute, um eine umfassende Durchlaufdesign- & Werkzeugverschleißprüfung anzufordern, oder rufen Sie unser Anwendungsteam an, um Ihre Linienparameter zu bewerten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Top 10 Rohrmühlenhersteller im Jahr 2026: Der endgültige globale Leitfaden
-
 2026 Geschweißte Rohrmühlenmaschinen Preis: Der vollständige globale Käuferleitfaden
-
 Industrielle Rohrmühlenlinien-Design: Kaltwalzformungsdynamik und Schweißmetallurgie
-
 Wie man die Lebensdauer Ihrer Rohrmühlenwalzen verdoppelt: 2026 Beste Praktiken
-
Präzisionsrohrherstellung: Walzwerkzeuge, Schweißen & Qualitätsstandards
Neue Artikel
Beliebte Tags