Startseite > Blogs > Industrielle Rohrmühlenlinien-Design: Kaltwalzformungsdynamik und Schweißmetallurgie
Industrielle Rohrmühlenlinien-Design: Kaltwalzformungsdynamik und Schweißmetallurgie
2026-09-14
Moderne Rohrherstellung erfordert kompromisslose mechanische Stabilität, wobei eine integrierte Rohrmühlenlinie flachgewalzte Stahlcoils in strukturelle, automotive und fluid-handling Profile umwandelt. Präzises Kaltwalzen, Hochfrequenz-Induktionsschweißen (HFIW), Schweißnahtabtrag, thermisches Nahtglühen und Mehrachsen-Formatierung müssen nahtlos synchronisiert werden. Die Erreichung der mikrostrukturellen Integrität über verschiedene Wanddicken-zu-Durchmesser ($D/t$) Verhältnisse erfordert ein tiefes operatives Verständnis der plastischen Streifenverformung, hochfrequenter elektromagnetischer Feldkonzentrationen und geschlossener kinematischer Steuerung.
Streifenvorbereitung, Akkumulation und kontinuierliche Eingangsmechanik
Die Prozessstabilität entlang der Mühlenachse hängt grundlegend von der kontinuierlichen, gleichmäßigen Lieferung von Skelp-Stahl ab. Die Dynamik im Eingangsbereich bestimmt, ob die nachgeschalteten Formstände stabile Walzkontaktkräfte aufrechterhalten oder destruktiven Spannungsfluktuationen ausgesetzt sind.
Abwickeln und Streifenendverbindung
Rohe Stahlcoils, typischerweise warmgewalzter oder kaltgewalzter Kohlenstoffstahl, niedriglegierter Baustahl oder rostfreie Legierungen, zeigen unterschiedliche Grade von Restspannungen, Coil-Set und Kantenverzug. Der Abwickler muss hydraulische Expansionsmandrels mit regenerativer pneumatischer oder elektrischer Rückenspannung-Bremse aufweisen, um lose Schlaufen und Kantenbeschädigungen zu verhindern. Gerade- und Flachwalzgeräte unmittelbar nachgeschaltet nutzen versetzte Arbeitswalzen, um die restliche plastische Krümmung umzukehren und einen absolut flachen Streifen zum Scheren und Endenschweißer zu liefern.
Um Mühlenstillstände während des Coil-Wechsels zu vermeiden, führen hydraulische Scheren und Endenschweißer präzise senkrechte Kantenbeschnitte durch, gefolgt von automatischem TIG-, Plasma- oder Festkörperlaser-Stumpfschweißen. Die Schweißnahtprofilierung muss die Streifenstärke-Parität aufrechterhalten, ohne übermäßige Nahtverstärkung, die Werkzeugdurchgänge downstream beschädigen könnte.
Horizontale und spiralförmige Akkumulationsdynamik
Der kontinuierliche Betrieb der Linie erfordert einen Zwischenvorrat an Streifenmaterial, während die vorgelagerte Coil verbunden wird. Moderne Anlagen bevorzugen horizontale Spiralakkumulatoren gegenüber traditionellen vertikalen Gruben- oder Schleifen-Turmsystemen aufgrund ihres reduzierten Fabrikfußabdrucks und geringeren Oberflächenabnutzungsneigungen. Im Inneren des Akkumulators tritt der Streifen tangential ein und bildet konzentrische, expandierende Spiralen, die von polyurethanbeschichteten Führungsrollen unterstützt werden.
Variabel drehbare Pinchwellen: Passen Sie die Eingangslieferungsraten bis zu dreimal der Betriebs-Mühlen-Geschwindigkeit während der Nachfüllzyklen an.
Zentrierführungen: Aktive Kantensensoren richten krumm gewickelte Streifenränder dynamisch neu aus und verhindern die seitliche Streifenmigration vor dem Eintritt in den Abbau.
Rückenspannungsregler: Halten Sie das stabile Streifenrückhaltemoment aufrecht und beseitigen Sie Stoßlasten, die vorzeitige Lagerdegradation in frühen Abbau-Walzständen auslösen.
Walzform-Kinematik: Abbau- und Endpassmechanik
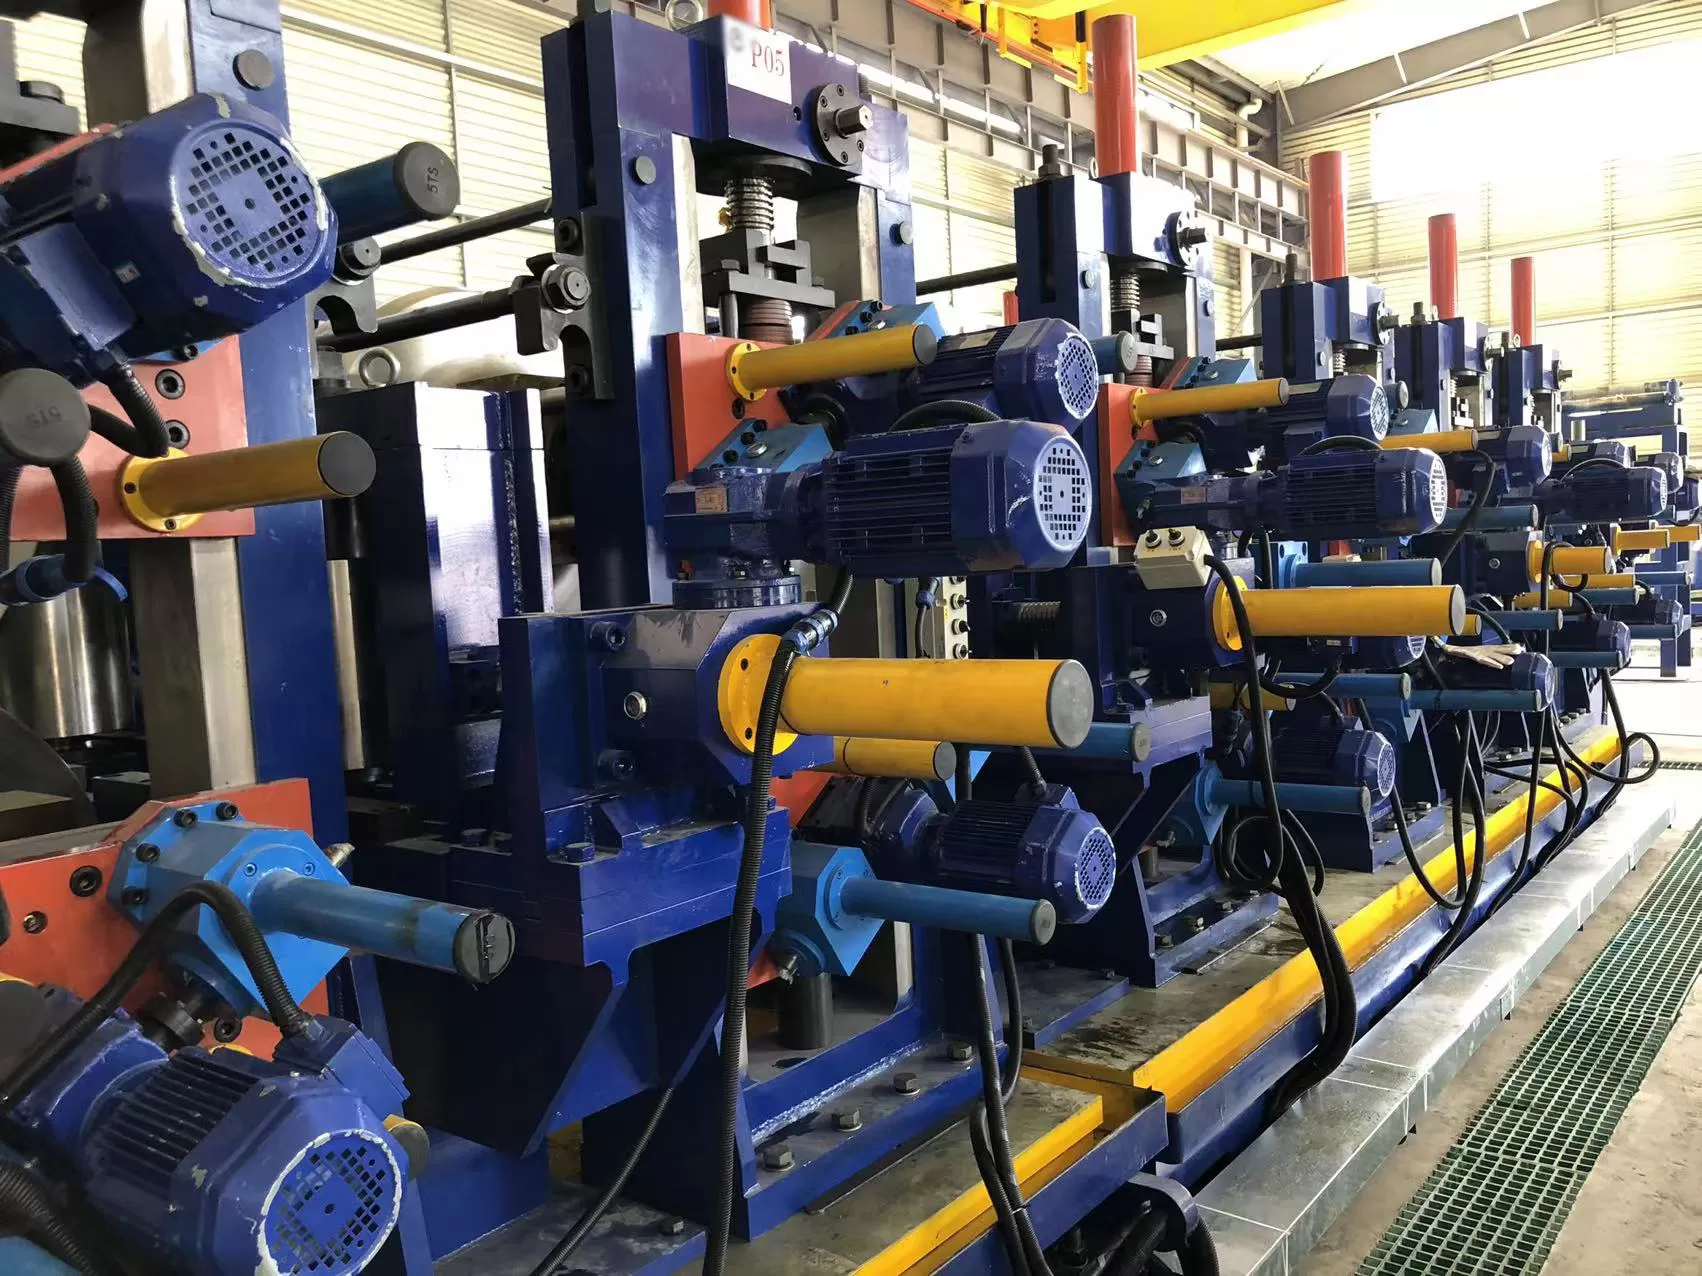
Innerhalb einer automatisierten Rohrmühlenlinie beginnt die Streifenverformung im Formabschnitt, wobei flache Streifen in ein offenes zylindrisches Hohlprofil durch progressive Kaltwalz-Pässe umgewandelt werden. Werkzeugingenieure balancieren die Verfestigung durch Dehnung gegen die Kantenstreckung, um welliges Kantenfehler und transversales Knicken zu verhindern.
Durchbruch-Pass-Geometrie: Konventionell vs. W-Formung
Die anfängliche Formzone besteht aus angetriebenen Durchbruchständen, die mit leeren Seitenroll-Clustern abwechseln. Bei der Standardradius-Formung biegen konkave Oberrollen und konvexe Unterrollen die Streifenmitte nach unten. Bei der Bearbeitung von hochfesten niedriglegierten (HSLA) Materialien oder dünnwandigen Rohren neigen Standardpässe dazu, schwere lokale Dehnungen entlang der Streifenränder zu verursachen, was zu Ölkanälen und ungleichmäßiger Nahtausrichtung führt.
Fortschrittliche Linien implementieren die W-Formungstechnik, bei der die Durchbruchpässe eine anfängliche Umkehrkurve in der Streifenmitte erzeugen, während die äußeren Ränder nach oben gebogen werden. Dies verteilt die transversalen Biegebeanspruchungen gleichmäßig über den gesamten Querschnitt des Streifens. Die neutrale Achse des Stahls bleibt stabil, was die longitudinale Randdehnung deutlich reduziert und eine engere Toleranzkontrolle bei den nachfolgenden Fin-Pässen ermöglicht.
Fortschritt der Fin-Pässe und Randbehandlung
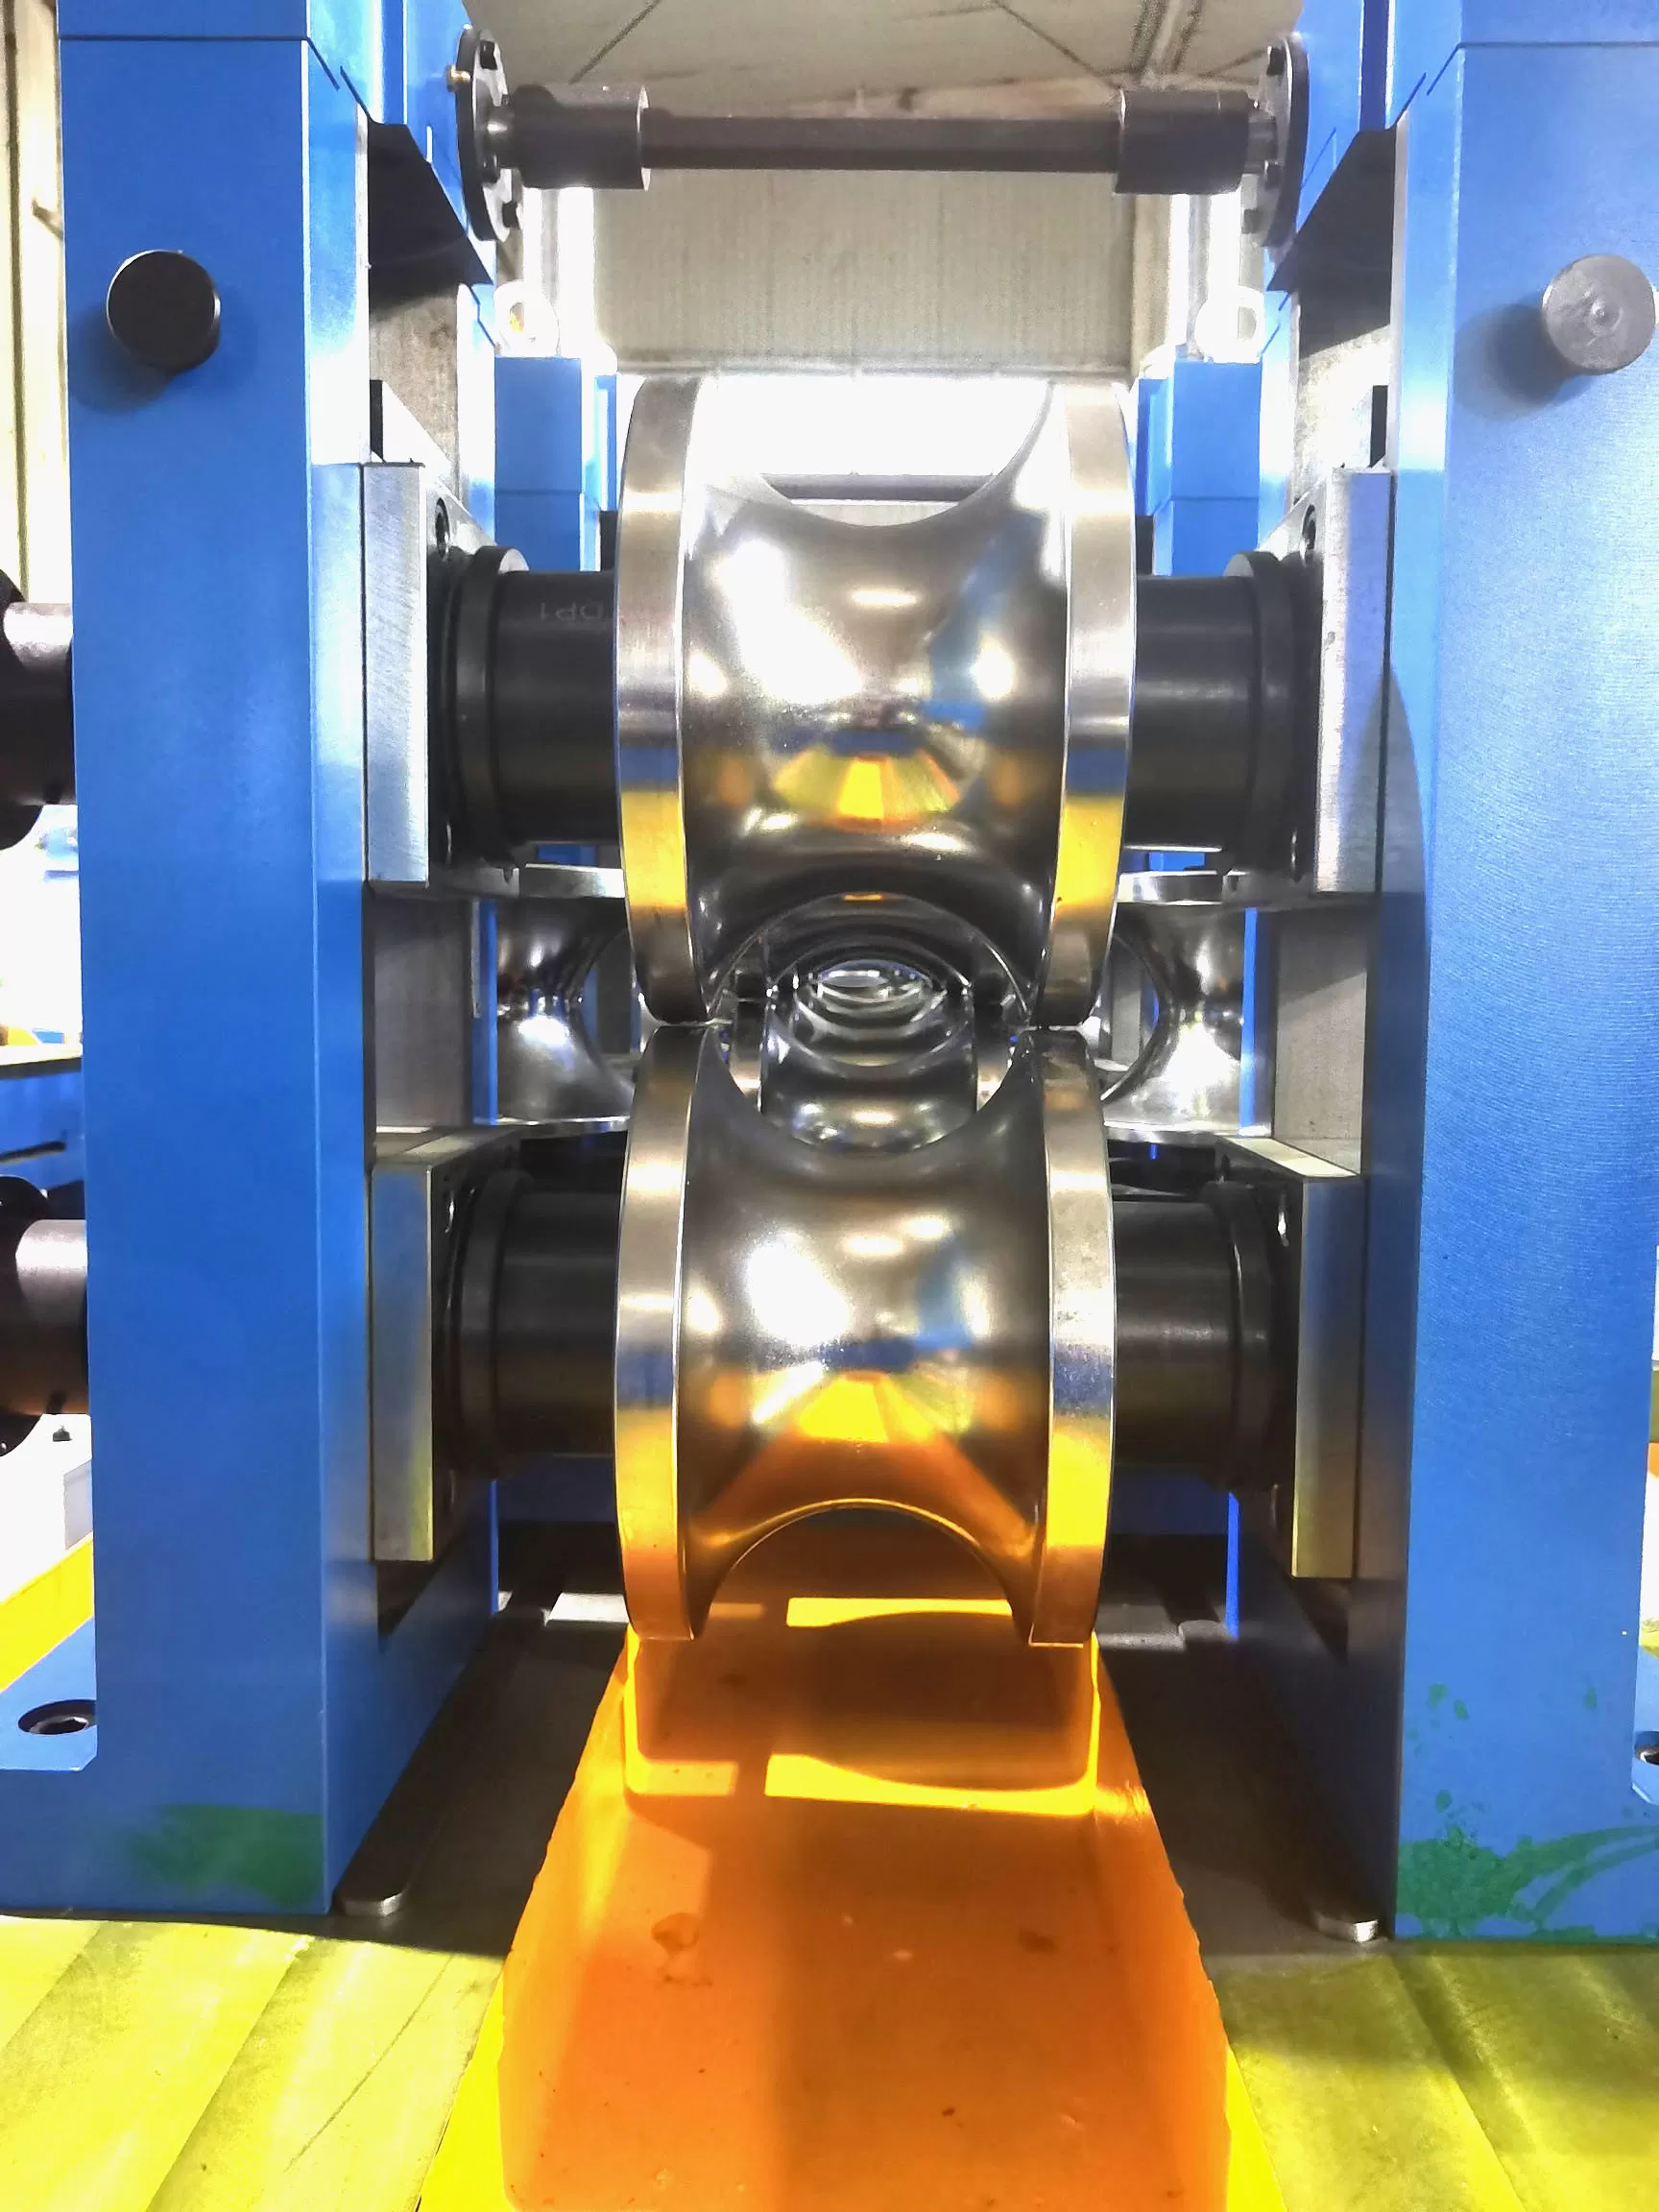
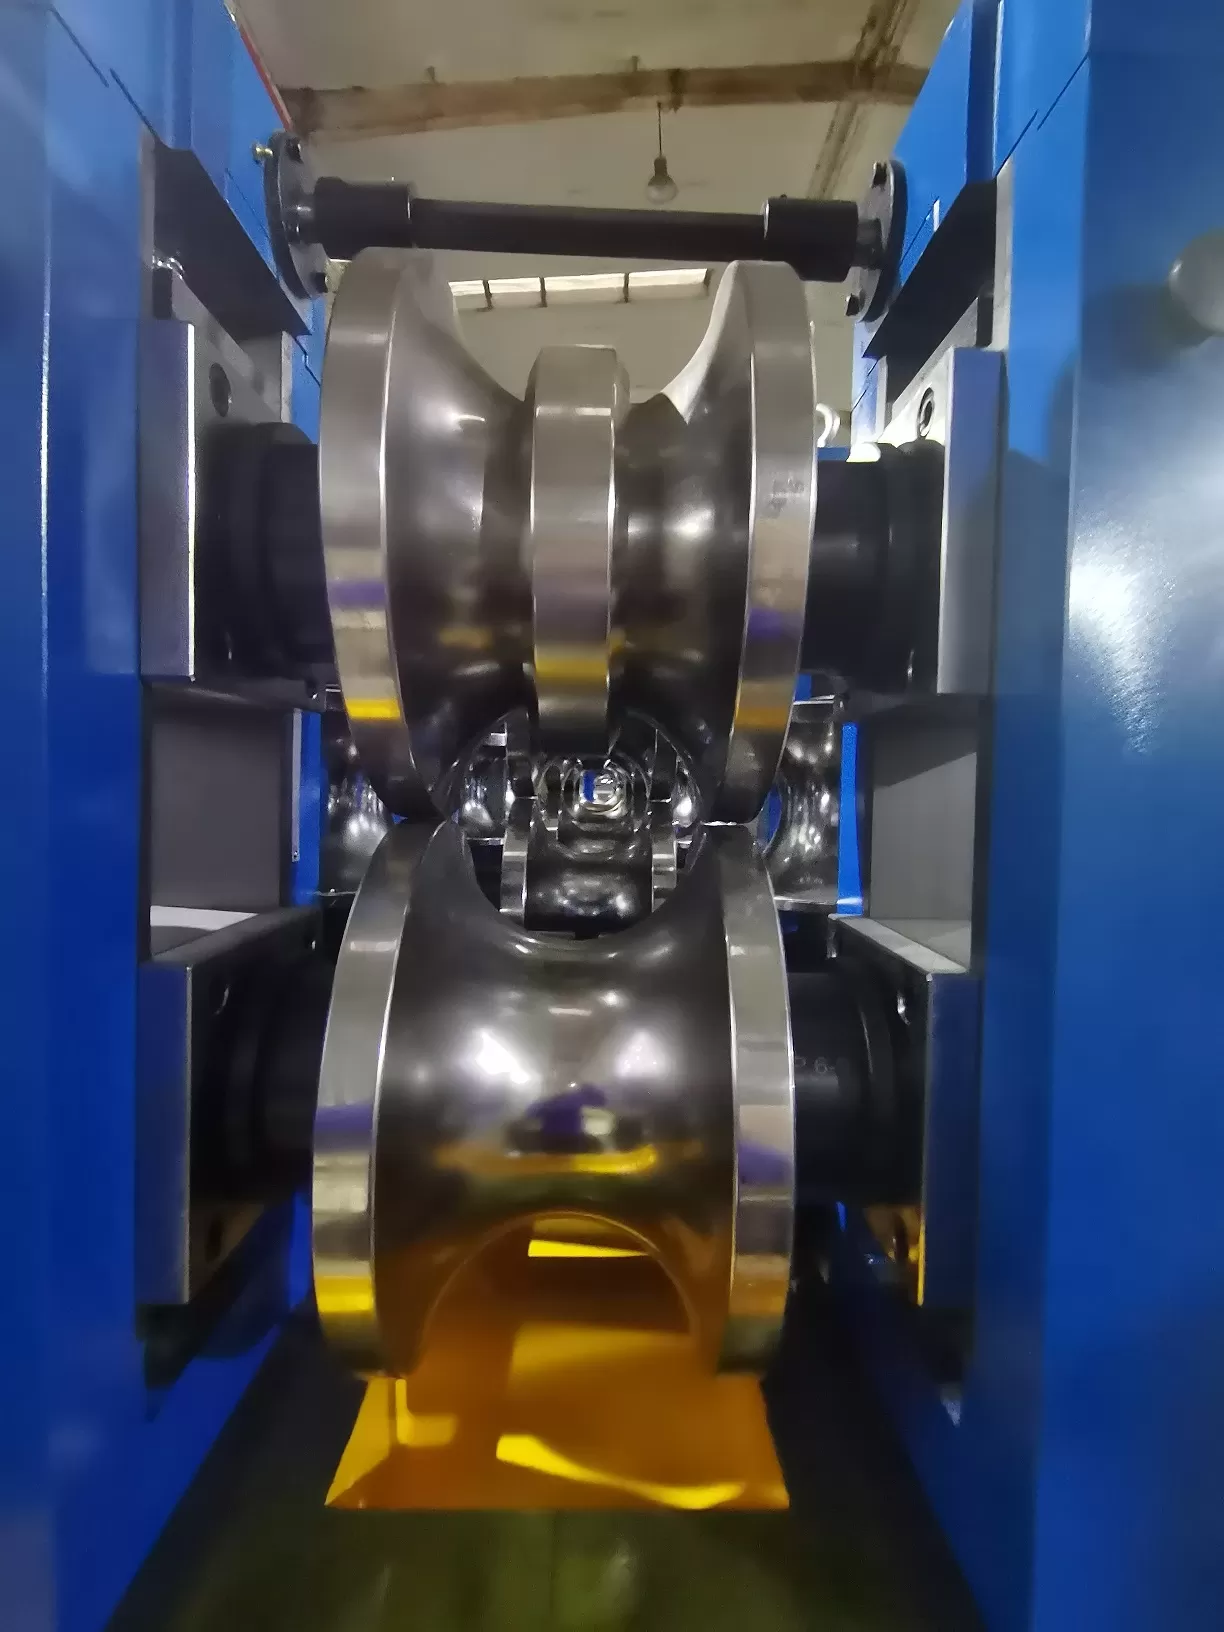
Nach dem Durchbruchabschnitt gelangt das halbgeschlossene Profil in die Fin-Pass- Stände. Fin-Rollen verfügen über eine zentrale hervorstehende Zunge (Fin), die innerhalb der offenen Nahtspalte läuft. Diese Pässe erfüllen kritische mechanische Funktionen:
Sie vervollständigen die zirkumferentielle Krümmung der Rohrkanten und oberen Schultern.
Die Fin-Klinge behandelt mechanisch und poliert die Streifenränder, rechtwinklig, um parallele Fügeteile am Schweißgipfel sicherzustellen.
Sie kalibrieren den gesamten Rohrumfang und gewährleisten einen präzisen Umfang, bevor die Quetschrollen die Streifenränder in die Schweißebene komprimieren.
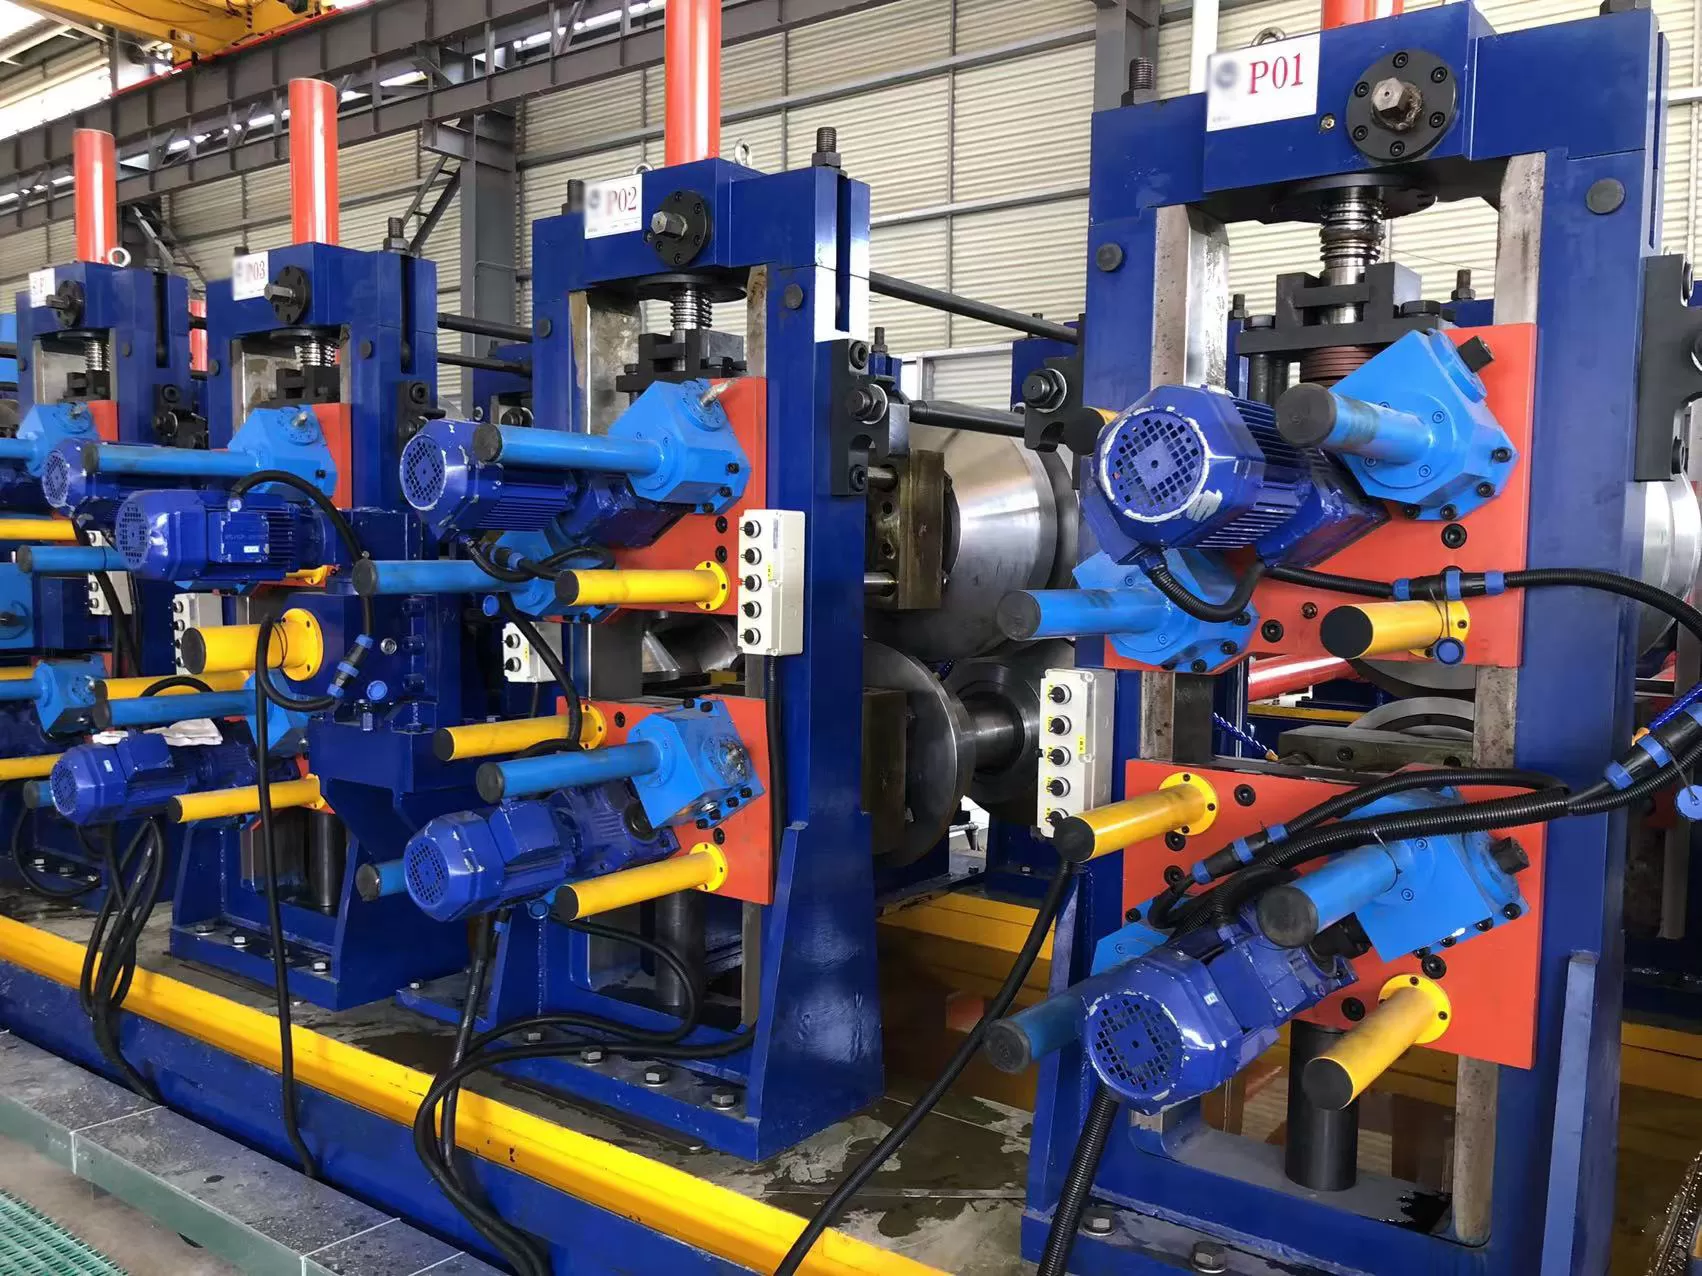
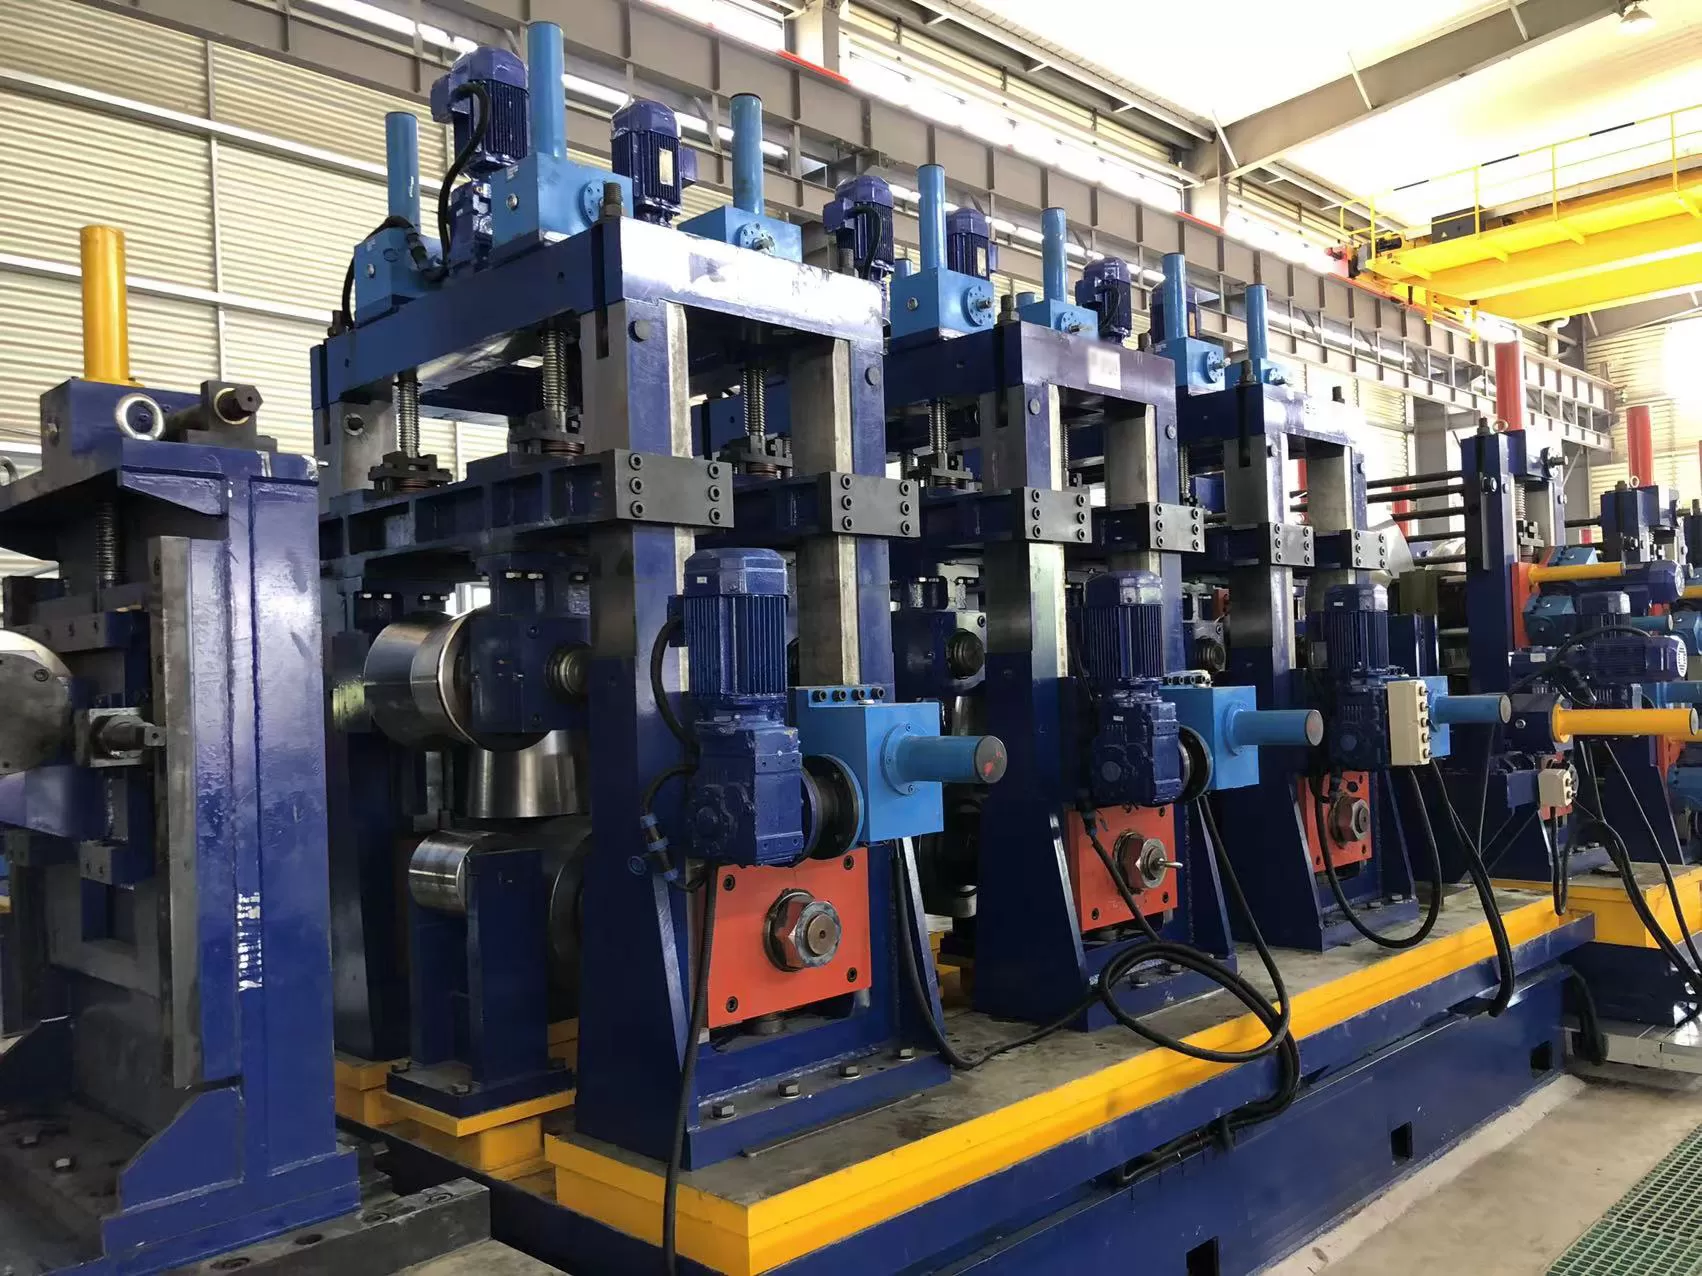
Die strukturelle Steifigkeit in dieser Phase ist von größter Bedeutung. Rollenauslenkung, verursacht durch hochfeste Materialien, führt zu dimensionalem Abdriften, weshalb die Integration von SANSO schweren Mill-Gehäusebaugruppen mit doppel-exzentrischen Schraubeneinstellungen und Antirückschlaggetrieben eine sub-millimeter axiale Rollenausrichtung unter schweren dynamischen Lasten sichert.
Hochfrequenzschweißen Physik und Nahtmetallurgie
Hochfrequenz-Elektrowiderstandsschweißen (ERW) und hochfrequenzinduktives Schweißen (HFIW) basieren auf elektromagnetischer Induktion, um die Fügestreifenränder auf Schmiedeschweißtemperaturen (1350 °C bis 1450 °C für Kohlenstoffstähle) zu erhitzen, ohne den gesamten Wandquerschnitt zu schmelzen.
Haut-Effekt, Näherungseffekt und V-Winkel-Geometrie
Hochfrequenter Wechselstrom, der typischerweise zwischen 150 kHz und 400 kHz liegt, verhält sich gemäß spezifischen elektromagnetischen Phänomenen:
Haut-Effekt: Der Strom konzentriert sich entlang der äußersten peripheren Schicht des Leiters, wobei die Tiefe umgekehrt proportional zur Quadratwurzel der Frequenz und der magnetischen Durchlässigkeit ist.
Näherungseffekt: Wenn sich die beiden konvergierenden Streifenränder in einem spitzen Winkel (dem Schweiß-V-Winkel, der typischerweise zwischen 2° und 6° eingestellt ist) dem Schweißpunkt nähern, ziehen sich die in entgegengesetzte Richtungen fließenden Ströme an und konzentrieren die Wärme ausschließlich entlang der gegenüberliegenden Fügeflächen.
Impedanzen, die im Inneren des Rohres platziert sind, lenken den elektromagnetischen Fluss zu den Nahtkanten, indem sie die induktive Reaktanz der parallelen elektrischen Wege um die Rohrrückwand erhöhen. Konstruiert aus hochpermeablen, verlustarmen Ferritkernen, die in hitzeresistenten Epoxid- oder Siliziumkarbidjacken eingekapselt sind, benötigen Impedanzen eine konstante, hochdruckinterne Wasserkühlung, um zu verhindern, dass die Betriebstemperaturen den Curie-Punkt überschreiten, bei dem die magnetische Durchlässigkeit auf Eins sinkt.
Mechanik des Quetschstands und Kontrolle des Schmiedeverzugs
Die Quetschwalze wendet kontrollierte radiale Schmiedekräfte sofort an, wenn die Kanten am Gipfel zusammenlaufen. Richtiges Schweißen beruht nicht auf geschmolzenem Guss; es erfordert die Festphasen-Schmiedekonsolidierung. Hydraulische oder mechanische Quetschwalzen zwingen das erweichte Metall zusammen und drücken geschmolzene Oxide, nichtmetallische Einschlüsse und flüssige Filme in die externen und internen Verzugsperlen (Schweißspritzer).
Das Gleichgewicht der Schmiedekräfte muss gleichmäßig bleiben. Unzureichende Quetschkraft führt zu Kaltverschweißungsfehlern, Durchdringern und unvollständiger Fusion entlang der Mittellinie. Übermäßige Kraft drängt zu viel heißes Metall heraus, was zu einer übermäßigen Ausdünnung der wärmebeeinflussten Zone (HAZ), steilen Faserflusswinkeln und reduzierter transversaler Schlagzähigkeit führt.
Inline-Scarfing-Systeme
Unmittelbar nach den Quetschwalzen müssen die externen und internen Verzugsperlen bündig mit dem Rohrprofil abgeplant werden, während der Stahl duktil bleibt:
OD-Scarfing: Robuste, mit Hartmetall bestückte Scarfing-Einsätze, die auf mikroverstellbaren Werkzeughaltern montiert sind, trimmen die äußere Perle. Moderne Systeme integrieren automatische Werkzeugverschleißüberwachung und schnell indexierbare Dreh-Ringe.
ID-Scarfing: Ein internes, auskragendes Mandrel, das axial durch Zugseile, die stromaufwärts im Finnenbereich verankert sind, gehalten wird, unterstützt einen hydraulischen oder federbelasteten Schneidkopf. Internes Scarfing erfordert integrierte Ring-Schneider, Impeder-Gehäuse-Passagen und Ferritkanäle, die so konstruiert sind, dass sie vibrationsbedingtem Werkzeuggeräusch widerstehen.
Thermische Verarbeitung: Inline-Wärmebehandlung von Schweißnähten
Schnelle thermische Zyklen, die beim Hochfrequenzschweißen auftreten, erzeugen lokale mikrostrukturelle Veränderungen. Während die geschmiedeten Schweißzonen schnell durch leitende Wärmeübertragung in den kalten angrenzenden Rohrkörper abkühlen, entwickeln sich harte, spröde Umwandlungsprodukte – wie Martensit und grobe Bainit – innerhalb der Schweißnaht und der engen HAZ.
Um die mechanische Duktilität wiederherzustellen und die mechanischen Eigenschaften zwischen dem Grundmetall und der Verbindung auszugleichen, setzen moderne Produktionslinien Mittel- und Hochfrequenz-Induktionsöfen zur Wärmebehandlung von Nähten (1 kHz bis 3 kHz) ein. Die Wärmebehandlungsinduktoren folgen der Nahtbahn und erhitzen die Schweißzone über die obere Umwandlungstemperatur ($Ac_3$, typischerweise 880°C bis 950°C). Dies ermöglicht die Rekristallisation in eine feinkörnige, äquiaxiale Ferrit-Perlit-Matrix.
Kontrollierte Kühlvorrichtungen verfügen über verlängerte Luftkühlabschnitte, gefolgt von indirekten Wasserabschreckkaskaden. Präzise Infrarot-Optikpyrometer bieten eine geschlossene Regelung für die Induktionsstromgeneratoren und garantieren eine konsistente Kornverfeinerung während kontinuierlicher Schichten, ohne thermische Schockverzerrungen einzuführen.
Dimensionierung, Profilformung und Richten
Unterhalb des Abschreckbades nutzt die Rohrwalzlinie eine Mehrstand-Dimensionierungssequenz, um definitive Querschnittstoleranzen, Rundheit und Geradheit zu erreichen. Dimensionierungsstände bewirken eine Gesamtreduktion des Durchmessers von 1,5 % bis 3,0 %, indem sie das Rohr durch kreisförmige Walzpassagen komprimieren, um unrunde Bedingungen zu beseitigen, die aus ungleichmäßiger thermischer Kontraktion während des Schweißens resultieren.
Rund-zu-Quadrat und strukturelle Profiltransformation
Bei der Herstellung von hohlen Strukturprofilen (HSS), quadratischen, rechteckigen oder komplexen architektonischen Rohren verwenden die Walzwerke zwei strukturelle Formungsphilosophien:
Direktes Formen: Der flache Streifen wird direkt in rechteckige Profile innerhalb des Formungsbereichs gebogen, wodurch der Werkzeugbestand reduziert, aber der Stress an der Schweißnaht auf flachen Facetten oder Ecken konzentriert wird.
Indirekte Größenumrechnung: Die Walzwerke produzieren ein Mutter rundes Rohr, das anschließend durch Mehrstand-Größenpässe und türkische Köpfe in ein Quadrat oder Rechteck deformiert wird. Diese Methode bewahrt die optimale Schweißintegrität an der Mittellinie der oberen flachen Fläche, während sie die Eckenradiusbelastung gleichmäßig verteilt.
Vierwalzen-Universal-Türkenköpfe bieten die endgültige geometrische Kalibrierung, wobei motorisierte Rollpositionierungssysteme von SANSO die diagonale Asymmetrie, die Variation des Eckenradius, Verdrehung und Krummsäule ausgleichen, ohne den Durchsatz der Walzwerke zu stoppen.
Hochgeschwindigkeits-Fliegende Abtrennungssysteme und Nachgelagerte Integrität
Bei linearen Geschwindigkeiten von über 120 Metern pro Minute verlässt sich die Rohrwalzlinie auf servoangetriebene fliegende Kaltkreissägen, um fertige Rohre in präzise kommerzielle Längen zu schneiden, ohne die vorgelagerten kontinuierlichen Prozesse zu unterbrechen.
Fliegende Kaltkreissäge vs. Reibungssägen-Mechanik
Traditionelle Reibungssägen schmelzen durch Stahl mit hohen Rotationsgeschwindigkeiten der Klingen und erzeugen dabei intensiven Lärm, thermische Degradation an den Rohrenden und erhebliche Ausbrüche, die eine sekundäre Fase erfordern. Moderne Spezifikationen bevorzugen stark Kaltkreissägen mit Hartmetallbestückung, die bei niedrigeren Umfangsgeschwindigkeiten mit hohen Zahnspanvolumen laufen. Kalttrennen bewahrt die metallische Grundstruktur an der Schnittfläche, hält die Längentoleranzen innerhalb von ±1,5 mm und liefert saubere, praktisch gratfreie Enden, die bereit für die robotergestützte Handhabung sind.
Qualitätsprüfung und Nachbearbeitungsoperationen
Nach dem Abtrennen transportieren automatisierte Handhabungsdecks geschnittene Rohre durch integrierte zerstörungsfreie Prüfstationen (NDT). Hochdurchsatz-Qualitätskontrollsysteme umfassen:
Rotations- oder Segmentierte Wirbelstromprüfung: Erkennt longitudinale Nahtfehler, transversale Risse und Löcher direkt hinter der Abtragstation oder nach dem Abtrennen.
Ultraschallprüfung (UT): Mehrkanal-Transducer überprüfen die Schweißfusionstiefe und inspizieren den Rohrkörper auf laminare Einschlüsse.
Hydrostatische Prüfung: Hochdruck-Mehrstationseinheiten klemmen jede Rohrlänge und füllen sie mit behandeltem Wasser, um die Platzierungsparameter zu überprüfen, die unter internationalen Standards wie API 5L, ASTM A500 oder EN 10217 festgelegt sind.
Wichtige Ingenieurparameter von industriellen Rohrwalzwerken
Die betrieblichen Fähigkeiten der Rohrproduktionsanlagen hängen von einer ausgewogenen Maschinenbauweise an jeder Form-, Füge- und Schneidestelle ab. Der Leistungsrahmen entspricht typischerweise den folgenden betrieblichen Grenzen:
Äußere Durchmesserbereich: Struktur- und Maschinenwalzwerke nehmen Rohrdurchmesser von 12,7 mm (0,5 in) bis 660 mm (26 in) für großangelegte API-Gehäuse- und Verteilungsrohre auf.
Wandstärkenfähigkeiten: Skalierbare Konfigurationen verarbeiten Wandstärken von ultra-dünnen 0,4 mm bis zu schweren 22,0 mm Abschnitten und unterstützen $D/t$-Verhältnisse zwischen 10:1 und 120:1.
Materialgradflexibilität: Form- und Schweißfähigkeiten umfassen milde Kohlenstoffstähle (Q195–Q355, Grad A/B), HSLA-Pipelinegrade (X42 bis X80), dualphasige Stähle für die Automobilindustrie und ferritische/austenitische Edelstahllegierungen.
Lineare Verarbeitungsgeschwindigkeiten: Der Durchsatz variiert dynamisch von 20 m/min bei schweren API-Programmen bis über 150 m/min bei dünnwandigen Struktur- und Leitungsabschnitten.
Häufig gestellte Fragen
Welche mechanischen Faktoren bestimmen die Auswahl eines horizontalen Spiralspeichers gegenüber einem vertikalen Speicher?
Horizontale Spiralspeicher können hochdicken, hochfesten Streifen aufnehmen, die enge vertikale Rückbiegungsradien nicht ohne plastische Verformung leicht aushalten können. Sie speichern mehrere hundert Meter Material innerhalb eines kompakten Anlagenfußabdrucks und verhindern das Ziehen der Streifenoberfläche gegen Führungsrahmen, wodurch die Oberflächenbeschaffenheit von kaltgewalzten oder vorverzinkten Coils geschützt wird.
Wie mildert das Design der Walzenwerkzeuge das Dehnen der Kanten bei der Formung von dünnwandigen Streifen?
Dünnwandige Profile sind anfällig für Kantenwelligkeit, da die äußeren Kanten während des Biegens einen längeren dreidimensionalen Weg zurücklegen als das Streifenmittel. Passdesigns, die W-Formmechanik nutzen, verteilen die longitudinalen und transversalen Spannungen gleichmäßiger über die gesamte Streifenbreite und verhindern, dass die Kanten über ihre plastische Zugfestigkeitsgrenze hinaus nachgeben, bevor sie die Fin-Pass-Stände erreichen.
Welche Parameter bestimmen die optimale Platzierung des Impeders in Bezug auf die Mittellinie der Quetschwalzen?
Die vordere Spitze des Ferritimpeders sollte 3 mm bis 6 mm über die theoretische Mittelachse der Quetschwalzen hinausragen und direkt in den konvergierenden Apex zeigen. Eine zu weit stromaufwärts platzierte Impeder schwächt die elektromagnetische Konzentration am Schweißpunkt, was zu einem erhöhten Stromabfluss durch das Innere des Rohrs führt, während eine zu weit stromabwärts platzierte Impeder das Gehäuse hohen Schmiedeverunreinigungen und zerstörerischem mechanischem Kontakt aussetzt.
Was verursacht das Schwingen der inneren Schweißnaht während hochgeschwindigkeits ID-Scarfing-Betrieb?
Das Schwingen der inneren Naht resultiert aus mechanischer Resonanz innerhalb der auskragenden Mandrel-Baugruppe. Häufige Ursachen sind unzureichende Zugseilspannung, abgenutzte Mandrel-Wagenstützrollen, übermäßiger Klingenüberhang, falsche Neigungs- und Freiwinkel am Hartmetall-Schneidingring oder lose mechanische Kopplung zwischen dem inneren Scarfing-Führer und den Größenwalzenständen.
Wie verändert die Inline-Normalisierung die metallurgische Struktur von HSLA-geschweißten Rohren?
Das Hochfrequenzschweißen kühlt die Naht schnell ab und erzeugt ungehärtetes Martensit und obere Bainit mit hoher Härte und niedriger Kerbschlagzähigkeit. Die Inline-Induktionsnahtnormalisierung erhitzt diesen engen Bereich über die $Ac_3$-kritische Temperatur (ca. 920°C). Dies normalisiert die Kornstruktur und verwandelt die spröde Mikrostruktur in feinen, duktilen Ferrit und Perlit, die den Zug-, Dehnungs- und Abflachungsspezifikationen des Grundmetalls entsprechen.
Welches Antriebssystem-Architektur bietet eine bessere Energieeffizienz: individuelle AC-Vektorantriebe oder eine gemeinsame Wellenkonfiguration?
Individuelle AC-Vektorantriebssysteme bieten überlegene Energieeffizienz und betriebliche Flexibilität. Durch die Zuweisung individueller Frequenzumrichterantriebe zu jedem Form- und Größenstand können Ingenieure die peripheren Geschwindigkeiten der einzelnen Walzen digital anpassen, um präzise Streckungsraten des Streifens zu entsprechen. Dies verhindert das Abreiben der Walzen, reduziert den Werkzeugverschleiß und beseitigt das mechanische Spiel im Antriebsstrang, das in Wellenkonfigurationen mit mechanischen Getrieben inherent ist.
Projekttechnik und technische Anfrageunterstützung
Ingenieurteams, die eine Kapitalmodernisierung planen oder eine neue Rohrmühlenlinie in Betrieb nehmen, können betriebliche Anforderungen—einschließlich Zielrohstoffspezifikationen, Stahlgüten, geometrischen Profilen, jährlichen Produktionskennzahlen und Einschränkungen des Werkslayouts—weiterleiten, indem sie Projektspezifikationen an die SANSO technische Anwendungsabteilung richten. Werksschulung absolvierte Maschinenbauspezialisten bieten umfassende Werkzeugberechnungen, Linienkonfigurationen und maßgeschneiderte Inbetriebnahmevorschläge, die auf die Anforderungen des schweren industriellen Durchsatzes zugeschnitten sind.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Top 10 Rohrmühlenhersteller im Jahr 2026: Der endgültige globale Leitfaden
-
 2026 Geschweißte Rohrmühlenmaschinen Preis: Der vollständige globale Käuferleitfaden
-
 Industrielle Rohrmühlenlinien-Design: Kaltwalzformungsdynamik und Schweißmetallurgie
-
 Wie man die Lebensdauer Ihrer Rohrmühlenwalzen verdoppelt: 2026 Beste Praktiken
-
Präzisionsrohrherstellung: Walzwerkzeuge, Schweißen & Qualitätsstandards
Neue Artikel
Beliebte Tags