
Startseite > Blogs > Manuelle Abwickelmaschine Technik: Präzises Abwickeln von Coils, Bremsspannungssteuerung und sicheres Laden für Rohrmühlenlinien
Manuelle Abwickelmaschine Technik: Präzises Abwickeln von Coils, Bremsspannungssteuerung und sicheres Laden für Rohrmühlenlinien
2026-07-25
Eine manuelle Abwickelmaschine ist ein essentielles Gerät in kleinen bis mittelgroßen Rohrmühlen, Rollformlinien und Coil-Verarbeitungsoperationen. Im Gegensatz zu hydraulischen oder motorisierten Abwicklern verlässt sich eine manuelle Abwickelmaschine auf mechanische Expansion, die vom Bediener gesteuert wird, auf Reibungsbremsen und manuelles Coil-Laden – und bietet eine kostengünstige Lösung für die Handhabung von geschnittenen Coils bis zu 2.000 kg mit Außendurchmessern von 800–1.200 mm. Dieser Artikel bietet technische Spezifikationen für manuelle Abwickler, einschließlich des Mandrel-Expansionsbereichs (380–520 mm), der Bremsmomentkapazität (150–600 Nm) und des Designs der Basisplatte für Stabilität. Basierend auf Daten von 50 Rohrmühleninstallationen untersuchen wir häufige Probleme (Coil-Teleskopierung, Kantenschäden, inkonsistente Rückenspannung) und bieten Lösungen wie die Anpassung der Reibungsbremse und Coil-Zentrierhilfen. SANSO stellt eine Reihe von manuellen und hydraulischen Abwicklern her, einschließlich Ein-Kopf- und Doppelkonus-Designs, die mit Walzennivellierungssystemen für die kontinuierliche Rohrformung integriert sind.
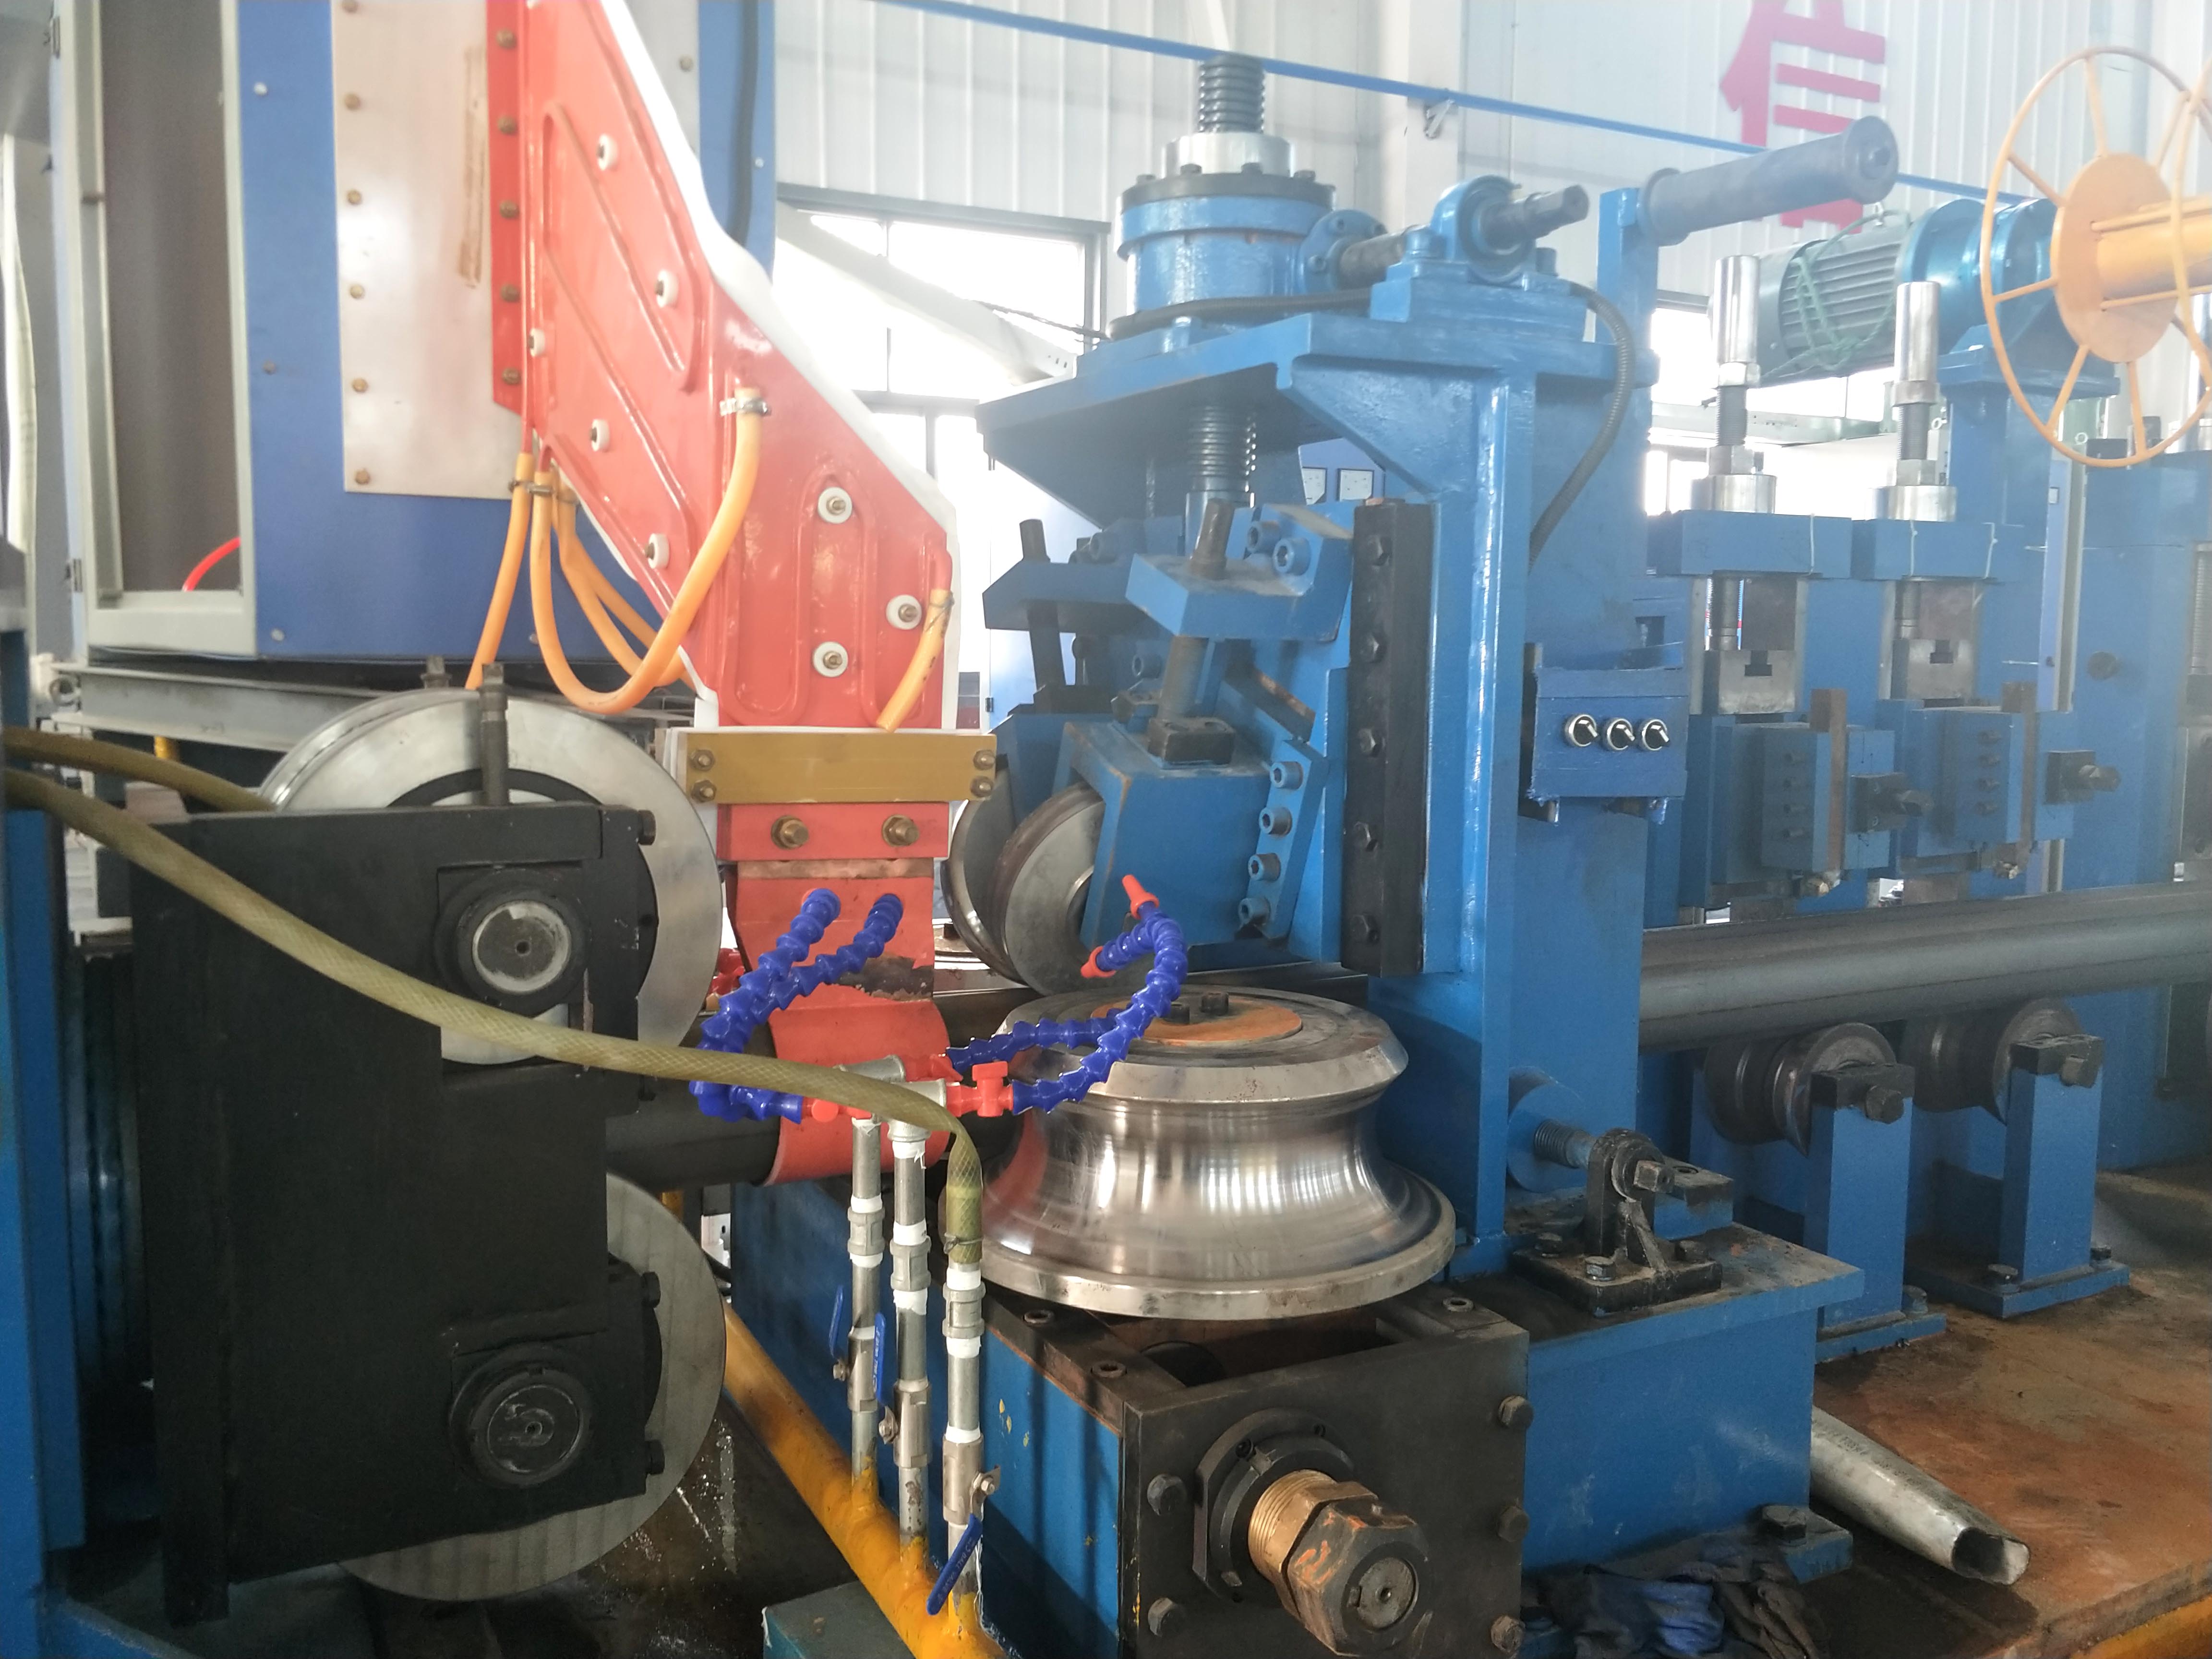
1. Kernkomponenten einer Manuellen Abwickelmaschine
Jede manuelle Abwickelmaschine besteht aus fünf Hauptbaugruppen:
Basisrahmen: Robuster geschweißter Stahl (I-Profil oder Kastenprofil) mit vorgebohrten Ankerlöchern. Typisches Gewicht: 300–600 kg zur Absorption von Vibrationen. Basisabmessungen: 1.200×800 mm für kleine Coils bis zu 2.500×1.200 mm für schwere Coils.
Expansionsmandrel (Welle): Eine segmentierte Welle mit Blatt- oder Kegeltyp-Expansion. Manuelle Bedienung über ein Handrad oder einen Hebel, der eine zentrale Spindel drückt, um Segmente nach außen zu drücken. Expansionsbereich: 450–520 mm (für 508 mm ID-Coils) oder 380–450 mm (für 406 mm ID-Coils). Mandrel-Material: 40Cr-Stahl mit gehärteten Segmenten (HRC 45–50).
Reibungsbremssystem: Eine Bandbremse oder eine Scheibenbremse, die auf der Mandrelwelle montiert ist. Einstellbar über ein Handrad oder eine Gewindestange, um das Reibmoment (0–600 Nm) anzuwenden. Verhindert Coil-Überlauf und hält die Bandspannung aufrecht.
Coil-Ladearme (optional): Hydraulische oder mechanische Arme, die das Coil vom Boden auf die Mandrelhöhe heben. Für rein manuelle Abwickler wird eine Rampe oder ein Gabelstapler verwendet.
Halte-Roller oder Quetscheinheit: Ein federbelasteter Roller, der auf das Coil-OD drückt, um ein Springen während des Hochgeschwindigkeits-Abwickelns (bis zu 30 m/min) zu verhindern.
Eine gut gestaltete manuelle Abwickelmaschine von SANSO umfasst eine manuelle Bremse mit 10-stufiger Einstellbarkeit, die es den Bedienern ermöglicht, die Spannung basierend auf dem Coil-Gewicht (100–1.500 kg) und der Banddicke (0,5–4,0 mm) einzustellen.
2. Technische Spezifikationen und Auswahlkriterien
Bei der Spezifikation einer manuellen Abwickelmaschine müssen Ingenieure fünf Parameter an die vorgelagerte Schneidlinie und die nachgelagerte Rohrmühle anpassen:
| Parameter | Typischer Bereich | Auswahlkriterien |
|---|---|---|
| Spulen gewichtskapazität | 500–2.000 kg | Basierend auf der Ausstoßleistung des Schneiders; schwerere Spulen reduzieren die Umrüstfrequenz |
| Innendurchmesser der Spule (ID) | 450–520 mm (Standard), 380–450 mm (klein) | Passenden Mandrel-Ausdehnungsbereich zur Spulen-ID-Toleranz (±5 mm) anpassen |
| Außendurchmesser der Spule (OD) | 800–1.200 mm | Größerer OD ermöglicht längere Läufe, erfordert jedoch ein höheres Bremsmoment |
| Bänderbreite | 30–400 mm | Breitere Bänder benötigen eine breitere Mandrelfläche (≥400 mm) |
| Maximale Abwickelgeschwindigkeit | 20–50 m/min | Manuelle Abwickler sind auf <60 m/min begrenzt; darüber hinaus motorisierten Abwickler verwenden |
Für eine typische ERW-Rohrmühle, die Rohre mit einem Durchmesser von 20 mm aus 1,0 mm dickem Band produziert, ist eine manuelle Abwickelmaschine mit einer Kapazität von 1.000 kg, 450–520 mm Mandrel und Bandbremse (300 Nm) ausreichend. SANSO bietet eine Größentabelle und 3D-CAD-Modelle zur Unterstützung der Integration an.
3. Betrieb des manuellen Abwicklers: Schritt-für-Schritt-Workflow
Die sichere und effiziente Nutzung einer manuellen Abwickelmaschine folgt einer standardisierten Abfolge:
Vorbereitung: Überprüfen Sie die Mandrel-Segmente auf Abnutzung, die Bremsbeläge auf Dicke (>3 mm) und die Verriegelungsstifte. Reinigen Sie die Ausdehnungsgewinde und schmieren Sie sie mit Molybdändisulfidfett.
Spulenladung: Verwenden Sie einen Gabelstapler, um die Spule auf die Ladearme (oder direkt auf das Mandrel) zu legen. Richten Sie die Spulen-ID mit dem eingeklappten Mandrel aus (Mandreldurchmesser 10–15 mm kleiner als Spulen-ID).
Mandrel-Ausdehnung: Drehen Sie das Handrad im Uhrzeigersinn, bis die Segmente fest mit der Spulen-ID in Kontakt kommen. Erreichen Sie einen engen Sitz, ohne übermäßige Kraft ( Drehmoment am Handrad: 30–50 Nm). Überdehnung kann die Spule verformen.
Bremseinstellung: Stellen Sie das Handrad der Bremse so ein, dass eine anfängliche Reibung bereitgestellt wird. Eine Faustregel: Bremsmoment (Nm) = (Spulengewicht kg × 0,1). Feinabstimmung während des Abwickelns, um ein Durchhängen oder Überlaufen des Bandes zu verhindern.
Band-Einfädeln: Ziehen Sie das Bandende über die Oberseite der Spule (um den richtigen Biegeradius beizubehalten) und führen Sie es in den Zugrichtungsregler oder den Richtapparat ein. Verwenden Sie eine Dämpfungsrolle, um das Band in Kontakt mit der Spule zu halten.
Abwickeln: Starten Sie die Rohrmühle oder den Walzenformer bei niedriger Geschwindigkeit (5 m/min). Beobachten Sie die Bandspannung: Wenn das Band von der Spule abhebt, erhöhen Sie die Bremsreibung; wenn die Spule überläuft (Band läuft aus), reduzieren Sie die Reibung.
Spulenwechsel: Wenn die Spule fast leer ist (3–4 Wicklungen übrig), stoppen Sie die Linie, lösen Sie die Bremse, klappen Sie das Mandrel zusammen, entfernen Sie den Rest und laden Sie die nächste Spule. Schweißen Sie das neue Band an das alte Ende mit einem tragbaren Schweißgerät für einen kontinuierlichen Betrieb.
Die Betreiber einer manuellen Abwickelmaschine müssen darin geschult werden, Anzeichen von Mandrel-Rutsch (Riefen auf der Spulen-ID) und Bremsfading (Rauch oder reduzierte Reibung) zu erkennen. SANSO bietet ein zweitägiges Schulungsprogramm vor Ort an, das sich mit sicherem Umgang mit Spulen und Bremskalibrierung befasst.
4. Häufige betriebliche Probleme und Lösungen
Felddaten von 35 Rohrmühlen identifizieren die fünf häufigsten Probleme bei der Nutzung von manuellen Abwickelmaschinen:
Spulen-Teleskopierung (Schichten verschieben sich seitlich): Verursacht durch nicht ausgerichtete Spule auf dem Mandrel oder ungleichmäßige Bandspannung. Lösung: Verwenden Sie eine Spulen-Zentrierhilfe (verstellbare Seitenplatten) und stellen Sie sicher, dass das Band genau rechtwinklig zur Mandrel-Achse verläuft. Reduzieren Sie die Bremsreibung, wenn das Band ungleichmäßig gezogen wird.
Kantenbeschädigung (Wellen oder Grate): Tritt auf, wenn das Band gegen die Spulenflansche oder eine nicht ausgerichtete Führung reibt. Abhilfe: Installieren Sie Nylon- oder UHMWPE-Seitenführungen mit 1–2 mm Abstand zur Bandkante. Überprüfen Sie, dass die Mandrel-Erweiterung konzentrisch ist (Messen Sie den Rundlauf mit einem Messuhr; <0,5 mm akzeptabel).
Inkonstante Rückspannung, die zu Schleifenvariationen führt: Die manuelle Bremse kann sich nicht automatisch anpassen, wenn der Spulendurchmesser abnimmt. Lösung: Für Linien, die eine stabile Spannung erfordern (z. B. dünne Folie), auf eine pneumatische Bremse mit Rückmeldung vom Tänzerrollen-Feedback umsteigen. Alternativ kann der Bediener alle 30 Minuten die Bremsreibung manuell reduzieren, während die Spule schrumpft.
Mandrel-Blockierung (kann nicht zusammengeklappt werden): Aufgrund von Rost oder Metall Schmutz auf den Gleitflächen. Vorbeugen durch wöchentliche Reinigung und Anwendung von Anti-Blockier-Mittel. Wenn blockiert, tragen Sie durchdringendes Öl auf und klopfen Sie das Mandrel-Ende mit einem weichen Hammer; vermeiden Sie es, die Segmente direkt zu hämmern.
Bremssattel-Glasur (reduzierte Reibung): Verursacht durch übermäßige Hitze durch ständige starke Reibung. Ersetzen Sie gewebte Bremsbeläge (asbestfrei) alle 6 Monate bei Betrieb mit zwei Schichten. SANSO liefert Ersatzbeläge und ein Werkzeug zur Bremseneinstellung.
Proaktive Wartung: Alle 500 Betriebsstunden das Mandrel zerlegen, Gewinde reinigen und die Expansionskeile auf Abnutzung überprüfen. Ersetzen Sie den Keil, wenn der Expansionsbereich um mehr als 5 % des Originals abnimmt.
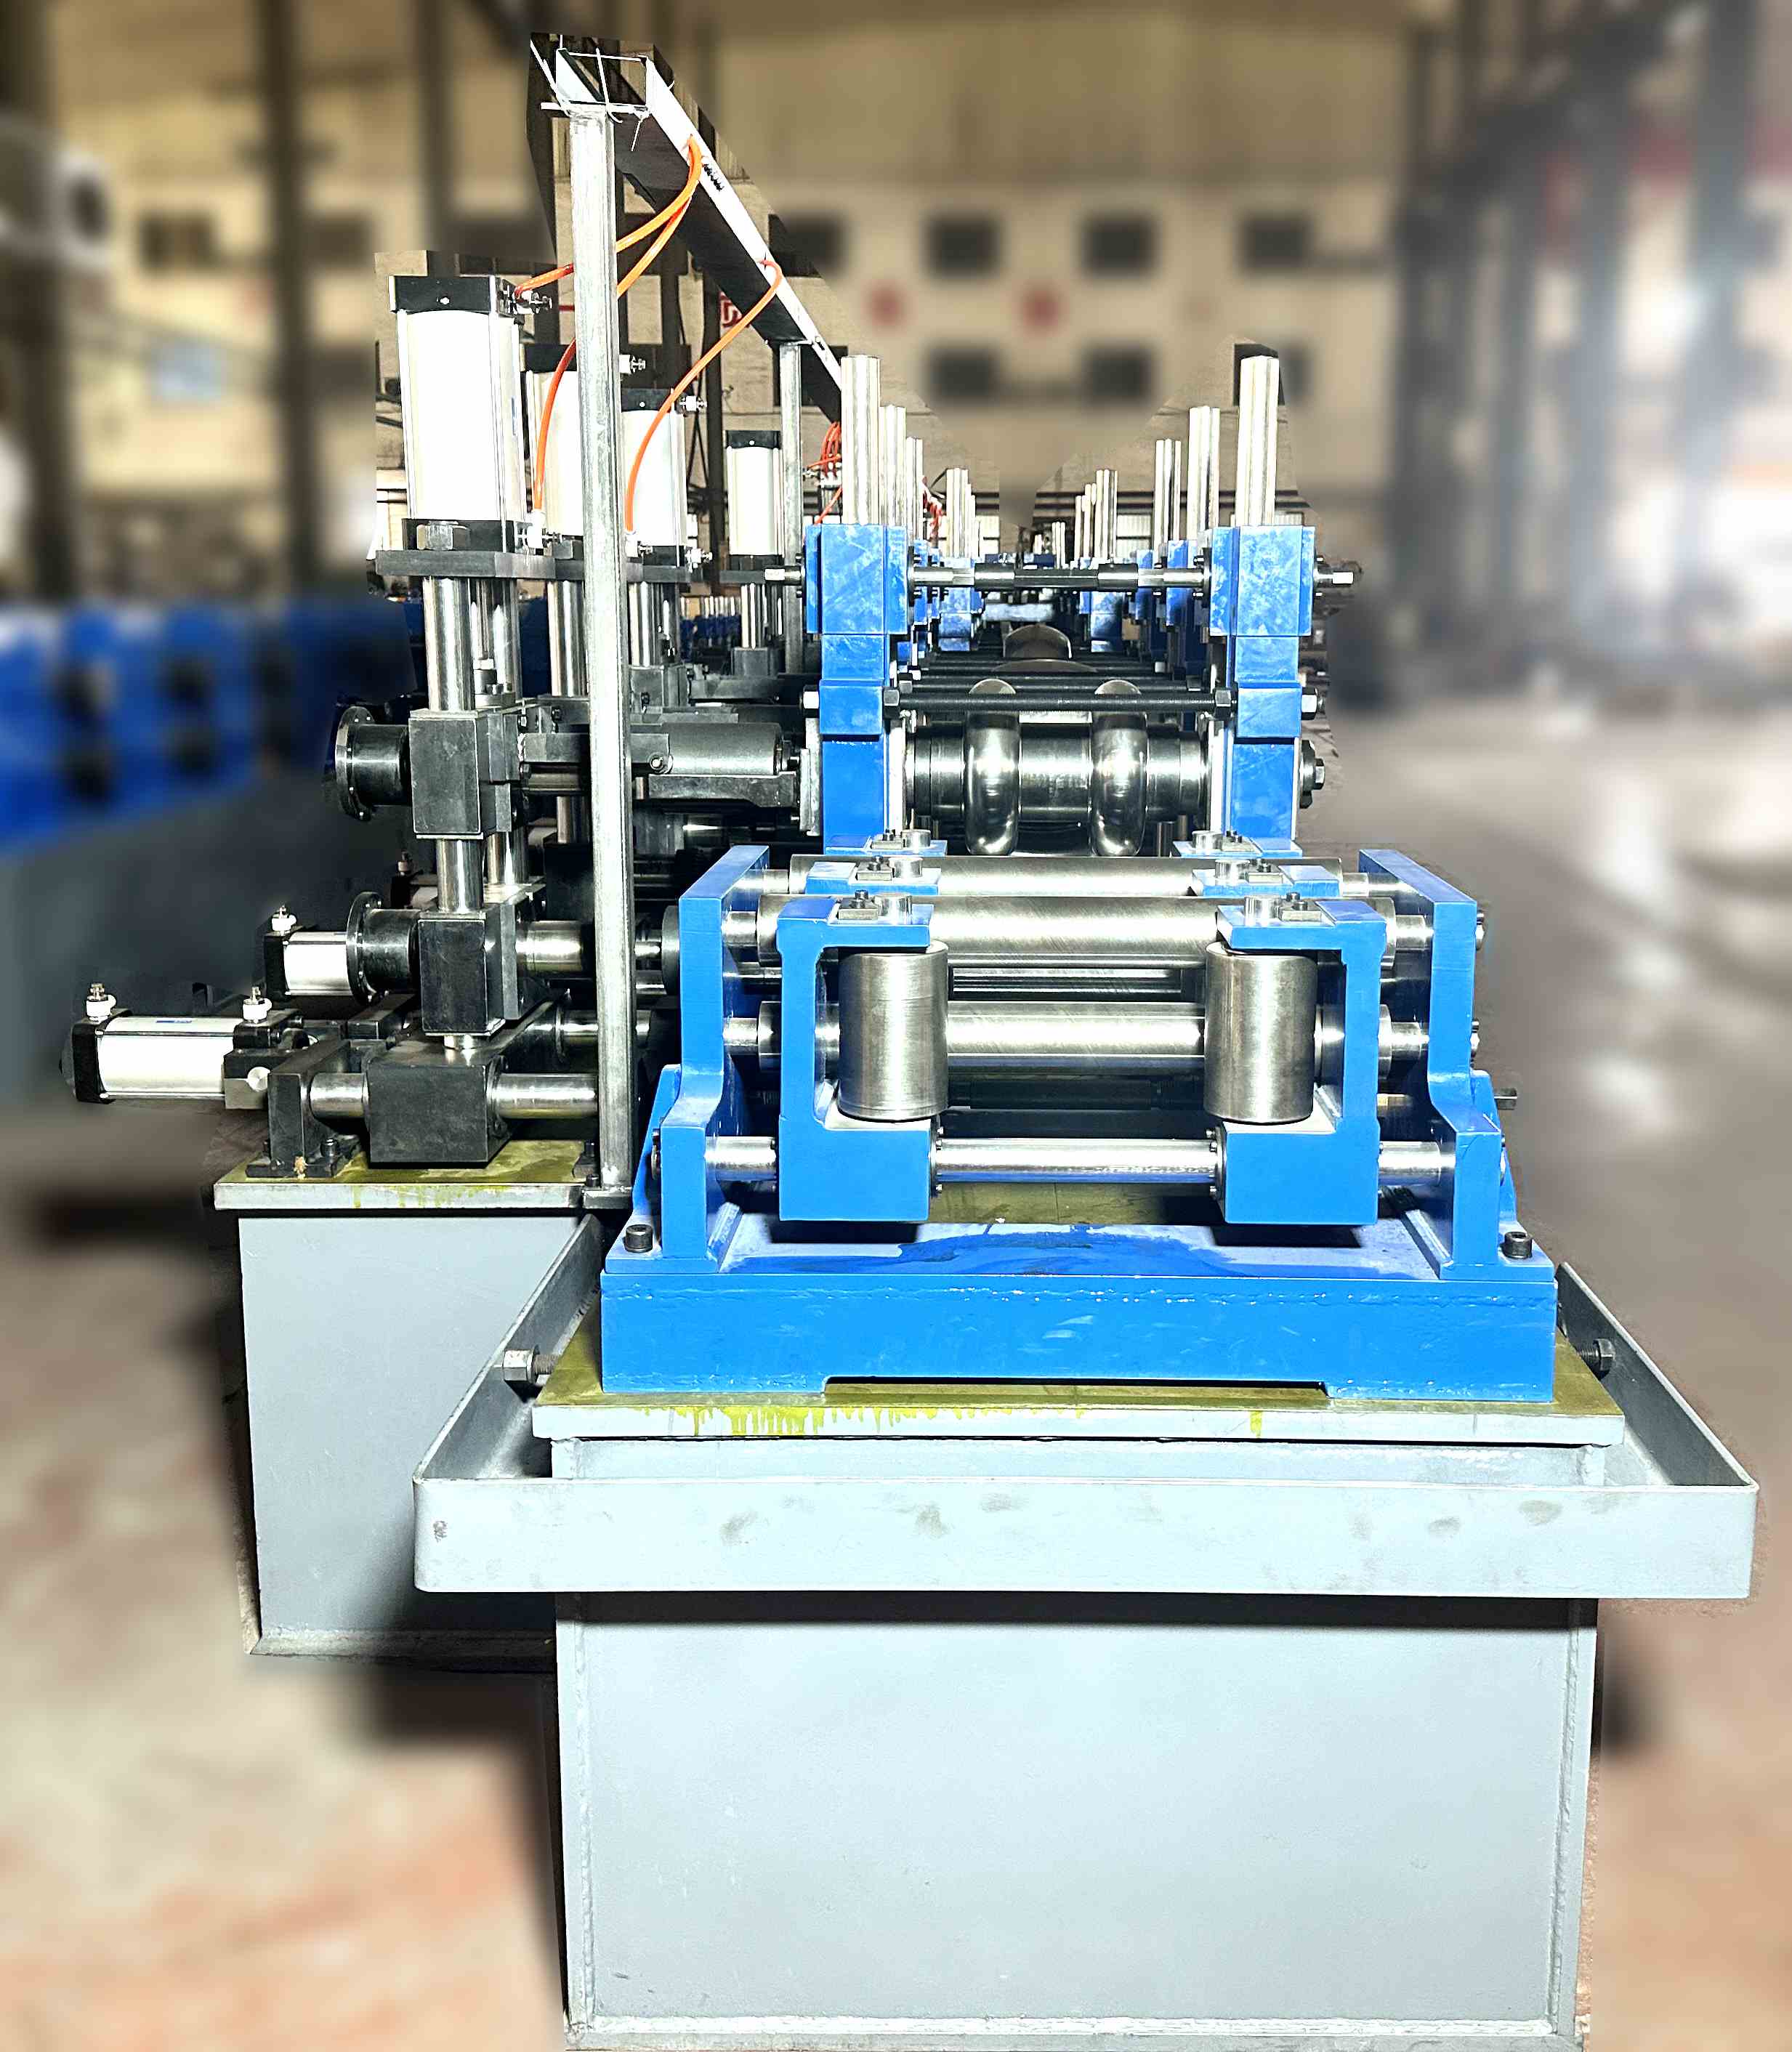
5. Vergleich: Manuelle vs. Hydraulische vs. Motorisierte Abwickler
Die Wahl einer manuellen Abwickelmaschine im Vergleich zu motorisierten Alternativen hängt vom Spulengewicht, der Liniengeschwindigkeit und der Häufigkeit des Umrüstens ab. Die folgende Tabelle vergleicht drei Typen basierend auf den Marktdaten von 2024:
| Merkmal | Manueller Abwickler | Hydraulischer Abwickler | Motorisierter Abwickler |
|---|---|---|---|
| Spulen gewichtskapazität | 500–2.000 kg | 2.000–10.000 kg | 5.000–30.000 kg |
| Mandrel Erweiterung | Manuelles Handrad | Hydraulischer Zylinder | Hydraulisch oder elektrisch |
| Bremsentyp | Manuelle Reibung (Band/Scheibe) | Pneumatisch oder hydraulisch | Regenerative Motor oder Wirbelstrom |
| Spulen beladung | Gabelstapler oder Rampe | Hydraulische Hebearme | Hydraulisches Heben + Wagen |
| Maximale Liniengeschwindigkeit | 30–50 m/min | 80–120 m/min | 150–300 m/min |
| Relativer Kosten (1–10 Skala) | 1–2 | 5–6 | 8–10 |
Für ein Start-up-Rohrwerk oder eine Werkstatt mit häufigen Spulenwechseln (verschiedene Breiten/Dicken) bietet eine manuelle Abwicklermaschine die beste Rendite. SANSO baut manuelle Abwickler mit optionalen hydraulischen Spulenbeladearmen, die die Lücke zwischen manuellen und vollhydraulischen Systemen schließen.
6. Sicherheitsüberlegungen und Schulung der Bediener
Der Betrieb einer manuellen Abwicklermaschine umfasst Quetschstellen, schwere Spulen und gespeicherte Energie in der Bremse. Obligatorische Sicherheitsmerkmale:
Spulenhaltungsstange: Eine schwenkbare Stange, die verhindert, dass die Spule vom Mandrel während der Erweiterung/Verkürzung rollt.
Bremssperre: Ein Stift oder Riegel, der eine versehentliche Bremsfreigabe verhindert, wenn das Mandrel beladen ist.
Not-Aus-Seil: Entlang der Abwicklerlänge verlaufen, um die nachgelagerte Linie sofort abzuschalten.
Handradabdeckungen: Verhindern, dass Kleidung in rotierenden Speichen hängen bleibt.
Warnschilder: „Quetschstelle“ und „Sperren/Taggen“ Etiketten in der Landessprache.
Die Schulung der Bediener sollte Folgendes abdecken: ordnungsgemäße Verwendung von persönlicher Schutzausrüstung (Handschuhe, Schutzbrille, Sicherheitsstiefel), Spulenhebe-Techniken (niemals unter einer hängenden Last stehen), und Verfahren zur Bremseneinstellung (Handrad langsam drehen, alle 30 Minuten auf Überhitzung überprüfen). SANSO legt jeder manuellen Abwicklermaschine Lieferung eine laminierte Sicherheitscheckliste bei.
7. Integration mit Rohrwerklinie: Zubehör und Upgrades
Um die Leistung einer manuellen Abwicklermaschine zu verbessern, ziehen Sie diese Ergänzungen in Betracht:
Pinch leveler (flattener): Wird direkt nach dem Abwickler montiert, um die Wickelkrümmung (Kippung) und den Querbogen zu entfernen. Ein 5-Rollen-Glätter (2 oben, 3 unten) mit manueller Spaltverstellung kann Streifen bis zu 3 mm dick glätten.
Coil peeler and threading table: Eine klappbare Platte, die hilft, den Streifenende in die Quetschrollen zu führen, wodurch die Rüstzeit verkürzt wird.
Side guide (anti-telescoping) rollers: Federbelastete vertikale Rollen, die die Wicklung während des Abwickelns straff halten.
Portable shear and welder: Für den kontinuierlichen Betrieb schneidet eine manuelle Schere das Ende der ablaufenden Wicklung ab und ein Widerstandsschweißer verbindet es mit dem Kopf der neuen Wicklung. Dies erfordert, dass der Abwickler eine stationäre Basis hat und ein Wickelwagen, um die neue Wicklung in die richtige Position zu drehen.
SANSO bietet einen kompletten Abwickelbereich: eine manuelle Abwickelmaschine, kombiniert mit einem Quetschglätter und einem hydraulischen Schweißschneider, alles von einem einzigen Bedienfeld aus gesteuert.
8. Wartungsplan und Fehlersuche
Um eine manuelle Abwickelmaschine in einem optimalen Zustand zu halten, befolgen Sie diesen intervallbasierten Plan:
Täglich (8 Stunden): Wischen Sie die Mandrel und die Bremsentrommel ab; überprüfen Sie auf Öllecks; vergewissern Sie sich, dass alle Schutzvorrichtungen an ihrem Platz sind; testen Sie den Notstopp.
Wöchentlich (40 Stunden): Schmieren Sie die Expansionsgewinde und die Handradbuchse mit Lithiumfett; überprüfen Sie die Dicke der Bremsbeläge (>3 mm); ziehen Sie die Ankerbolzen fest (Drehmoment auf 150 Nm einstellen).
Monatlich (200 Stunden): Messen Sie die Auslauf des Mandrel (Messuhr auf der Welle); wenn >0,8 mm, ersetzen Sie die Lager. Reinigen Sie die Bremsentrommel mit Bremsreiniger; stellen Sie das Spiel der Bremsverbindung ein (2–3 mm).
Vierteljährlich (600 Stunden): Zerlegen Sie das Mandrel, reinigen Sie die Segmente und tragen Sie ein Anti-Blockiermittel auf die Keilflächen auf. Ersetzen Sie die Bremsbeläge, wenn sie glasiert oder auf <2 mm abgenutzt sind.
Jährlich (2.400 Stunden): Lassen Sie die Mandrel-Baugruppe einer nicht-destruktiven Prüfung (Magnaflux) unterziehen, um Risse zu erkennen; lackieren Sie den Grundrahmen neu, um Rost zu verhindern.
Häufige Fehlersuche: Wenn die Wicklung während der Rotation wackelt, überprüfen Sie, ob das Mandrel zentriert ist (passen Sie die Unterlegscheiben am Lagergehäuse an). Wenn die Bremse nicht hält, ersetzen Sie die Bremsfeder oder passen Sie das Übersetzungsverhältnis an.
Häufig gestellte Fragen (FAQ)
Q1: Was ist das maximale Wickelgewicht, das eine manuelle Abwickelmaschine
sicher handhaben kann?
A1: Die meisten manuellen Abwickelmaschinen haben eine Kapazität von 1.500–2.000 kg. Über 2.000 kg
kann die manuelle Bremse nicht genügend Drehmoment liefern, um die Trägheit zu kontrollieren, und das
Mandrel kann sich verbiegen. Für Wicklungen über 2.000 kg verwenden Sie einen hydraulischen oder motorisierten
Abwickler. SANSO bietet ein manuelles Modell mit 2.000 kg und einem
Doppelkonus-Mandrel für verbesserte Unterstützung an.
Q2: Wie stelle ich die Bremsenspannung an einer manuellen Abwickelmaschine für
verschiedene Streifendicken ein?
A2: Als Ausgangspunkt
setzen Sie das Bremsdrehmoment (Nm) = (Wickelgewicht in kg) × 0,1. Für dünne Streifen
(<0,8 mm) reduzieren Sie das Drehmoment um 20%, um ein Dehnen zu vermeiden. Für dicke Streifen (>3
mm) erhöhen Sie das Drehmoment um 30%, um ein Überlaufen zu verhindern. Feinjustieren, indem Sie die Schleife
zwischen Abwickler und Zuführer beobachten: Die Schleife sollte eine konsistente Form beibehalten, ohne
zum Boden zu hängen oder straff zu schnappen. Passen Sie immer in kleinen Schritten (1/4
Umdrehung des Handrads) an und warten Sie 30 Sekunden auf die Wirkung.
Q3: Kann ein manueller Abwickler mit einem automatischen Bremssystem nachgerüstet werden?
A3: Ja. Viele Benutzer rüsten auf eine pneumatische Scheibenbremse mit einem Feedback des Tänzerrollers um. Der Tänzerroller (schwebender Roller) misst die Bandspannung und sendet ein Signal an einen Regler, der den Luftdruck zur Bremse anpasst. Diese Nachrüstung kostet 3.000–5.000 $ und erhöht die Liniengeschwindigkeit von 50 m/min auf 80 m/min. SANSO bietet ein nachrüstbares pneumatisches Bremskit für seine manuellen Abwicklermodelle an.
Q4: Wie lange hält eine manuelle Abwicklermaschine in einem
Zweischicht-Rohrwerk?
A4: Bei ordnungsgemäßer Wartung
(wöchentliche Schmierung, Austausch der Bremsbeläge alle 6 Monate) kann eine manuelle Abwicklermaschine 10–15 Jahre halten. Die häufigsten Verschleißteile sind Bremsbeläge (alle 2.000 Stunden ersetzen), Wellensegmente (alle 5 Jahre ersetzen, wenn Riefen sichtbar sind) und das Axiallager (alle 3 Jahre ersetzen). Der Grundrahmen und die Welle halten typischerweise die Lebensdauer der Maschine.
Q5: Wie verhindere ich, dass die Spule während des Abwickelns
teleskopiert?
A5: Teleskopieren tritt auf, wenn der Innendurchmesser der Spule nicht konzentrisch mit dem Mandrel ist oder wenn der Auslaufwinkel des Bandes zu hoch ist. Lösungen: (1) Verwenden Sie eine Spule mit minimaler Innendurchmesser-Ovalität (<3 mm); (2) Installieren Sie seitliche Führungsrollen, die leicht gegen die Kanten der Spule drücken; (3) Stellen Sie sicher, dass das Band die Spule im 90°-Winkel verlässt (verwenden Sie eine Abweisrolle, um den Winkel zu korrigieren); (4) Verringern Sie die Abwickelgeschwindigkeit, wenn das Teleskopieren beginnt – plötzliche Beschleunigung verschärft das Problem. Bei starkem Teleskopieren die Spule vor dem Laden auf einen Schneidapparat zurückspulen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
