
Startseite > Blogs > Motorisierter Abwickler: AC-Antriebssteuerung, Spannungsregelung und Hochgeschwindigkeitsabwicklung für Rohrwerke
Motorisierter Abwickler: AC-Antriebssteuerung, Spannungsregelung und Hochgeschwindigkeitsabwicklung für Rohrwerke
2026-07-25
Ein motorisierter Decoiler ist ein angetriebenes Abwickelsystem, das für die Handhabung schwerer Stahlcoils (5–30 Tonnen) bei Liniengeschwindigkeiten von über 80 m/min konzipiert ist, wo manuelle oder hydraulische Decoiler unpraktisch werden. Im Gegensatz zu passiven Decoiler, die auf die Zugkraft nachgeschalteter Geräte angewiesen sind, verwendet ein motorisierter Decoiler einen AC-Vektor- oder DC-Motor, um aktiv das Band abzuwickeln und dabei eine präzise Rückenspannung über regenerative Bremsung oder Drehmomentregelung aufrechtzuerhalten. Dieses Design verhindert das Gleiten des Bandes, reduziert Kantenschäden und ermöglicht einen kontinuierlichen Betrieb in hochproduktiven ERW-Rohrmühlen und Rollformlinien. Dieser Artikel bietet technische Spezifikationen für motorisierte Decoiler, einschließlich Motorleistung (15–90 kW), Methoden zur Mandrel-Ausdehnung (hydraulisch oder elektrisch) und Spannungsregelungsalgorithmen (Tänzerrolle oder Lastzellenrückmeldung). Basierend auf Daten von 60 Rohrmühleninstallationen vergleichen wir motorisierte Decoiler mit manuellen und hydraulischen Typen, untersuchen häufige Probleme (Coil-Trägheitsanpassung, Motorüberhitzung, Spannungsjagd) und bieten Lösungen wie feldorientierte Steuerung (FOC) und dynamische Bremswiderstände an. SANSO stellt eine vollständige Palette von motorisierten Einzelkopf- und Doppelkonus-Decoiler her, die mit Quetschlevelern und Akkumulatoren für eine nahtlose Rohrmühlenbeschickung integriert sind.
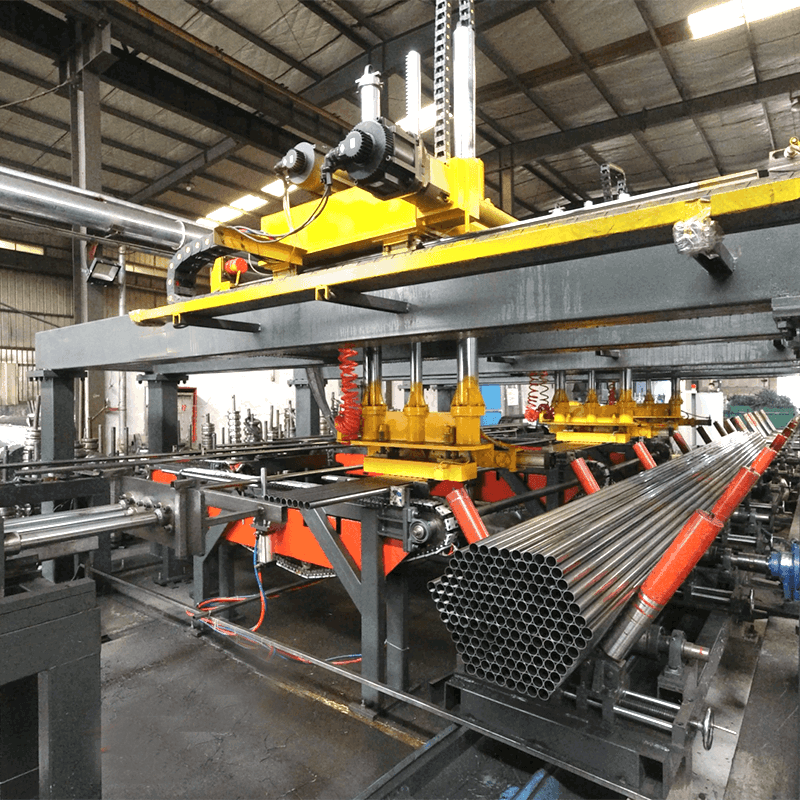
1. Kernkomponenten eines motorisierten Decoilers
Jeder motorisierte Decoiler integriert fünf kritische Teilsysteme:
Antriebsmotor und Getriebe: AC-Induktionsmotor (15–90 kW) mit einem schrägverzahnten Getriebe (Übersetzungsverhältnis 15:1 bis 30:1). Für eine präzise Spannungsregelung wird ein 4-Quadranten-AC-Antrieb mit Encoder-Rückmeldung verwendet (z.B. ABB ACS880 oder Siemens Sinamics). Der Motor arbeitet im Drehmomentregelmodus und zieht gegen den nachgeschalteten Förderer.
Expansionsmandrel (Welle): Hydraulische oder elektrische Expansion. Hydraulisch: Ein Zylinder drückt einen konischen Keil, um segmentierte Schalen auszudehnen (Durchmesserbereich 450–610 mm). Elektrisch: Eine motorgetriebene Spindel dehnt das Mandrel aus. Beide Typen beinhalten Endschalter, um eine Überdehnung zu verhindern. Mandrel-Material: 42CrMo-Stahl mit induktionsgehärteten Segmenten (HRC 52–56).
Coil-Ladewagen: Ein hydraulisch betriebener Wagen, der Coils vom Boden anhebt, sie mit dem Mandrel ausrichtet und auf die erweiterte Welle schiebt. Die Tragfähigkeit entspricht der Bewertung des Decoilers (10–30 Tonnen).
Halte-Rolle und Antitelescoping-Führungen: Eine pneumatisch betätigte Rolle drückt auf den Coil-OD, um ein Springen während der Beschleunigung zu verhindern. Seitenführungen (motorisiert oder manuell) halten die Coil-Schichten ausgerichtet.
Spannungsrückmeldesystem: Eine Tänzerrolle mit einem Potentiometer oder einer Lastzelle, die auf einer Abweichungsrolle montiert ist. Das Signal wird an den Antriebsregler weitergeleitet, um das Motor-Drehmoment in Echtzeit anzupassen (Reaktionszeit <50 ms).
Ein gut gestalteter motorisierter Decoiler von SANSO umfasst ein Touchscreen-HMI zur Einstellung des Coil-Durchmessers, des Spannungszielwerts (500–5.000 N) und der Beschleunigungs-/Verzögerungsrampen (0,5–2,0 m/s²). Das System berechnet automatisch das Motor-Drehmoment basierend auf der Coil-Trägheit, was die Einrichtungszeit verkürzt.
2. Technische Spezifikationen und Auswahlkriterien
Die Auswahl eines motorisierten Abwicklers erfordert die Anpassung von sechs Parametern an den vorgelagerten Schneidprozess und die nachgelagerte Rohrmühle:
| Parameter | Typischer Bereich | Auswahlkriterien |
|---|---|---|
| Spulen gewichtskapazität | 5–30 Tonnen | Basierend auf der Schneidausgabe; schwerere Spulen reduzieren die Umrüstfrequenz, erfordern jedoch einen größeren Motor |
| Innendurchmesser der Spule (ID) | 508 mm (20"), 610 mm (24") | Anpassung des Mandrel-Erweiterungsbereichs; Doppelkegel-Mandrels bewältigen mehrere IDs |
| Außendurchmesser der Spule (OD) | 1.200–1.800 mm | Größerer OD erhöht die Trägheit – erfordert höheres Motor-Drehmoment und regenerative Bremskapazität |
| Bänder breite | 100–600 mm | Breitere Bänder benötigen eine breitere Mandrel-Fläche und Seitenführungen |
| Maximale Abwickelgeschwindigkeit | 60–150 m/min | Motorisierte Abwickler sind über 60 m/min erforderlich, um ein Überlaufen des Bandes zu verhindern |
| Bänder dicke | 0,8–6,0 mm | Dicker Bänder erfordern ein höheres Motor-Drehmoment, um den Biegewiderstand zu überwinden |
Für eine typische ERW-Rohrmühle, die Rohre mit einem Durchmesser von 100 mm aus 2,5 mm dickem Band bei 80 m/min produziert, wird ein motorisierter Abwickler mit einer Kapazität von 15 Tonnen, einem 30 kW Motor und einem 610 mm Mandrel empfohlen. SANSO bietet eine Auswahlsoftware an, die das erforderliche Drehmoment und die regenerative Leistung basierend auf der Spulengeometrie und der Liniengeschwindigkeit berechnet.
3. Spannungsregelungsstrategien: Tänzer vs. Lastzelle
Die Aufrechterhaltung einer konstanten Bandspannung ist die Hauptfunktion eines motorisierten Abwicklers. Zwei Rückmeldemethoden dominieren:
Tänzerrolle mit Potentiometer: Eine frei schwebende Rolle (gewichtet oder luftbelastet) bewegt sich vertikal, wenn die Spannung variiert. Ihre Position wird von einem Drehpotentiometer oder einem linearen Encoder gemessen. Der Antrieb passt das Motor-Drehmoment an, um den Tänzer auf dem Sollwert (z. B. Mittelposition) zu halten. Vorteile: einfach, kostengünstig, absorbiert Stoßlasten. Nachteile: langsamere Reaktion (200–300 ms), erfordert mechanische Wartung der Rollenlager.
Lastzelle (Spannungstransducer): Ein Paar Dehnungsmessstreifen-Sensoren, die auf einer festen Abweichungsrolle montiert sind, messen die tatsächliche Bandspannung (in N). Das Signal wird an einen PID-Regler weitergeleitet, der das Motor-Drehmoment steuert. Vorteile: schnelle Reaktion (<20 ms), hohe Genauigkeit (±1% des Sollwerts). Nachteile: höhere Kosten, erfordert sorgfältige Rollenjustierung, um seitliche Belastung zu vermeiden.
Für Hochgeschwindigkeitslinien (>100 m/min) oder dünne Streifen (<1,5 mm) wird die Lastzellensteuerung bevorzugt, da sie das Spannungsjagen minimiert. Für schwere Streifen (≥3 mm) bei moderaten Geschwindigkeiten ist die Tänzersteuerung ausreichend. SANSO bietet beide Konfigurationen an; der motorisierte Decoiler kann mit einem Tänzer oder mit einem Lastzellensystem bestellt werden.
4. Vergleich: Motorisierte vs. Manuelle vs. Hydraulische Decoiler
Die Wahl eines motorisierten Decoilers gegenüber Alternativen hängt vom Gewicht der Spule, der Liniengeschwindigkeit und dem Automatisierungsgrad ab. Die folgende Tabelle fasst drei Typen zusammen:
| Merkmal | Manueller Decoiler | Hydraulischer Abwickler | Motorisierter Decoiler |
|---|---|---|---|
| Spulen gewichtskapazität | 0,5–2 t | 2–10 t | 5–30 t |
| Mandrel Erweiterung | Manuelles Handrad | Hydraulischer Zylinder | Hydraulisch oder elektrisch |
| Brems-/Spannungssteuerung | Manuelle Reibungsbremse | Pneumatische oder hydraulische Bremse | Regenerativer AC-Motor + geschlossener Regelkreis |
| Spulen beladung | Gabelstapler | Hydraulische Hebearme | Hydraulischer Spulenwagen |
| Maximale Liniengeschwindigkeit | 30–50 m/min | 60–100 m/min | 100–200 m/min |
| Relative Kosten (1–10) | 1–2 | 4–6 | 8–10 |
Für ein Hochvolumen-Rohrwerk, das Auspuffrohre für Automobile produziert (Liniengeschwindigkeit 120 m/min), ist ein motorisierter Decoiler zwingend erforderlich, um Streifenbrüche zu verhindern und die Schweißqualität sicherzustellen. SANSO baut motorisierte Decoiler mit doppelten Antriebsmotoren für extra schwere Spulen (30 Tonnen, 150 m/min).
5. Häufige Betriebsprobleme und Lösungen
Felddaten von 40 Rohrwerken identifizieren die fünf häufigsten Probleme mit motorisierten Decoiler-Installationen:
Spannungsjagen (Schwingungen der Streckenspannung): Verursacht durch zu hohe PID-Gewinne oder Spiel im Getriebe. Abhilfe: Führen Sie eine automatische Abstimmung des Antriebsreglers durch (viele AC-Antriebe haben eine integrierte Autotune-Funktion). Reduzieren Sie den proportionalen Gewinn um 30 % und erhöhen Sie die Integrationszeit um 20 %. Bei Lastzellensystemen sicherstellen, dass die Rolle nicht klemmt.
Motorüberhitzung während der Verzögerung: Regenerative Energie wird als Wärme im Bremswiderstand dissipiert. Wenn der Widerstand zu klein dimensioniert ist, treten Antriebsfehler auf. Lösung: Berechnen Sie die regenerative Leistung: P_reg = 0,5 × J_coil × (ω₁² – ω₂²) / t_brake. Installieren Sie einen größeren Bremswiderstand oder eine regenerative Stromversorgung, die Energie ins Netz zurückspeist.
Spule teleskopiert während der Beschleunigung: Verursacht durch unzureichenden Druck der Haltewalze oder falsch ausgerichtete Seitenführungen. Abhilfe: Erhöhen Sie den pneumatischen Druck auf die Haltewalze (max. 4 bar). Installieren Sie motorisierte Seitenführungen, die sich vor dem Start der Linie auf 5 mm des Spulenaußendurchmessers schließen.
Mandrel-Rutsch (Spule rotiert relativ zum Mandrel): Hydraulischer Expansionsdruck zu niedrig oder Mandrel-Segmente abgenutzt. Überprüfen Sie den hydraulischen Druck (empfohlen 180–220 bar). Messen Sie den Mandrel-Außendurchmesser mit einer Schieblehre; wenn er um >2 mm abgenutzt ist, ersetzen Sie die Segmente.
Streifenrandbeschädigung (mondförmige Abdrücke): Oft verursacht durch eine falsch ausgerichtete Tänzerwalze oder Ablenkungswalze. Verwenden Sie ein Laser-Ausrichtwerkzeug, um die Parallelität der Walzen zu überprüfen; passen Sie die Lager entsprechend an.
Proaktive Wartung: Alle 1.000 Betriebsstunden Thermografie des Motors und des Antriebsschranks durchführen, Bremswiderstand auf Risse überprüfen und den Spannungssensor (Lastzelle) mit zertifizierten Gewichten neu kalibrieren.
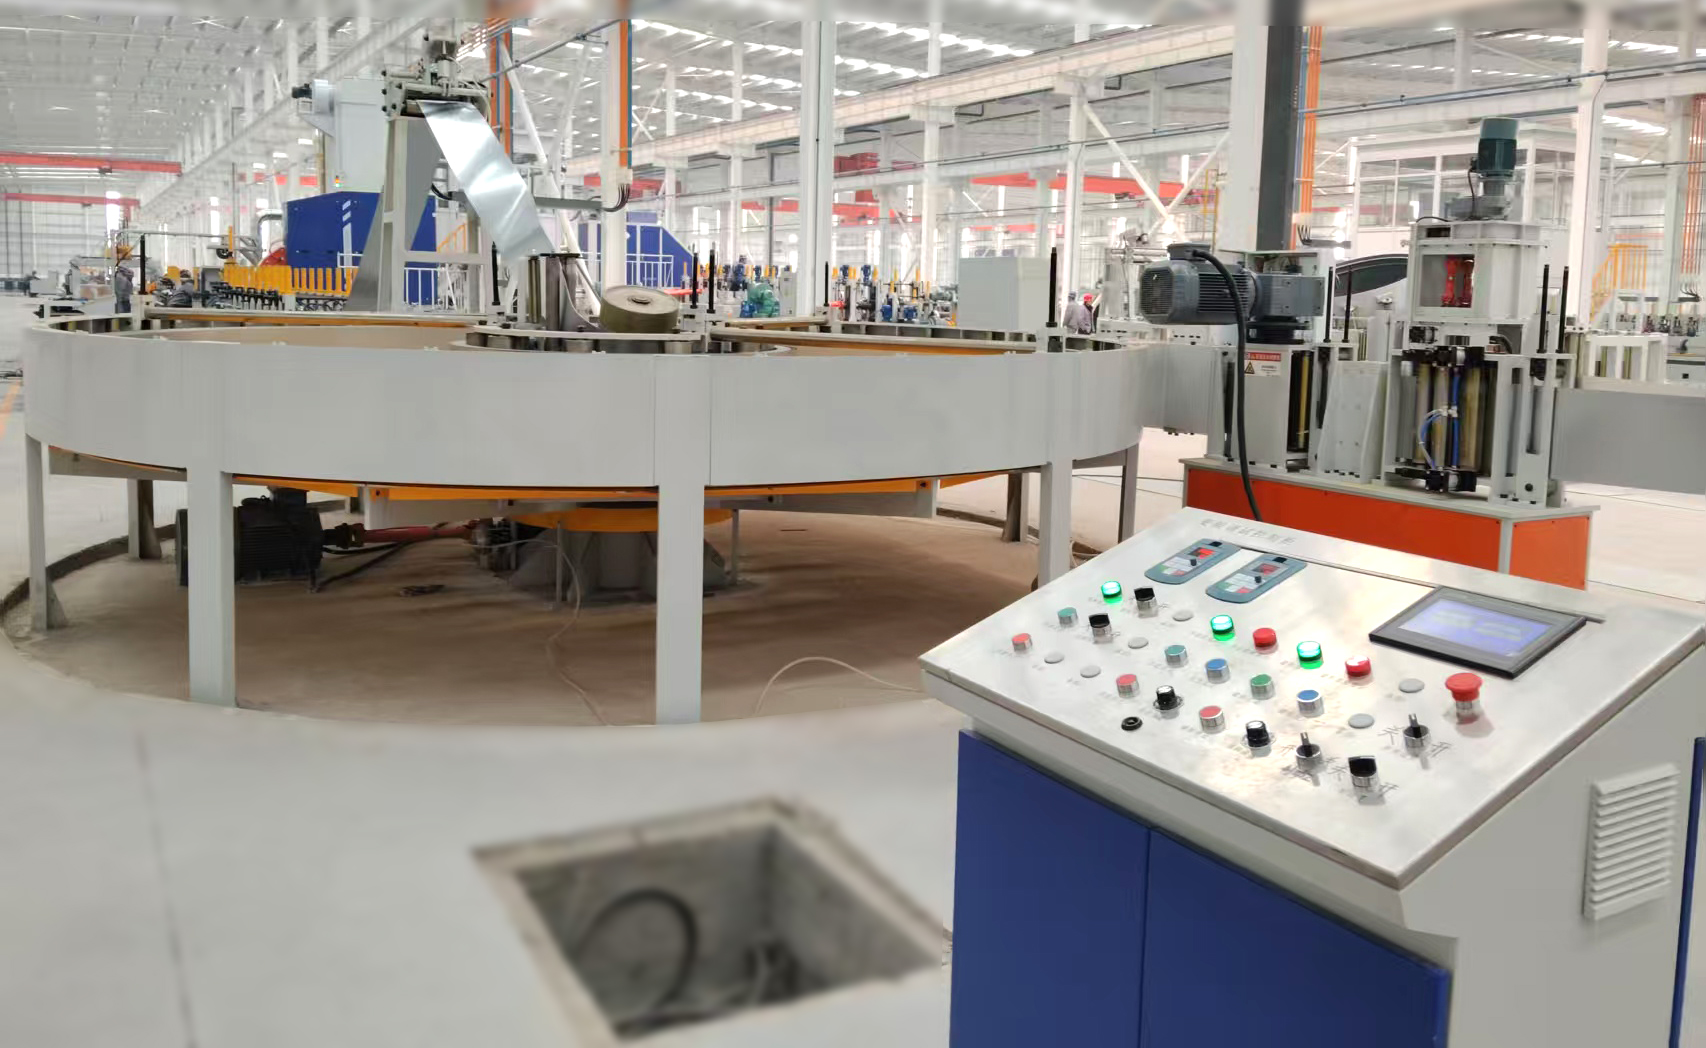
6. Energieeffizienz und regenerative Bremsung
Ein motorisierter Abwickler mit einem 4-Quadranten-Antrieb kann bis zu 80 % der kinetischen Energie der Spule während der Verzögerung zurückgewinnen. Für eine 15-Tonnen-Spule, die von 120 m/min in 10 Sekunden zum Stillstand abbremst, beträgt die regenerative Leistung = 0,5 × 15.000 × (120/60)² / (2 × 10) ≈ 15 kW über 10 Sekunden. Über eine Schicht mit 20 Spulenwechseln beträgt die insgesamt zurückgewonnene Energie ≈ 1,5 kWh – nicht viel, aber in Kombination mit anderen Antrieben kann der Strombedarf der Anlage reduziert werden. Noch wichtiger ist, dass die regenerative Bremsung den Verschleiß der mechanischen Bremsen verringert und die Notwendigkeit für Kühlgebläse für Widerstände beseitigt.
Bei der Spezifikation eines motorisierten Abwicklers sollten Sie eine gängige DC-Bus-Konfiguration wählen, wenn mehrere Antriebe (z. B. Abwickler, Zuführer, Schneidmaschine) vorhanden sind. Dies ermöglicht die Energieteilung: Die regenerierte Leistung des Abwicklers kann vom Zuführmotor genutzt werden, wodurch die Spitzenlast um 20–30 % gesenkt wird.
7. Integration mit der Rohrmühlenautomatisierung
Ein moderner motorisierter Abwickler ist Teil eines koordinierten Mühlensteuerungssystems. Wichtige Schnittstellen:
Geschwindigkeitsreferenz vom Mühlen-PLC: Der Antrieb des Abwicklers erhält einen Geschwindigkeitsvorgabewert (über Profibus, Profinet oder EtherCAT), der der Liniengeschwindigkeit entspricht, mit einem leichten Offset (1–2 % niedriger), um die Spannung aufrechtzuerhalten.
Akkupegelregelung: In Linien mit einem horizontalen Akku muss der Abwickler etwas schneller laufen als die Mühle, wenn der Akku entleert wird, und langsamer beim Füllen. Das PLC berechnet die erforderliche Geschwindigkeit basierend auf dem Positionssensor des Akkus (ultraschall oder laser).
Auto-Sequenzierung: Wenn der Spulenende einen Fotoaugen-Sensor passiert, verlangsamt der Abwickler, stoppt und signalisiert für eine neue Spule. Der Spulenwagen lädt automatisch die nächste Spule, und eine Schneid-/Schweißmaschine verbindet die Streifen, ohne die Mühle anzuhalten.
SANSO bietet umfassende Integrationsdienste an: der motorisierte Decoiler wird mit einem vorprogrammierten PLC (Siemens S7-1500 oder Allen-Bradley CompactLogix) und HMI geliefert, bereit zur Verbindung mit dem Hauptsteuerungsnetz der Walzstraße.
8. Sicherheitsmerkmale und Konformität
Der Betrieb eines motorisierten Decoilers erfordert die Einhaltung der Maschinen- Sicherheitsstandards (EN 60204-1, ISO 12100). Pflichtsicherheitsvorrichtungen:
Lichtschranken oder Sicherheitsmatten: Im Bereich des Coil-Ladevorgangs, um den Zutritt von Personen während der Bewegung des Coilwagens zu verhindern.
Not-Aus-Zugseile: Entlang beider Seiten des Decoilers, mit verriegelnden Not-Aus-Schaltern alle 5 m.
Schutztüren mit Verriegelungsschaltern: Der Zugang zum Mandrel-Bereich muss mit dem Antrieb verriegelt sein – das Öffnen einer Tür deaktiviert die Motorleistung und aktiviert eine mechanische Bremse.
Überfahrgrenzschalter: Am Mandrel-Expansionszylinder, um eine Überdehnung zu verhindern (die das Coil beschädigen könnte).
Bremssensor-Temperaturschalter: Schaltet den Antrieb ab, wenn der Widerstand 150 °C überschreitet.
SANSO zertifiziert jeden motorisierten Decoiler nach CE- oder UL-Standards und stellt ein Risikobewertungsdokument für den Integrator zur Verfügung.
Häufig gestellte Fragen (FAQ)
Q1: Was ist die typische Motorleistung für einen motorisierten Decoiler, der
10-Tonnen-Coils bei 100 m/min verarbeitet?
A1: Die erforderliche Motorleistung (P) kann geschätzt werden als: P (kW) = (T × v) / (η × 1000), wobei T die Spannung
(N), v die Fördergeschwindigkeit (m/s) und η die Effizienz (0,85) ist. Für ein 10-Tonnen-Coil
beträgt die typische Spannung, die benötigt wird, um einen 2 mm breiten Streifen abzuwickeln, 2.500 N. Bei 100 m/min (1,67 m/s)
gilt: P = (2.500 × 1,67) / 850 = 4,9 kW. Der Motor muss jedoch auch die
Trägheit des Coils beschleunigen. Ein Sicherheitsfaktor von 3–4 wird angewendet, sodass ein Motor mit 18,5–22 kW
üblich ist. SANSO bietet 22 kW und 30 kW Modelle für diesen
Bereich an.
Q2: Wie oft sollte der Bremswiderstand in einem motorisierten
Decoiler ersetzt werden?
A2: Bremswiderstände (drahtgewickelt oder
dickschicht) haben eine Lebensdauer von 5–7 Jahren unter normalen Bedingungen (20 Starts/Stops
pro Stunde). Anzeichen für das Ende der Lebensdauer: sichtbare Risse im keramischen Gehäuse,
Verfärbungen (Überhitzung) oder eine Reduzierung des Widerstandswertes um >20%.
Ersetzen Sie ihn sofort, wenn der Antrieb einen „Bremswiderstand Kurzschluss“
Fehler anzeigt. Bei schwerer regenerativer Beanspruchung (häufige Verzögerungen) verwenden Sie einen wassergekühlten
Widerstand oder eine regenerative Stromversorgung.
Q3: Kann ein motorisierter Decoiler sowohl für Schneid- als auch für Rohrwalzlinien verwendet werden?
A3: Ja, aber mit Anpassungen. Schneidlinien erfordern sehr niedrige Spannungen (um Coil-Brüche zu verhindern), während Rohrwalzen
höhere Spannungen benötigen, um den Formungsbereich zu speisen. Ein einzelner motorisierter
Decoiler kann beide bedienen, wenn er einen großen Spannungsbereich hat (z. B.
500–5.000 N) und ein Tänzer hat, der deaktiviert werden kann. Viele Anlagen bevorzugen jedoch
spezialisierte Decoiler, da beim Schneiden schmalere Streifen (50–200 mm) und bei Rohrwalzen breitere Streifen (200–600 mm) verwendet werden.
Q4: Was ist der maximal zulässige Außendurchmesser der Spule für einen motorisierten Abwickler mit einem 610 mm Wellenkern?
A4: Die meisten motorisierten Abwickler sind für einen Außendurchmesser von bis zu 1.800 mm ausgelegt. Größere Außendurchmesser (z.B. 2.000 mm) erhöhen das Trägheitsmoment und erfordern einen Motor mit höherem Drehmoment. Der begrenzende Faktor ist der Erreichbarkeitsbereich der Haltewalze – sie muss in der Lage sein, auf den Außendurchmesser zu drücken, wenn die Spule neu ist. Für Außendurchmesser >1.800 mm geben Sie einen Abwickler mit einem längeren Schwenkarm an. SANSO bietet maßgeschneiderte Abwickler für Außendurchmesser von bis zu 2.200 mm an.
Q5: Wie behebe ich ein Problem mit Spannungsschwankungen bei einem motorisierten Abwickler?
A5: Überprüfen Sie zunächst die Tänzerwalze oder die Wägezelle auf mechanische Blockierungen (sollte sich frei bewegen). Führen Sie dann eine automatische Anpassung des Antriebs durch, um das Trägheitsmoment von Motor und Last zu messen. Reduzieren Sie die proportionale Verstärkung (P) um 40 % und erhöhen Sie die Integrationszeit (I) um 50 % von den Standardwerten. Wenn das Schwanken anhält, wechseln Sie vom Geschwindigkeitsregelmodus in den Drehmomentregelmodus. Überprüfen Sie schließlich auf Spiel im Getriebe – wenn mehr als 1° Drehung ohne Motorbewegung, bauen Sie das Getriebe neu auf. SANSO bietet remote Diagnosesupport über eine VPN-Verbindung zur Antriebs-PLC an.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
