
Startseite > Blogs > Hydraulischer Abwickler: Ingenieurtechnische Bandzuführung für Hochfrequenz-Schweißrohrlinien
Hydraulischer Abwickler: Ingenieurtechnische Bandzuführung für Hochfrequenz-Schweißrohrlinien
2026-07-11
Bei der Produktion von geschweißten Stahlrohren wird die Qualität des Endprodukts lange bevor die Formrollenköpfe schließen bestimmt. Der erste Kontrollpunkt—die Abwickelstation—beeinflusst direkt den Zustand der Bandkanten, die Spannungsuniformität und die Gesamtdauer des Betriebs der Anlage. Ein hydraulischer Abwickler ist nicht einfach ein Spulenständer; es ist eine Präzisionsschnittstelle, die eine stationäre Hauptspule in ein kontinuierlich gefüttertes Band mit konstanter Rückenspannung und Ausrichtung umwandelt. Im Gegensatz zu mechanischen Reibungs- oder Ein-Kegel-Ständern bieten hydraulische Abwickler proportionale Bremskraft, aktive Kantenführung und kontrollierte Mandrel-Erweiterung. Dieser Artikel präsentiert Ingenieurprinzipien, anwendungsspezifische Vorteile und Zuverlässigkeitsdaten, die aus SANSO Installationen in vierzig Rohrmühlen weltweit stammen.
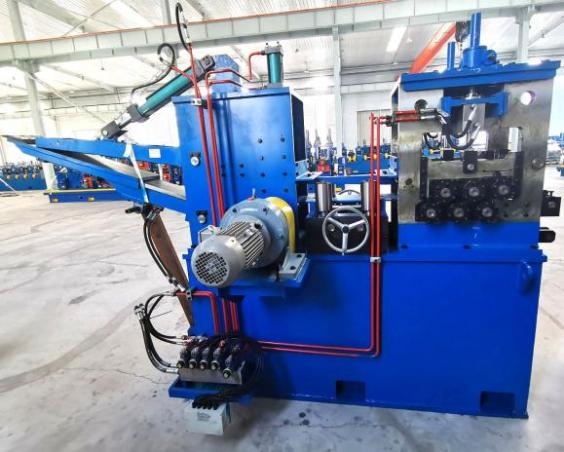
Kernkomponenten und Betriebsprinzip eines hydraulischen Abwicklers
Ein hydraulischer Abwickler integriert vier Hauptsubsysteme:
Hydraulisch expandierendes Mandrel: Mehrsegmentplatten, die von einem Zylinder angetrieben werden. Die Expansionskraft reicht von 8 bis 35 metrischen Tonnen und sichert Spulen mit einem Innendurchmesser (ID) von 450 mm bis 610 mm. Einheitlicher radialer Druck verhindert Deformation der Innenwicklung.
Proportionales hydraulisches Bremskreis: Geschlossener Druck Regelung hält die Bandspannung innerhalb von ±3% des Sollwerts. Die Bremse reagiert auf Durchmesseränderungen über einen Ultraschallsensor oder Rückmeldung des Tänzerarms.
Spulenladehubwagen: Hydraulische Zylinder heben die Spule von den Lagergestellen zur Mandrel-Mittelachse. Eine Hochdruckwalze mit Positionssensoren zentriert die Spule vertikal und reduziert manuelle Eingriffe.
Aktive Kantenpositionskontrolle (EPC): Fotoelektrische oder Ultraschallsensoren erkennen Abweichungen der Bandkante; hydraulische Zylinder verschieben die gesamte Abwicklerbasis, um die Bandmittelachse innerhalb von ±2 mm zu halten.
Diese Komponenten arbeiten in geschlossener Schleifenkoordination. Für eine typische 15-Tonnen Spule aus warmgewalztem Stahl (Dicke 3–6 mm) beschleunigt ein hydraulischer Abwickler in weniger als 2,5 Sekunden auf 50 m/min und hält dabei die Spannungsstabilität. Die Komponenten von SANSO für Rohrmühlen verwenden proportionale Ventile von Bosch Rexroth, um Wiederholgenauigkeit über Produktionsschichten hinweg zu garantieren.
Vergleichende Vorteile gegenüber mechanischen Abwicklern in Rohrmühlen
Viele bestehende Rohrlinien arbeiten immer noch mit mechanischen Zugabwicklern oder Ein-Kegel-Ständern. Felddaten zeigen jedoch quantifizierbare Verbesserungen nach der Umstellung auf hydraulische Systeme:
Keine Schäden an der Innenwicklung: Mechanische Expansionsköpfe erzeugen Punktlasten, die den Innendurchmesser verformen. Hydraulische Expansion wendet gleichmäßige radiale Kraft an und bewahrt die Integrität der Spule für das Hochfrequenzschweißen.
Dynamische Spannungsregelung: Mechanische Abwickler verlassen sich auf Reibungspads, die ungleichmäßig abnutzen und Spannungspeaks verursachen. Hydraulische Systeme passen das Bremsmoment in Echtzeit basierend auf dem Spulendurchmesser an, um ein Wellen oder Überziehen des Bandes zu verhindern.
Handhabung schwerer Spulen bis zu 30 Tonnen: Hydraulisches Heben und Erweitern ermöglichen größere OD-Spulen (bis zu 2000 mm) ohne Belastung für den Bediener. Dies reduziert die Häufigkeit des Spulenwechsels um bis zu 40% in Hochleistungsrohrmühlen.
Direkte Integration mit dem Formabschnitt: Aktive Kantensteuerung vom hydraulischen Abwickler verbessert die Ausrichtung der Schweißnaht und reduziert die Ausschussraten aufgrund von Kantenabweichungen um bis zu 65 % bei ERW-Rohr Anwendungen.
Eine retrospektive Studie einer 2,5-Zoll-Rohrmühle, die mit einem hydraulischen Abwickler nachgerüstet wurde, zeigte einen Anstieg der Linienauslastung um 22 % und einen Rückgang der spulenbezogenen Fehler um 37 % über einen Zeitraum von zwölf Monaten. Für Hersteller, die hochfeste Stähle (AHSS) oder API 5L X70-Qualitäten verarbeiten, verhindert die präzise Rückenspannung Mikrorisse am Abwickelradius.
Anwendungsspezifische Konfigurationen für die Produktion von geschweißten Rohren
Verschiedene Rohranwendungen erfordern spezifische Merkmale des hydraulischen Abwicklers. Basierend auf SANSO Feldengineering sind drei gängige Konfigurationen:
ERW-Rohrlinien (Hochgeschwindigkeit, Dünn- bis Mittelwand)
Hydraulischer Abwickler mit aktiver Kantenpositionskontrolle (EPC) und Koordination mit einer Eingangs-Schleifen-Grube.
Mandrel-Erweiterungsbereich: 480–540 mm ID, mit Liniengeschwindigkeiten von bis zu 80 m/min.
Optionale Streifen-Enden-Schneidung für automatischen Spulenwechsel.
Edelstahl Rohrmühlen (Oberflächenkritisch)
Nicht markierende, mit Polyurethan ausgekleidete Mandrel-Segmente, um Kratzer auf #4 oder #8 Oberflächen zu vermeiden.
Niedrigresiduales Drehmoment-Hydraulikbremsen (0–20 N·m) erreicht durch spezielle Ventiltuning.
Staubdichte Zylinder mit Edelstahlstangen für Reinraum- oder lebensmittelechte Umgebungen.
Schwerwandige Rohre & OCTG-Mühlen (Bis zu 25,4 mm Wandstärke)
Doppelarm-Hydraulik-Abwickler mit einer Tragfähigkeit von bis zu 35 Tonnen, Mandrel-Durchmesser 600–760 mm.
Hydraulischer Spulenwagen mit Scherenlift und integrierter Waage zur Bestandsverfolgung.
Fern-HMI mit Spannungsprofilierung über den gesamten Spulendurchmesser (ID zu OD).
Jede Konfiguration integriert sich in die Haupt-PLC der Mühle. SANSOs Produktportfolio umfasst modulare hydraulische Abwickler für Streifenbreiten von 200 mm bis 1600 mm, mit maßgeschneiderten Erweiterungen für nicht-standardisierte Spulen-IDs.
Reale Probleme beim Abwickeln in der Rohrherstellung lösen
Erfahrene Bediener erkennen mehrere wiederkehrende Probleme mit traditionellen Abwicklern. Ein hydraulischer Abwickler adressiert jedes durch spezifische Ingenieurlösungen:
Problem: Teleskopierte Spulen – Lockere Wicklung verursacht seitliche Streifenbewegung. Hydraulische Lösung: Kantenfolgesystem mit 0,5-Sekunden-Reaktionszeit wendet seitliche Korrektur an, ohne die Linie zu stoppen.
Problem: Streifenrandgrate durch Spulenreibung – Tritt auf, wenn sich die Spule ungleichmäßig ausdehnt. Hydraulische Lösung: Synchronisierte Mehrzylindererweiterung mit Rückmeldung von Drucksensoren gewährleistet perfekte Konzentrizität.
Problem: Spannungsvariationen während der letzten Wicklungen – Wenn der Spulendurchmesser schrumpft, ändern sich die Trägheitskräfte. Hydraulische Lösung: Adaptiver Bremsalgorithmus unter Verwendung der Echtzeit-Durchmesserberechnung (über einen Encoder an einer Zangenwalze) hält die spezifische Spannung konstant (N/mm²).
Problem: Lange Spulenwechselzeiten – Manuelles Laden dauert 5–8 Minuten pro Spule. Hydraulische Lösung: Automatische Spulenladefolge mit hydraulischem Wagen und Mandrel-Erweiterung reduziert den Wechsel auf 90 Sekunden.
Ein praktisches Beispiel: Eine 6-Zoll-Spiralrohrmühle in Ohio berichtete von 12 Minuten durchschnittlicher Wickelwechselzeit mit mechanischen Entrollern. Nach der Installation eines hydraulischen Entrollers von SANSO fiel die Umrüstzeit auf 2,5 Minuten, und der Ausschuss durch Kantenschäden wurde um 53 % reduziert (über 6 Monate Produktionsdaten validiert).
Wartungsengineering für hydraulische Entroller
Während hydraulische Entroller überlegene Leistung bieten, erfordern sie eine systematische Wartung, um ungeplante Ausfallzeiten zu vermeiden. Wichtige Praktiken umfassen:
Sauberkeit des Hydrauliköls: Halten Sie den ISO 4406-Code 16/14/11 oder besser ein. Verwenden Sie Offline-Filterung für Systeme, die 24/7 betrieben werden. Kontaminiertes Öl verursacht das Festkleben von Ventilen und Abweichungen bei der Mandrel-Ausdehnung.
Dichtungsinspektion am Ausdehnungszylinder: Der Mandrel-Zylinder unterliegt zyklischem Druck (bis zu 250 bar). Überprüfen Sie die Stangendichtungen alle 2000 Betriebsstunden; ersetzen Sie sie durch Polyurethan-Dichtungen für Hochzyklusanwendungen.
Ausrichtung der Bremszangen: Proportionalbremsen erfordern eine Scheibenunrundheit von unter 0,1 mm. Verwenden Sie Messuhren während der wöchentlichen Kontrollen; Fehlstellungen führen zu ungleichmäßiger Spannung und Bremsbelagverschleiß.
Schmierung der Gleitwege: Der Basisverschiebemechanismus (für EPC) verwendet gehärtete Linearführungen. Automatische Schmierung mit Fett alle 4 Stunden verhindert Stick-Slip-Bewegungen.
SANSO bietet prädiktive Wartungskits für seine hydraulischen Entroller an, einschließlich Vibrationsempfindern an den Mandrel-Lagern und Druckverlauf-Software. Eine Studie von 12 Feldeinheiten zeigte, dass proaktive Dichtungs- und Filterwechsel die mittlere Zeit zwischen Ausfällen (MTBF) von 3800 auf 7200 Stunden verlängerten.
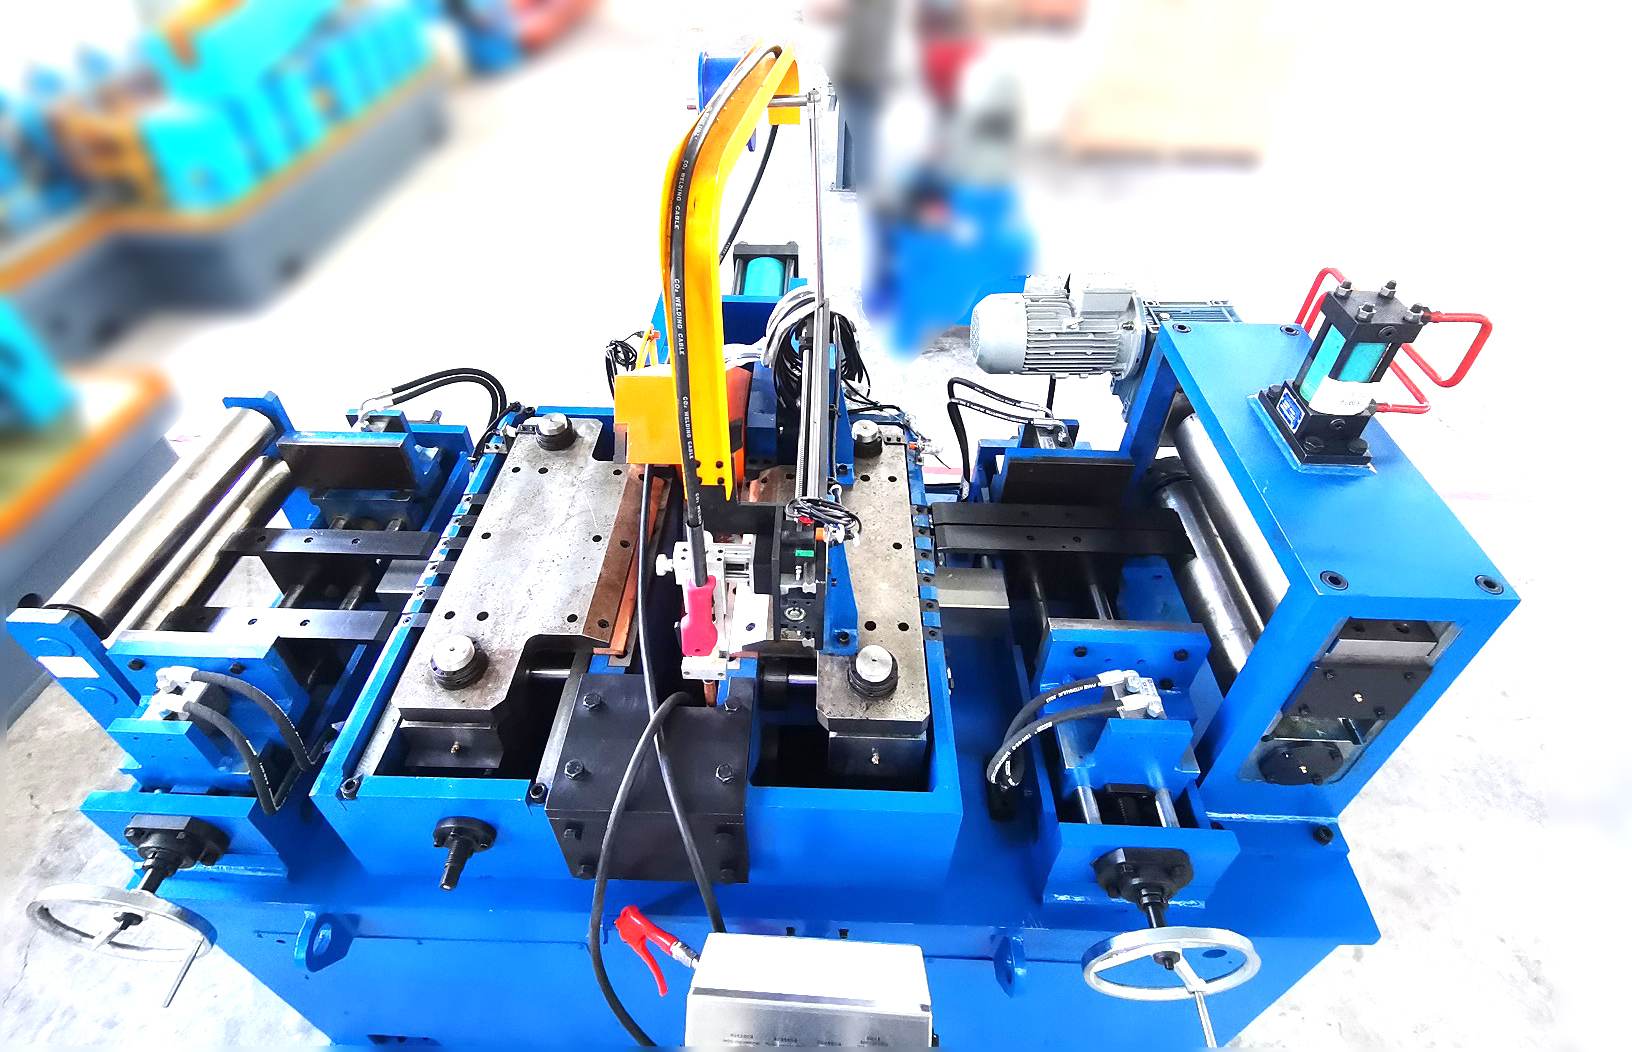
Integration eines hydraulischen Entrollers in eine vollständige Rohrmühlenlinie
Der Entroller arbeitet nicht isoliert. Optimale Leistung erfordert Koordination mit der Eingangs-Schere, dem Schweißer und dem Größenabschnitt. Wichtige Integrationsparameter:
Schleifensteuerungs-Schnittstelle: Die Bremse des Entrollers erhält ein Geschwindigkeitsreferenzsignal vom Tänzerarm des Eingangslooper. Die proportionale Bremsreaktion muss abgestimmt werden, um ein Durchhängen oder Überfüllen des Loops zu vermeiden.
Erkennung des Wickelende & Schweißen: Ein Akkumulator oder eine Streifenverbindungs-Presse erfordert, dass der Entroller genau am Wickelschwanz stoppt. Hydraulische Entroller mit Encoder-Rückmeldung können innerhalb von ±10 mm des Sollwerts stoppen.
Streifen-Zentrierung zu Formwalzen: Das EPC-System am Entroller sollte mit den Kantenführungen vor dem Formabschnitt kommunizieren. Viele Mühlen verwenden eine Kaskadensteuerung, bei der der Entroller für das Wandern der Wickel korrigiert, während nachgelagerte Führungen Restfehler behandeln.
Für Greenfield-Projekte vereinfacht die Auswahl eines hydraulischen Entrollers mit Feldbus-Anbindung (Profinet, EtherCAT) die Integration. SANSOs Rohrmühlenlösungen umfassen vollständig vorverdrahtete hydraulische Entroller mit standardisierten Schnittstellen zu Siemens- oder Rockwell-PLCs, wodurch die Inbetriebnahmezeit um 40 % verkürzt wird.
Häufig gestellte Fragen (FAQ)
Q1: Welche Spulengewicht- und Breitenbereiche kann ein typischer hydraulischer Entwickler handhaben?
A1: Standard hydraulische Entwickler können Spulen mit Gewichten von 5 bis 30 metrischen Tonnen verarbeiten, mit Bandbreiten von 200–1600 mm. Für schwere OCTG-Anwendungen bietet SANSO schwere Versionen mit einer Kapazität von bis zu 45 Tonnen und Breiten von bis zu 2000 mm an. Der Mandrel-Erweiterungsbereich liegt typischerweise bei 450–610 mm ID, anpassbar bis auf 380 mm für schmale Spulen.
Q2: Wie vergleicht sich die hydraulische Expansion mit der mechanischen Mandrel-Expansion zum Schutz der Spule?
A2: Mechanische Mandrels verwenden Gewindestangen oder Keilblöcke, die 4–6 Punktkontakt erzeugen, was oft zu Verformungen der inneren Wicklungen führt. Die hydraulische Expansion verwendet einen mehrsegmentigen Zylinder, der eine gleichmäßige radiale Kraft erzeugt (einstellbar über ein Druckminderungsventil). Dies verhindert „Stern“-Markierungen auf der Innenseite von hochgradigen Stahlspulen, was entscheidend für Anwendungen von Automobilrohren ist, bei denen die Integrität der inneren Wand zwingend erforderlich ist.
Q3: Welche Sicherheitsmerkmale sind in moderne hydraulische Entwickler integriert?
A3: Sicherheitsstandards (ISO 12100, EN 12622) verlangen: (a) Hydraulisches Halteventil am Hubwagen, um einen plötzlichen Fall im Falle eines Schlauchbruchs zu verhindern; (b) Lichtvorhänge oder Sicherheitsmatten um den Spulenladebereich; (c) Verriegelte Abdeckungen über dem sich ausdehnenden Mandrel; (d) Notstopp mit dynamischer Bremsung, die die Mandrel-Drehung innerhalb von 0,5 Sekunden stoppt. SANSO Einheiten verfügen zusätzlich über eine drucksensitive Kante am Hochdrückarm.
Q4: Kann ein bestehender mechanischer Entwickler mit hydraulischer Expansion nachgerüstet werden?
A4: Teilweise Nachrüstungen sind möglich, aber selten kosteneffektiv. Der Grundrahmen, die Lager und das Bremssystem müssen für die hydraulische Betätigung neu gestaltet werden. Die meisten Werke erzielen eine bessere Rendite, indem sie den gesamten Entwickler durch eine speziell entwickelte hydraulische Einheit ersetzen. SANSO bietet ein Inzahlungnahmeprogramm an, bei dem ältere mechanische Einheiten auf einen neuen hydraulischen Entwickler angerechnet werden, einschließlich Installation vor Ort und Steuerungsintegration.
Q5: Wie beeinflusst die Genauigkeit der Spannungsregelung die Schweißnahtqualität in ERW-Rohren?
A5: Spannungsvariationen verändern direkt das Bandprofil, das in die Formwalzen eintritt. Wenn die Spannung um mehr als 8% abfällt, können die Bandkanten wellig werden, was zu offenen Schweißnähten oder übermäßiger Abschrägung führt. Hydraulische Entwickler halten die Spannungsgenauigkeit innerhalb von ±2% über die gesamte Spule, was eine konstante Kantenanpassung an den Quetschwalzen gewährleistet. Dies verbessert die Konsistenz der Schweißfestigkeit und reduziert die Ablehnungen bei zerstörungsfreien Prüfungen (NDT).
Q6: Wie vergleicht sich die typische Lebenszykluskostenanalyse zwischen hydraulischen und mechanischen Entwicklern?
A6: Obwohl die anfänglichen Kapitalinvestitionen 35–50% höher sind, reduzieren hydraulische Entwickler den Energieverbrauch (durch regenerative Bremsung), senken die Ausschussraten (2–4% Verbesserung) und senken den Wartungsaufwand um 60% (keine Änderungen der Reibungsbeläge oder Anpassungen der mechanischen Verbindungen). Über einen Zeitraum von 10 Jahren begünstigt die Gesamtkostenbetrachtung (TCO) hydraulische Systeme um ungefähr 28%, basierend auf Daten von mehreren nordamerikanischen Rohrmühlen.
Fazit & Anfrage
Der hydraulische Entwickler ist ein grundlegendes Element zur Erreichung einer konstanten Schweißqualität, hoher Liniengeschwindigkeiten und minimalen Materialabfällen in modernen Rohr- und Rohrmühlen. Vom aktiven Kantenmanagement bis hin zur proportionalen Spannungsregelung adressiert seine Technik direkt die Schmerzpunkte von teleskopierten Spulen, Kantenbeschädigungen und Ineffizienzen beim Wechsel. Für Hersteller, die API-, ASTM- oder EN-spezifizierte Rohre produzieren, ist die Auswahl eines hydraulischen Entwicklers, der mit feldvalidierter Zuverlässigkeit entwickelt wurde, eine strategische Entscheidung.
Bereit, Ihre Effizienz im Umgang mit Coils zu verbessern? Kontaktieren Sie das Ingenieurteam von SANSO für Rohrmühlen für eine detaillierte technische Bewertung. Geben Sie Ihre Coil- Abmessungen, Materialqualitäten und die gewünschte Liniengeschwindigkeit an, um ein maßgeschneidertes Angebot, CAD-Zeichnungen und eine Amortisationsberechnung zu erhalten. Senden Sie Ihre Anfrage jetzt → (oder senden Sie direkt eine E-Mail an info@sansohftubemill.com).
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
