
Accueil > Blogs > Dérouleur hydraulique : Alimentation en bande d'ingénierie pour les lignes de tubes soudés à haute fréquence
Dérouleur hydraulique : Alimentation en bande d'ingénierie pour les lignes de tubes soudés à haute fréquence
2026-07-11
Dans la production de tubes en acier soudés, la qualité du produit final est déterminée longtemps avant que les rouleaux de formage ne se ferment. Le premier point de contrôle—la station de décoilage—influence directement l'état des bords de la bande, l'uniformité de la tension, et le temps de fonctionnement global de l'usine. Un décoilateur hydraulique n'est pas simplement un support de bobine ; c'est une interface de précision qui transforme une bobine maître stationnaire en une bande alimentée en continu avec une tension arrière et un alignement constants. Contrairement aux frottements mécaniques ou aux supports à cône unique, les décoilateurs hydrauliques fournissent un freinage proportionnel, un guidage actif des bords, et une expansion contrôlée du mandrin. Cet article présente des principes d'ingénierie, des avantages spécifiques à l'application, et des données de fiabilité tirées des installations de SANSO à travers quarante usines de tubes dans le monde.
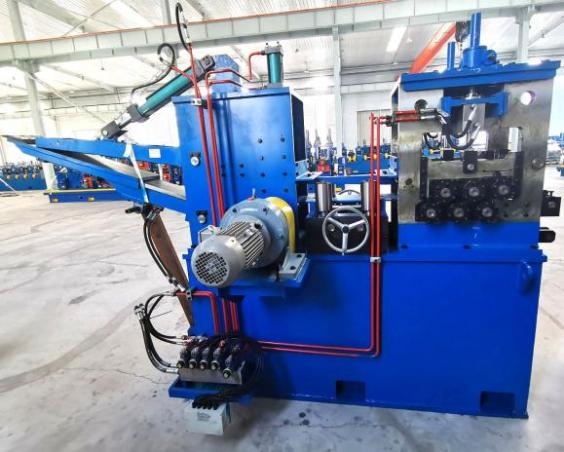
Composants principaux et principe de fonctionnement d'un décoilateur hydraulique
Un décoilateur hydraulique intègre quatre sous-systèmes principaux :
Mandrin expansible hydraulique : Plaques multi-segments entraînées par un cylindre. La force d'expansion varie de 8 à 35 tonnes métriques, sécurisant les bobines avec des diamètres intérieurs (DI) de 450 mm à 610 mm. Une pression radiale uniforme empêche la déformation de l'enroulement interne.
Circuit de frein hydraulique proportionnel : Le contrôle de pression en boucle fermée maintient la tension de la bande dans ±3 % du point de consigne. Le frein réagit aux changements de diamètre via un capteur ultrasonique ou un retour d'information du bras de danseur.
Chariot de chargement de bobine : Des cylindres hydrauliques soulèvent la bobine des supports de stockage à l'axe du mandrin. Un rouleau de poussée avec des capteurs de position centre la bobine verticalement, réduisant l'intervention manuelle.
Contrôle actif de la position des bords (EPC) : Des capteurs photoélectriques ou ultrasoniques détectent la déviation des bords de la bande ; des cylindres hydrauliques déplacent l'ensemble de la base du décoilateur pour maintenir l'axe de la bande dans ±2 mm.
Ces composants fonctionnent en coordination en boucle fermée. Pour une bobine typique de 15 tonnes d'acier laminé à chaud (épaisseur 3–6 mm), un décoilateur hydraulique accélère à 50 m/min en moins de 2,5 secondes tout en maintenant la cohérence de la tension. Les composants de l'usine de tubes SANSO utilisent des vannes proportionnelles de Bosch Rexroth pour garantir la répétabilité à travers les équipes de production.
Avantages comparatifs par rapport aux décoilateurs mécaniques dans les usines de tubes
De nombreuses lignes de tubes existantes fonctionnent encore avec des décoilateurs à traction mécanique ou des supports à cône unique. Cependant, les données de terrain montrent des améliorations quantifiables après la migration vers des systèmes hydrauliques :
Aucun dommage à l'enroulement interne : Les têtes expansibles mécaniques créent des charges ponctuelles qui déforment le diamètre intérieur. L'expansion hydraulique applique une force radiale uniforme, préservant l'intégrité de la bobine pour le soudage haute fréquence.
Régulation dynamique de la tension : Les décoilateurs mécaniques s'appuient sur des patins de friction qui s'usent de manière inégale, provoquant des pics de tension. Les systèmes hydrauliques ajustent le couple de freinage en temps réel en fonction du diamètre de la bobine, empêchant le flambage de la bande ou le sur-tirage.
Manipulation de bobines lourdes jusqu'à 30 tonnes : La levée hydraulique et l'expansion permettent de manipuler des bobines de plus grand diamètre extérieur (jusqu'à 2000 mm) sans contrainte pour l'opérateur. Cela réduit la fréquence de changement de bobine jusqu'à 40 % dans les usines de tubes à fort volume.
Intégration directe avec la section de formation : Le contrôle actif des bords de l'uncoiler hydraulique améliore l'alignement des soudures, réduisant les taux de rejet dus à un décalage des bords de bande allant jusqu'à 65 % dans les applications de tuyaux ERW.
Une étude rétrospective d'une usine de tuyaux de 2,5 pouces modernisée avec un Dérouleur hydraulique a montré une augmentation de 22 % de l'utilisation de la ligne et une baisse de 37 % des défauts liés aux bobines sur une période de douze mois. Pour les fabricants utilisant de l'acier à haute résistance avancée (AHSS) ou des grades API 5L X70, la tension arrière précise empêche les micro-fractures au rayon de décoilage.
Configurations spécifiques aux applications pour la production de tubes soudés
Différentes applications de tuyaux exigent des caractéristiques spécifiques de l'uncoiler hydraulique. Basé sur l'ingénierie de terrain de SANSO, trois configurations courantes sont :
Lignes de tuyaux ERW (haute vitesse, paroi fine à moyenne)
Dérouleur hydraulique avec contrôle actif de la position des bords (EPC) et coordination avec une fosse de bouclage d'entrée.
Plage d'expansion du mandrin : 480–540 mm ID, avec des vitesses de ligne allant jusqu'à 80 m/min.
Coupe des extrémités de bande en option pour un changement de bobine automatisé.
Usines de tubes en acier inoxydable (critique de surface)
Segments de mandrin revêtus de polyuréthane non marquant pour éviter de rayer les finitions #4 ou #8.
Freinage hydraulique à faible couple résiduel (0–20 N·m) obtenu avec un réglage spécial des vannes.
Cylindres étanches à la poussière avec tiges en acier inoxydable pour des environnements de salle blanche ou de qualité alimentaire.
Usines de tuyaux à paroi épaisse et OCTG (jusqu'à 25,4 mm d'épaisseur de paroi)
Dérouleur hydraulique à double bras avec capacité de charge allant jusqu'à 35 tonnes, diamètre du mandrin 600–760 mm.
Chariot de bobine hydraulique avec élévateur à ciseaux et balance intégrée pour le suivi des stocks.
HMI à distance avec profilage de tension sur l'ensemble du diamètre de la bobine (ID à OD).
Chaque configuration s'intègre au PLC principal de l'usine. Le portefeuille de produits de SANSO comprend des uncoilers hydrauliques modulaires pour des largeurs de bande de 200 mm à 1600 mm, avec des expansions personnalisées pour des ID de bobine non standards.
Résoudre les points de douleur du décoilage dans la fabrication de tubes
Les opérateurs expérimentés reconnaissent plusieurs problèmes récurrents avec les uncoilers traditionnels. Un Dérouleur hydraulique aborde chacun d'eux par des solutions d'ingénierie spécifiques :
Point de douleur : Bobines télescopées – Un enroulement lâche provoque un mouvement latéral de la bande. Solution hydraulique : Système de suiveur de bord avec un temps de réponse de 0,5 seconde applique une correction latérale sans arrêter la ligne.
Point de douleur : Ébarbures des bords de bande dues au frottement des bobines – Se produit lorsque la bobine se dilate de manière inégale. Solution hydraulique : Expansion multi-cylindres synchronisée avec retour d'information des transducteurs de pression garantit une concentricité parfaite.
Point de douleur : Variations de tension pendant les derniers enroulements – À mesure que le diamètre de la bobine diminue, l'inertie change. Solution hydraulique : Algorithme de freinage adaptatif utilisant un calcul de diamètre en temps réel (via un encodeur sur un rouleau de pincement) maintient une tension spécifique constante (N/mm²).
Point de douleur : Longs temps de changement de bobine – Le chargement manuel prend 5 à 8 minutes par bobine. Solution hydraulique : Séquence de chargement de bobine automatique avec chariot hydraulique et expansion du mandrin réduit le changement à 90 secondes.
Un exemple pratique : Un laminoir de tuyaux en spirale de 6 pouces dans l'Ohio a signalé un changement de bobine moyen de 12 minutes avec des dérouleurs mécaniques. Après l'installation d'un dérouleur hydraulique de SANSO, le temps de changement est tombé à 2,5 minutes, et les déchets dus aux dommages de bord ont été réduits de 53 % (validé sur 6 mois de données de production).
Ingénierie de maintenance pour les dérouleurs hydrauliques
Bien que les dérouleurs hydrauliques offrent des performances supérieures, ils nécessitent une maintenance systématique pour éviter les temps d'arrêt imprévus. Les pratiques clés incluent :
Propreté de l'huile hydraulique : Maintenir le code ISO 4406 16/14/11 ou mieux. Utiliser une filtration hors ligne pour les systèmes fonctionnant 24/7. L'huile contaminée provoque le collage des vannes et le dérive de l'expansion du mandrin.
Inspection des joints sur le cylindre d'expansion : Le cylindre de mandrin subit une pression cyclique (jusqu'à 250 bars). Inspecter les joints de tige tous les 2000 heures de fonctionnement ; remplacer par des joints en polyuréthane pour des applications à cycles élevés.
Alignement des étriers de frein : Les freins proportionnels nécessitent un jeu de disque inférieur à 0,1 mm. Utiliser des jauges à cadran lors des contrôles hebdomadaires ; un désalignement entraîne une tension inégale et une usure des plaquettes de frein.
Lubrification des glissières : Le mécanisme de déplacement de la base (pour EPC) utilise des guides linéaires durcis. Une lubrification automatique à la graisse toutes les 4 heures empêche le mouvement de collage-glissement.
SANSO fournit des kits de maintenance prédictive pour ses dérouleurs hydrauliques, y compris des capteurs de vibration sur les roulements de mandrin et un logiciel de suivi de pression. Une étude de 12 unités sur le terrain a montré que des changements proactifs de joints et de filtres ont prolongé le temps moyen entre les pannes (MTBF) de 3800 à 7200 heures.
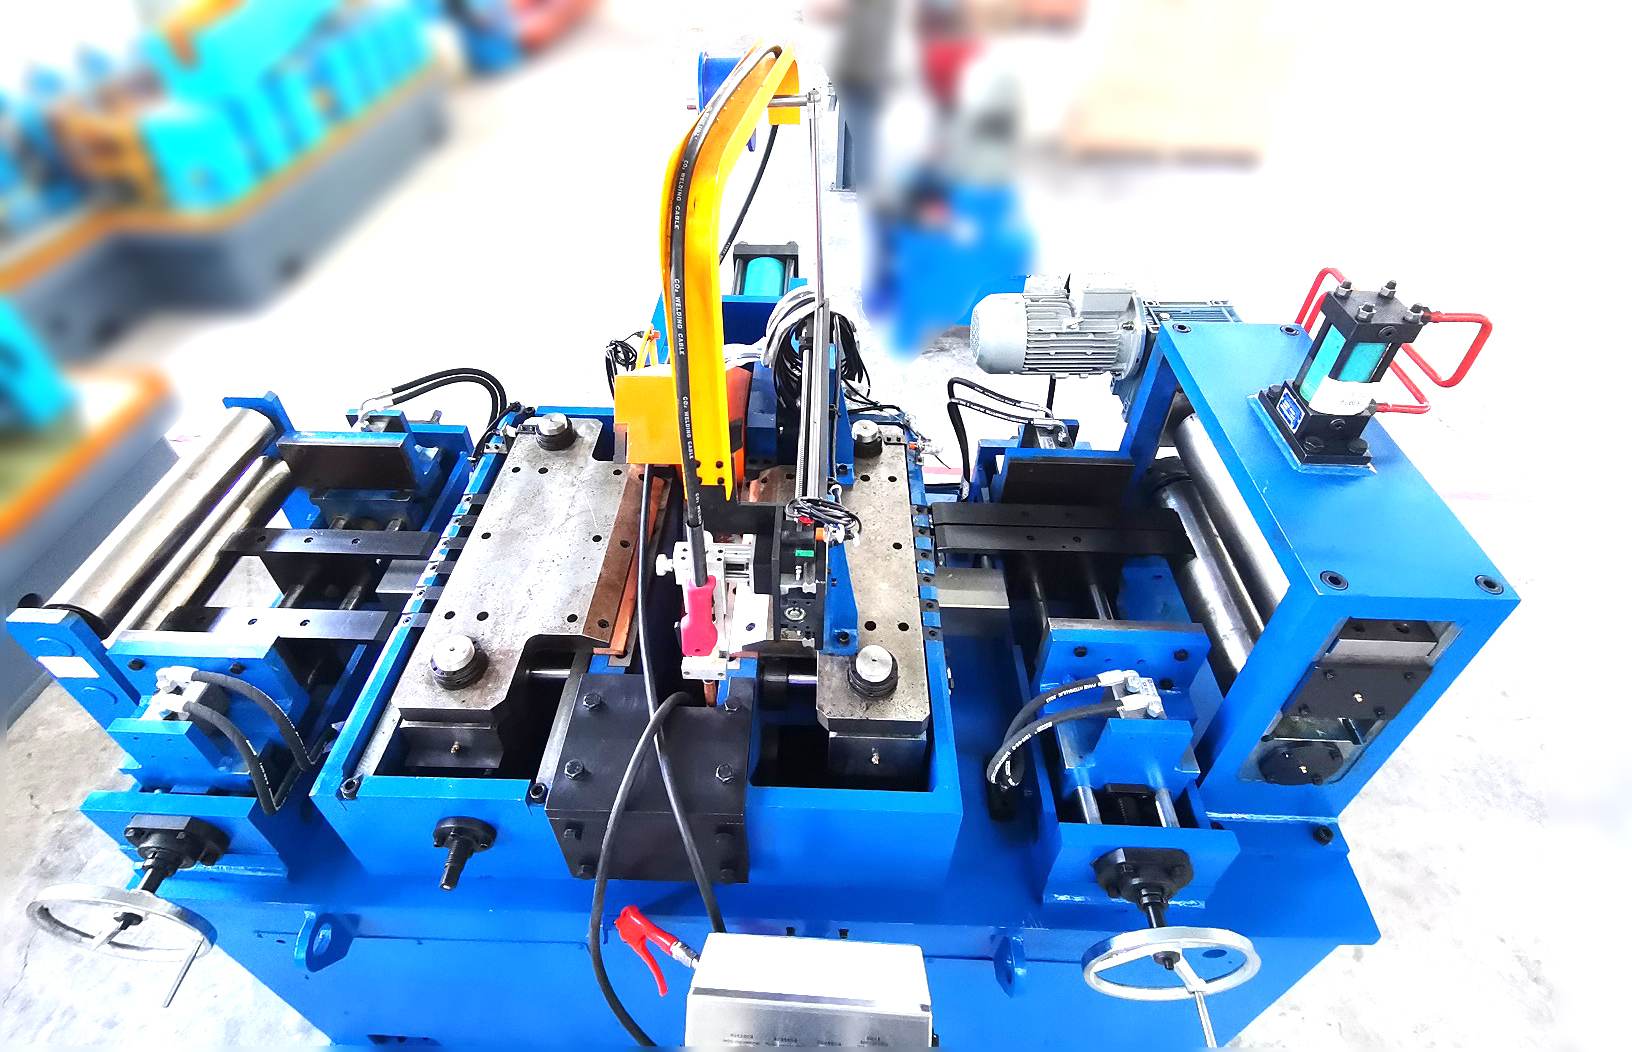
Intégration d'un dérouleur hydraulique dans une ligne complète de laminoir à tubes
Le dérouleur ne fonctionne pas de manière isolée. Des performances optimales nécessitent une coordination avec la cisaille d'entrée, le soudeur et la section de dimensionnement. Paramètres clés d'intégration :
Interface de contrôle de boucle : Le frein du dérouleur reçoit une référence de vitesse de l'accouplement de la danseuse d'entrée. La réponse du frein proportionnel doit être réglée pour éviter le fond de boucle ou le surremplissage.
Détection de l'extrémité de la bobine & soudage : Un accumulateur ou une presse de jonction de bande nécessite que le dérouleur s'arrête précisément à la queue de la bobine. Les dérouleurs hydrauliques avec retour d'encodeur peuvent s'arrêter dans ±10 mm du point de consigne.
Centrement de la bande par rapport aux rouleaux de formage : Le système EPC sur le dérouleur doit communiquer avec les guides de bord avant la section de formage. De nombreux laminoirs utilisent un contrôle en cascade où le dérouleur corrige le vagabondage de la bobine, tandis que les guides en aval gèrent les erreurs résiduelles.
Pour les projets en greenfield, sélectionner un dérouleur hydraulique avec connectivité de bus de terrain (Profinet, EtherCAT) simplifie l'intégration. Les solutions de laminoir à tubes de SANSO incluent des dérouleurs hydrauliques entièrement pré-câblés avec des interfaces standardisées pour les PLC Siemens ou Rockwell, réduisant le temps de mise en service de 40 %.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la plage de poids et de largeur de bobine qu'un dérouleur hydraulique typique peut gérer ?
A1 : Les dérouleurs hydrauliques standard gèrent des poids de bobine de 5 à 30 tonnes métriques, avec des largeurs de bande allant de 200 à 1600 mm. Pour les applications OCTG lourdes, SANSO propose des versions lourdes jusqu'à 45 tonnes de capacité et des largeurs allant jusqu'à 2000 mm. La plage d'expansion du mandrin est généralement de 450 à 610 mm ID, personnalisable jusqu'à 380 mm pour les bobines étroites.
Q2 : Comment l'expansion hydraulique se compare-t-elle à l'expansion mécanique du mandrin pour la protection des bobines ?
A2 : Les mandrins mécaniques utilisent des tiges filetées ou des blocs en coin créant un contact à 4-6 points, déformant souvent les enroulements internes. L'expansion hydraulique utilise un cylindre multi-segments générant une force radiale uniforme (ajustable via une vanne de réduction de pression). Cela empêche les marques en "étoile" sur la surface intérieure des bobines en acier de haute qualité, crucial pour les applications de tubes automobiles où l'intégrité de la paroi intérieure est obligatoire.
Q3 : Quelles sont les caractéristiques de sécurité intégrées dans les dérouleurs hydrauliques modernes ?
A3 : Les normes de sécurité (ISO 12100, EN 12622) exigent : (a) Vanne de maintien hydraulique sur le chariot de levage pour empêcher une chute soudaine en cas de rupture de tuyau ; (b) Rideaux lumineux ou tapis de sécurité autour de la zone de chargement de la bobine ; (c) Gardes interverrouillés sur le mandrin en expansion ; (d) Arrêt d'urgence avec freinage dynamique qui arrête la rotation du mandrin en moins de 0,5 seconde. Les unités SANSO disposent également d'un bord sensible à la pression sur le bras de levage.
Q4 : Un dérouleur mécanique existant peut-il être rétrofité avec une expansion hydraulique ?
A4 : Des rétrofits partiels sont possibles mais rarement rentables. Le cadre de base, les roulements et le système de freinage doivent être redessinés pour l'actionnement hydraulique. La plupart des usines obtiennent un meilleur retour sur investissement en remplaçant l'ensemble du dérouleur par une unité hydraulique spécialement conçue. SANSO propose un programme de reprise où les anciennes unités mécaniques sont créditées pour un nouveau dérouleur hydraulique, y compris l'installation sur site et l'intégration du contrôle.
Q5 : Comment la précision du contrôle de la tension affecte-t-elle la qualité des soudures dans les tuyaux ERW ?
A5 : Les variations de tension modifient directement le profil de la bande entrant dans les rouleaux de formage. Si la tension chute de plus de 8 %, les bords de la bande peuvent devenir ondulés, entraînant des soudures ouvertes ou un ébarbage excessif. Les dérouleurs hydrauliques maintiennent la précision de la tension dans une plage de ±2 % sur l'ensemble de la bobine, garantissant un accouplement constant des bords aux rouleaux de compression. Cela améliore la cohérence de la résistance des soudures et réduit les rejets de tests non destructifs (NDT).
Q6 : Quelle est la comparaison typique des coûts de cycle de vie entre les dérouleurs hydrauliques et mécaniques ?
A6 : Bien que le coût initial en capital soit de 35 à 50 % plus élevé, les dérouleurs hydrauliques réduisent la consommation d'énergie (via le freinage régénératif), abaissent les taux de rebut (amélioration de 2 à 4 %) et réduisent le travail de maintenance de 60 % (pas de changements de patins de friction ni d'ajustements de liaison mécanique). Sur une période de 10 ans, le coût total de possession (TCO) favorise l'hydraulique d'environ 28 %, basé sur des données provenant de plusieurs usines de tubes nord-américaines.
Conclusion & Demande
Le dérouleur hydraulique est un composant fondamental pour atteindre une qualité de soudure cohérente, des vitesses de ligne élevées et un minimum de déchets matériels dans les usines modernes de tubes et de tuyaux. Du contrôle actif des bords à la gestion proportionnelle de la tension, son ingénierie répond directement aux points de douleur des bobines télescopées, des dommages aux bords et des inefficacités de changement. Pour les fabricants produisant des tuyaux conformes aux spécifications API, ASTM ou EN, le choix d'un dérouleur hydraulique conçu avec une fiabilité validée sur le terrain est une décision stratégique.
Prêt à améliorer votre efficacité de manipulation des bobines ? Contactez l'équipe d'ingénierie de SANSO pour les laminoirs à tubes pour une évaluation technique détaillée. Fournissez vos dimensions de bobine, les qualités de matériau et la vitesse de ligne cible pour recevoir une proposition personnalisée, des dessins CAO et un calcul de retour sur investissement. Envoyez votre demande maintenant → (ou envoyez un e-mail directement à info@sansohftubemill.com).
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
