
Startseite > Blogs > Engineering Hochpräzisions-Coil-Linien: Der Ultimative Abwickel-Richtmaschinen-Leitfaden
Engineering Hochpräzisions-Coil-Linien: Der Ultimative Abwickel-Richtmaschinen-Leitfaden
2026-08-05
In der Hochgeschwindigkeits-Metallstanz- und kontinuierlichen Rollformung sind Coil-Set und Restmaterialspannung die Hauptursachen für ungeplante Ausfallzeiten, Werkzeugverschleiß und Komponentenabweisungen. Wenn Rohblech entrollt wird, behält das Material eine elastische Erinnerung an seinen gewundenen Zustand. Ohne präzise mechanische Eingriffe zur Veränderung dieser Ertragsspannung werden nachgelagerte Geräte—ob Servo- Pressen, progressive Stempel oder Laserschneidsysteme—Fehlanpassungen, Staus und dimensionalen Variationen erfahren.
Um eine kontrollierte, kontinuierliche Zuführung zu gewährleisten, verlassen sich Metallverarbeiter auf ein integriertes Dekoller-Richtsystem. Durch die Vereinheitlichung der Entroll- und Spannungsabbauphasen in einem einzigen synchronisierten Rahmen eliminieren Hersteller manuelle Engpässe bei der Coil-Handhabung, gewinnen wertvollen Bodenplatz zurück und gewährleisten eine kontinuierliche Zuführgenauigkeit über verschiedene Metallurgien hinweg.
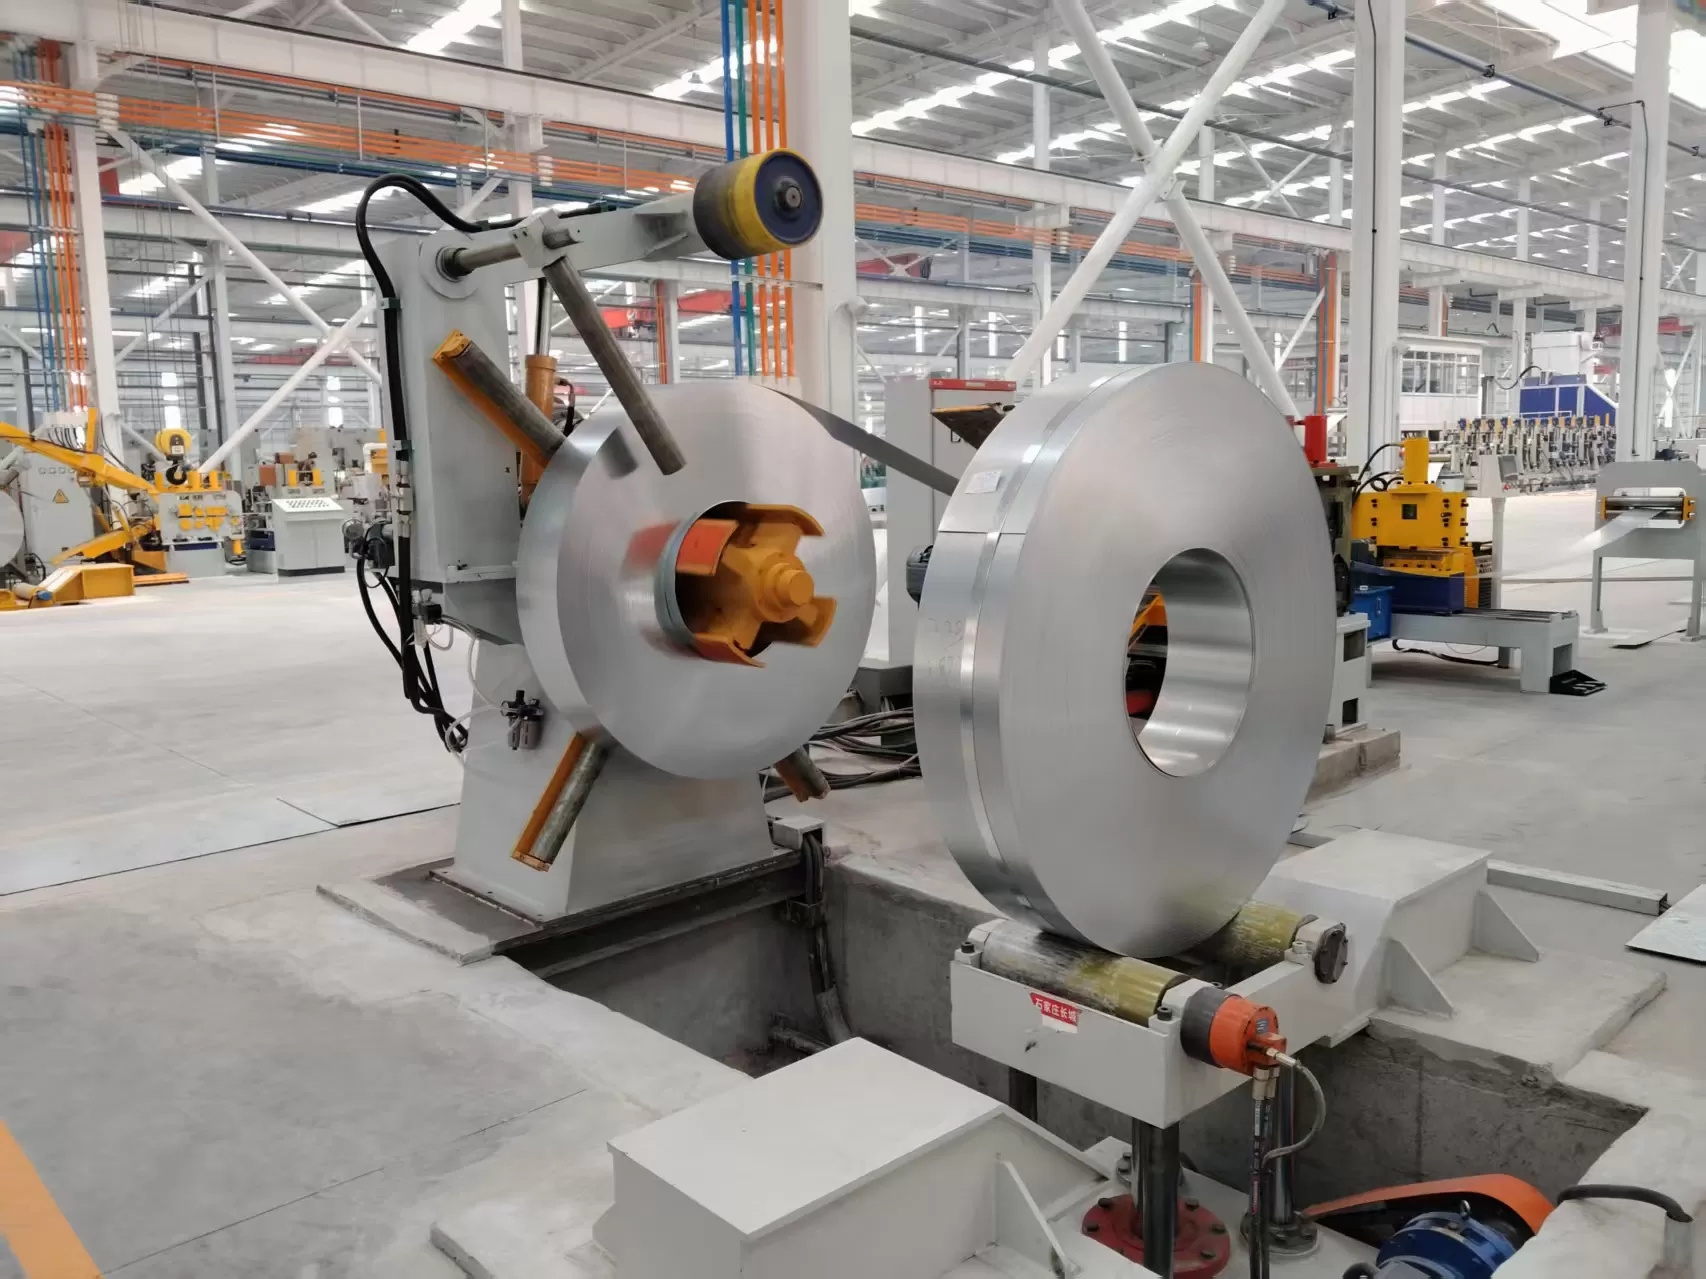
Die Metallurgie der Coil-Nivellierung: Beseitigung von Restspannungen
Metallcoils zeigen zwei Hauptstrukturfehler beim Entspannen: Coil-Set (längsgerichtete Krümmung) und Querkurve (transversale Krümmung). Um diese Fehler zu neutralisieren, muss der Metallstreifen durch eine Folge von abwechselnden oberen und unteren Arbeitswalzen gezwungen werden. Dieser Prozess unterwirft das Material wiederholter plastischer Verformung über seine elastische Grenze hinaus.
1. Elastisch-Plastische Verformungsmechanik
Um das Coil-Set zu beseitigen, muss der Dekoller-Richter die äußeren Fasern des Metallstreifens über ihren material-spezifischen Ertragspunkt hinaus dehnen. Während das Material durch die Eingangswalzen geht, wird die maximale Eindringtiefe (Tiefeneinstellung) angewendet, um die anfängliche Biegung zu erzwingen. Wenn der Streifen zu den Ausgangswalzen fortschreitet, weitet sich der Walzenabstand allmählich, entlastet die Spannung und ermöglicht es dem Material, sich in einen mathematisch flachen Zustand zurückzusetzen.
2. Durchmesser, Steigung und strukturelle Unterstützung der Arbeitswalzen
Die Effektivität einer Richtvorrichtung wird durch die Walzengeometrie und den Abstand bestimmt:
Walzensteigung und -anzahl: Standard-Stanzanwendungen nutzen typischerweise 7 bis 11 Arbeitswalzen. Das Verarbeiten von dünnwandigem Material oder hochpräzisen elektronischen Teilen erfordert jedoch oft 17 bis 21 Mikrowalzen mit engen Steigungsabständen, um Oberflächenverzerrungen zu verhindern.
Walzendurchmesser und -ablenkung: Dünne Materialien erfordern Walzen mit kleinem Durchmesser, um enge Biegeradien zu erreichen. Im Gegensatz dazu erfordert das Verarbeiten von dicken oder hochfesten Materialien größere Walzendurchmesser, die von robusten Nadellagerbaugruppen unterstützt werden, um eine Ablenkung der Mittelachse unter Last zu verhindern.
Oberflächenbehandlung: Walzen aus hochlegiertem Stahl (wie GCr15 oder D2) unterliegen einer Hochfrequenz-Induktionshärtung (HRC 58–62), einer Präzisionsschleifung und einer Hartverchromung, um die dimensionalen Stabilität zu erhalten und abrasivem Verschleiß zu widerstehen.
Fußabdruckoptimierung: Vergleich von 2-in-1 und 3-in-1 Systemen
Traditionelle Coil-Verarbeitungslinien benötigten separaten Bodenplatz für einen Entroller, eine dedizierte Richtmaschine und eine umfangreiche Materialschleifen Schleife von 8 bis 12 Metern. Moderne Produktionsstätten nutzen kompakte integrierte Layouts, um die Nutzung des Bodenplatzes zu maximieren.
Integrierte 2-in-1 Dekoller-Richtsysteme
Ein 2-in-1-System montiert den Entrollmandrel und den Richtkopf auf einem einzigen Stahlrahmen. Diese Architektur eliminierte die Synchronisationsverzögerung zwischen separaten Maschinen und reduziert den gesamten Linienfußabdruck um 30 % bis 50 %. Es ist die ideale Konfiguration, wenn es in ein bestehendes Hochgeschwindigkeits-Rollzuführsystem oder sekundäres Verarbeitungssystem eingespeist wird.
Automatisierte 3-in-1 Servo-Fütterungssysteme
Für Hochtonnage-Stanzoperationen, die schwere Spulenmaterialien oder Advanced High-Strength Steels (AHSS) verarbeiten, integriert ein 3-in-1-System den Abwickler, den Richtapparat und den NC-Servo-Förderer in eine vollautomatisierte Arbeitsstation. Zu den wichtigsten Vorteilen gehören:
Schleifenbeseitigung: Durch die Nutzung von platzsparenden oberen/unten Schleifen Konfigurationen oder schleifenlosen Fütterungsmechaniken reduzieren 3-in-1-Systeme drastisch den Platzbedarf.
Automatisiertes Einfädeln: Hydraulische Haltearme, Abziehklingen und Arbeitstischführungen ermöglichen es einem einzelnen Bediener, schweres Material sicher in wenigen Minuten einzufädeln.
Synchronisierte Antriebssteuerung: Eine einheitliche Steuerarchitektur reguliert das Bremsen des Mandrels, die Rollergeschwindigkeit und die Fütterungssteigung über CANbus oder EtherCAT-Kommunikation.
Überwindung von Verarbeitungsherausforderungen bei AHSS und empfindlichen Legierungen
Moderne Stanzoperationen wechseln häufig zwischen hochfesten Strukturmaterialien und weichen, oberflächenkritischen Legierungen. Ein Hochleistungs-Abwickler-Richtapparat muss diese unterschiedlichen Materialverhalten berücksichtigen, ohne umfangreiche Maschinenneukonfigurationen zu erfordern.
Handhabung von Advanced High-Strength Steel (AHSS)
Stähle mit Streckgrenzen von 500 MPa bis über 1200 MPa (wie DP980 oder DP1180, die in automobilen Strukturkomponenten verwendet werden) stellen erhebliche Rückfederungsherausforderungen dar. Standardrichtgeräte fehlen das Drehmoment und die strukturelle Steifigkeit, die erforderlich sind, um diese Legierungen zu verformen. Schwerlastgeräte, die von SANSO entwickelt wurden, verfügen über verstärkte Getriebe, hochdrehmomentfähige AC-Servoantriebe und hydraulische Rollerspalteinstellungssysteme, die dafür ausgelegt sind, hohe mechanische Lasten ohne Rahmenverformung zu bewältigen.
Null-Fehler-Oberflächenbewahrung für Aluminium und Edelstahl
Kosmetische Autoteile, Gehäuse von Geräten und elektronische Chassis erfordern während der Verarbeitung eine Null-Oberflächenmarkierung. Standardgenoppte oder gehärtete Stahlrollen können Mängel auf weicherem Aluminium (5000/6000er Serie) oder poliertem Edelstahl hinterlassen. Um dies zu verhindern, nutzen spezialisierte Systeme:
Präzisionsgeschliffene Rollen, beschichtet mit hochbeständigem Polyurethan oder nicht markierenden Chromoberflächen.
Variable Frequenzantriebe (VFD), die mit Ultraschall-Schleifensensoren kombiniert sind, um eine sanfte Beschleunigung und Verzögerung zu gewährleisten, und ein Abrutschen der Rolle gegen den Metallstreifen zu verhindern.
Automatisierte Schmutzabstreifsysteme, um Partikelansammlungen von Arbeitsrollen während kontinuierlicher Operationen zu beseitigen.
Industrie 4.0 Integration und Sicherheitsarchitektur
Die Präzisionsspulenebnung hängt stark von einer konsistenten Betriebsanpassung ab. Moderne Maschinen ersetzen manuelle Handradanpassungen durch digitale PLC-Steuerungsschnittstellen.
Rezeptverwaltung & Digitale Positionierung: Bediener geben Materialparameter (Breite, Dicke, Streckgrenze) in die HMI-Schnittstelle ein. Elektrische Aktuatoren stellen automatisch die Tiefen der Arbeitsrollen und die Positionskoordinaten der Führungen basierend auf gespeicherten Materialprofilen ein, was die Rüstzeiten von Stunden auf Minuten verkürzt.
Dynamische Schleifensteuerung: Kontaktlose Ultraschall- oder fotoelektrische Sensoren überwachen die Schleifentiefe in Echtzeit und kommunizieren direkt mit dem VFD, um die Fütterungsgeschwindigkeit sanft anzupassen, ohne das Material zu ruckeln oder zu reißen.
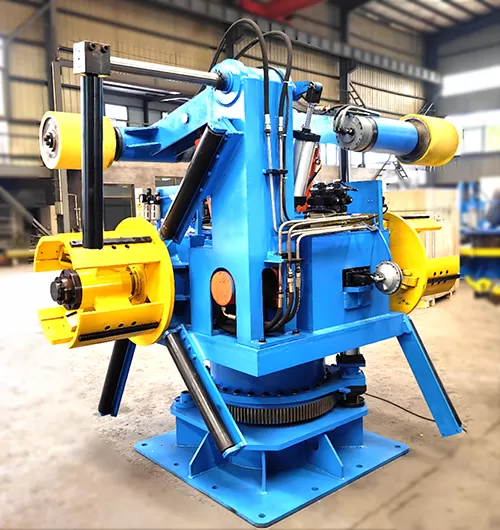
Umfassende Sicherheitsmechanismen: Industrielle Sicherheit erfordert hydraulische Mandrel-Erweiterungen, pneumatische Haltearme mit motorisierten Endrädern, um das äußere Wickeln während des Schneidens des Spulenbandes einzudämmen, und integrierte Notstopp-Sicherheitskreise.
Gesamtkosten des Eigentums (TCO) und strukturelle Rendite
Die operative Rendite für hochwertige Coil-Verarbeitungsausrüstung wird durch die Optimierung des Materialertrags, reduzierte Werkzeugabnutzung und erhöhte Maschinenverfügbarkeit realisiert.
Bei SANSO bauen unsere Ingenieurteams robuste decoiler straightener Systeme, die für eine kontinuierliche Mehrschichtproduktion unter extremen Betriebsbedingungen ausgelegt sind. Durch die Verhinderung von nicht spezifikationsgerechtem Material, das die Presse erreicht, reduziert eine präzise SANSO Coil-Handhabungslinie die Anzahl der Presseblockaden, verlängert die Lebensdauer der progressiven Werkzeuge und liefert eine einheitliche Teilegeometrie über jede Produktionscharge hinweg.
Häufig gestellte Fragen
Q1: Wie wähle ich die richtige Anzahl an Arbeitswalzen für meinen Decoiler Straightener aus?
Die Auswahl der Arbeitswalzen hängt von der Materialdicke und den Toleranzanforderungen ab. Dickere Materialien (>3,0 mm) erfordern typischerweise 7 bis 9 großdurchmesserige Walzen, um die für die plastische Verformung notwendige Kraft zu liefern. Dünneres Material (<1,0 mm) oder Präzisionselektronik-Stanzteile erfordert 11 bis 19 kleindurchmesserige Walzen, um winzige Wellen und Spannungsstellen zu beseitigen, ohne das Material zu überdehnen.
Q2: Welcher Sicherheitsfaktor sollte bei der Dimensionierung der Decoiler-Ladekapazität verwendet werden?
Es wird empfohlen, einen Sicherheitszuschlag von mindestens 20 % bis 25 % über Ihrem maximal erwarteten Coil-Gewicht anzuwenden. Den Decoiler nahe seiner maximalen strukturellen Grenze zu betreiben, beschleunigt den Verschleiß der Spindellager, erhöht das Risiko von hydraulischer Ermüdung und verringert die langfristige Maschinenzuverlässigkeit.
Q3: Warum wird die hydraulische Mandrel-Expansion der manuellen mechanischen Expansion vorgezogen?
Die manuelle Expansion über Keilmechanismen ist arbeitsintensiv und nur für leichte Coils (<2 Tonnen) mit seltenen Umstellungen geeignet. Die hydraulische Expansion liefert eine konsistente, hochtonnige Klemmkraft im Inneren des Coil-Kerns, verhindert internes Gleiten während hochbeschleunigter Zuführzyklen und ermöglicht eine sichere Handhabung schwerer Coils (bis zu 20 Tonnen).
Q4: Kann ein einzelner Decoiler Straightener sowohl Aluminium als auch hochfeste Stähle verarbeiten?
Ja, vorausgesetzt, die Maschine ist mit ausreichend Antriebsmoment und struktureller Steifigkeit für die Streckgrenze des Stahls sowie mit Geschwindigkeitsregelungsfunktionen und verchromten Walzen ausgestattet, um Oberflächenmarkierungen auf dem Aluminium zu verhindern. Zweckgebundene Linien integrieren oft benutzerdefinierte Walzenprofil-Einstellungen, die in der PLC-Rezeptdatenbank gespeichert sind.
Q5: Was ist der Hauptbetriebsunterschied zwischen einem 2-in-1- und einem 3-in-1-System?
Ein 2-in-1-System kombiniert das Abwickeln und das Richten in einem Rahmen, erfordert jedoch eine separate Schlaufenführung und einen sekundären Zuführer, um das Material in die Presse zu drücken. Ein 3-in-1-System integriert den Decoiler, den Straightener und den NC-Servozuführer in eine kompakte Einheit, die das Material direkt in die Presse formt, ohne eine lange Bodenführung zu benötigen.
Optimieren Sie Ihre Stanzlinie mit SANSO Präzisionsengineering
Ungeplante Ausfallzeiten, Werkzeugschäden und hohe Ausschussraten verringern direkt die operative Rentabilität. SANSO stellt robuste, hochautomatisierte Decoiler Straightener-Einheiten und komplette 3-in-1 Coil-Zuführsysteme her, die auf Ihre spezifischen Materialdicke, Coil-Gewicht und Anforderungen an den Fabrikboden zugeschnitten sind.
Bereit, Ihre Coil-Verarbeitungsfähigkeiten zu optimieren? Kontaktieren Sie heute unser Ingenieuranwendungsteam, um eine technische Beratung anzufordern, Ihre Materialspezifikationen zu bewerten oder ein detailliertes Angebot für Ihr nächstes Geräte-Upgrade zu erhalten.
article tags:
Related News
More Category
Hot Articles
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
New Articles
Hot Tags
