
Herstellungsprozess von Verbundmanteldraht
2026-08-20
Die Beschreibung des Herstellungsprozesses von Verbunddraht mit Kern.
Der Verbunddraht wird auch als Voll- und Flussdraht bezeichnet, der in der Stahlherstellung und Metallurgie verwendet wird.
Die Stahlspule wird von einem Kran oder Lader aufgenommen und an der Expansion des Mandrels des zweistelligen Abwicklers aufgehängt, siehe Abbildung 1. Aus der Ladeposition wird der Abwickler um 180 Grad (Arbeitsposition) gedreht, das vordere Ende des Stahlbandes wird in die Zugwalzen eingeführt und dann in die erste Stufe der Vorformungseinheit der Walzstraße gefüllt und passiert alle Stände mit einer kriechenden Geschwindigkeit.
Um einen kontinuierlichen Prozess der Stahlbandformung sicherzustellen, wird das hintere Ende der Spule durch Schweißen (siehe Abbildung 1) mit dem vorderen Ende der nachfolgenden Spule verbunden.
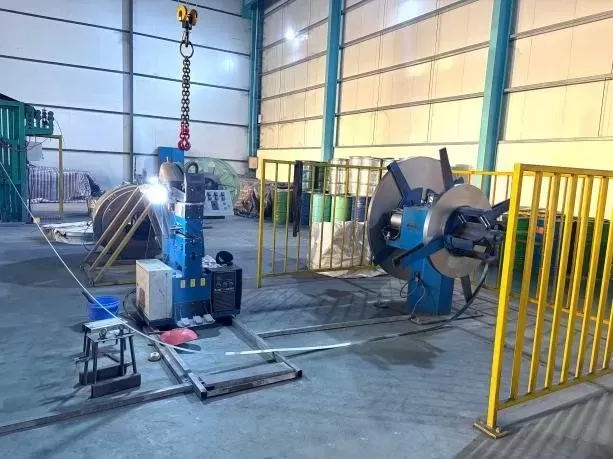
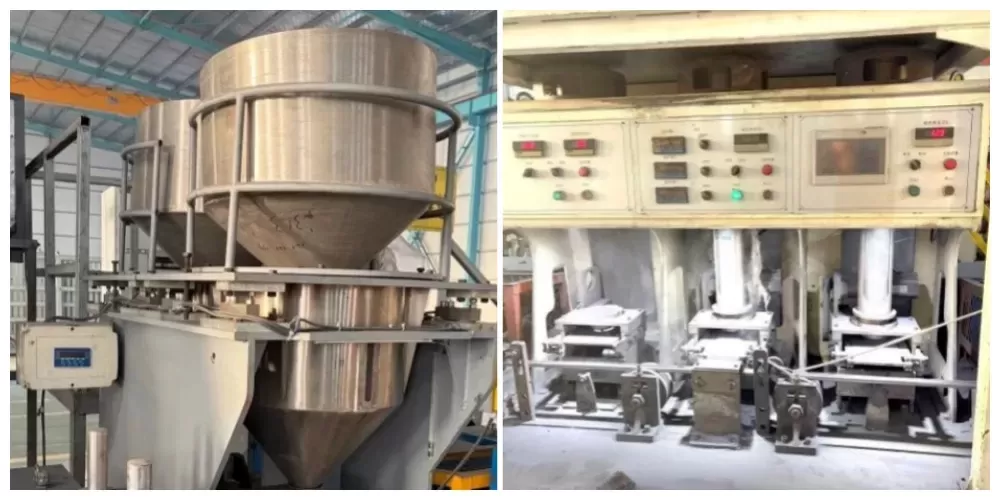
Das Stahlband wird in einer Walzstraße zu einem röhrenförmigen Billet geformt, das Pulver wird aus abnehmbaren Behältern durch einen Trichterförderer und Dispenser zu einer Vorform mit U-förmiger Form zugeführt, währenddessen wird der Calciumdraht durch einen Abwickler und eine Führungseinheit in die U-förmige Röhre eingeführt.
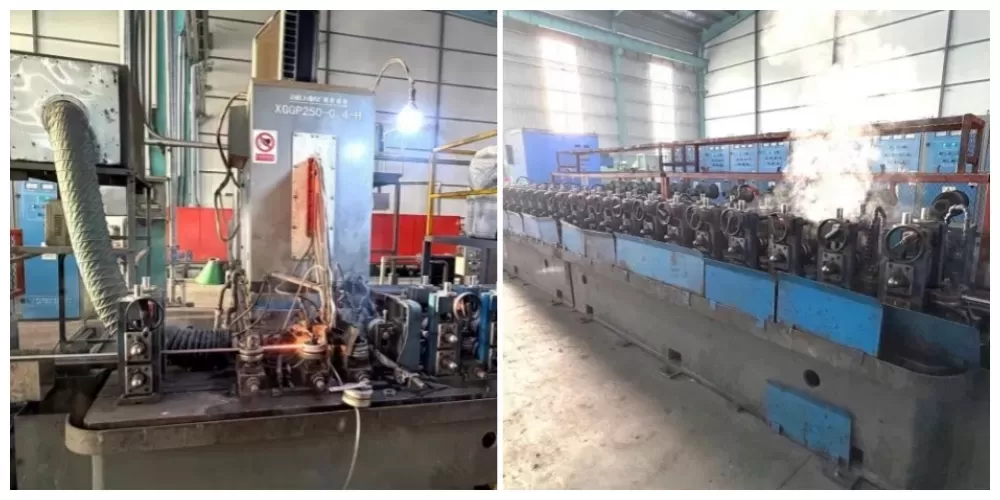
Als nächstes wird der Verbunddraht durch die nachfolgenden Stände verdichtet und vom HF-Schweißer geschweißt.
Bei der Herstellung von Verbunddraht (2 Pulver und 1 Calciumdraht) werden zwei Dispenser verwendet, wobei der Dispenser #2 auf die festgelegte Durchflussrate des ersten Pulvers eingestellt wird, indem die Linie gestartet wird (mit dem Dispenser #1 geschlossen für das zweite Pulver), sie auf die Betriebsdrehzahl gebracht wird, angehalten und 1 pro Meter Draht gewogen wird, sowie der Inhalt gewogen wird. Nach Erhalt des erforderlichen Gewichts des ersten Pulvers in 1 Linienmeter Draht wird der Dispenser #1 für das zweite Pulver geöffnet, und das oben beschriebene Verfahren wird wiederholt, um die Gesamtfüllung des Drahtes zu bestimmen.
Nach Erhalt des erforderlichen Gewichts für die 2 Pulver in 1 Meter Draht wird der Dispenser #1 und der Dispenser #2 geschlossen und der Calciumdraht in die U-förmige Röhre eingeführt, wobei er auf die Betriebsdrehzahl gebracht wird, angehalten und 1 pro Meter Draht gewogen wird, sowie sein Calciumdraht gewogen wird. So dass das erforderliche Gewicht des Calciumdrahts pro 1 Meter Draht erreicht wird.
Nach dem Schweißen des Verbunddrahts wird der geschweißte Verbunddraht zur Kalibrierungseinheit transportiert, wo er auf den erforderlichen Durchmesser durch die Kalibriermühle reduziert wird.
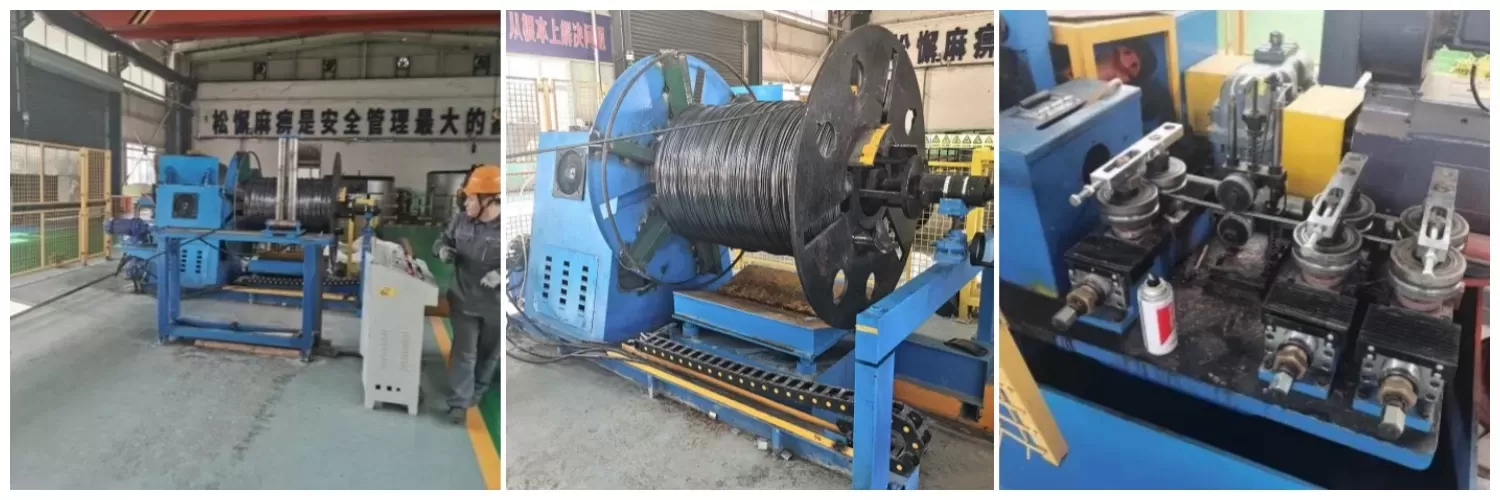
Vom Kalibrierungswalzwerk gelangt der Verbunddraht in das Längenmessgerät und dann durch die Kernleitungsanlage zum Wickelgerät, das Expansionsmandrel des Wickelgeräts hat einschränkende Wangen (eine davon ist abnehmbar), die die notwendige Breite des Bündels bereitstellen.
Nach dem Wickeln eines Bündels (Spule) wird der Kernleiterdraht auf das Signal der Verfolgungsrollensensoren des Längenmessgeräts geschnitten, und das Bündel aus Verbunddraht wird mit Verpackungsband gebunden (umreift). Die äußere einschränkende Wange wird vom Mandrel entfernt und das Bündel wird mit einem Entladewagen vom Mandrel entfernt.
Das fertige Bündel des Kernleitungsdrahts wird abgelegt, verpackt und ins Fertigwarenlager geschickt.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
